خرید و فروش جوش و اتصالات
دسته بندی های مشابه
فیلترها

محصولات جوش و اتصالات آگهیهای کالا

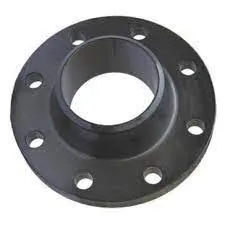
فلنج A105 کلاس 150
کشور سازنده کالا : چینحداقل سفارش : 1 عددقیمت : تماس بگیرید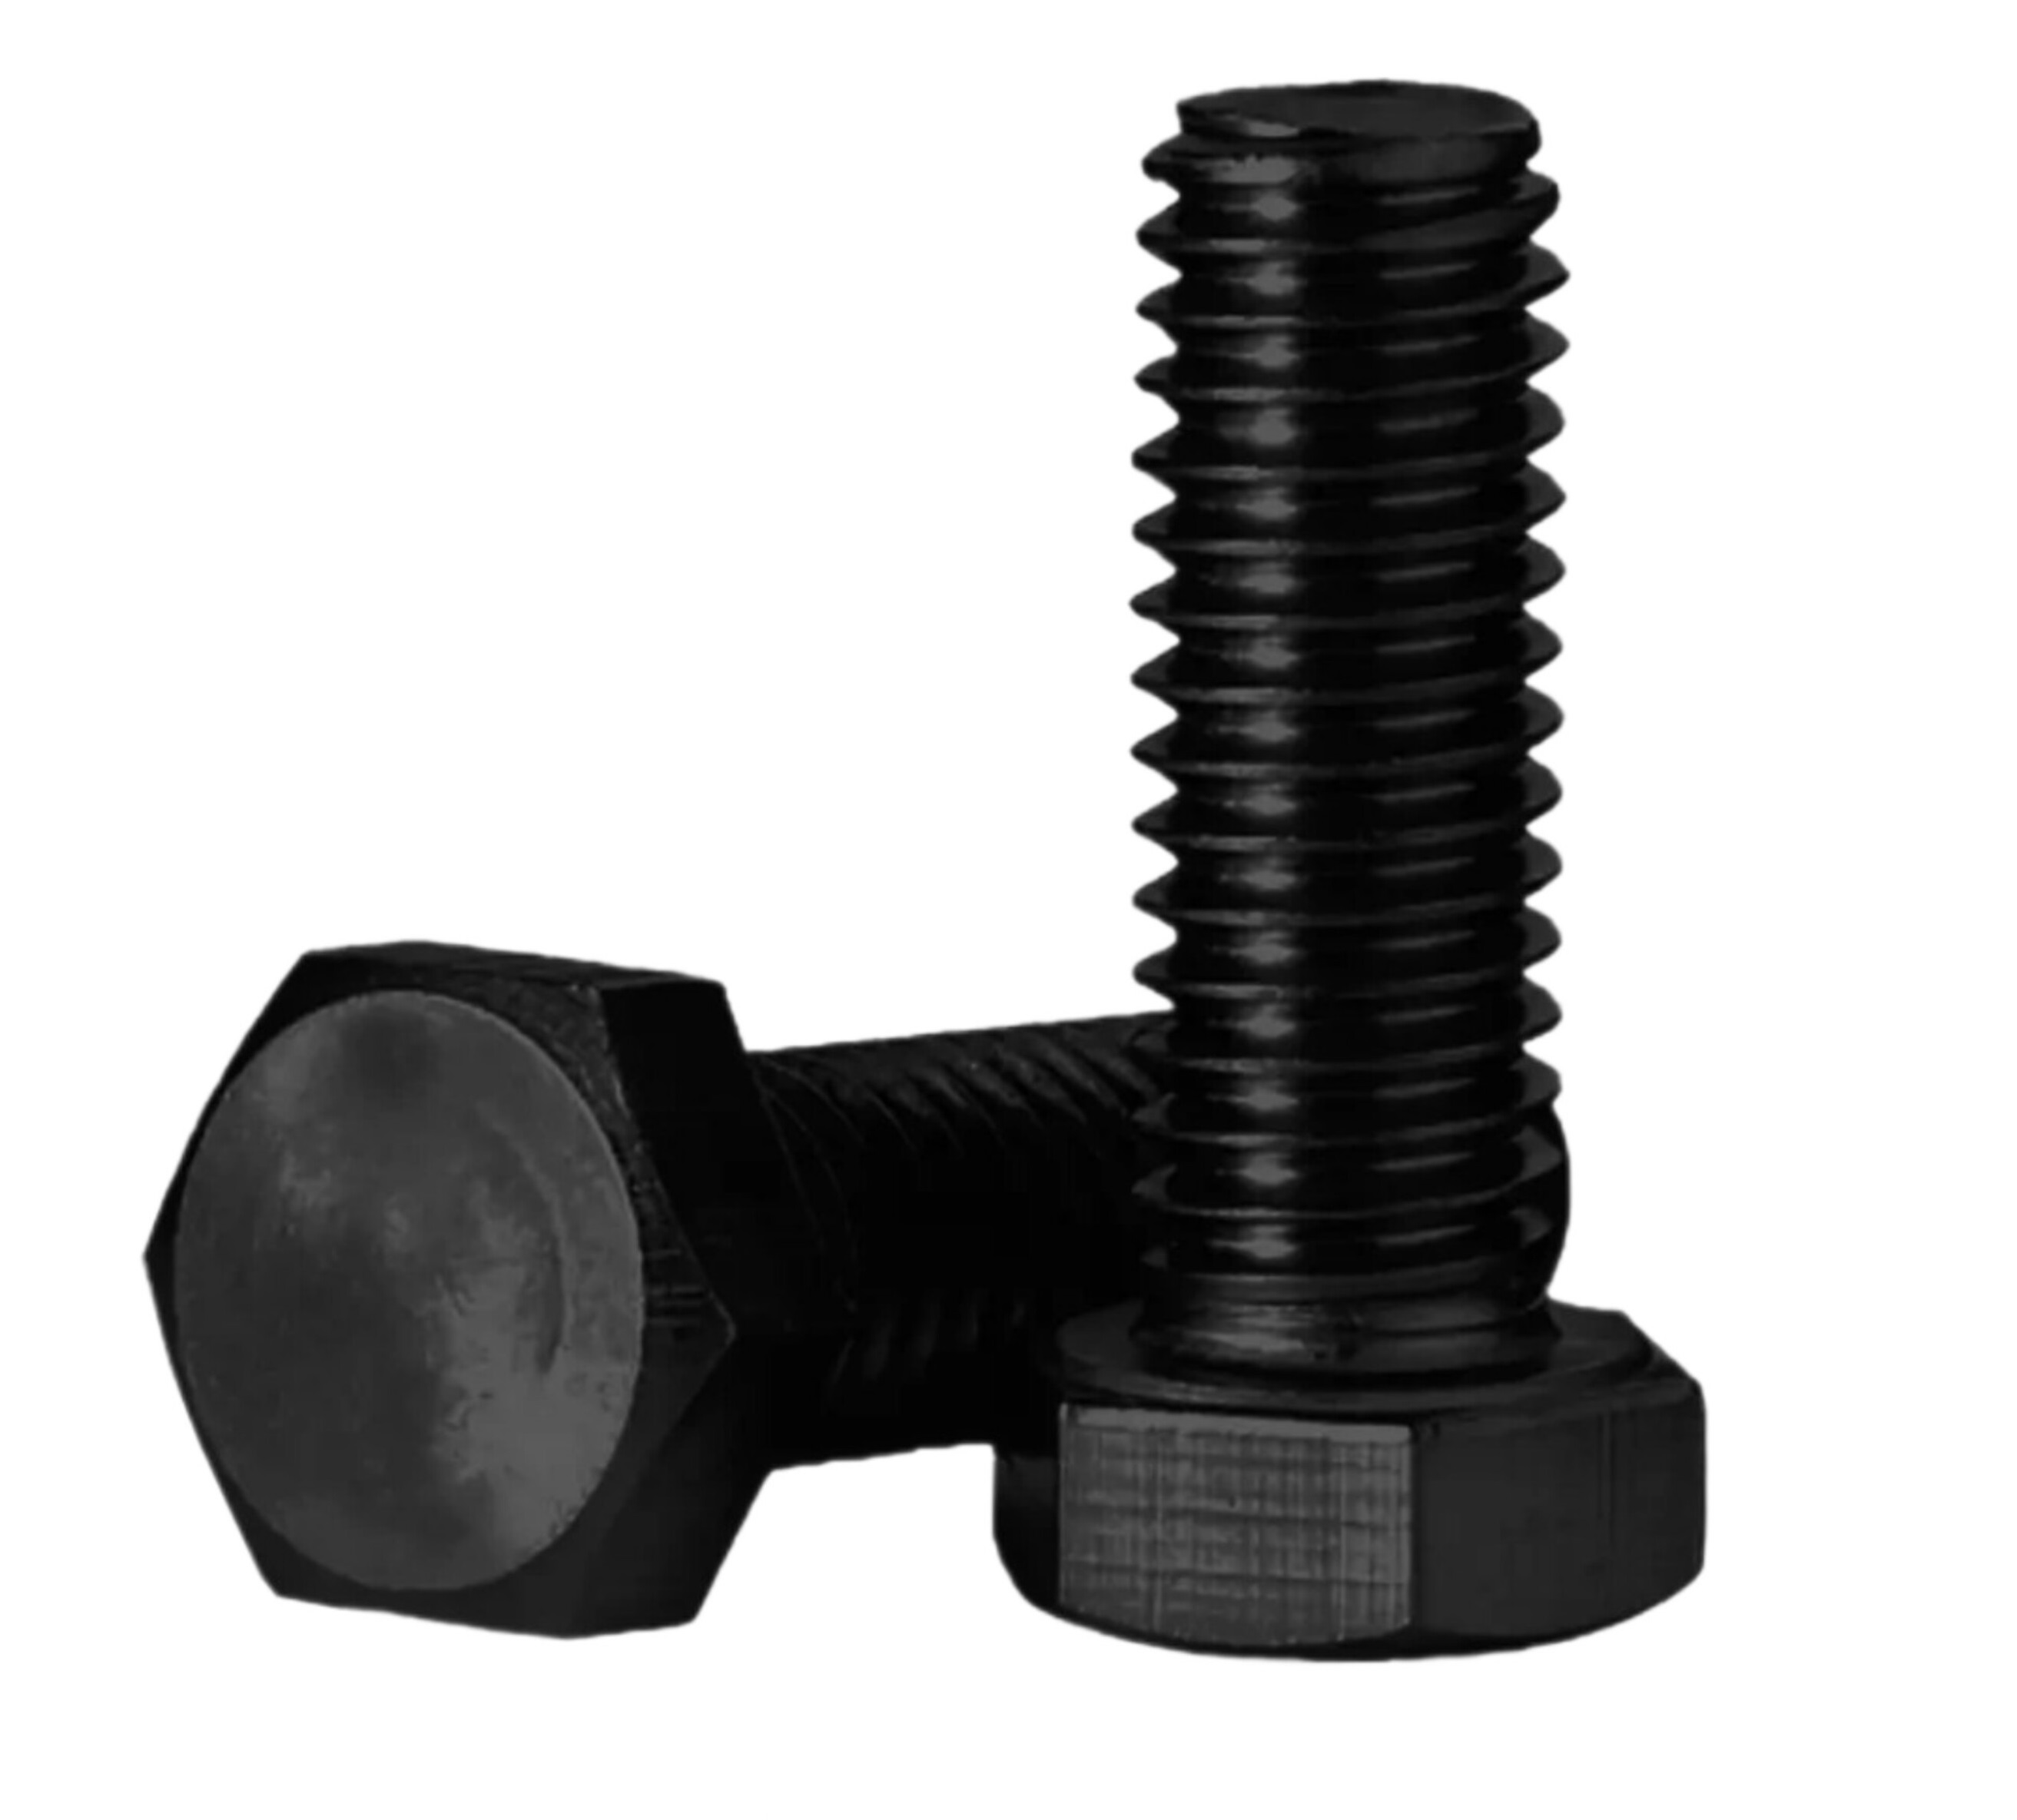
پیچ شش گوش 20*100
کشور سازنده کالا : ایرانحداقل سفارش : 1000 عددقیمت : تماس بگیرید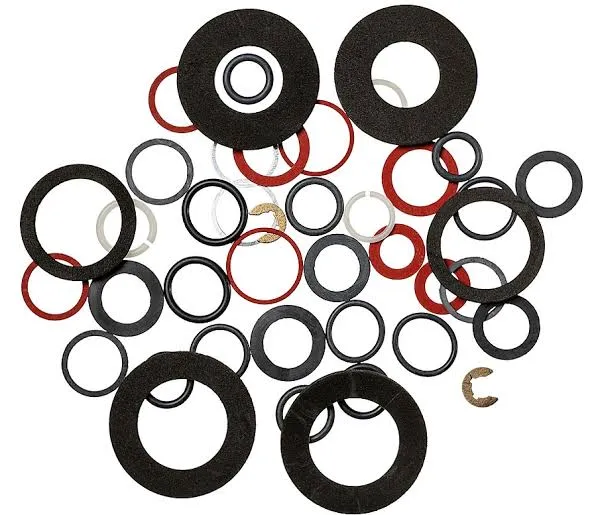
تولید واشر لاستیکی با انواع جنس و ابعاد
کشور سازنده کالا : ایرانحداقل سفارش : 500 عددقیمت : تماس بگیرید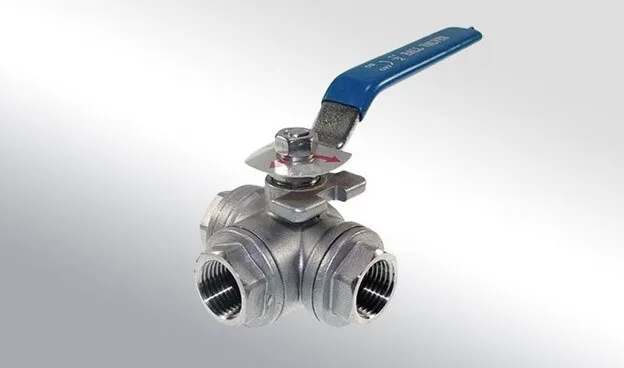
شیرآلات سهراهی
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید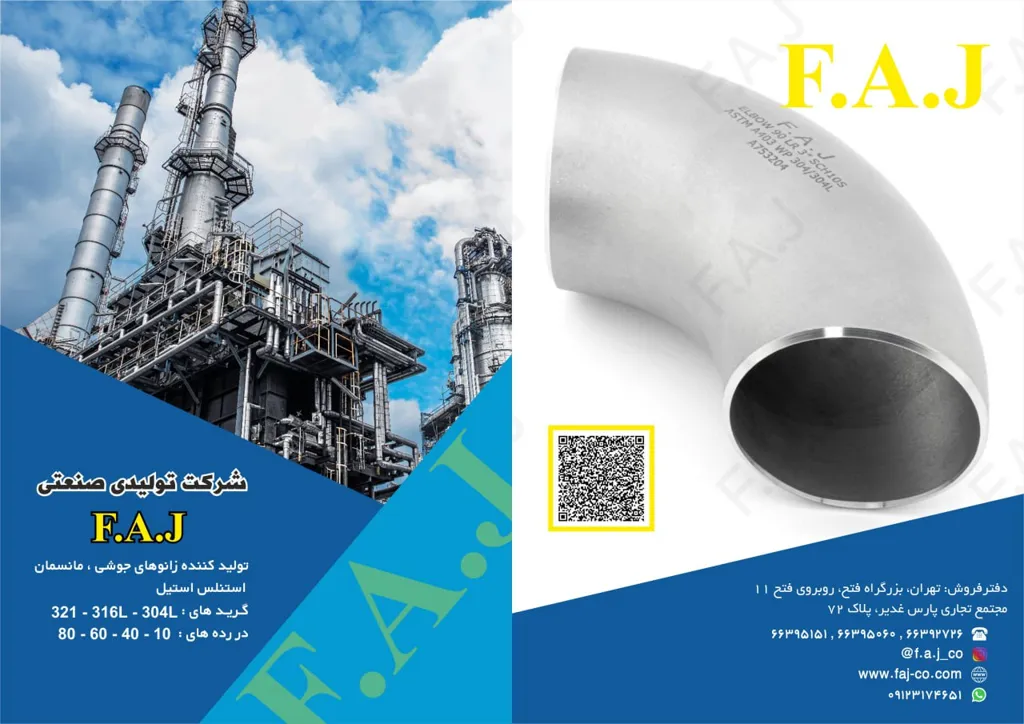
زانو جوشی 90 درجه مانیسمان استنلس استیل سایز 4 اینچ رده 10 آلیاژ 304
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید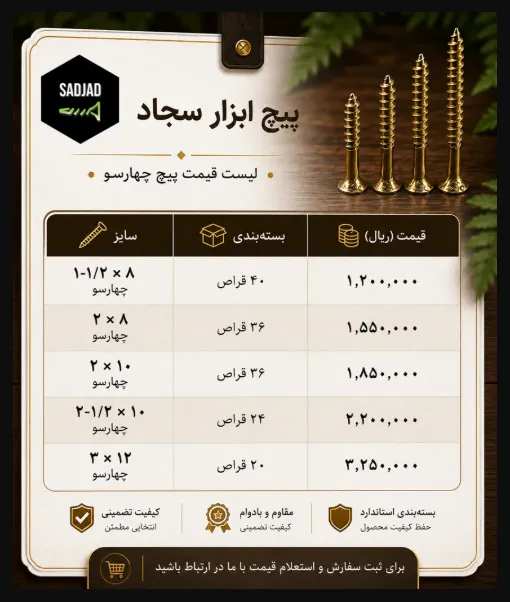
پیچ چوب 8*2
کشور سازنده کالا : ایرانحداقل سفارش : 1 قراصقیمت : ۱٬۵۵۰٬۰۰۰ ریال ایران
اتصالات زانو ۹۰ درجه فولادی ۴ اینچ
کشور سازنده کالا : چینحداقل سفارش : 1000 عددقیمت : تماس بگیرید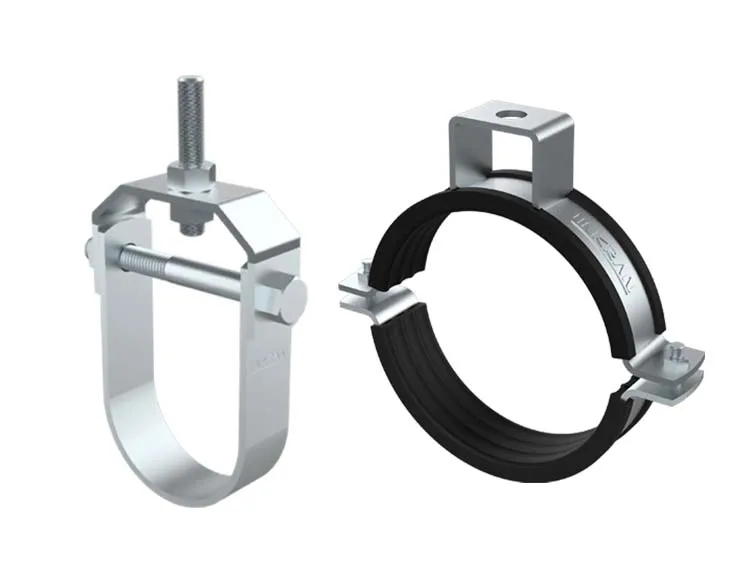
بست لوله اهنی
کشور سازنده کالا : ایرانحداقل سفارش : 1000000 عددقیمت : تماس بگیرید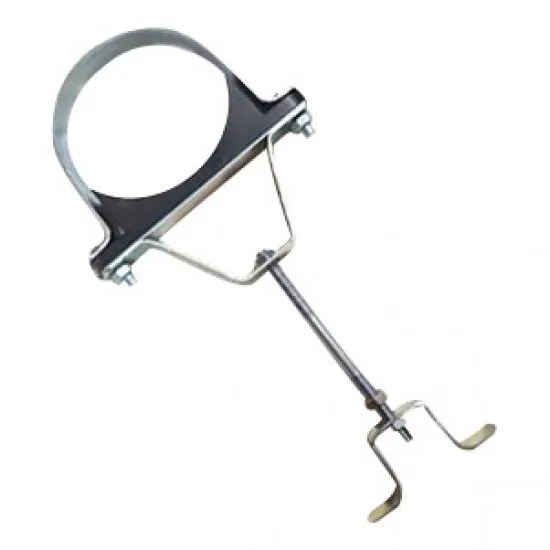
بست 160 بست ایران روکشدار آهنی
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید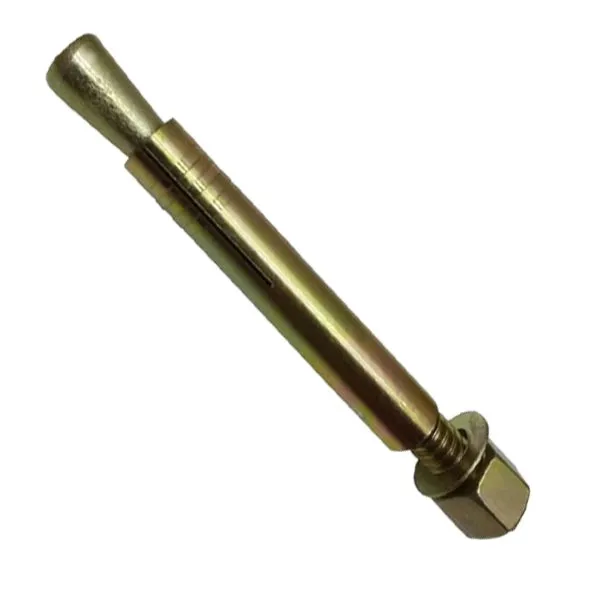
رولبولت ۸ ۷۵
کشور سازنده کالا : چینحداقل سفارش : 100000 عددقیمت : تماس بگیرید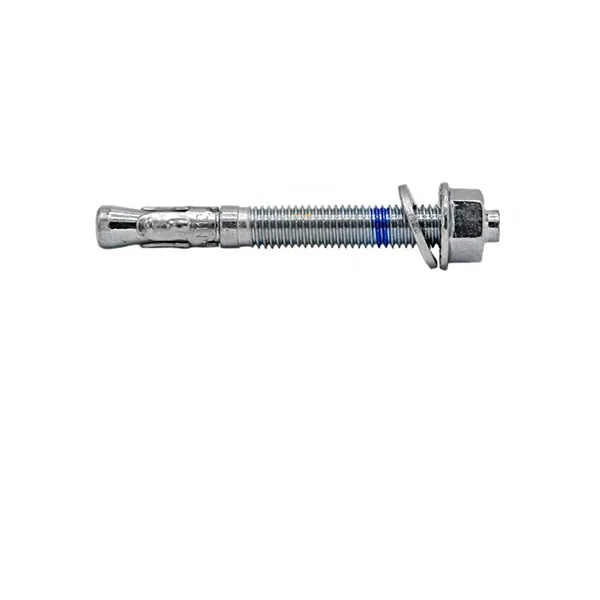
رولبولت فلزی ۱۰ ۹۰
کشور سازنده کالا : چینحداقل سفارش : 90000 عددقیمت : تماس بگیرید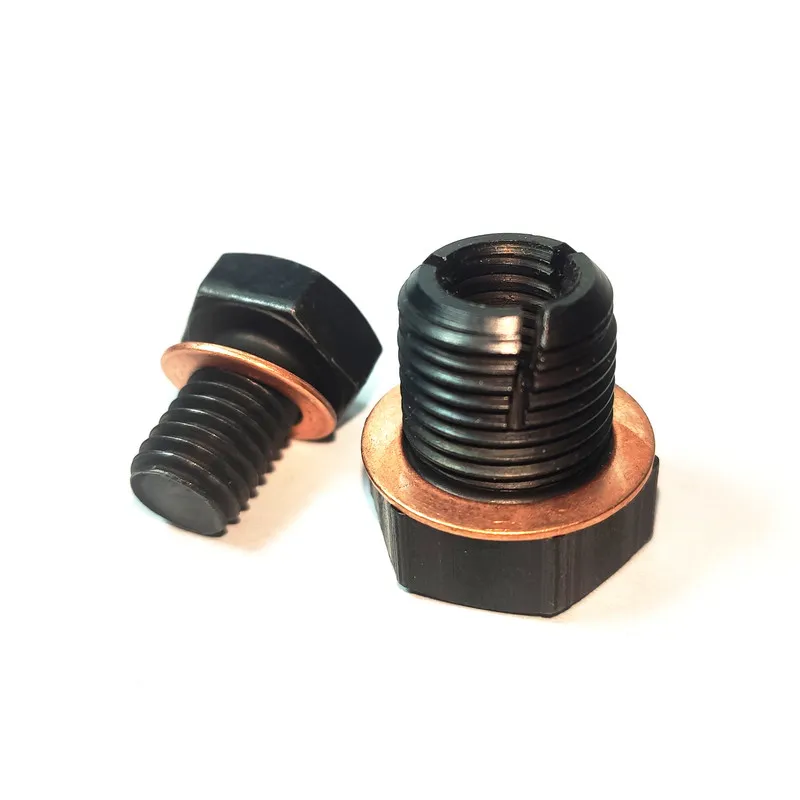
پیچ قلاویزی کارتل پژو
کشور سازنده کالا : ایرانحداقل سفارش : 1000000 عددقیمت : تماس بگیرید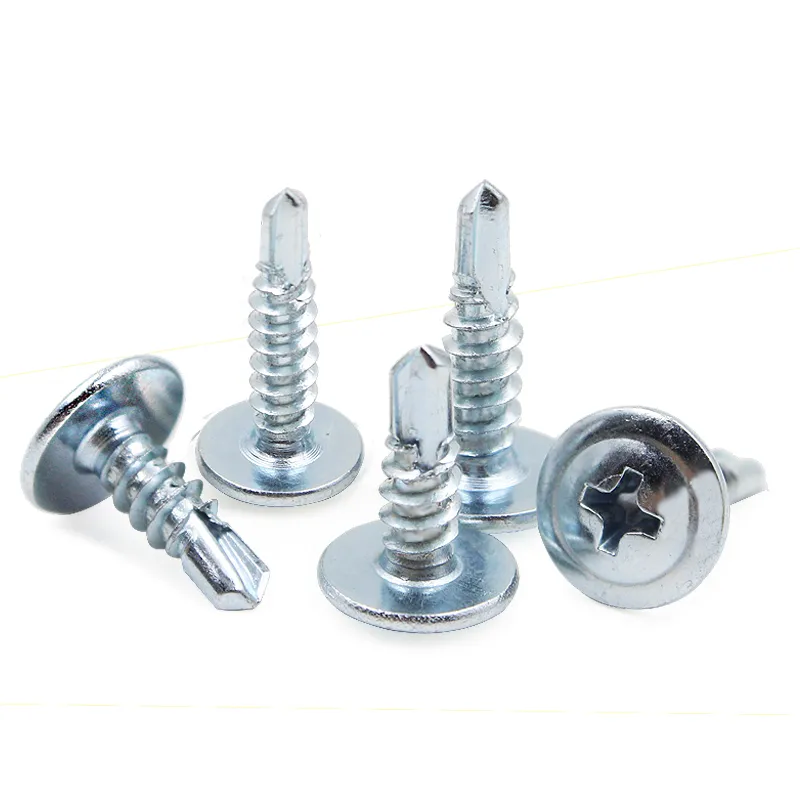
پیچ خودکار
کشور سازنده کالا : ایرانحداقل سفارش : 19000 عددقیمت : تماس بگیرید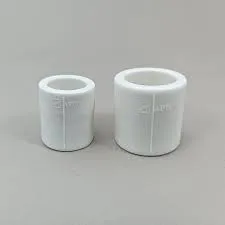
بوشن-برند آذین لوله-اندازه40
کشور سازنده کالا : ایرانحداقل سفارش : 5 عددقیمت : ۲۴۲٬۲۲۰ ریال ایران
بوشن-برند آذین لوله-اندازه32
کشور سازنده کالا : ایرانحداقل سفارش : 5 عددقیمت : ۱۲۷٬۳۸۰ ریال ایران
بوشن-برند آذین لوله-اندازه25
کشور سازنده کالا : ایرانحداقل سفارش : 5 عددقیمت : ۷۵٬۰۲۰ ریال ایران
بوشن-برند آذین لوله-اندازه20
کشور سازنده کالا : ایرانحداقل سفارش : 5 عددقیمت : ۶۰٬۸۳۰ ریال ایران
لوله تک لایه PP-RCT - برند آذین لوله-اندازه 63
کشور سازنده کالا : ایرانحداقل سفارش : 2 عددقیمت : ۶٬۹۳۵٬۳۹۰ ریال ایران
لوله تک لایه PP-RCT - برند آذین لوله-اندازه 50
کشور سازنده کالا : ایرانحداقل سفارش : 2 عددقیمت : ۴٬۳۳۳٬۵۶۰ ریال ایران
لوله تک لایه PP-RCT - برند آذین لوله-اندازه 40
کشور سازنده کالا : ایرانحداقل سفارش : 2 عددقیمت : ۲٬۷۱۵٬۹۰۰ ریال ایران
بوشن تبدیل-برند آذین لوله-اندازه110*125
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : ۳٬۹۰۶٬۹۸۰ ریال ایران
لوله تک لایه PP-RCT - برند آذین لوله-اندازه 32
کشور سازنده کالا : ایرانحداقل سفارش : 30 عددقیمت : ۱٬۵۳۹٬۵۶۰ ریال ایران
لوله تک لایه PP-RCT - برند آذین لوله-اندازه 25
کشور سازنده کالا : ایرانحداقل سفارش : 30 عددقیمت : ۸۴۰٬۱۸۰ ریال ایران
بوشن تبدیل-برند آذین لوله-اندازه 110*90
کشور سازنده کالا : ایرانحداقل سفارش : 6 عددقیمت : ۱٬۹۴۵٬۵۷۰ ریال ایران
بوشن تبدیل-برند آذین لوله-اندازه 110*75
کشور سازنده کالا : ایرانحداقل سفارش : 6 عددقیمت : ۱٬۵۱۱٬۷۳۰ ریال ایران
بوشن تبدیل-برند آذین لوله-اندازه 110*63
کشور سازنده کالا : ایرانحداقل سفارش : 6 عددقیمت : ۱٬۴۱۶٬۸۰۰ ریال ایران
بوشن تبدیل20*32 برند آذین لوله
کشور سازنده کالا : ایرانحداقل سفارش : 100 عددقیمت : ۶۵٬۷۸۰ ریال ایران
بوشن ابعاد 20*25 برند آذین لوله
کشور سازنده کالا : ایرانحداقل سفارش : 200 عددقیمت : ۵۴٬۳۴۰ ریال ایران
بوشن تبدیل 90*75
کشور سازنده کالا : ایرانحداقل سفارش : 250 کیلوگرمقیمت : تماس بگیرید
بوشن تبدیل90*63
کشور سازنده کالا : ایرانحداقل سفارش : 250 کیلوگرمقیمت : تماس بگیرید
بوشن تبدیل90*50
کشور سازنده کالا : ایرانحداقل سفارش : 250 کیلوگرمقیمت : تماس بگیرید
بوشن تبدیل75*63
کشور سازنده کالا : ایرانحداقل سفارش : 250 کیلوگرمقیمت : تماس بگیرید
بوشن تبدیل75*50
کشور سازنده کالا : ایرانحداقل سفارش : 250 کیلوگرمقیمت : تماس بگیرید
بوشن تبدیل 75*40
کشور سازنده کالا : ایرانحداقل سفارش : 250 کیلوگرمقیمت : تماس بگیرید
بوشن تبدیل63*50
کشور سازنده کالا : ایرانحداقل سفارش : 250 کیلوگرمقیمت : تماس بگیرید
بوشن تبدیل 63*40
کشور سازنده کالا : ایرانحداقل سفارش : 250 کیلوگرمقیمت : تماس بگیرید
بوشن تبدیل63*32
کشور سازنده کالا : ایرانحداقل سفارش : 250 کیلوگرمقیمت : تماس بگیرید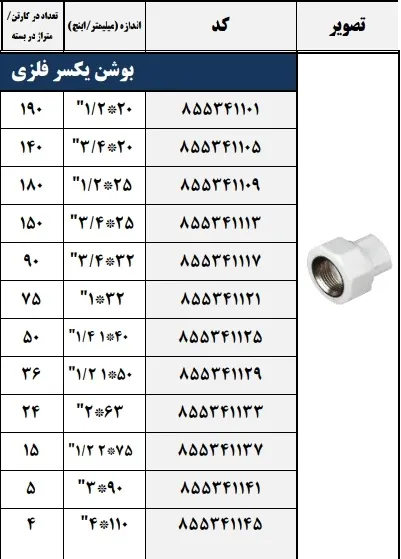
بوش یکسر فلزی
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید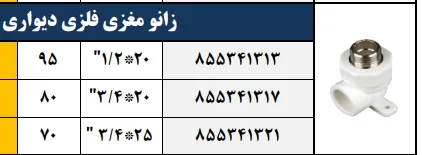
زانو مغزی فلزی دیواری
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید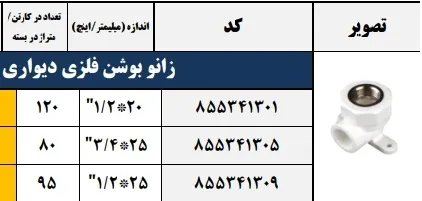
زانو بوشن فلزی دیواری
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید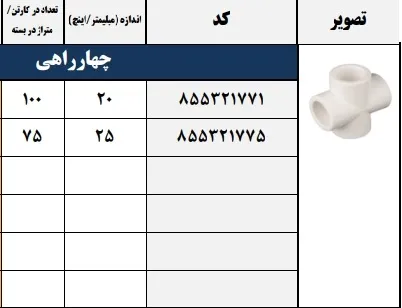
چهار راهی
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید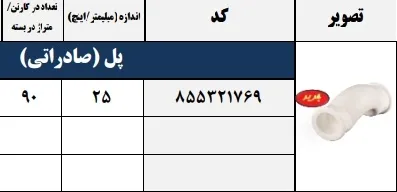
پل صادراتی
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید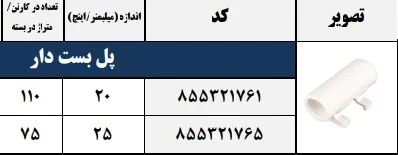
پل بست دار
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید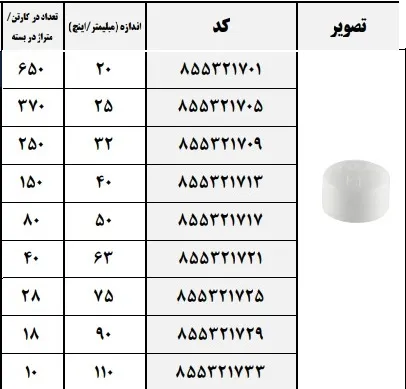
درپوش
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید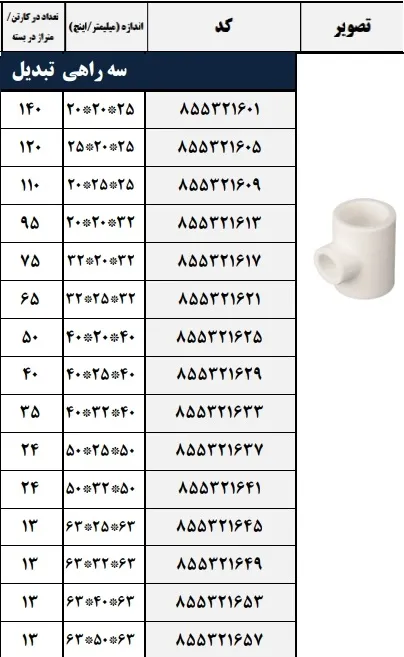
سه راهی تبدیل
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید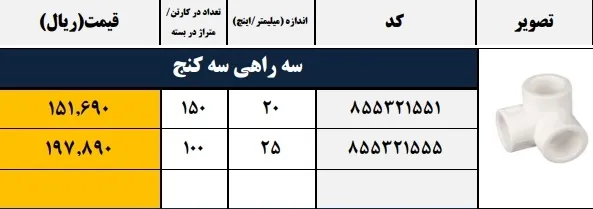
سه راهی سه کنج
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید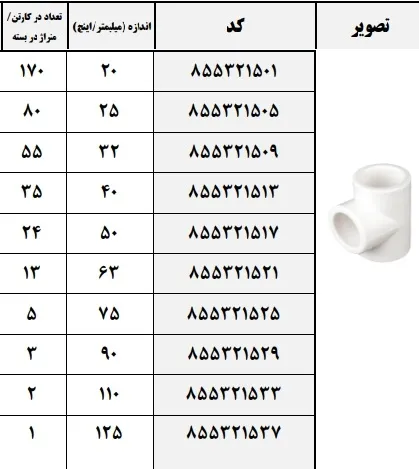
سه راهی
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید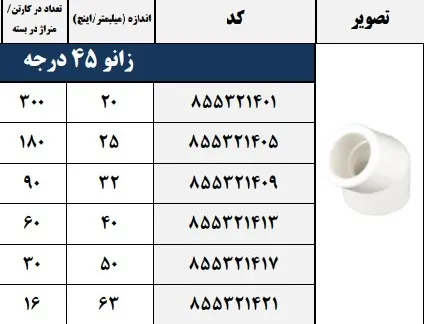
زانو 45درجه
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید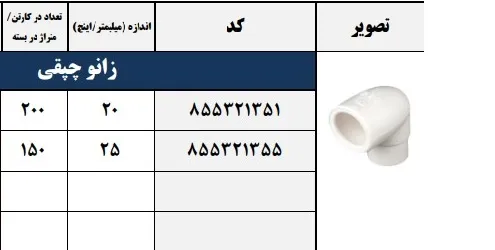
زانو چپقی
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید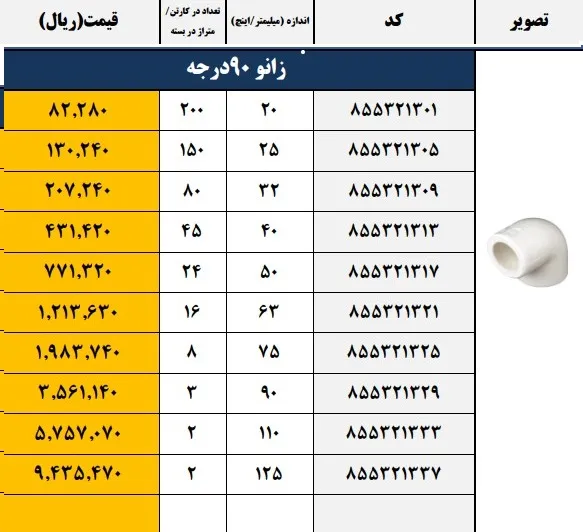
زانو 90درجه
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید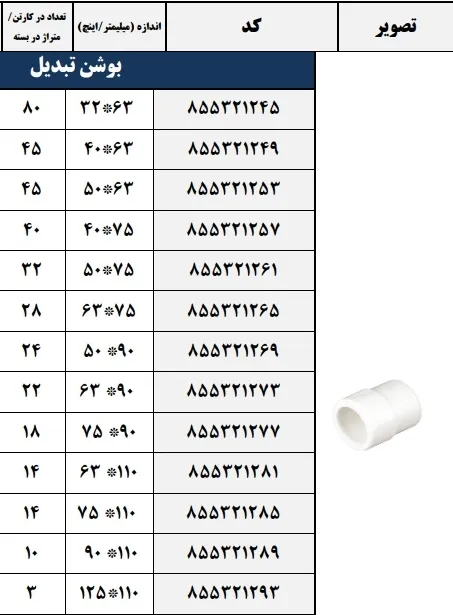
بوشن تبدیل
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید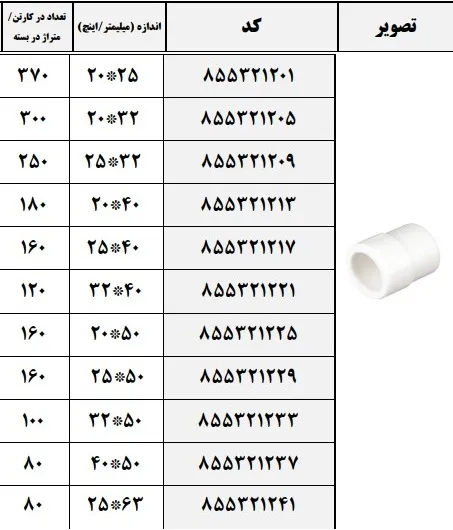
بوشن
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید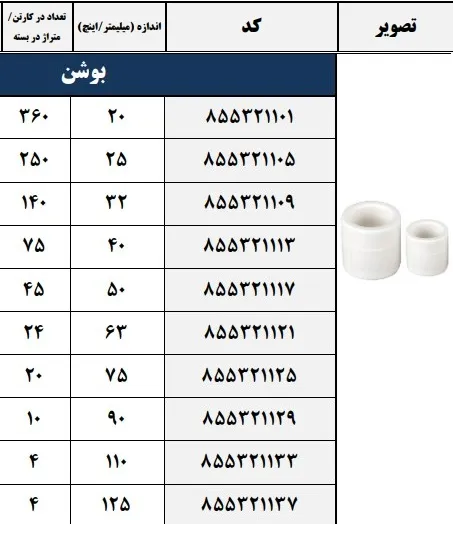
بوشن
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید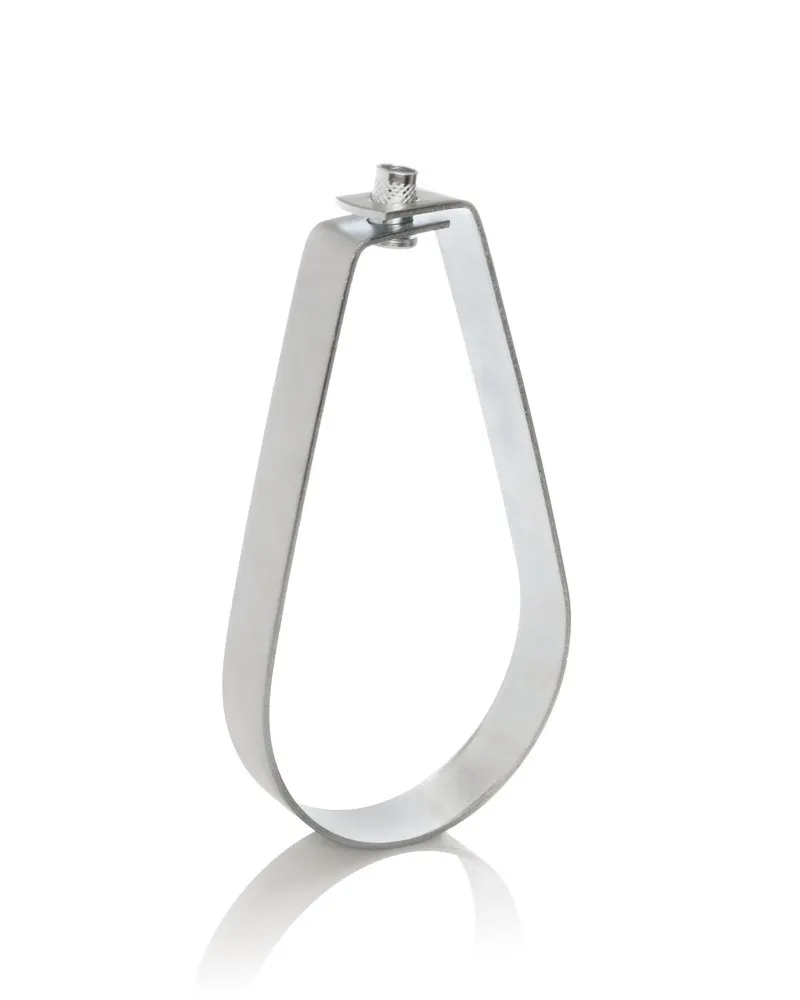
بست لوله آتش نشانی
کشور سازنده کالا : ایرانحداقل سفارش : 50 عددقیمت : تماس بگیرید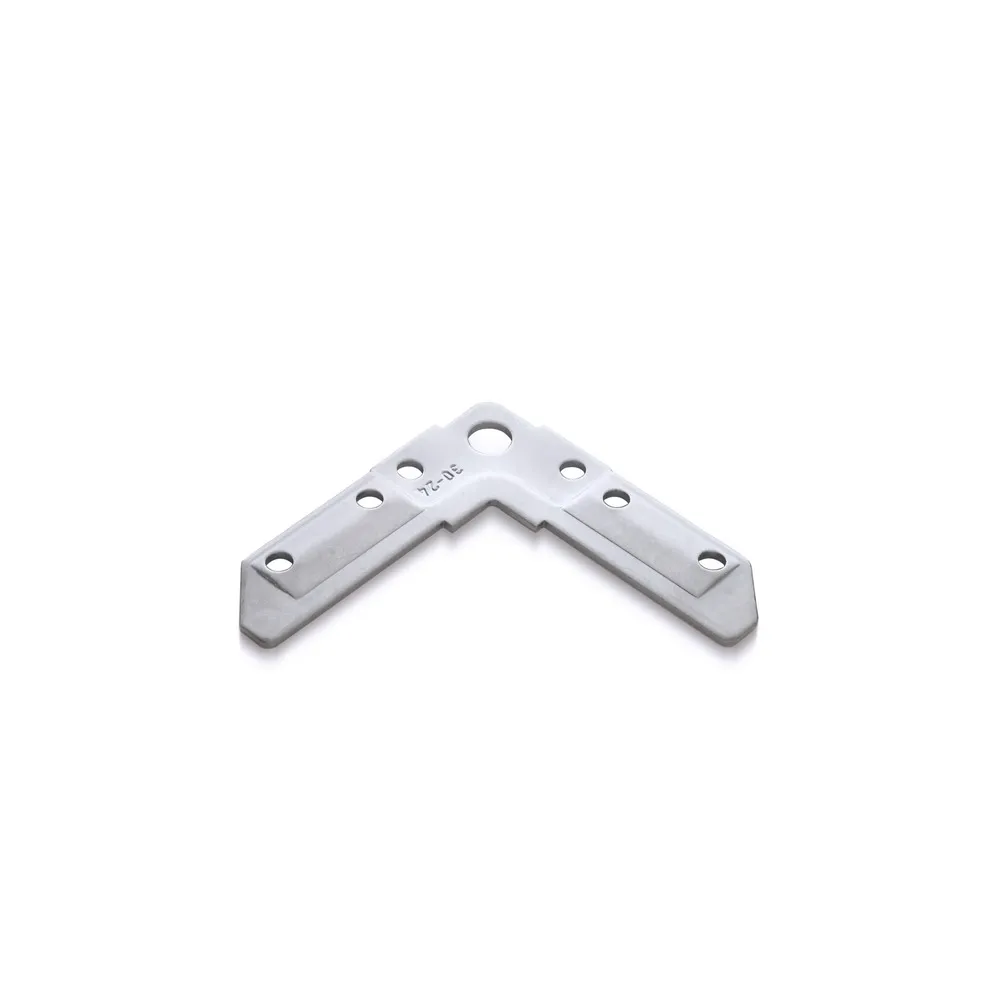
گوشه فلنچ
کشور سازنده کالا : ایرانحداقل سفارش : 100 عددقیمت : تماس بگیرید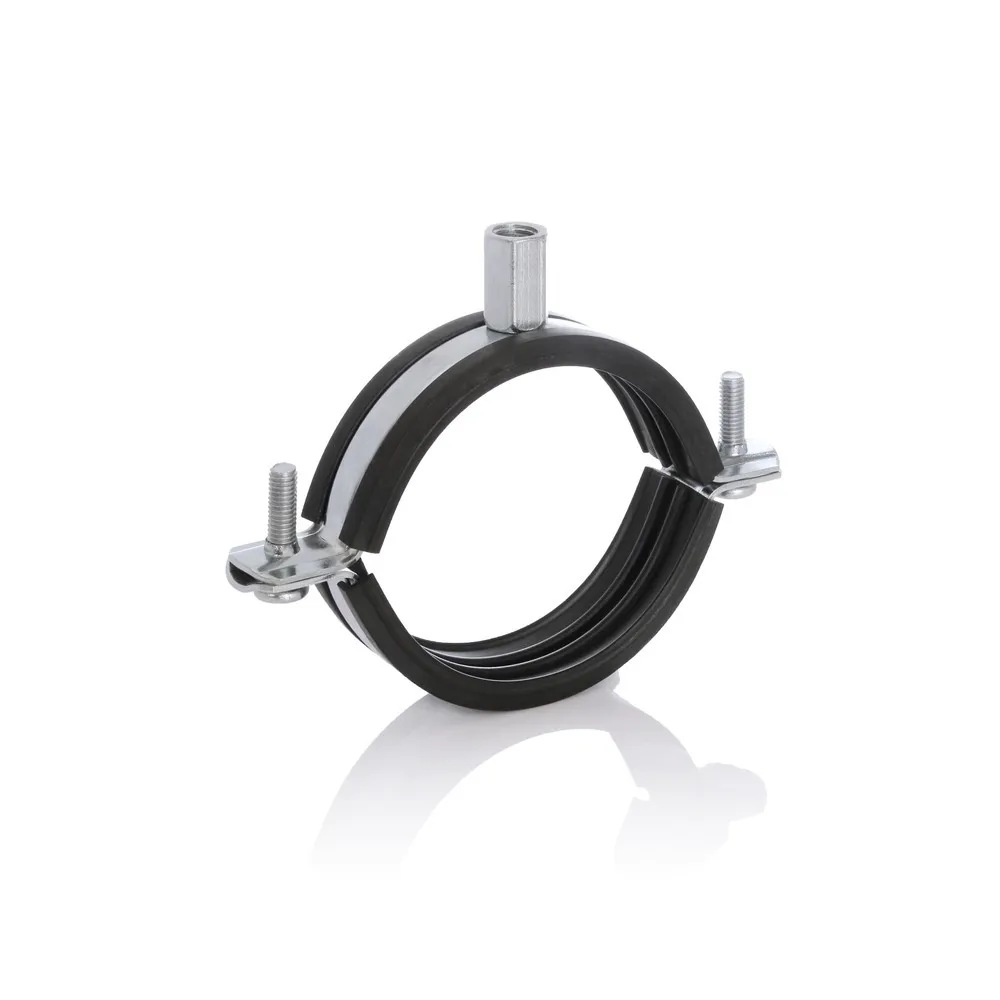
بست لوله فاضلابی
کشور سازنده کالا : ایرانحداقل سفارش : 100 عددقیمت : تماس بگیرید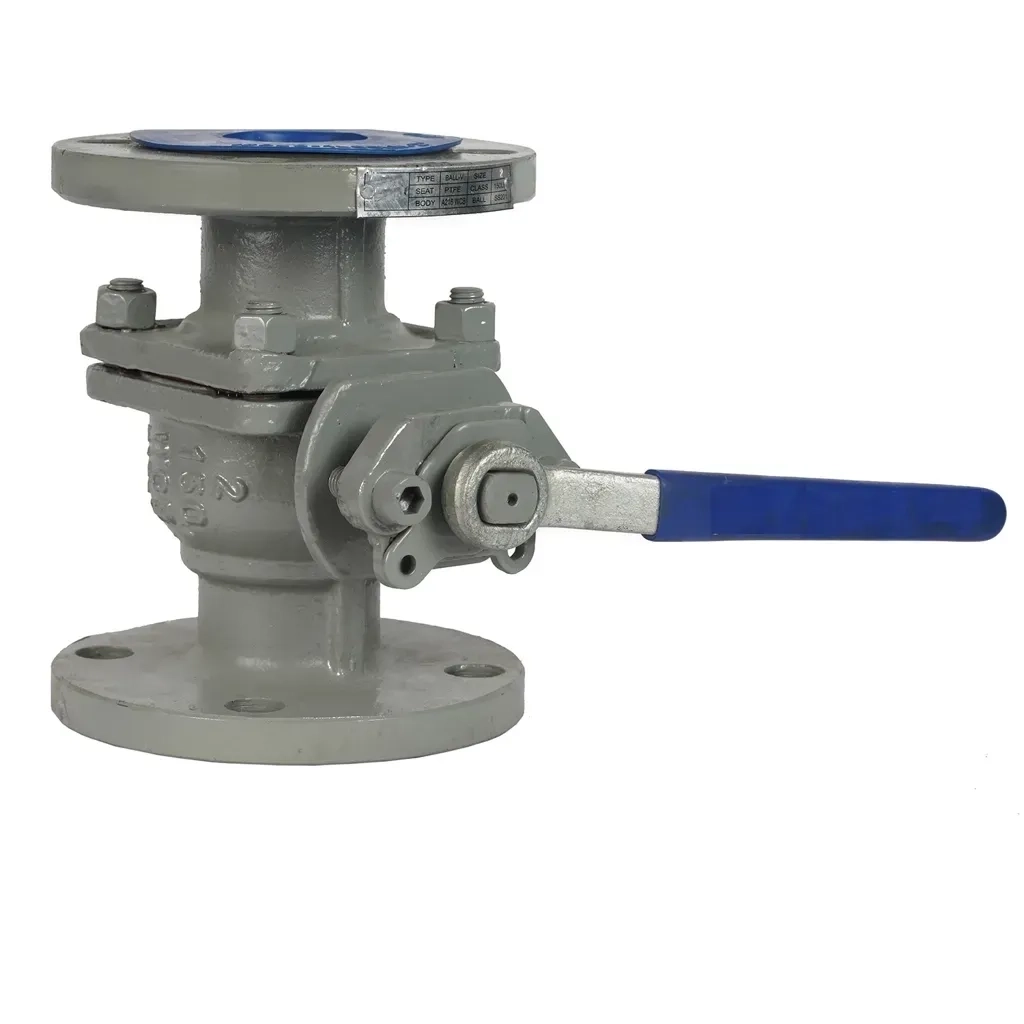
شیرتوپی
کشور سازنده کالا : چینحداقل سفارش : 1 عددقیمت : ۳۰٬۰۰۰٬۰۰۰ ریال ایران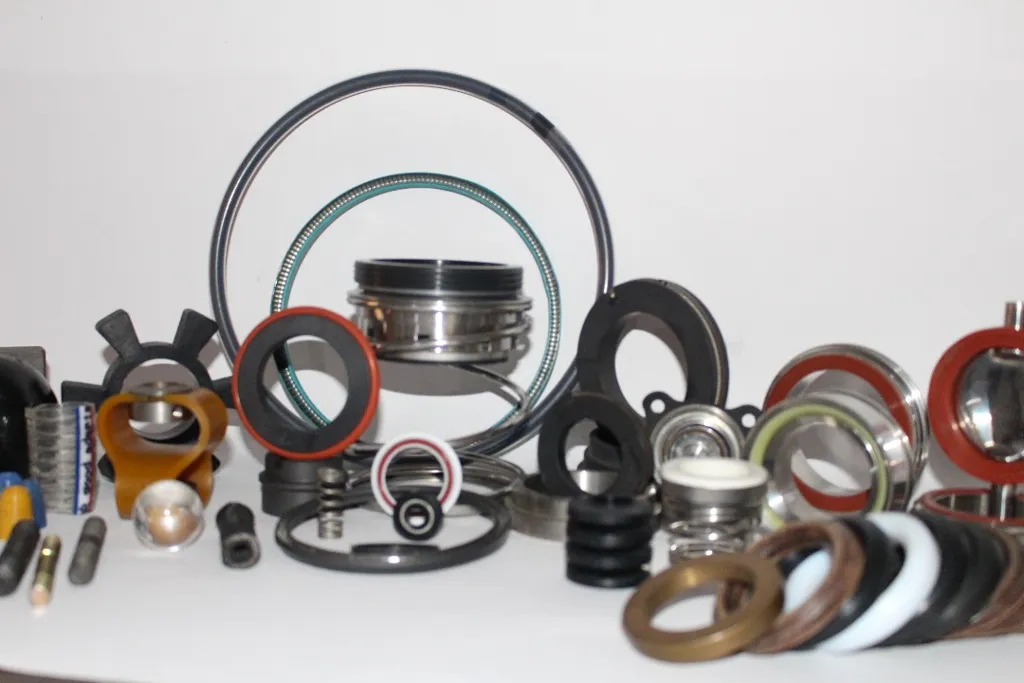
قطعات آب بند کننده
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید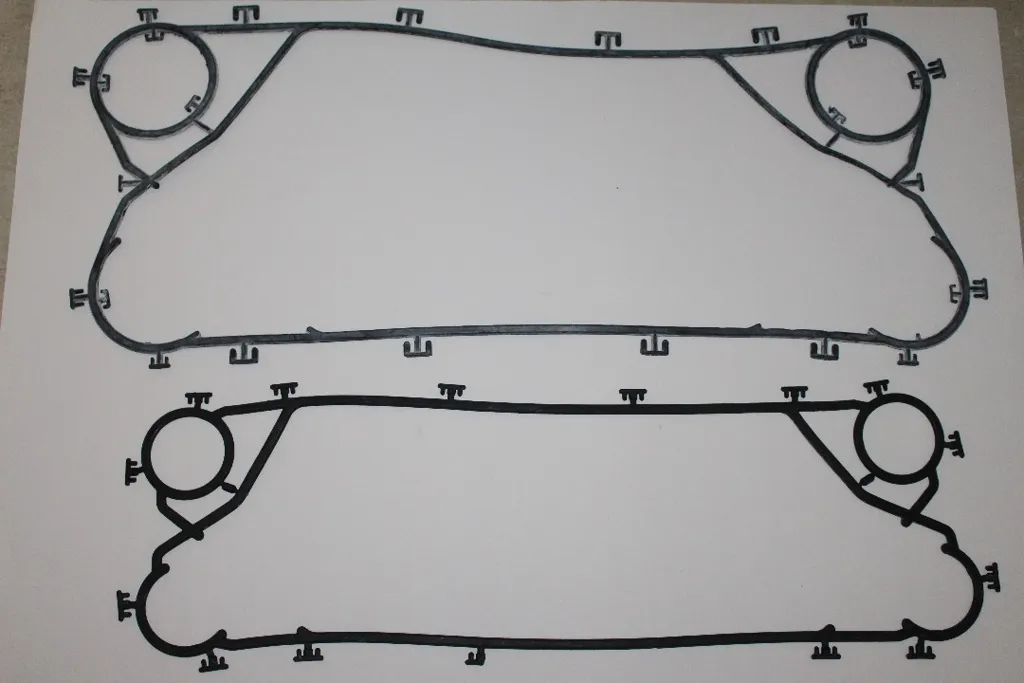
واشر مبدل حرارتی
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید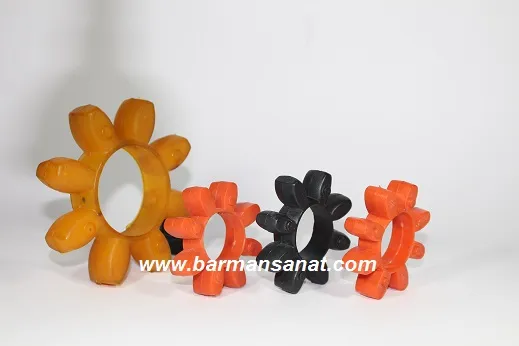
رابرکوپلینگ
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیریددر بازار خرید و فروش جوش و اتصالات صنعتی، انتخاب کالا فقط با نام هایی مانند زانویی، سه راهی، تبدیل، فلنج یا اتصال جوشی انجام نمی شود. یک قطعه با نام و سایز ظاهراً مشابه می تواند از نظر مشخصات فنی برای خط لوله موردنظر کاملاً متفاوت باشد. به همین دلیل، در خرید و فروش تجهیزات صنعتی، اتصالات باید بر اساس مشخصات واقعی خط و شرایط سرویس استعلام شوند، نه صرفاً عنوان محصول.
برای مقایسه پیشنهاد تأمین کنندگان، خریدار باید نوع اتصال، سایز، رده ضخامت (Schedule)، کلاس فشاری (Class)، گرید متریال، نوع اتصال انتهایی (End Connection) و استاندارد ساخت را با مشخصات خط لوله (Line Specification) تطبیق دهد. شرایط سرویس نیز تعیین می کند چه گزینه هایی اساساً قابل قبول هستند؛ در نتیجه، شباهت ابعادی یا یکسان بودن نام تجاری قطعه به معنی قابلیت جایگزینی نیست.
قیمت پایین تر نیز فقط زمانی مزیت خرید محسوب می شود که دو پیشنهاد از نظر مشخصات فنی واقعاً هم سطح باشند. تفاوت در رده ضخامت، کلاس فشاری، گرید متریال، استاندارد ساخت یا نوع اتصال انتهایی می تواند هم قیمت و هم قابلیت استفاده قطعه را تغییر دهد. بنابراین در این دسته بندی، هدف باید مقایسه اتصالات قابل جایگزینی و دریافت پیشنهاد بر مبنای مشخصات یکسان باشد؛ در غیر این صورت، ارزان ترین پیشنهاد قیمت ممکن است اساساً مربوط به کالای موردنیاز پروژه نباشد.
برای یک خط لوله مشخص، چه نوع اتصال و چه پیکربندی ای باید انتخاب شود؟
انتخاب نوع اتصال باید از وظیفه ای که قطعه در خط لوله انجام می دهد و مشخصات همان خط شروع شود. در بازار، زانویی، سه راهی، تبدیل، کپ و انواع اتصال انشعابی هرکدام با پیکربندی های مختلف عرضه می شوند؛ اما نام قطعه به تنهایی برای سفارش کافی نیست. خریدار ابتدا باید مشخص کند اتصال برای تغییر مسیر، ایجاد انشعاب، تغییر سایز، بستن انتهای خط یا گرفتن انشعاب با اتصال Olet موردنیاز است و سپس پیکربندی قابل قبول را از روی مشخصات خط تعیین کند.
برای مثال، عبارت «زانویی ۶ اینچ» هنوز یک درخواست خرید کامل نیست؛ زاویه و نوع زانویی، رده ضخامت، گرید متریال، نوع اتصال انتهایی و استاندارد ساخت باید مشخص باشند. همین منطق برای سه راهی و تبدیل نیز وجود دارد؛ در یک سه راهی باید سایز مسیر اصلی و انشعاب روشن باشد و در تبدیل نیز علاوه بر سایزهای ورودی و خروجی، هم مرکز یا خارج از مرکز بودن می تواند بخشی از مشخصات موردنیاز خط باشد.
اتصال مناسب همچنین نباید مستقل از مشخصات خط لوله انتخاب شود. ممکن است یک قطعه از نظر شکل و سایز برای محل نصب مناسب به نظر برسد، اما رده ضخامت، کلاس فشاری در اتصالاتی که با Class مشخص می شوند، متریال یا نوع اتصال انتهایی آن با خط تطابق نداشته باشد. در نتیجه، انتخاب هندسه قطعه فقط مرحله اول است و تأیید مشخصات فنی باید روی همان پیکربندی انجام شود.
نکته انتخاب: پیش از ارسال استعلام، ابتدا عملکرد اتصال را مشخص کنید و سپس نوع و پیکربندی، سایز مسیر اصلی و انشعاب در صورت وجود، رده ضخامت یا کلاس مرتبط، گرید متریال، نوع اتصال انتهایی و استاندارد را از مشخصات خط استخراج کنید. دو اتصال با عملکرد ظاهراً مشابه فقط زمانی قابل جایگزینی اند که پیکربندی و مشخصات موردنیاز خط را هم زمان پوشش دهند.
انتخاب اتصال برای تغییر مسیر خط
در خرید زانویی، زاویه و شعاع باید مستقیماً از نقشه لوله کشی، محدودیت فضای نصب و محاسبات افت فشار استخراج شوند. ASME B16.9 برای زانویی های شعاع بلند، زانویی های شعاع کوتاه و برگشت های ۱۸۰ درجه جداول ابعادی جداگانه دارد؛ بنابراین یکسان بودن سایز، ضخامت و متریال برای هم سطح دانستن دو پیشنهاد کافی نیست. تفاوت شعاع مستقیماً ابعاد نصب را تغییر می دهد و منابع مرجع محاسبات جریان نیز افت ناشی از اتصالات را بر اساس هندسه اتصال در محاسبات وارد می کنند.
| شرایط واقعی پروژه | گزینه ای که باید بررسی شود | پارامتر تعیین کننده در خرید | چه زمانی پیشنهاد فروشنده هم سطح نیست؟ |
|---|---|---|---|
| مسیر طبق نقشه به ۴۵ درجه تغییر جهت نیاز دارد | زانویی ۴۵ درجه با شعاع تعیین شده | مختصات ابتدا و انتهای مسیر و ابعاد مرکز تا انتهای اتصال | فروشنده پیکربندی دیگری پیشنهاد کند که طول اسپول یا محل جوش بعدی را تغییر دهد |
| تغییر جهت ۹۰ درجه و فضای کافی وجود دارد | زانویی ۹۰ درجه با شعاع مشخص شده در طراحی | فضای جاروب خم، ابعاد مرکز تا انتها و محدودیت افت فشار | شعاع کوتاه را صرفاً به دلیل موجودی یا قیمت کمتر جایگزین شعاع بلند کند |
| فضای نصب برای زانویی انتخاب شده کافی نیست | شعاع کوتاه فقط در صورت مجازبودن مشخصات پروژه | فاصله واقعی تا سازه، تجهیزات، خطوط مجاور و فضای لازم برای اجرا | فروشنده کاهش شعاع را بدون تأیید اثر آن بر هندسه و افت فشار پیشنهاد کند |
| مسیر باید ۱۸۰ درجه برگردد | برگشت ۱۸۰ درجه با شعاع تعیین شده | فاصله مرکز تا مرکز دو مسیر و فضای لازم برای برگشت | دو زانویی ۹۰ درجه بدون بررسی طول مجموعه، فاصله خطوط و تعداد جوش به عنوان معادل پیشنهاد شوند |
| خط از نظر افت فشار حساس است | شعاع مورد تأیید محاسبات خط | تعداد زانویی ها، شعاع و مقاومت موضعی کل مسیر | گزینه جمع وجورتر باعث افزایش مقاومت مسیر شود ولی فروشنده آن را صرفاً بر اساس ابعاد و قیمت مقایسه کند |
| پروژه بازتوانی است و نقاط اتصال ثابت هستند | دقیقاً پیکربندی سازگار با هندسه موجود | ابعاد مرکز تا انتها، محل جوش ها و مختصات اتصال موجود | قطعه از نظر سایز و متریال صحیح باشد اما برای نصب، اصلاح اسپول یا جابه جایی ساپورت لازم شود |
تفاوت شعاع بلند (Long Radius) و شعاع کوتاه (Short Radius) باید قبل از استعلام قطعی شود. ASME B16.9 برای این دو گروه ابعاد مستقل تعریف می کند و حتی برگشت های ۱۸۰ درجه شعاع بلند و کوتاه نیز جداگانه جدول بندی شده اند. در نتیجه، اگر نقشه بر مبنای شعاع بلند بسته شده باشد، پیشنهاد شعاع کوتاه ممکن است روی کاغذ همان سایز و متریال را داشته باشد اما از نظر هندسه نصب کالای معادل نباشد.
در خطوطی که محدودیت افت فشار دارند نیز واحد خرید نباید تغییر شعاع را صرفاً به عنوان جایگزینی تجاری بپذیرد. مرجع Crane TP-410 افت جریان در لوله ها، شیرها و اتصالات را در محاسبات سیستم لحاظ می کند؛ بنابراین تغییر هندسه اتصال باید با مبنای طراحی خط سازگار باشد.
نکته استعلام: در درخواست قیمت، حداقل زاویه ۴۵، ۹۰ یا ۱۸۰ درجه، شعاع بلند یا کوتاه، سایز اسمی، رده ضخامت، گرید متریال و استاندارد ساخت را ثابت کنید. در پروژه های بازتوانی یا جانمایی فشرده، ابعاد نصب را نیز از پیشنهاد فروشنده بگیرید. اگر فروشنده زاویه یا شعاع دیگری پیشنهاد می کند، آن را ابتدا به عنوان پیشنهاد جایگزین فنی بررسی کنید و فقط پس از تأیید هندسه مسیر، فضای نصب و افت فشار وارد مقایسه قیمت کنید.
انتخاب اتصال برای ایجاد انشعاب
در انتخاب اتصال برای انشعاب، سایز خط اصلی و سایز شاخه باید به صورت یک ترکیب واحد دیده شوند. سه راهی مساوی، سه راهی کاهنده، چهارراهی و اتصالات انشعابی تقویت شده، حتی با متریال مشابه، الزاماً پیشنهادهای قابل جایگزینی نیستند. استاندارد فعال MSS SP-97:2025 برای اتصالات انشعابی فورج تقویت شده، انواع با انتهای جوشی لب به لب، سوکتی و رزوه ای را پوشش می دهد؛ کاتالوگ های سازندگان نیز انتخاب این محصولات را بر اساس ترکیب سایز خط اصلی، سایز خروجی و مشخصات اتصال شاخه انجام می دهند.
| وضعیت خرید | گزینه ای که باید در استعلام بماند | داده ای که پیشنهاد فروشنده باید دقیقاً نشان دهد | عامل مهم در رد یا پذیرش پیشنهاد جایگزین |
|---|---|---|---|
| شاخه هم اندازه خط اصلی | سه راهی مساوی | سایز مسیر اصلی و شاخه، ضخامت، گرید متریال و استاندارد ساخت | پیشنهاد اتصال کاهنده یا تغییر روش انشعاب، حتی با قیمت کمتر، بدون تأیید طراحی هم سطح نیست |
| شاخه کوچک تر و سه راهی در طراحی مشخص شده | سه راهی کاهنده | سایز خط اصلی × سایز شاخه و ضخامت موردنیاز هر مسیر | باید کنترل شود فروشنده دقیقاً همان ترکیب سایزی را پیشنهاد داده؛ نه نزدیک ترین کالای موجود |
| دو شاخه متقابل در یک نقطه لازم است | چهارراهی، در صورت مجازبودن در مشخصات پروژه | سایز مسیر و خروجی ها، ابعاد مرکز تا انتها و فضای نصب | جایگزینی با دو سه راهی می تواند طول مجموعه، تعداد جوش ها و مختصات شاخه ها را تغییر دهد |
| شاخه کوچک از خط اصلی بزرگ گرفته می شود و اتصال انشعابی مجاز است | اتصال انشعابی تقویت شده | سایز خط اصلی × سایز خروجی، ضخامت یا کلاس خروجی و نوع اتصال شاخه | قیمت گیری فقط با سایز خروجی ناقص است؛ محدوده سایز خط اصلی نیز بخشی از انتخاب محصول است |
| فضای اطراف خط اصلی محدود است | پیکربندی تأییدشده با ابعاد نصب قابل قبول | ارتفاع اتصال، فضای اجرای جوش و فاصله از خطوط و سازه های مجاور | گزینه ارزان تر اگر نیازمند تغییر اسپول یا جابه جایی شاخه باشد، مزیت قیمتی واقعی ندارد |
| نوع اتصال شاخه از قبل در مشخصات تعیین شده | خروجی جوشی لب به لب، سوکتی یا رزوه ای مطابق همان مشخصات | نوع انتهای خروجی و ضخامت یا کلاس متناظر | تغییر نوع اتصال شاخه می تواند اتصال لوله پایین دست و دامنه خرید را تغییر دهد |
در اتصالات انشعابی تقویت شده، نوشتن عبارتی مانند «اتصال انشعابی ۴ اینچ» برای خرید حرفه ای کافی نیست. برای نمونه، پیکربندی واقعی یک اتصال جوشی Bonney Forge به صورت خط اصلی ۱۰ اینچ × خروجی ۴ اینچ عرضه می شود و علاوه بر این ترکیب سایزی، ضخامت خروجی نیز در مشخصات سفارش قرار دارد. در نمونه های سوکتی و رزوه ای نیز علاوه بر سایز خط اصلی و خروجی، کلاس اتصال وارد مشخصات خرید می شود.
نوع اتصال شاخه نیز باید قبل از دریافت قیمت قطعی باشد. در محصولات واقعی بازار، اتصال انشعابی جوشی لب به لب با ضخامت های مختلف خروجی عرضه می شود، درحالی که نوع سوکتی در کلاس های 3000، 6000 و 9000 ارائه می شود. بنابراین دو فروشنده ممکن است هر دو «اتصال انشعابی یک اینچ» پیشنهاد کنند، اما یکی کالای سوکتی کلاس 3000 و دیگری محصولی با مشخصات کاملاً متفاوت قیمت داده باشد.
نکته استعلام: هر انشعاب را حداقل با سایز خط اصلی × سایز شاخه، نوع اتصال شاخه، ضخامت یا کلاس، گرید متریال و استاندارد استعلام کنید. اگر فروشنده به دلیل موجودی یا قیمت، سه راهی را با اتصال انشعابی یا چهارراهی را با ترکیب چند اتصال جایگزین می کند، پیشنهاد را ابتدا از نظر فضای نصب، مختصات شاخه، تعداد جوش ها و اتصال خط پایین دست بررسی کنید؛ سپس وارد مقایسه قیمت کنید.
انتخاب اتصال برای تغییر سایز خط
در خرید تبدیل، انتخاب بین تبدیل هم مرکز (Concentric Reducer) و تبدیل خارج از مرکز (Eccentric Reducer) باید از آرایش خط و رفتار سیال در همان سرویس بیاید؛ نه از موجودی فروشنده. ASME B16.9 هر دو پیکربندی را در خانواده اتصالات جوشی لب به لب پوشش می دهد و الزامات ابعادی، تلرانس، نشانه گذاری و سایر مشخصات ساخت این اتصالات را تعیین می کند.
| شرایط واقعی خط | پیکربندی مناسب برای بررسی | چیزی که واحد خرید باید قبل از سفارش قطعی کند | ریسک پذیرش گزینه جایگزین |
|---|---|---|---|
| خط عمودی و بدون الزام خاص برای خارج کردن محورها از مرکز | معمولاً تبدیل هم مرکز | سایز بزرگ × سایز کوچک، ضخامت دو انتها و طول استاندارد تبدیل | خرید تبدیل خارج از مرکز بدون نیاز طراحی، هندسه خط را بی دلیل تغییر می دهد |
| خط افقی که احتمال محبوس شدن هوا یا بخار در آن مطرح نیست | تبدیل هم مرکز می تواند قابل قبول باشد | تأیید نقشه و مشخصات خط؛ صرف افقی بودن به معنی الزام تبدیل خارج از مرکز نیست | انتخاب خارج از مرکز صرفاً بر اساس یک قاعده عمومی ممکن است با طراحی خط تطابق نداشته باشد |
| مکش افقی پمپ با احتمال تجمع هوا یا بخار | معمولاً تبدیل خارج از مرکز | جهت سطح تخت و آرایش واقعی ورود لوله به پمپ | تبدیل هم مرکز می تواند ناحیه ای برای تجمع هوا یا بخار ایجاد کند؛ Hydraulic Institute برای چنین شرایطی تبدیل خارج از مرکز را توصیه می کند. |
| خطی که باید کف آن هم تراز بماند یا تخلیه مایع بدون ایجاد نقطه تجمع انجام شود | تبدیل خارج از مرکز با جهت گیری تعیین شده در طراحی | اینکه سطح تخت باید بالا یا پایین قرار گیرد و شیب خط چگونه حفظ شود | سفارش صحیح قطعه با جهت نصب اشتباه همچنان می تواند هدف طراحی را از بین ببرد |
| بازتوانی با دو محور لوله از قبل ثابت شده | همان پیکربندی تعیین شده در نقشه موجود | اختلاف محور دو سر، طول تبدیل و مختصات خطوط موجود | تغییر هم مرکز به خارج از مرکز یا برعکس ممکن است اصلاح اسپول، ساپورت یا محل اتصال بعدی را تحمیل کند |
یک نکته مهم برای استعلام حرفه ای این است که قاعده «خط افقی = تبدیل خارج از مرکز» همیشه صحیح نیست. Hydraulic Institute استفاده از تبدیل هم مرکز را در خطوط عمودی و همچنین خطوط افقی که امکان تجمع هوا یا بخار ندارند قابل قبول می داند؛ تبدیل خارج از مرکز زمانی اهمیت پیدا می کند که در آرایش افقی احتمال تشکیل محل تجمع هوا یا بخار وجود داشته باشد.
حتی جهت نصب تبدیل خارج از مرکز نیز نباید به یک قاعده ثابت تقلیل داده شود. برای نمونه، در مکش افقی پمپ معمولاً سطح تخت برای جلوگیری از محبوس شدن هوا یا بخار در بالا قرار می گیرد؛ اما Hydraulic Institute برای بعضی آرایش های مکش که از بالا به پمپ نزدیک می شوند، جهت متفاوتی را برای تسهیل خروج هوا یا بخار نشان می دهد. بنابراین واحد خرید باید پیکربندی قطعه را سفارش دهد و جهت نصب را از نقشه و مشخصات مهندسی پروژه کنترل کند.
نکته استعلام: تبدیل را فقط به شکل «۸×۶ اینچ» استعلام نکنید. هم مرکز یا خارج از مرکز بودن، سایز بزرگ × سایز کوچک، رده ضخامت یا ضخامت دو انتها، گرید متریال و ASME B16.9 را مشخص کنید. برای تبدیل خارج از مرکز، جهت موردنیاز در نقشه نصب نیز باید روشن باشد. اگر فروشنده پیکربندی دیگری را به دلیل قیمت یا موجودی پیشنهاد می دهد، ابتدا اثر آن بر محور خط، تخلیه یا تجمع فاز و هندسه اسپول بررسی شود و بعد پیشنهاد وارد مقایسه تجاری شود.
انتخاب اتصال برای بستن انتهای خط
در پایان بندی خط، کپ و فلنج کور فقط زمانی باید در یک مقایسه خرید قرار بگیرند که هر دو از نظر طراحی پروژه قابل قبول باشند. کپ در ASME B16.9 به عنوان اتصال جوشی لب به لب پوشش داده می شود، درحالی که فلنج کور در ASME B16.5 با الزامات مشخصی برای سایز، کلاس فشاری، متریال و اتصال فلنجی تعریف می شود. ASME B16.5 همچنین الزامات مربوط به پیچ ومهره، گسکت و مجموعه اتصال فلنجی را پوشش می دهد؛ بنابراین مقایسه قیمت یک کپ با قیمت خودِ فلنج کور، مقایسه کاملی از هزینه پایان بندی خط نیست.
| سناریوی واقعی پروژه | گزینه منطقی برای استعلام | مبنای واقعی مقایسه خرید | چه زمانی گزینه ارزان تر انتخاب ضعیف تری است؟ |
|---|---|---|---|
| انتهای خط دائمی است و دسترسی دوره ای پیش بینی نشده | معمولاً کپ جوشی، اگر مشخصات خط اجازه دهد | قیمت کپ + جوشکاری + بازرسی موردنیاز اتصال | فلنج کور زمانی هزینه اضافی بدون ارزش عملیاتی ایجاد می کند که برای ایجاد آن، فلنج مقابل، گسکت و پیچ ومهره نیز به پروژه اضافه شوند |
| انتهای خط باید برای بازرسی، شست وشو یا سرویس باز شود | فلنج کور روی اتصال فلنجی طراحی شده | هزینه کامل مجموعه فلنجی در برابر هزینه هر بار برش و بازجوشکاری کپ | کپ ارزان تر می تواند هزینه های تکرارشونده بازکردن، جوشکاری مجدد و بازرسی را به بهره برداری منتقل کند |
| خط از قبل به فلنج ختم می شود | فلنج کور با مشخصات دقیق فلنج مقابل | سایز، کلاس فشاری، نوع سطح آب بندی، متریال، گسکت و پیچ ومهره | تغییر به کپ نیازمند اصلاح واقعی انتهای خط است؛ قیمت خود کپ دیگر مبنای مقایسه مناسبی نیست |
| برای انتهای خط اتصال آینده قطعی پیش بینی شده است | پایان بندی بازشدنی، در صورت تأیید طراحی | هزینه اولیه بیشتر در برابر کاهش عملیات اصلاح در اتصال آینده | کپ ارزان تر ممکن است در زمان اتصال آینده برش، آماده سازی لبه، جوشکاری و آزمون مجدد ایجاد کند |
| خط جدید است و مهندسی هر دو گزینه را مجاز دانسته | هر دو می توانند وارد پیشنهاد تجاری شوند | هزینه کل نصب + اقلام جانبی + نیاز دسترسی در طول عمر خط | انتخاب فقط بر اساس قیمت قطعه می تواند گزینه ای با هزینه چرخه عمر بالاتر ایجاد کند |
| کلاس فشاری یا سایز فلنج بالا است | فقط گزینه تعیین شده در مشخصات خط | وزن و قیمت فلنج کور، گسکت، استادبولت و الزامات مونتاژ باید یکجا دیده شوند | اختلاف قیمت مجموعه فلنجی می تواند بسیار بیشتر از اختلاف ظاهری قیمت دو قطعه باشد |
در فلنج کور، واحد خرید باید مجموعه اتصال فلنجی را قیمت گذاری کند. استاندارد ASME B16.5 فلنج های کور را در کلاس های فشاری مختلف پوشش می دهد و الزامات و توصیه های مربوط به پیچ ومهره، گسکت و اتصال فلنجی را نیز در همان چارچوب قرار می دهد. در سایزهای بزرگ تر یا کلاس های بالاتر، وزن فلنج، تعداد و ابعاد استادبولت ها و نوع گسکت می توانند اختلاف هزینه قابل توجهی نسبت به پایان بندی جوشی ایجاد کنند.
در سمت مقابل، مزیت قیمتی کپ باید با دائمی بودن پایان خط سنجیده شود. اگر بهره بردار بعداً مجبور باشد برای دسترسی به خط کپ را ببرد و پس از کار دوباره انتهای جوشی آماده، جوشکاری و بازرسی شود، پایین بودن قیمت اولیه قطعه الزاماً به معنی پایین بودن هزینه واقعی نیست. ASME B16.25 نیز آماده سازی انتهای قطعات برای اتصال جوشی لب به لب را به صورت مشخص پوشش می دهد؛ یعنی بازکردن و بازسازی پایان جوشی صرفاً «بازکردن یک درپوش» نیست.
نکته استعلام: ابتدا از نقشه و مشخصات خط تعیین کنید پایان بندی دائمی است یا باید بازشدنی باشد. اگر هر دو گزینه از نظر مهندسی مجازند، مقایسه را بین هزینه کامل کپِ نصب شده و هزینه کامل اتصال فلنجی شامل فلنج کور، فلنج مقابل در صورت نیاز، گسکت و پیچ ومهره انجام دهید. کپ و فلنج کور تنها وقتی آلترناتیو واقعی خرید هستند که تغییر بین آن ها Scope لوله کشی یا فلسفه دسترسی خط را عوض نکند.
انتخاب Olet برای انشعاب
در خرید Olet، انتخاب میان Weldolet، Sockolet و Threadolet باید مستقیماً از نوع اتصال موردنیاز شاخه انجام شود. استاندارد MSS SP-97 این خانواده از اتصالات انشعابی تقویت شده فورج را پوشش می دهد و کاتالوگ سازندگان نیز محصولات را بر اساس نوع اتصال خروجی تفکیک می کند. بنابراین اگر مشخصات خط، اتصال جوشی لب به لب، جوشی سوکتی یا رزوه ای را تعیین کرده باشد، فروشنده نباید نوع دیگری از Olet را صرفاً به دلیل موجودی یا قیمت کمتر، کالای هم سطح تلقی کند.
| نوع اتصال موردنیاز شاخه | Olet قابل استعلام | چه مشخصاتی باید در پیشنهاد کنترل شود؟ | ریسک پذیرش پیشنهاد غیرهم سطح |
|---|---|---|---|
| اتصال جوشی لب به لب | Weldolet | سایز خط اصلی × سایز شاخه، رده ضخامت خروجی، گرید متریال و استاندارد ساخت | جایگزینی با نوع سوکتی یا رزوه ای، روش اتصال شاخه و مشخصات قطعات پایین دست را تغییر می دهد |
| اتصال جوشی سوکتی | Sockolet | سایز خط اصلی × سایز خروجی، کلاس اتصال و گرید متریال | Weldolet صرفاً به دلیل سایز خروجی مشابه، جایگزین مستقیم نیست؛ نوع اتصال و مشخصات شاخه متفاوت است |
| اتصال رزوه ای | Threadolet | سایز خط اصلی × سایز خروجی، کلاس، نوع و مشخصات رزوه و متریال | تغییر به اتصال جوشی می تواند دامنه اجرا و تجهیزات متصل به شاخه را تغییر دهد |
| جایگزینی در خط موجود | همان خانواده سازگار با اتصال موجود | نوع اتصال فعلی، سایز، رده ضخامت یا کلاس و فضای نصب | Olet ارزان تر با اتصال متفاوت ممکن است اصلاح شاخه یا ساخت قطعه واسط را الزامی کند |
| پیشنهاد متفاوت چند تأمین کننده | فقط گزینه های دارای اتصال خروجی یکسان مستقیماً مقایسه شوند | ترکیب سایز خط اصلی و شاخه، نوع اتصال، رده ضخامت یا کلاس و متریال | مقایسه قیمت سه نوع Olet بدون یکسان کردن نوع اتصال، مقایسه کالاهای هم سطح نیست |
در Weldolet، رده ضخامت خروجی یکی از مشخصات مهم سفارش است. برای نمونه، Bonney Forge این محصول را با ضخامت هایی مانند STD، XS، XXS و Schedule 160 عرضه می کند. در Sockolet، مشخصات خرید به کلاس اتصال سوکتی منتقل می شود و همین سازنده کلاس های 3000، 6000 و 9000 را ارائه می کند. بنابراین واحد خرید نباید رده ضخامت Weldolet و کلاس Sockolet را دو روش بیان یک مشخصه واحد تلقی کند؛ ساختار سفارش این دو محصول متفاوت است.
در Threadolet نیز نوع و مشخصات رزوه باید با خط شاخه و تجهیزات بعد از آن تطبیق داشته باشد. اگر مشخصات پروژه اتصال جوشی خواسته باشد، موجودی سریع تر Threadolet توجیهی برای جایگزینی نیست. برعکس، در شاخه ای که اتصال رزوه ای مشخص شده است نیز پیشنهاد نوع جوشی باید به عنوان پیشنهاد جایگزین فنی بررسی شود و مستقیماً کنار کالای درخواستی قیمت گذاری نشود.
نکته استعلام: Olet را فقط با سایز شاخه درخواست نکنید. سایز خط اصلی × سایز شاخه، Weldolet یا Sockolet یا Threadolet بودن، رده ضخامت یا کلاس خروجی، گرید متریال و استاندارد ساخت را مشخص کنید. معیار انتخاب میان این سه، نوع اتصال موردنیاز شاخه است؛ نه اینکه کدام گزینه در انبار فروشنده ارزان تر یا آماده تحویل باشد.
اتصال جوشی لب به لب، جوشی سوکتی، رزوه ای یا فلنجی؛ کدام نوع اتصال برای پروژه مناسب تر است؟
انتخاب نوع اتصال در یک خط صنعتی باید از مشخصات خط، نوع سیال، شرایط طراحی، سایز لوله و نیاز بهره برداری انجام شود؛ نه از قیمت خود اتصال. ASME B31.3 برای انواع اتصالات لوله کشی الزامات و محدودیت های جداگانه دارد و انتخاب باید با سرویس سیال و شرایط پروژه سازگار باشد. از طرف دیگر، استانداردهای محصول نیز یکسان نیستند: ASME B16.11 اتصالات فورج جوشی سوکتی و رزوه ای را پوشش می دهد، درحالی که فلنج ها و اتصالات فلنجی در ASME B16.5 مشخص می شوند.
برای واحد خرید، اولین فیلتر باید مشخصات لوله کشی پروژه باشد. اگر نوع اتصال برای یک کلاس لوله از قبل تعیین شده است، تغییر از جوشی لب به لب به سوکتی، رزوه ای یا فلنجی یک پیشنهاد جایگزین فنی محسوب می شود و نباید صرفاً به دلیل قیمت یا موجودی فروشنده پذیرفته شود. نوع اتصال می تواند مشخصات خود اتصال، ضخامت یا کلاس، اقلام جانبی، عملیات نصب و الزامات بازرسی را تغییر دهد. ASME B31.3 نیز الزامات اتصالات جوشی و رزوه ای را در چارچوب شرایط سرویس و طراحی سیستم بررسی می کند.
| وضعیت واقعی خرید | گزینه ای که معمولاً باید بررسی شود | چه چیزی باید قبل از مقایسه قیمت کنترل شود؟ | عامل تعیین کننده در توجیه هزینه بیشتر |
|---|---|---|---|
| خط با اتصال دائمی و مشخصات جوشی لب به لب طراحی شده است | جوشی لب به لب | سایز، رده ضخامت، آماده سازی انتهای جوش، متریال، استاندارد و الزامات بازرسی | پیشنهاد ارزان تر فقط وقتی هم سطح است که مشخصات اتصال و دامنه ساخت یکسان باشند |
| خط سایز کوچک است و مشخصات پروژه اتصال سوکتی را مجاز می داند | جوشی سوکتی | کلاس اتصال، سایز، متریال و تطابق آن با لوله موردنظر؛ ASME B16.11 برای اتصالات سوکتی کلاس های 3000، 6000 و 9000 را پوشش می دهد | هزینه کمتر ساخت یا نصب فقط در محدوده ای ارزش دارد که اتصال سوکتی برای همان سرویس مجاز باشد |
| مشخصات خط اتصال رزوه ای را برای سرویس موردنظر مجاز کرده است | رزوه ای | کلاس اتصال، نوع رزوه، سایز، متریال و محدودیت های سرویس طبق کد و مشخصات پروژه | سهولت مونتاژ زمانی مزیت خرید است که محدودیت سرویس باعث حذف گزینه رزوه ای نشود |
| تجهیز یا بخش خط باید در آینده باز شود | فلنجی | سایز، کلاس فشاری، نوع سطح آب بندی، متریال، گسکت و پیچ ومهره | هزینه اولیه بیشتر می تواند با کاهش عملیات برش و جوشکاری هنگام بازکردن تجهیز توجیه شود |
| اتصال مستقیم به شیر، تجهیز یا نازل فلنجی لازم است | فلنجی مطابق اتصال مقابل | کلاس، سطح آب بندی، ابعاد و متریال دو طرف اتصال | استفاده از تبدیل یا تغییر نوع اتصال برای خرید ارزان تر ممکن است دامنه اقلام و ساخت را افزایش دهد |
| پروژه بازتوانی است | نوع اتصال سازگار با خط و تجهیزات موجود، مگر اینکه مهندسی تغییر را تأیید کند | وضعیت اتصال موجود، فضای اجرا، نیاز به برش یا جوشکاری و قطعات واسط | قیمت قطعه باید همراه با هزینه واقعی Modification مقایسه شود |
| دسترسی تعمیراتی اهمیت بالایی ندارد | اتصال دائمی می تواند اقتصادی تر باشد، اگر مشخصات پروژه اجازه دهد | دفعات مورد انتظار بازکردن اتصال در طول عمر خط | پرداخت هزینه فلنج و متعلقات آن بدون نیاز واقعی به بازکردن ممکن است ارزش عملیاتی ایجاد نکند |
در مقایسه تجاری، یک تفاوت مهم دیگر روش بیان مشخصات خرید است. اتصالات جوشی لب به لب معمولاً با سایز و ضخامت دیواره خط تطبیق داده می شوند، درحالی که اتصالات فورج سوکتی و رزوه ای در ASME B16.11 دارای کلاس های مشخص هستند. فلنج ها نیز طبق ASME B16.5 با کلاس های فشاری از جمله 150، 300، 400، 600، 900، 1500 و در محدوده مشخصی 2500 عرضه می شوند. بنابراین اگر دو فروشنده فقط «اتصال ۲ اینچ» قیمت داده اند ولی یکی اتصال سوکتی و دیگری فلنجی پیشنهاد کرده است، حتی مبنای تعیین رده محصول آن ها یکسان نیست.
هزینه اولیه نیز نباید مستقل از نیاز واقعی به بازکردن اتصال دیده شود. اتصال فلنجی علاوه بر خود فلنج، می تواند گسکت، استادبولت و الزامات مونتاژ مربوط را وارد دامنه خرید کند؛ اما در نقطه ای که برای سرویس یک شیر، تجهیز یا بخش مشخص خط باید بارها باز شود، همین قابلیت می تواند هزینه عملیات تعمیراتی آینده را کاهش دهد. در مقابل، اضافه کردن اتصال فلنجی به بخشی از خط که قرار نیست باز شود، الزاماً ارزش متناظری ایجاد نمی کند.
نکته انتخاب: ابتدا از مشخصات خط تعیین کنید چه انواع اتصالی برای همان سرویس مجاز هستند و گزینه های غیرمجاز را پیش از دریافت قیمت حذف کنید. سپس میان گزینه های باقی مانده، سایز، ضخامت یا کلاس، متریال، الزامات نصب و بازرسی و نیاز آینده به بازکردن اتصال را هم سطح کنید. ارزان ترین نوع اتصال زمانی انتخاب اقتصادی تری است که هزینه کمتر آن با تغییر مشخصات خط، افزایش عملیات نصب یا هزینه بیشتر تعمیرات آینده جبران نشود.
اتصال جوشی لب به لب، جوشی سوکتی، رزوه ای یا فلنجی؛ کدام نوع اتصال برای پروژه مناسب تر است؟
انتخاب نوع اتصال باید از کلاس لوله کشی، سایز خط، شرایط سرویس و نیاز بهره برداری شروع شود. اتصال جوشی لب به لب، جوشی سوکتی، رزوه ای و فلنجی از نظر هزینه نصب، قابلیت بازکردن، الزامات بازرسی و دامنه کاربرد یکسان نیستند؛ بنابراین واحد خرید نباید آن ها را صرفاً به عنوان چهار گزینه قیمتی کنار هم قرار دهد.
در پروژه های حرفه ای، ابتدا باید مشخص شود کدام روش ها طبق مشخصات خط و کد طراحی مجاز هستند. سپس میان گزینه های مجاز، هزینه اولیه اتصال، هزینه اجرا، نیاز به بازکردن در تعمیرات، محدودیت های سرویس و اثر بر دامنه اقلام خرید مقایسه شود. در بعضی نقاط خط، اتصال دائمی منطقی تر است و در بعضی نقاط، هزینه بیشتر یک اتصال بازشدنی می تواند در تعمیرات آینده توجیه اقتصادی داشته باشد.
نکته انتخاب: مقایسه قیمت را فقط بین روش هایی انجام دهید که برای همان خط و همان سرویس از نظر فنی مجاز و از نظر بهره برداری هم سطح هستند.
چه زمانی اتصال جوشی لب به لب انتخاب مناسب تری است؟
اتصال جوشی لب به لب (Butt-weld) زمانی جدی تر وارد فهرست خرید می شود که خط به اتصال دائمی نیاز داشته باشد، سایز لوله از محدوده رایج اتصالات فورج سوکتی یا رزوه ای بزرگ تر باشد، یا مشخصات سرویس و کلاس لوله کشی اتصال جوشی پیوسته را الزام کرده باشند. ASME B16.9 اتصالات جوشی لب به لب کارخانه ای را از سایز اسمی ½ تا 48 اینچ پوشش می دهد؛ در مقابل، اتصالات سوکتی و رزوه ای ASME B16.11 در بازار استاندارد عمدتاً در سایزهای کوچک تر عرضه می شوند.
| شرایط واقعی پروژه | چرا اتصال جوشی لب به لب وارد فهرست خرید می شود؟ | چه چیزی باید در پیشنهاد فروشنده کنترل شود؟ | چه زمانی نباید صرفاً گزینه ارزان تر جایگزین شود؟ |
|---|---|---|---|
| سایز خط از محدوده متعارف اتصالات فورج کوچک عبور می کند | دامنه استاندارد اتصالات جوشی لب به لب تا سایزهای بسیار بزرگ تر ادامه دارد | سایز اسمی، ضخامت دیواره دو انتها، ابعاد استاندارد و گرید متریال | اتصال سوکتی یا رزوه ای فقط به دلیل موجودی سریع تر نباید بدون تأیید مشخصات خط جایگزین شود |
| خط برای سرویس حساس تر با اتصال دائمی طراحی شده است | اتصال جوشی پیوسته، تعداد نقاط بازشدنی و رابط های مکانیکی را در مسیر کاهش می دهد | مشخصات جوش، متریال، ضخامت و الزامات آزمون و بازرسی پروژه | قیمت کمتر یک اتصال مکانیکی زمانی مزیت نیست که Line Spec همان روش را مجاز نداند |
| یکپارچگی در برابر نشتی اهمیت بالایی دارد | حذف رزوه یا مجموعه گسکت دار می تواند تعداد مسیرهای بالقوه نشتی در خود اتصال را کاهش دهد | کیفیت ساخت اتصال و الزامات اجرای جوش باید با کد پروژه هم سطح باشد | مزیت اتصال جوشی فقط با اجرای صحیح جوش محقق می شود؛ جنس یا Schedule پایین تر را نمی توان با عنوان «Butt-weld» توجیه کرد |
| اتصال قرار نیست در تعمیرات عادی باز شود | ساختار دائمی می تواند از اضافه شدن فلنج، گسکت و پیچ ومهره غیرضروری جلوگیری کند | آیا واقعاً دسترسی دوره ای به همان نقطه لازم نیست؟ | اگر محل بعداً باید مرتب باز شود، هزینه برش و بازجوشکاری می تواند مزیت اولیه را از بین ببرد |
| پروژه امکان جوشکاری میدانی دارد | اتصال را می توان مطابق روش جوشکاری و بازرسی پروژه اجرا کرد | دسترسی جوشکار، فضای اجرای جوش، عملیات حرارتی یا آزمون های لازم طبق مشخصات پروژه | در سایت با محدودیت عملیات گرم یا دسترسی ضعیف، هزینه اجرای اتصال می تواند از اختلاف قیمت قطعه مهم تر شود |
| پروژه بازتوانی با اسپول جوشی موجود است | حفظ روش اتصال موجود می تواند تغییرات هندسی و تعداد قطعات واسط را کاهش دهد | ضخامت واقعی خط موجود، آماده سازی انتها و فضای برش و جوش | تغییر به نوع دیگر اتصال ممکن است نیازمند فلنج، نیپل یا اصلاح اسپول شود |
از دید خرید، دامنه سایزی یک تفاوت عملی مهم است. ASME B16.9 نسخه 2024 اتصالات جوشی لب به لب را از NPS ½ تا NPS 48 و در ضخامت های قابل ساخت پوشش می دهد. در مقابل، محصولات فورج سوکتی و رزوه ای استاندارد بازار معمولاً در بازه کوچک تری قرار دارند؛ برای نمونه Bonney Forge محدوده عمومی این اتصالات را NPS ⅛ تا 4 اعلام می کند. بنابراین با بزرگ شدن سایز خط، گزینه های واقعاً هم سطح خرید محدودتر می شوند.
اما شدت سرویس نباید به یک قاعده عمومی مثل «فشار بالا = حتماً Butt-weld» تبدیل شود. تصمیم نهایی باید از کد طراحی و کلاس لوله کشی همان پروژه بیاید. حتی اتصالات سوکتی استاندارد در کلاس های 3000، 6000 و 9000 در بازار وجود دارند؛ پس صرف عدد فشار برای حذف یک فناوری کافی نیست.
نکته انتخاب: اتصال جوشی لب به لب را زمانی وارد فهرست نهایی کنید که سایز خط، مشخصات سرویس، نیاز به یک اتصال دائمی و امکانات واقعی جوشکاری میدانی آن را توجیه کنند. در مقایسه تجاری، فقط قیمت خود اتصال را نبینید؛ هزینه جوشکاری، بازرسی و محدودیت اجرای سایت را نیز با گزینه های مجاز دیگر هم سطح کنید.
چه زمانی اتصال جوشی سوکتی منطقی تر است؟
اتصال جوشی سوکتی (Socket-weld) معمولاً زمانی وارد انتخاب می شود که با لوله کشی سایز کوچک سروکار داریم و کلاس لوله کشی پروژه استفاده از اتصالات فورج سوکتی را مجاز کرده است. استاندارد ASME B16.11 این اتصالات را در کلاس های 3000، 6000 و 9000 پوشش می دهد و محصولات واقعی بازار نیز عمدتاً در سایزهای کوچک عرضه می شوند؛ برای نمونه Bonney Forge دامنه عمومی ⅛ تا 4 اینچ را برای این خانواده اعلام می کند. بنابراین «فشار بالا» به تنهایی دلیل انتخاب اتصال سوکتی نیست؛ باید سایز، کلاس اتصال و مشخصات همان سرویس با یکدیگر تطبیق داشته باشند.
| شرایط واقعی پروژه | چه زمانی جوشی سوکتی وارد فهرست خرید می شود؟ | چه چیزی باید در پیشنهاد فروشنده کنترل شود؟ | چه چیزی می تواند مزیت اولیه را از بین ببرد؟ |
|---|---|---|---|
| خط ابزار دقیق، کمکی یا فرآیندی با سایز کوچک | زمانی که کلاس لوله کشی پروژه اتصال سوکتی را مجاز کرده باشد | سایز، کلاس 3000/6000/9000، گرید متریال و ASME B16.11 | پیشنهاد ارزان تر اگر کلاس یا متریال پایین تری داشته باشد، کالای هم سطح نیست |
| فشار کاری بالاتر در لوله سایز کوچک | اتصالات سوکتی با کلاس مناسب می توانند گزینه قابل خرید باشند | کلاس اتصال باید با ضخامت لوله و مشخصات خط تطبیق داده شود | صرف وجود Class 6000 یا 9000 به معنی مجازبودن اتصال برای هر سرویس نیست |
| اجرای میدانی با تعداد زیاد اتصالات کوچک | جاگذاری انتهای لوله داخل سوکت می تواند مونتاژ و هم راستاسازی اولیه را ساده تر کند | ابعاد سوکت، فضای جوشکاری و روش اجرایی مورد تأیید پروژه | در محل هایی با دسترسی ضعیف، تعداد زیاد جوش های گوشه ای می تواند زمان اجرا را بالا ببرد |
| اتصال قرار نیست مرتب باز شود | ساختار جوشی برای سرویس دائمی قابل بررسی است | برنامه واقعی تعمیر و تعویض قطعه پایین دست | اگر تجهیز یا بخش خط مرتب تعویض شود، برای بازکردن اتصال معمولاً برش و جوشکاری مجدد لازم می شود |
| پروژه بازتوانی با شبکه سوکتی موجود | حفظ همان روش اتصال می تواند از افزودن تبدیل و قطعات واسط جلوگیری کند | کلاس، متریال، سایز و وضعیت لوله موجود | تغییر به روش دیگر فقط به دلیل موجودی فروشنده می تواند دامنه اصلاحات سایت را افزایش دهد |
برای خرید حرفه ای، کلاس اتصال باید همراه با مشخصات لوله دیده شود. ASME B16.11 برای اتصال سوکتی کلاس های 3000، 6000 و 9000 تعریف می کند، اما این اعداد را نباید مستقیماً معادل فشار مجاز نهایی خط در نظر گرفت. ظرفیت واقعی سیستم همچنان به متریال، دما، ضخامت لوله و الزامات کد لوله کشی وابسته است؛ ASME نیز B16.11 را برای استفاده همراه با کدهای B31 و سایر استانداردهای مرتبط تعریف کرده است.
از منظر نگهداری، اتصال سوکتی اتصال بازشدنی محسوب نمی شود. اگر شیر، تجهیز یا بخشی از خط که مرتب نیاز به خارج شدن دارد مستقیماً در یک آرایش سوکتی دائمی قرار گیرد، هزینه اولیه مناسب تر می تواند بعداً به برش، جوشکاری مجدد و بازرسی بیشتر تبدیل شود. بنابراین در نقاط تعمیراتی، نوع اتصال باید با فلسفه نگهداری پروژه هماهنگ باشد.
نکته انتخاب: اتصال جوشی سوکتی را زمانی در فهرست نهایی نگه دارید که سایز کوچک خط، کلاس لوله کشی، شرایط سرویس و روش نگهداری همگی آن را تأیید کنند. در استعلام، سایز و متریال به تنهایی کافی نیست؛ کلاس 3000، 6000 یا 9000 و استاندارد ASME B16.11 را نیز صریح اعلام کنید و قیمت را فقط با پیشنهادهای دارای مشخصات یکسان مقایسه کنید.
چه زمانی اتصال رزوه ای قابل قبول تر است؟
اتصال رزوه ای (Threaded Connection) معمولاً زمانی وارد فهرست خرید می شود که خط سایز کوچک باشد، مشخصات پروژه استفاده از اتصال رزوه ای را برای همان سرویس مجاز بداند و اجرای اتصال بدون جوشکاری مزیت عملیاتی ایجاد کند. ASME B16.11 اتصالات فورج رزوه ای را در کلاس های 2000، 3000 و 6000 پوشش می دهد و محصولات استاندارد بازار نیز عمدتاً در سایزهای کوچک عرضه می شوند. بااین حال، وجود محصول در یک کلاس بالا به تنهایی به معنی مناسب بودن اتصال رزوه ای برای هر سرویس نیست؛ محدودیت های کد لوله کشی و شرایط واقعی خط باید ابتدا کنترل شوند.
| شرایط واقعی پروژه | چه زمانی اتصال رزوه ای ارزش بررسی دارد؟ | چه چیزی باید قبل از خرید کنترل شود؟ | چه زمانی گزینه ارزان تر می تواند پرریسک باشد؟ |
|---|---|---|---|
| لوله کشی سایز کوچک و مجاز در کلاس لوله کشی | وقتی مشخصات پروژه اتصال رزوه ای را برای همان سرویس پیش بینی کرده است | سایز، کلاس 2000/3000/6000، گرید متریال و مشخصات رزوه | استفاده از رزوه فقط به دلیل قیمت یا موجودی، در خطی که روش اتصال دیگری الزام شده است |
| جوشکاری در محل محدود یا نامطلوب است | حذف عملیات جوش می تواند زمان و تجهیزات اجرای سایت را کاهش دهد | امکان مونتاژ و آب بندی مناسب در فضای واقعی نصب | مزیت نصب زمانی از بین می رود که محدودیت سرویس، اتصال رزوه ای را نامناسب کند |
| قطعه کوچک نیازمند تعویض یا بازکردن دوره ای است | بازکردن مکانیکی می تواند از برش و جوشکاری مجدد جلوگیری کند | دسترسی آچار، امکان بازشدن اتصال و فضای لازم برای خارج کردن قطعه | اتصال از نظر تئوری بازشدنی است اما جانمایی سایت عملاً امکان چرخاندن یا خارج کردن قطعه را نمی دهد |
| خط تحت ارتعاش، سیکل های شدید یا تنش های قابل توجه قرار دارد | فقط در صورت تأیید صریح کد و مشخصات پروژه | شدت بارگذاری و محدودیت های اتصال رزوه ای | ASME B31.3 توصیه می کند از اتصالات رزوه ای در سرویس های دارای بارگذاری سیکلی، فرسایش شدید یا خوردگی شکافی اجتناب شود |
| پروژه بازتوانی با شبکه رزوه ای موجود | حفظ نوع اتصال موجود می تواند اصلاحات سایت را کاهش دهد | وضعیت رزوه موجود، کلاس، متریال و سازگاری قطعه جایگزین | رزوه آسیب دیده یا عدم انطباق مشخصات می تواند مزیت تعویض سریع را از بین ببرد |
محدودیت سرویس، مهم ترین فیلتر این انتخاب است. ASME B31.3 اتصال رزوه ای را برای سرویس عادی سیال قابل استفاده می داند، اما برای شرایطی مانند خوردگی شکافی، فرسایش شدید و بارگذاری سیکلی هشدار مشخص دارد و در آرایش خط نیز بر کاهش تنش وارد بر اتصال رزوه ای تأکید می کند. بنابراین واحد خرید نباید از عبارت کلی «اتصال رزوه ای تا فشار بالا موجود است» نتیجه بگیرد که برای سرویس پروژه نیز قابل قبول است.
از نظر نگهداری نیز بازشدنی بودن اتصال فقط زمانی مزیت واقعی دارد که دسترسی مکانیکی برای بازکردن وجود داشته باشد. در یک مجموعه فشرده که لوله یا تجهیز امکان چرخش ندارد، ممکن است همچنان به Union یا آرایش دیگری برای جداسازی نیاز باشد. پس قیمت پایین تر یک اتصال رزوه ای باید همراه با نحوه واقعی تعویض تجهیز بررسی شود.
نکته انتخاب: اتصال رزوه ای را زمانی وارد مقایسه نهایی کنید که سایز کوچک، محدودیت یا عدم نیاز به جوشکاری، نیاز تعمیراتی و شرایط سرویس همگی آن را مجاز کنند. در استعلام، سایز، کلاس، گرید متریال و مشخصات رزوه را صریح اعلام کنید؛ سپس هر پیشنهاد را با محدودیت های همان سرویس طبق کد و کلاس لوله کشی تطبیق دهید.
چه زمانی اتصال فلنجی ارزش هزینه بیشتر را دارد؟
اتصال فلنجی (Flanged Connection) زمانی هزینه بیشتر خود را توجیه می کند که نقطه اتصال در طول عمر خط باید برای تعمیر، تعویض، بازرسی یا خارج کردن تجهیز باز شود. این مزیت به ویژه در اتصال شیرها، پمپ ها، مبدل ها، مخازن و تجهیزاتی اهمیت دارد که توقف طولانی برای برش و جوشکاری مجدد خط قابل قبول نیست. ASME نیز اتصالات فلنجی پیچ ومهره ای را به عنوان یک مجموعه شامل فلنج، بست ها و گسکت بررسی می کند؛ بنابراین قیمت فلنج به تنهایی هزینه واقعی این روش اتصال نیست.
| سناریوی واقعی پروژه | آیا هزینه فلنج توجیه دارد؟ | چه چیزی باید در پیشنهاد فروشنده هم سطح شود؟ | ریسک انتخاب ارزان تر |
|---|---|---|---|
| شیر نیازمند تعمیر یا تعویض دوره ای | معمولاً بله | فلنج دو طرف، کلاس فشاری، سطح آب بندی، گسکت و استادبولت | اتصال دائمی می تواند هر تعویض شیر را به برش، جوشکاری و بازرسی مجدد تبدیل کند |
| اتصال به پمپ، مبدل یا تجهیز قابل خارج کردن | معمولاً بله | تطابق کامل فلنج تجهیز و خط از نظر سایز، کلاس و سطح آب بندی | ارزان کردن اتصال با تغییر نوع آن می تواند زمان خارج کردن تجهیز را در توقف بعدی افزایش دهد |
| بخشی از خط باید برای تمیزکاری یا بازرسی باز شود | اگر بازکردن برنامه ریزی شده است، قابل توجیه است | فضای بازکردن پیچ ها، جداکردن اسپول و خارج کردن قطعه | وجود فلنج بدون فضای واقعی جداسازی، مزیت تعمیراتی محدودی ایجاد می کند |
| خط دائمی و بدون نیاز قابل پیش بینی به بازشدن | معمولاً نیازمند توجیه بیشتری است | هزینه کامل مجموعه فلنجی در برابر اتصال دائمی مجاز | پرداخت برای قابلیت بازشدنی که در بهره برداری استفاده نمی شود |
| زمان توقف واحد بسیار پرهزینه است | ارزش فلنج بیشتر می شود | زمان موردنیاز برای جداسازی و بازگشت تجهیز به سرویس | قیمت اولیه کمتر می تواند در اولین تعمیر با توقف طولانی تر جبران شود |
در خرید حرفه ای، تصمیم باید بر اساس هزینه هر بار دسترسی به اتصال باشد. اتصال فلنجی خود به گسکت، پیچ ومهره، مونتاژ صحیح و نگهداری نیاز دارد و قابلیت بازشدنی آن رایگان نیست. از طرف دیگر، استانداردهای ASME برای قابلیت اطمینان اتصالات فلنجی روی مونتاژ صحیح فلنج، گسکت و بست ها تأکید دارند.
نکته انتخاب: فلنج را در نقاطی بخرید که بازکردن واقعی و قابل پیش بینی وجود دارد. اگر شیر یا تجهیز در دوره بهره برداری چند بار از خط خارج می شود یا مدت توقف اهمیت بالایی دارد، هزینه بیشتر اتصال فلنجی می تواند توجیه شود؛ اما اضافه کردن فلنج به یک اتصال دائمی صرفاً «برای احتیاط» الزاماً ارزش خرید ایجاد نمی کند.
هزینه اولیه در برابر هزینه تعمیر و بازکردن
در انتخاب نوع اتصال، هزینه خرید و اجرای روز اول باید در برابر تعداد دفعاتی که احتمالاً همان نقطه در طول عمر خط باز می شود سنجیده شود. اتصال جوشی دائمی معمولاً اقلام کمتری دارد، اما بازکردن آن برای تعمیر یا تعویض تجهیز می تواند به برش، آماده سازی مجدد لبه، جوشکاری و بازرسی دوباره نیاز داشته باشد. اتصال فلنجی هزینه اولیه بیشتری ایجاد می کند، اما برای نقاطی که دسترسی تعمیراتی واقعی دارند، امکان جداسازی مکانیکی را فراهم می کند. ASME B31.3 نیز اتصالات جوشی و فلنجی را به عنوان روش های اتصال مستقل با الزامات اجرایی متفاوت در نظر می گیرد.
| شرایط واقعی نقطه اتصال | اتصال دائمی چه زمانی اقتصادی تر است؟ | اتصال قابل بازشدن چه زمانی هزینه بیشتر خود را جبران می کند؟ | هزینه ای که در مقایسه قیمت نباید حذف شود |
|---|---|---|---|
| اسپول ثابت بدون برنامه تعمیراتی دوره ای | وقتی احتمال بازکردن در طول عمر خط پایین است | معمولاً توجیه کمتری دارد | هزینه فلنج، گسکت، استادبولت و مونتاژ اضافی |
| شیر یا تجهیز با تعویض دوره ای | فقط اگر خارج کردن آن عملاً به ندرت اتفاق بیفتد | وقتی بازکردن چندباره برای سرویس یا تعویض قابل پیش بینی است | زمان توقف، بازکردن اتصال و هزینه مونتاژ مجدد |
| توقف واحد بسیار پرهزینه است | فقط در نقاطی که تعمیر آن ها نیاز به بازکردن خط ندارد | اگر اتصال بازشدنی مدت توقف تعمیر را به طور معنادار کاهش دهد | ارزش زمان تولید ازدست رفته، نه فقط دستمزد تعمیرکار |
| پروژه بازتوانی | اگر اتصال جوشی موجود بدون تغییر قابل حفظ باشد | اگر نقطه موردنظر در بهره برداری آینده به دسترسی مکرر نیاز خواهد داشت | برش اسپول، ساخت مجدد، جوشکاری و بازرسی لازم برای تغییر نوع اتصال |
| اتصال بازشدنی نصب شده ولی فضای جداسازی کافی نیست | اتصال دائمی ممکن است از نظر عملی تفاوت زیادی ایجاد نکند | هزینه بیشتر فقط وقتی توجیه دارد که واقعاً امکان خارج کردن قطعه وجود داشته باشد | فضای بازکردن پیچ ها، حرکت اسپول و بیرون آوردن تجهیز |
برای خریدار حرفه ای، مقایسه مناسب «قیمت جوش در برابر قیمت فلنج» نیست. باید هزینه هر بار دسترسی به نقطه اتصال تخمین زده شود. اگر یک شیر در طول عمر پروژه چند بار از خط خارج می شود، اتصال جوشی ممکن است هر بار عملیات گرم، نیروی جوشکار و بازرسی مجدد ایجاد کند؛ در چنین نقطه ای، هزینه بیشتر اتصال بازشدنی می تواند قابل دفاع باشد. برعکس، در یک اسپول ثابت که قرار نیست باز شود، پرداخت هزینه اولیه برای قابلیت جداسازی معمولاً ارزش کمتری ایجاد می کند.
اتصال قابل بازشدن نیز بدون هزینه نگهداری نیست. گسکت و پیچ ومهره، کیفیت مونتاژ و وضعیت سطوح آب بندی در هر بار بازوبست باید مدیریت شوند. بنابراین مزیت آن باید کاهش واقعی هزینه و زمان تعمیر باشد، نه صرفاً اینکه «بعداً می شود اتصال را باز کرد».
نکته خرید: برای هر نقطه، هزینه را در دو سناریو مقایسه کنید: هزینه نصب اولیه + هزینه مورد انتظار بازکردن و بازگرداندن به سرویس در طول عمر خط. اگر دسترسی تعمیراتی عملاً وجود ندارد، اتصال دائمی می تواند اقتصادی تر باشد؛ اگر بازکردن مکرر یا زمان توقف پرهزینه است، پرداخت بیشتر برای اتصال قابل بازشدن می تواند هزینه کل پایین تری ایجاد کند.
گرید متریال اتصال را بر اساس چه سرویسی انتخاب کنیم؟
انتخاب گرید متریال اتصال باید از شرایط واقعی سرویس و مشخصات متریال خط شروع شود، نه از یک قاعده عمومی مانند «فولاد زنگ نزن بهتر است» یا «فولاد کربنی ارزان تر است». فشار و دمای طراحی، حداقل دمای فلز، ماهیت و خورندگی سیال و الزامات اختصاصی سرویس تعیین می کنند چه خانواده ای از متریال اساساً اجازه ورود به فهرست خرید را دارد. استانداردهای ASTM نیز برای اتصالات فولاد کربنی و آلیاژی، فولاد زنگ نزن و متریال دماپایین الزامات جداگانه ای تعریف می کنند.
همچنین متریال اتصال نباید جدا از لوله، فلنج، شیر و سایر اجزای همان کلاس لوله کشی انتخاب شود. تفاوت گرید می تواند روی سازگاری جوش، خواص مکانیکی و مقاومت موردنیاز در سرویس اثر بگذارد. در سرویس های خورنده یا دارای H₂S نیز صرف انتخاب یک آلیاژ گران تر کافی نیست و ممکن است الزامات تکمیلی برای مقاومت به مکانیزم های ترک خوردگی، سختی و شرایط ساخت وارد سفارش شوند.
نکته انتخاب: ابتدا شرایط سرویس و کلاس متریال خط را ثابت کنید؛ سپس فقط گریدهایی را قیمت گیری کنید که از نظر دما، خوردگی، شرایط مکانیکی و الزامات اختصاصی سرویس با کل خط سازگار هستند.
فولاد کربنی برای سرویس های عمومی
اتصالات فولاد کربنی زمانی انتخاب اقتصادی و متعارف تری هستند که سیال، دما و شرایط خوردگی پروژه نیاز به متریال ویژه تری ایجاد نکنند. یکی از گریدهای بسیار رایج بازار، ASTM A234 WPB است؛ استاندارد ASTM A234/A234M این خانواده از اتصالات فولاد کربنی و آلیاژی را برای لوله کشی تحت فشار در سرویس های دمای متوسط و بالا پوشش می دهد. بااین حال، درج WPB روی پیشنهاد فروشنده به تنهایی برای تأیید خرید کافی نیست و باید با متریال و شرایط طراحی همان کلاس لوله کشی تطبیق داده شود.
| وضعیت واقعی سرویس | آیا A234 WPB معمولاً وارد فهرست خرید می شود؟ | کنترل تعیین کننده واحد خرید | چه چیزی باید باعث حذف یا بازبینی گزینه شود؟ |
|---|---|---|---|
| سرویس عمومی فرایندی با متریال پایه فولاد کربنی | بله، اگر مشخصات پروژه همین خانواده را تعیین کرده باشد | تطابق گرید اتصال با Pipe Class، فشار و دمای طراحی | پیشنهاد متریال متفاوت فقط به دلیل قیمت یا موجودی |
| خط فولاد کربنی با دمای کاری متوسط یا بالا | می تواند گزینه رایج باشد | محدوده مجاز متریال طبق کد طراحی و مشخصات پروژه | فرض اینکه عبارت «برای دمای بالا» به معنی مناسب بودن برای هر دمایی است |
| سرویس با حداقل دمای طراحی پایین | نباید به طور خودکار انتخاب شود | حداقل دمای فلز و الزامات چقرمگی پروژه | اگر پروژه متریال دماپایین یا آزمون ضربه خاص بخواهد، WPB معمولی ممکن است گزینه صحیح نباشد |
| سیال دارای خوردگی قابل توجه | فقط پس از تأیید مهندسی خوردگی | نرخ خوردگی، ضخامت مجاز خوردگی و متریال تعیین شده در مشخصات خط | انتخاب صرفاً به دلیل قیمت پایین تر نسبت به فولاد زنگ نزن یا آلیاژی |
| سرویس ترش یا دارای الزام متریال خاص | فقط اگر الزامات تکمیلی پروژه صریحاً برآورده شوند | سختی، ساخت، آزمون ها و الزامات اختصاصی سرویس | فرض اینکه انطباق با ASTM A234 به تنهایی همه الزامات سرویس ترش را پوشش می دهد |
| پروژه جایگزینی در خط موجود | در صورت تطابق با کلاس متریال همان خط | گرید لوله، فلنج، شیر و مشخصات جوشکاری موجود | خرید اتصال WPB فقط چون ابعاد و رده ضخامت آن با قطعه قبلی یکسان است |
از منظر خرید، نکته مهم این است که A234 WPB یک برچسب عمومی برای هر اتصال فولاد کربنی نیست. ASTM A234/A234M اتصالات ساخته شده به روش بدون درز یا جوشی را برای استانداردهایی مانند ASME B16.9، B16.11 و MSS SP-97 پوشش می دهد و الزامات ساخت و آزمون مربوط به متریال را تعیین می کند. بنابراین فروشنده باید علاوه بر گرید، نوع اتصال، ابعاد استاندارد، ضخامت و مدارک متریال موردنیاز پروژه را نیز ارائه دهد.
در پروژه ای که لوله اصلی و سایر اجزای کلاس لوله کشی بر پایه فولاد کربنی تعریف شده اند و سرویس نیز محدودیت خوردگی یا دمای پایین ویژه ای ندارد، انتخاب گریدی مانند WPB معمولاً از پرداخت هزینه برای متریال آلیاژی یا زنگ نزن جلوگیری می کند. اما همین منطق نباید برعکس استفاده شود؛ اگر شرایط سرویس از محدوده متریال عمومی خارج شده باشد، پایین تر بودن قیمت WPB دلیل کافی برای جایگزینی نیست.
نکته انتخاب: هنگام استعلام، فقط ASTM A234 WPB ننویسید. گرید را همراه با نوع اتصال، سایز، رده ضخامت، استاندارد ابعادی و الزامات تکمیلی کلاس لوله کشی اعلام کنید. WPB زمانی گزینه اقتصادی مناسبی است که سرویس واقعاً در محدوده فولاد کربنی عمومی باقی بماند؛ نه اینکه صرفاً ارزان ترین گرید موجود بازار باشد.
فولاد زنگ نزن برای سرویس خورنده یا نیازهای خاص
اتصالات فولاد زنگ نزن زمانی وارد فهرست خرید می شوند که سرویس به مقاومت خوردگی بالاتر، پاکیزگی سطحی بهتر یا الزامات خاص فرآیندی نیاز داشته باشد. در بازار، گریدهای 304/304L و 316/316L از گزینه های رایج اند، اما انتخاب بین آن ها نباید صرفاً با این منطق انجام شود که «316 بهتر است». معیار اصلی، نوع محیط خورنده، دمای سرویس، احتمال حضور کلراید و الزامات کلاس لوله کشی است.
| شرایط واقعی سرویس | گریدی که معمولاً ارزش بررسی دارد | خریدار چه چیزی را باید کنترل کند؟ | ریسک انتخاب اشتباه |
|---|---|---|---|
| سرویس عمومی با نیاز به مقاومت خوردگی بالاتر از فولاد کربنی | 304 یا 304L، در صورت انطباق با مشخصات پروژه | ترکیب شیمیایی، گرید دقیق و تطابق با کلاس متریال خط | پرداخت اضافه برای 316 بدون وجود نیاز فنی واقعی |
| محیط خورنده تر یا دارای کلراید | 316 یا 316L می تواند گزینه مناسب تری باشد | مقدار Mo، الزامات پروژه و شرایط واقعی سیال | فرض اینکه 316 در هر شرایط کلرایدی بدون محدودیت مناسب است |
| اتصال نیازمند جوشکاری گسترده | نسخه های کم کربن مانند 304L یا 316L معمولاً بیشتر بررسی می شوند | گرید دقیق، روش جوشکاری و الزامات پس از جوش | خرید 304 یا 316 معمولی بدون توجه به حساسیت پروژه به جوش |
| سرویس غذایی، دارویی یا نیازمند پاکیزگی سطحی | 304L یا 316L بسته به Specification | کیفیت سطح، روش ساخت و مدارک متریال | انتخاب صرفاً بر اساس نام گرید و نادیده گرفتن Finish و Cleanliness |
| خط موجود از قبل با گرید مشخص ساخته شده | همان گرید یا گزینه ای که مهندسی آن را تأیید کرده | تطابق با Pipe، Flange، Valve و Welding Procedure موجود | اختلاط گریدها بدون بررسی جوش پذیری و خوردگی گالوانیکی یا موضعی |
تفاوت 304/304L و 316/316L باید در سطح سرویس واقعی تحلیل شود. حضور مولیبدن در خانواده 316 باعث می شود این گرید در بسیاری از محیط های حاوی کلراید مقاومت به خوردگی حفره ای بهتری نسبت به 304 داشته باشد؛ اما این مزیت به معنی «مقاوم در برابر هر کلرایدی» نیست. دما، غلظت و شرایط فرآیند همچنان تعیین کننده اند.
نسخه های L نیز فقط یک تفاوت اسمی بازار نیستند. کربن پایین تر آن ها برای بسیاری از کاربردهای جوشی اهمیت دارد و می تواند ریسک حساس شدن ناحیه جوش را کاهش دهد. بنابراین اگر اتصال در خط جوشی حساس استفاده می شود، واحد خرید باید دقیقاً گرید موردنیاز را از Specification پروژه بگیرد.
نکته انتخاب: در RFQ فقط «Stainless Steel» ننویسید. 304/304L یا 316/316L، استاندارد متریال، رده ضخامت و الزامات سطح یا جوشکاری را صریح اعلام کنید. هزینه بیشتر 316 زمانی توجیه دارد که شرایط سرویس واقعاً به مقاومت خوردگی بالاتر آن نیاز داشته باشد.
متریال دماپایین
در خطوطی که حداقل دمای طراحی پایین است، فولاد کربنی عمومی نباید بدون بررسی چقرمگی در دمای سرویس انتخاب شود. در بازار اتصالات جوشی لب به لب، ASTM A420 WPL6 یکی از گریدهای شناخته شده برای سرویس دماپایین است؛ اما انتخاب آن باید از حداقل دمای فلز، الزامات آزمون ضربه و کلاس متریال خط بیاید، نه صرفاً از عنوان «Low Temperature».
| وضعیت واقعی پروژه | آیا WPL6 وارد فهرست خرید می شود؟ | کنترل تعیین کننده واحد خرید | ریسک انتخاب نادرست |
|---|---|---|---|
| خط با حداقل دمای طراحی پایین | بله، اگر مشخصات پروژه این خانواده را الزام کرده باشد | حداقل دمای طراحی، الزامات چقرمگی و گرید دقیق | استفاده از A234 WPB عمومی بدون بررسی عملکرد در دمای پایین |
| پروژه برودتی یا سرویس سرد | می تواند گزینه رایج باشد | تطابق با لوله، فلنج و شیرهای همان کلاس لوله کشی | خرید اتصال دماپایین در کنار اجزای غیرهم سطح از نظر متریال |
| الزام آزمون ضربه وجود دارد | فقط گرید و محصولی که الزامات آزمون پروژه را پوشش دهد | دمای آزمون، نتایج گواهی متریال و الزامات تکمیلی سفارش | فرض اینکه درج WPL6 روی مارکینگ به تنهایی همه الزامات پروژه را ثابت می کند |
| دمای سرویس داخل محدوده فولاد کربنی عمومی است | الزاماً نه | بررسی اینکه متریال دماپایین واقعاً Requirement پروژه است | پرداخت هزینه بیشتر بدون ارزش فنی واقعی |
| جایگزینی در خط موجود | باید با کلاس متریال موجود هم سطح باشد | گرید اتصال، لوله و سایر اجزای خط | جایگزینی صرف بر اساس سایز و ضخامت، بدون تطبیق متریال |
از دید خرید، تفاوت مهم بین A420 WPL6 و گریدهای عمومی فولاد کربنی در این است که WPL6 برای کاربردهایی طراحی شده که خواص مکانیکی در دمای پایین اهمیت دارد. ASTM A420/A420M نیز اتصالات فولاد کربنی و آلیاژی را برای سرویس های دماپایین پوشش می دهد و الزامات مربوط به خواص مکانیکی و آزمون های مرتبط را مشخص می کند.
اما واحد خرید نباید یک دمای ثابت عمومی برای همه پروژه ها تعیین کند و بگوید «از این دما به پایین WPL6 لازم است». حداقل دمای قابل قبول باید از کد طراحی، ضخامت، شرایط سرویس و مشخصات متریال پروژه استخراج شود.
نکته انتخاب: اگر سرویس دماپایین است، در RFQ فقط «Low Temperature Fitting» ننویسید. ASTM A420 WPL6 یا گرید تعیین شده، سایز، رده ضخامت، استاندارد ابعادی و الزامات آزمون ضربه را صریح اعلام کنید. هزینه بیشتر این متریال زمانی توجیه دارد که حداقل دمای طراحی واقعاً آن را الزام کند.
متریال اتصال باید با لوله و سایر اجزای خط سازگار باشد
گرید متریال اتصال نباید به صورت مستقل خریداری شود؛ باید با متریال لوله، فلنج، بدنه شیر و در اتصالات جوشی با مواد مصرفی جوشکاری همان کلاس لوله کشی سازگار باشد. ASME B31.3 نیز انتخاب متریال را در کنار الزامات ساخت و جوشکاری سیستم لوله کشی بررسی می کند، نه به عنوان مشخصه ای مستقل برای هر قطعه.
| مورد تطبیق | چه چیزی باید در پیشنهاد فروشنده کنترل شود؟ | چه زمانی پیشنهاد نیازمند بررسی مهندسی است؟ | ریسک پذیرش صرفاً بر اساس «گرید بهتر» |
|---|---|---|---|
| اتصال ↔ لوله | استاندارد و گرید دقیق هر دو قطعه، محدوده دمایی و الزامات کلاس لوله کشی | گرید اتصال با گرید تعیین شده برای لوله متفاوت است، حتی اگر هر دو از یک خانواده متریال باشند | گرید گران تر الزاماً جایگزین مستقیم گرید مشخص شده نیست |
| اتصال ↔ فلنج | خانواده متریال و گرید تعیین شده برای هر دو جزء طبق مشخصات خط | فروشنده برای رفع کمبود موجودی، فلنج یا اتصال با گرید دیگری پیشنهاد می کند | ایجاد ترکیب متریالی خارج از کلاس لوله کشی تأییدشده |
| اتصال ↔ بدنه شیر | متریال بدنه شیر در برابر متریال لوله و اتصال و شرایط همان سرویس | شیر با متریال متفاوت از مبنای طراحی پیشنهاد شده است | یکسان بودن فشار اسمی یا کلاس شیر، سازگاری متریال را اثبات نمی کند |
| اتصال ↔ مواد مصرفی جوشکاری | قابلیت اجرای اتصال با روش جوشکاری تأییدشده پروژه و مواد مصرفی تعیین شده | تغییر گرید اتصال باعث تغییر الزامات جوشکاری یا نیاز به بازبینی دستورالعمل جوش می شود | خرید یک گرید جایگزین می تواند بعداً مسئله ساخت ایجاد کند، حتی اگر از نظر ابعادی کاملاً منطبق باشد |
| جایگزینی یک گرید با گرید دیگر | تطابق با کل کلاس متریال، نه فقط Specification خود اتصال | پیشنهاد فروشنده با عبارت هایی مانند «Equivalent» یا «Higher Grade» ارائه شده است | پذیرش جایگزین تجاری بدون بررسی سازگاری آن با اجزای مجاور و الزامات ساخت |
برای مثال، ASTM A234/A234M الزامات متریال اتصالات فولاد کربنی و آلیاژی را مشخص می کند و ASTM A960/A960M نیز الزامات مشترک خانواده هایی مانند A234، A403 و A420 را پوشش می دهد؛ اما انطباق یک اتصال با استاندارد ASTM به تنهایی نشان نمی دهد که آن اتصال برای کلاس متریال مشخص پروژه قابل جایگزینی است.
این موضوع در پیشنهادهای جایگزین اهمیت بیشتری دارد. اگر تأمین کننده به دلیل نبود موجودی، گرید دیگری برای اتصال پیشنهاد کند، واحد خرید نباید صرفاً با استدلال «گرید بالاتر است» آن را بپذیرد. تغییر باید در سطح مجموعه بررسی شود: آیا با لوله و فلنج های موجود سازگار است؟ آیا بدنه شیرهای همان خط همچنان با مبنای متریال پروژه همخوانی دارد؟ و در اتصال جوشی، آیا روش و مواد مصرفی جوشکاری تأییدشده پروژه همچنان قابل استفاده هستند؟
نکته انتخاب: در ارزیابی پیشنهاد فروشنده، گرید اتصال را با فهرست متریال همان کلاس لوله کشی تطبیق دهید. هر گرید متفاوت، حتی اگر فروشنده آن را «معادل» یا «بالاتر» معرفی کند، باید پیش از خرید از نظر سازگاری با لوله، فلنج، بدنه شیر و الزامات جوشکاری تأیید شود.
در سرویس ترش یا خورنده چه الزامات اضافه ای وارد خرید می شود؟
در سرویس ترش یا خورنده، اعلام گرید پایه اتصال معمولاً برای خرید کافی نیست. اگر پروژه بر اساس ISO 15156 / NACE MR0175 یا مشخصات اختصاصی کارفرما الزامات تکمیلی داشته باشد، این موارد باید صریحاً در درخواست خرید و گواهی متریال وارد شوند؛ زیرا یک اتصال ممکن است از نظر ASTM صحیح باشد اما الزامات اضافی همان سرویس را پوشش ندهد.
| الزام پروژه | چه چیزی باید در سفارش مشخص شود؟ | چه مدرکی از فروشنده ارزش دارد؟ | ریسک خرید بر اساس گرید پایه |
|---|---|---|---|
| محدودیت سختی | حداکثر سختی مجاز طبق استاندارد و مشخصات همان سرویس، بدون تعمیم یک عدد عمومی | نتیجه آزمون سختی مربوط به همان ذوب/بچ یا قطعه در سطحی که پروژه الزام کرده است | انطباق شیمیایی متریال لزوماً به معنی رعایت محدودیت سختی سرویس ترش نیست |
| الزامات NACE / ISO 15156 | استاندارد، بخش مرتبط و هر الزام تکمیلی کارفرما صریحاً در سفارش درج شود | اظهار انطباق همراه با گواهی متریال و نتایج آزمون های الزام شده | عبارت تجاری «NACE Material» بدون مشخص کردن Basis پذیرش، برای خرید حرفه ای کافی نیست |
| شناسایی مثبت متریال (PMI) | درصد پوشش آزمون، مرحله انجام و روش پذیرش پروژه | گزارش PMI قابل ردیابی به Heat/Lot یا قطعات آزمون شده | گرید اشتباه یا اختلاط متریال آلیاژی ممکن است فقط با کنترل مدارک شناسایی نشود؛ MSS SP-137 روش ها و معیارهای PMI اجزای لوله کشی را پوشش می دهد. |
| آزمون ضربه | در صورت الزام، دمای آزمون و معیار پذیرش دقیقاً اعلام شود | نتایج آزمون ضربه منطبق با سفارش و قابل ردیابی به بچ متریال | عبارت کلی «Impact Tested» بدون دمای آزمون و معیار پذیرش قابل مقایسه نیست؛ ASTM A960 نیز آزمون ضربه را در الزامات مشترک برخی اتصالات فولادی پوشش می دهد. |
| عملیات حرارتی | نوع عملیات حرارتی یا وضعیت تحویل موردنیاز طبق گرید و مشخصات پروژه | سوابق عملیات حرارتی و قابلیت ردیابی آن به محموله | تغییر مسیر ساخت یا عملیات حرارتی می تواند وضعیت قابل قبول متریال را تغییر دهد |
| الزامات تکمیلی آزمون و بازرسی | هر آزمون اضافه باید مستقیماً در سفارش درج شود | نتایج آزمون مطابق همان الزامات تکمیلی | اتکا به حداقل الزامات استاندارد پایه، درحالی که پروژه Examination بیشتری خواسته است |
از دید خرید، عبارت هایی مانند «NACE compliant» یا «Suitable for Sour Service» نباید بدون مدرک پذیرفته شوند. الزامات سرویس ترش به متریال، محیط واقعی و شرایط پروژه وابسته اند؛ بنابراین واحد خرید باید دقیقاً مشخص کند چه محدودیت سختی، آزمون، عملیات حرارتی یا مدرکی لازم است. در ASTM A234 نیز امکان درج الزامات تکمیلی برای مواردی که سطح بیشتری از آزمون و بازرسی نیاز است پیش بینی شده است.
در سرویس های خورنده نیز PMI الزام عمومی برای هر اتصال نیست، اما در پروژه ای که اشتباه در گرید آلیاژی پیامد بالایی دارد می تواند Requirement خرید شود. نسخه 2025 استاندارد MSS SP-137 به طور مشخص روش ها و معیارهای شناسایی مثبت متریال برای فلنج، اتصال، شیر و سایر اجزای فلزی لوله کشی را پوشش می دهد.
نکته استعلام: در RFQ فقط نام گرید و عبارت «Sour/Corrosive Service» ننویسید. محدودیت سختی، الزام NACE/ISO، نیاز یا درصد PMI، آزمون ضربه در صورت الزام، وضعیت عملیات حرارتی و مدارک قابل ردیابی موردنیاز را جداگانه مشخص کنید. دو پیشنهاد فقط زمانی هم سطح اند که این الزامات تکمیلی نیز در هر دو Scope تأمین شده باشند.
استاندارد ساخت و ابعاد اتصال را چگونه در سفارش مشخص کنیم؟
در سفارش اتصالات صنعتی، استاندارد متریال و استاندارد ابعادی دو مشخصه مستقل اند و درج یکی، دیگری را مشخص نمی کند. برای مثال، ASTM A234 می تواند مشخصات متریال یک اتصال فولادی را تعیین کند، درحالی که ابعاد و تلرانس های اتصال جوشی لب به لب تحت استانداردی مانند ASME B16.9 کنترل می شوند. برای اتصالات فورج سوکتی و رزوه ای نیز ASME B16.11 و برای بسیاری از فلنج ها ASME B16.5 مبنای خرید قرار می گیرند.
بنابراین در درخواست قیمت و سفارش خرید، نوشتن عباراتی مانند «اتصال طبق ASTM» یا حتی اعلام صرف گرید متریال، مشخصات کافی ایجاد نمی کند. واحد خرید باید استاندارد متریال، استاندارد ابعادی، سایز، رده ضخامت یا کلاس و نوع اتصال را به صورت مشخص ثبت کند تا فروشندگان دقیقاً یک کالای هم سطح را قیمت گذاری کنند.
نکته استعلام: شماره و ویرایش استانداردهای الزام شده پروژه را از مدارک مهندسی به درخواست قیمت و سپس سفارش خرید منتقل کنید؛ تغییر استاندارد یا ویرایش آن توسط فروشنده باید به عنوان مغایرت فنی مشخص و بررسی شود.
تفاوت مشخصات متریال با استاندارد ابعادی
یکی از خطاهای مهم در استعلام اتصالات این است که استاندارد متریال با استاندارد محصول و ابعاد یکسان فرض شود. برای مثال، ASTM A234 WPB و ASME B16.9 دو بخش متفاوت از مشخصات یک اتصال را تعیین می کنند. ASTM A234/A234M مشخصات متریال اتصالات فولاد کربنی و آلیاژی را پوشش می دهد؛ در مقابل، ASME B16.9 الزامات محصولی مانند ابعاد کلی، تلرانس ها، رده بندی، آزمون و نشانه گذاری اتصالات جوشی لب به لب کارخانه ای را تعیین می کند.
| آنچه در درخواست خرید نوشته می شود | چه چیزی را مشخص می کند؟ | چه چیزی را مشخص نمی کند؟ | پیامد برای واحد خرید |
|---|---|---|---|
| ASTM A234 WPB | گرید و الزامات متریال اتصال | به تنهایی هندسه و ابعاد یک زانویی، سه راهی یا تبدیل را تعیین نمی کند | پیشنهاد فروشنده هنوز باید از نظر استاندارد محصول/ابعادی کنترل شود |
| ASME B16.9 | الزامات محصول و ابعادی اتصالات جوشی لب به لب کارخانه ای | به تنهایی نمی گوید اتصال باید WPB، WPL6 یا یک گرید زنگ نزن باشد | اعلام B16.9 بدون مشخصات متریال، درخواست خرید را از نظر گرید ناقص می گذارد |
| A234 WPB + B16.9 | هم گرید متریال و هم مبنای محصول/ابعاد را مشخص می کند | هنوز سایز، رده ضخامت و نوع دقیق اتصال باید تعیین شوند | پیشنهادها به سطح قابل مقایسه تری می رسند |
| فقط عبارت «طبق ASTM/ASME» | عملاً مشخصات کافی برای خرید ایجاد نمی کند | شماره استاندارد، گرید، نوع اتصال و الزامات دقیق نامعلوم می ماند | احتمال قیمت گیری کالاهای غیرهم سطح بالا می رود |
این تفکیک در بازار اهمیت عملی دارد. فرض کنید دو فروشنده برای یک زانویی ۹۰ درجه جوشی لب به لب هر دو A234 WPB پیشنهاد داده اند. یکسان بودن WPB فقط نشان می دهد مبنای متریال آن ها یکسان اعلام شده است؛ برای هم سطح کردن پیشنهادها هنوز باید ASME B16.9، سایز، شعاع بلند یا کوتاه و رده ضخامت نیز کنترل شوند. برعکس، اگر هر دو پیشنهاد B16.9 باشند اما یکی WPB و دیگری گرید متفاوتی داشته باشد، تطابق ابعادی به معنی تطابق متریال نیست.
همین منطق مانع یک اشتباه رایج دیگر می شود: فروشنده ممکن است کالایی را با عبارت «معادل استاندارد درخواستی» پیشنهاد دهد، درحالی که فقط یکی از دو لایه مشخصات هم سطح است. واحد خرید باید انطباق متریال و انطباق محصول/ابعاد را جداگانه بررسی کند.
نکته استعلام: مشخصات اتصال را حداقل در دو لایه بنویسید: Material Specification + Product/Dimensional Standard؛ برای مثال ASTM A234 WPB + ASME B16.9. سپس نوع اتصال، سایز، رده ضخامت و سایر مشخصات لازم را اضافه کنید. وجود یکی از این دو استاندارد، جای دیگری را پر نمی کند.
استانداردهای اتصالات جوشی لب به لب
برای اتصالات جوشی لب به لب (Butt-weld Fittings)، استاندارد ASME B16.9 یکی از مراجع اصلی خرید برای اتصالات کارخانه ای مانند زانویی، سه راهی، تبدیل و کپ است. نسخه 2024 این استاندارد الزامات مربوط به ابعاد کلی، تلرانس ها، رده بندی، آزمون و نشانه گذاری اتصالات جوشی لب به لب ساخته شده در کارخانه را پوشش می دهد. دامنه آن NPS ½ تا NPS 48 است.
اما برای واحد خرید، نوشتن «ASME B16.9» به تنهایی مشخصات کامل کالا نیست. این استاندارد باید در کنار مشخصات متریال، نوع و هندسه اتصال، سایز و رده ضخامت قرار گیرد.
| مورد خرید | استاندارد یا مشخصه ای که باید کنترل شود | نقش آن در سفارش | خطای مهم در مقایسه پیشنهادها |
|---|---|---|---|
| ابعاد و الزامات محصول اتصال کارخانه ای | ASME B16.9 | مبنای ابعاد، تلرانس و الزامات محصول | فرض اینکه B16.9 گرید متریال را نیز تعیین می کند |
| متریال فولاد کربنی/آلیاژی | برای مثال ASTM A234 WPB، در صورت تعیین پروژه | گرید و الزامات متریال | مقایسه دو اتصال B16.9 بدون کنترل گرید |
| متریال دماپایین | برای مثال ASTM A420 WPL6، در صورت الزام | مشخصات متریال مناسب سرویس دماپایین | فرض اینکه B16.9 به تنهایی عملکرد دماپایین را تضمین می کند |
| آماده سازی انتهای اتصال برای جوش لب به لب | ASME B16.25، در صورت ارتباط با سفارش | الزامات آماده سازی انتهای جوشی اجزای لوله کشی | یکی گرفتن استاندارد انتهای جوش با استاندارد ابعادی خود اتصال |
| هندسه واقعی اتصال | نوع قطعه + الزامات B16.9 | مثلاً 45°/90°، شعاع بلند/کوتاه یا هم مرکز/خارج از مرکز | قیمت گیری صرفاً با سایز و رده ضخامت |
ASME B16.25 نیز ممکن است در سفارش این خانواده مطرح شود، اما نقش آن با B16.9 متفاوت است. B16.25 آماده سازی انتهای اجزای لوله کشی برای جوش لب به لب را پوشش می دهد؛ از جمله شکل پخ خارجی و داخلی قطعات با ضخامت های مشخص. بنابراین اضافه شدن B16.25 به درخواست خرید، جای B16.9 یا استاندارد متریال را نمی گیرد.
در عمل، عبارتی مانند «Elbow 6", Sch 40, ASME B16.9» هنوز می تواند از نظر خرید ناقص باشد، زیرا گرید متریال و حتی پیکربندی موردنیاز باید روشن باشند. برای مثال، زانویی 90 درجه شعاع بلند A234 WPB و زانویی 90 درجه شعاع کوتاه با همان سایز و ضخامت، صرفاً به دلیل اشتراک در B16.9 کالای یکسانی نیستند.
نکته استعلام: برای اتصال جوشی لب به لب، ASME B16.9 را همراه با استاندارد و گرید متریال، نوع و پیکربندی اتصال، سایز و رده ضخامت درج کنید. اگر پروژه الزامات مشخصی برای آماده سازی انتهای جوش دارد، مرجع مربوط مانند ASME B16.25 نیز باید جداگانه مشخص شود؛ هر استاندارد فقط همان بخش از مشخصات را پوشش می دهد که برای آن تعریف شده است.
استانداردهای اتصالات جوشی سوکتی و رزوه ای
برای بسیاری از اتصالات فورج جوشی سوکتی (Socket-weld) و رزوه ای (Threaded)، استاندارد ASME B16.11 مرجع اصلی محصول است. این استاندارد الزامات مربوط به رده بندی، ابعاد، تلرانس ها، نشانه گذاری و متریال اتصالات فورج سوکتی و رزوه ای را پوشش می دهد. طبق دامنه استاندارد، اتصالات سوکتی در کلاس های 3000، 6000 و 9000 و اتصالات رزوه ای در کلاس های 2000، 3000 و 6000 قرار می گیرند.
برای خرید، مهم است که کلاس اتصال با رده ضخامت لوله اشتباه گرفته نشود. در این خانواده، فروشنده باید کلاس B16.11 موردنیاز را پیشنهاد کند و واحد خرید نیز آن را با مشخصات لوله کشی پروژه تطبیق دهد.
| موردی که در پیشنهاد باید کنترل شود | اتصال جوشی سوکتی | اتصال رزوه ای | ریسک مقایسه نادرست |
|---|---|---|---|
| استاندارد محصول | ASME B16.11 | ASME B16.11 | صرف درج B16.11 نوع اتصال را مشخص نمی کند |
| رده بندی اتصال | Class 3000 / 6000 / 9000 | Class 2000 / 3000 / 6000 | مقایسه قیمت دو پیشنهاد با کلاس متفاوت |
| نوع اتصال انتهایی | سوکت برای جوشکاری | رزوه داخلی یا خارجی متناسب با محصول | یکسان بودن سایز و کلاس به معنی یکسان بودن نوع اتصال نیست |
| گرید متریال | باید جداگانه طبق مشخصات پروژه تعیین شود | باید جداگانه طبق مشخصات پروژه تعیین شود | فرض اینکه B16.11 به تنهایی گرید موردنیاز پروژه را مشخص کرده است |
| مشخصات رزوه | موضوع اصلی اتصال نیست | باید با الزامات رزوه تعیین شده در استاندارد و پروژه تطبیق کند | اتصال رزوه ای با فرم یا مشخصات رزوه نامتناسب، حتی با سایز اسمی یکسان، قابل قبول نیست |
در اتصالات رزوه ای، استاندارد ASME B1.20.1 نیز اهمیت پیدا می کند؛ این استاندارد ابعاد و گیج گذاری رزوه های لوله ای عمومی اینچی، از جمله NPT، را مشخص می کند. بنابراین اگر پروژه نوع رزوه مشخصی الزام کرده است، نوشتن صرف «Threaded, B16.11» نباید جای کنترل مشخصات رزوه را بگیرد.
همچنین همه محصولاتی که اتصال سوکتی یا رزوه ای دارند الزاماً نباید به صورت خودکار B16.11 سفارش داده شوند. ابتدا باید نوع محصول و دامنه استاندارد بررسی شود. برای مثال، یک اتصال انشعابی تقویت شده می تواند تحت MSS SP-97 قرار گیرد، حتی اگر خروجی آن سوکتی یا رزوه ای باشد. بنابراین نوع انتهای اتصال به تنهایی استاندارد محصول را تعیین نمی کند.
نکته استعلام: برای اتصالات فورج سوکتی یا رزوه ای، نوع دقیق محصول، ASME B16.11، کلاس، سایز و گرید متریال را صریح اعلام کنید. برای اتصال رزوه ای، مشخصات رزوه موردنیاز را نیز کنترل کنید. اگر محصولی مانند Olet در Scope خرید قرار دارد، ابتدا استاندارد اختصاصی همان خانواده محصول را بررسی کنید و B16.11 را صرفاً به دلیل سوکتی یا رزوه ای بودن خروجی به کل قطعه تعمیم ندهید.
استانداردهای فلنج
در خرید فلنج، انتخاب استاندارد باید بر اساس سایز اسمی، کلاس فشاری و خانواده واقعی محصول انجام شود. ASME B16.5 و ASME B16.47 مکمل یکدیگرند، نه دو استانداردی که فروشنده بتواند آزادانه بین آن ها جایگزینی انجام دهد. طبق نسخه 2025، ASME B16.5 فلنج های NPS ½ تا NPS 24 را پوشش می دهد؛ درحالی که ASME B16.47 برای فلنج های فولادی قطر بزرگ NPS 26 تا NPS 60 است.
| وضعیت واقعی سفارش | استانداردی که باید بررسی شود | محدوده ای که خریدار باید کنترل کند | چه چیزی پیشنهاد فروشنده را غیرهم سطح می کند؟ |
|---|---|---|---|
| فلنج NPS ½ تا NPS 24 در کلاس های متداول | ASME B16.5 | برای فلنج ها کلاس های 150، 300، 400، 600، 900 و 1500 در این بازه سایزی پوشش داده می شوند | پیشنهاد فلنجی با استاندارد دیگر فقط به دلیل ابعاد ظاهراً نزدیک |
| فلنج کلاس 2500 | ASME B16.5 | پوشش کلاس 2500 برای فلنج ها تا NPS 12 است | فرض اینکه تمام سایزهای B16.5 در Class 2500 نیز استاندارد شده اند |
| فلنج فولادی NPS 26 تا NPS 60 | ASME B16.47 | استاندارد قطر بزرگ باید مبنای سفارش باشد | درج B16.5 برای سایزی که خارج از دامنه آن قرار دارد |
| فلنج قطر بزرگ تحت B16.47 | ASME B16.47 و سری تعیین شده پروژه | علاوه بر سایز و کلاس، Series A یا Series B باید صریح باشد | دو فلنج B16.47 با سایز و کلاس یکسان اما Series متفاوت، الزاماً از نظر ابعاد اتصال و پیچ کاری هم سطح نیستند |
| فلنج خاص مانند Orifice Flange | استاندارد اختصاصی محصول، مانند ASME B16.36 در صورت الزام پروژه | نوع فلنج و کاربرد دقیق باید از مدارک مهندسی استخراج شود | استفاده از B16.5 صرفاً چون سایز و Class مشابه است |
| Line Blank بین فلنج ها | استاندارد اختصاصی مانند ASME B16.48، نه استاندارد خود فلنج | نوع محصول باید از فلنج کور تفکیک شود | قیمت گیری Line Blank به عنوان Blind Flange یا برعکس، Scope متفاوتی ایجاد می کند |
نکته مهم در ASME B16.47 این است که فقط نوشتن «B16.47» برای سفارش فلنج قطر بزرگ همیشه کافی نیست. این استاندارد فلنج ها را در Series A و Series B پوشش می دهد و این سری ها باید مطابق مشخصات پروژه تعیین شوند. در خرید جایگزین یا بازتوانی، فروشنده نباید فلنج سری دیگر را صرفاً به دلیل یکسان بودن NPS و Class معادل بداند؛ تطابق با فلنج مقابل و آرایش پیچ ها باید کنترل شود.
برای B16.5 نیز کلاس باید در کنار سایز دیده شود. نسخه 2025 این استاندارد کلاس های 150 تا 1500 را برای فلنج های NPS ½ تا 24 پوشش می دهد، اما Class 2500 تنها تا NPS 12 در دامنه فلنج های استاندارد آن قرار دارد. پس عبارت کلی «B16.5 Class 2500» بدون سایز هنوز برای کنترل قابلیت تأمین کافی نیست.
همچنین نوع محصول باید قبل از انتخاب استاندارد قطعی باشد. برای مثال، ASME B16.48 مربوط به Line Blankهای عملیاتی نصب شونده بین فلنج های B16.5 است و نباید با Blind Flange یکی فرض شود.
نکته استعلام: برای فلنج فقط «ASME Flange» ننویسید. حداقل ASME B16.5 یا B16.47، سایز، کلاس، نوع فلنج، نوع سطح آب بندی، گرید متریال و در B16.47 سری A یا B را مشخص کنید. در محصولات خاص نیز ابتدا استاندارد اختصاصی همان خانواده را بررسی کنید؛ سایز و کلاس مشابه، به تنهایی قابلیت جایگزینی دو فلنج را ثابت نمی کند.
چرا استاندارد باید دقیقاً در درخواست قیمت و سفارش خرید نوشته شود؟
استاندارد باید از درخواست قیمت تا سفارش خرید بدون ابهام منتقل شود، چون نام، سایز و حتی گرید متریال مشابه الزاماً دو کالا را قابل جایگزینی نمی کند. استاندارد محصول می تواند ابعاد، تلرانس ها، رده بندی، آزمون و نشانه گذاری را تعیین کند؛ برای مثال ASME B16.9 این موارد را برای اتصالات جوشی لب به لب کارخانه ای پوشش می دهد و ASME B16.5 برای فلنج ها علاوه بر ابعاد و تلرانس، کلاس های فشاری و الزامات اتصال فلنجی را مشخص می کند.
| وضعیت در فرایند خرید | چه چیزی باید دقیق ثبت شود؟ | ریسک ابهام | اقدام مناسب واحد خرید |
|---|---|---|---|
| درخواست قیمت برای چند تأمین کننده | شماره استاندارد، گرید متریال، سایز، رده ضخامت یا کلاس و پیکربندی دقیق | هر فروشنده ممکن است نزدیک ترین کالای موجود خود را قیمت دهد | یک مشخصات مشترک برای همه تأمین کنندگان ارسال شود |
| فروشنده استاندارد دیگری پیشنهاد می کند | استاندارد پیشنهادی باید جدا از کالای درخواستی مشخص شود | قیمت کمتر ممکن است مربوط به ابعاد، تلرانس یا الزامات ساخت متفاوت باشد | پیشنهاد به عنوان جایگزین فنی بررسی شود، نه Quote هم سطح |
| پیشنهاد فقط عبارت «Equivalent» دارد | شماره و ویرایش استاندارد جایگزین و جدول مغایرت ها درخواست شود | «معادل» بودن تجاری، قابلیت جایگزینی ابعادی و فنی را اثبات نمی کند | فروشنده باید موارد انطباق و تفاوت را مستند کند |
| انتقال برنده استعلام به سفارش خرید | همان استاندارد و ویرایش تأییدشده باید در PO باقی بماند | حذف شماره استاندارد در PO می تواند دامنه تعهد فروشنده را مبهم کند | مشخصات نهایی Offer تأییدشده عیناً به سفارش منتقل شود |
| خرید قطعه جایگزین برای خط موجود | استاندارد قطعه موجود و ابعاد اتصال به اجزای مجاور کنترل شود | کالای هم نام ممکن است با فلنج، اسپول یا نقطه اتصال موجود هم خوان نباشد | قابلیت جایگزینی قبل از سفارش، نه هنگام نصب، تأیید شود |
| پروژه ویرایش مشخصی از استاندارد را الزام کرده | سال/ویرایش استاندارد طبق مدارک پروژه ثبت شود | عرضه محصول مطابق ویرایش دیگری می تواند تفاوت های فنی یا مستندی ایجاد کند | هر انحراف از ویرایش پروژه در فهرست مغایرت فروشنده بیاید |
برای مثال، دو زانویی «۶ اینچ، ۹۰ درجه» زمانی هم سطح نیستند که یکی طبق استاندارد محصول موردنیاز پروژه و دیگری بر اساس استاندارد متفاوتی ساخته شده باشد؛ ممکن است ابعاد مرکز تا انتها، تلرانس ها یا الزامات آزمون و نشانه گذاری یکسان نباشند. ASME B16.9 دقیقاً چنین پارامترهایی را برای اتصالات جوشی لب به لب استاندارد می کند.
همین مسئله در فلنج حساس تر است؛ زیرا استاندارد روی ابعاد، سوراخ کاری پیچ ها، کلاس فشاری و مشخصات اتصال فلنجی اثر دارد. بنابراین فلنجی که NPS و Class مشابهی روی پیشنهاد دارد، اگر استاندارد یا خانواده محصول متفاوتی داشته باشد، نباید بدون کنترل قابلیت اتصال به فلنج مقابل پذیرفته شود.
نکته استعلام: در درخواست قیمت و سفارش خرید، شماره استاندارد و در صورت الزام پروژه ویرایش آن را صریح بنویسید. هر پیشنهاد با استاندارد متفاوت باید در فهرست مغایرت ها قرار گیرد. معیار خرید این نیست که دو کالا «تقریباً مشابه» باشند؛ باید مشخص شود از نظر ابعاد، تلرانس، رده بندی و الزامات ساخت موردنیاز پروژه واقعاً قابل جایگزینی هستند.
در خرید فلنج چه مشخصاتی را علاوه بر سایز و کلاس باید بررسی کنیم؟
یکسان بودن سایز اسمی و کلاس فشاری برای هم سطح دانستن دو فلنج کافی نیست. پیش از خرید باید نوع فلنج، سطح آب بندی، قطر داخلی، گرید متریال و استاندارد محصول نیز با مشخصات خط و قطعه مقابل تطبیق داده شوند. برای فلنج های گردن جوشی، قطر داخلی و ارتباط آن با ضخامت لوله اهمیت بیشتری پیدا می کند؛ در اتصال فلنجی نیز سطح آب بندی و مشخصات قطعه مقابل باید به صورت یک مجموعه بررسی شوند.
این کنترل در خرید جایگزین حساس تر است. فلنجی با همان سایز و Class ممکن است از نظر نوع، سطح آب بندی، Bore، استاندارد یا متریال متفاوت باشد و بدون اصلاح، جای قطعه موجود نصب نشود. بنابراین قابلیت جایگزینی باید قبل از سفارش و بر اساس ابعاد و مشخصات واقعی اتصال تأیید شود؛ نه صرفاً بر اساس NPS و Class درج شده در پیشنهاد فروشنده.
نکته خرید: در درخواست قیمت فلنج، حداقل نوع فلنج، Facing، Bore یا Schedule مرتبط، گرید متریال و استاندارد محصول را در کنار سایز و کلاس مشخص کنید.
نوع فلنج
در خرید فلنج، نوع فلنج باید پیش از مقایسه قیمت قطعی شود؛ زیرا فلنج های گردن جوشی (Welding Neck)، اسلیپ آن (Slip-on)، کور (Blind)، جوشی سوکتی (Socket Weld)، رزوه ای (Threaded) و لپ جوینت (Lap Joint) حتی با سایز و کلاس یکسان، از نظر روش اتصال، الزامات نصب و اقلام موردنیاز یکسان نیستند. بنابراین تغییر نوع فلنج توسط فروشنده باید به عنوان پیشنهاد جایگزین فنی بررسی شود، نه نسخه ارزان تر همان کالا.
| شرایط واقعی نقطه اتصال | نوع فلنج قابل بررسی | کنترل تعیین کننده در پیشنهاد فروشنده | ریسک جایگزینی صرفاً بر اساس سایز و کلاس |
|---|---|---|---|
| فلنج باید با جوش لب به لب به خط متصل شود | گردن جوشی (Welding Neck) | قطر داخلی، تطابق با ضخامت لوله، آماده سازی انتهای جوش و گرید متریال | جایگزینی با اسلیپ آن، آرایش جوش و نحوه اتصال فلنج به لوله را تغییر می دهد |
| کلاس لوله کشی استفاده از فلنج اسلیپ آن را مجاز کرده است | اسلیپ آن (Slip-on) | سایز لوله، ابعاد فلنج و الزامات جوشکاری پروژه | ارزان تر بودن نسبت به گردن جوشی، به تنهایی دلیل قابل قبول برای تغییر نوع فلنج نیست |
| یک اتصال فلنجی باید مسدود شود | فلنج کور (Blind) | کلاس، نوع سطح آب بندی، متریال و تطابق با فلنج مقابل | جایگزینی با کپ جوشی، قابلیت بازشدن انتهای خط و دامنه عملیات نصب را تغییر می دهد |
| لوله سایز کوچک با اتصال سوکتی به فلنج متصل می شود | فلنج جوشی سوکتی (Socket Weld) | سایز، کلاس، قطر داخلی و مشخصات اتصال سوکتی | فلنج رزوه ای با همان سایز و کلاس، روش اتصال متفاوتی دارد و جایگزین مستقیم نیست |
| اتصال لوله به فلنج باید بدون جوش و به صورت رزوه ای انجام شود | فلنج رزوه ای (Threaded) | نوع و مشخصات رزوه، سایز، کلاس و محدودیت سرویس | جایگزینی با نوع جوشی، روش اجرا و الزامات نصب را تغییر می دهد |
| طراحی از Stub End استفاده می کند | فلنج لپ جوینت (Lap Joint) | تطابق فلنج با لبه برگردان (Stub End)، ابعاد مجموعه و متریال هر جزء | مقایسه قیمت خود فلنج بدون لبه برگردان، هزینه واقعی مجموعه را نشان نمی دهد |
در مقایسه فلنج گردن جوشی و اسلیپ آن، قیمت خود فلنج معیار کافی نیست. فلنج گردن جوشی با اتصال جوشی لب به لب وارد خط می شود، درحالی که فلنج اسلیپ آن روی لوله قرار می گیرد و آرایش جوش متفاوتی دارد. اگر نقشه یا کلاس لوله کشی نوع گردن جوشی را مشخص کرده باشد، پیشنهاد اسلیپ آن باید ابتدا از نظر فنی تأیید شود.
در فلنج لپ جوینت نیز باید هزینه و مشخصات مجموعه فلنج و لبه برگردان بررسی شود. پیشنهاد ارزان فلنج لپ جوینت، اگر لبه برگردان مناسب در دامنه تأمین نباشد، قابل مقایسه با پیشنهاد کامل یک نوع دیگر نیست.
فلنج کور نیز باید جدا از فلنج هایی دیده شود که به لوله متصل می شوند؛ وظیفه آن بستن یک اتصال فلنجی است. در مقابل، فلنج های جوشی سوکتی و رزوه ای مستقیماً روش اتصال فلنج به لوله را تعیین می کنند و باید با مشخصات همان خط منطبق باشند.
نکته استعلام: در درخواست قیمت فقط «فلنج ۴ اینچ کلاس ۳۰۰» ننویسید. نوع فلنج—گردن جوشی، اسلیپ آن، کور، جوشی سوکتی، رزوه ای یا لپ جوینت— را صریح مشخص کنید. هر تغییر نوع باید پیش از مقایسه قیمت از نظر روش اتصال به لوله، الزامات جوشکاری، قطر داخلی، اقلام همراه و امکان نصب بدون اصلاح خط بررسی شود.
سطح آب بندی فلنج
در خرید فلنج، نوع سطح آب بندی (Facing) باید با فلنج مقابل، گسکت و الزامات سرویس تطبیق داده شود. سه پیکربندی رایج بازار شامل سطح برجسته (RF)، سطح تخت (FF) و اتصال رینگ جوینت (RTJ) هستند. انتخاب بین آن ها صرفاً یک تفاوت ظاهری نیست؛ نوع سطح، آرایش آب بندی اتصال را تعیین می کند و تغییر آن می تواند گسکت و حتی قابلیت اتصال مستقیم دو فلنج را تحت تأثیر قرار دهد. ASME B16.5 الزامات ابعادی سطوح فلنج و ASME B16.20 گسکت های فلزی مورد استفاده با برخی از این اتصالات را پوشش می دهد.
| وضعیت واقعی اتصال | چه چیزی باید در سفارش مشخص شود؟ | کنترل تعیین کننده پیش از پذیرش پیشنهاد | ریسک انتخاب اشتباه |
|---|---|---|---|
| فلنج مقابل RF است | سطح برجسته (RF) با مشخصات منطبق | نوع سطح هر دو فلنج، کلاس و گسکت انتخاب شده | پیشنهاد FF یا RTJ با همان سایز و کلاس الزاماً جایگزین مستقیم نیست |
| اتصال برای FF طراحی شده است | سطح تخت (FF) | سطح فلنج مقابل و نوع گسکت مورد تأیید پروژه | خرید RF صرفاً به دلیل موجودی می تواند آرایش تماس و آب بندی طراحی شده را تغییر دهد |
| پروژه اتصال RTJ الزام کرده است | رینگ جوینت (RTJ) با شیار و رینگ متناظر | مشخصات شیار فلنج و شماره/نوع رینگ موردنیاز | فلنج RTJ بدون رینگ صحیح، مجموعه آب بندی کامل ایجاد نمی کند |
| فلنج جایگزین برای تجهیز موجود خریداری می شود | دقیقاً سطح سازگار با نازل یا فلنج موجود | بررسی مارکینگ، نقشه تجهیز و مشخصات فلنج مقابل | سایز و کلاس صحیح با Facing متفاوت ممکن است در سایت قابل اتصال مستقیم نباشد |
| دو پیشنهاد با قیمت متفاوت دریافت شده است | ابتدا نوع سطح و گسکت هر دو پیشنهاد هم سطح شود | آیا RF با RF، FF با FF یا RTJ با مشخصات یکسان مقایسه شده است؟ | اختلاف قیمت ممکن است ناشی از تفاوت واقعی در ساختار اتصال باشد، نه حاشیه سود فروشنده |
برای RTJ، اعلام عبارت «Ring Joint» به تنهایی برای سفارش حرفه ای کافی نیست. ASME B16.20 ابعاد و تلرانس گسکت های فلزی رینگی را پوشش می دهد و این رینگ باید با شیار متناظر فلنج تطبیق داشته باشد. بنابراین هنگام خرید فلنج جایگزین، مشخصات رینگ و شیار باید همراه یکدیگر کنترل شوند.
در RF و FF نیز واحد خرید نباید فرض کند که یکسان بودن NPS و Class، اتصال را کامل می کند. اگر فلنج مقابل از قبل روی شیر، نازل تجهیز یا خط موجود نصب شده است، نوع سطح آب بندی باید از مدارک همان تجهیز استخراج شود. همچنین گسکت باید برای آرایش سطح انتخاب شده و شرایط سرویس پروژه مناسب باشد.
نکته استعلام: در درخواست قیمت، بعد از سایز و کلاس حتماً RF، FF یا RTJ را مشخص کنید. برای خرید جایگزین، نوع سطح فلنج مقابل را نیز کنترل کنید و برای RTJ، مشخصات رینگ و شیار متناظر را در مدارک خرید وارد کنید. پیشنهاد ارزان تر با Facing متفاوت نباید بدون تأیید فنی به عنوان فلنج معادل پذیرفته شود.
قطر داخلی و تطابق با رده ضخامت لوله
در خرید فلنج گردن جوشی (Welding Neck)، یکسان بودن سایز و کلاس به تنهایی کافی نیست؛ قطر داخلی فلنج (Bore) باید با قطر داخلی و ضخامت لوله ای که فلنج به آن جوش می شود تطبیق داشته باشد. ASME B16.5 برای فلنج های گردن جوشی قطرهای داخلی مختلفی را متناسب با ضخامت های متفاوت لوله در نظر می گیرد. بنابراین دو فلنج با NPS و Class یکسان اما Bore متفاوت، الزاماً کالای قابل جایگزینی نیستند.
| وضعیت واقعی خرید | چه چیزی باید در پیشنهاد کنترل شود؟ | چرا برای واحد خرید مهم است؟ | ریسک پذیرش فلنج نامتناسب |
|---|---|---|---|
| فلنج گردن جوشی برای خط جدید | سایز لوله، رده ضخامت و Bore فلنج | انتهای گردن فلنج باید با لوله موردنظر برای اتصال جوشی سازگار باشد | ایجاد اختلاف ضخامت یا قطر داخلی در محل اتصال |
| دو پیشنهاد با NPS و Class یکسان | Bore هر دو فلنج و رده ضخامت لوله متناظر | سایز و کلاس یکسان، Bore یکسان را تضمین نمی کند | انتخاب پیشنهاد ارزان تر بدون توجه به اینکه برای Schedule دیگری ساخته شده است |
| لوله با دیواره ضخیم | ضخامت واقعی لوله و ابعاد انتهای جوشی فلنج | افزایش ضخامت لوله قطر داخلی را تغییر می دهد و باید در انتخاب فلنج لحاظ شود | نیاز به ماشین کاری یا آماده سازی اضافی بعد از تحویل |
| خرید فلنج جایگزین برای خط موجود | قطر خارجی و ضخامت واقعی لوله موجود، Bore فلنج قبلی و جزئیات انتهای جوش | Schedule اسمی در مدارک قدیمی ممکن است برای تأیید جایگزینی کافی نباشد | فلنج از نظر پیچ کاری به اتصال مقابل می خورد اما از سمت لوله نیازمند اصلاح است |
| پروژه از ضخامت غیرمتعارف یا محاسباتی استفاده می کند | ضخامت سفارش شده واقعی، نه صرفاً نزدیک ترین Schedule استاندارد | ممکن است Bore استاندارد موجود دقیقاً با لوله پروژه منطبق نباشد | فروشنده نزدیک ترین موجودی را بدون اعلام نیاز به اصلاح پیشنهاد می کند |
| فلنج با Bore سفارشی یا ماشین کاری شده پیشنهاد شده است | قطر نهایی، تلرانس و مسئولیت ماشین کاری | باید مشخص باشد فلنج تحویلی آماده جوش است یا عملیات دیگری لازم دارد | مقایسه قیمت فلنج آماده نصب با فلنجی که ماشین کاری آن خارج از دامنه فروشنده است |
نکته مهم این است که Schedule مشخصه ضخامت لوله است، نه یک کلاس فشاری برای فلنج. برای مثال، عبارت «Welding Neck Class 300» کلاس فلنج را مشخص می کند، اما هنوز نمی گوید Bore آن باید برای چه ضخامت لوله ای مناسب باشد. در نتیجه، هنگام استعلام فلنج گردن جوشی باید Class و Schedule یا ضخامت لوله به صورت دو داده مستقل اعلام شوند.
این مسئله در خرید جایگزین اهمیت بیشتری دارد. ممکن است فلنج جدید از سمت سطح آب بندی و سوراخ کاری پیچ ها کاملاً با فلنج مقابل تطابق داشته باشد، اما Bore یا انتهای گردن آن برای لوله موجود مناسب نباشد. چنین قطعه ای از نظر اتصال فلنجی صحیح است ولی هنوز جایگزین مستقیم محسوب نمی شود.
نکته استعلام: برای فلنج گردن جوشی، علاوه بر سایز، کلاس، سطح آب بندی و گرید متریال، رده ضخامت یا ضخامت واقعی لوله و Bore موردنیاز را مشخص کنید. اگر فروشنده Bore متفاوت یا نیازمند ماشین کاری پیشنهاد می دهد، این مورد باید قبل از مقایسه قیمت به عنوان مغایرت فنی و دامنه کار اضافی ثبت شود.
متریال و کلاس فلنج
در خرید فلنج، گرید متریال و کلاس فلنج باید مستقیماً از کلاس لوله کشی و شرایط طراحی پروژه منتقل شوند؛ این مرحله محل انتخاب مجدد متریال یا تعیین کلاس بر اساس حدس فروشنده نیست. برای مثال، اگر مدارک مهندسی فلنج فورج ASTM A105 با ASME B16.5 Class 300 را تعیین کرده اند، پیشنهاد A105 Class 150 یا متریال دیگری با همان سایز، کالای هم سطح محسوب نمی شود.
| وضعیت پیشنهاد فروشنده | آیا مستقیماً قابل مقایسه است؟ | کنترل واحد خرید | اقدام مناسب |
|---|---|---|---|
| سایز و Type صحیح، اما Material متفاوت | خیر | تطابق گرید با کلاس متریال خط و اجزای مجاور | به عنوان پیشنهاد جایگزین فنی بررسی شود |
| Material صحیح، اما Class پایین تر | خیر | Class تعیین شده در مدارک پروژه | از مقایسه مستقیم تجاری حذف شود مگر مهندسی تغییر را تأیید کند |
| Material صحیح، اما Class بالاتر | الزاماً خیر | ابعاد، Facing، Bore، وزن و قابلیت اتصال به قطعه مقابل | «کلاس بالاتر» نباید خودکار معادل «جایگزین بهتر» تلقی شود |
| Material و Class صحیح، اما استاندارد متفاوت | هنوز تأیید نشده | استاندارد محصول و ابعاد اتصال | قابلیت جایگزینی جداگانه کنترل شود |
| خرید Replacement برای خط موجود | فقط پس از تطبیق کامل | Material، Class، استاندارد، Facing، Bore و اتصال مقابل | سایز و کلاس به تنهایی مبنای سفارش نباشند |
از منظر خرید، Class بالاتر جایگزین خودکار Class پایین تر نیست. افزایش کلاس می تواند ضخامت، ابعاد و وزن فلنج را تغییر دهد و در برخی پیکربندی ها روی قابلیت نصب در مجموعه موجود اثر بگذارد. به همین دلیل، فروشنده نباید Class 600 را صرفاً با استدلال «قوی تر بودن» جایگزین Class 300 مشخص شده در سفارش کند.
همین منطق برای متریال برقرار است. پیشنهاد یک گرید گران تر یا مقاوم تر روی کاغذ، بدون بررسی سازگاری آن با لوله، شیر، اتصال مجاور و الزامات جوشکاری، ارتقای خودکار محسوب نمی شود. وظیفه واحد خرید در این مرحله، انتخاب دوباره متریال نیست؛ بلکه کنترل این است که فروشنده دقیقاً همان ترکیب Material + Class تأییدشده در مدارک پروژه را قیمت داده باشد.
نکته استعلام: در درخواست قیمت فلنج، گرید متریال و Class را دو مشخصه مستقل و اجباری ثبت کنید. هر تغییر در یکی از آن ها باید در پیشنهاد فروشنده به صورت مغایرت مشخص شود؛ عبارت هایی مانند «Higher Class» یا «Superior Material» بدون تأیید مهندسی، مبنای پذیرش جایگزین نیستند.
چه زمانی فلنج جایگزین واقعاً بدون تغییر قابل نصب است؟
در خرید تعمیرات، نگهداری و بهره برداری (MRO)، فلنج جایگزین زمانی واقعاً بدون تغییر قابل نصب (Drop-in) است که فقط نام و سایز آن مشابه قطعه قبلی نباشد؛ بلکه سایز، کلاس، سطح آب بندی، قطر داخلی، متریال و استاندارد ابعادی آن با نیاز واقعی نقطه نصب تطبیق داشته باشند. اگر یکی از این مشخصات متفاوت باشد، قطعه ممکن است همچنان قابل استفاده باشد، اما دیگر نباید بدون بررسی به عنوان جایگزین مستقیم خریداری شود.
| کنترل جایگزینی | چه چیزی باید تطبیق داده شود؟ | اگر متفاوت باشد چه اتفاقی می افتد؟ | اقدام واحد خرید |
|---|---|---|---|
| سایز اسمی | NPS فلنج جدید و اتصال موجود | اساس ابعادی اتصال تغییر می کند | پیشنهاد از فهرست جایگزین مستقیم حذف شود |
| کلاس | Class فلنج جدید و مشخصات نقطه نصب | ابعاد، ضخامت و آرایش اتصال می تواند متفاوت باشد | Class بالاتر نیز بدون بررسی به عنوان Upgrade پذیرفته نشود |
| سطح آب بندی | RF، FF یا RTJ و مشخصات فلنج مقابل | آرایش گسکت و سطح تماس ممکن است ناسازگار شود | فلنج مقابل و گسکت هم زمان کنترل شوند |
| قطر داخلی | Bore فلنج با لوله و ضخامت واقعی آن | از سمت لوله ممکن است اختلاف قطر یا نیاز به ماشین کاری ایجاد شود | برای فلنج گردن جوشی، Bore قبل از سفارش تأیید شود |
| متریال | گرید فلنج با کلاس متریال خط | ممکن است الزامات سرویس یا جوشکاری تغییر کند | گرید متفاوت به عنوان جایگزین فنی بررسی شود |
| استاندارد ابعادی | استاندارد قطعه جدید با فلنج موجود و مشخصات پروژه | سوراخ کاری، ابعاد یا سایر مشخصات اتصال ممکن است متفاوت باشند | شماره و در صورت نیاز ویرایش استاندارد کنترل شود |
در عمل، اولین آزمون جایگزینی باید سمت اتصال فلنجی باشد: آیا سوراخ کاری پیچ ها، کلاس و سطح آب بندی قطعه جدید با فلنج مقابل تطابق دارند؟ سپس سمت اتصال به خط بررسی می شود؛ به خصوص در فلنج گردن جوشی که قطر داخلی و انتهای جوش باید با لوله موجود سازگار باشند. یک قطعه ممکن است از یک سمت کاملاً منطبق و از سمت دیگر نیازمند ماشین کاری یا اصلاح اسپول باشد؛ چنین فلنجی جایگزین بدون تغییر نیست.
برای MRO، متریال نیز نباید از روی ظاهر یا صرفاً مارکینگ کلی تأیید شود. اگر فروشنده به دلیل نبود موجودی، گرید یا استاندارد دیگری پیشنهاد می کند، باید مشخص کند دقیقاً کدام مشخصات با قطعه موجود متفاوت است. قیمت و زمان تحویل گزینه جایگزین فقط بعد از مشخص شدن هزینه و زمان اصلاحات لازم معنا پیدا می کند.
نکته خرید: برای استعلام فلنج جایگزین، از مشخصات قطعه موجود یک Baseline بسازید: سایز + کلاس + سطح آب بندی + قطر داخلی + متریال + استاندارد ابعادی. تنها گزینه ای را بدون تغییر قابل نصب در نظر بگیرید که همه این موارد را پوشش دهد. هر اختلاف باید قبل از سفارش به عنوان مغایرت فنی ثبت شود؛ نه اینکه هنگام توقف واحد و در محل نصب کشف شود.
برای پروژه های حساس، چه مدارک و قابلیت ردیابی ای باید همراه اتصال باشد؟
در پروژه های حساس، پذیرش اتصال فقط با تطابق ظاهری سایز، گرید و استاندارد کامل نمی شود؛ مدارک متریال و قابلیت ردیابی قطعه تا ذوب یا بچ تولید نیز باید با سطح ریسک پروژه هماهنگ باشند. در چنین خریدهایی، MTC/MTR، شماره ذوب، مارکینگ روی محصول و در صورت الزام، نتایج آزمون های اضافی بخشی از Scope واقعی تأمین هستند؛ نه مدارکی که بعد از تحویل به صورت اختیاری درخواست شوند.
نوع و سطح مدارک باید از مشخصات پروژه و سفارش خرید تعیین شود. یک اتصال عمومی ممکن است فقط به مدارک پایه نیاز داشته باشد، اما در سرویس های حساس، آلیاژی، دماپایین یا خورنده ممکن است PMI، آزمون های غیرمخرب یا نتایج آزمون های تکمیلی نیز الزام شوند.
نکته خرید: تمام الزامات مدرکی و ردیابی را قبل از صدور PO مشخص کنید و هنگام تحویل، مارکینگ قطعه، Heat Number، گواهی متریال و نتایج آزمون های موردنیاز را با همان سفارش خرید تطبیق دهید. مدرکی که بعداً قابل اتصال به قطعه تحویلی نباشد، ارزش ردیابی محدودی دارد.
گواهی متریال MTC / MTR
در خرید اتصالات پروژه ای، درخواست گواهی آزمون متریال (MTC/MTR) باید قبل از استعلام مشخص شود؛ زیرا «ارائه سرتیفیکیت» به تنهایی سطح مدرک موردنیاز را روشن نمی کند. خریدار باید بر اساس مشخصات پروژه تعیین کند چه نوع گواهی، چه نتایج آزمونی و چه سطحی از تأیید لازم است. اگر پروژه EN 10204 را مبنا قرار داده باشد، برای مثال گواهی های 3.1 و 3.2 سطح تأیید یکسانی ندارند و نباید در ارزیابی پیشنهادها معادل تلقی شوند.
| الزام واقعی خرید | چه چیزی باید در درخواست قیمت مشخص شود؟ | در پیشنهاد فروشنده چه چیزی کنترل شود؟ | ریسک پذیرش مدرک ناکافی |
|---|---|---|---|
| گواهی پایه متریال موردنیاز است | نوع Certificate مورد قبول پروژه | فروشنده دقیقاً همان نوع مدرک را در دامنه تأمین تأیید کند | دریافت یک Certificate عمومی که نتایج موردنیاز پروژه را ندارد |
| EN 10204 3.1 الزام شده است | عبارت دقیق EN 10204 Type 3.1 | مدرک باید نتایج آزمون مرتبط با محصول تحویلی و تأیید موردنیاز 3.1 را داشته باشد | پذیرش مدرکی با سطح پایین تر صرفاً چون عبارت MTC روی آن درج شده است |
| EN 10204 3.2 الزام شده است | Type 3.2 و مرجع تأیید موردنیاز پروژه | تأیید نماینده مجاز خریدار یا بازرس تعیین شده طبق مبنای پروژه | قیمت 3.1 و 3.2 بدون لحاظ دامنه بازرسی، هم سطح نیست |
| خواص مکانیکی یا شیمیایی باید مستند باشند | نتایج موردنیاز مطابق Specification خرید | Heat Number، ترکیب شیمیایی و نتایج آزمون های مکانیکی مرتبط | Certificate فاقد نتایج موردنیاز، صرفاً نام گرید را تکرار می کند |
| آزمون تکمیلی الزام شده است | آزمون و معیار پذیرش جداگانه در RFQ درج شود | نتیجه آزمون باید به قطعه یا Heat/Lot قابل ردیابی باشد | فرض اینکه MTR استاندارد خودبه خود PMI، Impact یا آزمون های پروژه را شامل می شود |
| چند Heat در یک محموله وجود دارد | مدارک باید تمام Heatهای تحویلی را پوشش دهند | تطبیق تعداد و شماره Heatهای قطعات با Certificateها | داشتن یک MTR معتبر برای یک Heat، کل محموله را پوشش نمی دهد |
از منظر خرید، MTC/MTR جای Traceability را نمی گیرد. حتی یک گواهی کامل زمانی برای پذیرش محموله ارزش دارد که بتوان آن را از طریق شماره ذوب یا شناسه ردیابی مورد قبول پروژه به قطعات تحویلی مرتبط کرد. بنابراین بررسی محتوای Certificate باید همراه با کنترل مارکینگ و مدارک ردیابی انجام شود.
همچنین سطح Certificate نباید بعد از انتخاب فروشنده تعیین شود. اگر یک تأمین کننده قیمت را با EN 10204 3.1 و دیگری با 3.2 ارائه کرده باشد، اختلاف قیمت ممکن است ناشی از تفاوت واقعی در دامنه بازرسی و تأیید مدارک باشد. ابتدا سطح مدرک باید یکسان شود و سپس قیمت ها مقایسه شوند.
نکته استعلام: در RFQ به عبارت کلی «MTC Required» اکتفا نکنید. نوع گواهی موردنیاز، استاندارد مرجع مانند EN 10204 در صورت الزام، نتایج آزمون هایی که باید در مدرک دیده شوند و الزامات تأیید و ردیابی را مشخص کنید. هنگام ارزیابی پیشنهاد نیز بررسی کنید هزینه این مدارک صریحاً در Scope فروشنده لحاظ شده باشد.
شماره ذوب و قابلیت ردیابی متریال
در پروژه هایی که قابلیت ردیابی متریال الزام شده است، اتصال باید از طریق شماره ذوب (Heat Number) یا شناسه مورد تأیید پروژه به گواهی متریال مربوط به همان ذوب یا بچ تولید متصل شود. هدف این است که واحد خرید بتواند از روی نشانه گذاری و مدارک تحویل مشخص کند هر قطعه دقیقاً تحت کدام گواهی و نتایج آزمون قرار می گیرد؛ نه اینکه صرفاً یک گواهی عمومی و غیرقابل انتساب برای کل محموله دریافت شود.
| وضعیت واقعی تحویل | چه چیزی باید قابل ردیابی باشد؟ | کنترل واحد خرید | ریسک ضعف ردیابی |
|---|---|---|---|
| قطعات دارای شماره ذوب مشخص هستند | قطعه ← شماره ذوب ← گواهی متریال | شماره درج شده روی قطعه با شماره ذوب گواهی تطبیق داده شود | گواهی معتبر است، اما تعلق آن به قطعه تحویلی اثبات نمی شود |
| محموله شامل چند شماره ذوب است | هر گروه از قطعات باید به گواهی متناظر خود متصل باشد | تمام شماره های ذوب موجود در محموله با مدارک دریافتی تطبیق داده شوند | یک گواهی فقط بخشی از محموله را پوشش می دهد |
| نشانه گذاری اصلی در برش یا ساخت از بین می رود | شناسه متریال باید طبق روش مورد تأیید پروژه منتقل یا حفظ شود | سوابق انتقال شناسه و ارتباط قطعه نهایی با متریال اولیه بررسی شود | زنجیره ردیابی میان قطعه نهایی و ذوب اولیه قطع می شود |
| قطعات کوچک فضای کافی برای نشانه گذاری کامل ندارند | روش جایگزین مانند برچسب بسته، شماره بچ یا روش تعیین شده پروژه | ارتباط بسته یا بچ با گواهی متریال کنترل شود | قطعات مربوط به چند ذوب ممکن است بدون امکان تفکیک با یکدیگر مخلوط شوند |
| خرید از انباردار یا واسطه انجام می شود | زنجیره مدارک باید تا سازنده و گواهی متریال اصلی قابل پیگیری باشد | شماره ذوب کالا با گواهی سازنده و مدارک تأمین کننده تطبیق داده شود | گواهی تجاری واسطه جای مدرک قابل ردیابی سازنده را می گیرد |
از دید خرید، وجود شماره ذوب روی اتصال به تنهایی کافی نیست. این شماره باید در گواهی متریال قابل پیدا کردن باشد و اطلاعاتی مانند گرید، استاندارد متریال و نتایج آزمون های مربوط با کالای تحویلی همخوانی داشته باشند. در جهت مقابل نیز داشتن یک گواهی متریال معتبر، بدون راهی برای انتساب آن به اتصال تحویلی، قابلیت ردیابی موردنیاز پروژه را ایجاد نمی کند.
سطح ردیابی نیز باید پیش از سفارش روشن شود. بسته به حساسیت پروژه ممکن است ردیابی در سطح هر قطعه، هر بچ یا هر بسته الزام شود. به خصوص در محموله های دارای چند شماره ذوب، واحد خرید باید مطمئن شود اختلاط قطعات باعث ازبین رفتن ارتباط آن ها با گواهی اصلی نشده است.
نکته تحویل: هنگام پذیرش کالا، زنجیره قطعه یا بسته ← شماره ذوب ← گواهی متریال ← مشخصات سفارش خرید را کنترل کنید. اگر یکی از این حلقه ها قابل اثبات نیست، صرف وجود گواهی نباید به معنی ردیابی کامل متریال تلقی شود.
شناسایی متریال، آزمون های غیرمخرب و آزمون های اضافی
شناسایی مثبت متریال (PMI)، آزمون های غیرمخرب (NDT)، آزمون ضربه، سختی سنجی و بازرسی ابعادی نباید به صورت پیش فرض به تمام سفارش های اتصالات اضافه شوند. این کنترل ها زمانی وارد دامنه خرید می شوند که مشخصات پروژه، استاندارد مرجع، شرایط سرویس یا برنامه بازرسی آن ها را الزام کرده باشد. برای واحد خرید، مسئله اصلی این است که الزام آزمون قبل از قیمت گیری دقیق تعریف شود؛ در غیر این صورت دو پیشنهاد ممکن است ظاهراً برای یک اتصال باشند، اما دامنه آزمون و هزینه واقعی متفاوتی داشته باشند.
| الزام پروژه | چه چیزی باید در درخواست قیمت مشخص شود؟ | چه چیزی در پیشنهاد یا مدرک فروشنده کنترل شود؟ | علت اختلاف احتمالی قیمت |
|---|---|---|---|
| شناسایی مثبت متریال (PMI) | نوع متریال مشمول آزمون، درصد یا دامنه نمونه برداری و مرحله انجام آزمون | گزارش آزمون و قابلیت انتساب نتیجه به قطعه، بچ یا شماره ذوب مربوط | آزمون ۱۰۰٪ قطعات با نمونه برداری محدود، دامنه و هزینه یکسانی ندارد |
| آزمون غیرمخرب (NDT) | روش آزمون، محدوده بازرسی، درصد پوشش و معیار پذیرش | گزارش آزمون، شناسایی قطعات بررسی شده و صلاحیت موردنیاز طبق پروژه | عبارت کلی «NDT Included» بدون روش و Coverage برای مقایسه پیشنهادها کافی نیست |
| آزمون ضربه | دمای آزمون، تعداد نمونه و معیار پذیرش طبق مشخصات پروژه | نتایج آزمون مرتبط با متریال یا بچ تحویلی | عبارت «Impact Tested» بدون دمای آزمون نمی تواند هم سطحی دو پیشنهاد را اثبات کند |
| سختی سنجی | حداکثر یا محدوده سختی مجاز، محل اندازه گیری و میزان نمونه برداری | نتایج سختی قابل ردیابی به محموله | در سرویس هایی با محدودیت سختی، صرف گرید صحیح برای پذیرش کافی نیست |
| بازرسی ابعادی | ابعاد بحرانی، تلرانس مرجع و میزان بازرسی موردنیاز | گزارش اندازه گیری در صورت الزام و انطباق با استاندارد ابعادی سفارش | کنترل ابعادی معمول سازنده با گزارش بازرسی ابعادی اختصاصی پروژه یک Scope نیست |
در PMI، واحد خرید باید به خصوص از عبارت مبهم «PMI Required» اجتناب کند. باید مشخص باشد آزمون برای چه خانواده ای از متریال انجام می شود و آیا پروژه کنترل صددرصدی یا نمونه برداری می خواهد. استاندارد MSS SP-137 نیز الزامات و روش های شناسایی مثبت متریال برای اجزای فلزی لوله کشی از جمله اتصالات و فلنج ها را پوشش می دهد.
برای آزمون های غیرمخرب نیز نام آزمون به تنهایی کافی نیست. اگر پروژه آزمون مایع نافذ، ذرات مغناطیسی، رادیوگرافی، فراصوت یا روش دیگری را الزام کرده است، روش، درصد پوشش و معیار پذیرش باید در مدارک خرید مشخص شوند. همین منطق برای آزمون ضربه و سختی سنجی برقرار است؛ نتیجه آزمون زمانی برای پذیرش کالا ارزش دارد که شرایط آزمون و معیار قبولی با الزام پروژه منطبق و نتیجه به کالای تحویلی قابل ردیابی باشد.
نکته استعلام: آزمون های اضافی را به شکل یک عبارت عمومی در درخواست قیمت درج نکنید. برای هر آزمون، نوع آزمون + دامنه یا درصد پوشش + معیار پذیرش + مدرک موردنیاز + سطح ردیابی نتیجه را مشخص کنید. در ارزیابی قیمت نیز ابتدا Scope آزمون دو فروشنده را هم سطح کنید؛ اختلاف قیمت ممکن است مستقیماً ناشی از تفاوت در میزان بازرسی و آزمون باشد.
نشانه گذاری روی محصول
در خرید اتصالات صنعتی، نشانه گذاری روی قطعه باید امکان تطبیق سریع کالا با سفارش خرید و مدارک متریال را فراهم کند. نوع و میزان اطلاعات قابل درج به خانواده محصول، استاندارد ساخت و اندازه قطعه وابسته است؛ بنابراین واحد خرید نباید یک فهرست ثابت را برای همه اتصالات الزام بداند. برای نمونه، ASME B16.9 و ASME B16.11 هر دو الزامات نشانه گذاری را در دامنه استاندارد خود پوشش می دهند، اما اطلاعات موردنیاز باید همراه با مشخصات متریال همان محصول کنترل شود.
| مورد قابل کنترل روی کالا | چه چیزی باید با سفارش تطبیق داده شود؟ | ارزش آن برای پذیرش خرید | هشدار برای واحد خرید |
|---|---|---|---|
| نام یا علامت سازنده | سازنده تأییدشده در پیشنهاد و مدارک خرید | مشخص می کند قطعه تحویلی متعلق به کدام تولیدکننده است | نام فروشنده یا انباردار را نباید بدون مدرک جایگزین هویت سازنده اصلی کرد |
| گرید متریال | برای مثال WPB، WPL6 یا گرید زنگ نزن تعیین شده در سفارش | اولین کنترل میدانی برای جلوگیری از اختلاط گریدها | مارکینگ گرید، جای گواهی متریال و ردیابی را نمی گیرد |
| سایز | ترکیب سایزی کامل همان محصول | امکان تشخیص سریع قطعه از موجودی مشابه | در سه راهی کاهنده، تبدیل یا اتصال انشعابی، ثبت فقط یک سایز برای شناسایی کامل کافی نیست |
| کلاس یا رده ضخامت | بسته به خانواده محصول، Class یا Schedule/Wall Thickness مندرج در سفارش | مانع اختلاط قطعات هم سایز اما با رده متفاوت می شود | Class و Schedule دو مفهوم یکسان نیستند و باید متناسب با نوع محصول کنترل شوند |
| شماره ذوب یا شناسه ردیابی | شماره درج شده باید به گواهی متریال مربوط متصل شود، در صورت الزام پروژه | زنجیره قطعه ← متریال ← Certificate را حفظ می کند | وجود شماره روی قطعه زمانی ارزش دارد که همان شماره در مدارک قابل بازیابی باشد |
| استاندارد یا سایر علائم الزام شده | در صورتی که استاندارد محصول یا مشخصات پروژه الزام کرده باشد | کنترل انطباق سریع تر هنگام دریافت کالا | نباید علائمی را که برای آن خانواده محصول الزامی نیستند به صورت عمومی مطالبه کرد |
در محصولاتی مانند تبدیل، سه راهی کاهنده یا Olet، نشانه گذاری سایز باید به اندازه ای باشد که پیکربندی واقعی قطعه از کالای مشابه تفکیک شود. برای مثال، در یک اتصال انشعابی، واحد خرید به سایز خط اصلی و سایز شاخه نیاز دارد؛ در تبدیل نیز سایز بزرگ و کوچک هر دو برای شناسایی کالا مهم اند. بنابراین کنترل مارکینگ باید با نحوه سفارش همان Product Family هماهنگ باشد.
از طرف دیگر، مارکینگ روی قطعه جایگزین کنترل مدارک نیست. ASTM A960/A960M الزامات مشترکی را برای خانواده ای از اتصالات فولادی از جمله A234، A403 و A420 پوشش می دهد و سفارش می تواند الزامات تکمیلی نیز داشته باشد. در پروژه حساس، مارکینگ باید با مدارک و الزامات خرید یک زنجیره قابل اثبات تشکیل دهد.
نکته تحویل: مارکینگ را با یک چک ساده اما محصول محور کنترل کنید: سازنده + گرید متریال + سایز یا ترکیب سایزی + کلاس/رده ضخامت در صورت ارتباط + شماره ذوب یا شناسه ردیابی در صورت الزام. سپس این اطلاعات را با سفارش خرید و گواهی متریال تطبیق دهید؛ وجود یک مارک کامل اما ناسازگار با PO، دلیل پذیرش کالا نیست.
هنگام تحویل چه چیزهایی باید با سفارش خرید کنترل شوند؟
کنترل ورودی اتصالات باید بر اساس سفارش خرید (PO) تأییدشده انجام شود، نه صرفاً فاکتور یا فهرست بسته بندی فروشنده. هدف این مرحله تأیید دوباره طراحی نیست؛ باید مشخص شود کالایی که واقعاً به سایت یا انبار رسیده، از نظر نوع، سایز، رده ضخامت یا کلاس، گرید متریال، استاندارد، تعداد و مدارک همان کالایی است که سفارش داده شده است.
| کنترل هنگام دریافت | چه چیزی با سفارش خرید تطبیق داده شود؟ | چه مغایرتی اهمیت دارد؟ | اقدام مناسب واحد دریافت/خرید |
|---|---|---|---|
| نوع قطعه | زانویی، سه راهی، تبدیل، کپ، فلنج یا اتصال انشعابی و پیکربندی دقیق آن | مثلاً زانویی شعاع کوتاه به جای شعاع بلند یا تبدیل هم مرکز به جای خارج از مرکز | کالا تا تعیین تکلیف مغایرت وارد موجودی قابل مصرف نشود |
| سایز | تمام سایزهای تعیین کننده قطعه | در سه راهی کاهنده یا اتصال انشعابی، سایز خط اصلی صحیح ولی سایز شاخه اشتباه است | ترکیب سایزی کامل کنترل شود، نه فقط بزرگ ترین NPS |
| رده ضخامت یا کلاس | Schedule یا Class متناسب با نوع محصول | سایز و متریال صحیح است اما Sch 40 به جای Sch 80 یا Class متفاوت تحویل شده | پیشنهاد «قوی تر بودن» رده بالاتر جای تأیید مغایرت را نمی گیرد |
| گرید متریال | گرید دقیق ثبت شده در PO | برای مثال گرید خانواده مشابه اما متفاوت تحویل شده است | گرید جایگزین بدون تأیید فنی پذیرفته نشود |
| استاندارد محصول و متریال | شماره استاندارد و در صورت الزام، ویرایش آن | قطعه با نام و ابعاد ظاهراً مشابه تحت استاندارد دیگری تحویل شده | مغایرت استاندارد قبل از آزادسازی کالا بررسی شود |
| نشانه گذاری | سازنده، متریال، سایز، کلاس/رده ضخامت و شناسه ردیابی در صورت ارتباط | مارکینگ ناقص، ناخوانا یا ناسازگار با مدارک | ارتباط قطعه با مدارک پیش از پذیرش اثبات شود |
| تعداد | مقدار هر ردیف سفارش، نه فقط تعداد کل بسته ها | کمبود، اضافه تحویل یا اختلاط چند Item در یک بسته | شمارش بر مبنای Line Item انجام شود |
| مدارک | MTC/MTR و گزارش آزمون ها یا بازرسی های الزام شده | مدارک وجود دارند اما Heat/Lot آن ها با کالای تحویلی قابل تطبیق نیست | مدرک غیرقابل ردیابی، صرفاً به دلیل وجود فایل یا نسخه چاپی پذیرفته نشود |
| وضعیت ظاهری | شرایط قابل قبول تحویل و الزامات پروژه | آسیب حمل، خوردگی غیرعادی، تغییر شکل، صدمه سطح آب بندی فلنج یا انتهای اتصال | قطعه آسیب دیده جدا و برای تعیین تکلیف ثبت شود |
در پروژه های حساس، کنترل باید ردیف به ردیف انجام شود. برای مثال، اگر PO شامل چند زانویی A234 WPB با سایز و رده ضخامت متفاوت باشد، وجود یک MTR صحیح برای WPB ثابت نمی کند که تمام قطعات مطابق سفارش هستند. مشخصات فیزیکی هر گروه کالا و در صورت الزام، شماره ذوب آن باید به مدارک متناظر متصل شود.
کنترل عیوب قابل مشاهده نیز باید متناسب با نوع قطعه باشد. در فلنج، آسیب به سطح آب بندی، شیار RTJ یا لبه ها می تواند از یک خراش روی سطح غیرعملکردی مهم تر باشد؛ در اتصال جوشی نیز وضعیت انتهای اتصال و تغییر شکل قابل مشاهده اهمیت دارد. این مرحله جای آزمون های تخصصی تعیین شده در برنامه بازرسی را نمی گیرد، اما از ورود کالای آشکارا آسیب دیده به موجودی جلوگیری می کند.
چک نهایی تحویل: مسیر پذیرش را به صورت PO ← کالا ← مارکینگ ← مدارک کنترل کنید. نوع قطعه، سایز، رده ضخامت/کلاس، گرید متریال، استاندارد، تعداد، نشانه گذاری، مدارک و وضعیت ظاهری باید قبل از آزادسازی محموله تأیید شوند. هر مغایرت فنی باید ثبت و تعیین تکلیف شود؛ نه اینکه با فرض «قابل استفاده بودن» وارد انبار پروژه شود.
تأمین کننده اتصالات صنعتی را بر چه مبنایی ارزیابی کنیم؟
ارزیابی تأمین کننده اتصالات صنعتی نباید فقط بر قیمت، سابقه همکاری یا ادعای موجودی متکی باشد. معیار اصلی این است که فروشنده بتواند دقیقاً همان مشخصات فنی درخواست شده را با سازنده و مبدأ قابل احراز، مدارک قابل ردیابی و زمان تحویل قابل اتکا تأمین کند. در پروژه های حساس، پیشنهاد ارزان تر زمانی ارزش مقایسه دارد که کالا و دامنه مستندات آن واقعاً با درخواست خرید هم سطح باشند.
همچنین باید جایگاه فروشنده در زنجیره تأمین مشخص باشد؛ خرید مستقیم از سازنده، انباردار، واردکننده یا معامله گر از نظر موجودی، دسترسی به مدارک و قابلیت پیگیری کالا شرایط یکسانی ایجاد نمی کند. برای سفارش پروژه ای، عمق موجودی، توان تکمیل چند ردیف با مشخصات دقیق، کیفیت مستندات و نحوه اعلام مغایرت ها معمولاً از موجودبودن چند سایز پرفروش مهم تر است.
نکته تأمین: تأمین کننده را بر اساس توان تحویل کالای دقیقاً منطبق + مدارک موردنیاز + قابلیت ردیابی + زمان تحویل تعهدشده ارزیابی کنید؛ نه صرفاً اینکه بتواند کالایی با نام و سایز مشابه پیدا کند.
سازنده، انباردار، واردکننده یا معامله گر؟
عنوان تأمین کننده به تنهایی معیار کیفیت نیست؛ اما جایگاه او در زنجیره تأمین مشخص می کند خریدار باید چه ریسک هایی را کنترل کند. خرید از سازنده (Manufacturer)، انباردار تخصصی (Stockist)، واردکننده (Importer) یا معامله گر (Trader) می تواند برای سناریوهای متفاوت منطقی باشد. تفاوت اصلی در دسترسی به موجودی، زمان تحویل، ارتباط با منبع اصلی، کیفیت زنجیره مدارک و توان پاسخ گویی به سفارش های چندقلمی است.
| نوع تأمین کننده | چه زمانی مزیت واقعی دارد؟ | چه چیزی باید قبل از سفارش اثبات شود؟ | ریسک مهم برای واحد خرید |
|---|---|---|---|
| سازنده | سفارش حجیم، تولید سفارشی یا Specification غیرموجود در بازار | توان ساخت دقیق گرید، سایز، رده/کلاس، استاندارد و آزمون های پروژه | زمان تولید ممکن است برای نیاز فوری مناسب نباشد؛ «Factory Direct» بودن نیز باید قابل احراز باشد |
| انباردار تخصصی | نیاز فوری، سفارش تعمیراتی یا پروژه ای که بخش قابل توجهی از اقلام استاندارد از موجودی قابل تکمیل است | موجودی واقعی به تفکیک سازنده، گرید، سایز، رده/کلاس و شماره ذوب در صورت نیاز | اعلام «موجود» ممکن است فقط برای بخشی از ردیف های سفارش یا Specification نزدیک باشد |
| واردکننده | زمانی که برند یا مبدأ مشخص از بازار خارجی موردنیاز است و خرید مستقیم عملی نیست | منبع خرید، سازنده اصلی، مبدأ کالا، مدارک و وضعیت واقعی موجودی/محموله | نام کشور فروشنده یا مسیر حمل نباید با کشور سازنده کالا اشتباه گرفته شود |
| معامله گر | تأمین سریع اقلام پراکنده، کمیاب یا چندبرندی از منابع مختلف | منبع هر ردیف، سازنده، مدارک، قابلیت ردیابی و مسئولیت مغایرت | زنجیره تأمین طولانی تر و احتمال ناهمگونی سازنده یا مدارک بین اقلام بیشتر است |
| تأمین کننده با چند نقش | شرکت هم موجودی خود دارد و هم بخشی از سفارش را از بازار تهیه می کند | باید مشخص کند کدام ردیف از موجودی خودش و کدام از منبع ثالث است | ارزیابی کل سفارش با عنوان «Stockist» می تواند ریسک اقلام خریداری شده از بازار را پنهان کند |
برای یک سفارش چندقلمی، نقش تأمین کننده حتی ممکن است ردیف به ردیف تغییر کند. یک انباردار می تواند زانویی های A234 WPB را از موجودی خودش تحویل دهد، اما فلنج یا اتصال آلیاژی همان سفارش را از تأمین کننده دیگری تهیه کند. در چنین حالتی، سابقه و موجودی انباردار برای اقلام اول، زنجیره تأمین اقلام دوم را اثبات نمی کند.
از طرف دیگر، خرید مستقیم از سازنده همیشه بهترین تصمیم تجاری نیست. برای یک نیاز فوری تعمیراتی با تعداد محدود، انباردار تخصصی دارای موجودی واقعی و مدارک قابل ردیابی می تواند گزینه عملی تری باشد. در مقابل، برای سفارش حجیم با الزامات آزمون و مدارک اختصاصی، ارتباط مستقیم تر با سازنده می تواند کنترل مشخصات و مدارک تولید را ساده تر کند.
نکته تأمین: به جای پرسیدن صرفِ «آیا Manufacturer هستید یا Stockist؟»، برای هر ردیف مهم بپرسید: کالا از موجودی چه شرکتی تأمین می شود؟ سازنده اصلی چه کسی است؟ مدارک از چه منبعی صادر می شوند؟ و آیا قطعه به همان مدارک قابل ردیابی است؟ جایگاه فروشنده زمانی ارزش دارد که زنجیره واقعی تأمین کالا را شفاف کند.
توان تأمین دقیق مشخصات درخواستی
یکی از مهم ترین معیارهای ارزیابی تأمین کننده این است که آیا دقیقاً مشخصات درخواست شده را تأمین می کند یا پیشنهاد او در واقع نزدیک ترین کالای موجود در بازار است. در اتصالات صنعتی، مشابه بودن نام محصول و سایز کافی نیست؛ گرید متریال، رده ضخامت، کلاس و استاندارد باید با درخواست خرید تطبیق داشته باشند و هر تفاوتی به عنوان پیشنهاد جایگزین اعلام شود.
| وضعیت پیشنهاد فروشنده | ارزیابی خرید | چه چیزی باید کنترل شود؟ | اقدام مناسب |
|---|---|---|---|
| گرید، رده ضخامت/کلاس و استاندارد دقیقاً مطابق درخواست است | پیشنهاد از نظر این مشخصات قابل مقایسه است | مدارک و مارکینگ نیز همین مشخصات را تأیید کنند | وارد مقایسه تجاری شود |
| گرید دیگری با عنوان «معادل» پیشنهاد شده است | جایگزین فنی است | سازگاری متریال با سرویس، خط و الزامات جوشکاری | تا تأیید مهندسی، هم سطح با کالای اصلی قیمت گذاری نشود |
| رده ضخامت بالاتر موجود است | الزاماً جایگزین مستقیم نیست | ابعاد داخلی، وزن، شرایط اتصال و تأثیر بر ساخت | عبارت «ضخیم تر و بهتر» مبنای پذیرش نباشد |
| Class بالاتر پیشنهاد شده است | الزاماً ارتقا محسوب نمی شود | ابعاد، Facing، Bore و قابلیت اتصال به قطعه مقابل، متناسب با نوع محصول | قابلیت نصب و انطباق قبل از پذیرش بررسی شود |
| استاندارد دیگری پیشنهاد شده است | پیشنهاد نیازمند بررسی فنی است | ابعاد، تلرانس ها، الزامات ساخت و قابلیت جایگزینی | شباهت نام و سایز، معادل بودن دو استاندارد را اثبات نمی کند |
| بخشی از اقلام دقیق و بخشی جایگزین هستند | سفارش نباید یکجا «Comply» تلقی شود | انطباق باید ردیف به ردیف بررسی شود | مغایرت هر ردیف جداگانه ثبت شود |
تأمین کننده قوی الزاماً کسی نیست که برای تمام اقلام پاسخ «موجود است» بدهد. در یک سفارش حرفه ای، ارزش بیشتری دارد که فروشنده مشخص کند مثلاً گرید و استاندارد درخواستی موجود است اما یک سایز فقط با رده ضخامت متفاوت قابل ارائه است. این شفافیت به واحد خرید اجازه می دهد پیشنهاد منطبق و پیشنهاد جایگزین را از ابتدا از یکدیگر جدا کند.
این موضوع در سفارش های چندقلمی اهمیت بیشتری دارد. ممکن است فروشنده ۸۰ درصد اقلام را دقیقاً مطابق درخواست تأمین کند و برای باقی ردیف ها گرید، کلاس یا استاندارد دیگری پیشنهاد دهد. درصد بالای تکمیل سفارش نباید باعث شود مغایرت ردیف های باقی مانده نادیده گرفته شود.
نکته ارزیابی تأمین کننده: از فروشنده بخواهید برای هر ردیف یکی از دو وضعیت را صریح اعلام کند: «کاملاً مطابق درخواست» یا «پیشنهاد جایگزین». سپس برای هر جایگزین، مشخصات درخواستی و پیشنهادی را کنار هم قرار دهید. فروشنده ای که مغایرت های گرید، رده ضخامت، کلاس و استاندارد را قبل از سفارش شفاف اعلام می کند، ریسک خرید را بهتر از فروشنده ای مدیریت می کند که هر کالای نزدیک به درخواست را «Equivalent» معرفی می کند.
اصالت سازنده و مبدأ کالا
در پروژه های حساس، نام سازنده و کشور مبدأ کالا باید قابل احراز باشند؛ نه اینکه صرفاً در پیش فاکتور فروشنده درج شوند. اگر پروژه فهرست سازندگان مورد تأیید، محدودیت مبدأ یا الزام خرید از منابع مشخص دارد، واحد خرید باید قبل از سفارش روشن کند سازنده واقعی قطعه چه شرکتی است، کالا در کجا تولید شده و مدارک ارائه شده واقعاً به همان محموله تعلق دارند.
| ادعای فروشنده | چه چیزی باید احراز شود؟ | کنترل مفید برای واحد خرید | ریسک پذیرش بدون بررسی |
|---|---|---|---|
| تولید توسط برند یا سازنده مشخص | هویت واقعی تولیدکننده قطعه | نشانه گذاری روی محصول، گواهی متریال سازنده و شناسه های قابل ردیابی | کالای منبع دیگری با نام تجاری مورد انتظار عرضه شود |
| کشور مبدأ مشخص | محل واقعی ساخت کالا | گواهی مبدأ در صورت الزام و تطبیق آن با مدارک سازنده | کشور محل فروش، انبار یا ارسال به اشتباه به عنوان کشور مبدأ اعلام شود |
| تأمین از سازنده مورد تأیید پروژه | نام دقیق سازنده با فهرست منابع مجاز پروژه تطبیق داده شود | مدارک سازنده و مشخصات قابل شناسایی قطعه | شرکت بازرگانی، نماینده یا مجموعه ای با نام مشابه به جای سازنده اصلی پذیرفته شود |
| کالا از موجودی انبار تأمین می شود | سازنده و مبدأ همان موجودی مشخص باشند | نشانه گذاری، شماره ذوب و گواهی مربوط به همان کالا | فروشنده برای موجودی چندمنبعی یک سازنده یا مبدأ عمومی اعلام کند |
| اقلام سفارش از چند منبع تهیه می شوند | سازنده و مبدأ هر ردیف یا هر بچ جداگانه مشخص شود | جدول منبع تأمین به تفکیک اقلام | تأیید منبع یک بخش از سفارش به کل محموله تعمیم داده شود |
| گواهی سازنده ارائه شده است | ارتباط گواهی با قطعه تحویلی اثبات شود | تطابق گرید، سایز، شماره ذوب و سایر شناسه ها | گواهی معتبر باشد اما متعلق به محموله یا قطعه دیگری باشد |
در ارزیابی منبع، باید بین نام تجاری، سازنده واقعی، فروشنده و کشور ارسال تفاوت گذاشت. واردکننده می تواند کالا را از کشور ثالث ارسال کند و انباردار نیز ممکن است محصولات چند سازنده را هم زمان موجود داشته باشد. بنابراین عباراتی مانند «مبدأ اروپایی» یا «ساخت برند مورد تأیید» بدون ذکر سازنده و کشور ساخت دقیق، برای پروژه حساس کافی نیستند.
اصالت مدارک نیز فقط با دیدن سربرگ سازنده تأیید نمی شود. گواهی متریال زمانی برای خرید ارزش دارد که شماره ذوب یا سایر شناسه های آن با کالای تحویلی قابل تطبیق باشند. در سفارش های حساس، اگر سازنده امکان راستی آزمایی گواهی یا شماره مدرک را فراهم کرده باشد، این کنترل می تواند بخشی از تأیید منبع قرار گیرد.
نکته تأمین: در درخواست قیمت، در صورت اهمیت پروژه، نام سازنده و کشور مبدأ را برای هر ردیف الزام کنید و تغییر منبع بعد از تأیید پیشنهاد را بدون موافقت خریدار نپذیرید. هنگام تحویل نیز زنجیره قطعه ← نشانه گذاری ← شماره ذوب ← گواهی متریال ← سازنده و کشور مبدأ اعلام شده را کنترل کنید.
عمق موجودی
در ارزیابی تأمین کننده، عمق موجودی (Stock Depth) مهم تر از پاسخ کلی «موجود داریم» است. برای یک سفارش پروژه ای، باید مشخص شود فروشنده فقط چند سایز پرفروش را در انبار دارد یا می تواند فهرست کامل مقادیر و اقلام پروژه (MTO) را با همان گرید، استاندارد، رده ضخامت یا کلاس موردنیاز پوشش دهد. موجودبودن یک زانویی ۴ اینچ A234 WPB، چیزی درباره توان فروشنده برای تأمین سه راهی های کاهنده، تبدیل ها، فلنج ها یا سایزهای کم گردش همان سفارش ثابت نمی کند.
| وضعیت موجودی تأمین کننده | اثر واقعی بر سفارش پروژه | چه چیزی باید از فروشنده مشخص شود؟ | ریسک برای واحد خرید |
|---|---|---|---|
| موجودی عمیق در سایزها و رده های موردنیاز | امکان پوشش سهم بیشتری از MTO از یک منبع | تعداد موجود واقعی به تفکیک هر ردیف سفارش | عبارت کلی «موجود» ممکن است تعداد موردنیاز پروژه را پوشش ندهد |
| فقط سایزهای پرفروش موجودند | اقلام اصلی سریع تأمین می شوند اما ردیف های خاص نیازمند منبع دوم هستند | دقیقاً کدام ردیف ها از انبار و کدام از خرید بازار تأمین می شوند | زمان تحویل کل سفارش توسط چند قلم کم گردش تعیین می شود |
| گرید موجود است ولی Schedule/Class کامل نیست | ظاهر موجودی مناسب است اما مشخصات پروژه کامل پوشش داده نمی شود | موجودی به تفکیک گرید + سایز + رده ضخامت/کلاس | فروشنده برای تکمیل سفارش به سمت پیشنهاد جایگزین می رود |
| MTO از چند Manufacturer تکمیل می شود | امکان تکمیل سفارش بیشتر می شود | سازنده هر ردیف و محدودیت پروژه برای اختلاط منابع | سفارش از نظر مشخصات صحیح است اما الزامات سازنده مورد تأیید را نقض می کند |
| موجودی اعلامی متعلق به منبع ثالث است | زمان تحویل به دسترسی فروشنده به بازار وابسته می شود | موجودی فیزیکی خود فروشنده از موجودی قابل خرید تفکیک شود | کالایی که هنگام استعلام «موجود» بوده تا زمان صدور سفارش فروخته می شود |
| یک یا چند قلم گلوگاه سفارش هستند | همان اقلام می توانند تحویل کل بسته را عقب بیندازند | زمان تأمین ردیف های فاقد موجودی و امکان تحویل مرحله ای | درصد بالای پوشش MTO، ریسک چند قلم بحرانی را پنهان می کند |
برای سفارش پروژه ای، یک شاخص مفید این است که فروشنده چه درصدی از MTO را دقیقاً مطابق مشخصات و از موجودی فیزیکی قابل تخصیص پوشش می دهد. این عدد باید هم بر اساس تعداد ردیف ها و هم بر اساس مقدار موردنیاز هر ردیف بررسی شود. تأمین ۹۰ درصد اقلام زمانی مزیت محدودی دارد که ۱۰ درصد باقی مانده شامل قطعاتی باشند که نبود آن ها نصب یک بخش کامل خط را متوقف می کند.
عمق موجودی همچنین باید در سطح Specification سنجیده شود. انبار بزرگی از فلنج Class 150 برای پروژه ای که عمدتاً Class 300 می خواهد، یا موجودی گسترده Sch 40 برای MTO مبتنی بر Sch 80، توان واقعی پوشش آن سفارش محسوب نمی شود.
نکته ارزیابی تأمین کننده: از فروشنده بخواهید MTO را ردیف به ردیف به سه گروه تفکیک کند: موجودی فیزیکی قابل تخصیص، قابل تأمین از منبع ثالث و نیازمند سفارش/تولید. سپس اقلام گلوگاه را جداگانه بررسی کنید. تأمین کننده ای با انبار کوچک تر اما پوشش دقیق تر مشخصات پروژه می تواند برای اجرای سفارش گزینه قابل اتکاتری از فروشنده ای با موجودی حجیم اما نامرتبط باشد.
زمان تأمین و توان تحویل پروژه ای
برای اتصالات سفارشی ساخت (Made-to-order) یا وارداتی (Imported)، عبارت کلی «تحویل ۸ هفته» اطلاعات کافی برای تصمیم خرید نیست. واحد خرید باید بداند این زمان از چه مراحلی تشکیل شده و تعهد فروشنده از چه نقطه ای آغاز و در چه نقطه ای پایان می یابد. زمان ساخت، آزمون و بازرسی، آماده شدن مدارک، حمل بین المللی و ترخیص می توانند هرکدام روی تاریخ واقعی تحویل اثر بگذارند.
| وضعیت سفارش | چه چیزی باید از تأمین کننده مشخص شود؟ | ریسک پنهان در زمان اعلامی | اقدام مناسب واحد خرید |
|---|---|---|---|
| ساخت بر اساس سفارش | زمان تأمین مواد اولیه، ساخت، آزمون، بازرسی و آماده شدن برای ارسال | فروشنده فقط زمان ساخت کارخانه را به عنوان Lead Time اعلام کرده است | تاریخ آماده شدن کالا و تاریخ تحویل نهایی جداگانه دریافت شود |
| کالای وارداتی از موجودی سازنده خارجی | تأیید موجودی، زمان تخصیص کالا، حمل و ترخیص | «Ex-stock Manufacturer» با «موجود در انبار داخلی» اشتباه گرفته شود | محل فیزیکی موجودی و نقطه تحویل دقیق مشخص شود |
| تولید نیازمند تأیید مدارک قبل از شروع است | مبنای شروع زمان تولید | تأخیر در تأیید نقشه یا مدارک به Lead Time اضافه می شود | نقطه شروع تعهد زمانی در سفارش خرید تعریف شود |
| آزمون یا بازرسی ویژه پروژه وجود دارد | زمان انجام آزمون و نقاط حضور بازرس | زمان انتظار برای بازرسی در برنامه فروشنده لحاظ نشده است | برنامه بازرسی با برنامه تولید و تحویل هماهنگ شود |
| MTO شامل اقلام استاندارد و سفارشی است | زمان تحویل هر گروه از اقلام | چند قلم سفارشی تاریخ تحویل کل سفارش را عقب می اندازند | امکان تحویل مرحله ای و اقلام گلوگاه جداگانه بررسی شود |
| حمل بین المللی لازم است | محل تحویل، روش حمل و مسئولیت های طرفین | زمان تولید با زمان رسیدن کالا به سایت یا انبار خریدار اشتباه گرفته شود | تاریخ موردنیاز پروژه با تاریخ تحویل واقعی مقایسه شود |
در سفارش های ساختنی، ظرفیت واقعی سازنده نیز اهمیت دارد. اعلام زمان استاندارد تولید نشان نمی دهد کارخانه در زمان ثبت سفارش ظرفیت آزاد دارد. برای سفارش های حجیم یا اقلام خاص، بهتر است فروشنده زمان تحویل را بر اساس بار تولید جاری و مقدار واقعی سفارش تأیید کند، نه اینکه زمان معمول کاتالوگی را تکرار کند.
برای کالای وارداتی نیز باید بین زمان آماده شدن در مبدأ و زمان رسیدن به مقصد موردنیاز خریدار تفکیک شود. پیشنهاد ۶ هفته ای که در پایان آن کالا فقط در کارخانه خارجی آماده حمل است، با پیشنهاد ۸ هفته ای تحویل در انبار خریدار قابل مقایسه مستقیم نیست.
در پروژه هایی که MTO بزرگی دارند، تحویل مرحله ای می تواند ارزش بیشتری از کوتاه ترین زمان اسمی کل سفارش داشته باشد. اگر فروشنده بتواند اقلام موردنیاز برای شروع ساخت یا نصب را زودتر تحویل دهد و قطعات کم گردش را در مرحله بعد برساند، اثر تأخیر روی برنامه پروژه کاهش می یابد.
نکته تأمین: زمان تحویل را به یک عدد تبدیل نکنید. در درخواست قیمت، زمان ساخت یا آماده سازی + آزمون و بازرسی + آماده شدن مدارک + حمل + نقطه تحویل نهایی را روشن کنید و برای اقلام بحرانی، تاریخ تعهدشده جداگانه بگیرید. پیشنهاد ارزان تر زمانی ارزش دارد که تاریخ تحویل آن نیز با برنامه واقعی پروژه سازگار باشد.
مدیریت مغایرت ها
یکی از معیارهای مهم ارزیابی تأمین کننده، نحوه مدیریت و اعلام مغایرت ها است. اگر فروشنده نتواند دقیقاً کالای درخواست شده در درخواست قیمت را تأمین کند، باید هر تفاوت را پیش از سفارش به صورت شفاف اعلام کند. ارائه کالای «معادل» بدون مشخص کردن اینکه دقیقاً کدام مشخصه تغییر کرده، برای خرید حرفه ای قابل اتکا نیست.
| مغایرت پیشنهادی | فروشنده باید چه چیزی اعلام کند؟ | چرا عبارت «معادل» کافی نیست؟ | تصمیم واحد خرید |
|---|---|---|---|
| گرید متریال متفاوت | گرید درخواستی و گرید پیشنهادی همراه با استاندارد مربوط | گرید ظاهراً بالاتر ممکن است با کلاس متریال خط یا الزامات جوشکاری سازگار نباشد | فقط پس از تأیید فنی به عنوان جایگزین بررسی شود |
| رده ضخامت متفاوت | رده درخواستی و پیشنهادی و اثر آن بر ابعاد مرتبط | ضخیم تر بودن الزاماً به معنی قابلیت جایگزینی نیست | اثر بر قطر داخلی و اتصال به اجزای مجاور کنترل شود |
| کلاس متفاوت | کلاس درخواست شده و کلاس موجود | کلاس بالاتر می تواند ابعاد و مشخصات اتصال را تغییر دهد | «کلاس بالاتر» به صورت خودکار پذیرفته نشود |
| استاندارد متفاوت | شماره استاندارد درخواستی و پیشنهادی | استاندارد متفاوت می تواند ابعاد، تلرانس ها و الزامات ساخت متفاوتی داشته باشد | قابلیت جایگزینی بر اساس موارد واقعی اختلاف بررسی شود |
| سازنده یا مبدأ متفاوت | سازنده و کشور مبدأ پیشنهادی | برای پروژه دارای فهرست منابع مجاز، مشخصات فنی صحیح به تنهایی کافی نیست | انطباق با الزامات تأمین پروژه کنترل شود |
| مدارک یا آزمون کمتر از درخواست | دقیقاً کدام گواهی، آزمون یا بازرسی قابل ارائه نیست | کالای فیزیکی مشابه با دامنه مستندات متفاوت، پیشنهاد هم سطح نیست | اثر مغایرت بر پذیرش نهایی کالا قبل از سفارش تعیین شود |
| زمان یا دامنه تحویل متفاوت | ردیف های تحت تأثیر و زمان واقعی قابل تعهد | جایگزین فنی ممکن است سریع تر باشد اما دامنه سفارش را تغییر دهد | اثر فنی و برنامه ای هم زمان ارزیابی شود |
روش مناسب این است که فروشنده یک فهرست مغایرت ها ارائه کند و برای هر مورد، مشخصات درخواست شده، مشخصات پیشنهادی و علت تغییر را نشان دهد. اگر هیچ مغایرتی وجود ندارد نیز بهتر است انطباق کامل با درخواست خرید صریحاً تأیید شود. این کار واحد خرید را از جست وجوی تفاوت ها در چند صفحه پیشنهاد فنی و تجاری بی نیاز می کند.
در سفارش های چندقلمی، مغایرت باید ردیف به ردیف اعلام شود. ممکن است بیشتر اقلام دقیقاً مطابق درخواست باشند و فقط چند ردیف با گرید یا استاندارد جایگزین پیشنهاد شوند. کل پیشنهاد نباید با عباراتی کلی مانند «کاملاً منطبق» یا «کالای معادل ارائه شده» توصیف شود؛ هر ردیف متفاوت باید برای تصمیم مهندسی قابل شناسایی باشد.
همچنین هر مغایرتی که در مرحله ارزیابی پذیرفته می شود باید به سفارش خرید نهایی منتقل شود. در غیر این صورت ممکن است درخواست قیمت یک مشخصه، پیشنهاد فروشنده مشخصه دیگری و سفارش خرید دوباره مشخصه اولیه را نشان دهد و هنگام تحویل، مبنای پذیرش کالا مبهم شود.
نکته تأمین: از فروشنده بخواهید هر مغایرت را قبل از صدور سفارش و به تفکیک ردیف اعلام کند. عبارت «معادل» بدون شرح تفاوت نباید مبنای پذیرش باشد. هر جایگزین باید ابتدا از نظر فنی تأیید و سپس مشخصات تأییدشده آن به صورت روشن در سفارش خرید ثبت شود.
سوالات متداول
سؤالات متداول خرید جوش و اتصالات صنعتی
آیا دو اتصال با سایز اسمی یکسان الزاماً قابل جایگزینی هستند؟
خیر. سایز اسمی فقط یکی از مشخصات تطبیق است. برای جایگزینی باید رده ضخامت، گرید متریال، استاندارد، رده بندی فشاری و پیکربندی قطعه نیز بررسی شوند. برای مثال، دو زانویی ۶ اینچ می توانند از نظر شعاع، ضخامت دیواره، گرید یا استاندارد متفاوت باشند. در خرید جایگزین، گزینه ای را هم سطح بدانید که مشخصات تعیین کننده آن با قطعه موردنیاز تطبیق داشته باشد؛ نه صرفاً نام و سایز.
تفاوت Schedule و Class در مشخصات اتصالات چیست؟
Schedule و Class را نباید به جای یکدیگر در درخواست قیمت استفاده کرد. رده ضخامت یا Schedule عمدتاً برای مشخص کردن ضخامت دیواره لوله و اتصالات مرتبط مانند بسیاری از اتصالات جوشی لب به لب کاربرد دارد؛ در مقابل، Class برای رده بندی محصولاتی مانند فلنج ها و اتصالات فورج سوکتی و رزوه ای استفاده می شود. بنابراین «Sch 80» و «Class 300» دو روش بیان یک مشخصه نیستند. هنگام سفارش، مشخص کنید خانواده محصول موردنظر بر اساس رده ضخامت یا کلاس خریداری می شود.
برای جایگزینی یک فلنج موجود چه اطلاعاتی باید برداشت شود؟
حداقل سایز، کلاس، نوع سطح آب بندی، گرید متریال، قطر داخلی و استاندارد ابعادی قطعه موجود را مشخص کنید. برای فلنج هایی مانند گردن جوشی، تطابق قطر داخلی با ضخامت لوله نیز اهمیت دارد. نوع فلنج و مشخصات اتصال مقابل نیز باید کنترل شوند. فلنجی با همان سایز و کلاس، اگر سطح آب بندی، Bore یا استاندارد متفاوتی داشته باشد، الزاماً جایگزین مستقیم و بدون تغییر نیست.
آیا گواهی متریال MTC برای همه اتصالات لازم است؟
خیر؛ سطح مدارک باید بر اساس حساسیت سرویس و الزامات پروژه تعیین شود. در خریدهای عمومی ممکن است پروژه سطح محدودی از مدارک را مطالبه کند، درحالی که برای سرویس های حساس، خورنده، ترش، دماپایین یا پروژه های دارای الزامات ردیابی، گواهی متریال می تواند جزء الزامات پذیرش باشد. اگر MTC لازم است، نوع گواهی و سطح ردیابی آن را پیش از استعلام تعیین کنید؛ درخواست مدرک بعد از خرید ممکن است امکان تأمین آن را محدود کند.
در خرید فوری زمان توقف واحد، موجودی مهم تر است یا برند؟
هیچ کدام به تنهایی معیار کافی نیست. در خرید اضطراری، اول باید حداقل مشخصات غیرقابل مذاکره فنی و قابلیت ردیابی موردنیاز تعیین شوند؛ سپس بین منابع منطبق، گزینه ای انتخاب شود که سریع تر قابل تحویل است. برند مورد ترجیح پروژه نباید بدون مجوز با منبع دیگری جایگزین شود، اما انتظار برای یک برند خاص نیز زمانی توجیه ندارد که پروژه منابع جایگزین تأییدشده داشته باشد و قطعه منطبق از آن ها فوراً در دسترس باشد.
منطق تصمیم در خرید فوری باید این باشد: انطباق دقیق با الزامات حیاتی → قابلیت اثبات متریال و منبع در سطح موردنیاز → موجودی واقعی و زمان تحویل → ترجیح برند و قیمت. کالایی که امروز موجود است اما مشخصات آن قابل اثبات نیست، می تواند زمان توقف را به جای کاهش، افزایش دهد.


 زبان