خرید و فروش درزگیر و چسب صنعتی
دسته بندی های مشابه
فیلترها

محصولات درزگیر و چسب صنعتی آگهیهای کالا

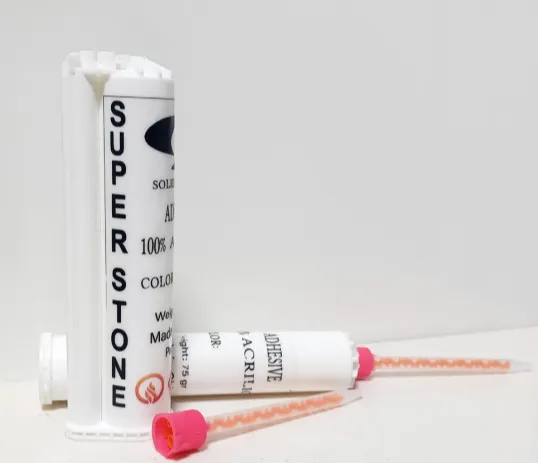
چسب اکرلیک کورین سوپراستون
کشور سازنده کالا : ایرانحداقل سفارش : 100 عددقیمت : تماس بگیرید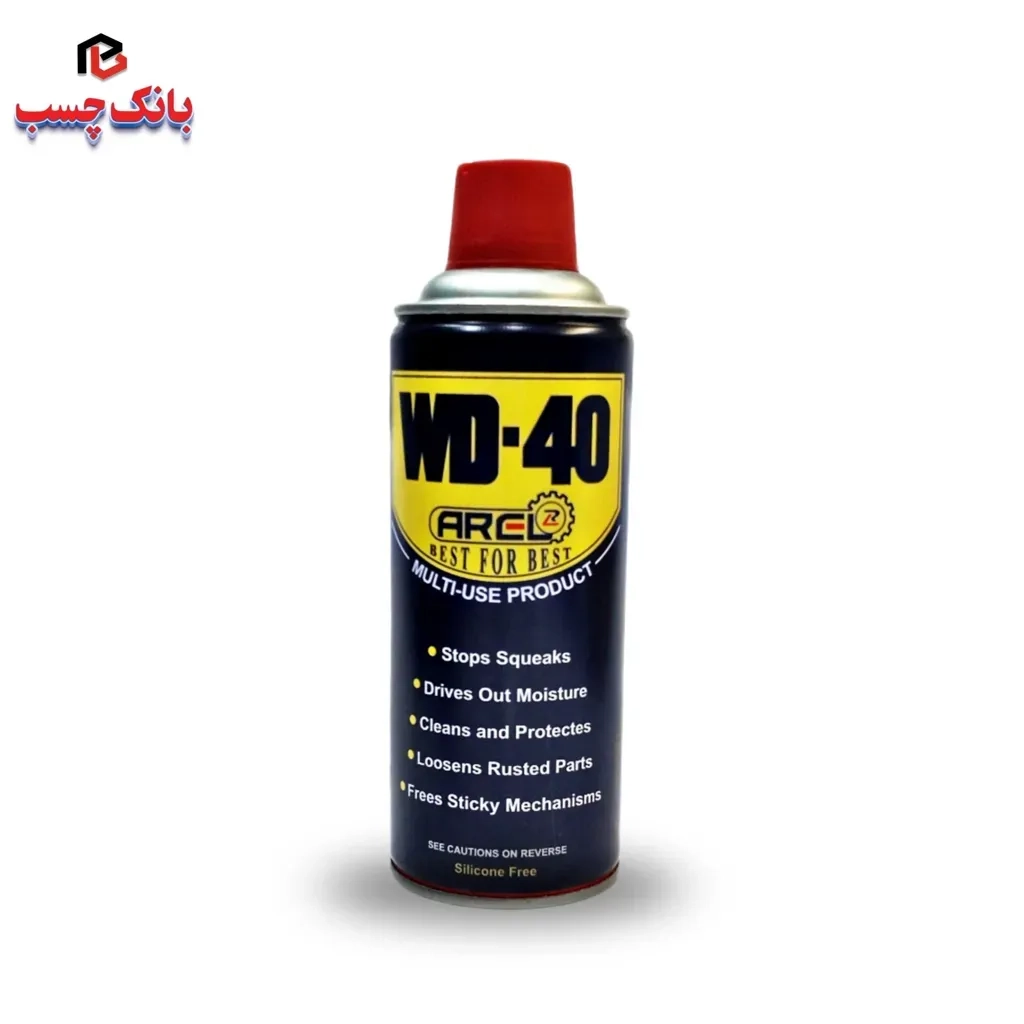
اسپری روانکاری و زنگبرwd40 آرل
کشور سازنده کالا : ایرانحداقل سفارش : 120 عددقیمت : ۱٬۳۰۰٬۰۰۰ ریال ایران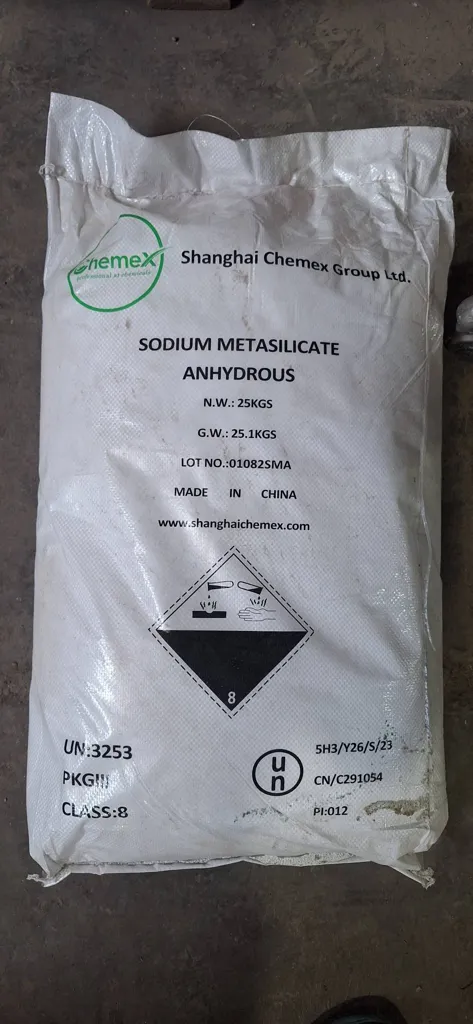
سدیم متاسیلیکات
کشور سازنده کالا : چینحداقل سفارش : 25 کیلوگرمقیمت : تماس بگیرید
چسب چوب ۲۲.۵کیلویی.
کشور سازنده کالا : ایرانحداقل سفارش : 1 کیلوگرمقیمت : ۴۸٬۰۰۰٬۰۰۰ ریال ایران
چسب چوب ۴کیلویی.
کشور سازنده کالا : ایرانحداقل سفارش : 1 کیلوگرمقیمت : ۹٬۱۴۰٬۰۰۰ ریال ایران
چسب چوب۸۰۰گرمی.
کشور سازنده کالا : ایرانحداقل سفارش : 1 گرمقیمت : ۲٬۰۰۰٬۰۰۰ ریال ایران
سیلیکون آکواریوم
کشور سازنده کالا : ترکیهحداقل سفارش : 1 عددقیمت : تماس بگیرید
اسپری فوم ضدحریق گانخور کلاس B1
کشور سازنده کالا : ترکیهحداقل سفارش : 1 عددقیمت : تماس بگیرید
سیلیکون واشرساز
کشور سازنده کالا : ترکیهحداقل سفارش : 1 میلی گرمقیمت : تماس بگیرید
سیلیکون خنثی
کشور سازنده کالا : ترکیهحداقل سفارش : 1 میلی گرمقیمت : تماس بگیرید
سیلیکون آینه
کشور سازنده کالا : ترکیهحداقل سفارش : 1 میلی گرمقیمت : تماس بگیرید
اسپری فوم پلی اورتان
کشور سازنده کالا : ترکیهحداقل سفارش : 1 میلی گرمقیمت : تماس بگیرید
پلی اورتان
کشور سازنده کالا : ترکیهحداقل سفارش : 1 میلی گرمقیمت : تماس بگیرید
سیلیکون
کشور سازنده کالا : ترکیهحداقل سفارش : 1 میلی گرمقیمت : تماس بگیرید
پلی اورتان
کشور سازنده کالا : ترکیهحداقل سفارش : 1 میلی گرمقیمت : تماس بگیرید
پلی اورتان
کشور سازنده کالا : ترکیهحداقل سفارش : 1 میلی گرمقیمت : تماس بگیرید
ماستیک پلی اورتان
کشور سازنده کالا : ایرانحداقل سفارش : 20 عددقیمت : تماس بگیرید
ماستیک پلی یورتان(خاکستری)
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : ۳٬۵۸۵٬۰۰۰ ریال ایراندر خرید چسب و درزگیر صنعتی، انتخاب محصول فقط بر اساس نام تجاری، کاربرد عمومی یا خانواده شیمیایی انجام نمی شود. ابتدا باید مشخص باشد چه دو سطحی به یکدیگر متصل یا آب بندی می شوند، اتصال چه نوع و میزان باری را تحمل می کند و محیط واقعی سرویس از نظر دما، رطوبت، مواد شیمیایی و شرایط تماس چگونه است. الزامات فرآیند اعمال و پخت نیز می توانند بسیاری از گزینه های ظاهراً مناسب را از فهرست خرید حذف کنند.
در بازار خرید و فروش مواد اولیه شیمیایی، انتخاب نهایی باید علاوه بر سازگاری با سطوح و محیط سرویس، با محدودیت های خط تولید، زمان و شرایط پخت، دوام مورد انتظار و امکان تعمیر یا جداسازی اتصال هماهنگ باشد. چسبی با استحکام اولیه بالاتر الزاماً برای فرآیندی که زمان پخت، آماده سازی سطح یا تعمیرپذیری آن محدود است گزینه بهتری نیست.
دو چسب یا درزگیر با کاربرد مشابه فقط زمانی واقعاً قابل مقایسه اند که روی سطوح یکسان، تحت شرایط پخت مشابه و با روش آزمون یکسان ارزیابی شده باشند؛ در غیر این صورت، مقایسه مستقیم اعدادی مانند استحکام اتصال، زمان پخت یا دوام می تواند به انتخاب محصولات غیرهم سطح منجر شود.
شرایط کار چه چسب ها و درزگیرهایی را از انتخاب حذف می کند؟
انتخاب چسب یا درزگیر باید از بدترین شرایط واقعی سرویس شروع شود، نه از استحکام اعلام شده در شرایط آزمایشگاهی. محصولی که در دمای اتاق اتصال مناسبی ایجاد می کند ممکن است در دمای کاری، تماس مداوم با آب، مواد شیمیایی یا فضای باز خواص لازم را حفظ نکند. همین موضوع درباره اتصالی که تحت ارتعاش، ضربه یا بارگذاری تکرارشونده قرار دارد نیز صدق می کند.
برای تهیه فهرست اولیه گزینه ها، واحد خرید باید محدوده واقعی دما، نوع و مدت تماس با رطوبت یا سیال، مواد شیمیایی موجود، میزان قرارگیری در معرض تابش فرابنفش و نوع بار مکانیکی را همراه درخواست فنی اعلام کند. صرف عبارت هایی مانند « مقاوم به آب» ، « مقاوم شیمیایی» یا « مناسب فضای باز» برای مقایسه پیشنهادها کافی نیست؛ شرایط و مدت آزمونی که این ادعا بر مبنای آن ارائه شده نیز باید مشخص باشد.
نکته انتخاب: ابتدا گزینه هایی را که برای یکی از شرایط بحرانی سرویس داده معتبر ندارند حذف کنید؛ سپس محصولات باقی مانده را از نظر استحکام، فرآیند اعمال و هزینه مقایسه کنید. چسب قوی تر در شرایط مرجع، اگر در محیط واقعی اتصال دوام نیاورد، گزینه هم سطحی برای مقایسه نیست.
یک جزئی یا دوجزئی؟
تفاوت اصلی برای واحد خرید این است که چسب دوجزئی قبل از اعمال به کنترل نسبت و اختلاط دو جزء نیاز دارد؛ درحالی که چسب یک جزئی این مرحله را حذف می کند. بنابراین انتخاب دوجزئی فقط انتخاب یک ماده نیست و ممکن است نوع تجهیزات، میزان ضایعات و وابستگی کیفیت اتصال به اپراتور را تغییر دهد.
| شرایط واقعی خط | یک جزئی | دوجزئی | گزینه ای که معمولاً منطقی تر است |
|---|---|---|---|
| خط کم تیراژ و اعمال دستی | مستقیماً قابل اعمال است و مرحله اختلاط ندارد | کارتریج دوقلو و نازل اختلاط می تواند برای مصرف محدود کافی باشد | هر دو قابل بررسی اند؛ هزینه تجهیزات و ضایعات هر قطعه مقایسه شود |
| خط پرتعداد با کیفیت اتصال تکرارپذیر | کنترل مقدار اعمال مهم است اما نسبت اختلاط مطرح نیست | نسبت دو جزء و مقدار خروجی باید پیوسته کنترل شود | دوجزئی معمولاً به سامانه دقیق تر اندازه گیری، اختلاط و اعمال نیاز دارد |
| نسبت اختلاط حساس | مطرح نیست | خطای نسبت می تواند باعث پخت ناقص یا عملکرد غیرقابل تکرار شود | اگر دوجزئی انتخاب شود، اختلاط دستی گزینه پرریسک تری است |
| مصرف حجمی و پیوسته | امکان تغذیه از بسته بندی حجیم و اعمال خودکار وجود دارد | تغذیه جداگانه دو جزء، اندازه گیری نسبت و اختلاط هنگام مصرف لازم می شود | سامانه خودکار اندازه گیری، اختلاط و اعمال می تواند توجیه داشته باشد |
| توقف های مکرر خط | معمولاً ماده داخل مسیر تا پیش از پخت قابل مدیریت تر است؛ بسته به فناوری چسب | ماده مخلوط شده عمر کاربری محدودی دارد و ممکن است در نازل یا مسیر باقی بماند | هزینه شست وشو، تعویض نازل و دورریز در دوجزئی باید بررسی شود |
| نیاز به کمترین وابستگی به اپراتور | حذف مرحله نسبت سنجی و اختلاط یک متغیر انسانی را کم می کند | اختلاط دستی وابستگی بیشتری ایجاد می کند؛ سامانه خودکار این ریسک را کاهش می دهد | برای تولید پرتعداد، کنترل خودکار دوجزئی نسبت به اختلاط دستی قابل اتکاتر است |
| محدودیت فرآیند پخت | بعضی محصولات ممکن است برای پخت به رطوبت، گرما یا شرایط مشخص نیاز داشته باشند | واکنش پخت پس از اختلاط دو جزء آغاز می شود | انتخاب باید بر اساس زمان در دسترس خط و شرایط واقعی پخت انجام شود |
نیاز به سامانه اندازه گیری، اختلاط و اعمال در چسب های دوجزئی زمانی جدی می شود که تولید پیوسته باشد، نسبت اختلاط باید با دقت حفظ شود یا مقدار چسب هر قطعه باید تکرارپذیر باشد. این سامانه دو جزء را جداگانه تغذیه می کند، مقدار هرکدام را بر اساس نسبت تعیین شده اندازه می گیرد، آن ها را مخلوط می کند و مقدار مشخصی از چسب را اعمال می کند. در نتیجه، خطای نسبت و وابستگی به اختلاط دستی کاهش می یابد.
اما برای مصرف کم، الزاماً چنین سرمایه گذاری ای لازم نیست؛ کارتریج دوقلو همراه با نازل اختلاط می تواند راه حل ساده تری باشد. نقطه تصمیم، حجم مصرف و حساسیت فرآیند است.
نکته انتخاب: برای چسب دوجزئی فقط قیمت ماده را استعلام نکنید. نسبت اختلاط، دقت مجاز نسبت، حجم مصرف روزانه، روش تغذیه، تجهیزات موردنیاز و ضایعات ناشی از نازل یا ماده مخلوط شده را نیز مشخص کنید. در بعضی خطوط، هزینه تجهیزات و دورریز می تواند اختلاف قیمت خود چسب را بی اهمیت کند.
ویسکوزیته و رفتار جریان
ویسکوزیته و رفتار جریان باید با هندسه اتصال و روش اعمال هماهنگ باشد. محصولی که برای تزریق در فاصله باریک مناسب است، ممکن است روی سطح عمودی شره کند؛ در مقابل، چسبی که بعد از اعمال شکل خود را حفظ می کند، الزاماً برای خودترازشدن یا نفوذ در شکاف باریک مناسب نیست.
| رفتار محصول | برای چه هندسه ای مناسب است؟ | با چه روش اعمالی سازگارتر است؟ | در چه شرایطی انتخاب اشتباه است؟ |
|---|---|---|---|
| روان | درزهای باریک، فاصله کم بین سطوح و نواحی نیازمند نفوذ | تزریق، نازل باریک، پخش سطحی | سطح عمودی، شکاف باز یا جایی که خروج ماده از اتصال محتمل است |
| بدون شره | سطوح عمودی، بالاسری و محل هایی که چسب باید بعد از اعمال در جای خود بماند | اعمال نواری، کارتریج، نازل دستی یا خودکار | درزهایی که نیاز به نفوذ زیاد یا خودترازی دارند |
| خودترازشونده | سطوح افقی، حفره ها و نواحی نیازمند سطح یکنواخت | ریختن، تزریق یا پخش حجمی | سطوح شیب دار و عمودی |
| تیکسوتروپیک | هندسه های پیچیده، سطوح عمودی و خطوط چسبی که باید شکل خود را حفظ کنند | نازل، پمپ و سامانه های اعمال خودکار | زمانی که ماده باید آزادانه در یک درز بسیار باریک نفوذ کند |
| پرکننده شکاف | اتصالاتی با تلرانس مونتاژ بالا یا فاصله محسوس بین دو سطح | اعمال نواری یا حجمی | اتصال بسیار نازک که نیاز به لایه چسب کم و یکنواخت دارد |
برای خرید، فقط عدد ویسکوزیته در برگه مشخصات کافی نیست. دو محصول با ویسکوزیته اسمی نزدیک ممکن است هنگام عبور از نازل یا بعد از قرارگرفتن روی قطعه رفتار متفاوتی داشته باشند. بنابراین خریدار باید علاوه بر ویسکوزیته، رفتار جریان محصول در روش اعمال واقعی را بررسی کند.
نکته انتخاب: ابتدا مشخص کنید اتصال افقی است یا عمودی، فاصله بین سطوح چقدر است، چسب با چه نازلی اعمال می شود و آیا ماده باید بعد از اعمال حرکت کند یا در جای خود بماند. سپس رفتار جریان مناسب را انتخاب کنید؛ نه اینکه صرفاً « ویسکوزیته بالاتر» یا « پایین تر» را معیار قرار دهید.
زمان مصرف پذیری و زمان واقعی مونتاژ
در چسب های دوجزئی، زمان مصرف پذیری پس از اختلاط با زمانی که خط واقعاً برای اعمال، جابه جایی و مونتاژ قطعات در اختیار دارد یکسان نیست. محصول ممکن است طبق برگه فنی ۳۰ دقیقه قابل استفاده باشد، اما اگر پس از ۱۵ دقیقه ویسکوزیته آن به حدی برسد که دوزینگ یا پخش یکنواخت دشوار شود، زمان عملی خط کوتاه تر از عدد اسمی خواهد بود.
| عامل انتخاب | چه چیزی باید مشخص شود؟ | اثر بر انتخاب چسب | ریسک انتخاب نادرست |
|---|---|---|---|
| زمان مصرف پذیری پس از اختلاط | مدت زمانی که مخلوط پس از ترکیب دو جزء هنوز قابل اعمال است | باید از زمان لازم برای مصرف واقعی هر بچ بیشتر باشد | بخشی از چسب قبل از مصرف غیرقابل استفاده می شود |
| زمان واقعی مونتاژ | فاصله بین اختلاط، اعمال چسب، قرارگیری قطعات و تکمیل مونتاژ | چسب باید در تمام این بازه قابلیت اعمال و تنظیم مناسب داشته باشد | اتصال زمانی بسته می شود که چسب از محدوده مناسب خود خارج شده است |
| حجم هر بچ | مقدار چسبی که در هر نوبت مخلوط می شود | حجم بیشتر باید پیش از پایان زمان مصرف پذیری قابل مصرف باشد | افزایش دورریز و نوسان کیفیت بین ابتدای و انتهای بچ |
| سرعت اپراتور | تعداد قطعات قابل مونتاژ در بازه مشخص | برای خط دستی، زمان مصرف پذیری باید با سرعت واقعی اپراتور هماهنگ باشد | محصول مناسب آزمایشگاه در تولید دستی فشار زمانی ایجاد می کند |
| سرعت خط | تعداد قطعه یا مقدار چسب مصرفی در واحد زمان | تعیین می کند چه مقدار ماده باید در هر لحظه آماده مصرف باشد | زمان بسیار کوتاه می تواند توقف و تعویض مکرر مخلوط ایجاد کند |
| افزایش ویسکوزیته در طول زمان | تغییر قابلیت جریان و اعمال از شروع تا پایان زمان مصرف پذیری | مشخص می کند چه بخش از زمان اعلام شده واقعاً برای تجهیزات قابل استفاده است | عدد اسمی زمان مصرف پذیری بیش از ظرفیت واقعی فرآیند برآورد می شود |
حجم بچ نیز روی تصمیم اثر دارد. در اختلاط دستی، تولید یک بچ بزرگ برای کاهش تعداد دفعات مخلوط کردن ممکن است ظاهراً اقتصادی باشد، اما اگر اپراتور نتواند آن را قبل از پایان زمان مصرف پذیری مصرف کند، ضایعات افزایش می یابد و رفتار چسب در قطعات ابتدایی و انتهایی بچ متفاوت می شود. در خطوط پرتعداد، این مسئله می تواند انتخاب را به سمت بسته بندی دوجزئی یا سامانه هایی ببرد که مواد را نزدیک به زمان اعمال مخلوط می کنند.
همچنین زمان کار واقعی مونتاژ باید از زمان مصرف پذیری تفکیک شود. خریدار باید بداند پس از اعمال چسب چه مدت برای هم راستاکردن، بستن یا اصلاح موقعیت قطعات فرصت دارد؛ زیرا محصولی با زمان مصرف پذیری مناسب ممکن است پنجره مونتاژ بسیار کوتاهی داشته باشد.
نکته انتخاب: در استعلام فقط عدد « Pot Life» نخواهید. زمان مصرف پذیری پس از اختلاط، زمان قابل استفاده برای مونتاژ، حجم بچ مبنای آزمون و تغییر ویسکوزیته در طول این بازه را مشخص کنید و آن را با سرعت واقعی اپراتور یا خط تطبیق دهید.
زمان تثبیت اولیه
زمان تثبیت اولیه برای خط تولید مشخص می کند اتصال چه زمانی به استحکام کافی می رسد تا بدون نگهدارنده ثابت بماند، جابه جا شود یا وارد مرحله بعد مونتاژ شود. این زمان با پخت کامل یکسان نیست؛ ممکن است چسب برای رسیدن به خواص نهایی چند ساعت زمان بخواهد، اما قطعه بسیار زودتر استحکام لازم برای ادامه فرآیند را به دست آورد.
| وضعیت موردنیاز خط | سؤال اصلی برای انتخاب چسب | اثر زمان تثبیت اولیه | ریسک برداشت اشتباه |
|---|---|---|---|
| آزادکردن فیکسچر یا نگهدارنده | اتصال چه زمانی بدون نگهدارنده موقعیت خود را حفظ می کند؟ | تعیین می کند فیکسچر چه مدت برای هر قطعه اشغال می ماند | استفاده از زمان پخت کامل به جای زمان تثبیت می تواند ظرفیت خط را کمتر از واقع برآورد کند |
| جابه جایی قطعه | چه زمانی قطعه بدون حرکت اتصال یا جداشدن قابل حمل است؟ | زمان انتظار بین مونتاژ و انتقال را تعیین می کند | جابه جایی زودهنگام می تواند اتصال هنوز ضعیف را مختل کند |
| ورود به مرحله بعد خط | اتصال در چه زمانی بارهای مرحله بعد را تحمل می کند؟ | مستقیماً روی سرعت عبور قطعات اثر دارد | « قابل جابه جایی» بودن الزاماً به معنی آمادگی برای بار مرحله بعد نیست |
| خط دارای فیکسچر محدود | هر فیکسچر چند دقیقه درگیر یک قطعه باقی می ماند؟ | زمان کوتاه تر می تواند تعداد قطعات قابل پردازش با همان تجهیزات را افزایش دهد | چسب ارزان تر ممکن است به تعداد بیشتری فیکسچر نیاز ایجاد کند |
| تولید پیوسته و پرتعداد | آیا زمان تثبیت با زمان چرخه هدف خط هماهنگ است؟ | انتظار طولانی می تواند به گلوگاه فرآیند تبدیل شود | استحکام نهایی خوب، ضعف چسب در سرعت تولید را پنهان می کند |
اثر اقتصادی این شاخص زمانی روشن می شود که زمان تثبیت از زمان چرخه خط طولانی تر باشد. فرض کنید قطعه هر ۶۰ ثانیه از ایستگاه مونتاژ خارج می شود اما اتصال برای آزادشدن از نگهدارنده ۵ دقیقه زمان نیاز دارد. خط باید فضای انتظار، فیکسچرهای متعدد یا ایستگاه نگهداری بیشتری فراهم کند؛ بنابراین هزینه واقعی انتخاب چسب فقط قیمت ماده نیست.
عدد زمان تثبیت نیز بدون شرایط آزمون قابل مقایسه نیست. نوع سطوح، دما، فاصله بین قطعات، مقدار چسب و معیار استحکامی که سازنده برای « تثبیت» تعریف کرده می تواند این زمان را تغییر دهد. در نتیجه، دو عدد ظاهراً مشابه در برگه های فنی الزاماً یک نقطه عملکردی یکسان را نشان نمی دهند.
نکته انتخاب: در استعلام مشخص کنید سه نقطه زمانی جداگانه لازم دارید: زمان آزادکردن نگهدارنده، زمان مجاز جابه جایی و زمان ورود به مرحله بعد خط. سپس این زمان ها را با زمان چرخه واقعی تولید مقایسه کنید؛ چسبی که زودتر به استحکام قابل استفاده می رسد می تواند حتی بدون تفاوت در استحکام نهایی، ظرفیت مونتاژ بالاتری ایجاد کند.
پخت کامل و شرایط پخت
در انتخاب چسب صنعتی باید دو موضوع جدا بررسی شوند: کاتالیست تحت چه شرایطی پخت می شود و چه زمانی به خواص نهایی خود می رسد. رسیدن اتصال به استحکام لازم برای جابه جایی به معنی پخت کامل نیست. قطعه ممکن است مدت کوتاهی پس از مونتاژ قابل حمل باشد، اما استحکام، مقاومت شیمیایی یا سایر خواص نهایی اتصال چند ساعت یا حتی بیشتر بعد تکمیل شوند.
| روش پخت | چه چیزی از خط تولید لازم دارد؟ | چه زمانی گزینه مناسبی است؟ | چه چیزی می تواند آن را از انتخاب حذف کند؟ |
|---|---|---|---|
| پخت در دمای محیط | زمان کافی برای واکنش در دمای مشخص شده سازنده | زمانی که افزودن تجهیزات پخت حرارتی مطلوب نیست و زمان فرآیند اجازه می دهد | زمان پخت طولانی تر از ظرفیت انتظار خط یا حساسیت زیاد به دمای محیط |
| پخت حرارتی | کوره، گرم کن یا روش کنترل شده رساندن اتصال به دمای موردنیاز | خطوطی که تجهیزات گرمایش دارند و قطعات تحمل دمای پخت را دارند | قطعات حساس به حرارت، مصرف انرژی یا نبود زمان و تجهیزات گرمایش |
| پخت با رطوبت | دسترسی مناسب ماده به رطوبت محیط و محدوده رطوبتی قابل قبول | برخی چسب ها و درزگیرهای یک جزئی که با رطوبت محیط پخت می شوند | اتصال ضخیم یا هندسه ای که رسیدن رطوبت به بخش های داخلی را محدود می کند |
| پخت با فرابنفش | منبع تابش مناسب و امکان رسیدن نور به ناحیه چسب | مونتاژهایی که حداقل یکی از سطوح یا هندسه اتصال امکان تابش مؤثر را فراهم می کند | ناحیه اتصال کاملاً پوشیده، سایه دار یا غیرقابل دسترس برای تابش |
در خرید، عبارت هایی مانند « پخت در دمای محیط» نیز بدون شرایط دقیق کافی نیستند. فروشنده باید دمای مبنای اعلام زمان پخت، شرایط محیطی مؤثر و زمان رسیدن به سطح عملکرد موردنیاز را مشخص کند. محصولی که در شرایط آزمایشگاهی سریع پخت می شود ممکن است در کف محدوده دمایی واقعی کارخانه رفتار متفاوتی داشته باشد.
برای پخت حرارتی نیز فقط دمای اعلام شده مهم نیست؛ باید بررسی شود آیا مجموعه مونتاژشده می تواند دما و مدت لازم را تحمل کند و آیا این مرحله با سرعت خط سازگار است. در پخت با رطوبت، هندسه و ضخامت ماده اهمیت پیدا می کند؛ و در پخت با فرابنفش، دسترسی تابش به محل اتصال می تواند مستقیماً گزینه های قابل خرید را محدود کند.
استحکام جابه جایی و پخت کامل نیز نباید در استعلام یکی فرض شوند. اولی مشخص می کند قطعه چه زمانی می تواند بدون آسیب به اتصال از ایستگاه خارج یا جابه جا شود؛ دومی زمانی است که چسب به خواص نهایی تعریف شده خود رسیده است.
نکته انتخاب: برای هر پیشنهاد، روش پخت، دما و زمان موردنیاز، شرایط محیطی لازم، زمان رسیدن به استحکام جابه جایی و زمان پخت کامل را جداگانه دریافت کنید. چسبی با پخت نهایی سریع تر فقط زمانی مزیت دارد که شرایط لازم برای رسیدن به آن سرعت واقعاً در خط تولید قابل تأمین باشد.
دو چسب صنعتی را با چه شاخص هایی باید روی اتصال واقعی مقایسه کرد؟
مقایسه دو چسب صنعتی با یک عدد عمومی تحت عنوان « استحکام چسبندگی» کافی نیست. نوع بار واردشده به اتصال تعیین می کند کدام شاخص عملکرد اهمیت دارد؛ یک محصول ممکن است در برابر بار برشی عملکرد بالایی داشته باشد اما در اتصالی که در معرض کنده شدن از لبه، ضربه یا تغییر شکل تکرارشونده است، گزینه مناسب تری نباشد.
داده های مقایسه نیز باید تا حد ممکن به اتصال واقعی نزدیک باشند. جنس و آماده سازی سطوح، ضخامت لایه چسب، هندسه نمونه، شرایط پخت، دمای آزمون و روش آزمون باید یکسان یا قابل تطبیق باشند. مقایسه عدد حاصل از دو روش آزمون متفاوت، حتی اگر هر دو با واحد یکسان گزارش شده باشند، می تواند رتبه بندی اشتباهی از محصولات ایجاد کند.
در فهرست نهایی خرید باید علاوه بر عملکرد برشی و مقاومت در برابر کنده شدن، تحمل ضربه، چقرمگی، انعطاف پذیری، حفظ عملکرد در طول زمان و نوع شکست اتصال بررسی شود. هدف این نیست که محصولی با بیشترین عدد در همه آزمون ها پیدا شود؛ باید چسبی انتخاب شود که الگوی عملکرد آن با بارگذاری و عمر مورد انتظار اتصال واقعی همخوانی داشته باشد.
نکته انتخاب: قبل از مقایسه برگه های فنی، نوع بار غالب و شرایط واقعی اتصال را مشخص کنید و فقط داده هایی را کنار هم قرار دهید که روی سطوح، شرایط پخت و روش آزمون مشابه به دست آمده اند.
عملکرد برشی
عدد استحکام برشی فقط زمانی برای مقایسه خرید ارزش دارد که روش آزمون و شرایط آماده سازی نمونه مشخص باشند. دو چسب ممکن است هر دو عددی بر حسب MPa ارائه کنند، اما اگر یکی روی آلومینیوم سندبلاست شده و دیگری روی فولاد چربی زدایی شده آزمون شده باشد، این دو عدد عملاً هم سطح نیستند.
| داده ای که باید کنترل شود | چرا مهم است؟ | ریسک مقایسه نادرست |
|---|---|---|
| روش آزمون | مشخص می کند نمونه با چه هندسه، سرعت بارگذاری و شرایطی آزمون شده است | دو عدد با واحد یکسان ولی روش متفاوت کنار هم قرار می گیرند |
| جنس سطح اتصال | نوع فلز، پلاستیک یا کامپوزیت می تواند استحکام اتصال را تغییر دهد | چسبی که روی یک سطح عالی عمل می کند برای سطح دیگر بهتر فرض می شود |
| آماده سازی سطح | تمیزکاری، سایش یا آستر می تواند نتیجه آزمون را به طور محسوس تغییر دهد | مزیت ظاهری محصول ممکن است از آماده سازی سخت گیرانه تر آمده باشد |
| شرایط پخت | دما، زمان و شرایط پخت روی استحکام نهایی اثر دارند | محصولی که با پخت حرارتی آزمون شده با محصول پخت شده در دمای محیط مقایسه می شود |
| ضخامت لایه چسب | ضخامت اتصال می تواند رفتار برشی را تغییر دهد | داده های مربوط به ضخامت های متفاوت به اشتباه معادل فرض می شوند |
| دمای آزمون | استحکام در دمای محیط الزاماً نماینده سرویس گرم یا سرد نیست | عدد دیتاشیت به شرایط واقعی واحد تعمیم داده می شود |
برای خریدار، بهتر است داده برشی روی اتصال نماینده کاربرد واقعی بررسی شود. اگر اتصال واقعی فولاد به آلومینیوم است، عدد بسیار بالای چسب روی نمونه آلومینیوم به آلومینیوم لزوماً معیار مناسبی برای انتخاب نیست.
همچنین فقط بیشترین عدد خام نباید معیار باشد. تفاوت مثلاً ۲۵ و ۳۰ مگاپاسکال زمانی ارزش تصمیم گیری دارد که هر دو تحت روش آزمون، جنس سطح، آماده سازی و شرایط پخت مشابه به دست آمده باشند و این اختلاف واقعاً برای بار طراحی اتصال اهمیت داشته باشد.
نکته انتخاب: در استعلام، عدد استحکام برشی را همراه با روش آزمون، جنس و آماده سازی سطوح، ضخامت لایه چسب، شرایط پخت و دمای آزمون دریافت کنید. اگر این مبناها متفاوت اند، اعداد را مستقیم رتبه بندی نکنید.
مقاومت در برابر کنده شدن
در اتصال هایی که نیرو می تواند از لبه اتصال شروع به جداکردن دو سطح کند، مقاومت در برابر کنده شدن باید جدا از استحکام برشی بررسی شود. این وضعیت در اتصال ورق های نازک، قطعات انعطاف پذیر، لبه های آزاد و مجموعه هایی که تحت خم شدن یا تغییر شکل قرار می گیرند اهمیت بیشتری پیدا می کند.
| وضعیت اتصال واقعی | چرا مقاومت به کنده شدن مهم می شود؟ | چه چیزی در پیشنهاد فروشنده بررسی شود؟ | ریسک انتخاب فقط بر اساس استحکام برشی |
|---|---|---|---|
| لبه اتصال آزاد است | نیرو می تواند جدایش را از لبه آغاز کند | داده آزمون کنده شدن روی سطوح مشابه | چسب با عدد برشی بالا ممکن است در لبه اتصال زودتر جدا شود |
| یکی از قطعات ورق یا لایه انعطاف پذیر است | خم شدن قطعه می تواند بار را در خط جدایش متمرکز کند | نوع نمونه و ضخامت سطح آزمون شده | داده اتصال صلب به رفتار ورق انعطاف پذیر تعمیم داده می شود |
| اتصال در معرض خم شدن قرار دارد | تغییر شکل می تواند بخشی از بار را از حالت برشی به کنده شدن تبدیل کند | عملکرد روی هندسه ای نزدیک به اتصال واقعی | فقط بار اسمی اتصال دیده می شود و تمرکز بار در لبه نادیده می ماند |
| اتصال طولانی با احتمال شروع جدایش از یک نقطه | پس از شروع جدایش، مقاومت چسب در برابر پیشروی آن تعیین کننده می شود | روش آزمون و نحوه گزارش نیروی کنده شدن | عدد بالای استحکام کلی، ضعف در برابر پیشروی جدایش را پنهان می کند |
| دو سطح سختی متفاوت دارند | سطح انعطاف پذیرتر می تواند بار بیشتری در لبه ایجاد کند | داده روی ترکیب واقعی یا نزدیک به سطوح موردنظر | نتیجه آزمون روی دو سطح صلب مبنای نامناسبی برای خرید می شود |
استحکام برشی بالا به معنی مقاومت بالا در برابر کنده شدن نیست. در بار برشی، نیرو عمدتاً در امتداد سطح اتصال منتقل می شود؛ اما هنگام کنده شدن، تنش در ناحیه محدودتری نزدیک لبه متمرکز می شود. بنابراین رتبه دو چسب در آزمون برشی الزاماً در آزمون کنده شدن تکرار نمی شود.
عدد مقاومت به کنده شدن نیز باید همراه با روش آزمون، جنس و ضخامت سطوح، آماده سازی سطح، شرایط پخت و شرایط آزمون بررسی شود. داده های حاصل از نمونه ها یا روش های متفاوت نباید مستقیماً رتبه بندی شوند.
نکته انتخاب: اگر هندسه قطعه اجازه می دهد جدایش از لبه اتصال شروع شود، مقاومت به کنده شدن را یک معیار مستقل در استعلام قرار دهید. چسبی را صرفاً به دلیل استحکام برشی بالاتر انتخاب نکنید؛ گزینه مناسب باید در نوع بار واقعی اتصال عملکرد کافی داشته باشد.
مقاومت ضربه ای و چقرمگی
برای اتصال هایی که در سرویس با ارتعاش، شوک یا بارهای دینامیکی مواجه اند، استحکام در یک آزمون ایستا به تنهایی مبنای کافی برای انتخاب چسب نیست. در این کاربردها باید بررسی شود اتصال هنگام واردشدن بار ناگهانی یا تکرارشونده تا چه حد می تواند انرژی را تحمل کند، بدون اینکه ترک یا جدایش زودهنگام ایجاد شود.
| شرایط واقعی اتصال | چه عملکردی از چسب لازم است؟ | چه داده ای برای مقایسه مفید است؟ | ریسک انتخاب نامناسب |
|---|---|---|---|
| ضربه یا شوک ناگهانی | تحمل انرژی بار بدون شکست ناگهانی اتصال | آزمون مقاومت ضربه ای روی اتصال و سطوح مشابه | چسب با استحکام ایستای بالا اما رفتار شکننده ممکن است زودتر آسیب ببیند |
| ارتعاش مداوم | تحمل تغییر شکل های کوچک و تکرارشونده بدون شروع جدایش | داده دوام تحت بارگذاری تکراری یا سابقه کاربرد مرتبط | عملکرد خوب در آزمون کوتاه مدت به عمر واقعی اتصال تعمیم داده می شود |
| بارهای دینامیکی متناوب | حفظ اتصال در برابر تغییر پیوسته مقدار یا جهت بار | آزمون مرتبط با بارگذاری چرخه ای کاربرد | فقط بیشینه استحکام اولیه مقایسه می شود |
| قطعات با احتمال تغییر شکل لحظه ای | توان جذب انرژی همراه با حفظ پیوستگی اتصال | داده چقرمگی یا آزمون عملکردی نزدیک به هندسه واقعی | چسب بسیار سخت ممکن است نتواند تغییر شکل مجموعه را به خوبی تحمل کند |
| ترکیب بار ایستا و ضربه ای | استحکام کافی همراه با مقاومت در برابر شروع و گسترش آسیب | بیش از یک شاخص یا آزمون نماینده اتصال واقعی | انتخاب بر اساس یک عدد، رفتار چندنوعی اتصال را پنهان می کند |
در اینجا چقرمگی را نباید با استحکام بیشتر یکی دانست. یک چسب می تواند حداکثر بار بالایی را در آزمون ایستا تحمل کند، اما در برابر ضربه رفتار شکننده تری داشته باشد. گزینه دیگر ممکن است استحکام اسمی پایین تری داشته باشد ولی انرژی بیشتری پیش از شکست جذب کند و برای اتصال دینامیکی مناسب تر باشد.
از طرف دیگر، وجود ارتعاش در پروژه به این معنی نیست که هر خرید الزاماً به آزمون های تخصصی متعدد نیاز دارد. اگر ارتعاش یا شوک در عمر اتصال عامل تعیین کننده خرابی است، داده مربوط به آن باید وارد ارزیابی شود؛ در غیر این صورت افزودن شاخص های غیرضروری فقط مقایسه پیشنهادها را پیچیده می کند.
نکته انتخاب: اگر اتصال تحت ضربه، ارتعاش یا بار دینامیکی قابل توجه قرار می گیرد، از فروشنده فقط استحکام برشی اولیه نخواهید. داده مقاومت ضربه ای، چقرمگی یا عملکرد تحت بارگذاری تکرارشونده متناسب با پروژه را مطالبه کنید و شرایط آزمون را با اتصال واقعی تطبیق دهید.
انعطاف پذیری و ازدیاد طول
در اتصال هایی که حرکت نسبی، انبساط و انقباض حرارتی یا دو سطح با رفتار ابعادی متفاوت دارند، بیشترین استحکام الزاماً بهترین معیار انتخاب نیست. چسب یا درزگیر باید بتواند تغییر فاصله یا جابه جایی بین دو سطح را بدون ترک خوردن یا جداشدن تحمل کند. این موضوع در اتصال فلز به پلاستیک، شیشه به فلز، کامپوزیت به فلز و سایر ترکیب های غیرهم جنس اهمیت بیشتری پیدا می کند.
| شرایط واقعی اتصال | چه رفتاری از چسب یا درزگیر لازم است؟ | چه چیزی در پیشنهاد بررسی شود؟ | ریسک انتخاب نامناسب |
|---|---|---|---|
| انبساط و انقباض حرارتی | تحمل تغییر ابعاد دو قطعه در چرخه های گرم و سرد | انعطاف پذیری و ازدیاد طول در محدوده دمای سرویس | چسب بسیار سخت می تواند تنش حرارتی را در اتصال متمرکز کند |
| اتصال دو جنس متفاوت | سازگاری با اختلاف تغییر ابعاد دو سطح | داده عملکرد روی ترکیب سطوح مشابه و در دمای مرتبط | عملکرد خوب روی دو سطح هم جنس به اتصال غیرهم جنس تعمیم داده می شود |
| حرکت طراحی شده در درز | امکان تغییر شکل مکرر بدون از دست دادن آب بندی | ظرفیت حرکت اعلام شده برای درزگیر، در صورت ارتباط با کاربرد | انتخاب فقط بر اساس درصد ازدیاد طول می تواند توان واقعی درز را بیش برآورد کند |
| لرزش یا جابه جایی محدود قطعات | انعطاف کافی برای همراهی با حرکت مجموعه | رفتار مکانیکی محصول پس از پخت | ماده بیش ازحد صلب ممکن است حرکت را به لبه اتصال منتقل کند |
| نیاز هم زمان به اتصال و انعطاف | تعادل بین تحمل بار و قابلیت تغییر شکل | استحکام و ازدیاد طول باید کنار یکدیگر بررسی شوند | انتخاب صرفاً بر اساس بیشترین ازدیاد طول می تواند استحکام موردنیاز را نادیده بگیرد |
ازدیاد طول بیشتر نیز به تنهایی به معنی محصول بهتر نیست. یک درزگیر بسیار انعطاف پذیر ممکن است برای درزی که باید حرکت زیادی را تحمل کند مناسب باشد، اما همان محصول الزاماً برای یک اتصال سازه ای با نیاز به انتقال بار گزینه مناسبی نیست. برعکس، چسب سخت و پرمقاومت ممکن است برای اتصال دو قطعه صلب مناسب باشد ولی در اتصال دو ماده با ضرایب انبساط حرارتی متفاوت، تنش بیشتری ایجاد کند.
برای درزگیرها نیز باید بین درصد ازدیاد طول ماده و ظرفیت حرکت واقعی درز تفاوت گذاشت. این دو شاخص از آزمون ها و مبانی متفاوتی به دست می آیند و نباید به جای یکدیگر استفاده شوند. اگر کاربرد واقعاً شامل حرکت درز است، ظرفیت حرکت اعلام شده برای همان محصول معیار خرید مرتبط تری خواهد بود.
نکته انتخاب: ابتدا مشخص کنید دو سطح در محدوده دمای سرویس چه مقدار نسبت به یکدیگر حرکت می کنند و آیا این حرکت یک باره، حرارتی یا تکرارشونده است. سپس چسب یا درزگیری انتخاب کنید که تعادل مناسبی میان استحکام، انعطاف پذیری و تحمل حرکت ایجاد کند؛ نه محصولی که صرفاً بالاترین درصد ازدیاد طول را در برگه فنی دارد.
دوام عملکرد در زمان
برای بسیاری از اتصالات صنعتی، عدد استحکام اولیه فقط نقطه شروع است. معیار خرید مهم تر این است که چسب یا درزگیر پس از پیرشدگی، قرارگیری طولانی مدت در محیط سرویس، سیکل های حرارتی و تماس با مواد شیمیایی چه مقدار از عملکرد خود را حفظ می کند. محصولی که در روز اول استحکام بالاتری دارد اما در شرایط واقعی سریع تر افت می کند، الزاماً گزینه مطمئن تری نیست.
| شرایط دوام | چه چیزی باید در داده فنی بررسی شود؟ | چه چیزی برای مقایسه مهم است؟ | ریسک اتکا به استحکام اولیه |
|---|---|---|---|
| پیرشدگی در زمان | عملکرد اتصال پس از مدت مشخص یا آزمون پیرسازی | درصد حفظ استحکام یا سایر خواص نسبت به حالت اولیه | محصول قوی در شروع ممکن است افت بیشتری در طول زمان داشته باشد |
| قرارگیری محیطی | آزمون در رطوبت، آب، فضای باز یا شرایط محیطی مرتبط | عملکرد بعد از مواجهه، نه فقط حین آزمون | ادعای « مقاوم در محیط» بدون داده حفظ عملکرد قابل مقایسه نیست |
| سیکل حرارتی | تعداد چرخه ها، حداقل و حداکثر دما و نتیجه پس از آزمون | توان اتصال در تحمل تکرار انبساط و انقباض | آزمون ثابت در یک دما رفتار اتصال در سیکل واقعی را نشان نمی دهد |
| تماس شیمیایی | نوع ماده، غلظت، دما و مدت تماس | تغییر استحکام، انعطاف یا نوع شکست پس از تماس | عنوان کلی « مقاوم شیمیایی» می تواند برای سیال واقعی کاربرد معتبر نباشد |
| حفظ عملکرد | مقدار باقی مانده از استحکام یا شاخص اصلی پس از آزمون دوام | امکان رتبه بندی واقعی دو محصول | مقایسه فقط مقدار اولیه، سرعت افت دو چسب را پنهان می کند |
| شرایط آزمون | جنس سطوح، آماده سازی، پخت و روش آزمون قبل و بعد از مواجهه | داده ها باید روی مبنای مشابه باشند | دو درصد حفظ عملکرد با شرایط آزمون متفاوت مستقیماً قابل مقایسه نیستند |
برای مثال، اگر چسب A در شروع استحکام بیشتری داشته باشد اما بعد از سیکل های حرارتی فقط ۶۵٪ عملکرد خود را حفظ کند و چسب B با استحکام اولیه کمتر ۹۰٪ عملکرد خود را نگه دارد، انتخاب باید بر اساس نیاز واقعی اتصال در پایان عمر موردنظر انجام شود، نه بر اساس بهترین عدد روز اول.
در بررسی دوام، « مقاومت شیمیایی» یا « مناسب فضای باز» نیز باید به شرایط مشخص تبدیل شود. نوع ماده شیمیایی، غلظت، دمای تماس، مدت مواجهه و تناوب آن می تواند نتیجه را تغییر دهد. همین منطق برای سیکل حرارتی و رطوبت نیز برقرار است.
نکته انتخاب: از فروشنده فقط استحکام اولیه نخواهید. عملکرد باقی مانده پس از پیرشدگی، مواجهه محیطی، سیکل حرارتی و تماس شیمیایی مرتبط با سرویس را مطالبه کنید. دو چسب زمانی قابل مقایسه اند که آزمون دوام آن ها روی سطوح، شرایط پخت و روش مشابه انجام شده باشد.
نوع شکست
در تفسیر نتیجه آزمون چسب، عدد استحکام به تنهایی کافی نیست. خریدار باید بداند نمونه دقیقاً چگونه شکست خورده است؛ زیرا یک عدد یکسان می تواند از سه سناریوی کاملاً متفاوت حاصل شده باشد: جداشدن چسب از سطح، پارگی داخل خود لایه چسب یا شکست خود قطعه. این تفاوت مستقیماً روی تفسیر کیفیت اتصال اثر می گذارد.
| نوع شکست | چه اتفاقی افتاده است؟ | برداشت درست برای خرید | ریسک تفسیر اشتباه |
|---|---|---|---|
| شکست در مرز چسب و سطح | چسب از یکی از سطوح جدا شده است | باید سازگاری با سطح، آماده سازی سطح و شرایط پخت دوباره بررسی شود | ممکن است عدد Strength قابل قبول باشد، اما اتصال از نظر چسبندگی به سطح حاشیه اطمینان کمی داشته باشد |
| شکست داخل لایه چسب | پارگی در خود ماده چسب رخ داده است | نشان می دهد چسبندگی به سطوح از مقاومت داخلی چسب ضعیف تر نبوده است | بدون دانستن محل شکست، ممکن است این مزیت در تحلیل گم شود |
| شکست خود قطعه | سطح یا قطعه قبل از جداشدن اتصال شکسته است | نشان می دهد در شرایط همان آزمون، اتصال از خود بستر قوی تر بوده است | عدد ثبت شده ممکن است در واقع محدودیت بستر را نشان دهد، نه حداکثر ظرفیت چسب |
نوع شکست باید همراه با درصد یا غالب بودن هر حالت گزارش شود. در آزمون واقعی ممکن است شکست کاملاً یک دست نباشد و بخشی از سطح شکست چسبی و بخشی درون چسبی باشد. در چنین شرایطی، گزارش صرف « شکست مختلط» ارزش محدودی دارد مگر اینکه سهم تقریبی هر حالت مشخص شود.
برای مقایسه دو محصول نیز باید شرایط آزمون یکسان باشد. اگر چسب A روی سطح سندبلاست شده شکست درون چسبی نشان دهد اما چسب B روی سطح فقط چربی زدایی شده شکست مرزی داشته باشد، نتیجه فقط درباره خود فرمول چسب صحبت نمی کند؛ آماده سازی سطح هم در نتیجه دخیل بوده است.
نکته انتخاب: در درخواست داده آزمون، علاوه بر مقدار استحکام، نوع شکست و سهم تقریبی هر حالت را بخواهید. نتیجه ای که فقط یک عدد Strength ارائه می کند ولی مشخص نمی کند اتصال از کجا شکست خورده، برای ارزیابی خرید ناقص است.
با این شرایط، کدام خانواده محصول وارد فهرست اولیه می شود؟
بعد از مشخص شدن جنس سطوح، نوع بار، محیط سرویس، روش اعمال و محدودیت های پخت، می توان خانواده های نامرتبط را از فهرست اولیه حذف کرد. انتخاب نباید از نام هایی مانند اپوکسی، اکریلیک، پلی یورتان یا سیلیکون شروع شود؛ باید از این سؤال شروع شود که اتصال واقعی چه استحکام، انعطاف، سرعت فرآیند و دوام محیطی می خواهد.
در بازار، هر خانواده می تواند چندین گرید با رفتار بسیار متفاوت داشته باشد. برای مثال، یک اپوکسی سخت و یک اپوکسی اصلاح شده الزاماً برای یک نوع اتصال مناسب نیستند؛ همین منطق درباره چسب های اکریلیک، پلی یورتان، گرماذوب و درزگیرها نیز برقرار است. بنابراین خانواده محصول فقط مرحله اول محدودکردن بازار است و انتخاب نهایی باید در سطح گرید انجام شود.
نکته انتخاب: ابتدا شرایط واقعی اتصال را به چند الزام غیرقابل مذاکره تبدیل کنید؛ سپس فقط خانواده هایی را وارد فهرست اولیه کنید که از نظر سطوح اتصال، نوع بار، محیط سرویس، زمان فرآیند و دوام موردنیاز قابلیت پاسخ گویی دارند.
اپوکسی چه زمانی وارد فهرست اولیه می شود؟
اپوکسی زمانی گزینه جدی برای فهرست اولیه است که اتصال به استحکام سازه ای، سختی نسبتاً بالا، انتقال مؤثر بار یا مقاومت مناسب در برابر مواد شیمیایی نیاز داشته باشد. بااین حال، خانواده اپوکسی بسیار متنوع است و انتخاب نباید صرفاً با عنوان « چسب اپوکسی» انجام شود؛ سرعت پخت، میزان انعطاف و چقرمگی و توان پرکردن شکاف بین گریدها تفاوت قابل توجهی دارد.
| شرایط واقعی اتصال یا خط | چه نوع اپوکسی باید بررسی شود؟ | مزیت مورد انتظار | محدودیت یا معامله مهم در انتخاب |
|---|---|---|---|
| اتصال سازه ای نسبتاً صلب با انتقال بار بالا | گرید سازه ای با استحکام و سختی مناسب | ایجاد اتصال باربر و حفظ موقعیت قطعات | سختی زیاد در اتصال های دارای حرکت یا تغییر شکل می تواند نامطلوب باشد |
| تماس با روغن، سوخت، حلال یا مواد شیمیایی مشخص | گرید دارای داده مقاومت شیمیایی برای همان سیال | حفظ بهتر عملکرد اتصال در محیط سرویس | عبارت کلی « مقاوم شیمیایی» کافی نیست؛ نوع سیال، دما و زمان تماس باید مشابه کاربرد باشد |
| وجود فاصله یا تلرانس بین قطعات | گرید خمیری یا پرکننده شکاف | پرکردن فاصله بدون خروج زیاد ماده از اتصال | همه اپوکسی ها برای شکاف زیاد طراحی نشده اند؛ ضخامت مجاز لایه باید کنترل شود |
| خط با زمان مونتاژ محدود | گرید با پخت سریع تر یا تثبیت اولیه کوتاه تر | کاهش زمان نگهداری قطعه و افزایش سرعت مونتاژ | پخت سریع تر معمولاً زمان کاربری را نیز محدود می کند و می تواند برای مونتاژ پیچیده نامناسب باشد |
| بار ضربه ای، ارتعاش یا اتصال سطوح غیرهم جنس | اپوکسی چقرمه شده یا اصلاح شده | تحمل بهتر تمرکز تنش و تغییر شکل نسبت به گریدهای صلب تر | باید عملکرد واقعی در ضربه، کنده شدن یا چرخه حرارتی بررسی شود؛ صرف عنوان « چقرمه شده» کافی نیست |
| اتصال صلب با حرکت بسیار کم | گریدهای متعارف سخت تر نیز می توانند وارد فهرست شوند | استحکام و پایداری ابعادی مناسب | پرداخت هزینه بیشتر برای گرید چقرمه شده ممکن است در صورت نبود بار دینامیکی ارزش ایجاد نکند |
یکی از مهم ترین مصالحه ها در این خانواده سختی در برابر چقرمگی است. اپوکسی های متعارف پس از پخت می توانند ساختار نسبتاً سختی ایجاد کنند، اما همین سختی در اتصال های تحت ضربه، سیکل حرارتی یا حرکت دو سطح می تواند به رفتار شکننده تر منجر شود. به همین دلیل، گریدهای چقرمه شده برای بعضی اتصالات توسعه یافته اند تا تحمل شکست و بارهای دینامیکی بهبود پیدا کند.
سرعت پخت نیز باید با خط تولید تطبیق داده شود. اپوکسی های دوجزئی پخت شونده در دمای محیط می توانند از چند دقیقه تا چند ساعت زمان کاربری داشته باشند و گریدهای دیگر برای رسیدن به عملکرد هدف به زمان بیشتر یا پخت حرارتی نیاز دارند. بنابراین « اپوکسی سریع تر» الزاماً گزینه بهتر نیست؛ اگر زمان مونتاژ کافی نباشد یا حجم مخلوط بالا باشد، پخت سریع می تواند ضایعات و خطای فرآیند را افزایش دهد.
نکته انتخاب: اپوکسی را زمانی در فهرست اولیه نگه دارید که اتصال واقعاً از استحکام سازه ای، سختی، مقاومت شیمیایی یا قابلیت پرکردن شکاف آن بهره ببرد. اگر اتصال حرکت زیادی دارد یا تحت ضربه و سیکل مکانیکی است، گریدهای چقرمه شده باید جدا از اپوکسی های متعارف بررسی شوند؛ و در همه موارد، سرعت پخت باید با زمان واقعی مونتاژ خط سازگار باشد.
اکریلیک و MMA چه زمانی وارد فهرست اولیه می شوند؟
چسب های اکریلیک سازه ای و متیل متاکریلات (MMA) زمانی ارزش بررسی دارند که خط تولید به تثبیت نسبتاً سریع، اتصال مواد غیرهم جنس یا کاهش شدت آماده سازی سطح نیاز داشته باشد. این خانواده در کاربردهای صنعتی اتصال فلز، پلاستیک، کامپوزیت و سطوح پوشش دار حضور واقعی دارد؛ اما مزیت فرآیندی آن باید در کنار بوی ماده، شرایط کاربری و الزامات اختلاط ارزیابی شود.
| شرایط واقعی پروژه | چرا اکریلیک/MMA می تواند مناسب باشد؟ | چه چیزی باید قبل از خرید کنترل شود؟ | چه زمانی از فهرست حذف شود؟ |
|---|---|---|---|
| نیاز به تثبیت سریع قطعه | بسیاری از گریدهای سازه ای برای رسیدن سریع تر به استحکام قابل جابه جایی طراحی می شوند | زمان تثبیت روی سطوح واقعی و در دمای خط | اگر زمان کار برای مونتاژ قطعات پیچیده بیش از حد کوتاه باشد |
| خط پرتعداد و حساس به زمان چرخه | کاهش زمان نگهداری در فیکسچر می تواند سرعت عبور قطعه را افزایش دهد | زمان کار، زمان تثبیت و تعداد قطعه قابل مونتاژ در این بازه | اگر سرعت پخت باعث افزایش ضایعات یا دشواری اعمال شود |
| اتصال دو جنس متفاوت | این خانواده در بازار برای اتصال ترکیب هایی مانند فلز به پلاستیک، کامپوزیت یا سطح پوشش دار استفاده می شود | داده آزمون دقیقاً روی همان ترکیب سطوح موردنظر | اگر یکی از سطوح واقعی خارج از محدوده سازگاری تأییدشده باشد |
| تمایل به کاهش آماده سازی سطح | برخی گریدها روی سطوح صنعتی با آماده سازی ساده تر نسبت به سیستم های حساس تر قابل استفاده اند | حداقل تمیزکاری لازم و داده اتصال روی سطح واقعی تولید | « تحمل آماده سازی کمتر» نباید به معنی اتصال قابل اتکا روی سطح آلوده فرض شود |
| وجود فاصله بین قطعات | گریدهای مناسب می توانند فاصله و تلرانس مونتاژی مشخصی را پوشش دهند | حداکثر ضخامت لایه مجاز و عملکرد در همان فاصله | اگر شکاف واقعی از محدوده توصیه شده محصول خارج باشد |
| محدودیت بو و شرایط محیط کار | گریدهای جدیدتر می توانند برای کاهش بو بهینه شده باشند | شدت بو، تهویه موردنیاز و الزامات ایمنی همان محصول | اگر شرایط محیط کار توان مدیریت بو یا بخارات محصول انتخابی را نداشته باشد |
| تولید دوجزئی خودکار | امکان استفاده با تجهیزات اندازه گیری، اختلاط و اعمال وجود دارد | نسبت اختلاط، زمان کار و سازگاری با تجهیزات خط | اگر افزودن تجهیزات دوجزئی هزینه ای بیش از مزیت سرعت تولید ایجاد کند |
یکی از نقاط قوت خریدی این خانواده، امکان کاهش مراحل آماده سازی سطح در برخی کاربردها است؛ اما این مزیت نباید بیش از حد تعمیم داده شود. سطح همچنان باید در محدوده ای باشد که سازنده برای عملکرد موردنظر تأیید کرده است. اگر گزینه ای فقط با حذف سایش یا آستر یک مرحله تولید را حذف کند، ارزش اقتصادی آن باید با کاهش زمان و هزینه فرآیند سنجیده شود.
در سمت مقابل، بو و شرایط کاربری می توانند عامل حذف باشند. MMA به طور سنتی با بوی محسوس و فرّاریت همراه بوده و اگرچه فرمولاسیون های جدید برای کاهش این محدودیت توسعه یافته اند، خریدار باید شرایط همان گرید پیشنهادی را بررسی کند.
نکته انتخاب: اکریلیک/MMA زمانی وارد فهرست اولیه شود که سرعت تثبیت، اتصال مواد غیرهم جنس، کاهش آماده سازی سطح یا قابلیت پرکردن فاصله برای خط ارزش واقعی ایجاد کند. این مزایا باید در برابر زمان کار، بو، شرایط محیطی و تجهیزات اعمال موردنیاز سنجیده شوند؛ نه اینکه صرفاً عنوان « پخت سریع» مبنای انتخاب باشد.
پلی یورتان چه زمانی وارد فهرست اولیه می شود؟
چسب ها و درزگیرهای پلی یورتانی زمانی وارد فهرست اولیه می شوند که اتصال علاوه بر استحکام، به انعطاف، تحمل ارتعاش یا جابه جایی نسبی دو سطح نیاز داشته باشد. این خانواده در اتصالاتی که دو ماده با ضریب انبساط حرارتی متفاوت به هم متصل می شوند نیز می تواند گزینه مناسبی باشد، به خصوص زمانی که اتصال باید هم بار را منتقل کند و هم بخشی از حرکت را جذب کند.
| شرایط واقعی پروژه | چرا پلی یورتان می تواند مناسب باشد؟ | چه چیزی باید قبل از خرید بررسی شود؟ | چه زمانی ممکن است انتخاب مناسبی نباشد؟ |
|---|---|---|---|
| اتصال تحت ارتعاش | انعطاف پذیری بیشتر می تواند تمرکز تنش را کاهش دهد | حفظ استحکام بعد از بارگذاری تکراری و شرایط واقعی سرویس | اگر اتصال به سختی بسیار بالا و تغییر شکل بسیار کم نیاز داشته باشد |
| وجود حرکت نسبی بین قطعات | می تواند تغییر شکل محدود اتصال را بدون شکست ناگهانی تحمل کند | میزان حرکت قابل قبول و رفتار پس از پخت | اگر حرکت واقعی از ظرفیت محصول بیشتر باشد |
| اتصال دو جنس با انبساط حرارتی متفاوت | امکان جذب بخشی از اختلاف تغییر ابعاد دو سطح | داده عملکرد در سیکل حرارتی و روی همان ترکیب سطوح | اگر سرویس به اتصال کاملاً صلب نیاز داشته باشد |
| نیاز هم زمان به اتصال و آب بندی | برخی گریدها می توانند هم چسبندگی و هم درزگیری ایجاد کنند | استحکام موردنیاز، انعطاف و دوام آب بندی | در اتصال سازه ای بسیار پربار، باید داده باربری همان گرید جداگانه بررسی شود |
| اتصال با شکاف یا تلرانس مونتاژ | برخی گریدهای خمیری می توانند فاصله بین سطوح را پر کنند | حداکثر ضخامت لایه و زمان پخت در آن ضخامت | لایه بسیار ضخیم ممکن است زمان رسیدن به پخت کامل را افزایش دهد |
| خط با پخت در دمای محیط | گریدهای یک جزئی رطوبت پخت در بازار رایج اند | دما، رطوبت محیط، ضخامت لایه و سرعت پخت از سطح به داخل | محیط بسیار خشک یا اتصال عمیق می تواند پخت را کند کند |
| چسب دوجزئی برای تولید کنترل شده | پخت کمتر وابسته به رطوبت محیط و امکان کنترل بهتر زمان فرآیند | نسبت اختلاط، زمان کار و تجهیزات اعمال | اگر خط امکان کنترل اختلاط دو جزء را نداشته باشد |
یکی از تفاوت های مهم خریدی در این خانواده، نوع پخت است. در گریدهای یک جزئی رطوبت پخت، سرعت پخت به دما، رطوبت و ضخامت لایه وابسته است؛ بنابراین زمان اعلام شده برای تشکیل پوسته یا جابه جایی قطعه لزوماً نشان دهنده زمان پخت کامل در عمق اتصال نیست. در گریدهای دوجزئی، کنترل اختلاط اهمیت بیشتری پیدا می کند اما وابستگی فرآیند به رطوبت محیط کمتر می شود.
نکته انتخاب: پلی یورتان را زمانی در فهرست اولیه نگه دارید که تحمل حرکت، ارتعاش، اختلاف انبساط حرارتی یا نیاز هم زمان به اتصال و آب بندی واقعاً بخشی از مسئله پروژه باشد. سپس گرید را بر اساس سختی و انعطاف موردنیاز، نوع پخت، ضخامت اتصال و سرعت واقعی خط انتخاب کنید؛ نه صرفاً بر اساس عنوان « چسب پلی یورتان» .
چسب گرماذوب چه زمانی وارد فهرست اولیه می شود؟
چسب گرماذوب زمانی وارد فهرست اولیه می شود که سرعت مونتاژ بالا، تثبیت سریع اتصال و حداقل زمان انتظار بین مراحل تولید اولویت اصلی باشند. این خانواده پس از اعمال در حالت مذاب، با سردشدن سریع تثبیت می شود؛ بنابراین در خطوطی که قطعه باید ظرف چند ثانیه یا مدت کوتاهی جابه جا یا وارد مرحله بعد شود، می تواند مزیت فرآیندی مهمی ایجاد کند.
| شرایط واقعی خط یا اتصال | چرا گرماذوب می تواند مناسب باشد؟ | چه چیزی قبل از خرید بررسی شود؟ | چه زمانی ممکن است حذف شود؟ |
|---|---|---|---|
| خط مونتاژ پرسرعت | زمان تثبیت کوتاه می تواند زمان انتظار بین ایستگاه ها را کاهش دهد | زمان باز، زمان تثبیت و سرعت واقعی خط | اگر اپراتور یا تجهیزات نتوانند قطعات را پیش از بسته شدن زمان مونتاژ قرار دهند |
| نیاز به انتقال سریع قطعه | اتصال معمولاً بدون انتظار برای پخت شیمیایی طولانی قابل جابه جایی می شود | زمان رسیدن به استحکام لازم برای مرحله بعد | اگر اتصال قبل از سردشدن کامل تحت بار زیادی قرار گیرد |
| اعمال خودکار | گرانول، پلت یا سایر شکل های صنعتی می توانند از مخزن ذوب به تجهیزات خودکار تغذیه شوند | دمای ذوب، ویسکوزیته در دمای اعمال، ظرفیت تجهیزات و مقدار مصرف | اگر خط فاقد تجهیزات گرماذوب باشد، سرمایه گذاری اولیه باید توجیه شود |
| زمان انتظار فرآیندی باید حداقل باشد | نیاز به مرحله پخت چندساعته یا نگهداری طولانی قطعه کاهش می یابد | زمان واقعی تثبیت روی سطوح و جرم اتصال موردنظر | اگر پروژه به زمان باز طولانی برای تنظیم قطعات نیاز داشته باشد |
| سرویس در دمای بالا | فقط گریدهای متناسب با دمای سرویس باید بررسی شوند | حفظ استحکام و مقاومت در برابر خزش در دمای واقعی | برخی گریدهای ترموپلاستیک با افزایش دما نرم تر می شوند و ممکن است بار را حفظ نکنند |
| بار مداوم در طول زمان | بسته به گرید، می تواند برای بارهای سبک تا متوسط مناسب باشد | داده خزش تحت بار، دما و مدت مشابه سرویس | عملکرد اولیه خوب می تواند تغییر شکل تدریجی تحت بار ثابت را پنهان کند |
محدودیت اصلی این خانواده را نباید صرفاً با عبارت « مقاومت حرارتی پایین» بیان کرد؛ رفتار به گرید وابسته است. گرماذوب های متداول ترموپلاستیک با افزایش دما نرم می شوند و در اتصال تحت بار مداوم، مقاومت در برابر خزش می تواند عامل حذف باشد. در مقابل، گریدهای واکنش پذیر یا تخصصی می توانند محدوده عملکرد متفاوتی داشته باشند و باید جداگانه ارزیابی شوند.
برای خرید، مزیت سرعت باید با هزینه فرآیند نیز سنجیده شود. چسبی که ظرف چند ثانیه تثبیت می شود می تواند تعداد فیکسچرها و فضای انتظار خط را کاهش دهد، اما به تجهیزات ذوب، کنترل دما و اعمال مناسب نیاز دارد. بنابراین برای تیراژ پایین، سرعت بیشتر الزاماً هزینه تجهیزات را توجیه نمی کند.
نکته انتخاب: گرماذوب را زمانی در فهرست اولیه نگه دارید که کاهش زمان چرخه و خودکارسازی اعمال ارزش واقعی برای خط ایجاد کند. سپس دمای سرویس، بار مداوم و خزش را کنترل کنید؛ چسبی که سریع تثبیت می شود اما در دمای واقعی یا زیر بار طولانی تغییر شکل می دهد، صرفاً به دلیل سرعت تولید گزینه مناسبی نیست.
سیلیکون یا سایر درزگیرها چه زمانی انتخاب می شوند؟
از آنجا که این دسته علاوه بر چسب، درزگیر صنعتی را نیز شامل می شود، سیلیکون و سایر خانواده های درزگیر زمانی وارد فهرست اولیه می شوند که هدف اصلی اتصال فقط انتقال بار نباشد و آب بندی همراه با تحمل حرکت، تغییر دما یا مواجهه محیطی اهمیت داشته باشد. در این کاربردها، بیشترین استحکام اتصال الزاماً معیار اصلی خرید نیست؛ حفظ آب بندی در طول حرکت و عمر سرویس اهمیت بیشتری دارد.
| شرایط واقعی اتصال | چه نوع گزینه ای باید بررسی شود؟ | چه چیزی قبل از خرید کنترل شود؟ | ریسک انتخاب نادرست |
|---|---|---|---|
| درز دارای حرکت | درزگیر با ظرفیت حرکت متناسب با تغییر عرض درز | ظرفیت حرکت مجاز، هندسه درز و رفتار پس از چرخه های حرکت | درصد ازدیاد طول ماده به اشتباه معادل ظرفیت حرکت درز فرض می شود |
| هدف اصلی آب بندی است | سیلیکون یا خانواده درزگیر متناسب با محیط سرویس | چسبندگی به دو سطح، نفوذپذیری موردنیاز و دوام آب بندی | محصول صرفاً بر اساس چسبندگی اولیه انتخاب می شود |
| دمای سرویس بالا یا نوسان دمایی قابل توجه است | گرید دارای محدوده دمایی مناسب و داده عملکرد مرتبط | دمای پیوسته، مواجهه کوتاه مدت و رفتار در چرخه حرارتی | حداکثر دمای لحظه ای به عنوان دمای کاری دائمی تفسیر می شود |
| کاربرد در فضای باز است | درزگیر دارای دوام مناسب در برابر شرایط جوی و تابش فرابنفش | داده پیرشدگی و کاربرد خارجی همان گرید | عملکرد اولیه خوب به عمر طولانی در فضای باز تعمیم داده می شود |
| سطوح دشوار برای چسبندگی وجود دارند | گرید تأییدشده برای همان سطوح یا سامانه همراه با آستر | نیاز به آستر و آماده سازی سطح | تصور می شود هر درزگیر سیلیکونی بدون آماده سازی به هر سطحی می چسبد |
| اتصال باید بار سازه ای منتقل کند | فقط محصولی که مشخصاً برای کاربرد سازه ای طراحی و تأیید شده باشد | داده باربری، روش آزمون و محدودیت های کاربرد | درزگیر عمومی به اشتباه جایگزین چسب سازه ای می شود |
یکی از مرزهای مهم خرید، تفاوت درزگیری و اتصال سازه ای است. بسیاری از درزگیرها برای حفظ آب بندی و همراهی با حرکت طراحی شده اند و نباید صرفاً به دلیل چسبندگی مناسب به سطح، برای انتقال بار سازه ای انتخاب شوند. در مقابل، محصولات مشخصی در بازار برای کاربردهای سازه ای طراحی شده اند که باید بر اساس داده و تأییدیه همان کاربرد ارزیابی شوند.
چسبندگی نیز می تواند عامل محدودکننده باشد. نوع شیشه، فلز، پوشش، پلاستیک یا مصالح ساختمانی و همچنین آلودگی و آماده سازی سطح تعیین می کند آیا محصول بدون آستر قابل استفاده است یا خیر. بنابراین عبارت « چسبندگی عالی» بدون مشخص بودن سطح مبنای مناسبی برای خرید نیست.
نکته انتخاب: اگر هدف اصلی آب بندی همراه با تحمل حرکت و شرایط محیطی است، ظرفیت حرکت، دوام جوی و چسبندگی به سطوح واقعی را در اولویت قرار دهید. اگر اتصال باید بار سازه ای منتقل کند، درزگیر عمومی را از فهرست حذف کنید و فقط گریدهایی را بررسی کنید که عملکرد سازه ای آن ها برای کاربرد موردنظر مشخص شده است.
گریدهای تخصصی چه زمانی لازم می شوند؟
گرید تخصصی فقط زمانی باید وارد فهرست اولیه شود که پروژه یک الزام عملکردی اضافه بر اتصال یا آب بندی معمول داشته باشد. پرداخت هزینه بیشتر برای رسانایی حرارتی، رسانایی الکتریکی، عایق بودن، دیرسوزی، انتشار کمتر ترکیبات آلی فرار یا چقرمگی بالاتر زمانی توجیه دارد که همان ویژگی در عملکرد، ایمنی یا الزامات فرآیند واقعاً موردنیاز باشد.
| نیاز واقعی پروژه | گریدی که باید بررسی شود | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | ریسک انتخاب بی دلیل |
|---|---|---|---|
| انتقال حرارت از قطعه یا مجموعه | گرید رسانای حرارتی | رسانایی حرارتی، ضخامت واقعی لایه و عملکرد روی هندسه اتصال | پرداخت هزینه بیشتر بدون اینکه اتصال در مسیر انتقال حرارت مؤثر باشد |
| نیاز به عبور جریان یا ایجاد مسیر الکتریکی | گرید رسانای الکتریکی | مقاومت حجمی یا سطحی، پایداری اتصال و سازگاری با سطوح | تصور اینکه هر چسب حاوی پرکننده رسانا برای هر کاربرد الکتریکی مناسب است |
| نیاز به جداسازی الکتریکی دو سطح | گرید عایق الکتریکی | استقامت دی الکتریک و مقاومت عایقی در شرایط سرویس | استفاده از گرید معمولی بدون داده الکتریکی معتبر |
| الزام رفتار بهتر در برابر آتش | گرید دیرسوز یا دارای طبقه بندی مربوط | استاندارد آزمون، ضخامت نمونه و سطح رتبه بندی | عبارت « Flame Retardant» بدون استاندارد و کلاس مشخص مبنای کافی نیست |
| محدودیت انتشار مواد فرار | گرید با انتشار پایین ترکیبات آلی فرار | روش اندازه گیری، مقدار انتشار و الزامات پروژه | پرداخت Premium برای Low-VOC در پروژه ای که چنین محدودیتی ندارد |
| ضربه، ارتعاش یا تمرکز تنش بالا | گرید چقرمه شده | داده ضربه، کنده شدن، دوام چرخه ای یا آزمون مرتبط | استفاده از گرید گران تر در اتصال صلبی که از چقرمگی اضافه سود نمی برد |
گریدهای تخصصی معمولاً با مصالحه عملکردی نیز همراه اند. افزودن پرکننده رسانای حرارتی یا الکتریکی می تواند ویسکوزیته و روش اعمال را تغییر دهد؛ گرید دیرسوز ممکن است رفتار مکانیکی متفاوتی داشته باشد؛ و گرید چقرمه شده الزاماً همان سختی یک فرمول صلب را ایجاد نمی کند. بنابراین ویژگی تخصصی باید همراه با الزامات اصلی اتصال بررسی شود، نه جدا از آن.
برای واحد خرید، بهترین روش این است که ابتدا مشخصات پایه اتصال تثبیت شود و بعد فقط ویژگی تخصصی موردنیاز به آن اضافه شود. اگر پروژه به رسانایی الکتریکی نیاز ندارد، مقایسه گریدهای رسانا صرفاً بازار را پیچیده و قیمت را بالا می برد.
نکته انتخاب: هر گرید تخصصی باید به یک الزام واقعی و قابل اندازه گیری پروژه متصل باشد. در استعلام مشخص کنید ویژگی اضافه دقیقاً چه حدی باید داشته باشد و سپس کنترل کنید که این ویژگی باعث افت غیرقابل قبول در استحکام، فرآیند اعمال یا دوام اتصال نشود.
چرا چسب ارزان تر بر حسب کیلو ممکن است روی خط تولید گران تر تمام شود؟
قیمت هر کیلوگرم چسب فقط هزینه خرید ماده را نشان می دهد و برای مقایسه اقتصادی دو گزینه کافی نیست. در خط تولید، هزینه واقعی هر اتصال به مقدار ماده مصرف شده، ضایعات، آماده سازی سطح، زمان اشغال فیکسچر، مدت انتظار برای پخت و تجهیزات موردنیاز برای اعمال وابسته است. به همین دلیل، محصولی با قیمت کیلویی بالاتر می تواند هزینه کمتری به ازای هر قطعه تولیدشده ایجاد کند.
مقایسه باید روی هزینه اتصال قابل قبول و قابل تحویل انجام شود. اگر چسب ارزان تر به لایه ضخیم تر، آستر، اختلاط پرضایعات، زمان تثبیت طولانی یا تجهیزات اضافی نیاز داشته باشد، صرفه جویی اولیه خرید می تواند در خود فرآیند از بین برود. هزینه دوباره کاری و خرابی اتصال نیز باید جداگانه دیده شود؛ به خصوص در خطوطی که اصلاح قطعه پس از مونتاژ دشوار یا پرهزینه است.
نکته خرید: پیش از انتخاب پیشنهاد ارزان تر، قیمت ماده را به هزینه واقعی هر اتصال یا هر قطعه سالم تولیدشده تبدیل کنید. اختلاف قیمت کیلویی فقط زمانی صرفه جویی واقعی است که مصرف، ضایعات، زمان فرآیند، تجهیزات و نرخ دوباره کاری نیز هم سطح یا کمتر باشند.
مصرف واقعی هر اتصال
برای مقایسه اقتصادی چسب ها، باید قیمت هر کیلوگرم به هزینه ماده مصرف شده در هر اتصال تبدیل شود. مقدار مصرف تابع مساحت اتصال، ابعاد خط چسب، ضخامت لایه و چگالی محصول است؛ بنابراین چسب ارزان تر بر حسب کیلوگرم ممکن است برای ایجاد همان اتصال به جرم بیشتری نیاز داشته باشد.
| عامل مصرف | چه چیزی باید در اتصال واقعی مشخص شود؟ | اثر بر مقدار چسب مصرفی | نکته مقایسه خرید |
|---|---|---|---|
| مساحت اتصال | طول و عرض واقعی سطحی که باید با چسب پوشانده شود | با افزایش سطح، حجم چسب موردنیاز افزایش می یابد | پیشنهادها باید برای یک مساحت اتصال یکسان محاسبه شوند |
| ابعاد خط چسب | قطر یا سطح مقطع خط اعمال شده و طول مسیر | خط ضخیم تر یا عریض تر مصرف هر قطعه را افزایش می دهد | مقدار اعمال واقعی تجهیزات خط مبنا باشد، نه مصرف نظری فروشنده |
| ضخامت لایه چسب | فاصله نهایی بین دو سطح بعد از مونتاژ | ضخامت بیشتر مستقیماً حجم ماده داخل اتصال را افزایش می دهد | کاهش ضخامت فقط برای صرفه جویی مجاز نیست؛ ضخامت باید در محدوده مناسب همان چسب باشد |
| چگالی محصول | جرم ماده در حجم مشخص | دو چسب با حجم مصرف یکسان می توانند جرم مصرفی متفاوتی داشته باشند | قیمت کیلویی باید همراه با چگالی بررسی شود |
| تلرانس قطعات | حداقل و حداکثر فاصله واقعی بین سطوح | تغییر شکاف می تواند مصرف را بین قطعات تغییر دهد | مصرف متوسط بدون دیدن بدترین تلرانس ممکن است کمتر از واقع برآورد شود |
| اضافه اعمال لازم | مقدار ماده اضافی برای اطمینان از پرشدن کامل اتصال | مصرف واقعی را از مقدار هندسی بالاتر می برد | نرخ اضافه اعمال باید برای دو گزینه یکسان یا مشخص باشد |
برای یک اتصال سطحی، منطق پایه این است:
حجم مصرف هر اتصال = مساحت اتصال × ضخامت لایه چسب
سپس با استفاده از چگالی، حجم به جرم مصرفی تبدیل می شود. برای اعمال نواری نیز سطح مقطع واقعی خط چسب در طول مسیر مبنای محاسبه قرار می گیرد. ضخامت لایه فقط یک متغیر هزینه نیست؛ تحقیقات اتصال چسبی نشان می دهد تغییر ضخامت می تواند عملکرد مکانیکی اتصال را نیز تغییر دهد، بنابراین مقدار مصرف باید بر اساس ضخامت فنی موردنیاز همان محصول محاسبه شود.
برای مثال، اگر دو چسب برای هر قطعه هر دو به ۱۰ میلی لیتر حجم نیاز داشته باشند، اما چگالی یکی ۱٫۰ و دیگری ۱٫۴ گرم بر میلی لیتر باشد، مصرف جرمی به ترتیب ۱۰ و ۱۴ گرم خواهد بود. در چنین شرایطی، مقایسه قیمت کیلویی بدون تبدیل آن به هزینه هر اتصال می تواند نتیجه خرید را معکوس کند.
نکته خرید: برای هر پیشنهاد، ابتدا حجم واقعی موردنیاز در هندسه اتصال را تعیین کنید، سپس با چگالی محصول آن را به جرم مصرفی تبدیل کنید و در قیمت واحد ضرب کنید. معیار مناسب مقایسه، هزینه چسب مصرف شده در هر اتصال سالم است، نه صرفاً قیمت هر کیلوگرم.
ضایعات اعمال و اختلاط
برای محاسبه هزینه واقعی چسب، باید بین مصرف نظری اتصال و مصرف واقعی از بسته بندی تفاوت گذاشت. بخشی از ماده ممکن است اصلاً وارد اتصال نشود؛ این ضایعات می تواند از باقی ماندن چسب در ظرف، منقضی شدن مخلوط آماده، تخلیه اولیه مسیر و باقی ماندن ماده در کارتریج ایجاد شود. بنابراین دو محصول با قیمت و مصرف اسمی مشابه ممکن است ضریب ضایعات متفاوتی داشته باشند.
| منبع ضایعات | در عمل چه اتفاقی می افتد؟ | چه چیزی باید در خط اندازه گیری شود؟ | اثر بر هزینه واقعی |
|---|---|---|---|
| باقی مانده ماده در ظرف یا مخزن | بخشی از چسب در بسته بندی، شیلنگ یا تجهیزات باقی می ماند و قابل مصرف نیست | درصد ماده غیرقابل تخلیه در هر بسته | هزینه واقعی هر کیلو ماده مصرف شده را افزایش می دهد |
| مخلوط آماده منقضی شده | چسب دوجزئی مخلوط می شود اما قبل از پایان زمان مصرف پذیری استفاده نمی شود | مقدار دورریز هر بچ و تعداد دفعات تکرار | در تولید کم تیراژ یا توقف های مکرر می تواند سهم بزرگی از ضایعات باشد |
| تخلیه اولیه مسیر | برای رسیدن به نسبت اختلاط یا کیفیت پایدار، بخشی از ماده از نازل یا مسیر خارج و دور ریخته می شود | مقدار تخلیه در هر شروع، تعویض نازل یا توقف | در خطوط با شروع و توقف زیاد، مصرف غیرمولد را بالا می برد |
| باقی مانده در کارتریج | مقداری از هر جزء پس از پایان ظاهری بسته در کارتریج باقی می ماند | جرم باقی مانده واقعی پس از مصرف | کارتریج ارزان تر ممکن است درصد پرت بیشتری داشته باشد |
| مواد باقی مانده در نازل اختلاط | پس از توقف یا پایان زمان مصرف، نازل حاوی چسب مخلوط شده تعویض می شود | جرم ماده داخل هر نازل × تعداد تعویض | در چسب های دوجزئی با زمان کار کوتاه می تواند محسوس باشد |
| اضافه اعمال و سرریز | بیش از مقدار لازم روی اتصال اعمال می شود و بخشی بیرون می زند | اختلاف بین مصرف واقعی خط و حجم موردنیاز هندسی | قیمت هر اتصال را بدون ایجاد ارزش عملکردی بالا می برد |
بهترین شاخص برای واحد خرید نرخ بازده مصرف ماده است؛ یعنی چه سهمی از چسب خریداری شده واقعاً داخل اتصال نهایی باقی می ماند. اگر از هر ۱۰۰ کیلوگرم چسب فقط ۸۵ کیلوگرم وارد محصول شود، مقایسه قیمت آن با گزینه ای که ۹۵٪ بازده مصرف دارد صرفاً بر اساس قیمت هر کیلوگرم گمراه کننده است.
در سیستم های دوجزئی، حجم بچ، زمان مصرف پذیری، تعداد توقف های خط و روش اختلاط روی این ضایعات اثر مستقیم دارند. در سامانه های کارتریجی نیز باید باقی مانده کارتریج و نازل اختلاط دیده شود؛ در سامانه های حجمی، تخلیه اولیه، شست وشو و ماده باقی مانده در مسیر اهمیت بیشتری پیدا می کند.
نکته خرید: در ارزیابی اقتصادی، از « مصرف خالص هر اتصال» به « مصرف ناخالص از بسته بندی» برسید. ضایعات اختلاط، تخلیه اولیه، باقی مانده بسته بندی و ماده منقضی شده را به مصرف هر قطعه اضافه کنید؛ چون چسب ارزان تر اگر ضریب ضایعات بالاتری داشته باشد، ممکن است روی خط گران تر تمام شود.
هزینه آماده سازی سطح
هزینه آماده سازی سطح باید در هزینه واقعی هر اتصال وارد شود. چسبی که قیمت کیلویی پایین تری دارد اما برای رسیدن به عملکرد موردنیاز به تمیزکاری چندمرحله ای، آستر، تجهیزات ویژه یا زمان بیشتر خط نیاز دارد، ممکن است در مجموع از گزینه گران تر پرهزینه تر شود.
| جزء هزینه | چه چیزی باید محاسبه شود؟ | اثر بر هزینه هر اتصال | نکته مقایسه خرید |
|---|---|---|---|
| نیروی انسانی | زمان اپراتور برای تمیزکاری، چربی زدایی، سایش یا اعمال آستر | هر مرحله اضافی زمان مستقیم کار را افزایش می دهد | چسبی که آماده سازی ساده تری می خواهد می تواند هزینه مونتاژ را کاهش دهد |
| مواد شیمیایی | مصرف پاک کننده، چربی زدا، حلال یا مواد آماده سازی | هزینه مصرفی تکرارشونده به هر قطعه اضافه می شود | قیمت مواد و مقدار مصرف واقعی هر اتصال باید دیده شود |
| آستر | قیمت آستر، مقدار مصرف و دفعات اعمال | یک ماده مصرفی مستقل به فرآیند اضافه می کند | عملکرد چسبی که در دیتاشیت با آستر آزمون شده نباید با گزینه بدون آستر مستقیم مقایسه شود |
| تجهیزات | ابزار سایش، تجهیزات تمیزکاری، پلاسما، کرونا یا سامانه اعمال آستر در صورت نیاز | هزینه سرمایه گذاری، نگهداری و مصرف انرژی ایجاد می کند | الزام تجهیز جدید می تواند اختلاف قیمت خود چسب را بی اهمیت کند |
| زمان خط | مدت اضافه شده برای آماده سازی، خشک شدن یا انتظار قبل از اعمال چسب | می تواند زمان چرخه را افزایش یا ایستگاه جدید ایجاد کند | هزینه تأخیر خط باید همراه قیمت ماده دیده شود |
| کنترل کیفیت سطح | بازرسی پاکیزگی، وضعیت آستر یا یکنواختی آماده سازی | هزینه کنترل و ریسک دوباره کاری را تغییر می دهد | فرآیند حساس تر به اپراتور ممکن است هزینه پنهان بیشتری ایجاد کند |
برای مثال، اگر چسب A بدون آستر و فقط پس از چربی زدایی قابل استفاده باشد، اما چسب B برای رسیدن به همان سطح عملکرد نیاز به سایش + تمیزکاری مجدد + آستر + زمان خشک شدن داشته باشد، مقایسه قیمت هر کیلوگرم این دو محصول تصویر اقتصادی درستی نمی دهد. باید هزینه همین مراحل برای هر قطعه به قیمت مصرفی چسب اضافه شود.
در تولید پرتعداد، زمان خط می تواند از قیمت مواد آماده سازی مهم تر شود. حتی چند ده ثانیه مرحله اضافی، اگر روی هر قطعه تکرار شود، ممکن است ظرفیت ایستگاه را کاهش دهد یا نیاز به نیروی کار و تجهیزات بیشتر ایجاد کند.
نکته خرید: برای هر پیشنهاد، حداقل آماده سازی سطح لازم برای رسیدن به عملکرد تضمین شده را مشخص کنید و سپس هزینه نیروی انسانی + مواد شیمیایی + آستر + تجهیزات + زمان خط را به هزینه چسب اضافه کنید. معیار درست، هزینه اتصال آماده و قابل قبول است، نه قیمت ماده به تنهایی.
هزینه زمان تثبیت و پخت
زمان تثبیت و پخت فقط مشخصه فنی چسب نیست؛ می تواند مستقیماً ظرفیت تولید، موجودی در جریان ساخت، تعداد ابزار و فیکسچرهای موردنیاز را تغییر دهد. چسب ارزان تری که قطعه را مدت بیشتری در فیکسچر نگه می دارد یا قبل از مرحله بعد به زمان انتظار طولانی نیاز دارد، ممکن است هزینه فرآیندی بیشتری ایجاد کند.
| اثر فرآیندی | زمان تثبیت یا پخت چگونه روی آن اثر می گذارد؟ | هزینه ای که باید دیده شود | ریسک مقایسه فقط بر اساس قیمت چسب |
|---|---|---|---|
| ظرفیت عبور خط | اگر اتصال دیرتر آماده مرحله بعد شود، سرعت خروج قطعات می تواند محدود شود | کاهش تعداد قطعات قابل تولید در واحد زمان | صرفه جویی خرید ماده با کاهش ظرفیت تولید از بین می رود |
| موجودی در جریان ساخت | قطعات باید تا رسیدن به استحکام لازم در انتظار بمانند | فضای نگهداری، جابه جایی و سرمایه درگیر در قطعات نیمه ساخته | زمان انتظار به عنوان هزینه فرآیندی نادیده گرفته می شود |
| تعداد فیکسچر | هرچه قطعه دیرتر قابل آزادسازی باشد، فیکسچر مدت بیشتری اشغال می شود | خرید، ساخت و نگهداری تعداد بیشتری فیکسچر | چسب ارزان تر ممکن است سرمایه گذاری بیشتری در فیکسچر تحمیل کند |
| اشغال ابزار و تجهیزات | ابزار نگهدارنده تا رسیدن اتصال به استحکام کافی قابل استفاده برای قطعه بعدی نیست | کاهش بهره برداری از تجهیزات موجود | فقط زمان پخت کامل دیده می شود و گلوگاه واقعی آزادسازی ابزار مشخص نمی شود |
| فضای خط | زمان انتظار طولانی تر ممکن است به محل نگهداری یا نوار انتقال طولانی تر نیاز داشته باشد | فضای تولید و تجهیزات انتقال اضافی | هزینه زیرساخت ناشی از پخت کند در مقایسه وارد نمی شود |
برای این محاسبه باید زمان تثبیت اولیه از زمان پخت کامل جدا شود. اگر قطعه پس از ۱۰ دقیقه از فیکسچر آزاد می شود اما پخت کامل ۲۴ ساعت طول می کشد، الزاماً فیکسچر ۲۴ ساعت اشغال نیست. در مقابل، اگر مرحله بعد تولید نیازمند استحکامی باشد که تنها پس از چند ساعت حاصل می شود، همین زمان می تواند موجودی در جریان ساخت را افزایش دهد.
اثر اقتصادی در خطوط پرتعداد محسوس تر است. فرض کنید خط هر دقیقه یک اتصال ایجاد می کند و هر قطعه باید ۲۰ دقیقه در فیکسچر باقی بماند؛ برای حفظ جریان پیوسته تولید، تعداد قابل توجهی فیکسچر هم زمان درگیر خواهد بود. اگر محصول دیگری همان نیاز اتصال را با زمان آزادسازی بسیار کوتاه تر تأمین کند، قیمت کیلویی بالاتر آن می تواند با کاهش تعداد فیکسچر و زمان انتظار جبران شود.
نکته خرید: برای هر چسب، زمان آزادسازی فیکسچر، زمان مجاز جابه جایی و زمان لازم تا ورود به مرحله بعد را جداگانه دریافت کنید. سپس اثر آن ها را بر ظرفیت خط، موجودی در جریان ساخت و تعداد فیکسچرهای هم زمان محاسبه کنید؛ هزینه پخت کند باید قبل از مقایسه قیمت نهایی دو گزینه وارد ارزیابی شود.
هزینه تجهیزات اعمال
قیمت چسب باید همراه با تجهیزاتی که برای انتقال، اختلاط و اعمال آن لازم است مقایسه شود. یک محصول ممکن است با تفنگ دستی و کارتریج استاندارد قابل مصرف باشد، درحالی که گزینه دیگر به سامانه دوجزئی، تجهیزات اندازه گیری و اختلاط یا واحد گرماذوب نیاز داشته باشد. این تفاوت می تواند هزینه سرمایه گذاری و هزینه جاری خط را تغییر دهد.
| تجهیزات اعمال | معمولاً برای چه شرایطی مطرح است؟ | هزینه هایی که باید دیده شوند | چه زمانی توجیه بیشتری دارد؟ |
|---|---|---|---|
| تفنگ دستی | کارتریج تک جزئی، مصرف کم، تعمیرات یا مونتاژ کم تیراژ | خرید ابزار، نیروی اپراتور و کنترل مقدار اعمال | زمانی که تیراژ پایین است و سرمایه گذاری روی سامانه خودکار ارزش ایجاد نمی کند |
| سامانه کارتریج دوقلو | چسب دوجزئی در مصرف کم تا متوسط | ابزار اعمال، کارتریج، نازل اختلاط و ضایعات باقی مانده | زمانی که کنترل نسبت اختلاط لازم است اما مصرف، تجهیزات حجمی را توجیه نمی کند |
| سامانه اندازه گیری، اختلاط و اعمال | مصرف حجمی چسب دوجزئی و خطوط پرتعداد یا خودکار | پمپ ها، تجهیزات کنترل نسبت، مخلوط کن، نصب، کالیبراسیون، نگهداری و تمیزکاری | وقتی کاهش وابستگی به اپراتور و تکرارپذیری مقدار و نسبت اختلاط ارزش اقتصادی ایجاد کند |
| واحد گرماذوب | چسب های گرماذوب به شکل گرانول، پلت یا بسته های صنعتی | مخزن ذوب، شیلنگ و نازل گرم شونده، کنترل دما، انرژی و نگهداری | خطوط پرتعداد که تثبیت سریع و اعمال پیوسته مزیت مهمی ایجاد می کند |
| سامانه اعمال خودکار یا رباتیک | تولید پرتعداد با الگوی اعمال تکرارشونده | تجهیزات دوزینگ، کنترل حرکت، برنامه ریزی و نگهداری | وقتی کاهش نوسان مصرف، افزایش سرعت و تکرارپذیری هزینه سرمایه گذاری را جبران کند |
هزینه تجهیزات فقط قیمت خرید اولیه دستگاه نیست. قطعات مصرفی، نازل و مخلوط کن، کالیبراسیون، تعمیرات، شست وشو، انرژی، توقف برای سرویس و آموزش اپراتور نیز باید وارد مقایسه شوند. در تجهیزات دوجزئی، دقت نسبت اختلاط و میزان ماده ای که هنگام راه اندازی یا تخلیه مسیر دور ریخته می شود نیز بر هزینه واقعی اثر دارد.
تیراژ نقطه مهم تصمیم است. برای مصرف محدود، کارتریج دوقلو ممکن است با وجود هزینه بسته بندی بالاتر اقتصادی تر از خرید سامانه اندازه گیری و اختلاط باشد. با افزایش مصرف، همین کارتریج ها می توانند به دلیل هزینه بسته بندی، تعویض مکرر و ضایعات نازل گران تر شوند و تجهیزات حجمی توجیه پیدا کنند.
نکته خرید: هزینه تجهیزات را به هزینه هر اتصال در حجم تولید موردنظر تبدیل کنید. گزینه ای که به دستگاه گران تری نیاز دارد الزاماً پرهزینه تر نیست؛ اگر همان تجهیزات مصرف ماده، ضایعات و نیروی انسانی را کاهش دهند یا ظرفیت خط را افزایش دهند، ممکن است در تیراژ بالا هزینه کل پایین تری ایجاد کنند.
هزینه دوباره کاری و خرابی اتصال
چسب ارزان تر زمانی مزیت خود را از دست می دهد که نرخ خرابی اتصال، مردودی یا ناپایداری پخت را افزایش دهد. هزینه این مشکلات فقط مقدار چسب دورریخته شده نیست؛ قطعه، نیروی کار، زمان ماشین، بازرسی و مراحل مونتاژی که تا زمان کشف عیب روی محصول انجام شده اند نیز ممکن است دوباره مصرف شوند. بنابراین معیار مناسب برای مقایسه، هزینه هر اتصال سالم یا هر مونتاژ قابل تحویل است.
| منبع هزینه کیفیت | چه چیزی در خط باید اندازه گیری شود؟ | چه هزینه ای به هر مونتاژ اضافه می شود؟ | اثر بر انتخاب چسب |
|---|---|---|---|
| شکست اتصال | درصد اتصال هایی که در آزمون، تولید یا مراحل بعدی جدا می شوند | قطعه، چسب، نیروی کار، بازرسی و زمان صرف شده تا کشف خرابی | محصول ارزان تر با نرخ شکست بالاتر ممکن است هزینه کل بیشتری ایجاد کند |
| مردودی بیش از حد | تعداد قطعات ردشده به دلیل ضعف چسبندگی، اعمال نامناسب یا کیفیت غیرپایدار | ارزش قطعه مردود + تمام فرآیندهای انجام شده روی آن | نرخ مردودی باید همراه قیمت چسب در مقایسه اقتصادی دیده شود |
| پخت ناپایدار | تغییرات زمان پخت، نواحی پخت نشده یا تغییر عملکرد بین قطعات | بازرسی بیشتر، توقف برای تنظیم فرآیند و دوباره کاری | محصول حساس تر به نسبت اختلاط، دما یا شرایط محیطی ممکن است هزینه کنترل بیشتری ایجاد کند |
| دوباره کاری قابل انجام | درصد قطعات معیوبی که می توان بدون اسقاط اصلاح کرد | زمان جداسازی، پاک کردن چسب، آماده سازی مجدد و مونتاژ دوباره | « قابل تعمیر بودن» رایگان نیست و باید زمان و مواد دوباره کاری محاسبه شود |
| اسقاط مونتاژ | تعداد قطعاتی که امکان اصلاح اقتصادی ندارند | ارزش تمام قطعات و عملیات انجام شده تا لحظه اسقاط | هرچه عیب دیرتر کشف شود، هزینه شکست بیشتر می شود |
| بازرسی و آزمون اضافی | کنترل هایی که به دلیل ناپایداری فرآیند چسب کاری اضافه شده اند | نیروی کنترل کیفیت، زمان آزمون و کندشدن جریان تولید | چسب پایدارتر می تواند حتی با قیمت بالاتر هزینه کنترل کیفیت را کاهش دهد |
برای مقایسه اقتصادی، هزینه دوباره کاری و مردودی باید فقط روی قطعات معیوب باقی نماند؛ بلکه روی تعداد مونتاژهای سالم تحویل شده سرشکن شود.
برای مثال، اگر از ۱۰۰۰ مونتاژ تولیدشده، ۵۰ عدد نیازمند دوباره کاری و ۲۰ عدد غیرقابل استفاده باشند، هزینه واقعی تولید ۹۳۰ مونتاژ قابل قبول شامل هزینه مواد و فرآیندی است که روی هر ۱۰۰۰ قطعه مصرف شده است. در چنین شرایطی، قیمت پایین تر چسب ممکن است در ظاهر صرفه جویی ایجاد کند اما بازده واقعی خط را کاهش دهد.
مبنای مناسب تر برای خرید این است:
هزینه هر مونتاژ سالم = مجموع هزینه چسب، ضایعات، دوباره کاری و مردودی ÷ تعداد مونتاژهای قابل قبول
در خطوطی که هزینه قطعات مونتاژشده بالا است، تفاوت کوچک در نرخ خرابی می تواند بسیار مهم تر از اختلاف قیمت هر کیلوگرم چسب باشد؛ به ویژه اگر عیب اتصال پس از انجام چند مرحله پرهزینه تولید کشف شود.
نکته خرید: برای مقایسه دو چسب، قیمت هر اتصال را به هزینه هر اتصال سالم یا هر مونتاژ قابل تحویل تبدیل کنید. نرخ شکست اتصال، مردودی، دوباره کاری و ناپایداری پخت باید در این عدد وارد شوند؛ زیرا چسب ارزان تر فقط زمانی واقعاً ارزان تر است که کیفیت پایدار خط را نیز حفظ کند.
سخن آخر
درزگیر و چسب صنعتی از قوی ترین و پرکاربردترین انواع چسب محسوب می شود که با کاربرد فراوان و متنوعی در صنایع مختلف روبه رو شده است. خرید و فروش چسب صنعتی از فعال ترین و پرتقاضاترین بازارهای صنعتی در سامانه دریچه تجارت است که برندها، مدل ها، تامین کنندگان متنوعی هنگام خرید و فروش مواد اولیه شیمیایی به آن رجوع میکنند. با توجه به نقش مهم و موثر چسب های صنعتی در کیفیت تولیدات صنایع و تضمین عملکرد قطعات و ماشین آلات آن ها، در این مطلب به بررسی جنبه های مهمی از انواع چسب های صنعتی و کاربرد آن ها پرداختیم.
سوالات متداوال
رایج ترین انواع چسب صنعتی کدام است؟
چسب اپوکسی، چسب حرارتی، چسب اکریلیک و چسب پلی اورتان از پرکاربردترین انواع چسب های صنعتی به شمار می روند.
اصلی ترین مواد تشکیل دهنده چسب های صنعتی چیست؟
مواد پلمیری اصلی ترین نقش را در فرمولاسیون چسب های صنعتی ایفا می کنند؛ چراکه ایجاد خاصیت چسبندگی انواع چسب های صنعتی برعهده پلیمرها است.
در خرید و فروش چسب صنعتی چه نکاتی را درنظر بگیریم؟
خرید از تامین کنندگان معتبر اصلی ترین نکته در خرید چسب های صنعتی به شمار می رود؛ چراکه منابع معتبر امکان خرید در بین محصولات متنوع، باکیفیت، به روز و با خدمات پس از فروش مناسب را در اختیارتان قرار می دهند.


 زبان