خرید و فروش پلیمر های صنعتی
دسته بندی های مشابه
فیلترها

محصولات پلیمر های صنعتی آگهیهای کالا

لاستیک کتان
کشور سازنده کالا : ایرانحداقل سفارش : 60 کیلوگرمقیمت : ۲٬۰۰۰٬۰۰۰ ریال ایران
محصولات زیر ساخت ساختمانی و عمرانی
کشور سازنده کالا : ایرانحداقل سفارش : 1 کیلوگرمقیمت : تماس بگیرید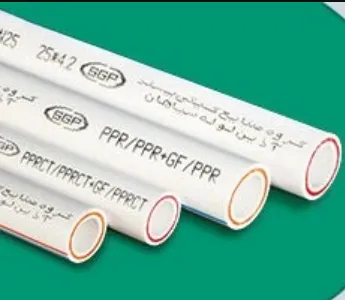
لوله سه لایهPP_RCT ابعاد25*100 برند آذین لوله
کشور سازنده کالا : ایرانحداقل سفارش : 2 تنقیمت : ۹۹۴٬۸۴۰ ریال ایران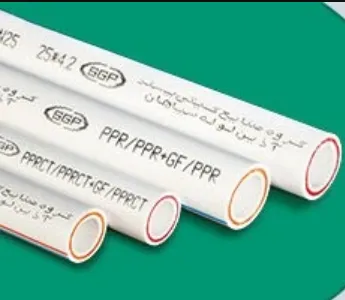
لوله سه لایهpp_rct ابعاد 20*140 برند آذین لوله
کشور سازنده کالا : ایرانحداقل سفارش : 2 تنقیمت : ۶۴۴٬۹۳۰ ریال ایران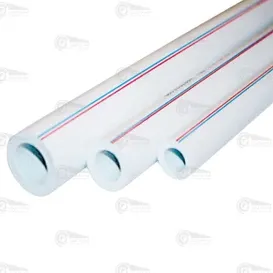
لوله تک لایهppr ابعاد80*32 برند آذین لوله
کشور سازنده کالا : ایرانحداقل سفارش : 2 تنقیمت : ۱٬۷۲۷٬۲۲۰ ریال ایران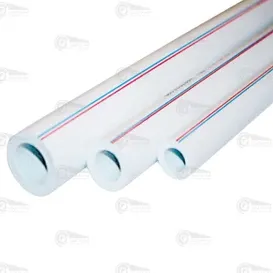
لوله تک لایهpprابعاد100*25 برند آذین لوله
کشور سازنده کالا : ایرانحداقل سفارش : 1 تنقیمت : ۹۳۵٬۸۸۰ ریال ایران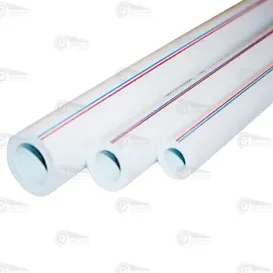
لوله تک لایهppr ابعاد20*140برند آذین لوله
کشور سازنده کالا : ایرانحداقل سفارش : 2 تنقیمت : ۶۰۲٬۰۳۰ ریال ایران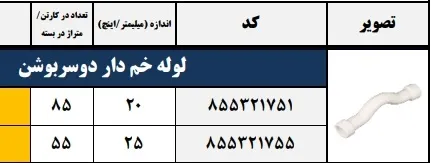
لوله خم دار دوسربوشن
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید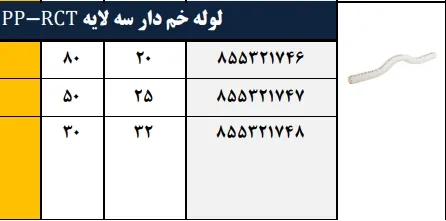
لوله خم دار سه لایه PP_RCT
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید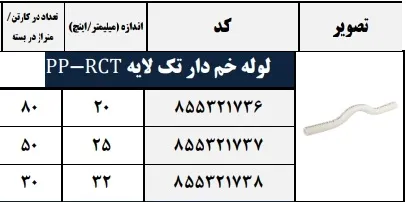
PR-RCTلوله خم دار تک لایه
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید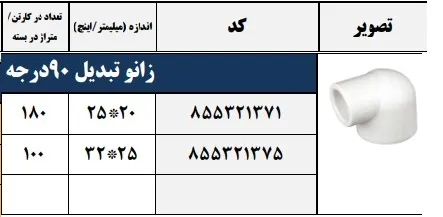
زانو تبدیل 90 درجه
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید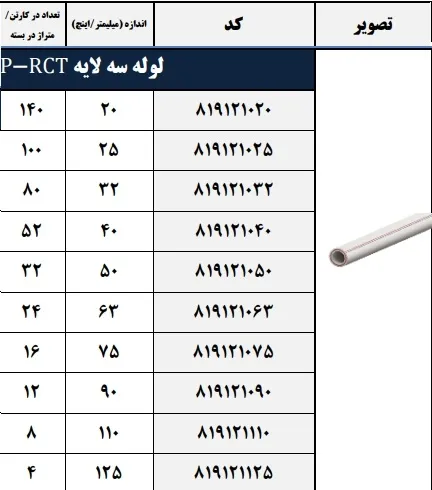
PP-RCTلوله سه لایه
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید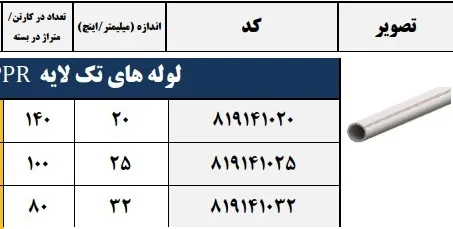
PPRلوله های تک لایه پلیمری
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید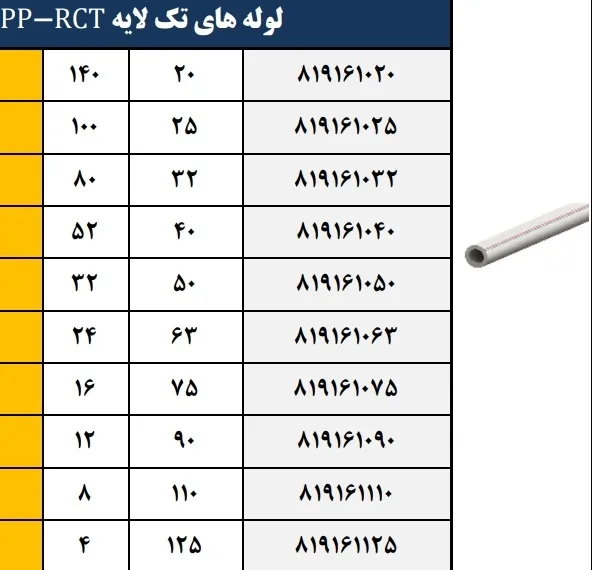
لوله های تک لایه PP_RCT پلیمری
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیریددر خرید پلیمرهای صنعتی، انتخاب ماده با نام خانواده ای مانند پلی اتیلن، پلی پروپیلن، پلی آمید یا پلی کربنات تمام نمی شود. ماده قابل خرید باید با فرایند تولید، طراحی محصول نهایی، خواص عملکردی موردنیاز، گرید و اصلاحات انجام شده روی پلیمر تطبیق داشته باشد. دو گرید از یک خانواده می توانند از نظر جریان مذاب، پایداری حرارتی، مقاومت مکانیکی یا رفتار در فرایند تفاوت جدی داشته باشند و الزاماً جایگزین یکدیگر نیستند.
در این دسته از خرید و فروش مواد اولیه شیمیایی، خریدار باید علاوه بر عملکرد فنی، الزامات کیفی، ثبات بین بچ های تولیدی و توان تأمین مستمر همان گرید را نیز بررسی کند. تغییر گرید یا منبع تأمین می تواند بدون تغییر نام خانواده پلیمر، شرایط تولید یا کیفیت محصول نهایی را تحت تأثیر قرار دهد.
بنابراین مقایسه قیمت زمانی معتبر است که پیشنهادها از نظر گرید، مشخصات فنی، اصلاحات ماده، الزامات کیفی و شرایط تأمین واقعاً هم سطح باشند. قیمت پایین تر برای گریدی که نیازمند تغییر فرایند، افت کیفیت محصول یا تأیید مجدد تولید است، لزوماً گزینه اقتصادی تری محسوب نمی شود.
برای محصول و فرآیند تولید شما، کدام خانواده پلیمر گزینه مناسب تری است؟
انتخاب خانواده پلیمر باید از نوع محصول نهایی و فرایند تولید واقعی آغاز شود، نه از نام عمومی ماده. یک خانواده پلیمری ممکن است در گریدهای مختلف برای فیلم، تزریق، اکستروژن، قالب گیری بادی یا کاربردهای مهندسی عرضه شود، اما این گریدها از نظر جریان مذاب، وزن مولکولی، سختی، مقاومت حرارتی، ضربه پذیری، جمع شدگی و پایداری ابعادی الزاماً هم سطح نیستند.
برای واحد خرید، مسیر تصمیم باید به این شکل باشد: هندسه و عملکرد محصول → فرایند تولید → خواص بحرانی → خانواده قابل بررسی → گرید قابل استعلام. در نتیجه، پلیمر مناسب برای بسته بندی انعطاف پذیر، قطعه تزریقی عمومی، قطعه مهندسی تحت بار، لوله، بطری یا سیستم رزینی لزوماً از یک منطق انتخاب پیروی نمی کند.
نکته انتخاب: ابتدا خانواده هایی را حذف کنید که با فرایند تولید یا خواص بحرانی محصول سازگار نیستند؛ سپس مقایسه قیمت را فقط میان گریدهایی انجام دهید که از نظر کاربرد و مشخصات فنی واقعاً قابل جایگزینی اند.
برای فیلم، ورق و بسته بندی انعطاف پذیر چه خانواده هایی بررسی می شوند؟
در خرید مواد اولیه فیلم و بسته بندی انعطاف پذیر، انتخاب میان پلی اتیلن سبک (LDPE)، پلی اتیلن سبک خطی (LLDPE)، گریدهای فیلم پلی پروپیلن (PP)، فیلم PET و در نیازهای خاص سدکنندگی PVDC باید از ساختار نهایی بسته و نقش هر لایه آغاز شود. این مواد الزاماً جایگزین مستقیم یکدیگر نیستند؛ در ساختارهای چندلایه ممکن است یک گرید برای دوخت پذیری، گرید دیگر برای چقرمگی و لایه دیگری برای شفافیت، صلبیت یا سدکنندگی انتخاب شود.
| شرایط واقعی محصول | گزینه ای که باید بررسی شود | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | چه زمانی پیشنهاد را حذف کنیم؟ |
|---|---|---|---|
| لایه انعطاف پذیر و دوخت شونده | LDPE یا LLDPE مناسب فیلم | گرید دقیق، شاخص جریان مذاب، محدوده دمای دوخت، استحکام دوخت، ضخامت هدف و روش تولید فیلم | اگر گرید فقط با عنوان عمومی Film Grade عرضه شده و داده دوخت یا رفتار فرایندی متناسب با خط موجود ندارد |
| نیاز به مقاومت بالاتر در برابر پارگی و سوراخ شدن | LLDPE یا ترکیب مهندسی شده LDPE/LLDPE | مقاومت پارگی و سوراخ شدن در ضخامت نزدیک به محصول واقعی، قابلیت کاهش ضخامت و پایداری تولید | اگر برای رسیدن به استحکام هدف مجبور به افزایش ضخامت شوید و صرفه اقتصادی گرید از بین برود |
| فیلم PP برای لایه مرکزی یا لایه عملکردی | گرید فیلم PP متناسب با ساختار | نوع گرید، کاربرد در لایه مرکزی یا دوخت، دمای شروع دوخت، شفافیت، صلبیت و شرایط کشش در صورت ارتباط | اگر فروشنده فقط «PP Film» اعلام کند و نقش گرید در ساختار یا روش تولید مشخص نباشد |
| لایه بیرونی با پایداری ابعادی، استحکام یا قابلیت چاپ/لمینیت | فیلم PET | ضخامت، عملیات سطح، Corona Treatment در صورت نیاز، قابلیت چاپ/لمینیت و نوع فیلم معمولی، پوشش دار یا متالایز | اگر PET عمومی با PET دارای خواص سدکنندگی یا سطح اصلاح شده هم سطح فرض شود |
| نیاز واقعی به سدکنندگی شدید | PVDC یا ساختارهای PET با پوشش/متالایز مناسب | مقدار واقعی نفوذپذیری اکسیژن و بخار آب، ضخامت و نوع لایه، شرایط آزمون و سازگاری با خط | اگر فروشنده صرفاً عبارت High Barrier ارائه کند و داده عددی متناسب با ساختار نهایی نداشته باشد |
در پلی اتیلن ها نیز انتخاب باید در سطح گرید انجام شود. Dow برای برخی گریدهای LLDPE فیلم، ترکیب چقرمگی، مقاومت پارگی و سوراخ شدن و فرآیندپذیری را محور اصلی معرفی می کند؛ گریدهای دیگر همین خانواده برای دوخت پذیری، استحکام دوخت گرم و تولید با خروجی بالاتر بهینه شده اند. در مقابل، برخی گریدهای LDPE بیشتر برای پایداری فرایند، کشش مذاب، خواص نوری یا استفاده در ترکیب با LLDPE طراحی می شوند.
در PP نیز نقش گرید داخل ساختار اهمیت دارد. گرید مورد استفاده برای لایه مرکزی، لایه دوخت یا لایه عملکردی باید متناسب با ساختار واقعی انتخاب شود و عبارت کلی «PP Film Grade» برای مقایسه تجاری کافی نیست.
نکته استعلام: در RFQ به جای نام خانواده پلیمر، ساختار محصول + نقش لایه + ضخامت هدف + روش تولید + خواص بحرانی مانند دوخت، پارگی، شفافیت و سدکنندگی را اعلام کنید. فروشنده ای که نتواند گرید پیشنهادی را به این داده ها متصل کند، هنوز پیشنهاد قابل مقایسه ارائه نکرده است.
برای قطعات تزریقی عمومی چه خانواده هایی انتخاب می شوند؟
برای قطعات تزریقی عمومی، انتخاب معمولاً از PP و PE آغاز می شود؛ اما تصمیم باید بر اساس صلبیت، ضربه پذیری، کیفیت ظاهری سطح، زمان چرخه و هزینه قطعه نهایی انجام شود. حتی داخل یک خانواده، گریدهای تزریقی می توانند توازن کاملاً متفاوتی میان این خواص داشته باشند. برای نمونه SABIC در سبد PP تزریقی، گریدهایی با تمرکز متفاوت بر صلبیت، مقاومت ضربه، براقیت، پایداری ابعادی، جریان پذیری و کاهش زمان چرخه عرضه می کند.
| شرایط واقعی قطعه | گزینه ای که باید بررسی شود | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | چه زمانی گزینه حذف شود؟ |
|---|---|---|---|
| قطعه عمومی با نیاز به صلبیت و هزینه رقابتی | گرید تزریقی PP | مدول خمشی، مقاومت ضربه، شاخص جریان مذاب، جمع شدگی و زمان چرخه | اگر ضربه پذیری یا پایداری ابعادی قطعه را تأمین نکند |
| قطعه نیازمند چقرمگی، مقاومت ضربه و انعطاف بیشتر | گرید تزریقی PE، به ویژه HDPE متناسب با کاربرد | چگالی، جریان مذاب، ضربه، تابیدگی و کیفیت سطح | اگر صلبیت موردنیاز فقط با افزایش ضخامت قابل دستیابی باشد |
| قطعه ظاهری | گرید PP یا PE با سطح مناسب | براقیت، یکنواختی سطح، اثر افزودنی ها و شرایط قالب گیری | اگر رسیدن به ظاهر هدف به اصلاحات ثانویه یا نرخ ضایعات بالا وابسته باشد |
| قطعه دیواره نازک یا سیکل سریع | گرید با جریان پذیری و تبلور مناسب | پرشدن قالب، زمان خنک کاری، خروج قطعه و زمان چرخه واقعی | اگر گرید ارزان تر باعث افزایش زمان چرخه و کاهش ظرفیت ماشین شود |
| الزامات مکانیکی، حرارتی یا ابعادی فراتر از پلی الفین ها | پلیمر مهندسی مناسب | خواص موردنیاز دقیق، شرایط فرایند، جمع شدگی، جذب رطوبت و هزینه کامل تولید | اگر پلیمر مهندسی فقط برای ایجاد «حاشیه اطمینان» انتخاب شده و PP/PE نیاز پروژه را تأمین می کنند |
در HDPE نیز عنوان خانواده کافی نیست. SABIC گریدهای تزریقی با تمرکزهای متفاوت از جریان بالا و سیکل سریع تا توازن صلبیت و چقرمگی، تابیدگی کم و کیفیت سطح عرضه می کند؛ بنابراین دو HDPE تزریقی با قیمت نزدیک الزاماً عملکرد یا بهره وری یکسانی ندارند.
پلیمرهای مهندسی زمانی باید وارد مقایسه شوند که الزام واقعی قطعه—مانند صلبیت بالاتر، پایداری ابعادی، مقاومت حرارتی، سایش یا بار مکانیکی—با PP یا PE به صورت پایدار تأمین نشود. در این سطح نیز اصلاحاتی مانند تقویت با الیاف یا مواد معدنی می توانند خواص و رفتار فرایندی را به طور جدی تغییر دهند؛ BASF برای نمونه در خانواده POM گریدهای مجزای مقاوم به ضربه، کم تاب و تقویت شده ارائه می کند.
نکته خرید: مقایسه را بر مبنای هزینه هر قطعه قابل قبول انجام دهید، نه قیمت هر کیلو ماده. گرید گران تر اگر زمان چرخه را کاهش دهد، ضخامت قطعه را کم کند یا ضایعات و تابیدگی را کنترل کند، ممکن است در تولید واقعی اقتصادی تر باشد.
برای قطعات مهندسی تحت بار، سایش یا نیازمند دقت ابعادی چه خانواده هایی مناسب ترند؟
برای قطعات مهندسی، انتخاب میان PA6، PA66، PA66 GF30 و POM باید از شرایط واقعی کار قطعه انجام شود. بار مکانیکی، نوع تماس و سایش، دمای سرویس، تلرانس ابعادی و میزان تماس با رطوبت می توانند انتخاب را تغییر دهند. به ویژه در پلی آمیدها، خواص قطعه در حالت خشک و رطوبت گرفته یکسان نیست؛ داده های BASF نیز برای PA6 و PA66 تقویت شده اختلاف قابل توجه خواص مکانیکی در این دو وضعیت نشان می دهد.
| شرایط واقعی قطعه | گزینه ای که باید بررسی شود | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | چه زمانی گزینه کنار گذاشته شود؟ |
|---|---|---|---|
| بار متوسط همراه با نیاز به چقرمگی و مقاومت سایشی | PA6 | گرید دقیق، مدول و استحکام در حالت خشک و رطوبت گرفته، دمای سرویس، جذب رطوبت | اگر تغییر ابعاد یا خواص ناشی از رطوبت با تلرانس قطعه سازگار نباشد |
| نیاز به صلبیت و عملکرد حرارتی بالاتر در خانواده پلی آمید | PA66 | خواص مکانیکی در دمای کار، جذب رطوبت و پایداری ابعادی | اگر محیط مرطوب باعث تغییر ابعادی غیرقابل قبول شود یا عملکرد موردنیاز صرفاً با گرید تقویت شده حاصل شود |
| بار بالاتر، صلبیت زیاد و کنترل بهتر تغییر شکل | PA66 GF30 | درصد واقعی الیاف شیشه، مدول، استحکام، جمع شدگی موازی و عمود بر جریان و خواص پس از جذب رطوبت | اگر ناهمسانگردی جمع شدگی، تابیدگی یا کیفیت سطح برای هندسه قطعه قابل قبول نباشد |
| قطعات دقیق، لغزشی، چرخ دنده یا مکانیزم هایی با حساسیت به رطوبت | POM | پایداری ابعادی، ضریب اصطکاک و سایش، مقاومت خزش و در صورت نیاز گرید اصلاح شده سایشی | اگر دمای سرویس، محیط شیمیایی یا بار واقعی خارج از محدوده گرید پیشنهادی باشد |
برای PA66 GF30، عدد «۳۰ درصد الیاف شیشه» به تنهایی برای خرید کافی نیست. BASF برای یک گرید PA66 GF30 مدول کششی حدود 10,000 MPa در حالت خشک و 7,200 MPa پس از شرطی شدن گزارش می کند و جمع شدگی قالب گیری در جهت جریان و عمود بر آن نیز یکسان نیست. این یعنی در قطعات دقیق، فروشنده باید داده های جمع شدگی، جهت گیری الیاف و خواص در شرایط رطوبتی واقعی سرویس را ارائه کند؛ افزایش صلبیت می تواند با ریسک تابیدگی یا ناهمسانگردی ابعادی همراه باشد.
در مقابل، POM زمانی مزیت خرید جدی تری پیدا می کند که پایداری ابعادی در محیط مرطوب و رفتار لغزشی مهم باشند. Celanese جذب رطوبت پایین، پایداری ابعادی مناسب، ضریب اصطکاک پایین و مقاومت سایشی را از ویژگی های اصلی POM معرفی می کند و برای شرایط سایشی خاص نیز گریدهای اصلاح شده جداگانه دارد.
نکته انتخاب گرید: خروجی RFQ نباید فقط «PA66 یا POM» باشد. برای قطعه مهندسی حداقل بار و نوع تنش + نوع تماس و سایش + دمای پیوسته/اوج + تلرانس بحرانی + وضعیت رطوبت یا تماس با سیال + گرید تقویت شده یا اصلاح شده موردنیاز را مشخص کنید. اگر قطعه در محیط مرطوب کار می کند، مقایسه پلی آمیدها بر اساس داده خشک به تنهایی می تواند به انتخاب اشتباه منجر شود.
برای لوله، پروفیل و اکستروژن چه گزینه هایی باید بررسی شوند؟
در خرید مواد پلیمری برای لوله، پروفیل و سایر محصولات اکسترودی، انتخاب میان HDPE/PE100، PVC و PP باید از نوع محصول و شرایط سرویس آغاز شود. به خصوص در لوله های تحت فشار، عبارت «HDPE» به تنهایی کافی نیست؛ اگر طراحی بر مبنای PE100 انجام شده باشد، فروشنده باید طبقه بندی واقعی ماده و انطباق گرید با استاندارد محصول نهایی را اثبات کند. ISO 4427 نیز الزامات مواد PE مورد استفاده در سامانه های لوله تحت فشار را مستقیماً به کاربرد و شرایط طراحی متصل می کند.
| شرایط واقعی محصول | گزینه ای که باید بررسی شود | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | چه زمانی پیشنهاد حذف شود؟ |
|---|---|---|---|
| لوله PE تحت فشار | گرید مشخص PE100؛ در شرایط نصب خاص، گریدهای مناسب تر مانند PE100-RC در صورت الزام پروژه | طبقه بندی PE100، MRS، استاندارد مورد ادعا، شاخص جریان مذاب، چگالی و کاربرد تأییدشده گرید | اگر فروشنده فقط «HDPE Pipe Grade» اعلام کند ولی طبقه بندی فشار یا انطباق استاندارد قابل اثبات نباشد |
| لوله یا پروفیل PVC | گرید PVC متناسب با اکستروژن و کاربرد نهایی؛ برای لوله تحت فشار، ماده و سیستم منطبق با استاندارد مربوط | نوع PVC، مقدار K متناسب با فرایند، فرمولاسیون موردنیاز و استاندارد محصول | اگر رزین صرفاً به دلیل مناسب بودن برای اکستروژن انتخاب شده ولی برای محصول و استاندارد هدف تأیید نشده باشد |
| لوله PP برای دما یا شرایط سرویس مشخص | گرید مناسب مانند PP-R یا سایر انواع مرتبط با کاربرد | کلاس ماده، مقاومت هیدرواستاتیکی بلندمدت، دمای کار، فشار طراحی و استاندارد مربوط | اگر PP عمومی اکستروژن به عنوان گرید لوله تحت فشار پیشنهاد شود |
| پروفیل و اکستروژن غیرتحت فشار | HDPE، PVC یا PP بسته به صلبیت، ضربه، محیط و هندسه محصول | صلبیت، پایداری مذاب، جمع شدگی، کیفیت سطح و توان حفظ ابعاد در سرعت خط هدف | اگر ماده فقط بر اساس قیمت هر کیلو انتخاب شود و برای حفظ ابعاد نیاز به کاهش شدید سرعت خط یا افزایش ضخامت داشته باشد |
برای PE100، گرید باید علاوه بر خواص مکانیکی، توان اکستروژن پایدار در ابعاد هدف را داشته باشد. Borealis برای نمونه، برخی گریدهای PE100 را با MRS برابر 10 MPa و انطباق با ISO 4427 عرضه می کند و در عین حال قابلیت اکستروژن و مقاومت در برابر رشد آهسته ترک را به عنوان مشخصات مستقل گرید اعلام می کند.
در PP نیز نوع گرید اهمیت دارد. ISO 15874 سامانه های PP برای آب گرم و سرد را بر اساس کلاس سرویس، فشار طراحی و دما تفکیک می کند؛ گریدهایی مانند PP-R نیز مشخصاً برای این بازار عرضه می شوند. بنابراین «PP Extrusion Grade» جایگزین مشخصات فنی لوله نیست.
نکته استعلام: در درخواست خرید فقط «PE100، PVC یا PP» ننویسید. نوع محصول + فشار طراحی در صورت ارتباط + دمای سرویس + محیط تماس + صلبیت یا پایداری ابعادی موردنیاز + فرایند اکستروژن + استاندارد محصول نهایی را اعلام کنید و از فروشنده بخواهید گرید پیشنهادی را مستقیماً به همین الزامات متصل کند.
برای بطری، مخزن و قالب گیری بادی چه خانواده هایی مناسب ترند؟
در خرید ماده برای بطری، گالن، بشکه یا مخزن، انتخاب میان گریدهای قالب گیری بادی HDPE و گریدهای بطری PET باید از خود محصول آغاز شود. حجم ظرف، نوع ماده پرشونده، مقاومت ضربه، بار فشاری روی ظرف، شفافیت، سدکنندگی و شرایط پرکردن تعیین می کنند چه گریدی قابل بررسی است. حتی داخل HDPE، گرید مناسب بطری کوچک شوینده الزاماً برای گالن یا مخزن بزرگ مناسب نیست؛ SABIC نیز گریدهای جداگانه ای برای بطری های کوچک، گالن و ظروف بزرگ 20 تا 200 لیتری عرضه می کند.
| محصول و شرایط واقعی | گزینه ای که باید بررسی شود | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | چه زمانی پیشنهاد حذف شود؟ |
|---|---|---|---|
| بطری شوینده، مواد شیمیایی یا محصولات خانگی | گرید قالب گیری بادی HDPE | مقاومت در برابر ترک ناشی از تنش محیطی (ESCR)، صلبیت، مقاومت ضربه، جریان مذاب و سازگاری با ماده پرشونده | اگر فروشنده فقط «HDPE Blow Grade» اعلام کند و داده ESCR یا کاربرد تأییدشده برای محتوای ظرف نداشته باشد |
| گالن، بشکه یا ظرف بزرگ | HDPE با وزن مولکولی و استحکام مذاب مناسب قالب گیری بادی بزرگ | مقاومت ضربه، صلبیت، ESCR، پایداری پاریسون و سابقه کاربرد در حجم مشابه | اگر گرید مناسب بطری کوچک به ظرف بزرگ تعمیم داده شود یا کنترل افتادگی پاریسون اثبات نشده باشد |
| بطری شفاف آب یا نوشیدنی عمومی | گرید بطری PET متناسب با محصول | گرانروی ذاتی، استالدئید، رنگ، رطوبت، رفتار پیش فرم و تأیید تماس غذایی در صورت نیاز | اگر PET عمومی بدون تأیید برای کاربرد بطری یا فرایند موجود پیشنهاد شود |
| نوشیدنی گازدار | PET مخصوص بطری تحت فشار | گرانروی ذاتی و گرید مشخص برای نوشیدنی گازدار، استحکام مکانیکی و رفتار کشش–دمش | اگر گرید آب یا PET عمومی بدون تأیید کاربرد تحت فشار پیشنهاد شود |
| پرکنی گرم یا عملیات حرارتی بعد از پرکردن | PET مخصوص پرکنی گرم / Heat-Set | پایداری ابعادی در دمای هدف، سرعت تبلور، استالدئید و شرایط فرایند | اگر گرید معمولی بطری بدون داده عملکرد حرارتی جایگزین شود |
در HDPE، ESCR و توازن صلبیت/چقرمگی مستقیماً به نوع ظرف ارتباط دارند. SABIC برای بطری شوینده و مواد شیمیایی گریدهایی با ESCR بالا عرضه می کند، در حالی که برای مخازن و ظروف بزرگ گریدهایی با تمرکز بر مقاومت ضربه، صلبیت و مقاومت بلندمدت در برابر ترک ارائه می شود. بنابراین مقایسه دو HDPE صرفاً با چگالی یا شاخص جریان مذاب، گریدهای واقعاً هم سطح را مشخص نمی کند.
در PET نیز عنوان «Bottle Grade» بیش از حد کلی است. Indorama برای آب، کاربرد عمومی، نوشیدنی گازدار، پرکنی گرم و ظروف قابل پرکردن مجدد گریدهای جداگانه با گرانروی ذاتی متفاوت عرضه می کند. Alpek نیز PET مخصوص نوشیدنی گازدار، آب و ظروف Heat-Set را به صورت خانواده های محصول مستقل عرضه می کند. برای نمونه، یک گرید PET مخصوص پرکنی گرم Alpek با هدف تبلور سریع تر، مقاومت حرارتی و پایداری ابعادی بالاتر طراحی شده است.
نکته استعلام: در درخواست خرید فقط «HDPE Blow Molding» یا «PET Bottle Grade» ننویسید. حداقل نوع و حجم ظرف + ماده پرشونده + روش قالب گیری + نیاز ضربه و بار فشاری + شفافیت/سدکنندگی + دمای پرکردن + الزام تماس غذایی یا شیمیایی را اعلام کنید. گرید زمانی قابل مقایسه است که فروشنده بتواند کاربرد همان محصول را با مشخصات فنی و سابقه مصرف مرتبط اثبات کند.
برای سیستم های رزینی، فوم، چسب یا پوشش چه زمانی مواد واکنشی مثل PU وارد انتخاب می شوند؟
این بخش فقط زمانی در دسته بندی پلیمرهای صنعتی موضوعیت دارد که سیستم های پلی یورتان (PU)، پلی ال ها، اجزای ایزوسیاناتی، پیش پلیمرها یا سامانه های آماده مرتبط واقعاً در محصولات قابل عرضه وجود داشته باشند. این مواد نباید با عنوان کلی «پلیمر مایع» در کنار خانواده هایی مانند PE، PP یا PA قرار گیرند؛ منطق انتخاب آن ها بر مبنای سامانه واکنشی و عملکرد محصول نهایی است. BASF نیز سیستم های PU را فرمولاسیون هایی متشکل از پلی ال، جزء ایزوسیاناتی و افزودنی ها معرفی می کند که متناسب با کاربرد نهایی طراحی می شوند و می توانند یک جزئی یا دوجزئی باشند.
| کاربرد نهایی | چه چیزی باید در استعلام مشخص شود؟ | ریسک مقایسه اشتباه |
|---|---|---|
| فوم | نوع فوم، چگالی و سختی هدف، ساختار سلولی و الزامات عملکردی | دو سیستم صرفاً به دلیل «PU Foam» بودن هم سطح فرض می شوند |
| چسب | نوع زیرلایه، استحکام اتصال، مقاومت حرارتی/محیطی و یک جزئی یا دوجزئی بودن | قیمت اجزا بدون توجه به سیستم کامل و عملکرد اتصال مقایسه می شود |
| پوشش | نوع سطح، مقاومت شیمیایی و سایشی، شرایط محیطی و نوع سامانه پخت | پوشش های PU با شیمی و عملکرد متفاوت جایگزین یکدیگر فرض می شوند |
| رزین یا قطعه واکنشی | سختی، انعطاف، خواص مکانیکی، پایداری ابعادی و شرایط سرویس | نام «PU» جای مشخصات واقعی محصول را می گیرد |
Covestro نیز پلی ال ها و پلی ایزوسیانات ها را مواد پایه ای معرفی می کند که بسته به فرمولاسیون در فوم، چسب و پوشش های پلی یورتانی به کار می روند؛ بنابراین حتی در یک خانواده PU، مشخصات خرید مستقیماً به کاربرد نهایی وابسته است.
نکته استعلام: اگر این گروه محصولات در دسته بندی عرضه می شود، درخواست خرید باید کاربرد نهایی + نوع سیستم + خواص عملکردی موردنیاز + وضعیت یک جزئی/دوجزئی + الزامات کیفی و ایمنی صنعتی را مشخص کند. اگر چنین محصولات واکنشی در موجودی واقعی دسته بندی وجود ندارند، این H3 بهتر است از صفحه حذف شود.
محصول نهایی باید چه خواصی داشته باشد تا بتوان گریدها را درست مقایسه کرد؟
مقایسه گریدهای پلیمری باید از الزامات عملکردی قطعه یا محصول نهایی آغاز شود، نه از شباهت نام تجاری، خانواده پلیمر یا چند عدد محدود در دیتاشیت. دو گرید از یک خانواده ممکن است برای شرایط بارگذاری، ضربه، سایش، دما یا محیط کاملاً متفاوت طراحی شده باشند و در محصول واقعی رفتار یکسانی نداشته باشند.
واحد خرید پیش از استعلام باید مشخص کند کدام خواص برای عملکرد محصول بحرانی، حداقلی یا صرفاً ترجیحی هستند. این الزامات می توانند شامل رفتار مکانیکی، مقاومت ضربه و سایش، محدوده دمای کار، پایداری ابعادی و جمع شدگی، مقاومت در برابر UV و فضای باز و در کاربردهای مرتبط، خواص سدکنندگی، نوری یا الکتریکی باشند.
نکته انتخاب: فقط گریدهایی را وارد مقایسه قیمت کنید که حداقل الزامات عملکردی محصول نهایی را تحت شرایط واقعی سرویس و فرایند تولید تأمین می کنند.
بار مکانیکی، سختی و خزش
برای قطعه ای که بار ثابت یا تنش طولانی مدت تحمل می کند، مقایسه گریدها نباید به استحکام کششی یا عدد سختی در دیتاشیت محدود شود. در بسیاری از پلیمرها، قطعه می تواند بدون شکست فوری، تحت بار ثابت به تدریج تغییر شکل دهد؛ بنابراین اگر حفظ شکل، فاصله، نیروی بستن یا موقعیت قطعه اهمیت دارد، خزش و مدول در بازه زمانی واقعی سرویس باید وارد مشخصات خرید شوند. ISO 899-1 نیز ارزیابی خزش کششی را بر اساس تنش، زمان و شرایط محیطی تعریف می کند و برای داده های طراحی، بررسی ماده در دامنه ای از تنش ها، زمان ها و شرایط محیطی را ضروری می داند.
| شرایط واقعی قطعه | چه مشخصه ای باید مقایسه شود؟ | چه چیزی از فروشنده کنترل شود؟ | چه زمانی گرید کنار گذاشته شود؟ |
|---|---|---|---|
| بار ثابت برای مدت طولانی | خزش کششی یا خمشی و مدول خزشی | منحنی خزش در تنش، زمان و شرایط نزدیک به سرویس واقعی | اگر فقط استحکام کوتاه مدت ارائه شده و رفتار بلندمدت مشخص نیست |
| محدودیت تغییر شکل | کرنش مجاز در زمان هدف | مقدار تغییر شکل پس از صدها یا هزاران ساعت، نه فقط تغییر شکل اولیه | اگر قطعه پیش از پایان عمر هدف از حد تغییر شکل مجاز عبور کند |
| نیاز به صلبیت بالا | مدول کششی یا خمشی و در بار مداوم، مدول خزشی | مقدار آزمون، وضعیت نمونه و گرید تقویت شده یا بدون تقویت | اگر عدد سختی بالا باشد اما صلبیت یا پایداری زیر بار کافی نباشد |
| گرید تقویت شده با الیاف | حفظ صلبیت و کاهش خزش در جهت های بحرانی قطعه | درصد تقویت، جهت گیری الیاف و داده بلندمدت همان گرید | اگر داده گرید پایه به گرید تقویت شده یا بالعکس تعمیم داده شده باشد |
این تفاوت در خرید گریدهای مهندسی می تواند تعیین کننده باشد. Celanese برای POM نشان می دهد مدول خزشی با افزایش زمان و دما کاهش پیدا می کند و تقویت با الیاف شیشه می تواند مقاومت ماده در برابر خزش را به طور محسوسی افزایش دهد. بنابراین دو گرید با مدول اولیه مشابه ممکن است بعد از ماه ها کار تحت بار، تغییر شکل متفاوتی داشته باشند. استاندارد ISO 899-2:2024 نیز خزش خمشی را به طور مستقل برای مواد پلیمری، از جمله مواد پرشده و تقویت شده، پوشش می دهد.
نکته استعلام: برای قطعات تحت بار، در RFQ فقط «استحکام بالا» یا «سختی بالا» ننویسید. نوع و مقدار بار + مدت اعمال بار + حداکثر تغییر شکل مجاز + شرایط محیطی آزمون + نیاز به داده خزش را مشخص کنید. اگر معیار اصلی حفظ ابعاد زیر بار است، مدول اولیه به تنهایی معیار کافی برای انتخاب گرید نیست.
مقاومت ضربه
برای قطعات خودرو، محفظه ها، ظروف و قطعاتی که احتمال سقوط، برخورد یا ضربه ناگهانی دارند، مقاومت ضربه باید بر اساس شرایط واقعی سرویس تعیین شود. عدد ضربه در دیتاشیت فقط زمانی برای مقایسه گریدها معتبر است که روش آزمون، دمای آزمون، نوع نمونه و وجود یا عدم وجود شیار یکسان باشند. استاندارد ISO 179-1:2026 نیز مقاومت ضربه شارپی را تحت شرایط تعریف شده و با انواع مشخص نمونه و شیار اندازه گیری می کند و استفاده از نتایج را برای مقایسه مواد مشابه در همان شرایط آزمون مناسب می داند.
| شرایط واقعی قطعه | چه چیزی در دیتاشیت یا پیشنهاد کنترل شود؟ | چه زمانی گرید کنار گذاشته شود؟ |
|---|---|---|
| قطعه خودرو در معرض ضربه | مقاومت ضربه در دمای محیط و پایین ترین دمای سرویس، همراه با توازن صلبیت/ضربه | اگر مقاومت ضربه فقط در 23°C مناسب باشد ولی عملکرد دمای پایین مشخص نباشد |
| محفظه و قاب تجهیزات | ضربه شیاردار، ضخامت نمونه، صلبیت و رفتار شکست | اگر افزایش مقاومت ضربه با افت صلبیت غیرقابل قبول همراه شود |
| ظرف، سطل یا جعبه قابل سقوط | رفتار ضربه ای در دمای واقعی مصرف و در صورت امکان آزمون سقوط محصول | اگر داده ماده مناسب باشد ولی قطعه واقعی در ضخامت و هندسه هدف آزمون نشده باشد |
| قطعه با ضربه تکرارشونده یا شدید | گرید اصلاح شده ضربه و شرایط دقیق آزمون | اگر گرید عمومی صرفاً بر اساس نام خانواده جایگزین گرید ضربه پذیر شود |
دمای سرویس می تواند نتیجه انتخاب را تغییر دهد. SABIC برای نمونه در میان گریدهای PP، موادی را جداگانه با مقاومت ضربه بسیار بالا در دمای پایین برای قطعات خودرو عرضه می کند؛ در همان سبد نیز گریدهایی با توازن متفاوت صلبیت و مقاومت ضربه وجود دارند. بنابراین عبارت «PP ضربه پذیر» بدون تعیین دما و سطح صلبیت موردنیاز، مشخصه خرید کافی نیست.
همچنین بالا بودن مقاومت ضربه به تنهایی مزیت مطلق نیست. اصلاح گرید برای افزایش چقرمگی می تواند صلبیت، سختی، جمع شدگی یا رفتار فرایندی را تغییر دهد؛ در نتیجه انتخاب باید روی توازن خواص موردنیاز همان قطعه انجام شود.
نکته استعلام: در RFQ حداقل نوع ضربه یا سقوط + پایین ترین دمای سرویس + ضخامت بحرانی قطعه + روش و شرایط آزمون موردقبول را مشخص کنید. اعداد مقاومت ضربه با روش، دما یا نوع نمونه متفاوت را مستقیماً با یکدیگر مقایسه نکنید.
سایش و اصطکاک
برای چرخ دنده، بوش، رولر، راهنما و قطعات دارای حرکت نسبی، انتخاب گرید باید بر اساس کل سیستم تماس انجام شود؛ نه صرفاً عبارت هایی مانند «ضریب اصطکاک پایین» یا «مقاوم به سایش». فشار تماس، سرعت لغزش، دمای ایجادشده، روانکاری و جنس و زبری سطح مقابل می توانند رفتار یک گرید را تغییر دهند. Celanese نیز در طراحی قطعات POM تأکید می کند که اصطکاک پلیمر ثابت نیست و با بار، سرعت لغزش، کیفیت سطح، دما و رطوبت تغییر می کند.
| شرایط واقعی قطعه | پارامتر تعیین کننده | چه چیزی از فروشنده کنترل شود؟ | چه زمانی گرید کنار گذاشته شود؟ |
|---|---|---|---|
| چرخ دنده تحت بار و حرکت مداوم | سایش دندانه، اصطکاک، خستگی و پایداری ابعادی | داده سایش و اصطکاک همان گرید، شرایط آزمون، جنس قطعه مقابل و وجود افزودنی روان کننده | اگر فقط استحکام مکانیکی ارائه شود و عملکرد سایشی گرید مشخص نباشد |
| بوش یا یاتاقان لغزشی | فشار سطحی، سرعت لغزش و گرمای ناشی از اصطکاک | محدوده بار و سرعت قابل قبول، ضریب اصطکاک و نرخ سایش در حالت خشک یا روانکاری شده | اگر داده آزمون در بار یا سرعتی بسیار متفاوت از شرایط واقعی باشد |
| رولر و قطعات دارای تماس تکراری | مقاومت سایشی سطح، تغییر شکل و افزایش دما | نوع تماس، ماده مقابل، دمای کار و رفتار بلندمدت | اگر گرید در تماس واقعی باعث سایش سریع، تغییر ابعاد یا افزایش دمای نامطلوب شود |
| کارکرد بدون روانکار یا با روانکاری محدود | اصطکاک و سایش خشک | مشخص شود گرید معمولی است یا اصلاح شده برای کاربردهای تریبولوژیکی | اگر عملکرد گرید وابسته به روانکاری ای باشد که در محصول واقعی وجود ندارد |
برای این کاربردها، گرید اصلاح شده سایشی می تواند از گرید استاندارد همان خانواده مناسب تر باشد. Celanese در خانواده POM نیز گریدهای ویژه تریبولوژیکی با هدف کاهش اصطکاک، سایش و نویز عرضه می کند و POM را در کاربردهایی مانند چرخ دنده به دلیل ترکیب صلبیت، استحکام، مقاومت سایشی و اصطکاک پایین به کار می برد.
نکته مهم این است که عدد ضریب اصطکاک بدون شرایط آزمون قابل مقایسه نیست. حتی تغییر جنس سطح مقابل از فولاد به پلیمر، تغییر سرعت یا استفاده از روانکار می تواند نتیجه را عوض کند.
نکته استعلام: برای قطعات سایشی در RFQ حداقل نوع حرکت + بار یا فشار تماس + سرعت + مدت کار + جنس سطح مقابل + وضعیت روانکاری + دمای سرویس + حد قابل قبول سایش را مشخص کنید. دو گرید را فقط زمانی بر اساس داده اصطکاک یا سایش مقایسه کنید که شرایط آزمون آن ها قابل مقایسه باشد.
دمای کار
در مقایسه گریدهای پلیمری، «تحمل دما» نباید به یک عدد تبدیل شود. خریدار باید حداقل دمای کار پیوسته، دمای اوج کوتاه مدت و پایین ترین دمای سرویس را جداگانه مشخص کند؛ زیرا یک گرید ممکن است افزایش دمای کوتاه مدت را تحمل کند اما در همان دما برای هزاران ساعت پایداری مکانیکی نداشته باشد. BASF نیز در داده های پلیمرهای مهندسی خود، حداکثر دمای سرویس برای چند ساعت را از شاخص های دمایی بلندمدت تفکیک می کند.
| شرایط دمایی واقعی | چه چیزی باید از فروشنده کنترل شود؟ | ریسک مقایسه اشتباه | معیار حذف گرید |
|---|---|---|---|
| کارکرد مداوم در دمای بالا | داده پیرشدگی حرارتی یا شاخص دمایی بلندمدت در زمان متناسب با عمر مورد انتظار | دمای انحراف حرارتی یا نقطه ذوب به عنوان «دمای کار دائم» استفاده شود | اگر گرید در مدت موردنیاز افت خواص غیرقابل قبول داشته باشد |
| اوج دمای کوتاه مدت | حداکثر دما، مدت و تعداد دفعات مواجهه مجاز | تحمل چند دقیقه یا چند ساعت به سرویس دائم تعمیم داده شود | اگر پیک واقعی از محدوده اعلام شده گرید عبور کند |
| سرویس در دمای پایین | مقاومت ضربه، چقرمگی و خواص مکانیکی در حداقل دمای واقعی | فقط داده های 23°C بررسی شوند | اگر ماده در سرما ترد شود یا مقاومت ضربه موردنیاز را از دست بدهد |
| چرخه گرم و سرد | عملکرد پس از چرخه های حرارتی و اثر آن بر ابعاد و خواص مکانیکی | فقط بیشینه دما بررسی شود و تغییرات دمایی نادیده گرفته شوند | اگر چرخه حرارتی باعث تغییر شکل، ترک یا افت عملکرد خارج از حد مجاز شود |
تفاوت میان دمای پیوسته و دمای اوج می تواند حتی در یک گرید تخصصی قابل توجه باشد. BASF برای Ultramid Endure، برای نمونه، کارکرد بیش از 3,000 ساعت تا 220°C را از پیک های کوتاه مدت تا 240°C جدا می کند. این اعداد مشخصات همان خانواده محصول هستند، اما منطق آن برای خرید عمومی مهم است: عددی که برای پیک دما اعلام شده، مجوز کارکرد دائم در همان دما نیست.
برای دمای پایین نیز نباید فرض کرد ماده ای که در دمای محیط خواص مناسبی دارد، در سرما همان رفتار را حفظ می کند. BASF در جداول مقایسه گریدهای مهندسی، مقاومت ضربه را در 23°C و -30°C به صورت جداگانه گزارش می کند؛ چنین تفکیکی برای قطعات بیرونی، خودرو، تجهیزات سردخانه ای یا هر کاربرد دارای سرمای واقعی اهمیت مستقیم دارد.
نکته استعلام: در RFQ به جای عبارت «مقاوم تا 150°C»، مشخص کنید دمای کار پیوسته + مدت کار در آن دما + دمای اوج + مدت و دفعات پیک + حداقل دمای سرویس + وجود چرخه حرارتی چقدر است. همچنین دمای انحراف حرارتی (HDT)، نقطه ذوب و دمای کار پیوسته را معادل یکدیگر در نظر نگیرید.
مقاومت شیمیایی
در انتخاب گرید پلیمری، عبارت کلی «مقاوم در برابر مواد شیمیایی» ارزش خرید محدودی دارد. مقاومت باید در برابر ماده شیمیایی واقعی موجود در سرویس بررسی شود؛ زیرا رفتار یک گرید در تماس با روغن، سوخت، اسید، قلیا، حلال یا شوینده می تواند کاملاً متفاوت باشد. علاوه بر نوع ماده، غلظت، دما و مدت تماس نیز باید مشخص باشند. ISO 175 نیز ارزیابی اثر مواد شیمیایی مایع بر پلاستیک را تحت شرایط مشخص تماس انجام می دهد و تغییرات جرم، ابعاد و خواص ماده را بررسی می کند.
| شرایط واقعی تماس | چه چیزی باید در پیشنهاد فروشنده کنترل شود؟ | ریسک مقایسه اشتباه | چه زمانی گرید کنار گذاشته شود؟ |
|---|---|---|---|
| روغن های روانکاری و هیدرولیک | نوع دقیق روغن، افزودنی های آن، دمای کار و مدت تماس | مقاومت در برابر یک روغن معدنی به تمام روغن ها تعمیم داده شود | اگر داده ارائه شده مربوط به روغن یا دمای متفاوتی باشد |
| سوخت | نوع سوخت و ترکیب آن، دما، تماس پیوسته یا متناوب و تغییر خواص پس از تماس | عبارت کلی «Fuel Resistant» بدون مشخص شدن ترکیب سوخت پذیرفته شود | اگر تورم، تغییر ابعاد یا افت خواص مکانیکی از حد قطعه عبور کند |
| اسید | نام اسید، غلظت، دما و زمان تماس | مقاومت در برابر اسید رقیق به محلول غلیظ یا اسید دیگر تعمیم داده شود | اگر شرایط واقعی خارج از محدوده آزمون یا توصیه سازنده باشد |
| قلیا | ماده قلیایی، غلظت، دما و مدت مواجهه | فقط مقدار pH بررسی شود و نوع محلول نادیده گرفته شود | اگر افت استحکام، تغییر ابعاد یا تخریب سطح در شرایط سرویس رخ دهد |
| حلال | نوع دقیق حلال، دما، زمان تماس و وجود تنش مکانیکی | مقاومت در برابر یک حلال به کل گروه حلال ها تعمیم داده شود | اگر ماده دچار تورم، نرم شدن یا افت خواص شود |
| شوینده و محلول پاک کننده | ترکیب شوینده، غلظت مصرف، دمای شست وشو و تعداد چرخه ها | آزمون کوتاه مدت در دمای محیط جای تماس تکرارشونده گرم را بگیرد | اگر عملکرد پس از چرخه های واقعی شست وشو تأیید نشده باشد |
تفاوت میان مواد را نمی توان از نام خانواده پیش بینی کرد. برای نمونه، Celanese درباره برخی گریدهای POM مقاومت مناسبی در برابر بسیاری از روغن ها، سوخت ها، شوینده ها و قلیاها گزارش می کند، اما همان خانواده را برای تماس با اسیدهای معدنی قوی و برخی عوامل اکسیدکننده مناسب نمی داند.
در پلی آمیدها نیز نتیجه به شرایط تماس وابسته است. راهنمای مقاومت شیمیایی BASF نشان می دهد حتی برای یک گروه ماده، تغییر نوع سیال یا دما می تواند طبقه بندی مقاومت را تغییر دهد؛ برای مثال بعضی روغن ها در یک محدوده دمایی مناسب اند اما در دمای بالاتر ارزیابی متفاوتی پیدا می کنند.
نکته مهم دیگر این است که آزمون غوطه وری به تنهایی تمام ریسک سرویس را پوشش نمی دهد. ISO 175 صراحتاً ترک خوردگی ناشی از تنش محیطی را خارج از دامنه این آزمون قرار می دهد؛ بنابراین قطعه ای که هم زمان تحت تنش مکانیکی و تماس شیمیایی است ممکن است به ارزیابی تکمیلی نیاز داشته باشد.
نکته استعلام: در RFQ به جای «Chemical Resistant Grade»، حداقل نام دقیق ماده شیمیایی + غلظت + دمای تماس + مدت یا دفعات تماس + وجود تنش مکانیکی + حداکثر تغییر قابل قبول در ابعاد یا خواص را مشخص کنید. داده مقاومت شیمیایی فقط زمانی بین دو گرید قابل مقایسه است که شرایط آزمون آن ها به شرایط واقعی سرویس نزدیک باشد.
پایداری ابعادی و جمع شدگی
برای قطعات دقیق، انتخاب گرید باید بر اساس تغییر ابعاد از قالب تا شرایط واقعی سرویس انجام شود. عدد جمع شدگی اعلام شده در دیتاشیت فقط نقطه شروع است؛ جهت جریان مذاب، ضخامت قطعه، شرایط قالب گیری، میزان و جهت تقویت کننده و در مواد جاذب رطوبت، شرایط محیطی می توانند ابعاد نهایی را تغییر دهند. ISO 294-4 نیز جمع شدگی قالب گیری و پس از قالب گیری را در دو جهت موازی و عمود بر جریان مذاب به صورت جداگانه اندازه گیری می کند.
| وضعیت قطعه دقیق | چه چیزی باید کنترل شود؟ | ریسک انتخاب اشتباه |
|---|---|---|
| تلرانس محدود بعد از تزریق | جمع شدگی موازی و عمود بر جریان همان گرید | استفاده از یک عدد عمومی جمع شدگی برای طراحی قالب |
| گرید تقویت شده با الیاف | اختلاف جمع شدگی در دو جهت و ریسک تابیدگی | فرض اینکه تقویت با الیاف همیشه پایداری ابعادی را در تمام جهات بهتر می کند |
| ماده حساس به رطوبت | تغییر ابعاد پس از جذب رطوبت و شرایط تعادل محیطی | تأیید ابعاد در حالت خشک و خروج قطعه از تلرانس در سرویس |
| قطعه مونتاژی یا دارای سطوح تطبیقی | تلرانس نهایی پس از قالب گیری، شرطی سازی و دمای کار | انتخاب گرید فقط بر اساس ابعاد قطعه تازه قالب گیری شده |
برای خرید قطعات دقیق، همچنین باید بین جمع شدگی قالب گیری، جمع شدگی پس از قالب گیری و تغییر ابعادی ناشی از رطوبت تفکیک شود؛ ISO 294-4 نیز جذب رطوبت را بخشی از جمع شدگی قالب گیری تعریف نمی کند و آن را در تغییرات پس از قالب گیری در نظر می گیرد.
نکته استعلام: در RFQ فقط «جمع شدگی کم» ننویسید. تلرانس بحرانی قطعه + جهت های حساس + ضخامت + شرایط رطوبتی و دمایی + داده جمع شدگی موازی و عمود بر جریان را مشخص کنید.
UV و شرایط فضای باز
برای محصولی که در فضای باز کار می کند، عبارت «مقاوم در برابر UV» بدون مشخص شدن عمر و شرایط محیطی کافی نیست. تابش خورشید همراه با گرما، رطوبت و چرخه های محیطی می تواند باعث تغییر رنگ، افت خواص مکانیکی، ترک خوردگی یا شکنندگی تدریجی شود. سری ISO 4892 برای ارزیابی پلاستیک ها در برابر منابع نوری آزمایشگاهی و هوازدگی شتاب یافته تدوین شده و نسخه فعلی بخش عمومی آن، ISO 4892-1:2024، نحوه انتخاب و تفسیر آزمون های نوردهی را پوشش می دهد.
در خرید، باید مشخص شود کدام عملکرد پس از پیرشدگی باید حفظ شود. برای یک قاب بیرونی ممکن است حفظ رنگ و مقاومت ضربه مهم باشد، در حالی که برای قطعه سازه ای، نگهداری استحکام و صلبیت اولویت دارد. بنابراین صرف وجود پایدارکننده UV در فرمولاسیون، عملکرد فضای باز را برای هر عمر و اقلیمی تضمین نمی کند.
| داده موردنیاز | چه چیزی باید از فروشنده دریافت شود؟ |
|---|---|
| محل استفاده | فضای باز دائم یا مواجهه محدود با نور |
| عمر هدف | مدت سرویس مورد انتظار |
| شرایط محیطی | شدت تابش، دما، رطوبت و در صورت ارتباط شرایط اقلیمی پروژه |
| معیار حفظ عملکرد | تغییر رنگ، مقاومت ضربه، استحکام، ترک خوردگی یا سایر خواص بحرانی |
| روش ارزیابی | نوع آزمون هوازدگی، مدت آزمون و معیار پذیرش |
نکته انتخاب: دو گرید با عنوان «پایدارشده در برابر UV» فقط زمانی هم سطح اند که نوع آزمون، مدت مواجهه و مقدار خواص باقی مانده پس از آزمون قابل مقایسه باشد.
خواص سدکنندگی، نوری یا الکتریکی
این خواص فقط زمانی باید وارد مشخصات خرید شوند که مستقیماً عملکرد محصول نهایی را تعیین کنند. برای یک قطعه مکانیکی عمومی، افزودن الزامات سدکنندگی، شفافیت یا خواص الکتریکی معمولاً فقط دامنه تأمین را محدود و هزینه را افزایش می دهد؛ اما در بسته بندی، قطعات شفاف یا اجزای عایق الکتریکی، همین پارامترها می توانند معیار اصلی حذف یا تأیید گرید باشند.
| کاربرد واقعی | پارامتر قابل استعلام | نکته مقایسه |
|---|---|---|
| فیلم یا بسته بندی سدکننده | نرخ عبور اکسیژن، گاز هدف یا بخار آب | ضخامت، دما و رطوبت آزمون باید یکسان باشند |
| قطعه شفاف | عبور نور و مه آلودگی | فقط عبارت «شفاف» مبنای مقایسه نیست |
| قطعه عایق الکتریکی | استقامت الکتریکی و مقاومت ویژه حجمی؛ در صورت نیاز سایر خواص دی الکتریک | روش آزمون و شرایط رطوبتی و دمایی باید مطابق الزام محصول باشد |
برای خواص سدکنندگی، ISO 15105-1 نرخ عبور گاز از فیلم و ورق پلاستیکی را تحت شرایط تعریف شده اندازه گیری می کند و سری ISO 15106 نیز برای نرخ عبور بخار آب استفاده می شود؛ بنابراین عدد سدکنندگی بدون نوع گاز، ضخامت و شرایط آزمون قابل مقایسه نیست.
در کاربردهای نوری نیز ISO 13468-1 برای عبور کل نور و ISO 14782:2021 برای مه آلودگی مواد شفاف روش های مجزا تعریف می کنند. در قطعات الکتریکی نیز استقامت الکتریکی و مقاومت ویژه حجمی دو ویژگی متفاوت اند؛ IEC 60243-1:2013 آزمون استقامت الکتریکی و IEC 62631-3-1:2023 اندازه گیری مقاومت و مقاومت ویژه حجمی را پوشش می دهد.
نکته استعلام: فقط خاصیتی را وارد RFQ کنید که برای محصول معیار عملکرد یا پذیرش است و آن را با مقدار هدف + روش آزمون + شرایط آزمون تعریف کنید. عبارت هایی مانند «سدکنندگی بالا»، «گرید نوری» یا «گرید الکتریکی» به تنهایی مشخصات خرید محسوب نمی شوند.
مواد نو، خارج از گرید، بازیافتی یا کامپاند؛ کدام سطح ماده برای کاربرد شما قابل قبول است؟
انتخاب میان مواد نو و استاندارد تولیدکننده (Prime/Virgin)، مواد خارج از گرید (Off-grade)، مواد بازیافتی یا بازفرآوری شده و کامپاندها مستقیماً به حساسیت محصول نهایی، دامنه مجاز تغییر خواص، الزامات کیفی و ثبات موردنیاز در تولید بستگی دارد. پایین تر بودن قیمت یک ماده فقط زمانی مزیت ایجاد می کند که تغییرات احتمالی در فرآیندپذیری، ظاهر، خواص مکانیکی یا نرخ ضایعات، عملکرد محصول را از محدوده قابل قبول خارج نکند.
برای واحد خرید، ابتدا باید مشخص شود چه میزان تغییر در مشخصات بین محموله ها قابل پذیرش است و کدام ویژگی ها باید ثابت بمانند. سپس پیشنهادها باید بر اساس وضعیت واقعی ماده، منشأ آن، ثبات مشخصات، مدارک کنترل کیفیت و محدودیت های مصرف مقایسه شوند.
نکته انتخاب: پیش از مقایسه قیمت، وضعیت ماده را یکسان کنید. مقایسه قیمت ماده نو استاندارد با ماده خارج از گرید، بازیافتی یا کامپاند بدون درنظرگرفتن ثبات خواص، ریسک فرآیند و کیفیت محصول نهایی، مقایسه کالاهای هم سطح نیست.
گرید نو و استاندارد تولیدکننده (Prime / Virgin Grade)
این سطح ماده زمانی اولویت دارد که ثبات مشخصات فنی، قابلیت ردیابی، انطباق با الزامات محصول و یکنواختی بین بچ های تولیدی اهمیت بالایی داشته باشد. با این حال، در استعلام باید میان دو اصطلاح تفاوت گذاشت: Virgin به نو بودن ماده و استفاده نشدن از محتوای بازیافتی اشاره دارد، در حالی که Prime در بازار معمولاً به محصول استاندارد و منطبق با مشخصات رسمی تولیدکننده گفته می شود. بنابراین عبارت «Virgin» به تنهایی اثبات نمی کند که ماده حتماً گرید استاندارد و داخل محدوده مشخصات سازنده است.
| شرایط واقعی خرید | تصمیم مناسب واحد خرید | چه چیزی در RFQ الزام شود؟ | چه پیشنهادی هم سطح نیست؟ |
|---|---|---|---|
| فرایند تولید به تغییرات ماده حساس است | خرید همان گرید Prime تأییدشده | تولیدکننده، کد دقیق گرید و عدم جایگزینی بدون تأیید | ماده بدون کد گرید مشخص یا با عنوان کلی «Equivalent» |
| محصول نیازمند تأییدیه یا انطباق مشخص است | فقط ماده ای پذیرفته شود که مدارک همان گرید را داشته باشد | نوع تأییدیه موردنیاز و ارتباط آن با گرید و کاربرد نهایی | ارائه گواهی عمومی شرکت یا خانواده محصول به جای همان گرید |
| ردیابی محموله برای کنترل کیفیت الزامی است | هر محموله با بچ مشخص تحویل شود | شماره بچ/لات و گواهی آنالیز قابل تطبیق با بسته بندی | محموله بدون ردیابی یا ترکیب چند بچ بدون اعلام |
| تولید مستمر با تنظیمات ثابت خط انجام می شود | ثبات بین بچ ها در پارامترهای بحرانی کنترل شود | حدود موردقبول شاخص جریان مذاب، چگالی، رنگ یا سایر پارامترهای حساس فرایند | ماده ای که فقط داخل محدوده عمومی خانواده است اما تغییرات آن برای خط زیاد است |
| تغییر ماده نیازمند آزمون یا تأیید مجدد محصول است | کد گرید و منبع تأمین در سفارش ثابت نگه داشته شود | هرگونه تغییر گرید یا تولیدکننده منوط به تأیید خریدار باشد | پیشنهاد ارزان تر با گرید مشابه ولی تأییدنشده |
برای نمونه، SABIC اعلام می کند هر بچ تولید پلیمر دارای شماره منحصربه فرد است و اطلاعات تولید و آزمون های محصول از طریق همان شماره قابل بازیابی است؛ شماره بچ نیز در مدارک هر تحویل ثبت می شود. این سطح از ردیابی برای خریدهایی اهمیت دارد که تغییر ماده باید تا محموله مشخص قابل پیگیری باشد.
پرداخت هزینه بیشتر برای Prime زمانی توجیه دارد که تغییر گرید یا نوسان ماده بتواند هزینه ضایعات، تنظیم مجدد خط، آزمون مجدد یا مردودی محصول ایجاد کند. در کاربردی که چنین حساسیتی وجود ندارد، الزام Prime بدون ارزیابی گزینه های خارج از گرید یا بازیافتی می تواند هزینه مواد اولیه را بدون ایجاد ارزش متناسب افزایش دهد.
نکته استعلام: اگر Prime برای پروژه الزام است، در RFQ فقط عبارت «Prime Material» درج نکنید؛ تولیدکننده + کد دقیق گرید + وضعیت Prime + شماره بچ + مدارک موردنیاز + ممنوعیت جایگزینی بدون تأیید را صریحاً مشخص کنید.
خارج از گرید (Off-grade)
ماده خارج از گرید را نباید صرفاً نسخه ارزان تر ماده استاندارد تلقی کرد. مسئله اصلی این است که محموله دقیقاً در کدام مشخصه، با چه مقدار انحراف و نسبت به کدام گرید استاندارد خارج از محدوده قرار گرفته است. در بازار پلیمر، ماده خارج از گرید معمولاً در یک یا چند مشخصه مورد تضمین تولیدکننده با محدوده گرید استاندارد تطابق ندارد؛ این اختلاف می تواند در شاخص جریان مذاب، چگالی، رنگ، مقدار افزودنی، خواص مکانیکی یا حتی وضعیت ظاهری گرانول باشد.
| اختلاف اعلام شده با گرید استاندارد | سؤال اجرایی واحد خرید | چه زمانی می تواند قابل قبول باشد؟ | چه زمانی پیشنهاد باید رد شود؟ |
|---|---|---|---|
| شاخص جریان مذاب خارج از محدوده | مقدار واقعی این بچ چقدر است و نسبت به گرید مرجع چه انحرافی دارد؟ | اگر خط تولید پنجره فرایندی کافی داشته باشد و کیفیت محصول حفظ شود | اگر باعث ناپایداری تولید، تغییر پرشدن قالب، ضخامت فیلم یا زمان چرخه شود |
| چگالی خارج از محدوده | چگالی واقعی بچ و دامنه تغییر آن بین محموله ها چقدر است؟ | اگر خواص وابسته به چگالی برای محصول بحرانی نباشند | اگر صلبیت، ضربه، خواص فیلم یا عملکرد نهایی تحت تأثیر قرار گیرد |
| اختلاف رنگ یا ظاهر | مشکل فقط رنگ است یا همراه آن تغییر فرایندی و خواص نیز وجود دارد؟ | در قطعه غیرظاهری، محصول مشکی یا کاربردی که رنگ اهمیت ندارد | برای قطعه ظاهری، شفاف یا محصولی با کنترل رنگ |
| اختلاف در افزودنی ها | کدام افزودنی و با چه مقدار انحراف؟ | فقط اگر افزودنی موردنظر برای عملکرد محصول تعیین کننده نباشد | اگر پایدارکننده UV، آنتی اکسیدانت، لغزنده یا افزودنی عملکردی موردنیاز خارج از محدوده باشد |
| نوسان چند مشخصه یا منشأ نامشخص | آیا برای همان بچ گواهی آنالیز و علت خارج شدن از گرید وجود دارد؟ | پس از آزمون تولیدی و تعیین محدوده پذیرش برای همان کاربرد | اگر فروشنده نتواند مشخص کند چه چیزی خارج از گرید است یا هر محموله ماهیت متفاوتی داشته باشد |
در خرید حرفه ای، عبارت هایی مانند «نزدیک به Prime» یا «کیفیت خوب Off-grade» اطلاعات فنی کافی ایجاد نمی کنند. خریدار باید یک گرید مرجع داشته باشد و برای هر محموله خارج از گرید، مشخصات واقعی بچ را با پارامترهای بحرانی آن گرید مقایسه کند. در بازار Wide-spec نیز مشخصاتی مانند شاخص جریان مذاب و چگالی می توانند به صورت بچ به بچ اعلام شوند؛ در نتیجه یک نمونه موفق الزاماً ثبات محموله های بعدی را تضمین نمی کند.
از نظر اقتصادی، ماده خارج از گرید زمانی گزینه منطقی است که انحراف آن دقیقاً شناخته شده و برای کاربرد خریدار غیرحیاتی باشد. برای مثال، اختلاف رنگ ممکن است در یک قطعه مشکی صنعتی پذیرفتنی باشد، اما همان محموله برای محصول طبیعی یا ظاهری قابل قبول نباشد. به همین ترتیب، اختلاف جزئی شاخص جریان مذاب ممکن است روی یک خط با پنجره فرایندی وسیع مدیریت شود، اما در فیلم نازک یا قالب گیری حساس موجب نوسان تولید شود.
نکته استعلام: برای ماده خارج از گرید، از فروشنده گرید استاندارد مرجع + علت خارج شدن از گرید + مشخصه یا مشخصات منحرف شده + مقدار واقعی همان بچ + گواهی آنالیز + شماره بچ + امکان یا عدم امکان تکرار همین محدوده در محموله های بعدی را بخواهید. اگر فروشنده فقط قیمت پایین تر را اعلام می کند و نمی تواند اختلاف فنی با Prime را مشخص کند، پیشنهاد هنوز برای تصمیم خرید قابل ارزیابی نیست.
خارج از گرید (Off-grade)
ماده خارج از گرید را نباید صرفاً نسخه ارزان تر ماده استاندارد تلقی کرد. مسئله اصلی این است که محموله دقیقاً در کدام مشخصه، با چه مقدار انحراف و نسبت به کدام گرید استاندارد خارج از محدوده قرار گرفته است. در بازار پلیمر، ماده خارج از گرید معمولاً در یک یا چند مشخصه مورد تضمین تولیدکننده با محدوده گرید استاندارد تطابق ندارد؛ این اختلاف می تواند در شاخص جریان مذاب، چگالی، رنگ، مقدار افزودنی، خواص مکانیکی یا حتی وضعیت ظاهری گرانول باشد.
| اختلاف اعلام شده با گرید استاندارد | سؤال اجرایی واحد خرید | چه زمانی می تواند قابل قبول باشد؟ | چه زمانی پیشنهاد باید رد شود؟ |
|---|---|---|---|
| شاخص جریان مذاب خارج از محدوده | مقدار واقعی این بچ چقدر است و نسبت به گرید مرجع چه انحرافی دارد؟ | اگر خط تولید پنجره فرایندی کافی داشته باشد و کیفیت محصول حفظ شود | اگر باعث ناپایداری تولید، تغییر پرشدن قالب، ضخامت فیلم یا زمان چرخه شود |
| چگالی خارج از محدوده | چگالی واقعی بچ و دامنه تغییر آن بین محموله ها چقدر است؟ | اگر خواص وابسته به چگالی برای محصول بحرانی نباشند | اگر صلبیت، ضربه، خواص فیلم یا عملکرد نهایی تحت تأثیر قرار گیرد |
| اختلاف رنگ یا ظاهر | مشکل فقط رنگ است یا همراه آن تغییر فرایندی و خواص نیز وجود دارد؟ | در قطعه غیرظاهری، محصول مشکی یا کاربردی که رنگ اهمیت ندارد | برای قطعه ظاهری، شفاف یا محصولی با کنترل رنگ |
| اختلاف در افزودنی ها | کدام افزودنی و با چه مقدار انحراف؟ | فقط اگر افزودنی موردنظر برای عملکرد محصول تعیین کننده نباشد | اگر پایدارکننده UV، آنتی اکسیدانت، لغزنده یا افزودنی عملکردی موردنیاز خارج از محدوده باشد |
| نوسان چند مشخصه یا منشأ نامشخص | آیا برای همان بچ گواهی آنالیز و علت خارج شدن از گرید وجود دارد؟ | پس از آزمون تولیدی و تعیین محدوده پذیرش برای همان کاربرد | اگر فروشنده نتواند مشخص کند چه چیزی خارج از گرید است یا هر محموله ماهیت متفاوتی داشته باشد |
در خرید حرفه ای، عبارت هایی مانند «نزدیک به Prime» یا «کیفیت خوب Off-grade» اطلاعات فنی کافی ایجاد نمی کنند. خریدار باید یک گرید مرجع داشته باشد و برای هر محموله خارج از گرید، مشخصات واقعی بچ را با پارامترهای بحرانی آن گرید مقایسه کند. در بازار Wide-spec نیز مشخصاتی مانند شاخص جریان مذاب و چگالی می توانند به صورت بچ به بچ اعلام شوند؛ در نتیجه یک نمونه موفق الزاماً ثبات محموله های بعدی را تضمین نمی کند.
از نظر اقتصادی، ماده خارج از گرید زمانی گزینه منطقی است که انحراف آن دقیقاً شناخته شده و برای کاربرد خریدار غیرحیاتی باشد. برای مثال، اختلاف رنگ ممکن است در یک قطعه مشکی صنعتی پذیرفتنی باشد، اما همان محموله برای محصول طبیعی یا ظاهری قابل قبول نباشد. به همین ترتیب، اختلاف جزئی شاخص جریان مذاب ممکن است روی یک خط با پنجره فرایندی وسیع مدیریت شود، اما در فیلم نازک یا قالب گیری حساس موجب نوسان تولید شود.
نکته استعلام: برای ماده خارج از گرید، از فروشنده گرید استاندارد مرجع + علت خارج شدن از گرید + مشخصه یا مشخصات منحرف شده + مقدار واقعی همان بچ + گواهی آنالیز + شماره بچ + امکان یا عدم امکان تکرار همین محدوده در محموله های بعدی را بخواهید. اگر فروشنده فقط قیمت پایین تر را اعلام می کند و نمی تواند اختلاف فنی با Prime را مشخص کند، پیشنهاد هنوز برای تصمیم خرید قابل ارزیابی نیست.
کامپاند
کامپاند زمانی مطرح است که پلیمر پایه با پرکننده، تقویت کننده، اصلاح کننده یا بسته افزودنی ترکیب شده و ماده ای با مشخصات فنی جدید و هدفمند ایجاد شده باشد. بنابراین در خرید، کامپاند را نباید صرفاً با نام پلیمر پایه مقایسه کرد؛ برای مثال PA66 و PA66 GF30 از نظر صلبیت، جمع شدگی، رفتار حرارتی و فرایندپذیری یک کالای هم سطح نیستند. BASF نیز گریدهای تقویت شده با الیاف شیشه را به عنوان کامپاندهایی با مشخصات مکانیکی و حرارتی متفاوت از پلیمر تقویت نشده عرضه می کند.
| هدف از کامپاندسازی | چه چیزی باید در پیشنهاد فروشنده مشخص شود؟ | اثر مستقیم بر انتخاب | ریسک مقایسه اشتباه |
|---|---|---|---|
| افزایش صلبیت و استحکام | نوع و درصد تقویت کننده، مانند GF30 | مدول، استحکام، خزش و تحمل بار تغییر می کند | مقایسه PA66 GF30 با PA66 بدون تقویت صرفاً بر اساس قیمت هر کیلو |
| کنترل جمع شدگی و تابیدگی | نوع و درصد پرکننده معدنی و داده جمع شدگی در جهت های مختلف | می تواند پایداری ابعادی قطعه را بهبود دهد | فرض اینکه هر گرید پرشده رفتار ابعادی یکسان دارد |
| افزایش مقاومت ضربه | نوع اصلاح کننده، سطح اصلاح و خواص ضربه در دمای سرویس | توازن صلبیت و چقرمگی تغییر می کند | انتخاب گرید «Impact Modified» بدون بررسی افت احتمالی صلبیت |
| پایداری حرارتی یا محیطی | نوع بسته پایدارکننده و شرایطی که برای آن طراحی شده است | عمر ماده در دما، UV یا محیط مشخص تغییر می کند | تعمیم عنوان «Stabilized» به هر شرایط سرویس |
| الزامات الکتریکی یا خودخاموش شوندگی | نوع گرید، مشخصات عملکردی و استاندارد آزمون مرتبط | ممکن است برای قطعات برقی الزام طراحی باشد | مقایسه با گرید عمومی همان پلیمر پایه |
| کاهش اصطکاک یا سایش | نوع افزودنی تریبولوژیکی و شرایط آزمون | برای چرخ دنده، بوش و قطعات لغزشی تعیین کننده است | مقایسه صرفاً بر اساس خانواده پلیمر |
برای نمونه، BASF یک گرید PA6 با ۱۵ درصد الیاف شیشه و پایدارکننده حرارتی عرضه می کند که تقویت الیافی آن برای افزایش استحکام، صلبیت و دمای تغییر شکل طراحی شده است؛ در گریدهای دیگر همین خانواده، درصد الیاف، مواد معدنی یا افزودنی های کندسوزکننده تغییر می کند و در نتیجه مشخصات فنی ماده نیز عوض می شود.
نکته مهم این است که کامپاند وضعیت کیفی ماده را مشخص نمی کند. یک کامپاند می تواند بر پایه ماده نو، بازیافتی یا ترکیبی از هر دو تولید شود. برای مثال BASF گرید PA66 GF30 دارای خوراک بازیافتی نیز عرضه می کند. بنابراین «Compound» نباید به عنوان مترادف Prime یا Recycled استفاده شود؛ این دو محور جداگانه اند: یکی فرمولاسیون ماده را توصیف می کند و دیگری منشأ یا وضعیت خوراک را.
نکته استعلام: برای کامپاند فقط «PA66 GF30» یا «PP Filled» ننویسید. حداقل پلیمر پایه + نوع و درصد پرکننده/تقویت کننده + اصلاح کننده های عملکردی + بسته افزودنی موردنیاز + رنگ + مشخصات بحرانی محصول + منشأ ماده در صورت اهمیت را مشخص کنید. دو کامپاند با پلیمر پایه و درصد پرکننده یکسان نیز الزاماً قابل جایگزینی نیستند، مگر اینکه مشخصات فنی و عملکرد آن ها هم سطح باشد.
گرید پلی اتیلن را با چه مشخصاتی انتخاب کنیم؟
در خرید پلی اتیلن، نام HDPE، LDPE یا LLDPE فقط خانواده ماده را مشخص می کند و برای انتخاب گرید کافی نیست. گرید مناسب باید با فرایند تولید، نوع محصول نهایی، رفتار جریان مذاب، چگالی و الزامات عملکردی تطبیق داشته باشد. به همین دلیل، دو گرید از یک خانواده می توانند از نظر قابلیت تولید فیلم، تزریق، قالب گیری بادی یا لوله کاملاً متفاوت باشند و نباید صرفاً به دلیل نزدیک بودن قیمت یا نام تجاری جایگزین یکدیگر شوند.
برای واحد خرید، منطق انتخاب باید از کاربرد و فرایند → محدوده MFR/MFI و چگالی → گرید کاربردی → الزامات استاندارد یا تأیید پروژه پیش برود. در کاربردهای حساس مانند لوله تحت فشار نیز عنوان عمومی «Pipe Grade» کافی نیست و ممکن است طبقه بندی ماده مانند PE100 یا تأیید صریح گرید در مشخصات پروژه شرط پذیرش باشد.
نکته انتخاب گرید: ابتدا فرایند و محصول نهایی را ثابت کنید؛ سپس فقط گریدهایی را از نظر قیمت مقایسه کنید که MFR/MFI، چگالی، کاربرد اعلام شده و الزامات استانداردی آن ها با محدوده موردنیاز شما هم سطح باشد.
HDPE، LDPE و LLDPE بر اساس فرآیند و محصول
انتخاب میان HDPE، LDPE و LLDPE باید از فرایند تولید و عملکرد محصول نهایی آغاز شود. این سه خانواده در برخی کاربردها هم پوشانی دارند، اما جایگزین مستقیم یکدیگر نیستند؛ حتی در یک خانواده نیز گرید مخصوص فیلم، تزریق یا قالب گیری بادی می تواند ساختار مولکولی و رفتار فرایندی متفاوتی داشته باشد. برای نمونه، SABIC در خانواده HDPE گریدهای مجزایی برای فیلم، تزریق و قالب گیری بادی عرضه می کند؛ Dow نیز LLDPEهای مختلفی را متناسب با فیلم دمشی و ریختگی و نیازهایی مانند چقرمگی، مقاومت پارگی و فرایندپذیری تفکیک می کند.
| محصول یا فرایند واقعی | خانواده ای که ابتدا بررسی می شود | منطق انتخاب | ریسک انتخاب اشتباه |
|---|---|---|---|
| فیلم انعطاف پذیر با نیاز به چقرمگی و مقاومت پارگی | LLDPE؛ در بسیاری از ساختارها همراه LDPE | توازن مقاومت مکانیکی فیلم و قابلیت تولید پایدار | جایگزینی صرفاً بر اساس عنوان «Film Grade» بدون آزمون روی ساختار واقعی |
| فیلم با تأکید بر فرایندپذیری و رفتار مذاب مناسب | LDPE یا ترکیب آن با LLDPE | بهبود رفتار خط و رسیدن به خواص موردنظر فیلم | انتخاب ماده صرفاً بر اساس خانواده بدون توجه به گرید و ترکیب مصرفی |
| قطعات تزریقی صلب، درپوش و برخی ظروف | HDPE گرید تزریقی | صلبیت، چقرمگی، پایداری ابعادی و قابلیت پرشدن قالب | خرید HDPE عمومی که برای تزریق طراحی نشده است |
| بطری، گالن و ظروف قالب گیری بادی | HDPE گرید بادی | استحکام مذاب، مقاومت ضربه و مقاومت در برابر ترک تنشی | استفاده از گرید تزریقی یا فیلم به دلیل مشابه بودن نام پلیمر |
| لوله و محصولات اکسترودی تخصصی | HDPE گرید مربوط به همان کاربرد | عملکرد بلندمدت و انطباق با الزامات محصول | فرض اینکه هر HDPE اکستروژنی برای لوله مناسب است |
به عنوان نمونه، SABIC یک HDPE مخصوص قالب گیری بادی را برای ظروف با ترکیب صلبیت، مقاومت ضربه و مقاومت در برابر ترک تنشی محیطی عرضه می کند، در حالی که گریدهای تزریقی همان خانواده برای جریان پذیری، کاهش تابیدگی و پایداری ابعادی طراحی شده اند. همچنین Dow برای LLDPE فیلم، گریدهایی با تمرکز بر چقرمگی، مقاومت پارگی و سوراخ شدن عرضه می کند.
نکته انتخاب: در RFQ فقط «HDPE»، «LDPE» یا «LLDPE» درج نکنید. فرایند تولید + نوع محصول + گرید کاربردی موردنیاز + خواص بحرانی محصول را مشخص کنید؛ سپس پارامترهای دقیق تر همان گرید مانند MFR/MFI و چگالی را بین پیشنهادها مقایسه کنید.
شاخص جریان مذاب (MFR/MFI)
در خرید پلی اتیلن، شاخص جریان مذاب یکی از مهم ترین پارامترهای مقایسه رفتار ماده در فرایند است. در استاندارد ISO 1133-1:2022، نرخ جریان جرمی مذاب با نماد MFR و بر حسب g/10 min اندازه گیری می شود. عدد MFR فقط همراه با دمای آزمون و بار اعمال شده معنا دارد؛ بنابراین دو عدد که تحت شرایط آزمون متفاوت به دست آمده اند، مستقیماً قابل مقایسه نیستند.
در بازار پلی اتیلن، اصطلاح MFI نیز همچنان رایج است و معمولاً برای اشاره به همین شاخص جریان جرمی استفاده می شود. برای مثال، Dow در دیتاشیت گریدهای فیلم پلی اتیلن مقدار Melt Index را همراه با شرایط دقیق 190°C/2.16 kg گزارش می کند؛ یک گرید DOWLEX مقدار 1.3 و گرید دیگری 0.85 g/10 min دارد. همین نحوه گزارش نشان می دهد که عدد بدون شرایط آزمون برای RFQ کافی نیست.
| وضعیت واقعی فرایند | اثر MFR در انتخاب | چه چیزی بین پیشنهادها کنترل شود؟ | ریسک انتخاب اشتباه |
|---|---|---|---|
| نیاز به جریان آسان تر مذاب | معمولاً MFR بالاتر می تواند پرشدن و جریان مذاب را آسان تر کند | مقدار MFR، دما و بار آزمون و گرید دقیق | انتخاب صرفاً بر اساس «MFI بالا» بدون بررسی عملکرد محصول |
| نیاز به استحکام مذاب بیشتر | در بسیاری از گریدهای هم خانواده، MFR پایین تر می تواند با گرانروی و استحکام مذاب بیشتر همراه باشد | MFR هدف و محدوده قابل قبول خط | انتخاب گرید بسیار روان که کنترل مذاب را دشوار کند |
| تولید مستمر با تنظیمات ثابت | نوسان MFR می تواند پنجره فرایندی را تغییر دهد | مقدار هر بچ و محدوده مجاز تغییرات | خرید بچ هایی با تغییرات زیاد و نیاز مداوم به اصلاح تنظیمات |
| جایگزینی یک گرید موجود | MFR یکی از اولین پارامترهای غربالگری است، نه معیار نهایی جایگزینی | شرایط آزمون یکسان و فاصله مقدار گرید پیشنهادی با گرید مرجع | فرض هم ارزی دو گرید فقط به دلیل MFR نزدیک |
نکته مهم این است که MFR به تنهایی مشخصات کامل رفتار مذاب نیست. دو پلی اتیلن با MFR یکسان می توانند به دلیل تفاوت در توزیع وزن مولکولی، ساختار مولکولی یا سایر ویژگی ها رفتار فرایندی و خواص محصول متفاوتی داشته باشند. حتی در دو گرید فیلم Dow با MFRهای نزدیک، خواص ضربه، پارگی و نوری یکسان نیستند؛ بنابراین MFR باید به عنوان یک پارامتر غربالگری و کنترل فرایند استفاده شود، نه مدرک کافی برای جایگزینی گرید.
نکته استعلام: در RFQ فقط «MFI = 1» ننویسید. MFR/MFI هدف + محدوده قابل قبول + دمای آزمون + بار آزمون + استاندارد اندازه گیری را مشخص کنید. اگر فروشنده عدد جریان مذاب را بدون شرایط آزمون ارائه می کند، آن عدد هنوز برای مقایسه فنی پیشنهادها کافی نیست.
چگالی
در انتخاب گرید پلی اتیلن، چگالی زمانی معیار خرید مهمی است که تفاوت آن مستقیماً صلبیت، انعطاف پذیری یا عملکرد محصول را تغییر دهد. در چنین کاربردهایی، مقایسه دو گرید فقط بر اساس HDPE، LDPE یا LLDPE بودن کافی نیست و مقدار چگالی همان گرید باید همراه با سایر مشخصات بحرانی بررسی شود. ISO 1183-1:2025 نیز چگالی را پارامتری کاربردی برای ردیابی تغییرات ساختار یا ترکیب ماده و بررسی یکنواختی نمونه ها می داند.
| شرایط واقعی محصول | اثر چگالی بر انتخاب | چه چیزی بین پیشنهادها مقایسه شود؟ | ریسک انتخاب اشتباه |
|---|---|---|---|
| فیلم نیازمند انعطاف و چقرمگی | گریدهای کم چگال تر می توانند توازن متفاوتی از انعطاف و مقاومت ضربه ایجاد کنند | چگالی همراه با مقاومت پارگی، ضربه و ضخامت هدف | انتخاب گرید با چگالی بالاتر صرفاً برای افزایش صلبیت و از دست دادن چقرمگی موردنیاز |
| فیلم یا قطعه نیازمند صلبیت بیشتر | افزایش چگالی در گریدهای قابل مقایسه معمولاً با افزایش صلبیت همراه است | چگالی، مدول و خواص ضربه همان گرید | فرض اینکه چگالی بالاتر همیشه عملکرد کلی بهتری ایجاد می کند |
| جایگزینی گرید موجود | اختلاف چگالی می تواند نشان دهد دو ماده از نظر ساختار و خواص هم سطح نیستند | چگالی گرید مرجع و پیشنهادی در کنار MFR/MFI | جایگزینی فقط به دلیل مشابه بودن شاخص جریان مذاب |
| تولید مستمر حساس به خواص ماده | تغییر چگالی بین بچ ها می تواند روی خواص محصول اثر بگذارد | محدوده مجاز چگالی و نتایج هر بچ | پذیرش ماده با دامنه تغییرات وسیع بدون بررسی اثر روی محصول |
برای نمونه، Dow در یک گرید LDPE فیلم با چگالی 0.924 g/cm³ مدول فیلم پایین تری گزارش می کند، در حالی که یک HDPE با چگالی 0.958 g/cm³ برای کاربردهایی با صلبیت بیشتر عرضه می شود. در عین حال، حتی میان LLDPEهای فیلم نیز تغییر چگالی از حدود 0.918 تا 0.941 g/cm³ با توازن متفاوتی از صلبیت، ضربه و پارگی همراه است. این اعداد نمونه مشخصات گریدهای معین هستند و نباید به همه پلی اتیلن ها تعمیم داده شوند.
نکته استعلام: اگر چگالی در عملکرد محصول تعیین کننده است، در RFQ مقدار یا محدوده قابل قبول چگالی + روش آزمون + خواص وابسته ای که باید حفظ شوند را مشخص کنید. چگالی به تنهایی معیار تأیید جایگزینی نیست و باید همراه با MFR/MFI و عملکرد واقعی محصول بررسی شود.
گرید فیلم، تزریق، قالب گیری بادی و لوله
گرید فیلم (Film Grade)، گرید تزریق (Injection Grade)، گرید قالب گیری بادی (Blow Molding Grade) و گرید لوله (Pipe Grade) در بازار پلی اتیلن صرفاً نام چند کاربرد نیستند؛ این عناوین به دسته های واقعی عرضه گرید اشاره دارند که تولیدکننده ماده را با ساختار مولکولی، رفتار مذاب و مجموعه خواص متناسب با فرایند و محصول مشخص عرضه می کند. برای نمونه، SABIC در سبد HDPE خود گریدهای مستقل برای فیلم دمشی، تزریق و قالب گیری بادی دارد که حتی در چگالی یا MFR نزدیک، هدف طراحی و مشخصات عملکردی متفاوتی دارند.
| گرید مورد استعلام | چه چیزی باید در پیشنهاد فروشنده کنترل شود؟ | چه چیزی نشان می دهد پیشنهاد هم سطح نیست؟ | اقدام مناسب واحد خرید |
|---|---|---|---|
| گرید فیلم | گرید دقیق، روش تولید فیلم، MFR، چگالی، استحکام مذاب و خواص بحرانی فیلم | پیشنهاد یک HDPE یا LLDPE عمومی که سازنده آن را برای فرایند فیلم موردنظر معرفی نکرده است | فقط گریدهایی را مقایسه کنید که برای همان نوع فیلم و خط تولید عرضه شده اند |
| گرید تزریق | MFR در شرایط آزمون یکسان، صلبیت، ضربه، جمع شدگی، تابیدگی و محدوده کاربرد اعلام شده | جایگزینی گرید فیلم یا بادی فقط به دلیل جریان مذاب نزدیک | کاربرد تزریقی و نوع قطعه هدف در دیتاشیت همان کد گرید بررسی شود |
| گرید قالب گیری بادی | استحکام مذاب، مقاومت ضربه، مقاومت در برابر ترک تنشی و محدوده اندازه ظرف | پیشنهاد گرید تزریقی یا گرید بادی طراحی شده برای ظرفی کاملاً متفاوت | حجم و نوع ظرف همراه با گرید بادی موردنیاز در RFQ مشخص شود |
| گرید لوله | کد دقیق گرید، مشخصات بلندمدت ماده، استانداردها و دامنه کاربرد اعلام شده | پیشنهاد HDPE اکستروژن عمومی با عنوان «مناسب لوله» بدون مستندات گرید لوله | وضعیت تأیید ماده برای نوع لوله و استاندارد پروژه جداگانه کنترل شود |
برای مثال، SABIC گرید 7000F را مشخصاً برای فیلم دمشی عرضه می کند، در حالی که M200050 یک گرید تزریقی با جریان مناسب، تابیدگی کم و پایداری ابعادی است و B5628 برای قالب گیری بادی بطری های کوچک توسعه یافته است. این نمونه ها نشان می دهند که عبارت هایی مانند «HDPE با MFR مناسب» هنوز مشخصات خرید کامل نیستند؛ هویت تجاری گرید و فرایندی که سازنده آن را برای آن طراحی کرده است نیز باید تطبیق داشته باشد.
در گریدهای لوله این تفکیک اهمیت بیشتری پیدا می کند، زیرا ماده فقط برای عبور مناسب از اکسترودر انتخاب نمی شود و عملکرد بلندمدت و الزامات استانداردی محصول نیز بخشی از تعریف گرید هستند. برای نمونه، Borealis برخی ترکیبات HDPE را مشخصاً برای سامانه های لوله تحت فشار عرضه و استانداردهای قابل پوشش آن ها را در دیتاشیت مشخص می کند.
نکته استعلام: در RFQ از عبارت کلی «PE مناسب فیلم/تزریق/بادی/لوله» عبور کنید و نوع گرید بازار + تولیدکننده + کد دقیق گرید + فرایند هدف + محصول نهایی + مشخصات بحرانی را ثبت کنید. گریدی از همان خانواده پلی اتیلن که برای فرایند دیگری عرضه شده، صرفاً با MFR یا چگالی نزدیک، جایگزین قابل قبول محسوب نمی شود.
برای گرید لوله چه زمانی PE100 یا گرید تأییدشده پروژه لازم است؟
در لوله های پلی اتیلن تحت فشار، عبارت «HDPE Pipe Grade» برای خرید کافی نیست. اگر طراحی شبکه، استاندارد محصول یا مشخصات پروژه بر مبنای PE100 انجام شده باشد، ماده پیشنهادی باید واقعاً در این طبقه قرار گیرد. در طبقه بندی مواد لوله تحت فشار، PE100 به ماده ای با حداقل استحکام موردنیاز (MRS) برابر 10 MPa در مبنای ارزیابی بلندمدت اشاره دارد؛ استاندارد ISO 12162 نیز چارچوب طبقه بندی مواد ترموپلاستیک برای لوله های تحت فشار را تعیین می کند.
| وضعیت خرید | چه ماده ای قابل بررسی است؟ | چه چیزی باید از فروشنده کنترل شود؟ | چه پیشنهادی قابل قبول نیست؟ |
|---|---|---|---|
| لوله آب یا شبکه تحت فشار با الزام PE100 | کامپاند طبقه بندی شده PE100 | کد دقیق گرید، تولیدکننده، طبقه بندی PE100 و انطباق با استاندارد پروژه | HDPE عمومی یا گرید اکستروژن که فقط با عنوان «مناسب لوله» عرضه شده است |
| پروژه مبتنی بر ISO 4427 | ماده منطبق با الزامات مربوط به سیستم لوله و کاربرد تعیین شده | استانداردهای اعلام شده در دیتاشیت همان گرید و محدوده کاربرد آن | ارائه صرف یک مقدار MFR و چگالی بدون مستندات عملکرد لوله تحت فشار |
| پروژه دارای فهرست مواد یا سازندگان تأییدشده | همان کد گرید و منبع تأییدشده پروژه | تطابق نام سازنده و کد تجاری با مدارک تأیید پروژه | PE100 از سازنده یا گرید دیگری که هنوز برای پروژه تأیید نشده است |
| شرایط نصب یا سرویس دارای الزامات بالاتر | PE100 همراه با ویژگی های تکمیلی تعیین شده پروژه | الزامات رشد آهسته ترک، انتشار سریع ترک، UV، آب آشامیدنی یا سایر معیارهای مشخص شده | فرض اینکه عبارت PE100 به تنهایی تمام الزامات ویژه پروژه را پوشش می دهد |
ISO 4427-1 الزامات ترکیبات پلی اتیلن مورد استفاده در لوله و اتصالات شبکه های آب و فاضلاب تحت فشار را پوشش می دهد و تصریح می کند که انتخاب مناسب از میان گزینه های استاندارد بر عهده خریدار یا مشخص کننده پروژه و وابسته به نیازها و روش نصب پروژه است. بنابراین حتی PE100 بودن ماده به معنی تأیید خودکار برای هر پروژه نیست.
برای نمونه، BorSafe HE3490-LS-H از Borealis یک کامپاند HDPE مخصوص لوله تحت فشار است که به عنوان MRS 10.0 / PE100 طبقه بندی شده و سازنده انطباق مورد انتظار آن با استانداردهایی مانند ISO 4427، EN 12201، ISO 4437 و EN 1555 را اعلام می کند. همین گرید همچنین برای مقاومت بالاتر در برابر رشد آهسته ترک طبقه بندی شده است. این مثال نشان می دهد در خرید گرید لوله، طبقه بندی PE100 باید به یک کد محصول مشخص با مدارک فنی مشخص متصل باشد، نه فقط به ادعای عمومی فروشنده.
در پروژه های حساس تر ممکن است علاوه بر PE100، قرارداشتن گرید در یک فهرست تأییدشده نیز الزام شود. برای نمونه، انجمن PE100+ فقط گریدهایی را در فهرست خود قرار می دهد که علاوه بر انطباق با استانداردهای مرتبط، آزمون های مستقل دوره ای برای استحکام بلندمدت، مقاومت در برابر رشد آهسته ترک و انتشار سریع ترک را پشت سر بگذارند. چنین تأییدی زمانی اهمیت پیدا می کند که کارفرما یا مشخصات فنی پروژه صراحتاً آن را مطالبه کرده باشد.
نکته استعلام: اگر پروژه PE100 می خواهد، در RFQ فقط «PE100 Pipe Grade» درج نکنید. تولیدکننده + کد دقیق گرید + طبقه بندی PE100 + استاندارد موردنیاز + تأییدیه پروژه در صورت الزام + مدارک قابل ارائه برای همان گرید را مشخص کنید. یک PE100 تأییدشده در پروژه دیگر نیز الزاماً بدون بررسی مدارک، جایگزین گرید مصوب پروژه شما نیست.
گرید پلی پروپیلن را با چه مشخصاتی انتخاب کنیم؟
در خرید پلی پروپیلن، انتخاب گرید باید از نوع ساختار ماده، فرایند تولید و عملکرد محصول نهایی آغاز شود. هموپلیمر، کوپلیمر تصادفی و کوپلیمر ضربه پذیر می توانند از نظر صلبیت، شفافیت، مقاومت ضربه و رفتار فرایندی تفاوت جدی داشته باشند؛ بنابراین نام کلی «PP» برای مقایسه پیشنهادها کافی نیست.
در مرحله بعد، MFR/MFI، گرید بازار و فرایند هدف باید با کاربرد واقعی تطبیق داده شوند. گرید تزریق، رافیا، فیلم و الیاف برای نیازهای فرایندی و محصولی متفاوت عرضه می شوند و صرف نزدیک بودن شاخص جریان مذاب، آن ها را قابل جایگزینی نمی کند.
نکته انتخاب گرید: منطق استعلام را به صورت نوع پلی پروپیلن → فرایند تولید → گرید بازار → MFR/MFI → خواص بحرانی محصول تنظیم کنید و فقط پیشنهادهایی را از نظر قیمت مقایسه کنید که در این پنج سطح هم خوان باشند.
هموپلیمر، کوپلیمر تصادفی و کوپلیمر ضربه پذیر
در خرید پلی پروپیلن، انتخاب میان هموپلیمر (Homopolymer)، کوپلیمر تصادفی (Random Copolymer) و کوپلیمر ضربه پذیر (Impact Copolymer) باید بر اساس توازن موردنیاز میان صلبیت، مقاومت ضربه، شفافیت و فرایند تولید انجام شود. این سه گروه از نظر عملکرد بازار یکسان نیستند؛ LyondellBasell هموپلیمر را صلب ترین گروه، کوپلیمر تصادفی را شفاف ترین گروه و کوپلیمر ضربه پذیر را گزینه مناسب تر برای مقاومت ضربه، به ویژه در دماهای پایین، معرفی می کند.
| نیاز واقعی محصول | گزینه ای که ابتدا بررسی می شود | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | چه زمانی گزینه مناسب نیست؟ |
|---|---|---|---|
| صلبیت و استحکام بالاتر | هموپلیمر | مدول، استحکام، مقاومت حرارتی، MFR و فرایند هدف | اگر قطعه به ضربه شدید، خصوصاً در دمای پایین، حساس باشد |
| شفافیت و ظاهر بهتر همراه با انعطاف و ضربه پذیری متعادل | کوپلیمر تصادفی | شفافیت، مه آلودگی، مقاومت ضربه، صلبیت و قابلیت فرایند در خط موجود | اگر صلبیت بالا یا مقاومت ضربه شدید در سرما الزام اصلی باشد |
| مقاومت ضربه بالا، به ویژه در دمای پایین | کوپلیمر ضربه پذیر | مقاومت ضربه در دمای واقعی سرویس، مدول، جمع شدگی و ظاهر قطعه | اگر شفافیت بالا یا حداکثر صلبیت معیار اصلی محصول باشد |
| محصول با چند الزام هم زمان | گرید مشخص از یکی از سه گروه، نه انتخاب صرفاً بر اساس نام گروه | توازن واقعی صلبیت/ضربه/شفافیت و کاربرد اعلام شده همان گرید | اگر فروشنده صرفاً عنوان «PP Copolymer» اعلام کند و نوع دقیق مشخص نباشد |
کوپلیمر تصادفی معمولاً زمانی ارزش بیشتری دارد که شفافیت و ظاهر محصول در کنار مقاومت ضربه متوسط اهمیت داشته باشد. برای نمونه، LyondellBasell گرید Clyrell RC5056 را برای ظروف شفاف تزریقی با ترکیب شفافیت بالا و توازن صلبیت/ضربه عرضه می کند. در مقابل، کوپلیمرهای ضربه پذیر برای کاربردهایی طراحی می شوند که حفظ چقرمگی در ضربه اهمیت بیشتری از شفافیت دارد.
فرایند تولید نیز باید همراه با نوع پلی پروپیلن کنترل شود. یک کوپلیمر تصادفی می تواند برای تزریق، فیلم، قالب گیری بادی یا اکستروژن عرضه شود و صرف «Random Copolymer» بودن، آن را برای همه این فرایندها مناسب نمی کند. برای مثال، گرید Moplen RP340H از همین گروه مشخصاً برای اکستروژن ورق، ترموفرمینگ و قالب گیری بادی اکستروژنی عرضه شده است.
نکته انتخاب گرید: اگر اولویت اصلی صلبیت است، هموپلیمر معمولاً نقطه شروع مناسب تری است؛ اگر شفافیت اهمیت بیشتری دارد، کوپلیمر تصادفی بررسی شود؛ و اگر ضربه، خصوصاً در دمای پایین عامل بحرانی است، کوپلیمر ضربه پذیر اولویت پیدا می کند. سپس انتخاب نهایی باید در سطح کد دقیق گرید و فرایند هدف انجام شود، نه فقط نام این سه گروه.
شاخص جریان مذاب (MFR/MFI) و فرآیندپذیری
در خرید پلی پروپیلن، شاخص جریان مذاب (MFR/MFI) باید با فرایند تولید و هندسه محصول نهایی تطبیق داده شود. عدد بالاتر معمولاً به جریان آسان تر مذاب کمک می کند، اما انتخاب صرفاً بر اساس «روانی بیشتر» می تواند به افت برخی خواص مکانیکی یا تغییر رفتار قطعه منجر شود. بنابراین MFR باید به عنوان یکی از پارامترهای تعیین کننده پنجره فرایندی دیده شود، نه شاخص مستقل کیفیت.
| وضعیت واقعی تولید | MFR چه نقشی در انتخاب دارد؟ | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | ریسک انتخاب اشتباه |
|---|---|---|---|
| تزریق قطعه نازک یا دارای مسیر جریان طولانی | MFR بالاتر می تواند پرشدن قالب را آسان تر کند | مقدار MFR، شرایط آزمون، ضخامت قطعه و طول مسیر جریان | انتخاب گرید بسیار روان بدون بررسی افت مقاومت ضربه یا استحکام |
| قطعه تزریقی ضخیم یا دارای الزامات مکانیکی بیشتر | ممکن است MFR متوسط یا پایین تر مناسب تر باشد | توازن جریان پذیری با صلبیت و مقاومت ضربه | تمرکز فقط بر پرشدن قالب و نادیده گرفتن عملکرد قطعه |
| تولید با زمان چرخه کوتاه و ظرفیت بالا | جریان مناسب می تواند زمان پرشدن و فشار موردنیاز را کاهش دهد | MFR همراه با رفتار خنک کاری و زمان چرخه واقعی | فرض اینکه MFR بالاتر همیشه زمان چرخه را کاهش می دهد |
| اکستروژن، فیلم یا الیاف | MFR باید با پایداری مذاب و شرایط کشش فرایند سازگار باشد | محدوده MFR گرید موردنظر و توصیه تولیدکننده برای همان فرایند | استفاده از گرید تزریقی صرفاً به دلیل نزدیک بودن MFR |
| جایگزینی گرید موجود | MFR یکی از معیارهای اولیه غربالگری است | MFR در شرایط آزمون یکسان و میزان اختلاف با گرید مرجع | فرض هم ارزی دو گرید فقط به دلیل مشابه بودن MFR |
ISO 1133-1:2022 اندازه گیری MFR را بر اساس دمای آزمون و بار مشخص تعریف می کند؛ بنابراین عدد MFR بدون این دو پارامتر برای مقایسه فنی کافی نیست. در پلی پروپیلن نیز تولیدکنندگان، گریدهای مختلف را در دامنه های جریان متفاوت برای نیازهای گوناگون تزریق، اکستروژن، فیلم و الیاف عرضه می کنند.
مهم تر اینکه دو گرید با MFR نزدیک الزاماً رفتار تولیدی یکسان ندارند. نوع پلی پروپیلن، توزیع وزن مولکولی، افزودنی ها، تقویت کننده ها و طراحی خود گرید می توانند روی پرشدن قالب، تابیدگی، ظاهر سطح، مقاومت ضربه و زمان چرخه اثر بگذارند.
نکته استعلام: در درخواست خرید فقط «MFI = 20» درج نکنید. MFR/MFI هدف + محدوده قابل قبول + دما و بار آزمون + فرایند تولید + ضخامت یا هندسه بحرانی محصول را مشخص کنید. اگر گرید جایگزین پیشنهاد می شود، MFR مشابه باید در کنار نوع PP و خواص نهایی محصول بررسی شود.
گریدهای تزریق (Injection Grades)
گرید تزریق پلی پروپیلن یک گروه واقعی در بازار مواد اولیه است و انتخاب آن باید با هندسه قطعه، ضخامت دیواره، طول مسیر جریان، زمان چرخه و خواص مکانیکی موردنیاز انجام شود. در این بازار، صرف اینکه ماده «PP Injection» باشد کافی نیست؛ تولیدکنندگان گریدهای تزریقی را با جریان پذیری و توازن صلبیت/ضربه متفاوت برای قطعات عمومی، بسته بندی دیواره نازک، درپوش، جعبه و قطعات صنعتی عرضه می کنند. SABIC برای نمونه گرید تزریقی 5701P با MFR حدود 6 و گرید 312MK10R با MFR حدود 39 g/10 min عرضه می کند؛ دومی برای جریان بالاتر و کاربردهای تزریقی، از جمله قطعات دیواره نازک، طراحی شده است.
| شرایط واقعی تولید | چه چیزی در گرید تزریق کنترل شود؟ | ریسک انتخاب اشتباه |
|---|---|---|
| قطعه عمومی با ضخامت معمول | MFR، صلبیت، مقاومت ضربه، جمع شدگی و کیفیت سطح | خرید گرید بسیار روان بدون نیاز واقعی و افت خواص موردنیاز |
| قطعه دیواره نازک یا مسیر جریان طولانی | جریان پذیری، قابلیت پرشدن، زمان چرخه و توازن ضربه/صلبیت | انتخاب گرید کم جریان و افزایش فشار تزریق یا ناپایداری پرشدن |
| قطعه تحت ضربه | نوع PP، مقاومت ضربه در دمای کار و مدول | مقایسه هموپلیمر با کوپلیمر ضربه پذیر فقط بر اساس MFR |
| قطعه ظاهری | براقیت، کیفیت سطح، تابیدگی و در صورت نیاز شفافیت | تأیید گرید صرفاً بر مبنای خواص مکانیکی |
نکته استعلام: در درخواست خرید، نوع PP + کد گرید تزریق + MFR و شرایط آزمون + ضخامت یا هندسه بحرانی + صلبیت/ضربه/ظاهر موردنیاز را مشخص کنید. عنوان کلی «PP Injection Grade» هنوز برای مقایسه دو پیشنهاد کافی نیست.
گریدهای رافیا (Raffia Grades)
PP Raffia یک گرید بازار مشخص برای تولید نوار کشیده شده، کیسه های بافته شده، جامبوبگ، نخ و برخی منسوجات صنعتی است؛ نه نام عمومی هر پلی پروپیلنی که بتوان آن را اکسترود کرد. در این کاربرد، ماده باید در اکستروژن نوار، کشش و تولید پیوسته، پایداری مناسب خط و خواص مکانیکی موردنیاز نوار را حفظ کند.
SABIC در سبد فعلی خود گریدهایی مانند 5051P را مشخصاً در گروه Raffia Extrusion برای کیسه بافته شده، جامبوبگ، طناب، پشت فرش و ژئوتکستایل عرضه می کند؛ این گرید MFR حدود 2.2 g/10 min دارد. گرید 5061P با MFR حدود 4 نیز برای نوارهای ظریف تر و سرعت خط بالاتر معرفی شده است. این تفاوت نشان می دهد حتی داخل بازار PP Raffia، یک کد گرید نمی تواند بدون بررسی جای دیگری استفاده شود.
| موضوع خرید | چه چیزی باید کنترل شود؟ | اثر بر تولید |
|---|---|---|
| سرعت خط | MFR و پایداری فرایندی همان گرید | پارگی نوار، نوسان تولید یا محدودشدن سرعت خط |
| کشش نوار | استحکام کششی و رفتار ماده در نسبت کشش موردنظر | کاهش استحکام کیسه یا نخ تولیدی |
| عرض و دنیر نوار | گرید مناسب نوار معمولی یا ظریف | گرید نامناسب ممکن است در نوارهای کم دنیر پایداری کافی نداشته باشد |
| محصول نهایی | کیسه بافته، جامبوبگ، ژئوتکستایل، طناب یا پشت فرش | مشخص می کند کدام مشخصات مکانیکی باید اولویت داشته باشند |
Repsol نیز در سبد پلی پروپیلن خود، گریدهای رافیا را جدا از سایر گریدهای اکستروژن عرضه می کند و میان رافیا با فرایندپذیری آسان و رافیا با استحکام بالاتر تمایز قائل می شود.
نکته خرید: برای PP Raffia فقط MFR را تطبیق ندهید. نوع محصول بافته شده + سرعت خط + مشخصات نوار + استحکام موردنیاز + کد دقیق گرید باید با ماده مرجع مقایسه شود.
گریدهای فیلم و الیاف (Film / Fiber Grades)
این گروه فقط زمانی باید در صفحه حفظ شود که گریدهای فیلم یا الیاف واقعاً در محصولات قابل عرضه دسته بندی وجود داشته باشند. هر دو عنوان، گروه های واقعی بازار پلی پروپیلن هستند؛ اما حتی داخل آن ها نیز زیرگروه فرایندی اهمیت دارد. برای فیلم، گرید مناسب BOPP، CPP یا فیلم دمشی PP یکسان نیست و برای الیاف نیز گرید رشته پیوسته، الیاف کوتاه، اسپان باند یا ملت بلون مشخصات جریان کاملاً متفاوتی دارد.
برای نمونه، SABIC در سبد 2026 خود گرید 521P با MFR حدود 3 را برای لایه مرکزی فیلم BOPP، گرید 526P با MFR حدود 8 را برای فیلم CPP و گرید 520L با MFR حدود 10 را برای فیلم PP دمشی عرضه می کند. در بخش الیاف نیز گرید 510P با MFR حدود 12 برای الیاف پیوسته/کوتاه، گریدهای حدود 25 تا 35 برای برخی کاربردهای الیاف و منسوج بی بافت و گرید بسیار پرجریان 514M14 برای فرایند ملت بلون عرضه می شود.
| گرید بازار | چه چیزی در پیشنهاد فروشنده باید روشن باشد؟ | خطای رایج در خرید |
|---|---|---|
| BOPP | قابلیت کشش دوطرفه، خواص نوری، استحکام و نقش لایه | پیشنهاد PP فیلم عمومی به جای گرید BOPP |
| CPP | جریان مذاب، شفافیت، براقیت و در صورت نیاز قابلیت دوخت | مقایسه مستقیم با BOPP صرفاً به دلیل مشابهت خانواده PP |
| الیاف پیوسته یا کوتاه | MFR، قابلیت ریسندگی و استحکام الیاف | استفاده از گرید عمومی اکستروژن |
| اسپان باند | جریان پذیری، پایداری رشته و یکنواختی الیاف | انتخاب گرید الیاف با محدوده جریان نامتناسب |
| ملت بلون | جریان بسیار بالا و یکنواختی تشکیل الیاف ظریف | جایگزینی با PP الیاف معمولی فقط بر اساس نام Fiber Grade |
SABIC برای کاربردهای منسوج بی بافت نیز گریدهای PP مشخصی را برای اسپان باند و الیاف کوتاه به صورت جداگانه معرفی می کند؛ بنابراین «Fiber Grade» نیز به تنهایی مشخصات خرید کامل نیست.
نکته استعلام: اگر این محصولات در دسته بندی موجودند، در RFQ عبارت عمومی «PP Film/Fiber» را به نوع فرایند دقیق + نوع محصول نهایی + MFR و شرایط آزمون + خواص بحرانی + کد گرید تبدیل کنید. گرید BOPP، CPP، اسپان باند یا ملت بلون صرفاً به دلیل اینکه همگی PP هستند قابل جایگزینی نیستند.
PVC
در خرید PVC، اولین تفکیک باید میان رزین PVC و کامپاند PVC باشد. رزین، ماده پایه ای است که واحد تولید باید پایدارکننده، روان کننده، نرم کننده، اصلاح کننده و سایر اجزای فرمولاسیون را به آن اضافه کند؛ اما کامپاند با فرمول مشخص برای یک فرایند و سطح عملکرد معین عرضه می شود. بنابراین قیمت رزین و کامپاند حتی با پلیمر پایه یکسان، مستقیماً قابل مقایسه نیستند. Teknor Apex نیز کامپاندسازی PVC را مرحله ای جداگانه می داند که در آن رزین با افزودنی ها و اصلاح کننده ها برای دستیابی به خواص و فرآیندپذیری موردنظر ترکیب می شود.
| شرایط واقعی خرید | چه گزینه ای باید بررسی شود؟ | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | ریسک مقایسه اشتباه |
|---|---|---|---|
| کارخانه دارای فرمولاسیون و اختلاط داخلی | رزین PVC مناسب همان فرایند | کد گرید، K-value یا گرانروی مرتبط، چگالی ظاهری و کاربرد توصیه شده | مقایسه رزین هایی که برای لوله، تزریق یا PVC نرم طراحی متفاوتی دارند |
| لوله، پروفیل، ورق یا اتصال سخت | رزین مناسب PVC سخت یا کامپاند PVC سخت | فرایند هدف، صلبیت، پایداری حرارتی و نوع بسته افزودنی | فرض اینکه هر PVC سخت برای تمام روش های اکستروژن و تزریق یکسان است |
| شلنگ، کابل، تیوب یا قطعه انعطاف پذیر | کامپاند PVC نرم | سختی، نوع و میزان نرم کننده، پایداری حرارتی، انعطاف در دمای موردنیاز و الزامات کاربرد | خرید فقط بر اساس سختی اسمی بدون کنترل فرمول و محدودیت مصرف |
| محصول نیازمند خواص اصلاح شده | کامپاند با اصلاح کننده و بسته افزودنی مشخص | نوع اصلاح موردنیاز مانند ضربه، UV، شعله، رنگ یا فرآیندپذیری | مقایسه دو کامپاند فقط بر اساس درصد PVC یا ظاهر گرانول |
در PVC سخت معمولاً نرم کننده وجود ندارد یا مقدار آن بسیار محدود است و تمرکز خرید روی صلبیت، پایداری ابعادی و فرایند هدف قرار می گیرد. در مقابل، PVC نرم با استفاده از نرم کننده و سایر اجزای فرمولاسیون برای رسیدن به سختی و انعطاف مشخص تولید می شود؛ Teknor Apex نیز همین تفکیک را در سبد کامپاندهای سخت و نرم خود اعمال می کند.
اگر خرید در سطح رزین PVC انجام می شود، K-value می تواند یکی از شاخص های مهم تفکیک گرید باشد. Westlake برای نمونه رزین های PVC را با K-valueهای متفاوت برای تزریق، قالب گیری بادی، ورق، پروفیل سخت، لوله و کاربردهای نرم عرضه می کند. استاندارد ISO 1628-2:2020 نیز K-value را برای رزین PVC تعریف می کند و آن را مرتبط با جرم مولکولی ماده می داند؛ با این حال مقادیر فقط زمانی قابل مقایسه اند که روش و شرایط اندازه گیری یکسان باشند.
نکته استعلام: ابتدا مشخص کنید رزین می خرید یا کامپاند؛ سپس سخت یا نرم بودن + فرایند تولید + محصول نهایی + سطح نرم کنندگی یا اصلاح + K-value در صورت کاربرد + مشخصات بحرانی فرمولاسیون را اعلام کنید. عبارت کلی «PVC Grade» برای مقایسه قیمت پیشنهادها کافی نیست.
PET
در خرید PET، نخست باید مشخص شود ماده برای بطری، فیلم یا الیاف عرضه شده است؛ این تفکیک در بازار واقعی PET بخشی از هویت گرید است و نباید صرفاً به عنوان «کاربرد پیشنهادی» دیده شود. هر یک از این گروه ها برای رفتار فرایندی و خواص متفاوتی طراحی می شوند و حتی اگر ماده پایه در همه آن ها PET باشد، جایگزینی مستقیم بین گریدها منطقی نیست.
یکی از پارامترهای مهم در تفکیک برخی گریدهای PET، گرانروی ذاتی (Intrinsic Viscosity یا IV) است. IV با وزن مولکولی و رفتار مذاب ارتباط دارد، اما عدد آن فقط در کنار روش اندازه گیری و کاربرد گرید معنی پیدا می کند. ISO 1628-5 روش تعیین گرانروی پلی استرهای ترموپلاستیک در محلول رقیق را پوشش می دهد؛ نسخه 1998 این استاندارد در حال حاضر منتشرشده و نسخه جدید آن در سال 2026 در مرحله تدوین قرار دارد.
| گرید بازار | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | چه چیزی می تواند گریدها را از هم متمایز کند؟ | ریسک مقایسه اشتباه |
|---|---|---|---|
| گرید بطری | کاربرد دقیق بطری، IV، استالدئید، رنگ، رطوبت و رفتار در تولید پریفرم و کشش-دمش | آب، مصرف عمومی، نوشیدنی گازدار، پرکنی گرم یا ظروف قابل پرکردن مجدد می توانند گرید متفاوت بخواهند | تمام PETهای بطری فقط بر اساس قیمت یا IV نزدیک قابل جایگزینی فرض شوند |
| گرید فیلم | IV، نقطه ذوب، رنگ، الیگومر، کیفیت گرانول و تناسب با نوع فیلم هدف | پایداری فرایند، کشش فیلم، خواص نوری، سطح و پایداری ابعادی | PET بطری یا الیاف به دلیل شباهت شیمیایی جای گرید فیلم پیشنهاد شود |
| گرید الیاف | IV، یکنواختی گرانول، رنگ، رفتار ریسندگی و مشخصات موردنیاز الیاف | نوع الیاف و شرایط ریسندگی می تواند محدوده مشخصات را تغییر دهد | عبارت کلی «Fiber Grade» بدون مشخص شدن محصول و فرایند نهایی پذیرفته شود |
در گرید بطری PET، کاربرد نهایی می تواند مستقیماً سطح گرانروی ذاتی موردنیاز را تغییر دهد. Indorama Ventures برای نمونه در سبد فعلی خود گریدهایی با IV حدود 0.76 dl/g برای بطری آب، 0.80 برای کاربرد عمومی، 0.84 برای بطری نوشیدنی گازدار و حدود 0.89 برای ظروف بزرگ قابل پرکردن مجدد عرضه می کند. این اعداد مشخصات محصولات معین همین تولیدکننده اند و نباید به عنوان حدود عمومی تمام PETهای بازار تلقی شوند، اما نشان می دهند عنوان «PET Bottle Grade» به تنهایی برای خرید دقیق کافی نیست.
برای پرکنی گرم نیز گرید مستقل وجود دارد. برای مثال RAMAPET H1 با IV برابر 0.80 ± 0.02 dl/g برای این کاربرد عرضه می شود و در مشخصات آن علاوه بر IV، استالدئید، نقطه ذوب، تبلور، رنگ و رطوبت نیز کنترل می شوند. بنابراین دو گرید بطری با IV مشابه نیز ممکن است برای یک محصول نهایی طراحی نشده باشند.
در گرید فیلم، محدوده IV می تواند متفاوت باشد. برای نمونه، RAMAPET FG1 یک PET مخصوص فیلم با IV حدود 0.640 ± 0.02 dl/g است و پارامترهایی مانند گروه انتهایی کربوکسیل، DEG، نقطه ذوب، رطوبت، رنگ، خاکستر و الیگومر نیز در مشخصات آن کنترل می شوند. یک گرید دیگر Indorama با IV حدود 0.625 نیز به طور مشخص برای فیلم پلی استر و برخی کاربردهای الیاف عرضه شده است.
نکته استعلام: در درخواست خرید فقط «PET» یا حتی «PET Bottle Grade» ننویسید. حداقل گرید بازار (بطری/فیلم/الیاف) + محصول نهایی + گرانروی ذاتی و روش اندازه گیری در صورت تعیین کننده بودن + پارامترهای بحرانی همان کاربرد + کد دقیق گرید را مشخص کنید. IV مشابه به تنهایی اثبات نمی کند که دو PET از نظر فرایند و عملکرد محصول قابل جایگزینی هستند.
PA6 و PA66
در خرید PA6 و PA66، نام خانواده به تنهایی برای انتخاب گرید کافی نیست. تولیدکنندگان این پلی آمیدها را در کلاس های مختلف گرانروی و جریان، بدون تقویت یا تقویت شده، و با بسته های پایدارکننده حرارتی یا اصلاح کننده های دیگر عرضه می کنند. BASF نیز سبد PA6 و PA66 خود را با وزن مولکولی/گرانروی های متفاوت و انواع تقویت شده با الیاف شیشه یا مواد معدنی تفکیک می کند.
| شرایط واقعی خرید | چه چیزی بین گریدها مقایسه شود؟ | اثر بر انتخاب | چه زمانی پیشنهاد هم سطح نیست؟ |
|---|---|---|---|
| قطعه نازک، مسیر جریان طولانی یا قالب پیچیده | کلاس گرانروی/جریان و قابلیت پرشدن قالب | گرید با جریان بالاتر می تواند فشار قالب گیری و محدودیت پرشدن را کاهش دهد | اگر فقط PA6 یا PA66 بودن اعلام شود و رفتار جریان گرید مشخص نباشد |
| قطعه در محیط مرطوب یا تماس با آب | خواص در حالت خشک و پس از جذب رطوبت، تغییر ابعاد و خواص مکانیکی | رطوبت می تواند هم ابعاد و هم صلبیت/استحکام پلی آمید را تغییر دهد | اگر فروشنده فقط خواص حالت خشک را مبنای تأیید قرار دهد |
| بار مکانیکی و نیاز به صلبیت بیشتر | مدول، استحکام، خزش و سطح تقویت | ممکن است گرید تقویت شده با الیاف شیشه لازم باشد | اگر PA66 GF30 با PA66 بدون تقویت یا درصد تقویت متفاوت مقایسه شود |
| کار در دمای بالا | دمای کار پیوسته، پیرشدگی حرارتی و وجود پایدارکننده حرارتی | گرید پایدارشده حرارتی می تواند برای حفظ خواص بلندمدت لازم باشد | اگر فقط نقطه ذوب یا HDT به عنوان دمای سرویس اعلام شود |
| قطعه دقیق | جذب رطوبت، جمع شدگی، درصد و جهت تقویت کننده | انتخاب گرید باید تغییرات ابعادی بعد از تولید و در سرویس را پوشش دهد | اگر افزایش صلبیت با ریسک تابیدگی یا تغییر ابعادی کنترل نشده همراه باشد |
در گریدهای تقویت شده، درصد الیاف بخشی از هویت گرید است. BASF اشاره می کند پلی آمیدهای تقویت شده با الیاف شیشه نسبت به انواع بدون تقویت، استحکام، صلبیت، پایداری حرارتی و مقاومت خزش بیشتری دارند؛ اما همین تقویت می تواند رفتار جریان و پایداری ابعادی قطعه را نیز تغییر دهد.
شرایط رطوبتی نیز باید در مقایسه لحاظ شود. داده های BASF نشان می دهند خواص پلی آمیدهای استاندارد مانند PA6 و PA66 در حالت خشک و شرطی شده با رطوبت یکسان نیست و جذب آب می تواند روی عملکرد مکانیکی و پایداری ابعادی اثر بگذارد.
برای کاربردهای حرارتی، صرف انتخاب PA66 به جای PA6 نیز کافی نیست. تولیدکنندگان گریدهای مخصوص پیرشدگی حرارتی عرضه می کنند؛ برای نمونه خانواده Ultramid Endure برای سرویس طولانی در دمای بالا طراحی شده و BASF عملکرد پیوسته بیش از 3,000 ساعت تا 220°C را برای این خانواده اعلام می کند. این عدد متعلق به همان خانواده تخصصی است و نباید به PA66 عمومی تعمیم داده شود.
نکته استعلام: در RFQ به جای «PA6» یا «PA66» حداقل کلاس جریان یا گرانروی + وضعیت خشک/رطوبت گرفته مورد ارزیابی + خواص مکانیکی بحرانی + نوع و درصد تقویت کننده + دمای کار و نیاز به پایدارسازی حرارتی را مشخص کنید. دو گرید با پلیمر پایه یکسان، اگر در این پارامترها متفاوت باشند، الزاماً جایگزین یکدیگر نیستند.
POM
در خرید POM، ابتدا باید مشخص شود ماده گرید تزریق است یا برای فرایند دیگری عرضه شده و سپس نوع هموپلیمر (Homopolymer) یا کوپلیمر (Copolymer)، کلاس جریان، پایداری ابعادی و الزامات سایش و اصطکاک بررسی شود. «POM Injection Grade» یک عنوان واقعی بازار است، اما هنوز برای انتخاب کافی نیست؛ گریدهای تزریقی POM خود در کلاس های جریان و فرمولاسیون های متفاوت برای قطعات عمومی، دیواره نازک، دقیق، کم سایش یا تقویت شده عرضه می شوند. برای نمونه، Delrin خانواده های مختلف گرید تزریقی را بر اساس وزن مولکولی و جریان مذاب تفکیک می کند و گریدهای پرجریان تر را برای قالب های چندحفره ای و قطعات دیواره نازک عرضه می کند.
| شرایط واقعی قطعه | چه چیزی در گرید POM کنترل شود؟ | چه چیزی در پیشنهاد فروشنده مهم است؟ | چه زمانی گرید هم سطح نیست؟ |
|---|---|---|---|
| قطعه تزریقی عمومی | کلاس جریان، خواص مکانیکی و جمع شدگی | کد دقیق گرید، MFR/MVR و کاربرد تزریقی اعلام شده سازنده | اگر فقط «POM Injection» ذکر شده و کلاس جریان مشخص نباشد |
| قطعه دیواره نازک یا قالب چندحفره ای | جریان پذیری بالاتر همراه با خواص مکانیکی قابل قبول | قابلیت پرشدن قالب و توازن جریان با چقرمگی | اگر گرید پرجریان تر باعث افت غیرقابل قبول خواص قطعه شود |
| چرخ دنده، بوش یا قطعه لغزشی | ضریب اصطکاک، نرخ سایش و نوع اصلاح کننده تریبولوژیکی | داده همان گرید در تماس و شرایط نزدیک به سرویس واقعی | اگر فقط POM عمومی پیشنهاد شود ولی سایش ویژگی بحرانی قطعه باشد |
| قطعه دقیق و مونتاژی | جمع شدگی، تابیدگی، جذب رطوبت و ثبات ابعادی | داده ابعادی همان گرید و شرایط قالب گیری موردنظر | اگر فقط «پایداری ابعادی خوب POM» بدون داده گرید مبنای انتخاب قرار گیرد |
| جایگزینی هموپلیمر و کوپلیمر | رفتار جریان، مکانیکی، حرارتی، سایشی و محیطی همان دو گرید | مقایسه دیتاشیت و آزمون کاربردی، نه صرف نوع POM | اگر Homopolymer و Copolymer به صورت خودکار معادل فرض شوند |
تفکیک هموپلیمر و کوپلیمر فقط زمانی باید در RFQ برجسته شود که روی نیاز واقعی قطعه اثر بگذارد. Delrin گریدهای POM هموپلیمر را در چند خانواده جریان عرضه می کند؛ برای مثال خانواده 100 گرانروی بالاتر و چقرمگی بیشتری دارد، در حالی که خانواده 900 پرجریان تر و برای قطعات نازک و قالب های چندحفره ای مناسب تر است. در مقابل، Celanese سبد Hostaform و Celcon را بر پایه POM کوپلیمر عرضه می کند و در همان خانواده نیز گریدهای پرجریان، گرانروی بالا، کم تاب، تقویت شده و مخصوص اصطکاک و سایش وجود دارند. بنابراین Homopolymer یا Copolymer بودن به تنهایی کیفیت بالاتر یا پایین تر را تعیین نمی کند.
برای قطعات دقیق، پایداری ابعادی باید در سطح همان کد گرید و فرایند قالب گیری بررسی شود. راهنمای Delrin نشان می دهد ابعاد نهایی قطعه POM علاوه بر خود رزین، تحت تأثیر فشار نگهداری، دمای قالب، تبلور و شرایط فرایند قرار می گیرد؛ بنابراین عدد عمومی جمع شدگی خانواده POM برای قطعات با تلرانس محدود کافی نیست.
در کاربردهای سایشی نیز گرید استاندارد الزاماً بهترین انتخاب نیست. Celanese گریدهای POM اصلاح شده ای را مشخصاً برای کاهش ضریب اصطکاک و افزایش مقاومت سایشی عرضه می کند و تأکید دارد عملکرد سایش و اصطکاک به کل سیستم تماس وابسته است. Delrin نیز خانواده های کم اصطکاک و کم سایش را برای قطعات متحرک ارائه می کند.
نکته استعلام: برای POM، حداقل گرید تزریق بودن + هموپلیمر یا کوپلیمر در صورت اهمیت + کلاس جریان + تلرانس و پایداری ابعادی موردنیاز + شرایط سایش و اصطکاک در صورت ارتباط + کد دقیق گرید را مشخص کنید. دو POM تزریقی صرفاً به دلیل مشابه بودن نام خانواده یا حتی جریان مذاب، الزاماً قابل جایگزینی نیستند.
چه زمانی باید گرید تقویت شده یا اصلاح شده بخریم؟
خرید گرید تقویت شده یا اصلاح شده زمانی توجیه دارد که پلیمر پایه به تنهایی یکی از الزامات بحرانی محصول را تأمین نکند. این نیاز ممکن است به صلبیت و تحمل بار بیشتر، کنترل جمع شدگی، مقاومت ضربه، دوام در فضای باز، خودخاموش شوندگی، کنترل الکتریسیته ساکن، هدایت الکتریکی یا پایداری در دمای بالا مربوط باشد. در چنین شرایطی، الیاف شیشه، پرکننده معدنی یا افزودنی های عملکردی می توانند مشخصات ماده را به طور جدی تغییر دهند.
اما هر اصلاحی معمولاً با یک موازنه همراه است؛ افزایش یک ویژگی می تواند روی چقرمگی، کیفیت سطح، جریان پذیری، تابیدگی، وزن قطعه یا قیمت ماده اثر بگذارد. بنابراین انتخاب باید از الزام واقعی محصول آغاز شود، نه از این فرض که گرید اصلاح شده همیشه گزینه بهتر است.
نکته انتخاب: ابتدا مشخص کنید پلیمر پایه دقیقاً در کدام الزام رد می شود؛ سپس فقط اصلاحی را بخرید که همان محدودیت را برطرف کند.
تقویت شده با الیاف شیشه (Glass Fiber Reinforced)
گریدهای تقویت شده با الیاف شیشه زمانی باید وارد انتخاب شوند که پلیمر پایه از نظر صلبیت، استحکام، خزش یا پایداری ابعادی پاسخ گوی قطعه نباشد. نمونه رایج بازار، PA66 GF30 است که در آن حدود ۳۰ درصد الیاف شیشه برای افزایش مدول و تحمل بار به پلی آمید اضافه می شود. این گریدها برای براکت ها، قطعات سازه ای، پوسته های تحت بار و قطعاتی که باید تغییر شکل محدودی داشته باشند می توانند مناسب باشند، اما به طور خودکار گزینه بهتری برای هر قطعه PA66 نیستند.
| نیاز واقعی قطعه | اثر تقویت با الیاف شیشه | چه چیزی باید در پیشنهاد فروشنده کنترل شود؟ | ریسک انتخاب اشتباه |
|---|---|---|---|
| نیاز به صلبیت بالاتر | افزایش مدول و کاهش تغییر شکل تحت بار | درصد واقعی الیاف، مدول کششی/خمشی و شرایط آزمون | انتخاب گرید تقویت شده بدون نیاز واقعی و افزایش هزینه و دشواری فرایند |
| بار مکانیکی بالاتر | افزایش استحکام و بهبود مقاومت خزش | استحکام در دمای سرویس و پس از جذب رطوبت | اتکا به داده خشک برای قطعه ای که در محیط مرطوب کار می کند |
| تلرانس و پایداری ابعادی | کاهش برخی تغییرات ابعادی، اما با افزایش ناهمسانگردی | جمع شدگی موازی و عمود بر جریان، تابیدگی و جهت گیری الیاف | فرض اینکه GF30 همیشه تابیدگی را کم می کند |
| قطعه ظاهری یا سطح حساس | الیاف می توانند کیفیت سطح و ظاهر را تغییر دهند | زبری، نمایان شدن الیاف و کیفیت سطح همان گرید | استفاده در قطعه ظاهری بدون آزمون سطح واقعی |
| قالب پیچیده یا دیواره نازک | افزایش گرانروی و حساسیت بیشتر به جهت جریان | رفتار پرشدن، فشار تزریق و طراحی راهگاه | انتخاب گریدی که قالب موجود را به خوبی پر نمی کند |
برای نمونه، BASF در یکی از گریدهای PA66 GF30 مدول کششی حدود 10,000 MPa در حالت خشک و حدود 7,200 MPa پس از شرطی شدن گزارش می کند. همچنین جمع شدگی این گرید در جهت جریان و عمود بر آن یکسان نیست. این موضوع برای خرید مهم است، چون مزیت صلبیت بالاتر می تواند هم زمان با ریسک تابیدگی و رفتار ابعادی جهت دار همراه باشد
نکته انتخاب گرید: اگر گریدی مانند PA66 GF30 پیشنهاد می شود، فقط درصد الیاف را مقایسه نکنید. نوع پلیمر پایه + درصد و نوع الیاف + مدول و استحکام در شرایط واقعی سرویس + جمع شدگی در دو جهت + کیفیت سطح + رفتار پس از جذب رطوبت باید بین پیشنهادها هم سطح باشد.
پرشده با مواد معدنی (Mineral Filled)
این گروه فقط زمانی باید در صفحه باقی بماند که کامپاندهای پرشده با مواد معدنی واقعاً در محصولات قابل عرضه بازار شما وجود داشته باشند. استفاده از موادی مانند تالک یا کربنات کلسیم می تواند صلبیت، جمع شدگی، پایداری ابعادی، مقاومت حرارتی و وزن مخصوص کامپاند را تغییر دهد؛ بنابراین «Mineral Filled» یک ویژگی تزئینی در نام گرید نیست و باید مستقیماً به نیاز قطعه متصل شود.
| نیاز واقعی قطعه | اثر مورد انتظار از پرکننده معدنی | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | ریسک انتخاب اشتباه |
|---|---|---|---|
| صلبیت بیشتر | افزایش مدول نسبت به گرید پایه | نوع و درصد پرکننده، مدول خمشی و نوع پلیمر پایه | مقایسه دو گرید صرفاً بر اساس درصد ماده معدنی |
| کاهش جمع شدگی و کنترل بهتر ابعاد | محدودشدن جمع شدگی و بهبود پایداری ابعادی | جمع شدگی واقعی، ضریب انبساط حرارتی و تابیدگی قطعه | فرض اینکه پرکننده بیشتر همیشه تابیدگی کمتری ایجاد می کند |
| قطعه در معرض دمای بالاتر | امکان افزایش صلبیت در دما و دمای تغییر شکل تحت بار | داده حرارتی همان کامپاند | تعمیم عملکرد یک کامپاند پرشده به تمام گریدهای معدنی |
| قطعه حساس به وزن | افزایش چگالی می تواند وزن قطعه را بالا ببرد | چگالی کامپاند و اثر آن بر وزن هر قطعه | کاهش قیمت هر کیلو بدون محاسبه افزایش مصرف وزنی |
| سطح ظاهری یا قطعه قابل مشاهده | نوع و مقدار پرکننده می تواند روی ظاهر سطح اثر بگذارد | کیفیت سطح، رنگ، مقاومت خراش و کاربرد تأییدشده | انتخاب گرید صرفاً برای صلبیت بدون بررسی ظاهر محصول |
در بازار، درصد و نوع ماده معدنی مستقیماً بخشی از هویت گرید است. SABIC برای نمونه کامپاندهای PP با تالک و سایر پرکننده های معدنی در درصدهای متفاوت عرضه می کند؛ برخی گریدها برای صلبیت و کیفیت سطح و برخی برای جریان بالا، پایداری حرارتی یا جمع شدگی کمتر طراحی شده اند. یک گرید 40 درصد پرشده معدنی این شرکت نیز چگالی حدود 1.23 g/cm³ دارد؛ بنابراین افزایش پرکننده می تواند علاوه بر خواص مکانیکی، وزن مخصوص ماده را به طور محسوسی تغییر دهد.
LyondellBasell نیز برای نمونه یک PP کوپلیمر با 30 درصد تالک عرضه می کند که برای پایداری ابعادی و توازن صلبیت/ضربه طراحی شده و چگالی آن حدود 1.13 g/cm³ است. در مقابل، گرید دیگری با فقط 10 درصد تالک و چگالی 0.99 g/cm³ برای پایداری ابعادی، مقاومت خراش و کاربردهای داخلی خودرو طراحی شده است. این اختلاف نشان می دهد درصد تالک به تنهایی معیار انتخاب نیست؛ فرمول کامل کامپاند و عملکرد هدف گرید باید بررسی شود.
نکته انتخاب گرید: اگر گرید پرشده معدنی پیشنهاد می شود، حداقل پلیمر پایه + نوع و درصد پرکننده + مدول + جمع شدگی + چگالی + رفتار ضربه + کیفیت سطح + دمای کار را مقایسه کنید. اگر پلیمر پایه بدون پرکننده الزامات قطعه را تأمین می کند، پرداخت هزینه یا پذیرش وزن بیشتر برای کامپاند معدنی لزوماً ارزش ایجاد نمی کند.
اصلاح شده برای مقاومت ضربه (Impact Modified)
گرید اصلاح شده برای مقاومت ضربه زمانی توجیه دارد که چقرمگی قطعه، مقاومت در برابر شکست ناگهانی یا حفظ عملکرد در دمای پایین از گرید پایه بیشتر باشد. این اصلاح معمولاً با افزودن فاز الاستومری یا اصلاح ساختار ماده انجام می شود و می تواند مقاومت ضربه را افزایش دهد؛ اما هم زمان ممکن است صلبیت، سختی، مقاومت حرارتی، جمع شدگی یا رفتار فرایندی تغییر کند. بنابراین «Impact Modified» به تنهایی مزیت نیست و باید مشخص شود افزایش چقرمگی دقیقاً در چه شرایطی موردنیاز است.
| شرایط واقعی قطعه | چه چیزی باید در گرید کنترل شود؟ | اثر بر تصمیم خرید | چه زمانی گرید اصلاح شده توجیه ندارد؟ |
|---|---|---|---|
| قطعه در معرض سقوط یا ضربه ناگهانی | مقاومت ضربه شیاردار/بدون شیار در دمای سرویس واقعی | اگر گرید پایه حاشیه اطمینان کافی ندارد، گرید اصلاح شده وارد بررسی می شود | اگر گرید پایه آزمون ضربه محصول را با حاشیه مناسب پاس می کند |
| کارکرد در دمای پایین | مقاومت ضربه در حداقل دمای سرویس، نه فقط 23°C | اصلاح ضربه می تواند ریسک تردشکنی در سرما را کاهش دهد | اگر محصول فقط در دمای محیط کار می کند و چقرمگی پایه کافی است |
| قطعه هم زمان نیازمند صلبیت و ضربه است | توازن مدول و مقاومت ضربه همان گرید | گریدی انتخاب شود که افزایش ضربه باعث افت غیرقابل قبول صلبیت نشود | اگر برای رسیدن به ضربه موردنظر، صلبیت یا پایداری ابعادی از محدوده طراحی خارج شود |
| خط جوش یا نقاط تمرکز تنش در قطعه | مقاومت خط جوش و عملکرد قطعه قالب گیری شده | اصلاح ضربه ممکن است در قطعات دارای نقاط حساس ارزش بیشتری ایجاد کند | اگر داده فقط مربوط به نمونه آزمایشگاهی باشد و رفتار قطعه واقعی تأیید نشده باشد |
برای نمونه، BASF گرید PA66 اصلاح شده برای مقاومت ضربه A3L HP را برای تزریق عرضه می کند و برای آن چقرمگی بهبود یافته در دمای محیط و پایین گزارش می کند؛ داده مقاومت ضربه شیاردار این گرید نیز در 23°C و -40°C جداگانه ارائه شده است. این تفکیک برای خرید مهم است، زیرا «مقاومت ضربه بالا» بدون مشخص شدن دمای آزمون اطلاعات کافی ایجاد نمی کند.
در POM نیز همین منطق دیده می شود. BASF خانواده ای از گریدهای تزریقی Ultraform اصلاح شده با TPU را برای کاربردهایی عرضه می کند که چقرمگی بالاتری نیاز دارند و میزان اصلاح کننده بین گریدها متفاوت است. این موضوع نشان می دهد حتی داخل یک خانواده «Impact Modified»، سطح اصلاح و توازن خواص باید در سطح کد دقیق گرید مقایسه شود.
نکته انتخاب گرید: در درخواست خرید فقط «Impact Modified» ننویسید. نوع پلیمر پایه + دمای واقعی ضربه + روش آزمون + حداقل مقاومت ضربه موردنیاز + صلبیت قابل قبول + سطح اصلاح و کد دقیق گرید را مشخص کنید. اگر گرید پایه نیاز ضربه محصول را تأمین می کند، پرداخت هزینه بیشتر و پذیرش تغییر سایر خواص برای گرید اصلاح شده الزاماً ارزش ایجاد نمی کند.
پایدارشده در برابر UV
گرید پایدارشده در برابر UV زمانی توجیه دارد که قطعه یا محصول برای مدت قابل توجه در فضای باز و معرض تابش خورشید کار کند و افت خواصی مانند رنگ، مقاومت ضربه، استحکام یا انعطاف پذیری در طول عمر محصول قابل قبول نباشد. صرف درج عبارت «UV Stabilized» در دیتاشیت برای مقایسه گریدها کافی نیست؛ نوع پلیمر، بسته پایدارکننده، رنگ، ضخامت قطعه و شدت شرایط محیطی همگی بر دوام واقعی اثر دارند.
| شرایط واقعی محصول | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | اثر بر تصمیم خرید | چه زمانی گرید کنار گذاشته شود؟ |
|---|---|---|---|
| استفاده دائم در فضای باز | تأیید سازنده برای کاربرد بیرونی و داده هوازدگی همان گرید | گرید پایدارشده نسبت به گرید عمومی اولویت پیدا می کند | اگر فقط وجود افزودنی UV اعلام شده و داده عملکردی وجود نداشته باشد |
| الزام حفظ رنگ و ظاهر | تغییر رنگ پس از آزمون، مدت آزمون و رنگ دقیق گرید | بسته پایدارکننده و پیگمنت باید با عمر ظاهری محصول سازگار باشند | اگر ماده از نظر مکانیکی پایدار باشد ولی تغییر رنگ از حد پذیرش عبور کند |
| قطعه تحت بار یا ضربه در فضای باز | مقدار باقی مانده استحکام یا مقاومت ضربه پس از هوازدگی | معیار اصلی باید حفظ عملکرد مکانیکی باشد، نه فقط ظاهر | اگر پس از نوردهی خواص بحرانی قطعه افت غیرقابل قبول داشته باشند |
| مواجهه محدود یا محصول کوتاه عمر | مدت واقعی قرارگیری در آفتاب و عمر هدف | ممکن است گرید استاندارد نیاز محصول را تأمین کند | اگر هزینه گرید پایدارشده هیچ افزایش عمر یا کاهش ریسک معناداری ایجاد نکند |
در ارزیابی این گریدها باید روش و مدت آزمون مشخص باشد. ISO 4892-1:2024 چارچوب عمومی آزمون های هوازدگی شتاب یافته پلاستیک را تعیین می کند و ISO 4892-3:2024 روش مواجهه با لامپ های فلورسنت UV همراه با گرما و رطوبت را پوشش می دهد. در نتیجه، دو ادعای «UV resistant» زمانی قابل مقایسه اند که شرایط نوردهی و معیار ارزیابی آن ها مشخص باشد.
همچنین تعداد ساعت آزمون را نباید مستقیماً به تعداد سال عمر در فضای باز تبدیل کرد. آزمون شتاب یافته برای مقایسه و ارزیابی تغییر خواص مفید است، اما نتیجه به شرایط آزمون و محیط واقعی سرویس وابسته است؛ ISO 4892-1 نیز بر نحوه تفسیر داده های هوازدگی شتاب یافته تأکید دارد.
نکته استعلام: در RFQ فقط «UV Stabilized» درج نکنید. مدت سرویس در فضای باز + شرایط اقلیمی در صورت بحرانی بودن + رنگ + خاصیتی که باید حفظ شود + روش و مدت آزمون هوازدگی + حد قابل قبول افت عملکرد را مشخص کنید. اگر کاربرد عملاً در فضای داخل است، پرداخت هزینه بیشتر برای پایدارسازی UV لزوماً ارزش ایجاد نمی کند.
گرید کندسوزکننده (Flame Retardant)
گرید کندسوزکننده زمانی باید خریداری شود که قطعه برقی یا الکترونیکی، تجهیز صنعتی یا مشخصات پروژه دارای الزام مشخص حریق باشد. در این شرایط، عبارت عمومی «Flame Retardant» کافی نیست؛ باید طبقه بندی حریق، ضخامت آزمون، رنگ و کد دقیق گرید با الزام محصول تطبیق داده شود. برای مثال، UL 94 مواد پلیمری را تحت شرایط کنترل شده آزمون می کند و طبقه بندی هایی مانند V-0، V-1 و V-2 بخشی از همین نظام ارزیابی هستند. خود UL نیز تأکید می کند این آزمون ها شاخص اولیه رفتار اشتعال ماده اند و جای ارزیابی کامل محصول نهایی را نمی گیرند.
| الزام واقعی پروژه | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | ریسک انتخاب اشتباه |
|---|---|---|
| الزام مشخص مانند UL 94 V-0 | طبقه بندی دقیق، ضخامت نمونه و کد همان گرید | پذیرش V-0 در ضخامت بیشتر برای قطعه ای با دیواره نازک تر |
| قطعه برقی یا الکترونیکی | طبقه بندی حریق همراه با خواص الکتریکی و دمای کار | انتخاب فقط بر اساس کندسوزکنندگی و نادیده گرفتن عملکرد الکتریکی |
| گرید تقویت شده یا رنگی | تأیید طبقه بندی برای همان فرمولاسیون و رنگ مورد خرید | تعمیم نتیجه یک گرید یا رنگ به نسخه دیگری از همان خانواده |
| پروژه دارای مشخصات مصوب | استاندارد و سطح طبقه بندی دقیق مندرج در پروژه | پیشنهاد «FR Grade» بدون مدرک تطبیق با طبقه بندی پروژه |
برای نمونه، BASF برای یک گرید PA66 تقویت شده با ۳۰ درصد الیاف شیشه، طبقه بندی UL 94 V-0 از ضخامت 0.4 میلی متر اعلام کرده است. این مثال نشان می دهد حتی در یک گرید کندسوزکننده، ضخامت آزمون بخشی از مشخصات خرید است و نباید از گزارش حذف شود.
نکته استعلام: در RFQ به جای «گرید کندسوزکننده» بنویسید طبقه بندی حریق موردنیاز + ضخامت قطعه + استاندارد آزمون + رنگ + پلیمر پایه + درصد تقویت در صورت وجود + کد دقیق گرید.
گرید ضدالکتریسیته ساکن یا هادی (Antistatic / Conductive)
این گریدها فقط زمانی باید وارد انتخاب شوند که محصول الزام واقعی برای کاهش تجمع بار الکتریسیته ساکن، تخلیه کنترل شده بار یا هدایت الکتریکی داشته باشد. «ضدالکتریسیته ساکن» و «هادی» نیز مترادف نیستند؛ گرید ضدالکتریسیته ساکن برای محدودکردن تجمع بار طراحی می شود، در حالی که گرید هادی می تواند مقاومت الکتریکی بسیار پایین تری برای تخلیه سریع تر بار ایجاد کند. Celanese نیز این دو گروه را در POM جداگانه عرضه می کند و گریدهای هادی را برای مقاومت الکتریکی پایین و تخلیه سریع بار معرفی می کند.
| نیاز واقعی محصول | چه چیزی باید مشخص شود؟ | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | ریسک انتخاب اشتباه |
|---|---|---|---|
| کاهش تجمع بار ساکن | سطح عملکرد ضدالکتریسیته ساکن موردنیاز | مقاومت سطحی، شرایط آزمون و پایداری عملکرد | خرید گرید عمومی با ادعای مبهم «Antistatic» |
| تخلیه کنترل شده بار | محدوده مقاومت الکتریکی موردنیاز محصول | مقاومت سطحی و حجمی همان گرید | انتخاب گرید بیش ازحد هادی برای کاربردی که فقط تخلیه محدود می خواهد |
| نیاز به هدایت الکتریکی | مقدار هدف مقاومت یا هدایت | نوع افزودنی هادی و داده همان کامپاند | فرض اینکه تمام گریدهای حاوی کربن رفتار یکسان دارند |
| قطعه دقیق یا مکانیکی | خواص مکانیکی و ابعادی در کنار عملکرد الکتریکی | مدول، ضربه، جمع شدگی و رفتار فرایندی پس از اصلاح | تأمین عملکرد الکتریکی با هزینه افت غیرقابل قبول خواص مکانیکی |
برای نمونه، Celanese در خانواده Hostaform POM برای بیشتر گریدهای پایه مقاومت سطحی بیش از 10¹⁴ Ω گزارش می کند، در حالی که برخی گریدهای هادی این مقدار را تا حدود 10³ Ω کاهش می دهند. این اختلاف چند مرتبه ای نشان می دهد عبارت کلی «Antistatic/Conductive» بدون محدوده مقاومت هدف برای خرید کافی نیست.
نوع افزودنی نیز اهمیت دارد؛ الیاف کربن، کربن بلک یا سایر اجزای هادی می توانند علاوه بر رفتار الکتریکی، صلبیت، رنگ، چگالی و فرآیندپذیری کامپاند را تغییر دهند. Celanese برای نمونه گریدهای هادی LCP با سامانه های کربنی متفاوت و مقاومت های الکتریکی متفاوت عرضه می کند.
نکته استعلام: در درخواست خرید فقط «Antistatic» یا «Conductive» درج نکنید. محدوده مقاومت سطحی/حجمی موردنیاز + روش آزمون + شرایط رطوبت و دما + پلیمر پایه + خواص مکانیکی بحرانی را مشخص کنید.
گرید پایدارشده حرارتی (Heat Stabilized)
گرید پایدارشده حرارتی زمانی توجیه دارد که ماده برای مدت قابل توجه در دمای بالا کار کند و حفظ استحکام، صلبیت، چقرمگی یا پایداری ابعادی در طول عمر قطعه اهمیت داشته باشد. هدف این اصلاح، افزایش صرف «دمای ذوب» نیست؛ بلکه کاهش سرعت تخریب و اکسیداسیون حرارتی پلیمر در سرویس بلندمدت است. BASF نیز پایدارکننده های حرارتی را برای حفاظت پلیمر در برابر آسیب ناشی از گرما و اکسیژن در تولید و مصرف به کار می برد.
| شرایط واقعی سرویس | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | ریسک انتخاب اشتباه |
|---|---|---|
| کار مداوم در دمای بالا | دمای پیوسته، مدت آزمون و میزان حفظ خواص پس از پیرشدگی | استفاده از نقطه ذوب یا HDT به عنوان عمر حرارتی |
| پیک دمای کوتاه مدت | حداکثر دمای مجاز و مدت هر پیک | تعمیم تحمل کوتاه مدت به کارکرد دائمی |
| قطعه مکانیکی گرم | استحکام، مدول و ضربه پس از پیرشدگی حرارتی | انتخاب گریدی که در ابتدا قوی است اما با زمان سریع افت می کند |
| قطعه برقی نزدیک منبع گرما | پایداری حرارتی همراه با خواص الکتریکی و سایر الزامات پروژه | انتخاب گرید فقط بر اساس بیشینه دمای اعلام شده |
برای نمونه، BASF یک PA6 تقویت شده با ۳۰ درصد الیاف شیشه و پایدارشده حرارتی را برای نیاز دمایی تا حدود 190°C عرضه کرده و عملکرد آن را بر اساس مقاومت در برابر پیرشدگی حرارتی تعریف می کند. در خانواده تخصصی Ultramid Endure نیز این شرکت برای برخی گریدها بیش از 3,000 ساعت کار تا 220°C و پیک کوتاه مدت تا 240°C اعلام می کند. این اعداد مربوط به محصولات مشخص اند، اما نشان می دهند دمای پیوسته و پیک باید جداگانه بررسی شوند.
نکته استعلام: اگر گرید پایدارشده حرارتی لازم است، دمای کار پیوسته + عمر هدف در آن دما + دمای اوج و مدت آن + خواصی که پس از پیرشدگی باید حفظ شوند + پلیمر پایه و درصد تقویت را در RFQ مشخص کنید. صرف عبارت «Heat Stabilized» یا اعلام HDT بالا برای اثبات عملکرد بلندمدت کافی نیست.
گرید جایگزین را چگونه قبل از تغییر ماده در خط تولید تأیید کنیم؟
تأیید گرید جایگزین نباید با تطبیق نام خانواده پلیمر یا چند عدد مشابه در دیتاشیت انجام شود. ماده پیشنهادی باید از نظر خواص بحرانی محصول، رفتار در فرایند، محدوده تنظیمات قابل قبول خط و کیفیت قطعه تولیدشده با گرید مرجع مقایسه شود. هر اختلافی که بتواند زمان چرخه، ضایعات، پایداری تولید یا عملکرد محصول نهایی را تغییر دهد باید پیش از جایگزینی شناسایی شود.
برای واحد خرید و تولید، مسیر منطقی جایگزینی این است: مقایسه مشخصات → بررسی پنجره فرایندی → آزمون روی خط واقعی → ارزیابی محصول تولیدی → تأیید رسمی ماده. تا قبل از تکمیل این مراحل، شباهت دیتاشیت یا اعلام «معادل» از سوی فروشنده نباید مجوز تغییر ماده در تولید مستمر تلقی شود.
نکته انتخاب: گرید جایگزین زمانی قابل خرید مستمر است که هم فرایند تولید و هم محصول نهایی با آن تأیید شده باشند.
فقط نام خانواده پلیمر را تطبیق ندهید
در ارزیابی گرید جایگزین، یکسان بودن خانواده پلیمر فقط اولین فیلتر است. PP با PP، PA66 با PA66 یا HDPE با HDPE الزاماً معادل نیست؛ زیرا دو گرید از یک خانواده می توانند در ساختار ماده، شاخص جریان مذاب، چگالی، سطح تقویت، بسته افزودنی، مقاومت ضربه، جمع شدگی یا کاربرد هدف تفاوت جدی داشته باشند.
| گرید مرجع و پیشنهادی | اختلافی که باید کنترل شود | ریسک جایگزینی صرفاً بر اساس نام پلیمر |
|---|---|---|
| PP Homopolymer در برابر PP Impact Copolymer | صلبیت، ضربه، جمع شدگی و رفتار فرایندی | تغییر خواص مکانیکی و ابعادی قطعه |
| PA66 در برابر PA66 GF30 | درصد الیاف، مدول، جریان و جمع شدگی | تغییر شدید صلبیت، تابیدگی و شرایط قالب گیری |
| HDPE Injection در برابر HDPE Blow Molding | گرید بازار، MFR و رفتار مذاب | ناپایداری فرایند حتی با نام شیمیایی یکسان |
| POM استاندارد در برابر POM اصلاح شده سایشی | افزودنی ها، اصطکاک، سایش و خواص مکانیکی | تغییر عملکرد قطعه لغزشی یا مکانیکی |
| PP با MFR مشابه از دو سازنده | نوع PP، افزودنی ها، خواص مکانیکی و محدوده فرایندی | فرض هم ارزی بر اساس یک عدد مشابه |
در عمل، نام خانواده فقط نشان می دهد دو ماده در یک گروه کلی قرار دارند؛ معادل بودن باید در سطح گرید اثبات شود. حتی اگر فروشنده ماده را «Equivalent Grade» معرفی کند، واحد خرید نباید این ادعا را بدون تطبیق مشخصات بحرانی و آزمون تولید بپذیرد.
نکته انتخاب: در ارزیابی جایگزین، ابتدا کد گرید مرجع را ثابت نگه دارید و ماده پیشنهادی را بر اساس مشخصات واقعی همان گرید مقایسه کنید. «PP مشابه» یا «PA66 معادل» بدون داده فنی، مبنای قابل قبولی برای تغییر ماده نیست.
خواص بحرانی را بین دو گرید مقایسه کنید
در ارزیابی گرید جایگزین، همه اعداد دیتاشیت ارزش یکسان ندارند. فقط باید خواصی مقایسه شوند که قبلاً برای محصول نهایی به عنوان بحرانی تعریف شده اند. اگر قطعه تحت بار است، مدول، استحکام و خزش مهم اند؛ اگر قطعه در معرض ضربه است، مقاومت ضربه در دمای سرویس اهمیت بیشتری دارد؛ و اگر قطعه دقیق است، جمع شدگی، جذب رطوبت و پایداری ابعادی باید محور مقایسه باشند.
| الزام واقعی محصول | مشخصه ای که بین دو گرید باید مقایسه شود | چه چیزی می تواند پیشنهاد جایگزین را رد کند؟ |
|---|---|---|
| قطعه تحت بار | مدول، استحکام، خزش در شرایط سرویس | افت معنی دار نسبت به گرید مرجع یا نبود داده بلندمدت |
| قطعه ضربه پذیر | مقاومت ضربه در دمای واقعی کار | مناسب بودن در 23°C ولی افت شدید در دمای پایین |
| قطعه دقیق | جمع شدگی، تابیدگی، جذب رطوبت و تغییر ابعاد | خروج از تلرانس یا تفاوت زیاد جمع شدگی با گرید مرجع |
| قطعه سایشی | اصطکاک، نرخ سایش و رفتار سطح مقابل | داده مناسب مکانیکی ولی نبود عملکرد سایشی قابل قبول |
| کاربرد حرارتی | حفظ خواص در دمای پیوسته و پس از پیرشدگی | اتکا به HDT یا نقطه ذوب به جای عملکرد بلندمدت |
| محصول ظاهری یا شفاف | رنگ، براقیت، عبور نور یا مه آلودگی | تأمین خواص مکانیکی ولی عدم انطباق ظاهری |
| کاربرد فضای باز | حفظ رنگ و خواص مکانیکی پس از هوازدگی | نبود داده UV یا افت عملکرد خارج از محدوده پذیرش |
هدف این نیست که گرید جایگزین در تمام خواص دقیقاً عدد گرید مرجع را تکرار کند. ممکن است یک خاصیت غیرحیاتی متفاوت باشد اما هیچ اثری بر تولید یا عملکرد محصول نداشته باشد. در مقابل، اختلاف کوچک در یک پارامتر بحرانی می تواند جایگزینی را غیرقابل قبول کند.
برای همین، پیش از درخواست گرید جایگزین بهتر است خواص به سه گروه الزامی، قابل قبول در یک محدوده و غیرتعیین کننده تقسیم شوند. این کار از رد گزینه های مناسب به دلیل اختلاف های بی اهمیت و همچنین پذیرش گزینه نامناسب به دلیل شباهت ظاهری دیتاشیت جلوگیری می کند.
نکته تأیید جایگزین: جدول مقایسه گرید مرجع و پیشنهادی را با خواص بحرانی همان محصول بسازید، نه با تمام ستون های دیتاشیت. هر اختلاف باید نسبت به حد پذیرش محصول سنجیده شود، نه صرفاً نسبت به عدد گرید فعلی.
پنجره فرایندی را مقایسه کنید
دو گرید با خواص نهایی مشابه ممکن است روی یک ماشین رفتار فرایندی متفاوتی داشته باشند. گرید جایگزین باید بتواند در محدوده قابل کنترل خط موجود، بدون افزایش غیرعادی فشار، دما، زمان چرخه یا نرخ ضایعات تولید شود. در قالب گیری تزریقی، پارامترهایی مانند دمای مذاب و قالب، فشار و سرعت تزریق، فشار و زمان نگهداری، سرعت ماردون و الزامات خشک کردن می توانند هم کیفیت قطعه و هم خواص نهایی آن را تغییر دهند. راهنمای Celanese برای POM نیز نشان می دهد تغییر شرایط قالب گیری می تواند روی استحکام، مدول، مقاومت ضربه و جمع شدگی قطعه اثر بگذارد.
| موضوع مقایسه | چه چیزی بین گرید مرجع و جایگزین بررسی شود؟ | علامت هشدار در آزمون جایگزینی |
|---|---|---|
| دمای فرایند | محدوده توصیه شده دمای مذاب و قالب | نیاز به کار در نزدیکی یا خارج از محدودیت دمایی گرید یا ماشین |
| جریان و پرشدن | فشار تزریق، سرعت، پرشدن نقاط دور قالب و رفتار در ضخامت بحرانی | پرنشدن، پلیسه، سوختگی یا نیاز به افزایش شدید فشار |
| خشک کردن و رطوبت | دمای خشک کردن، زمان و حداکثر رطوبت مجاز | نیاز به تجهیزات خشک کن متفاوت یا حساسیت بیشتر از توان کنترل خط |
| زمان چرخه | زمان پرکردن، نگهداری، خنک کاری و خروج قطعه | افزایش معنی دار زمان چرخه و کاهش ظرفیت تولید |
| پایداری تولید | دامنه تنظیماتی که همچنان قطعه قابل قبول تولید می کند | گرید فقط در یک محدوده بسیار محدود تنظیمات نتیجه قابل قبول می دهد |
| کیفیت خروجی | تابیدگی، جمع شدگی، ظاهر، خط جوش و ابعاد | برای حفظ مشخصات قطعه نیاز به اصلاح مداوم تنظیمات وجود دارد |
در عمل، پنجره فرایندی وسیع تر می تواند برای تولید مستمر ارزش بیشتری از یک شباهت جزئی در دیتاشیت داشته باشد. اگر گرید جایگزین فقط با افزایش دمای مذاب، فشار تزریق یا زمان چرخه به نتیجه برسد، اختلاف قیمت خرید ماده باید در کنار کاهش ظرفیت، مصرف انرژی، ضایعات و ریسک ناپایداری خط ارزیابی شود. BASF نیز در راهنمای عیب یابی تزریق تأکید می کند که دمای مذاب باید داخل محدوده توصیه شده ماده باقی بماند و عواملی مانند رطوبت، سرعت تزریق و زمان ماند می توانند باعث ایجاد عیب یا تخریب ماده شوند.
نکته تأیید جایگزین: برای دو گرید فقط «تنظیمات پیشنهادی سازنده» را کنار هم نگذارید. روی همان ماشین، محدوده ای از تنظیمات که قطعه قابل قبول تولید می کند ثبت و مقایسه شود. اگر جایگزین برای رسیدن به کیفیت گرید مرجع به تنظیماتی خارج از محدوده پایدار خط نیاز دارد، حتی با خواص دیتاشیت مشابه، جایگزین عملی مناسبی نیست.
نمونه را در خط واقعی آزمایش کنید
بعد از تطبیق مشخصات فنی و پنجره فرایندی، گرید جایگزین باید روی خط واقعی تولید آزمایش شود. نمونه آزمایشگاهی یا تأیید دیتاشیت نمی تواند رفتار ماده را روی ماشین، قالب، دای، سیستم خشک کن و شرایط تولید موجود به طور کامل پیش بینی کند. حتی مواد با مشخصات نزدیک ممکن است در فشار، دمای مذاب، زمان چرخه، پایداری ابعادی یا نرخ ضایعات رفتار متفاوتی نشان دهند. Celanese نیز در راهنمای فرایندی خود، برخی پارامترهای تزریق مانند زمان تزریق، فشار نگهداری و زمان خنک کاری را وابسته به قطعه می داند و تعیین مقدار مناسب آن ها را از طریق آزمون عملی توصیه می کند.
آزمون باید تا جای ممکن شرایط تولید مستمر را بازسازی کند؛ هدف صرفاً این نیست که با گرید جدید یک قطعه سالم تولید شود، بلکه باید مشخص شود آیا تولید پایدار و قابل تکرار با آن امکان پذیر است.
| موضوع آزمون در خط | چه چیزی ثبت و با گرید مرجع مقایسه شود؟ | علامت هشدار برای جایگزینی |
|---|---|---|
| تنظیمات ماشین | دماها، فشارها، سرعت ها، زمان ها و در صورت ارتباط شرایط خشک کردن | نیاز به تغییرات شدید یا کار نزدیک محدودیت ماشین |
| پایداری تولید | نوسان وزن، ابعاد، ظاهر و تعداد قطعات مردود در چند چرخه متوالی | چند قطعه اول مناسب اند اما فرایند به تدریج ناپایدار می شود |
| زمان چرخه | زمان واقعی تولید هر قطعه در شرایط پایدار | ماده ارزان تر زمان چرخه را افزایش می دهد و ظرفیت خط کاهش می یابد |
| ضایعات و عیوب | پرنشدن، پلیسه، تابیدگی، تغییر رنگ، شکست یا سایر عیوب مرتبط | برای حفظ کیفیت، نرخ ضایعات نسبت به گرید مرجع افزایش پیدا می کند |
| مصرف ماده و بهره وری | وزن قطعه، دورریز و مقدار تولید سالم در واحد زمان | صرفه قیمت هر کیلو با مصرف یا ضایعات بیشتر از بین می رود |
| تکرارپذیری آزمون | ثبات نتیجه در طول آزمون و در صورت حساسیت، بیش از یک بچ | نتیجه مثبت فقط به یک نمونه یا یک بچ محدود است |
BASF نیز تأکید می کند عملکرد قطعه حاصل تعامل طراحی قطعه، قالب، خواص ماده و پارامترهای فرایند است و عبور از محدوده مناسب دمای مذاب یا تغییر عواملی مانند رطوبت، سرعت تزریق و زمان ماند می تواند عیب یا تخریب ماده ایجاد کند. بنابراین در آزمون جایگزینی، تغییر تنظیمات باید مستند باشد تا روشن شود ماده جدید واقعاً با خط موجود سازگار است یا فقط پس از تغییرات گسترده قابل تولید است.
نکته تأیید: آزمون را با گرید مرجع به عنوان مبنا انجام دهید و برای گرید جایگزین، تنظیمات ماشین، زمان چرخه، نرخ ضایعات، پایداری تولید و نمونه های خروجی را ثبت کنید. گریدی که فقط چند قطعه قابل قبول تولید می کند اما فرایند پایدار و تکرارپذیر ایجاد نمی کند، هنوز جایگزین تأییدشده نیست.
قطعه تولیدشده را تأیید کنید
تأیید گرید جایگزین زمانی کامل می شود که خود قطعه تولیدشده با معیارهای پذیرش محصول بررسی شود. عبور موفق ماده از خط تولید به تنهایی کافی نیست؛ ممکن است گرید جدید بدون مشکل فرایند شود اما روی ابعاد، ظاهر، استحکام یا عملکرد واقعی قطعه اثر بگذارد. بنابراین معیار پذیرش باید از همان الزامات بحرانی محصول که پیش تر تعریف شده اند استخراج شود.
| محور تأیید قطعه | چه چیزی باید با گرید مرجع مقایسه شود؟ | چه چیزی می تواند جایگزین را رد کند؟ |
|---|---|---|
| ابعاد | ابعاد بحرانی، تلرانس، جمع شدگی، تابیدگی و ثبات بعد از زمان مشخص | خروج از تلرانس یا تغییر ابعادی بیشتر از گرید مرجع |
| ظاهر | رنگ، براقیت، شفافیت، کیفیت سطح، خط جوش و عیوب ظاهری مرتبط | تغییر ظاهری خارج از معیار پذیرش محصول |
| عملکرد مکانیکی | استحکام، صلبیت، مقاومت ضربه، خزش یا سایش؛ فقط در موارد مرتبط | عبور فرایندی موفق ولی افت یکی از خواص بحرانی قطعه |
| آزمون مخصوص کاربرد | آزمون واقعی مرتبط با عملکرد محصول؛ مانند سقوط، فشار، آب بندی، سیکل حرارتی یا تماس شیمیایی | قبولی در آزمون های عمومی ماده ولی شکست در عملکرد واقعی محصول |
برای قطعات دقیق، اندازه گیری بلافاصله پس از خروج از قالب همیشه کافی نیست. اگر ماده تحت تأثیر رطوبت، پس جمع شدگی یا تغییر دما قرار می گیرد، زمان و شرایط اندازه گیری باید مشابه روش تأیید گرید فعلی باشد. همین منطق درباره ظاهر و خواص مکانیکی نیز صدق می کند؛ مقایسه باید روی نمونه هایی با شرایط تولید و آماده سازی یکسان انجام شود.
در بخش عملکرد نیز لازم نیست تمام آزمون های دیتاشیت دوباره اجرا شوند. فقط آزمون هایی ارزش دارند که ریسک واقعی جایگزینی را برای همان محصول پوشش دهند. برای مثال، اگر قطعه یک بوش است، سایش و پایداری ابعادی مهم تر از شفافیت است؛ اگر ظرف است، آزمون سقوط یا آب بندی می تواند از اندازه گیری مدول کاربردی تر باشد.
نکته تأیید: پیش از آزمون گرید جایگزین، یک برگه پذیرش قطعه شامل ابعاد بحرانی، حدود ظاهری، خواص مکانیکی لازم و آزمون های مخصوص کاربرد تهیه کنید. گرید فقط زمانی تأیید شود که قطعات تولیدشده با ماده جدید همین حدود را پاس کنند؛ نه صرفاً به این دلیل که خط تولید بدون توقف کار کرده است.
جایگزین را بعد از آزمون تولید به ماده تأییدشده تبدیل کنید
گرید جایگزین فقط بعد از آزمون موفق در خط واقعی و تأیید قطعه تولیدشده باید وارد فهرست مواد مجاز تولید شود. شباهت دیتاشیت، تأیید فروشنده یا حتی تطابق چند مشخصه بحرانی هنوز به معنی مجازبودن مصرف مستمر ماده نیست. نتیجه آزمون باید به کد دقیق گرید، تولیدکننده، شرایط فرایند و معیارهای پذیرش محصول متصل شود تا در خریدهای بعدی ماده دیگری با عنوان کلی «معادل» جای آن وارد نشود.
| موردی که باید بعد از آزمون ثبت شود | چرا برای خرید بعدی مهم است؟ | ریسک ثبت نکردن |
|---|---|---|
| تولیدکننده و کد دقیق گرید | مشخص می کند دقیقاً کدام ماده تأیید شده است | فروشنده گرید مشابه دیگری را به عنوان همان جایگزین عرضه می کند |
| وضعیت و منشأ ماده | نو، خارج از گرید، بازیافتی یا کامپاند بودن ماده ثابت می ماند | ماده ای با نام تجاری نزدیک ولی سطح کیفی متفاوت خریداری می شود |
| تنظیمات تأییدشده فرایند | مبنای شروع تولید با ماده جایگزین مشخص می شود | تغییر ماده با تغییرات کنترل نشده در تنظیمات همراه می شود |
| خواص و حدود پذیرش قطعه | مشخص می کند جایگزین بر چه اساسی تأیید شده است | تأیید اولیه به صورت کلی به محصولات یا شرایط دیگر تعمیم داده می شود |
| محدوده کاربرد تأییدشده | روشن می کند گرید برای کدام محصول، قالب یا خط مجاز است | تأیید یک قطعه به کل تولیدات کارخانه تعمیم داده می شود |
| شرط تغییر منبع یا فرمولاسیون | هر تغییر مهم دوباره وارد فرایند ارزیابی می شود | تغییر تولیدکننده، گرید یا فرمول بدون آزمون وارد تولید می شود |
بهتر است نتیجه نهایی در فهرست مواد تأییدشده ثبت شود و وضعیت گرید مرجع و جایگزین نیز مشخص باشد؛ مثلاً ماده اصلی، جایگزین تأییدشده یا جایگزین مشروط. اگر تأیید فقط برای یک محصول، قالب یا شرایط تولید خاص انجام شده، همین محدودیت باید در سابقه ثبت شود.
پیام اصلی برای واحد خرید این است:
معادل روی کاغذ ≠ جایگزین تأییدشده در تولید
یک ماده ممکن است از نظر دیتاشیت «معادل» به نظر برسد، اما تا زمانی که روی خط واقعی آزمون نشده، قطعه نهایی تأیید نشده و کد دقیق آن رسماً وارد فهرست مواد مجاز نشده است، نباید به عنوان جایگزین آزاد برای خرید مستمر استفاده شود.
نکته تأمین: در سفارش های بعدی، فروشنده فقط مجاز باشد همان تولیدکننده و کد گرید تأییدشده را تحویل دهد. هر پیشنهاد جایگزین جدید—حتی از همان خانواده پلیمر—باید دوباره از مسیر ارزیابی و تأیید عبور کند.
کدام ماده در خط تولید واقعاً ارزان تر تمام می شود؟
ارزان ترین پلیمر بر اساس قیمت هر کیلو الزاماً کم هزینه ترین ماده در تولید نیست. دو گرید با قیمت خرید متفاوت می توانند به دلیل اختلاف در چگالی، وزن قطعه، نرخ ضایعات، زمان چرخه، نیاز به خشک کردن، مصرف مستربچ و افزودنی، دوباره کاری یا پایداری فرایند، هزینه کاملاً متفاوتی برای هر قطعه قابل قبول ایجاد کنند.
برای مقایسه اقتصادی، واحد خرید باید قیمت ماده را به هزینه واقعی تولید محصول سالم تبدیل کند. گریدی که چند درصد گران تر است اما قطعه سبک تر تولید می کند، ضایعات را کاهش می دهد یا خط را با زمان چرخه کوتاه تر و تنظیمات پایدارتر نگه می دارد، ممکن است در نهایت گزینه اقتصادی تری باشد. برعکس، تخفیف خرید ماده ای که نیازمند خشک کردن بیشتر، افزودنی اضافی یا دوباره کاری است می تواند در خط تولید کاملاً از بین برود.
نکته خرید: مقایسه نهایی را بر اساس هزینه ماده مصرف شده برای هر قطعه سالم + هزینه فرایندی مرتبط با همان گرید انجام دهید، نه صرفاً قیمت تحویل شده هر کیلوگرم.
هزینه ماده به ازای هر کیلوگرم
قیمت ماده به ازای هر کیلوگرم فقط نقطه شروع مقایسه اقتصادی است. این عدد برای مقایسه اولیه پیشنهاد فروشندگان مفید است، اما به تنهایی نشان نمی دهد کدام گرید در خط تولید ارزان تر تمام می شود. اگر دو ماده از نظر چگالی، وزن قطعه، نرخ ضایعات، زمان چرخه، نیاز به خشک کردن یا مصرف افزودنی متفاوت باشند، اختلاف قیمت هر کیلو ممکن است در تولید واقعی جبران یا حتی معکوس شود.
| وضعیت مقایسه | چرا قیمت هر کیلو کافی نیست؟ | اقدام مناسب واحد خرید |
|---|---|---|
| دو گرید با چگالی متفاوت | مقدار ماده مصرفی برای حجم یکسان قطعه متفاوت می شود | هزینه ماده را به ازای هر قطعه محاسبه کنید |
| گرید ارزان تر با ضایعات بیشتر | بخشی از مزیت قیمت در دورریز از بین می رود | نرخ ضایعات واقعی هر گرید را وارد محاسبه کنید |
| گرید گران تر با زمان چرخه کوتاه تر | ظرفیت تولید بیشتر می تواند اختلاف قیمت ماده را جبران کند | هزینه ماده را همراه با خروجی سالم خط بررسی کنید |
| ماده نیازمند آماده سازی بیشتر | خشک کردن، اختلاط یا افزودنی هزینه عملیاتی ایجاد می کند | هزینه آماده سازی را به قیمت خرید اضافه کنید |
| ماده ارزان تر با نوسان فرایندی بیشتر | تنظیم مجدد خط، توقف و دوباره کاری هزینه ایجاد می کند | هزینه هر قطعه سالم را مبنای تصمیم قرار دهید |
در مقایسه تجاری، قیمت باید بر یک مبنای یکسان نیز محاسبه شود؛ ارز، واحد وزن، نوع بسته بندی، مقدار سفارش، هزینه حمل، شرایط پرداخت و وضعیت ماده باید هم سطح باشند. برای مثال، قیمت ماده نو استاندارد را نباید مستقیماً با ماده خارج از گرید یا بازیافتی مقایسه کرد و صرفاً نتیجه گرفت گزینه دوم اقتصادی تر است.
معیار کاربردی تر برای واحد خرید این است که بپرسد: از هر کیلو ماده چند قطعه قابل قبول تولید می شود و هزینه واقعی ماده در هر قطعه سالم چقدر است؟ پاسخ این سؤال پایه مقایسه اقتصادی گریدها را می سازد و در مراحل بعد باید اثر چگالی، ضایعات، زمان چرخه و سایر هزینه های فرایندی به آن اضافه شود.
نکته خرید: قیمت هر کیلو را برای غربالگری اولیه پیشنهادها استفاده کنید؛ تصمیم نهایی را به هزینه واقعی هر قطعه سالم منتقل کنید. تخفیف روی ماده زمانی ارزش دارد که در خط تولید نیز حفظ شود.
چگالی و وزن واقعی قطعه
در محصولاتی که حجم قطعه تقریباً ثابت است، چگالی ماده مستقیماً روی وزن قطعه و مقدار مصرف ماده اثر می گذارد. به همین دلیل، گریدی که قیمت بالاتری به ازای هر کیلوگرم دارد ممکن است به دلیل چگالی کمتر، برای هر قطعه جرم کمتری مصرف کند و بخشی از اختلاف قیمت خرید را جبران کند. برعکس، ماده ای با قیمت پایین تر اما چگالی بیشتر ممکن است هزینه واقعی ماده در هر قطعه را افزایش دهد.
| وضعیت مقایسه | چه چیزی باید محاسبه شود؟ | خطای رایج واحد خرید | مبنای درست تصمیم |
|---|---|---|---|
| دو گرید با هندسه قطعه یکسان | وزن واقعی قطعه با هر گرید | مقایسه فقط قیمت هر کیلو | قیمت ماده × وزن واقعی هر قطعه |
| پلیمر پایه در برابر کامپاند پرشده | اثر پرکننده بر چگالی و جرم قطعه | فرض اینکه قیمت کمتر کامپاند الزاماً هزینه قطعه را کاهش می دهد | هزینه ماده مصرف شده برای یک قطعه سالم |
| دو ماده با امکان کاهش ضخامت متفاوت | وزن قطعه پس از طراحی قابل قبول با هر ماده | محاسبه فقط بر مبنای حجم فعلی قطعه | وزن نهایی در طراحی تأییدشده |
| تولید با تیراژ بالا | اختلاف چند گرم در هر قطعه × تیراژ سالانه | ناچیز فرض کردن اختلاف وزن قطعه | اثر سالانه اختلاف مصرف ماده |
این موضوع در کامپاندهای معدنی یا تقویت شده اهمیت بیشتری پیدا می کند. افزودن تالک، کربنات کلسیم، الیاف شیشه یا سایر پرکننده ها معمولاً چگالی کامپاند را نسبت به پلیمر پایه تغییر می دهد. بنابراین حتی اگر قیمت هر کیلو کامپاند جذاب باشد، باید بررسی شود برای تولید همان قطعه چند گرم ماده مصرف می شود.
در مقابل، ماده گران تر فقط زمانی از این مسیر اقتصادی تر می شود که کاهش وزن واقعی قطعه قابل اثبات باشد. اگر برای حفظ صلبیت، ضربه یا ابعاد مجبور به افزایش ضخامت باشید، مزیت ناشی از چگالی کمتر ممکن است از بین برود.
نکته خرید: برای هر گزینه، به جای مقایسه صرف قیمت هر کیلو، وزن واقعی قطعه تولیدشده × قیمت ماده را محاسبه کنید. در تیراژ بالا، حتی اختلاف چند گرم در هر قطعه می تواند اختلاف مصرف سالانه قابل توجهی ایجاد کند.
نرخ ضایعات
گرید ارزان تر فقط زمانی مزیت اقتصادی دارد که نرخ ضایعات تولید را افزایش ندهد. اگر ماده باعث پرنشدن قالب، تابیدگی، نوسان ابعادی، پارگی فیلم، تغییر رنگ، شکست قطعه یا سایر عیوب شود، بخشی از ماده خریداری شده به محصول قابل فروش تبدیل نمی شود و قیمت واقعی هر قطعه سالم بالا می رود.
| وضعیت واقعی تولید | چه چیزی باید مقایسه شود؟ | اثر بر هزینه | علامت هشدار |
|---|---|---|---|
| گرید مرجع در برابر گرید ارزان تر | درصد ضایعات هر گرید در شرایط پایدار | ماده مصرفی به ازای هر قطعه سالم تغییر می کند | اختلاف قیمت خرید کمتر از هزینه ضایعات اضافی باشد |
| تولید حساس به ابعاد یا ظاهر | نرخ مردودی ناشی از تابیدگی، رنگ، سطح یا تلرانس | محصول تولید شده ولی قابل فروش نیست | نرخ تولید بالا باشد اما نرخ پذیرش پایین بماند |
| فیلم یا اکستروژن پیوسته | پارگی، ناپایداری ضخامت، توقف و دورریز راه اندازی | ضایعات فقط به قطعه مردود محدود نمی شود | ماده باعث افزایش دورریز هنگام تنظیم خط شود |
| تولید دسته ای | ضایعات شروع هر بچ و پس از تغییر تنظیمات | هزینه تغییر ماده در هر بچ افزایش می یابد | هر بار تغییر گرید نیازمند دورریز زیاد برای رسیدن به شرایط پایدار باشد |
برای مقایسه اقتصادی، واحد خرید باید بین نرخ تولید و نرخ محصول سالم تفاوت بگذارد. گریدی که سریع تولید می شود اما درصد بیشتری از خروجی آن مردود است، لزوماً بهره وری بالاتری ندارد. معیار کاربردی تر، مقدار ماده ای است که برای تولید یک کیلو یا یک عدد محصول قابل قبول واقعاً مصرف می شود.
همچنین باید علت ضایعات مشخص شود. اگر افزایش ضایعات از تنظیم نامناسب اولیه ناشی باشد، ممکن است پس از بهینه سازی فرایند کاهش یابد؛ اما اگر به نوسان بچ، جریان نامتناسب، جمع شدگی یا محدودیت ذاتی گرید مربوط باشد، ریسک در خریدهای بعدی نیز باقی می ماند.
نکته خرید: اختلاف قیمت دو گرید را بعد از اعمال نرخ واقعی ضایعات مقایسه کنید. اگر ماده ۵ درصد ارزان تر است اما چند درصد ضایعات بیشتری ایجاد می کند، ممکن است مزیت خرید آن در خط تولید کاملاً از بین برود.
زمان چرخه
فرآیندپذیری گرید مستقیماً روی بهره وری خط اثر می گذارد. دو ماده با قیمت خرید مشابه می توانند به دلیل تفاوت در سرعت پرشدن، خنک کاری، جامدشدن، خروج قطعه یا پایداری فرایند، زمان چرخه متفاوتی ایجاد کنند. در تولید با تیراژ بالا، حتی چند ثانیه اختلاف در هر چرخه می تواند ظرفیت تولید روزانه و هزینه واقعی هر قطعه سالم را تغییر دهد.
| اثر گرید روی فرایند | چه چیزی باید در خط اندازه گیری شود؟ | اثر اقتصادی | علامت هشدار |
|---|---|---|---|
| پرشدن سریع تر و پایدارتر | زمان تزریق یا پرشدن | کاهش زمان چرخه در صورت حفظ کیفیت | نیاز به فشار یا دمای غیرعادی برای رسیدن به همان زمان |
| خنک کاری یا جامدشدن متفاوت | زمان لازم تا خروج قطعه بدون تغییر شکل | مستقیماً ظرفیت ماشین را تغییر می دهد | ماده ارزان تر زمان خنک کاری را به طور محسوس افزایش دهد |
| خروج آسان یا دشوار از قالب | زمان بازشدن قالب، خروج و آماده شدن چرخه بعدی | روی زمان کل تولید اثر می گذارد | چسبندگی، تابیدگی یا تغییر شکل باعث کندشدن تخلیه شود |
| پایداری پایین فرایند | تعداد چرخه های نیازمند تنظیم یا توقف | ظرفیت اسمی خط به محصول سالم تبدیل نمی شود | زمان چرخه ظاهراً کوتاه است اما تولید پایدار نیست |
| اکستروژن یا فیلم | خروجی سالم خط بر حسب kg/h یا m/min | معیار بهره وری واقعی جای زمان یک چرخه را می گیرد | افزایش سرعت باعث نوسان ضخامت، پارگی یا ضایعات شود |
در مقایسه اقتصادی باید زمان چرخه پایدار برای تولید محصول قابل قبول مبنا قرار گیرد، نه کوتاه ترین زمانی که در چند سیکل آزمایشی ثبت شده است. اگر گرید جایگزین برای رسیدن به کیفیت مناسب به زمان نگهداری یا خنک کاری بیشتری نیاز داشته باشد، تخفیف قیمت ماده ممکن است با کاهش ظرفیت ماشین از بین برود.
اثر این اختلاف در تیراژ بالا بزرگ تر می شود. کاهش چند ثانیه از چرخه، اگر بدون افزایش ضایعات یا افت کیفیت حاصل شود، می تواند تعداد قطعات سالم تولیدشده در هر شیفت را افزایش دهد. در مقابل، گرید ارزان تر با چرخه طولانی تر بخشی از ظرفیت سرمایه ای ماشین را بلااستفاده نگه می دارد.
نکته خرید: دو گرید را با قطعه یکسان، ماشین یکسان و معیار پذیرش یکسان آزمایش کنید و برای هرکدام زمان چرخه پایدار + تعداد قطعات سالم در ساعت را ثبت کنید. قیمت هر کیلو فقط وقتی قابل مقایسه است که اثر گرید بر بهره وری خط نیز وارد محاسبه شده باشد.
هزینه خشک کردن و آماده سازی پیش از فرآیند
این هزینه فقط برای موادی باید وارد مقایسه شود که واقعاً پیش از ورود به خط به خشک کردن، رطوبت گیری، اختلاط یا آماده سازی مشخصی نیاز دارند. برای نمونه، پلی آمیدها رطوبت جذب می کنند و BASF برای برخی گریدهای PA6 خشک کردن با هوای خشک تا رسیدن به رطوبت مشخص را توصیه می کند؛ در مقابل، Celanese اعلام می کند POM معمولاً در صورت نگهداری صحیح بدون خشک کردن قابل مصرف است. بنابراین افزودن یک هزینه ثابت «خشک کردن» به تمام پلیمرها، مقایسه اقتصادی را مخدوش می کند.
| وضعیت واقعی ماده | هزینه ای که باید وارد محاسبه شود | چه چیزی در پیشنهاد یا دستورالعمل گرید کنترل شود؟ | ریسک اقتصادی |
|---|---|---|---|
| ماده رطوبت حساس | انرژی خشک کن، زمان ماند و ظرفیت اشغال شده خشک کن | رطوبت مجاز قبل از فرایند، دما و زمان خشک کردن | ماده ارزان تر ظرفیت خشک کن را محدود یا انرژی بیشتری مصرف می کند |
| بسته بندی بازشده یا نگهداری نامناسب | خشک کردن مجدد و کنترل رطوبت | حساسیت گرید به جذب رطوبت پس از بازشدن بسته | افزایش زمان آماده سازی و ریسک عیب در تولید |
| ماده نیازمند اختلاط قبل از مصرف | زمان و تجهیزات اختلاط و نیروی کار | نسبت اختلاط و میزان یکنواختی موردنیاز | خطای اختلاط باعث نوسان رنگ یا خواص می شود |
| تغییر ماده در خط | پاک سازی و آماده سازی خط در صورت نیاز | سازگاری ماده جدید با ماده قبلی و دستورالعمل تغییر گرید | زمان توقف و ماده مصرفی برای پاک سازی، صرفه قیمت خرید را کاهش می دهد |
| ماده بدون نیاز معمول به آماده سازی | هزینه اضافی منظور نشود مگر شرایط نگهداری آن را ضروری کند | دستورالعمل رسمی همان گرید | تحمیل هزینه فرضی و غیرواقعی به مقایسه |
اهمیت این موضوع برای مواد حساس به رطوبت بیشتر است. BASF برای یک گرید PA6 مقدار رطوبت توصیه شده 0.03 تا 0.06 درصد و خشک کردن حدود چهار ساعت در 80°C را اعلام می کند و تأکید دارد زمان واقعی به رطوبت اولیه و شرایط خشک کن وابسته است. این عدد متعلق به همان گرید است و نباید به همه پلی آمیدها تعمیم داده شود.
در پلی استرها نیز کنترل رطوبت می تواند بخشی از هزینه واقعی فرایند باشد. راهنمای Celanese برای برخی PETهای مهندسی، رسیدن به رطوبت بسیار پایین پیش از فرایند را ضروری می داند و برای آن زمان و دمای خشک کردن مشخص ارائه می کند.
نکته خرید: برای هر گرید مشخص کنید آیا آماده سازی قبل از تولید لازم است، چه تجهیزاتی نیاز دارد، چه مدت ظرفیت خط یا خشک کن را اشغال می کند و هزینه انرژی و نیروی انسانی آن چقدر است. ماده ای که قیمت هر کیلو پایین تری دارد اما آماده سازی پرهزینه تری می خواهد، ممکن است در زمان ورود به ماشین دیگر گزینه ارزان تر نباشد.
مصرف افزودنی و مستربچ
این هزینه فقط زمانی باید وارد مقایسه اقتصادی شود که گرید پایه برای رسیدن به مشخصات محصول به مستربچ رنگ، پایدارکننده UV، کمک فرایند، افزودنی ضدالکتریسیته ساکن، لغزنده، پرکننده یا سایر افزودنی های جداگانه نیاز داشته باشد. ماده ای که قیمت پایه پایین تری دارد اما برای رسیدن به عملکرد موردنیاز به درصد بیشتری افزودنی نیاز دارد، ممکن است در هر کیلو مخلوط نهایی یا هر قطعه سالم گران تر تمام شود.
| وضعیت واقعی تولید | چه چیزی باید محاسبه شود؟ | اثر بر هزینه واقعی | علامت هشدار |
|---|---|---|---|
| نیاز به مستربچ رنگ | درصد مصرف، قیمت مستربچ و مقدار ماده پایه | هزینه واقعی مخلوط نهایی تغییر می کند | مقایسه قیمت رزین طبیعی با گرید رنگی آماده بدون لحاظ هزینه رنگ |
| نیاز به پایدارکننده UV یا افزودنی عملکردی | درصد افزودن و قیمت هر کیلو افزودنی/مستربچ | گرید ارزان تر ممکن است پس از اصلاح، مزیت خود را از دست بدهد | افزودنی فقط به دلیل «اطمینان بیشتر» و بدون الزام محصول مصرف شود |
| گرید از پیش اصلاح شده در برابر گرید پایه | قیمت گرید آماده در برابر هزینه رزین + افزودنی + اختلاط | مشخص می شود خرید کامپاند آماده یا اصلاح داخل کارخانه اقتصادی تر است | فقط قیمت هر کیلو رزین پایه با کامپاند نهایی مقایسه شود |
| دوز مصرفی بالا یا حساس | دقت خوراک دهی و ثبات درصد افزودنی | خطای دوز می تواند هزینه و نرخ مردودی را افزایش دهد | صرفه نظری با نوسان رنگ یا خواص در تولید از بین برود |
| تیراژ بالا | مصرف سالانه افزودنی و اثر هر 0.5 یا 1 درصد تغییر دوز | اختلاف کوچک درصد مصرف می تواند هزینه سالانه قابل توجهی بسازد | فقط هزینه یک بچ آزمایشی بررسی شود |
برای مقایسه درست، باید هزینه مخلوط آماده مصرف محاسبه شود، نه قیمت جداگانه رزین. برای مثال، اگر یک گرید به ۳ درصد مستربچ نیاز دارد و گزینه دیگر همان رنگ یا عملکرد را با ۱.۵ درصد تأمین می کند، اختلاف قیمت خود مستربچ و ماده پایه باید در هزینه نهایی هر کیلو مخلوط وارد شود.
در گریدهای اصلاح شده نیز باید مشخص شود آیا افزودنی عملکردی از قبل در فرمولاسیون ماده وجود دارد یا باید در کارخانه اضافه شود. این تفاوت فقط روی قیمت ماده اثر ندارد؛ تجهیزات دوزینگ، زمان اختلاط، کنترل یکنواختی و احتمال خطای اپراتوری نیز می توانند هزینه واقعی تولید را تغییر دهند.
نکته خرید: برای هر گزینه، نوع افزودنی + درصد مصرف واقعی + قیمت افزودنی + هزینه اختلاط و دوزینگ + اثر آن بر ضایعات و کیفیت را وارد محاسبه کنید. قیمت رزین پایه زمانی قابل مقایسه است که هزینه رسیدن به فرمول نهایی قابل تولید نیز به آن اضافه شده باشد.
دوباره کاری و مردودی
هزینه ماده فقط زمانی کامل ارزیابی می شود که دوباره کاری و مردودی محصول هم وارد محاسبه شوند. گریدی که قیمت پایین تری دارد اما باعث افزایش تابیدگی، عدم انطباق ابعادی، عیوب سطحی، شکست در آزمون عملکرد یا نوسان کیفیت می شود، می تواند هزینه واقعی تولید را به طور محسوسی بالا ببرد. تفاوت مهم این است که دوباره کاری معمولاً بخشی از هزینه تولید را دوباره مصرف می کند، در حالی که مردودی ممکن است ارزش ماده، زمان ماشین و عملیات انجام شده تا آن مرحله را از بین ببرد.
| وضعیت واقعی تولید | هزینه ای که باید ثبت شود | اثر بر تصمیم خرید | علامت هشدار |
|---|---|---|---|
| قطعه نیازمند اصلاح یا عملیات مجدد | زمان ماشین، نیروی انسانی و مواد مصرفی دوباره کاری | هزینه هر قطعه قابل قبول افزایش می یابد | گرید ارزان تر به طور مداوم نیاز به اصلاح ایجاد کند |
| مردودی در کنترل ابعادی | ارزش ماده + زمان تولید + هزینه کنترل و تفکیک | ممکن است صرفه قیمت هر کیلو کاملاً از بین برود | نوسان جمع شدگی یا تابیدگی بین بچ ها |
| مردودی ظاهری | ضایعات ناشی از رنگ، سطح، سوختگی یا سایر عیوب ظاهری | برای محصولات ظاهری می تواند عامل اصلی هزینه باشد | ماده فقط از نظر مکانیکی تأیید شود ولی کیفیت سطح پایدار نباشد |
| رد در آزمون عملکردی | تمام هزینه های انجام شده تا مرحله آزمون | معمولاً پرهزینه تر از مردودی در ابتدای خط است | قطعه تولید می شود اما آزمون ضربه، فشار، آب بندی یا عملکرد را رد می کند |
| نیاز به جداسازی و بازرسی بیشتر | زمان کنترل کیفیت و نیروی انسانی | هزینه پنهان گرید ناپایدار افزایش می یابد | برای هر بچ نیاز به کنترل صددرصدی یا تفکیک دستی ایجاد شود |
در مقایسه اقتصادی، باید میان ضایعات مستقیم ماده و مردودی محصول پس از ایجاد ارزش افزوده تفاوت گذاشت. مردودشدن یک قطعه بعد از قالب گیری، مونتاژ، چاپ یا آزمون نهایی فقط چند گرم پلیمر را هدر نمی دهد؛ هزینه ماشین، نیروی انسانی و عملیات قبلی نیز از بین می رود. به همین دلیل، گریدی که مردودی را در مراحل پایانی افزایش می دهد می تواند بسیار پرهزینه تر از اختلاف ظاهراً کوچک قیمت ماده باشد.
نکته خرید: برای هر گرید، درصد دوباره کاری + درصد مردودی + مرحله ای که مردودی در آن شناسایی می شود + هزینه اصلاح یا اسقاط هر قطعه را ثبت کنید. معیار نهایی، هزینه تولید هر قطعه تأییدشده و قابل فروش است، نه هزینه ماده ای که وارد ماشین شده است.
دوباره کاری و مردودی
هزینه ماده فقط زمانی کامل ارزیابی می شود که دوباره کاری و مردودی محصول هم وارد محاسبه شوند. گریدی که قیمت پایین تری دارد اما باعث افزایش تابیدگی، عدم انطباق ابعادی، عیوب سطحی، شکست در آزمون عملکرد یا نوسان کیفیت می شود، می تواند هزینه واقعی تولید را به طور محسوسی بالا ببرد. تفاوت مهم این است که دوباره کاری معمولاً بخشی از هزینه تولید را دوباره مصرف می کند، در حالی که مردودی ممکن است ارزش ماده، زمان ماشین و عملیات انجام شده تا آن مرحله را از بین ببرد.
| وضعیت واقعی تولید | هزینه ای که باید ثبت شود | اثر بر تصمیم خرید | علامت هشدار |
|---|---|---|---|
| قطعه نیازمند اصلاح یا عملیات مجدد | زمان ماشین، نیروی انسانی و مواد مصرفی دوباره کاری | هزینه هر قطعه قابل قبول افزایش می یابد | گرید ارزان تر به طور مداوم نیاز به اصلاح ایجاد کند |
| مردودی در کنترل ابعادی | ارزش ماده + زمان تولید + هزینه کنترل و تفکیک | ممکن است صرفه قیمت هر کیلو کاملاً از بین برود | نوسان جمع شدگی یا تابیدگی بین بچ ها |
| مردودی ظاهری | ضایعات ناشی از رنگ، سطح، سوختگی یا سایر عیوب ظاهری | برای محصولات ظاهری می تواند عامل اصلی هزینه باشد | ماده فقط از نظر مکانیکی تأیید شود ولی کیفیت سطح پایدار نباشد |
| رد در آزمون عملکردی | تمام هزینه های انجام شده تا مرحله آزمون | معمولاً پرهزینه تر از مردودی در ابتدای خط است | قطعه تولید می شود اما آزمون ضربه، فشار، آب بندی یا عملکرد را رد می کند |
| نیاز به جداسازی و بازرسی بیشتر | زمان کنترل کیفیت و نیروی انسانی | هزینه پنهان گرید ناپایدار افزایش می یابد | برای هر بچ نیاز به کنترل صددرصدی یا تفکیک دستی ایجاد شود |
در مقایسه اقتصادی، باید میان ضایعات مستقیم ماده و مردودی محصول پس از ایجاد ارزش افزوده تفاوت گذاشت. مردودشدن یک قطعه بعد از قالب گیری، مونتاژ، چاپ یا آزمون نهایی فقط چند گرم پلیمر را هدر نمی دهد؛ هزینه ماشین، نیروی انسانی و عملیات قبلی نیز از بین می رود. به همین دلیل، گریدی که مردودی را در مراحل پایانی افزایش می دهد می تواند بسیار پرهزینه تر از اختلاف ظاهراً کوچک قیمت ماده باشد.
نکته خرید: برای هر گرید، درصد دوباره کاری + درصد مردودی + مرحله ای که مردودی در آن شناسایی می شود + هزینه اصلاح یا اسقاط هر قطعه را ثبت کنید. معیار نهایی، هزینه تولید هر قطعه تأییدشده و قابل فروش است، نه هزینه ماده ای که وارد ماشین شده است.
پایداری فرایند
گرید ارزان تر زمانی مزیت واقعی دارد که خط تولید را پایدار نگه دارد. اگر ماده باعث نوسان مداوم فشار، دما، وزن قطعه، ابعاد یا ظاهر شود و اپراتور مجبور باشد مرتب تنظیمات ماشین را اصلاح کند، هزینه پنهان تولید بالا می رود. این هزینه فقط زمان توقف نیست؛ کاهش ظرفیت، افزایش ضایعات، مصرف بیشتر انرژی و زمان نیروی انسانی نیز باید وارد ارزیابی شود.
| نشانه ناپایداری در خط | هزینه ای که ایجاد می کند | چه چیزی باید بین گریدها مقایسه شود؟ | علامت هشدار |
|---|---|---|---|
| نیاز مکرر به تغییر تنظیمات | زمان اپراتور و افت تولید | تعداد و دامنه اصلاحات لازم در یک شیفت | گرید فقط با تنظیم دائمی قابل کنترل باشد |
| تغییر رفتار بین بچ ها | زمان تنظیم مجدد، ضایعات راه اندازی و ریسک مردودی | ثبات MFR/MFI، چگالی یا سایر پارامترهای بحرانی | هر بچ به تنظیمات متفاوتی نیاز داشته باشد |
| نوسان فشار یا جریان مذاب | توقف، عیب قطعه و کاهش سرعت خط | پایداری فشار، وزن قطعه و پرشدن قالب یا دای | تولید در مرز محدوده قابل کنترل ماشین انجام شود |
| توقف های کوتاه ولی تکرارشونده | کاهش زمان مفید ماشین | زمان توقف تجمعی در هر شیفت | نرخ تولید اسمی مناسب باشد ولی زمان کار مفید پایین بماند |
| نیاز به حضور دائمی اپراتور | افزایش هزینه نیروی انسانی و محدودشدن تولید بدون نظارت | میزان مداخله لازم برای حفظ کیفیت | گرید مرجع پایدار باشد اما جایگزین نیاز به کنترل مداوم داشته باشد |
در ارزیابی اقتصادی، یک ساعت توقف خط فقط معادل هزینه یک ساعت نیروی انسانی نیست. در همان زمان ماشین تولید نمی کند، ظرفیت برنامه ریزی شده از دست می رود و ممکن است برای رسیدن دوباره به شرایط پایدار، ماده و زمان بیشتری مصرف شود. به همین دلیل، حتی اختلاف کم در پایداری فرایند می تواند در تولید مستمر از چند درصد اختلاف قیمت ماده مهم تر باشد.
پایداری باید در بازه کافی و ترجیحاً در چند بچ متوالی بررسی شود. گریدی که در یک آزمون کوتاه نتیجه خوبی می دهد اما با تغییر بچ نیازمند تنظیم مجدد است، برای قرارداد تأمین مستمر ریسک بیشتری دارد.
نکته خرید: برای مقایسه گریدها، علاوه بر قیمت، زمان توقف ناشی از ماده + تعداد تنظیمات اپراتور + ضایعات هنگام رسیدن به شرایط پایدار + تغییرات بین بچ ها + تعداد قطعات سالم در زمان مفید تولید را ثبت کنید. ماده ای که خط را پایدارتر نگه می دارد، حتی با قیمت هر کیلو بالاتر، می تواند هزینه تولید پایین تری ایجاد کند.
سخن آخر
پلیمر های صنعتی از جمله پرکاربردترین موادی هستند که با ویژگی های عالی و مزیت های فراوان، بخش قابل توجهی از نیازهای صنایع تولیدی را پاسخ می دهند. در بازار خرید و فروش پلیمر های صنعتی و به طور کلی خرید و فروش مواد اولیه شیمیایی شاهد حضور صنایع مختلفی هستیم که برای تامین مواد اولیه پلیمری موردنیازشان از طریق سامانه دریچه تجارت اقدام می کنند. از آنجایی که مواد پلیمری در تولید اکثر لوازم و وسایلی که دنیای پیرامون ما را فراگرفته اند، استفاده می شوند و صنایع مختلف بدون حضور این مواد، با مشکلات جدی روبه رو خواهند شد، در این مطلب به بررسی تمام آن چیزی که باید از انواع مواد پلیمری و کاربردهای گسترده آن ها بدانید، پرداختیم.
سوالات متداول
پلیمر صنعتی چیست؟
پلیمر های صنعتی از جمله موادی هستند که با ویژگی های منحصر به فرد همچون وزن سبک، خواص مکانیکی فوق العاده، شفافیت، انعطاف پذیری و... در صنایع مختلف کاربرد دارند.
اصلی ترین مواد پلیمری مورد استفاده در صنعت در کدام دسته بندی قرار دارند؟
پلیمرهای طبیعی، مصنوعی، جاذب آب، مهندسی و زیست تخریب پذیر از پرکاربردترین انواع پلیمر در صنایع مختلف به شمار می روند.
کدام صنایع بیشترین تقاضا را در خرید و فروش پلیمر های صنعتی دارند؟
مواد پلیمری در تمام صنایع کاربرد دارند؛ اما صنعت خودروسازی، ساختمان سازی، پزشکی، برق و الکترونیک و نساجی به صورت گسترده ای از انواع مواد پلیمری استفاده می کنند.
رایج ترین روش های تولید مواد پلیمری کدام است؟
روش اکستروژن، قالب گیری بادی، قالب گیری تزریقی و قالب گیری چرخشی از رایج ترین روش های تولید مواد پلیمری محسوب می شوند.


 زبان