خرید و فروش بیرینگ صنعتی
دسته بندی های مشابه
فیلترها

محصولات بیرینگ صنعتی آگهیهای کالا

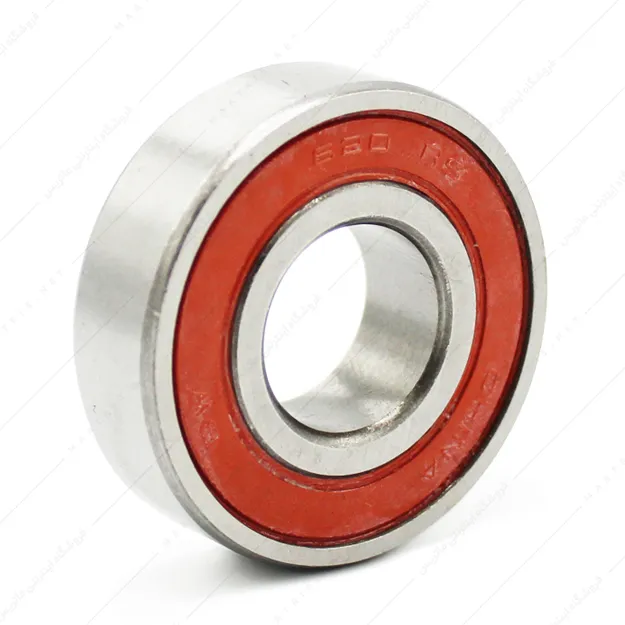
بلبرینگ 6304 مدل ZZ برند NACHI
کشور سازنده کالا : ایرانحداقل سفارش : 1 عددقیمت : تماس بگیرید
بلبرینگ جاروبرقی متورفن کولرگازی
کشور سازنده کالا : چینحداقل سفارش : 50 عددقیمت : ۱٬۱۵۰٬۰۰۰ ریال ایران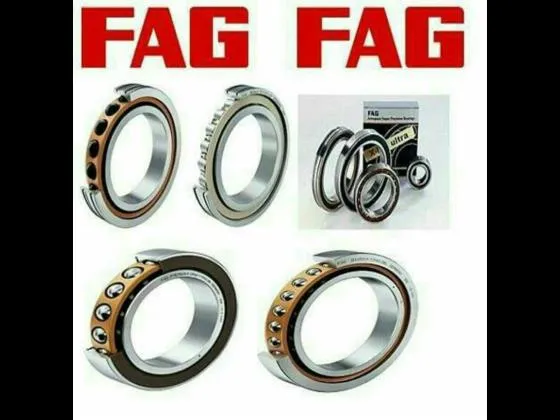
بلبرینگ FAG
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
بلبرینگ اچ سی اچ
کشور سازنده کالا : چینحداقل سفارش : 1 عددقیمت : تماس بگیرید
بلبرینگ ۶۲۰۲
کشور سازنده کالا : آلمانحداقل سفارش : 100 عددقیمت : ۱٬۳۵۰٬۰۰۰ ریال ایران
بلبرینگ SKF
کشور سازنده کالا : آلمانحداقل سفارش : 10 عددقیمت : تماس بگیرید
بلبرینگ
کشور سازنده کالا : ایتالیاحداقل سفارش : 100 عددقیمت : تماس بگیرید
بلبرینگ SKF 6310_2Z/C3
کشور سازنده کالا : فرانسهحداقل سفارش : 1 عددقیمت : تماس بگیرید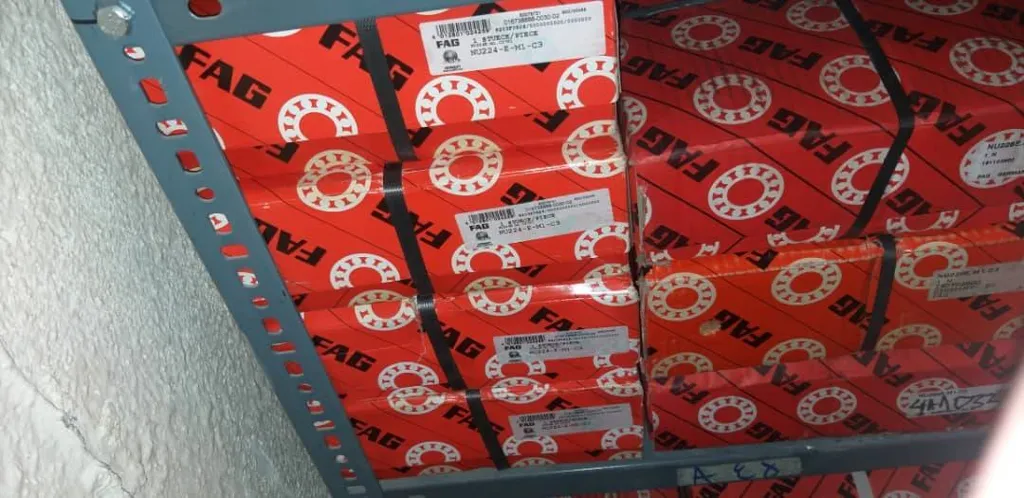
رولبرینگ FAG NU224_E_M1_C3
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید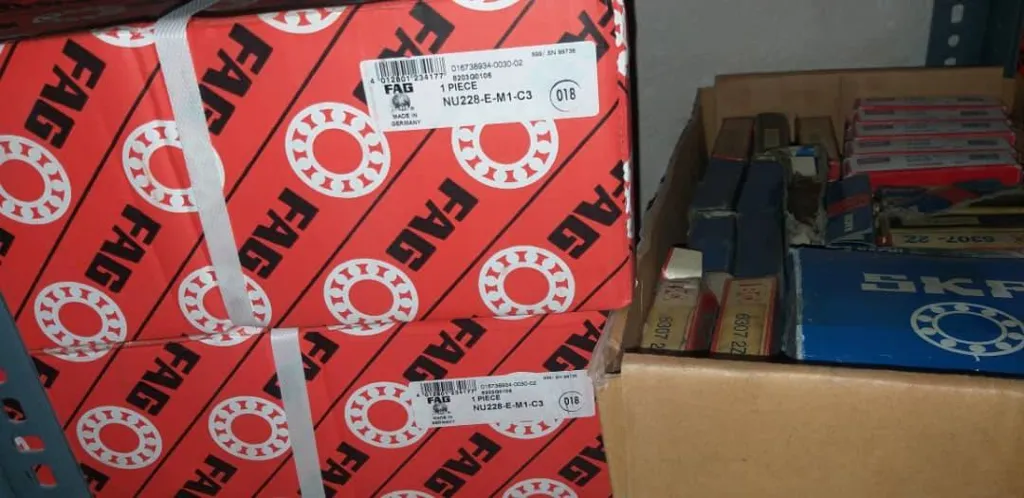
رولبرینگ FAG NU228_E_M1_C3
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید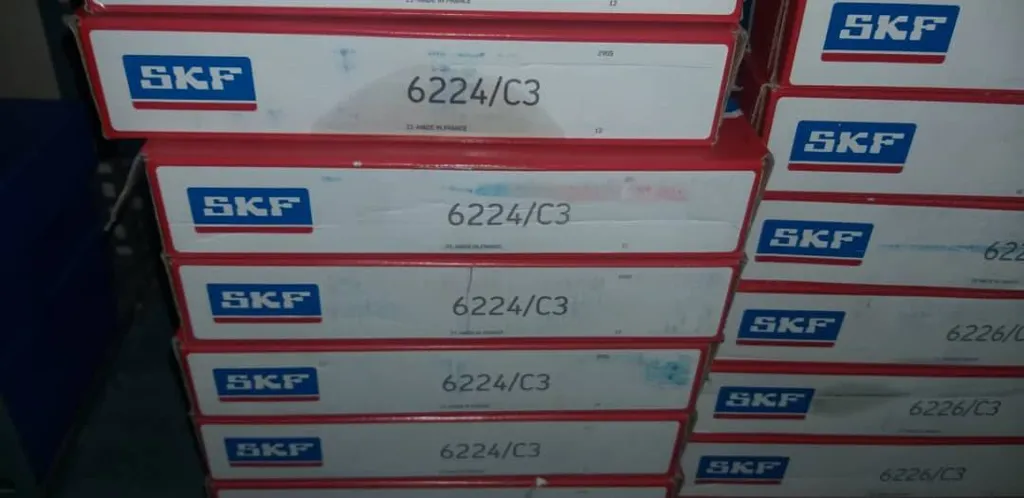
بلبرینگ SKF 6224/C3
کشور سازنده کالا : فرانسهحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ FAG NU236 _E_XL_M1 C3
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ SKF 23136 CC/C3W33
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ FAG NU226 E.M1.C3
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ SKF NU2312 ECP/C3
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ FAG 23160_E1A_MB1
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ SKF 22218 EK/C3V,
کشور سازنده کالا : قلمرو اقیانوس هند بریتانیاحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ SKF NU218 ECM/C3
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ SKF 7311 BEP
کشور سازنده کالا : استرالیاحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ SKF 30224 J2
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ FAG 23230 E1_TVPB_C3
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ FAG NU238_E_M1_C3
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ SKF 24040 CC/C3W33
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : تماس بگیرید
رولبرینگ SKF 24132 CC/C4W33
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : تماس بگیرید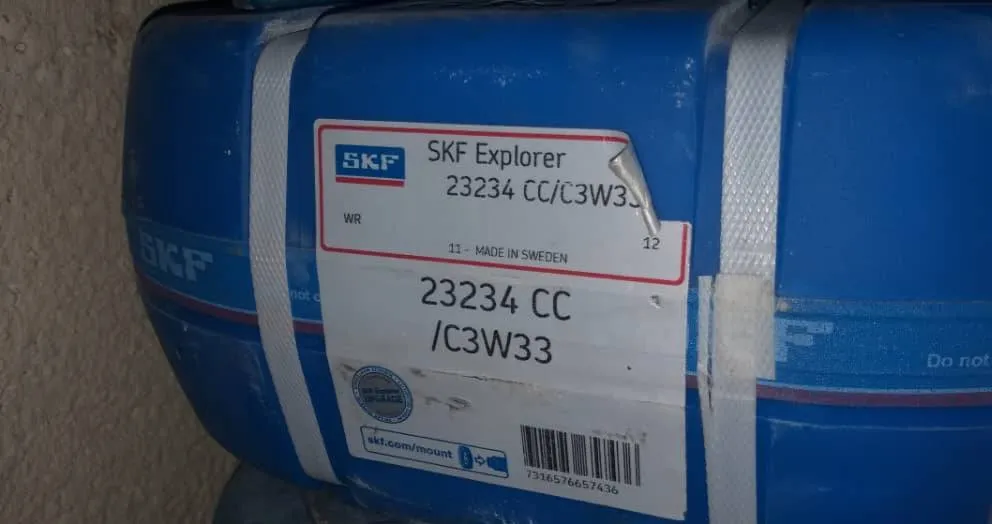
رولبرینگ SKF 23234 CC/C3W33
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : تماس بگیرید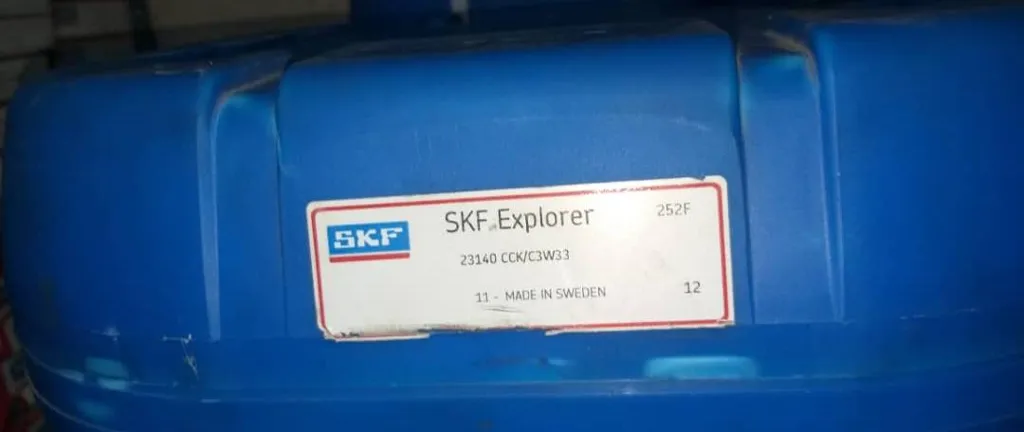
رولبرینگ SKF 23140 CCK/C3W33
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : تماس بگیرید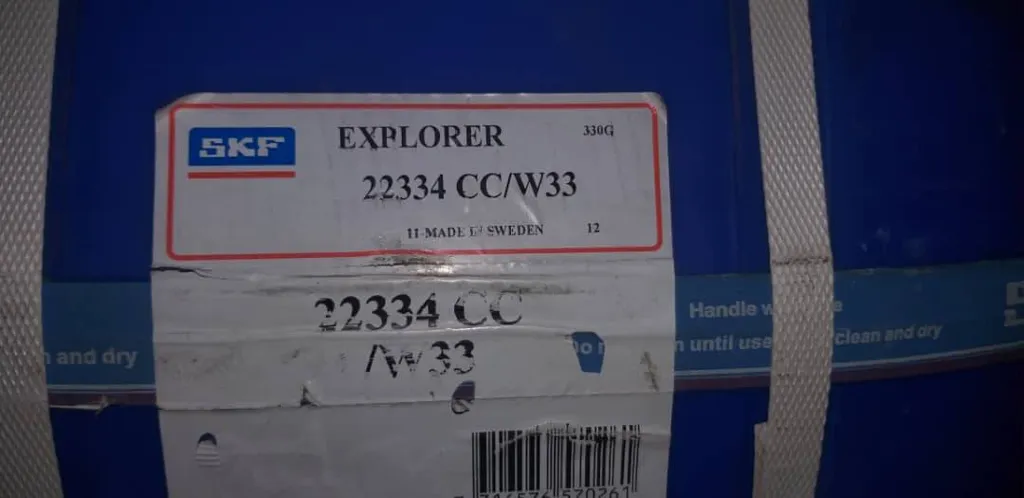
رولبرینگ SKF 22334 CC/W33
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : تماس بگیرید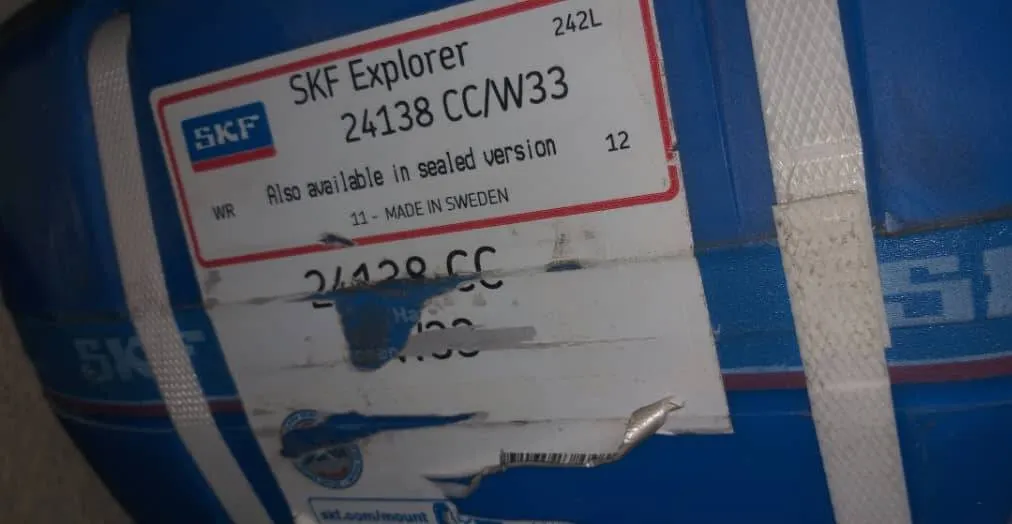
رولبرینگ SKF 24138 CC/W33
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : تماس بگیرید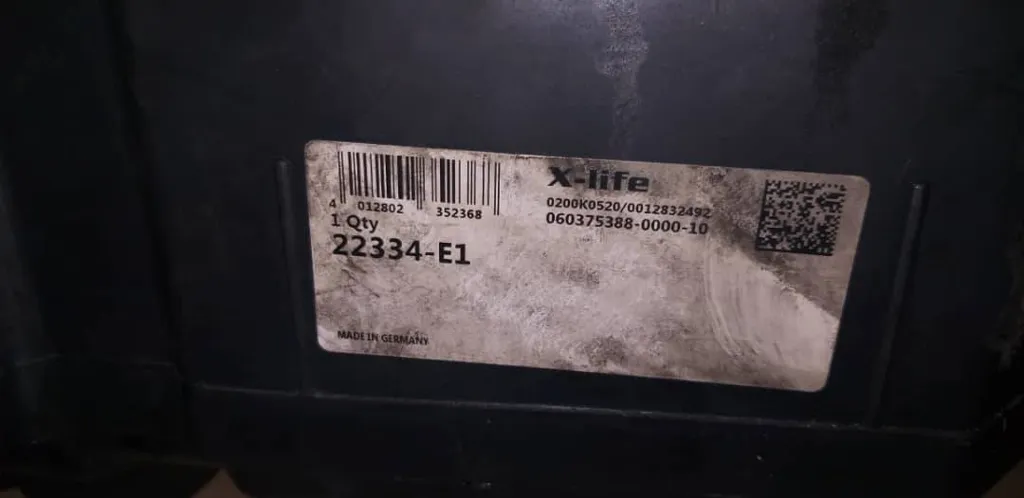
رولبرینگ FAG 22334 E1
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید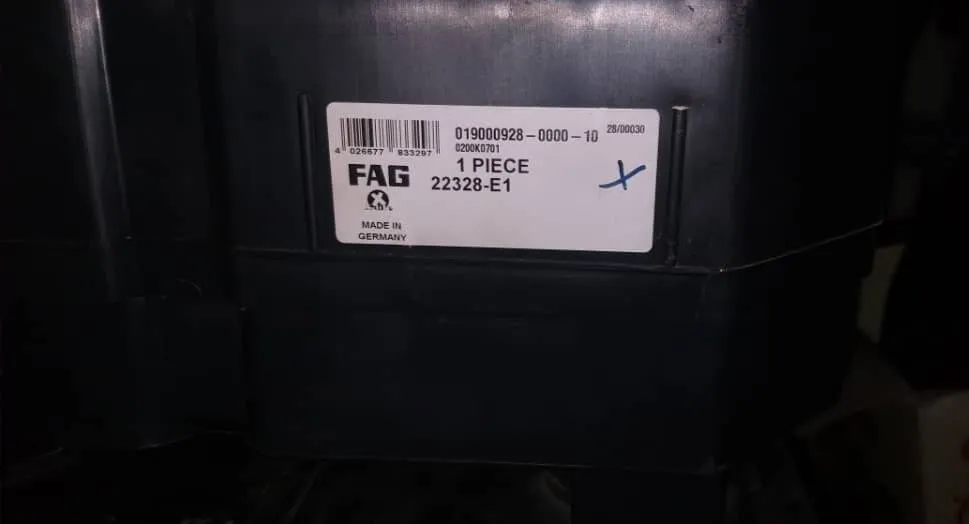
رولبرینگ FAG 22328 E1
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : تماس بگیرید
22226-EK
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : ۵۸۱٬۴۰۰٬۰۰۰ ریال ایران
6211-2Z-C3
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۲۸٬۱۵۲٬۰۰۰ ریال ایران
6012
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۲۷٬۵۴۰٬۰۰۰ ریال ایران
6012-2RS1
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۳۲٬۴۳۶٬۰۰۰ ریال ایران
6310-ZZ-C3
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۴۲٬۸۴۰٬۰۰۰ ریال ایران
30311-J
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : ۵۵٬۰۸۰٬۰۰۰ ریال ایران
62209-2RS1
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۲۴٬۴۸۰٬۰۰۰ ریال ایران
YAR-205-2F
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۱۴٬۰۷۵٬۰۰۰ ریال ایران
6309-ZZ
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۳۲٬۴۳۶٬۰۰۰ ریال ایران
6307-2RS1-C3
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۲۰٬۱۹۶٬۰۰۰ ریال ایران
6209-ZZ-C3
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۱۸٬۹۷۵٬۰۰۰ ریال ایران
6207-ZZ
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۱۴٬۰۷۵٬۰۰۰ ریال ایران
6309-ZZ-C3
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۳۲٬۴۳۵٬۰۰۰ ریال ایران
NU 2213 ECP
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : ۹۴٬۸۶۰٬۰۰۰ ریال ایران
6002-RS1
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۳٬۶۷۲٬۰۰۰ ریال ایران
6002-ZZ-C3
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۳٬۶۷۲٬۰۰۰ ریال ایران
32207-J2/Q
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : ۲۵٬۷۰۴٬۰۰۰ ریال ایران
24156-CC-W33-C3
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : ۱۲٬۵۴۶٬۰۰۰٬۰۰۰ ریال ایران
NUP 313 ECP
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : ۱۵۲٬۳۸۸٬۰۰۰ ریال ایران
NU 2217 ECJ
کشور سازنده کالا : آلمانحداقل سفارش : 1 عددقیمت : ۱۷۴٬۴۲۰٬۰۰۰ ریال ایران
22214-CC-W33
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : ۱۵۰٬۵۵۰٬۰۰۰ ریال ایران
6009-2RS1
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۱۹٬۵۸۵٬۰۰۰ ریال ایران
29330-E
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : ۱٬۶۵۲٬۴۰۰٬۰۰۰ ریال ایران
29418-E
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : ۷۳۴٬۴۰۰٬۰۰۰ ریال ایران
6314-ZZ
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۹۰٬۵۷۶٬۰۰۰ ریال ایران
6030-M
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۳۰۶٬۰۰۰٬۰۰۰ ریال ایران
6017-2RS1
کشور سازنده کالا : ایتالیاحداقل سفارش : 1 عددقیمت : ۵۹٬۹۷۵٬۰۰۰ ریال ایران
22216-CCK
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : ۱۶۵٬۲۴۰٬۰۰۰ ریال ایران
22217-EK
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : ۱۸۹٬۷۲۰٬۰۰۰ ریال ایران
24038-CC-W33
کشور سازنده کالا : سوئدحداقل سفارش : 1 عددقیمت : ۱٬۶۵۲٬۴۰۰٬۰۰۰ ریال ایرانبازار خرید و فروش بیرینگ صنعتی طیف گسترده ای از بلبرینگ ها، رولبرینگ ها و بیرینگ های تخصصی را برای ماشین آلات دوار، خطوط تولید، گیربکس ها، الکتروموتورها، پمپ ها، تجهیزات معدنی و سایر ماشین آلات صنعتی پوشش می دهد. تفاوت در نوع عنصر غلتشی، ابعاد، لقی داخلی، کلاس دقت، نوع آب بندی و ظرفیت تحمل بار باعث می شود بیرینگ هایی با ظاهر یا سایز مشابه، الزاماً جایگزین فنی یکدیگر نباشند.
در خرید و فروش تجهیزات صنعتی، بیرینگ از قطعاتی است که انتخاب آن مستقیماً به شرایط واقعی کارکرد وابسته است. نوع و جهت بار، سرعت دوران، دمای کاری، میزان آلودگی محیط، شرایط روانکاری و نحوه نصب باید در کنار کد فنی بیرینگ بررسی شوند. برای مثال، پسوندهای درج شده پس از شماره پایه بیرینگ می توانند مشخصاتی مانند نوع Seal یا Shield، لقی C3/C4، قفسه یا سایر ویژگی های طراحی را تغییر دهند و هنگام استعلام نباید نادیده گرفته شوند.
شماره فنی بیرینگ چه اطلاعاتی برای خرید مشخص می کند؟
شماره فنی بیرینگ معمولاً اطلاعاتی درباره نوع بیرینگ، سری ابعادی، قطر داخلی و ویژگی های طراحی ارائه می دهد. پسوندهای انتهای کد نیز می توانند مواردی مانند نوع آب بندی، لقی داخلی، قفسه یا کلاس دقت را مشخص کنند.
برای مسئول خرید، مهم است که کد کامل بیرینگ مبنای استعلام باشد؛ زیرا دو بیرینگ با شماره پایه مشابه ممکن است از نظر آب بندی، لقی یا طراحی داخلی یکسان نباشند. در جایگزینی برند نیز باید مشخصات فنی کدها با کاتالوگ سازندگان تطبیق داده شود، نه صرفاً شباهت شماره ها.
سری و نوع بیرینگ
بخش ابتدایی شماره فنی (Designation) در بسیاری از بیرینگ های استاندارد، خانواده و سری محصول را مشخص می کند. این قسمت به خریدار کمک می کند پیش از بررسی پسوندها تشخیص دهد با چه نوع بیرینگ و چه سری ابعادی روبه رو است.
برای مثال، در شماره های رایج بازار:
- 6205 → بلبرینگ شیار عمیق، سری 62
- NU 205 → رولبرینگ استوانه ای با طراحی NU، سری 2
- 22210 → رولبرینگ بشکه ای، سری 222
- 30205 → رولبرینگ مخروطی، سری 302
سری بیرینگ اهمیت زیادی دارد؛ زیرا دو بیرینگ با قطر داخلی یکسان ممکن است به سری های متفاوت تعلق داشته باشند و در قطر خارجی، عرض، ظرفیت بار و فضای نصب تفاوت داشته باشند. بنابراین هنگام جایگزینی بیرینگ، تطبیق Bore به تنهایی کافی نیست.
نکته خرید: ابتدا شماره پایه را برای شناسایی خانواده و سری بیرینگ بررسی کنید و سپس سراغ کد ابعادی و پسوندها بروید. در جایگزینی بین برندها نیز ساختار کد باید با کاتالوگ همان سازنده تطبیق داده شود.
کد ابعادی و قطر داخلی
در بسیاری از بیرینگ های استاندارد متریک، دو رقم انتهایی شماره پایه برای مشخص کردن کد قطر داخلی استفاده می شوند. برای کدهای 04 به بالا، معمولاً با ضرب این عدد در ۵ می توان قطر داخلی بیرینگ را بر حسب میلی متر به دست آورد.
| نمونه کد واقعی بازار | کد قطر داخلی | قطر داخلی |
|---|---|---|
| 6204 | 04 | 20 میلی متر |
| 6205 | 05 | 25 میلی متر |
| 6206 | 06 | 30 میلی متر |
| 6308 | 08 | 40 میلی متر |
| NU 210 | 10 | 50 میلی متر |
| 22212 | 12 | 60 میلی متر |
| 30210 | 10 | 50 میلی متر |
برای مثال، در 6205 عدد 05 نشان دهنده قطر داخلی 25 میلی متر است؛ درحالی که عدد 62 به سری ابعادی بیرینگ مربوط می شود. بنابراین دو بیرینگ مانند 6205 و 6305 هر دو Bore برابر 25 میلی متر دارند، اما قطر خارجی، عرض و ظرفیت بار آن ها یکسان نیست.
کدهای کوچک تر استثنا دارند: 00 برابر 10 میلی متر، 01 برابر 12 میلی متر، 02 برابر 15 میلی متر و 03 برابر 17 میلی متر است. در برخی بیرینگ های خاص نیز قطر داخلی مستقیماً یا با شیوه نام گذاری دیگری در کد درج می شود؛ بنابراین این قاعده را نباید برای تمام محصولات بازار تعمیم داد.
نکته خرید: کد Bore برای تشخیص قطر شفت بسیار کاربردی است، اما در جایگزینی بیرینگ فقط به دو رقم آخر تکیه نکنید؛ سری کامل بیرینگ و ابعاد قطر خارجی و عرض نیز باید تطبیق داده شوند.
پسوندهای مربوط به آب بندی، لقی و طراحی
پسوندهای انتهای شماره فنی مشخص می کنند بیرینگ پایه با چه نوع آب بندی، لقی داخلی یا طراحی خاصی عرضه شده است. این بخش در خرید اهمیت زیادی دارد؛ چون یک شماره پایه یکسان می تواند در چند نسخه متفاوت تولید شود و این نسخه ها الزاماً جایگزین مستقیم یکدیگر نیستند.
برای نمونه، در نام گذاری رسمی SKF، پسوند 2Z به محافظ فلزی در دو طرف و 2RS1 به آب بند تماسی در دو طرف اشاره دارد. همچنین C3 نشان دهنده لقی شعاعی داخلی بیشتر از لقی نرمال و C4 بیشتر از C3 است.
این کدها بین برندها همیشه یکسان نیستند. برای مثال، NSK برای محافظ فلزی دوطرفه از ZZ استفاده می کند و نمونه واقعی 6308 ZZ C3 در کاتالوگ این سازنده به معنی بیرینگ سری 6308 با محافظ دوطرفه و لقی C3 است. در FAG نیز کد 2RSR برای دو آب بند و 2ZR برای دو محافظ در سیستم نام گذاری این سازنده دیده می شود.
بنابراین هنگام تغییر برند، نباید فرض کرد پسوند مشابه یا متفاوت الزاماً معنای یکسان یا متفاوتی دارد؛ معادل فنی هر پسوند باید در کاتالوگ همان سازنده بررسی شود.
نکته خرید: در استعلام، شماره فنی را تا آخرین پسوند اعلام کنید. سفارش «6205» به جای کد کامل آب بندی و لقی می تواند محصولی با مشخصات متفاوت از بیرینگ موردنیاز تجهیز به دست خریدار برساند.
تشخیص بیرینگ مورد نیاز بر اساس بار و شرایط حرکت
اولین مرحله در انتخاب بیرینگ صنعتی، مشخص کردن نوع نیروی واردشده به بیرینگ و رفتار حرکتی مجموعه است. مقدار بار به تنهایی کافی نیست؛ جهت اعمال نیرو نسبت به محور شفت تعیین می کند بیرینگ عمدتاً با بار شعاعی، محوری یا ترکیبی روبه رو است و همین موضوع دامنه خانواده های قابل بررسی را محدود می کند.
شرایط بارگذاری نیز باید واقعی دیده شود. بار یکنواخت یک الکتروموتور با بارهای ضربه ای یک سنگ شکن یا ارتعاشات مداوم تجهیزات سرند رفتار یکسانی ایجاد نمی کند. همچنین اگر شفت یا هوزینگ در حین کار دچار انحراف یا ناهمراستایی شود، برخی طراحی های بیرینگ نسبت به این وضعیت تحمل بیشتری دارند.
در این مرحله هدف هنوز تعیین عمر محاسباتی، روش روانکاری یا انتخاب برند نیست؛ ابتدا باید مشخص شود بیرینگ قرار است چه جهت و الگویی از بار را، تحت چه نوع حرکت و میزان ناهمراستایی تحمل کند. پاسخ به همین سؤال مبنای مقایسه خانواده هایی مانند بلبرینگ شیار عمیق، بلبرینگ تماس زاویه ای، رولبرینگ مخروطی، رولبرینگ استوانه ای و رولبرینگ بشکه ای در مراحل بعدی انتخاب است.
انتخاب بیرینگ برای بار شعاعی
وقتی نیروی اصلی عمود بر محور شفت وارد می شود، بارگذاری بیرینگ عمدتاً شعاعی است. اما برای انتخاب، فقط جهت بار کافی نیست؛ مقدار نیرو و نحوه تغییر آن در حین کار تعیین می کند چه خانواده ای از بیرینگ ها ارزش بررسی بیشتری دارد.
| شرایط بار شعاعی | گزینه قابل بررسی | منطق انتخاب اولیه |
|---|---|---|
| بار شعاعی سبک تا متوسط و نسبتاً یکنواخت | بلبرینگ شیار عمیق | انتخاب رایج برای بارهای شعاعی متعارف، به ویژه همراه با سرعت های بالاتر |
| بار شعاعی سنگین | رولبرینگ استوانه ای | تماس خطی رولرها ظرفیت تحمل بار شعاعی بالاتری نسبت به بسیاری از بلبرینگ های هم اندازه فراهم می کند |
| بار شعاعی سنگین همراه با ناهمراستایی | رولبرینگ بشکه ای | امکان تحمل بار زیاد همراه با قابلیت تطبیق با میزان مشخصی از ناهمراستایی |
| بار شعاعی همراه با مؤلفه محوری قابل توجه | خانواده های مناسب بار ترکیبی | دیگر نباید انتخاب فقط بر مبنای ظرفیت بار شعاعی انجام شود |
| بار متغیر، شوک یا ارتعاش شدید | بیرینگ با ظرفیت و طراحی متناسب با Duty | مقدار پیک بار و الگوی واقعی بارگذاری اهمیت بیشتری از بار متوسط دارد |
شدت بار در این مقایسه اهمیت زیادی دارد. برای مثال، یک الکتروموتور با بار شعاعی نسبتاً پایدار می تواند شرایط انتخاب متفاوتی با رول یک نوار نقاله سنگین یا شفت یک تجهیز معدنی داشته باشد؛ حتی اگر قطر شفت مشابه باشد. با افزایش بار، معمولاً خانواده های رولربیرینگ به دلیل تماس خطی عناصر غلتشی ظرفیت بالاتری برای بررسی فراهم می کنند.
همچنین باید بین بار ثابت و بار متغیر تمایز گذاشت. اگر نیرو در طول سیکل کاری تغییر می کند، صرف اعلام یک مقدار میانگین می تواند تصویر ناقصی از Duty ایجاد کند. وجود پیک های بار، تغییر جهت نیرو یا شوک های دوره ای باید هنگام استعلام اعلام شود.
بنابراین در خرید بیرینگ برای بار شعاعی، بهتر است علاوه بر شماره یا ابعاد بیرینگ، جهت بار، مقدار بار نرمال و حداکثر و ثابت یا متغیر بودن آن مشخص شود. انتخاب نهایی خانواده بیرینگ پس از ترکیب این اطلاعات با سایر شرایط کاری انجام می شود.
انتخاب بیرینگ برای بار محوری
وقتی نیروی اصلی در امتداد محور شفت وارد می شود، ظرفیت تحمل بار محوری به معیار اصلی انتخاب تبدیل می شود. در این شرایط، به خصوص زمانی که بار محوری غالب یا قابل توجه باشد، خانواده بیرینگ های کف گرد (Thrust Bearing) مطرح می شوند؛ اما جهت بار، شدت آن و سرعت دوران تعیین می کنند کدام طراحی قابل استفاده است.
| شرایط بار محوری | گزینه قابل بررسی | محدودیت یا نکته انتخاب |
|---|---|---|
| بار محوری خالص و نسبتاً سبک تا متوسط | بلبرینگ کف گرد | برای بار شعاعی طراحی نشده و عملکرد آن در سرعت های بالا محدودتر از برخی بلبرینگ های شعاعی است |
| بار محوری سنگین | رولبرینگ کف گرد | برای ظرفیت های بالاتر قابل بررسی است؛ نوع رولر باید با Duty تطبیق داده شود |
| بار محوری فقط در یک جهت | بیرینگ کف گرد یک طرفه | فقط نیروی محوری یک جهت را مهار می کند |
| بار محوری در هر دو جهت | بیرینگ کف گرد دوطرفه یا آرایش مناسب بیرینگ ها | باید امکان مهار شفت در هر دو جهت فراهم شود |
| بار محوری همراه با بار شعاعی | خانواده های مناسب بار ترکیبی | انتخاب یک Thrust Bearing ساده ممکن است کافی نباشد |
| بار محوری همراه با ناهمراستایی | رولبرینگ بشکه ای کف گرد | برای بار محوری زیاد همراه با قابلیت تحمل مقداری بار شعاعی و ناهمراستایی قابل بررسی است |
محدودیت مهم این است که هر بیرینگ کف گردی جایگزین عمومی برای بار محوری نیست. برای مثال، بلبرینگ کف گرد اساساً برای بار محوری طراحی شده و نباید برای تحمل بار شعاعی قابل توجه انتخاب شود. همچنین در سرعت های بالا، محدودیت سرعت خانواده انتخابی باید با دور واقعی شفت کنترل شود.
از طرف دیگر، وجود بار محوری الزاماً به معنی نیاز به بیرینگ کف گرد مستقل نیست. در تجهیزاتی که بار شعاعی و محوری هم زمان وجود دارد، بلبرینگ تماس زاویه ای یا رولبرینگ مخروطی می تواند انتخاب مناسب تری باشد؛ موضوعی که باید بر اساس نسبت و جهت دو مؤلفه بار بررسی شود.
در استعلام بهتر است علاوه بر مقدار بار محوری، یک طرفه یا دوطرفه بودن نیرو، وجود بار شعاعی هم زمان و سرعت دوران شفت اعلام شود. این اطلاعات مشخص می کنند استفاده از بیرینگ کف گرد منطقی است یا باید خانواده ای با قابلیت تحمل بار ترکیبی انتخاب شود.
انتخاب بیرینگ برای بار ترکیبی
وقتی بیرینگ به صورت هم زمان تحت بار شعاعی و بار محوری قرار دارد، انتخاب باید بر اساس نسبت این دو مؤلفه انجام شود. در چنین شرایطی، بیرینگی که صرفاً ظرفیت شعاعی بالایی دارد الزاماً مناسب نیست؛ زیرا طراحی مسیر غلتش باید بتواند نیروی محوری را نیز بدون ایجاد بارگذاری نامناسب تحمل کند.
| وضعیت بار ترکیبی | گزینه قابل بررسی | منطق انتخاب اولیه |
|---|---|---|
| بار شعاعی غالب با مؤلفه محوری محدود | برخی بلبرینگ های شیار عمیق | در محدوده مشخصی قادر به تحمل بار محوری نیز هستند |
| بار ترکیبی با مؤلفه محوری قابل توجه | بلبرینگ تماس زاویه ای | زاویه تماس امکان تحمل هم زمان نیروهای شعاعی و محوری را فراهم می کند |
| بار ترکیبی سنگین | رولبرینگ مخروطی | برای تحمل هم زمان بار شعاعی زیاد و بار محوری مناسب است |
| بار محوری از هر دو جهت | جفت بیرینگ تماس زاویه ای یا رولبرینگ مخروطی با آرایش مناسب | آرایش دو بیرینگ امکان کنترل نیرو در هر دو جهت را فراهم می کند |
| نیاز به موقعیت دهی دقیق شفت | آرایش های جفت شده با پیش بار یا لقی کنترل شده | علاوه بر ظرفیت بار، سختی و کنترل حرکت محوری اهمیت پیدا می کند |
در بلبرینگ تماس زاویه ای، با افزایش زاویه تماس معمولاً ظرفیت تحمل مؤلفه محوری بیشتر می شود؛ به همین دلیل زاویه تماس و آرایش نصب بخشی از مشخصات خرید هستند، نه جزئیات فرعی. این بیرینگ ها در بسیاری از کاربردها به صورت تکی یا جفت شده استفاده می شوند تا جهت و مقدار بار محوری موردنیاز پوشش داده شود.
رولبرینگ مخروطی نیز زمانی گزینه مهمی است که بار شعاعی و محوری هر دو قابل توجه باشند. طراحی مخروطی مسیر غلتش و رولرها باعث می شود این خانواده برای Dutyهای سنگین تر مانند گیربکس ها، هاب ها و مجموعه های صنعتی پربار مورد بررسی قرار گیرد.
در RFQ بهتر است مقدار بار شعاعی و محوری به صورت جداگانه اعلام شود و جهت بار محوری نیز مشخص باشد. عبارت کلی «بار ترکیبی» برای انتخاب دقیق کافی نیست؛ نسبت دو مؤلفه و یک طرفه یا دوطرفه بودن بار محوری می تواند خانواده و حتی آرایش نصب بیرینگ را تغییر دهد.
بار ضربه ای، ارتعاش و ناهمراستایی
در ماشین آلاتی که بار به صورت یکنواخت وارد نمی شود، انتخاب بیرینگ صرفاً بر اساس بار نامی یا میانگین نیرو می تواند گمراه کننده باشد. سنگ شکن ها، سرندهای ارتعاشی، آسیاب ها و برخی تجهیزات انتقال مواد نمونه هایی هستند که بیرینگ ممکن است با شوک، ارتعاش یا تغییرات مداوم بار روبه رو شود.
| شرایط کاری | اثر بر انتخاب بیرینگ | گزینه قابل بررسی |
|---|---|---|
| بار سنگین همراه با ضربه | نیاز به ظرفیت بار و استحکام بالاتر | انواع مناسب رولربیرینگ بسته به جهت بار |
| ارتعاش مداوم | بارگذاری دینامیکی و تغییر جهت یا شدت نیرو | بیرینگ طراحی شده برای شرایط ارتعاشی و Duty مربوطه |
| خمش شفت | ایجاد زاویه بین محور شفت و هوزینگ | رولبرینگ بشکه ای یا بیرینگ خودتنظیم در محدوده مجاز |
| خطای هم محوری شفت و هوزینگ | توزیع نامناسب بار در بیرینگ های حساس به ناهمراستایی | خانواده های دارای قابلیت خودتنظیمی |
| ناهمراستایی زیاد یا ناشی از نصب نامناسب | افزایش تنش و کاهش قابلیت اطمینان | ابتدا اصلاح نصب و Alignment؛ بیرینگ خودتنظیم جایگزین نصب صحیح نیست |
در تجهیزات دارای بار ضربه ای، مقدار پیک نیرو اهمیت بیشتری از بار متوسط پیدا می کند. انتخاب بیرینگ صرفاً از روی شرایط کار پایدار ممکن است ظرفیت کافی برای شوک های تکرارشونده فراهم نکند. در تجهیزات ارتعاشی نیز جهت و دامنه نیرو باید در مشخصات خرید لحاظ شود.
برای ناهمراستایی، طراحی هایی مانند رولبرینگ بشکه ای می توانند مقدار مشخصی انحراف زاویه ای میان شفت و هوزینگ را تحمل کنند. این قابلیت در شفت های بلند، تجهیزات سنگین یا مجموعه هایی که خمش شفت اجتناب ناپذیر است مزیت مهمی محسوب می شود.
بااین حال، قابلیت خودتنظیمی نباید راه حل یک نصب معیوب تلقی شود. اگر ناهمراستایی ناشی از ماشین کاری نامناسب نشیمنگاه، مونتاژ اشتباه یا Alignment نادرست باشد، ابتدا باید علت مکانیکی اصلاح شود. هنگام استعلام نیز وجود شوک، ارتعاش، خمش شفت و مقدار احتمالی ناهمراستایی بهتر است جدا از بار شعاعی و محوری اعلام شود.
ظرفیت بار و عمر بیرینگ چگونه ارزیابی می شود؟
پس از مشخص شدن نوع و جهت بار، باید بررسی شود بیرینگ انتخابی چه مقدار بار را در شرایط کاری موردنظر تحمل می کند و عمر محاسباتی آن چقدر است. برای این ارزیابی، تنها قطر یا سری بیرینگ کافی نیست؛ ظرفیت بار دینامیکی و استاتیکی باید در کنار بار معادل واقعی تجهیز بررسی شوند.
ظرفیت بار دینامیکی بیشتر برای بیرینگ های در حال دوران و ارزیابی عمر خستگی اهمیت دارد، در حالی که ظرفیت بار استاتیکی در شرایط توقف، دوران بسیار کم یا بارهای لحظه ای سنگین تعیین کننده تر می شود. از ترکیب بار واقعی و ظرفیت دینامیکی می توان عمر اسمی بیرینگ را با شاخص هایی مانند L10 ارزیابی کرد.
با این حال، عمر محاسباتی با عمر واقعی تجهیز یکسان نیست. آلودگی، روانکاری نامناسب، دمای بالا، نصب اشتباه، ناهمراستایی و بارهای پیش بینی نشده می توانند بیرینگی را که روی کاغذ ظرفیت کافی دارد، بسیار زودتر از مقدار محاسباتی از سرویس خارج کنند.
ظرفیت بار دینامیکی
در دیتاشیت بیرینگ، ظرفیت بار دینامیکی پایه معمولاً با نماد C و واحد kN نمایش داده می شود. این عدد را نباید به عنوان «حداکثر باری که می توان روی بیرینگ گذاشت» تفسیر کرد؛ C یک مقدار مرجع برای محاسبه عمر خستگی بیرینگ در حال دوران است.
کاربرد مهم این عدد برای خریدار زمانی مشخص می شود که چند بیرینگ قابل نصب روی یک مجموعه را مقایسه می کند. فرض کنید برای یک شفت، دو گزینه از نظر ابعادی قابل بررسی باشند:
- بیرینگ A: ظرفیت بار دینامیکی 55 kN
- بیرینگ B: ظرفیت بار دینامیکی 85 kN
- بار دینامیکی معادل تجهیز: 20 kN
در شرایط یکسان، بیرینگ B به دلیل نسبت بالاتر C به P، عمر اسمی محاسباتی بیشتری خواهد داشت. نکته مهم اینجاست که افزایش C اثر خطی روی عمر ندارد؛ بنابراین اختلاف ظاهراً محدود میان ظرفیت دینامیکی دو بیرینگ می تواند اختلاف قابل توجهی در عمر محاسباتی ایجاد کند.
اما این مقایسه زمانی معتبر است که نوع بیرینگ، بار واقعی، سرعت و شرایط نصب نیز در نظر گرفته شوند. انتخاب بیرینگ 85 kN صرفاً به این دلیل که عدد C بزرگ تری دارد، لزوماً تصمیم بهتری نیست؛ ممکن است ظرفیت اضافه هیچ نیاز واقعی فرآیند را پوشش ندهد و فقط سایز یا هزینه خرید را افزایش دهد.
در کاتالوگ سازندگان همچنین نباید C با C0 اشتباه گرفته شود. C مربوط به ظرفیت بار دینامیکی و محاسبات عمر خستگی است، درحالی که C0 ظرفیت بار استاتیکی پایه را نشان می دهد و برای ارزیابی شرایط دیگری استفاده می شود.
نکته مقایسه: هنگام بررسی دو کد بیرینگ، عدد C را همراه با بار دینامیکی معادل P و عمر موردنیاز تجهیز بررسی کنید. این سه پارامتر اطلاعات بسیار کاربردی تری از مقایسه صرف ظرفیت اسمی بیرینگ ها ارائه می کنند.
عمر اسمی بیرینگ و مفهوم L10
در خرید بیرینگ، L10 معیار کاربردی تری از مقایسه صرف ابعاد است. این شاخص عمر اسمی بیرینگ را نشان می دهد؛ یعنی عمر محاسباتی ای که انتظار می رود ۹۰ درصد از گروهی از بیرینگ های یکسان، تحت شرایط کاری یکسان، به آن برسند یا از آن عبور کنند. L10 را می توان بر حسب میلیون دور و L10h را بر حسب ساعت کارکرد بیان کرد.
برای تصمیم خرید، رابطه اصلی را می توان بدون ورود به فرمول های طولانی این طور دید:
بار کاری + سرعت دوران + ظرفیت دینامیکی بیرینگ → عمر اسمی
افزایش بار، عمر محاسباتی را کاهش می دهد. افزایش سرعت نیز باعث می شود تعداد سیکل های بارگذاری در زمان کوتاه تری طی شود و در نتیجه عمر بر حسب ساعت کاهش پیدا کند. در مقابل، بیرینگی با ظرفیت دینامیکی مناسب تر می تواند تحت همان Duty، عمر اسمی بیشتری ارائه دهد.
این موضوع در خرید بیرینگ جایگزین اهمیت زیادی دارد. فرض کنید دو بیرینگ قطر داخلی، قطر خارجی و عرض یکسانی دارند و هر دو از نظر فیزیکی داخل تجهیز نصب می شوند. اگر ظرفیت بار دینامیکی، طراحی داخلی یا مشخصات عملکردی آن ها متفاوت باشد، L10 آن ها تحت بار و دور یکسان نیز الزاماً برابر نخواهد بود. بنابراین «هم اندازه بودن» به معنی «هم ظرفیت بودن» نیست.
برای مثال، اگر یک بیرینگ در تجهیزی با بار نسبتاً سبک و ۷۵۰ دور بر دقیقه کار کند، الزام عمر آن با همان بیرینگ در تجهیزی با بار سنگین تر و ۳۰۰۰ دور بر دقیقه کاملاً متفاوت است. به همین دلیل اعلام شماره یا ابعاد بیرینگ بدون شناخت Duty واقعی، برای انتخاب جایگزین فنی مطمئن کافی نیست.
نکته خرید: هنگام مقایسه دو بیرینگ هم اندازه، علاوه بر ابعاد، ظرفیت بار دینامیکی (C)، بار واقعی تجهیز، سرعت دوران و L10h موردنیاز را بررسی کنید. این مقایسه مشخص می کند دو گزینه فقط از نظر نصب قابل جایگزینی هستند یا از نظر عملکرد نیز واقعاً معادل اند.
عوامل کاهش دهنده عمر واقعی بیرینگ
عمر L10 یک عمر محاسباتی است و رسیدن بیرینگ به این مقدار به شرایط واقعی کارکرد وابسته است. ممکن است بیرینگ از نظر ظرفیت بار و عمر اسمی کاملاً مناسب انتخاب شده باشد، اما شرایط محیطی یا بهره برداری باعث شود عمر واقعی آن به مراتب کمتر از مقدار پیش بینی شده باشد.
- آلودگی: ورود گردوغبار، براده، ذرات معدنی یا سایر آلاینده ها به ناحیه تماس می تواند شرایط کاری بیرینگ را از فرضیات محاسبات عمر دور کند. این موضوع در معادن، سیمان، فولاد و تجهیزات فضای باز اهمیت بیشتری دارد.
- روانکاری نامناسب: کمبود روانکار، انتخاب نامتناسب گریس یا روغن و فاصله نامناسب روانکاری مجدد می تواند شرایط تماس عناصر غلتشی را تغییر دهد. حتی بیرینگ با ظرفیت دینامیکی بالا نیز بدون روانکاری متناسب با سرعت، بار و دما الزاماً به عمر محاسباتی نمی رسد.
- بار غیرعادی: اضافه بار، شوک های پیش بینی نشده یا تغییر Duty ماشین باعث می شود بار واقعی از مقداری که مبنای انتخاب بیرینگ بوده بیشتر شود. از آنجا که عمر بیرینگ نسبت به بار حساس است، این اختلاف می تواند فاصله قابل توجهی میان L10 محاسباتی و عمر واقعی ایجاد کند.
- دما: کارکرد در دمای بالاتر از محدوده طراحی می تواند هم شرایط روانکاری و هم عملکرد اجزای بیرینگ را تحت تأثیر قرار دهد. بنابراین برای تجهیزات داغ، اعلام دمای واقعی محل بیرینگ در استعلام اهمیت دارد.
- ناهمراستایی: انحراف شفت و هوزینگ یا Alignment نامناسب می تواند توزیع بار داخل بیرینگ را از حالت طراحی خارج کند. حتی اگر بار کلی ماشین تغییر نکرده باشد، توزیع نامناسب آن روی عناصر غلتشی می تواند عمر واقعی را کاهش دهد.
نکته خرید: اگر یک کد بیرینگ در یک تجهیز عمر مناسبی داشته اما در تجهیز ظاهراً مشابه مرتباً زودتر تعویض می شود، الزاماً نباید سراغ بیرینگ با ظرفیت بالاتر رفت. ابتدا باید تفاوت بار واقعی، آلودگی، روانکاری، دما و شرایط هم راستایی دو سرویس بررسی شود.
سرعت، دقت و لقی داخلی در انتخاب بیرینگ
پس از تطبیق بیرینگ با بار و عمر موردنیاز، باید مشخص شود گزینه انتخابی در سرعت واقعی شفت و شرایط نصب چگونه کار خواهد کرد. بیرینگ هایی با ابعاد و حتی ظرفیت بار نزدیک به هم ممکن است از نظر سرعت قابل قبول، کلاس دقت یا لقی داخلی تفاوت داشته باشند؛ تفاوت هایی که در الکتروموتورها، اسپیندل ها، گیربکس ها، فن ها و سایر تجهیزات دوربالا اهمیت بیشتری پیدا می کنند.
در دیتاشیت سازندگان، مشخصاتی مانند سرعت مرجع و سرعت محدودکننده، کلاس دقت و لقی داخلی باید در کنار کد پایه بیرینگ بررسی شوند. برای مثال، انتخاب C3 به جای لقی نرمال صرفاً به معنی «بیرینگ بهتر» یا «مناسب دور بالا» نیست؛ این لقی باید با فیت شفت و هوزینگ، اختلاف دمای رینگ ها و شرایط واقعی کارکرد سازگار باشد.
در این مرحله هدف مشخص کردن این است که بیرینگ پس از نصب و رسیدن تجهیز به شرایط کاری، سرعت موردنیاز را تحمل کند، دقت حرکتی لازم را داشته باشد و لقی عملیاتی مناسبی حفظ کند. به همین دلیل مشخصات سرعت، Precision و Clearance باید به صورت مرتبط بررسی شوند، نه سه پارامتر مستقل در کاتالوگ.
محدوده سرعت مجاز بیرینگ
سرعت مجاز بیرینگ یک عدد ثابت و مستقل از شرایط کار نیست. طراحی بیرینگ، نوع قفسه، ابعاد، نوع آب بندی و روش روانکاری همگی تعیین می کنند یک کد مشخص تا چه دوری می تواند با کنترل اصطکاک و دما کار کند. به همین دلیل دو بیرینگ با قطر داخلی و خارجی یکسان ممکن است محدودیت سرعت متفاوتی داشته باشند.
در کاتالوگ سازندگان معمولاً با اعدادی مانند سرعت مرجع و سرعت محدودکننده روبه رو می شوید. سرعت مرجع بیشتر به رفتار حرارتی بیرینگ در شرایط تعریف شده مربوط است، درحالی که سرعت محدودکننده سقفی است که طراحی مکانیکی بیرینگ، قفسه، آب بندی و سایر اجزا برای آن ایجاد می کنند. این دو عدد نباید به جای یکدیگر استفاده شوند.
نوع روانکاری نیز مستقیماً روی محدوده سرعت اثر دارد:
| شرایط کار | اثر بر انتخاب سرعت |
|---|---|
| روانکاری با گریس | برای بسیاری از کاربردهای عمومی مناسب است، اما در دورهای بالاتر اصطکاک داخلی گریس و افزایش دما می تواند محدودکننده شود |
| روانکاری با روغن | در بسیاری از سرویس های دوربالا امکان دفع حرارت و کنترل روانکاری بهتری فراهم می کند |
| بیرینگ دارای کاسه نمد تماسی | اصطکاک آب بند می تواند سرعت مجاز را نسبت به نسخه باز یا دارای محافظ فلزی کاهش دهد |
| طراحی قفسه مناسب دور بالا | می تواند پایداری عناصر غلتشی را در سرعت های بالاتر بهبود دهد |
بنابراین اگر شفت تجهیز با ۶۰۰۰ دور بر دقیقه کار می کند، کافی نیست در دیتاشیت فقط عددی بیشتر از ۶۰۰۰ rpm پیدا شود. باید بررسی شود این عدد برای همان نوع آب بندی، روش روانکاری و شرایط واقعی دمایی معتبر است یا خیر.
در خرید بیرینگ های دوربالا، مقایسه صرف شماره پایه نیز می تواند خطا ایجاد کند؛ پسوند مربوط به قفسه، آب بندی یا طراحی داخلی ممکن است محدوده سرعت همان سری را تغییر دهد. برای استعلام دقیق، سرعت نرمال و حداکثر شفت، نوع روانکاری و پیوسته یا متناوب بودن کارکرد را همراه کد بیرینگ اعلام کنید.
کلاس دقت بیرینگ
کلاس دقت زمانی اهمیت پیدا می کند که علاوه بر تحمل بار، دقت دوران، میزان لنگی شعاعی و محوری، پایداری موقعیت شفت و کنترل ارتعاش نیز جزو الزامات تجهیز باشند. بنابراین انتخاب Precision بالاتر برای همه ماشین آلات مزیت محسوب نمی شود؛ سطح دقت باید متناسب با حساسیت واقعی مجموعه انتخاب شود.
| کاربرد | سطح حساسیت به دقت بیرینگ | پارامتر مهم در انتخاب | رویکرد مناسب هنگام خرید |
|---|---|---|---|
| الکتروموتورهای صنعتی عمومی | معمولاً متوسط؛ هدف اصلی دوران پایدار و قابل اعتماد است | تلرانس ابعادی، کیفیت دوران و تطابق با مشخصات موتور | در بسیاری از موتورهای عمومی، کلاس استاندارد سازنده کافی است و Precision بالاتر باید توجیه فنی داشته باشد |
| الکتروموتورهای دوربالا و کم ارتعاش | بالاتر از موتورهای عمومی | دقت دوران، لنگی، ارتعاش و سازگاری با سرعت | کد جایگزین باید علاوه بر ابعاد، از نظر کلاس دقت و مشخصات دورانی با بیرینگ اصلی مقایسه شود |
| اسپیندل ماشین ابزار | بسیار بالا | لنگی شعاعی و محوری، دقت دوران و پایداری محور ابزار | معمولاً بیرینگ های Precision مطرح می شوند و کلاس دقت باید دقیقاً مطابق طراحی اسپیندل انتخاب شود |
| ماشین های سنگ زنی و ماشین کاری دقیق | بسیار بالا | کنترل Runout و حفظ موقعیت دقیق شفت | استفاده از بیرینگ هم اندازه با کلاس پایین تر می تواند دقت مجموعه را تحت تأثیر قرار دهد |
| گیربکس و ماشین آلات صنعتی عمومی | وابسته به طراحی؛ معمولاً کمتر از اسپیندل | تلرانس نصب، دقت دوران و شرایط واقعی مجموعه | کلاس دقت بالاتر فقط زمانی انتخاب شود که سازنده تجهیز یا شرایط کاری آن را الزام کرده باشد |
| تجهیزات اندازه گیری و مکانیزم های دقیق | بالا | حداقل کردن خطای حرکتی و حفظ موقعیت | مشخصات Precision باید بخشی از RFQ باشد و صرف تطبیق شماره پایه یا ابعاد کافی نیست |
در بازار بیرینگ ممکن است با نام گذاری هایی مانند ISO Class 6، Class 5 و Class 4 یا سیستم های دیگری مانند ABEC روبه رو شوید. بنابراین عبارت کلی «بیرینگ دوربالا» یا «بیرینگ دقیق» برای استعلام حرفه ای کافی نیست؛ کلاس دقت و استاندارد مرجع آن باید مشخص باشد. همچنین پسوندها و شیوه نام گذاری می توانند میان سازندگان متفاوت باشند.
برای مثال، اگر بیرینگ یک اسپیندل CNC نیازمند کلاس دقت مشخصی باشد، یک بیرینگ عمومی با همان قطر داخلی، قطر خارجی و عرض، صرفاً به دلیل امکان نصب فیزیکی جایگزین مناسبی محسوب نمی شود. از طرف دیگر، سفارش Precision بسیار بالا برای یک الکتروموتور عمومی که چنین دقتی نیاز ندارد، می تواند هزینه خرید را بدون ایجاد مزیت عملی افزایش دهد.
نکته خرید: در جایگزینی برند بیرینگ های Precision، فقط شماره پایه و ابعاد را Cross Reference نکنید؛ کلاس دقت، استاندارد مرجع، مشخصات لنگی و الزامات سرعت تجهیز نیز باید با گزینه اصلی تطبیق داده شوند.
لقی داخلی (Internal Clearance)
لقی داخلی بیرینگ مقدار حرکت نسبی یکی از رینگ ها نسبت به رینگ دیگر، پیش از نصب و اعمال بار است و می تواند به صورت شعاعی یا محوری بیان شود. این مشخصه مستقیماً روی رفتار بیرینگ پس از نصب اثر دارد؛ زیرا فیت رینگ ها روی شفت و داخل هوزینگ و همچنین تغییرات دمایی می توانند لقی اولیه را کاهش یا افزایش دهند.
در بازار، برای بسیاری از خانواده های متداول بیرینگ با کلاس هایی مانند لقی نرمال، C3 و C4 روبه رو می شویم. نکته مهم این است که C3 و C4 نشان دهنده کیفیت بالاتر بیرینگ نیستند؛ این کدها محدوده لقی داخلی بیشتری را نسبت به کلاس نرمال مشخص می کنند.
| کلاس لقی | وضعیت نسبت به لقی نرمال | چه زمانی در خرید مطرح می شود؟ | برداشت اشتباه رایج |
|---|---|---|---|
| Normal (CN) | محدوده استاندارد لقی داخلی | کاربردهایی که فیت، دما و شرایط کاری باعث کاهش غیرعادی لقی نمی شوند | «لقی نرمال یعنی بیرینگ معمولی یا کم کیفیت»؛ درحالی که این کلاس برای بسیاری از کاربردها انتخاب طراحی شده و صحیح است |
| C3 | لقی بیشتر از Normal | در برخی الکتروموتورها، تجهیزات با سرعت یا دمای بالاتر و شرایطی که فیت یا اختلاف دما باعث کاهش لقی حین کار می شود | «C3 همیشه برای دور بالا بهتر است»؛ سرعت به تنهایی دلیل کافی برای انتخاب C3 نیست |
| C4 | لقی بیشتر از C3 | شرایطی که کاهش لقی در اثر فیت یا حرارت شدیدتر است و طراحی تجهیز Clearance بیشتری نیاز دارد | «هرچه لقی بیشتر باشد، بیرینگ بهتر کار می کند»؛ Clearance بیش ازحد نیز می تواند برای عملکرد تجهیز نامناسب باشد |
برای مثال، اگر یک بیرینگ C3 روی شفت با فیت تداخلی نصب شود، بخشی از لقی اولیه آن در اثر انبساط رینگ داخلی از بین می رود. اگر رینگ داخلی هنگام کار گرم تر از رینگ خارجی شود، اختلاف دما می تواند Clearance را باز هم کاهش دهد. بنابراین عددی که روی جعبه به عنوان C3 درج شده، لزوماً همان لقی ای نیست که بیرینگ در شرایط پایدار کاری خواهد داشت.
از طرف دیگر، انتخاب C4 به جای C3 صرفاً برای ایجاد «حاشیه اطمینان بیشتر» تصمیم درستی نیست. لقی بیش ازحد می تواند روی توزیع بار، دقت دوران، ارتعاش و رفتار مجموعه اثر بگذارد. به همین دلیل Clearance باید بخشی از طراحی بیرینگ باشد، نه گزینه ای که هرچه مقدار آن بیشتر باشد بهتر تلقی شود.
نکته خرید: هنگام جایگزینی بیرینگ، فقط شماره پایه را تطبیق ندهید. برای مثال، دو بیرینگ با کد پایه یکسان که یکی CN و دیگری C3 است، از نظر Clearance یک محصول کاملاً معادل محسوب نمی شوند. پسوند لقی باید مطابق مشخصات سازنده تجهیز یا شرایط واقعی فیت و دمای کاری انتخاب شود.
اثر دما و سرعت بر Clearance عملیاتی
لقی درج شده روی بیرینگ، مانند Normal، C3 یا C4، لقی اولیه پیش از کارکرد است. آنچه برای عملکرد واقعی اهمیت دارد، Clearance باقی مانده پس از نصب و رسیدن بیرینگ به دمای پایدار کاری است. به همین دلیل دو بیرینگ با لقی اولیه یکسان می توانند در دو ماشین متفاوت، Clearance عملیاتی متفاوتی داشته باشند.
مهم ترین عامل حرارتی، اختلاف دمای رینگ داخلی و خارجی است. در بسیاری از ماشین های دوار، رینگ داخلی که روی شفت قرار دارد گرم تر از رینگ خارجی می شود. انبساط بیشتر رینگ داخلی باعث کاهش فاصله مؤثر میان عناصر غلتشی و مسیر غلتش و در نتیجه کاهش لقی عملیاتی می شود. اگر این کاهش از ابتدا در انتخاب Clearance لحاظ نشده باشد، بیرینگ می تواند در حالت گرم با لقی بسیار کم یا حتی پیش بار ناخواسته کار کند.
سرعت نیز بیشتر به صورت غیرمستقیم و از مسیر تولید حرارت وارد این رابطه می شود. افزایش دور می تواند اصطکاک و دمای مجموعه را افزایش دهد و اختلاف دمای رینگ ها را تغییر دهد. بنابراین این برداشت که «هر بیرینگ دوربالا باید C3 باشد» صحیح نیست؛ سرعت باید همراه با دمای مورد انتظار، فیت رینگ ها و طراحی مجموعه بررسی شود.
می توان مسیر تغییر لقی را برای تصمیم خرید این طور خلاصه کرد:
لقی اولیه بیرینگ → کاهش ناشی از فیت نصب → تغییر ناشی از اختلاف دمای رینگ ها → لقی عملیاتی
برای مثال، یک بیرینگ C3 ممکن است پیش از نصب لقی بیشتری از نمونه Normal داشته باشد، اما پس از نصب تداخلی روی شفت و گرم شدن رینگ داخلی، بخشی از این فاصله از بین برود و بیرینگ در محدوده Clearance موردنظر طراح کار کند. به همین دلیل C3 الزاماً به معنی «لقی زیاد هنگام کار» نیست.
از طرف دیگر، Clearance عملیاتی بیش ازحد نیز مطلوب نیست؛ زیرا می تواند روی توزیع بار بین عناصر غلتشی، سختی مجموعه، دقت دوران و ارتعاش اثر بگذارد. هدف این نیست که بیرینگ در حین کار بیشترین لقی ممکن را داشته باشد، بلکه باید پس از تمام تغییرات هندسی و حرارتی، در محدوده موردنیاز طراحی باقی بماند.
بنابراین هنگام جایگزینی بیرینگ در تجهیزات دارای دور یا دمای کاری بالا، انتخاب میان Normal، C3 و C4 را نباید صرفاً از روی rpm انجام داد. لقی اولیه، نوع فیت، دمای شفت و هوزینگ و اختلاف انبساط رینگ ها باید در کنار یکدیگر بررسی شوند.
ابعاد، شفت و محل نصب چه محدودیت هایی برای انتخاب بیرینگ ایجاد می کنند؟
بعد از مشخص شدن بار، سرعت، دقت و لقی موردنیاز، انتخاب بیرینگ باید با هندسه واقعی مجموعه تطبیق داده شود. بیرینگی که از نظر ظرفیت و عملکرد مناسب است، اگر با قطر شفت، فضای داخل هوزینگ یا عرض قابل دسترس سازگار نباشد، عملاً گزینه قابل استفاده ای نیست. به همین دلیل ابعاد نصب فقط برای تطبیق شماره بیرینگ نیستند؛ آن ها دامنه خانواده ها و سری های قابل انتخاب را محدود می کنند.
سه اندازه اصلی یعنی قطر داخلی، قطر خارجی و عرض بیرینگ باید همراه با تلرانس محل نصب بررسی شوند. پس از آن، نوع فیت رینگ داخلی روی شفت و رینگ خارجی در هوزینگ مشخص می کند بیرینگ پس از مونتاژ چه شرایط هندسی خواهد داشت. این موضوع به ویژه در فیت های تداخلی اهمیت دارد، زیرا نصب می تواند لقی داخلی اولیه را تغییر دهد.
از طرف دیگر، خمش شفت، عدم هم محوری نشیمنگاه ها و محدودیت فضای شعاعی یا محوری ممکن است انتخاب خانواده بیرینگ را تغییر دهند. بنابراین در خرید بیرینگ جایگزین، صرف اینکه یک مدل «داخل محل قبلی جا می شود» کافی نیست؛ ابعاد، نوع نشیمنگاه، فیت و شرایط هندسی واقعی مجموعه باید با مشخصات بیرینگ جدید سازگار باشند.
قطر داخلی، قطر خارجی و عرض بیرینگ
در خرید بیرینگ جایگزین، سه بعد پایه یعنی قطر داخلی × قطر خارجی × عرض یا همان Bore × Outside Diameter × Width اولین فیلتر برای بررسی امکان نصب هستند. قطر داخلی باید با نشیمنگاه شفت، قطر خارجی با محل نشستن بیرینگ در هوزینگ و عرض با فضای محوری مجموعه تطابق داشته باشد.
| پارامتر ابعادی | چه چیزی را محدود می کند؟ | اهمیت در Replacement |
|---|---|---|
| قطر داخلی (Bore / d) | قطر شفت و محل نشستن رینگ داخلی | تغییر آن معمولاً بدون تغییر شفت، بوش یا سیستم نصب امکان پذیر نیست |
| قطر خارجی (OD / D) | قطر نشیمنگاه داخل هوزینگ | بیرینگ با OD متفاوت ممکن است به Housing جدید یا ماشین کاری محل نصب نیاز داشته باشد |
| عرض (Width / B) | فضای محوری و موقعیت اجزای مجاور | افزایش عرض می تواند با شانه شفت، درپوش، Seal، Spacer یا سایر قطعات تداخل ایجاد کند |
برای مثال، بیرینگ 6205 در ابعاد استاندارد خود 25×52×15 میلی متر است، اما این سه عدد به تنهایی برای انتخاب جایگزین کافی نیستند. ممکن است بیرینگ دیگری نیز همین ابعاد یا ابعادی بسیار نزدیک داشته باشد اما از نظر نوع طراحی، ظرفیت بار، سرعت، لقی داخلی، آب بندی یا کلاس دقت با نیاز تجهیز متفاوت باشد.
این مسئله هنگام تغییر برند اهمیت بیشتری پیدا می کند. اگر قرار است یک کد SKF با محصول FAG، NSK، NTN یا برند دیگری جایگزین شود، تطبیق d × D × B فقط تأیید می کند که گزینه جدید از نظر هندسی قابلیت نصب اولیه دارد؛ هنوز باید مشخصات عملکردی و پسوندهای کد نیز Cross Reference شوند.
همچنین در برخی خانواده ها، یک قطر شفت مشخص می تواند با چند Dimension Series مختلف عرضه شود. یعنی دو بیرینگ ممکن است Bore یکسانی داشته باشند اما قطر خارجی یا عرض متفاوتی ارائه دهند تا ظرفیت بار و فضای نصب متفاوتی پوشش داده شود. بنابراین جست وجوی بیرینگ صرفاً بر اساس «بیرینگ شفت 50 میلی متر» برای خرید صنعتی کافی نیست.
نکته جایگزینی: برای سفارش Replacement، بهتر است علاوه بر شماره کامل بیرینگ قبلی، سه اندازه d × D × B نیز کنترل شوند. اگر شماره بیرینگ ناخوانا یا از بین رفته باشد، اندازه گیری دقیق این سه پارامتر می تواند دامنه گزینه ها را محدود کند؛ اما انتخاب نهایی همچنان باید با نوع و مشخصات عملکردی بیرینگ تطبیق داده شود.
Fit بیرینگ روی شفت و داخل Housing
Fit مشخص می کند رینگ داخلی بیرینگ با چه میزان لقی یا تداخل روی شفت و رینگ خارجی با چه شرایطی داخل هوزینگ قرار می گیرد. این موضوع فقط به «جا رفتن بیرینگ» مربوط نیست؛ فیت مستقیماً روی تثبیت رینگ ها، توزیع بار و لقی داخلی بیرینگ پس از نصب اثر می گذارد.
در عمل سه وضعیت کلی مطرح است:
| نوع Fit | وضعیت محل نصب | چه زمانی مطرح می شود؟ | اثر و ملاحظه اصلی |
|---|---|---|---|
| Clearance Fit – فیت با لقی | بین سطح نشیمن و رینگ فاصله بسیار محدودی وجود دارد | برای رینگی که شرایط بارگذاری اجازه حرکت یا نصب و جداسازی آسان تر را می دهد | مونتاژ و دمونتاژ ساده تر است، اما استفاده در محل نامناسب می تواند باعث حرکت ناخواسته رینگ روی نشیمن شود |
| Transition Fit – فیت انتقالی | بسته به تلرانس واقعی قطعات، مقدار بسیار کمی لقی یا تداخل ایجاد می شود | زمانی که تثبیت مناسب همراه با امکان مونتاژ نسبتاً کنترل شده موردنیاز است | انتخاب آن به تلرانس واقعی شفت، هوزینگ و رینگ وابسته است |
| Interference Fit – فیت تداخلی | نشیمن عملاً از فضای داخلی رینگ بزرگ تر یا از قطر خارجی رینگ کوچک تر در نظر گرفته می شود | معمولاً برای رینگی که نسبت به جهت بار دوران دارد یا باید محکم روی نشیمن تثبیت شود | احتمال لغزش رینگ کاهش می یابد، اما تداخل بیشتر می تواند Clearance داخلی بیرینگ را کاهش دهد |
یکی از معیارهای مهم انتخاب Fit، شرایط دوران رینگ نسبت به جهت بار است. برای مثال، در بسیاری از الکتروموتورها شفت و رینگ داخلی می چرخند، درحالی که جهت بار نسبت به هوزینگ تقریباً ثابت است. در چنین شرایطی معمولاً رینگ داخلی به تثبیت محکم تری روی شفت نیاز دارد تا از حرکت نسبی آن روی نشیمن جلوگیری شود. البته مقدار دقیق فیت به بار، اندازه بیرینگ و شرایط طراحی مجموعه وابسته است و نمی توان یک تلرانس ثابت را برای تمام تجهیزات تجویز کرد.
فیت تداخلی یک اثر مهم دیگر نیز دارد: تغییر Clearance داخلی. وقتی رینگ داخلی با تداخل روی شفت نصب می شود، رینگ اندکی منبسط می شود؛ یا در صورت فیت تداخلی رینگ خارجی، شرایط هندسی آن تغییر می کند. در نتیجه بخشی از لقی اولیه بیرینگ پس از نصب از بین می رود. همین موضوع یکی از دلایلی است که انتخاب Normal، C3 یا C4 باید همراه با Fit بررسی شود.
در نقشه های صنعتی معمولاً Fit فقط با عبارت «تنگ» یا «شل» مشخص نمی شود، بلکه تلرانس هایی مانند h6، j6، k6، m6 یا n6 برای شفت و محدوده های متناظر برای هوزینگ دیده می شوند. انتخاب این تلرانس ها باید بر اساس توصیه سازنده بیرینگ و شرایط واقعی بارگذاری انجام شود، نه صرفاً تجربه مونتاژکار.
نکته خرید: اگر بیرینگ برای Replacement خریداری می شود و مشکل تجهیز با تغییر Clearance، لق شدن رینگ یا دشواری غیرعادی مونتاژ همراه بوده است، فقط شماره بیرینگ را بررسی نکنید. تلرانس شفت و هوزینگ و Fit موردنیاز طراحی نیز باید کنترل شوند؛ زیرا حتی بیرینگ کاملاً صحیح روی نشیمنگاه خارج از تلرانس، عملکرد مورد انتظار را ارائه نمی دهد.
ناهمراستایی شفت و Housing
در این مرحله، ناهمراستایی بیشتر یک محدودیت هندسی محل نصب است تا معیاری برای معرفی دوباره خانواده های بیرینگ. محور شفت و محور نشیمنگاه هوزینگ در حالت ایده آل باید در محدوده تلرانس طراحی هم راستا باشند؛ اما خمش شفت، خطای ماشین کاری، اختلاف موقعیت دو نشیمنگاه یا تغییر شکل سازه می تواند بین رینگ داخلی و خارجی زاویه ایجاد کند.
برای مسئول خرید مهم است مشخص شود ناهمراستایی موجود بخشی از شرایط طبیعی طراحی دستگاه است یا ناشی از ایراد نصب و مجموعه. اگر مشکل از ماشین کاری نامناسب نشیمنگاه، مونتاژ اشتباه یا Alignment نادرست باشد، انتخاب بیرینگ با قابلیت تحمل ناهمراستایی نباید به عنوان راه حل اصلی استفاده شود.
| منشأ ناهمراستایی | وضعیت در محل نصب | ملاحظه هنگام انتخاب یا Replacement |
|---|---|---|
| خمش طبیعی شفت زیر بار | محور شفت هنگام کار نسبت به هوزینگ انحراف پیدا می کند | میزان انحراف واقعی باید با ناهمراستایی مجاز بیرینگ انتخاب شده تطبیق داده شود |
| عدم هم محوری دو Housing | نشیمنگاه های دو طرف شفت روی یک محور دقیق قرار ندارند | قبل از تعویض بیرینگ باید وضعیت پایه ها، هوزینگ ها و ماشین کاری بررسی شود |
| خطای ماشین کاری نشیمنگاه | محور Bore هوزینگ یا محل نشستن بیرینگ صحیح نیست | بیرینگ جدید مشکل هندسی محل نصب را برطرف نمی کند |
| تغییر شکل Housing یا سازه | Alignment در حالت بدون بار مناسب است اما هنگام کار تغییر می کند | شرایط نصب باید در Duty واقعی تجهیز بررسی شود، نه فقط هنگام توقف |
| خطای مونتاژ | اجزا هنگام بستن مجموعه از محور صحیح خارج می شوند | اصلاح روش مونتاژ و Alignment بر تغییر نوع بیرینگ اولویت دارد |
این موضوع در شفت های بلند، تجهیزات سنگین، نوار نقاله ها و ماشین آلاتی که فاصله دو تکیه گاه زیاد است اهمیت بیشتری پیدا می کند. ممکن است Alignment در حالت توقف قابل قبول باشد، اما شفت تحت بار خم شود و زاویه واقعی میان رینگ ها در حین کار افزایش پیدا کند.
از طرف دیگر، مقدار ناهمراستایی مجاز یک عدد عمومی برای تمام بیرینگ ها نیست و به نوع بیرینگ، سری، ابعاد و طراحی داخلی وابسته است. بنابراین در Replacement، اگر تجهیز ذاتاً دارای خمش یا انحراف زاویه ای است، باید مقدار مجاز کد جایگزین با مشخصات بیرینگ اصلی و شرایط نصب مقایسه شود.
نکته انتخاب: وجود ناهمراستایی را قبل از سفارش به دو سؤال تبدیل کنید: «مقدار انحراف واقعی چقدر است؟» و «آیا این انحراف جزئی از طراحی دستگاه است یا یک ایراد نصب؟» پاسخ این دو سؤال مشخص می کند مسئله با انتخاب بیرینگ مرتبط است یا ابتدا باید هندسه شفت و هوزینگ اصلاح شود.
محدودیت فضای شعاعی و محوری
گاهی انتخاب بیرینگ نه از ظرفیت بار، بلکه از فضایی که طراح برای مجموعه در اختیار دارد محدود می شود. اگر قطر خارجی قابل استفاده در هوزینگ کم باشد، فضای شعاعی محدود است؛ اگر فاصله بین شانه های شفت، درپوش، چرخ دنده یا سایر اجزا کم باشد، محدودیت اصلی به عرض بیرینگ و فضای محوری مربوط می شود.
| محدودیت نصب | اثر بر انتخاب بیرینگ | گزینه هایی که ممکن است مطرح شوند |
|---|---|---|
| فضای شعاعی بسیار محدود | امکان استفاده از بیرینگ با قطر خارجی بزرگ وجود ندارد | سری های مقطع باریک، رولبرینگ سوزنی یا طراحی های Thin-section بسته به Duty |
| فضای محوری محدود | عرض بیرینگ و آرایش مجموعه باید کوچک باقی بماند | سری های باریک تر یا طراحی با عرض کمتر |
| قطر شفت بزرگ ولی Housing کوچک | اختلاف Bore و OD محدود می شود | بیرینگ سوزنی یا خانواده هایی با سطح مقطع شعاعی کم می توانند قابل بررسی باشند |
| ظرفیت بار بالا در فضای محدود | انتخاب صرفاً بر اساس کوچک ترین بیرینگ ممکن کافی نیست | باید بین Envelope کوچک و Dynamic Load Rating قابل دستیابی تعادل برقرار شود |
| نیاز به تحمل بار محوری در طول نصب کوتاه | آرایش چند بیرینگ ممکن است فضای کافی نداشته باشد | طراحی فشرده تر با توانایی تحمل بار ترکیبی می تواند مطرح شود |
برای مثال، رولبرینگ سوزنی به دلیل استفاده از رولرهای باریک، می تواند در بعضی کاربردها ظرفیت بار شعاعی قابل توجهی را در سطح مقطع شعاعی کوچک فراهم کند. به همین دلیل در گیربکس ها و مکانیزم هایی که فاصله میان شفت و هوزینگ محدود است، این خانواده ارزش بررسی دارد. اما این مزیت به معنی جایگزینی عمومی آن با سایر رولربیرینگ ها نیست؛ سرعت، بار محوری و نحوه ساخت مسیر غلتش همچنان باید با طراحی تجهیز سازگار باشد.
محدودیت محوری نیز می تواند انتخاب را تغییر دهد. اگر فقط چند میلی متر افزایش عرض باعث برخورد بیرینگ با شانه شفت، چرخ دنده، فاصله گذار یا درپوش هوزینگ شود، یک سری بیرینگ با ظرفیت بیشتر اما عرض بالاتر عملاً قابل استفاده نیست. بنابراین افزایش سایز برای دستیابی به Load Rating بیشتر همیشه در تجهیزات موجود امکان پذیر نیست.
این مسئله در Replacement اهمیت ویژه دارد. ممکن است یک بیرینگ جدید از نظر Bore صحیح و حتی از نظر ظرفیت بار بهتر باشد، اما OD یا Width چند میلی متر متفاوت آن نیازمند تغییر Housing، شفت یا موقعیت اجزای مجاور شود؛ تغییری که معمولاً در تعمیرات سریع صنعتی مطلوب نیست.
نکته انتخاب: قبل از انتخاب یک Bearing Design متفاوت، فضای نصب را به دو محدودیت مستقل تبدیل کنید: حداکثر قطر خارجی مجاز و حداکثر عرض قابل استفاده. سپس ظرفیت بار، سرعت و سایر مشخصات عملکردی را در همان Envelope هندسی مقایسه کنید.
متریال و طراحی اجزای بیرینگ برای شرایط کاری مختلف
پس از مشخص شدن نوع بیرینگ، بار، سرعت و شرایط نصب، باید بررسی شود متریال رینگ ها و عناصر غلتشی و همچنین طراحی قفسه با محیط واقعی کار سازگار است یا نه. بیرینگی که از نظر ابعاد و ظرفیت کاملاً مناسب است، ممکن است در محیط مرطوب، خورنده، دمای بالا یا سرویس دوربالا به Configuration متفاوتی نسبت به نسخه استاندارد همان سری نیاز داشته باشد.
در کاربردهای عمومی، فولادهای مخصوص بیرینگ همچنان انتخاب رایج بازار هستند؛ اما با افزایش ریسک خوردگی، نیاز به عایق الکتریکی، کاهش جرم عناصر غلتشی یا دستیابی به رفتار بهتر در سرعت های بالا، گزینه هایی مانند فولادهای مقاوم به خوردگی، بیرینگ های هیبریدی یا سرامیکی مطرح می شوند. این تفاوت ها می توانند روی قیمت، موجودی بازار و امکان Replacement مستقیم نیز اثر بگذارند.
قفسه نیز نباید قطعه ای فرعی تلقی شود. فولادی، برنجی یا پلیمری بودن Cage و نحوه هدایت آن می تواند با سرعت، دما، ارتعاش و نوع روانکاری ارتباط داشته باشد. بنابراین در خرید بیرینگ برای Dutyهای خاص، شماره پایه به تنهایی کافی نیست و پسوندهای مربوط به متریال عناصر غلتشی و طراحی قفسه نیز باید در مشخصات فنی کنترل شوند.
فولاد بیرینگ برای کاربردهای عمومی
در بخش بزرگی از بیرینگ های صنعتی استاندارد، رینگ ها و عناصر غلتشی از فولاد بیرینگ پرکربن-کروم سخت کاری شده ساخته می شوند. گریدهایی مانند 100Cr6 در استاندارد اروپایی و SAE 52100 در نام گذاری رایج آمریکایی از شناخته شده ترین نمونه ها هستند. دلیل استفاده گسترده از این خانواده، ترکیب مناسب سختی، مقاومت در برابر خستگی تماس غلتشی، پایداری ابعادی و امکان تولید دقیق مسیرهای غلتش است.
برای مسئول خرید، اهمیت متریال زمانی مشخص می شود که بیرینگ استاندارد با گزینه های مخصوص شرایط ویژه مقایسه شود:
| شرایط سرویس | وضعیت فولاد بیرینگ استاندارد | ملاحظه خرید |
|---|---|---|
| الکتروموتور، گیربکس، فن و ماشین آلات عمومی | انتخاب متداول و اقتصادی بازار | در صورت مناسب بودن بار، دما، روانکاری و محیط، معمولاً نیازی به متریال ویژه وجود ندارد |
| بارهای شعاعی و محوری متعارف | سختی بالا و مقاومت مناسب در برابر خستگی تماس | ظرفیت نهایی باید از دیتاشیت همان کد بررسی شود؛ جنس فولاد به تنهایی تعیین کننده Load Rating نیست |
| محیط خشک و کنترل شده | شرایط مطلوب برای استفاده از فولاد استاندارد | حفاظت مناسب بیرینگ و روانکاری صحیح همچنان ضروری است |
| رطوبت یا تماس با آب و مواد خورنده | مقاومت خوردگی محدود | باید گزینه های مقاوم به خوردگی بررسی شوند؛ فولاد استاندارد صرفاً به دلیل سختی بالا ضدزنگ نیست |
| دمای کاری خارج از محدوده متعارف | ممکن است پایداری ابعادی، سختی یا روانکاری به محدودیت برسد | باید نسخه و عملیات حرارتی مورد تأیید سازنده برای دمای موردنظر بررسی شود |
در خرید، اصطلاح Chrome Steel Bearing نیز معمولاً برای این گروه دیده می شود. این عنوان نباید با Stainless Steel اشتباه گرفته شود؛ وجود کروم در فولادهایی مانند 100Cr6 به معنی مقاومت خوردگی مشابه فولاد زنگ نزن نیست. در محیط های مرطوب یا در تماس با مواد شیمیایی، همین تفاوت می تواند انتخاب متریال را تغییر دهد.
همچنین نباید از عبارت «فولاد 52100» به تنهایی نتیجه گرفت که دو بیرینگ از دو سازنده عملکرد کاملاً یکسانی دارند. کیفیت فولاد، عملیات حرارتی، تمیزی متالورژیکی، هندسه داخلی و کیفیت ساخت همگی روی عملکرد نهایی بیرینگ اثر دارند؛ بنابراین متریال تنها یکی از مشخصات مقایسه است.
نکته خرید: برای کاربردهای عمومی، استفاده از فولاد بیرینگ استاندارد معمولاً نقطه شروع منطقی و اقتصادی است. اما اگر محیط دارای رطوبت، ماده خورنده یا دمای غیرمتعارف است، قبل از سفارش باید مشخص شود آیا نسخه استاندارد همان بیرینگ واقعاً برای شرایط سایت مناسب است یا به متریال و طراحی ویژه نیاز دارد.
متریال مقاوم در برابر خوردگی
در محیط های مرطوب، دارای شست وشوی مداوم، بخار، آب شور یا تماس با مواد شیمیایی، فولاد استاندارد بیرینگ ممکن است از نظر خوردگی محدودیت ایجاد کند. در این سرویس ها باید جنس رینگ ها، عناصر غلتشی و در برخی موارد پوشش سطحی بر اساس شدت و نوع محیط انتخاب شود؛ بنابراین عبارت کلی «بیرینگ استیل» برای یک استعلام صنعتی دقیق کافی نیست.
| شرایط محیطی | متریال یا ساختار قابل بررسی | ملاحظه خرید |
|---|---|---|
| رطوبت محیط و تماس دوره ای با آب | بیرینگ های فولاد زنگ نزن؛ در محصولات متداول معمولاً گریدهایی مانند 440C برای رینگ و ساچمه به کار می روند | برای محیط مرطوب از فولاد بیرینگ معمولی مقاوم تر است، اما گرید دقیق متریال باید در دیتاشیت کنترل شود |
| شست وشوی مکرر تجهیزات با آب و مواد شوینده | فولاد زنگ نزن همراه با آب بندی تماسی مناسب و گریس مقاوم در برابر شست وشو؛ در برخی محصولات از پوشش های ضدخوردگی روی رینگ ها نیز استفاده می شود | فقط انتخاب رینگ زنگ نزن کافی نیست؛ آب بند و روانکار نامناسب می توانند مسیر ورود رطوبت را باز بگذارند |
| صنایع غذایی و خطوط فرآوری مرطوب | بیرینگ زنگ نزن با رینگ و عناصر غلتشی مقاوم به خوردگی، آب بندی مناسب و در صورت الزام، گریس سازگار با صنایع غذایی | علاوه بر مقاومت خوردگی، شرایط شست وشو و الزامات بهداشتی مجموعه باید در مشخصات خرید لحاظ شوند |
| آب شور و محیط های دارای یون کلراید | فولادهای زنگ نزن مقاوم تر، پوشش های تخصصی ضدخوردگی یا طراحی های ویژه سازنده | همه گریدهای زنگ نزن در برابر آب شور و کلراید مقاومت یکسان ندارند؛ 440C را نباید معادل 316 از نظر خوردگی در نظر گرفت |
| تماس با اسید، قلیا یا ماده شیمیایی مشخص | فولاد زنگ نزن، پوشش سطحی ویژه یا در شرایط شدیدتر، بیرینگ های با متریال سرامیکی یا پلیمری تخصصی | انتخاب باید بر اساس نام ماده، غلظت، دما و مدت تماس انجام شود؛ عبارت «مقاوم شیمیایی» به تنهایی معیار خرید نیست |
| محیط خورنده همراه با نیاز به باربری صنعتی متعارف | بیرینگ با رینگ فولادی مقاوم به خوردگی و عناصر غلتشی متناسب؛ در برخی طراحی ها ترکیب متریال متفاوت برای رینگ و ساچمه استفاده می شود | باید هم زمان ظرفیت بار و مقاومت خوردگی بررسی شود؛ مقاوم تر بودن متریال به خوردگی الزاماً به معنی ظرفیت بار بیشتر نیست |
در بیرینگ های مقاوم به خوردگی، فولاد زنگ نزن 440C یکی از متریال های شناخته شده برای رینگ ها و عناصر غلتشی است؛ زیرا در کنار مقاومت خوردگی، قابلیت سخت کاری لازم برای سطوح غلتشی را نیز دارد. بااین حال، عملکرد خوردگی آن با فولادهای زنگ نزن آستنیتی مانند 304 و 316 یکسان نیست. بنابراین عنوان کلی «استنلس استیل» نمی تواند به تنهایی سطح مقاومت محصول در برابر آب شور یا مواد شیمیایی را مشخص کند.
برای مثال، در یک خط شست وشوی صنایع غذایی، بیرینگ ممکن است هر روز با آب، شوینده و چرخه های خشک و مرطوب مواجه شود. در چنین شرایطی، استفاده از متریال مقاوم به خوردگی همراه با آب بندی و گریس مناسب می تواند منطقی تر از تعویض مکرر بیرینگ فولادی استاندارد باشد. اما اگر تجهیز مستقیماً با اسید یا ماده شیمیایی خورنده تماس داشته باشد، باید سازگاری متریال با همان ماده و غلظت مشخص بررسی شود.
نکته خرید: در استعلام بیرینگ مقاوم به خوردگی، بهتر است علاوه بر نوع محیط، گرید متریال رینگ، جنس عناصر غلتشی، نوع پوشش سطحی در صورت وجود، نوع آب بندی و ماده شیمیایی یا شوینده در تماس با بیرینگ مشخص یا از تأمین کننده درخواست شود.
بیرینگ های هیبریدی و سرامیکی
بیرینگ هیبریدی یا سرامیکی نباید صرفاً به عنوان نسخه «پیشرفته تر» بیرینگ فولادی انتخاب شود. قیمت بالاتر این محصولات زمانی توجیه دارد که شرایط کاری مشخصی از مزیت متریال سرامیکی استفاده کند؛ مانند سرعت بسیار بالا، عبور جریان الکتریکی از بیرینگ یا برخی شرایط ویژه دمایی و روانکاری.
در بیرینگ هیبریدی معمولاً رینگ ها فولادی هستند و عناصر غلتشی از سرامیک مهندسی، به ویژه نیترید سیلیسیم (Si₃N₄) ساخته می شوند. در بیرینگ تمام سرامیکی، رینگ ها و عناصر غلتشی هر دو از مواد سرامیکی ساخته می شوند و بازار و کاربرد محدودتر و تخصصی تری دارند.
| شرایط کاری | مزیت فنی قابل استفاده | انتخابی که می تواند مطرح شود |
|---|---|---|
| الکتروموتور و ژنراتور با ریسک عبور جریان از بیرینگ | عناصر غلتشی سرامیکی عایق الکتریکی هستند و مسیر عبور جریان از رینگ داخلی به خارجی را قطع می کنند | بیرینگ هیبریدی می تواند برای مقابله با آسیب های ناشی از جریان بیرینگ بررسی شود |
| اسپیندل و تجهیزات بسیار دوربالا | عناصر غلتشی سرامیکی سبک تر از فولاد هستند و در سرعت بالا نیروی گریز از مرکز کمتری ایجاد می کنند | بیرینگ هیبریدی، به ویژه در طراحی های دقیق اسپیندل، گزینه مهمی است |
| کاربردهای حساس به اصطکاک و تولید حرارت | چگالی پایین تر و خواص تماس متفاوت سرامیک می تواند به رفتار مناسب تر در برخی طراحی های دوربالا کمک کند | انتخاب باید همراه با طراحی بیرینگ، روانکاری و سرعت واقعی انجام شود |
| شرایط دمایی یا شیمیایی خاص | بعضی سرامیک ها نسبت به فولاد در برابر خوردگی و دما مزیت دارند | بیرینگ تمام سرامیکی یا طراحی تخصصی فقط پس از بررسی سازگاری دقیق محیط مطرح می شود |
| ماشین آلات صنعتی عمومی | معمولاً مزیت اقتصادی متناسب با اختلاف قیمت ایجاد نمی شود | بیرینگ فولادی استاندارد در صورت تأمین بار، سرعت و عمر موردنیاز انتخاب منطقی تری است |
یکی از کاربردهای مهم بیرینگ هیبریدی در موتورهای الکتریکی تغذیه شده با درایو فرکانس متغیر است؛ جایی که جریان های ناخواسته می توانند از مسیر بیرینگ عبور کنند. استفاده از عناصر غلتشی سرامیکی یکی از راهکارهای طراحی برای ایجاد عایق الکتریکی در مسیر بیرینگ است. البته انتخاب راهکار باید با طراحی کامل موتور و سیستم اتصال زمین هماهنگ باشد.
در اسپیندل ماشین ابزار نیز مزیت اصلی به جرم کمتر عناصر غلتشی سرامیکی و قابلیت کار در سرعت های بالا مربوط می شود. در این کاربرد، بیرینگ هیبریدی باید همراه با کلاس دقت، پیش بار، قفسه و سیستم روانکاری انتخاب شود؛ بنابراین جایگزینی مستقیم یک بیرینگ فولادی با نمونه هیبریدی بدون بررسی این مشخصات توصیه نمی شود.
بیرینگ های تمام سرامیکی کاربرد عمومی کمتری دارند. این محصولات در شرایط خاصی که عایق الکتریکی، مقاومت شیمیایی یا ویژگی های متریال سرامیکی واقعاً موردنیاز باشد ارزش بررسی پیدا می کنند و نباید صرفاً بر اساس تصور «عمر بیشتر» جایگزین بیرینگ فولادی شوند.
نکته خرید: اگر تأمین کننده بیرینگ هیبریدی یا سرامیکی پیشنهاد می دهد، مزیت مورد انتظار را دقیق مشخص کنید: عایق الکتریکی، سرعت بالاتر، شرایط شیمیایی یا محدودیت دمایی. اگر هیچ کدام از این نیازها در تجهیز وجود ندارد، پرداخت هزینه بیشتر برای این ساختار الزاماً مزیت عملی ایجاد نمی کند.
متریال و طراحی قفسه بیرینگ
قفسه بیرینگ وظیفه جدا نگه داشتن، هدایت و حفظ فاصله مناسب میان عناصر غلتشی را بر عهده دارد. برای مسئول خرید، جنس قفسه زمانی اهمیت پیدا می کند که بیرینگ با سرعت بالا، دمای غیرمتعارف، ارتعاش یا شرایط روانکاری خاص کار کند. بنابراین قفسه فولادی، برنجی یا پلیمری را نمی توان به صورت مطلق «بهتر» یا «ضعیف تر» رتبه بندی کرد؛ هرکدام محدوده کاربرد خود را دارند.
| نوع قفسه | ویژگی های مؤثر در عملکرد | شرایطی که در انتخاب اهمیت پیدا می کند | ملاحظه خرید |
|---|---|---|---|
| فولادی پرس کاری شده | وزن نسبتاً کم، استحکام مناسب و طراحی اقتصادی برای تولید انبوه؛ در بسیاری از بیرینگ های استاندارد استفاده می شود | الکتروموتورها، گیربکس ها، فن ها و ماشین آلات عمومی با دما و سرعت متعارف | برای بسیاری از کاربردهای صنعتی انتخاب استاندارد و کافی است؛ وجود قفسه گران تر الزاماً مزیت ایجاد نمی کند |
| برنجی ماشین کاری شده | ساختار مستحکم تر و صلب تر؛ در بسیاری از رولربیرینگ های صنعتی سنگین و شرایط دارای بار و ارتعاش بالا استفاده می شود | تجهیزات معدنی، سنگ شکن ها، برخی گیربکس های سنگین و ماشین آلات دارای شوک و ارتعاش | نوع طراحی و نحوه هدایت قفسه باید با کد اصلی تطبیق داده شود؛ صرف برنجی بودن معیار کافی برای جایگزینی نیست |
| پلیمری، مانند پلی آمید تقویت شده | جرم کم، اصطکاک و رفتار لغزشی مناسب و قابلیت کار مطلوب در بسیاری از کاربردهای سرعت بالا | موتورهای الکتریکی، برخی تجهیزات دوربالا و کاربردهایی که کاهش جرم قفسه مزیت ایجاد می کند | باید محدودیت دمایی و سازگاری پلیمر با روغن، گریس و مواد شیمیایی محیط کنترل شود |
| قفسه های ویژه دما یا سرعت بالا | متریال و هندسه برای شرایطی فراتر از محدوده نسخه استاندارد بیرینگ انتخاب می شود | اسپیندل ها، تجهیزات دوربالا یا سرویس های دارای دمای غیرمتعارف | مشخصات سازنده همان کد اهمیت دارد و نمی توان صرفاً بر اساس جنس قفسه درباره سرعت مجاز تصمیم گرفت |
سرعت یکی از عوامل اصلی در انتخاب قفسه است. با افزایش دور، نیروهای دینامیکی وارد بر قفسه و عناصر غلتشی افزایش پیدا می کنند و جرم، هندسه و نحوه هدایت قفسه اهمیت بیشتری پیدا می کند. به همین دلیل در بیرینگ های دوربالا، سازنده ممکن است از قفسه ای سبک تر یا طراحی متفاوت نسبت به نسخه عمومی همان خانواده استفاده کند.
دما نیز می تواند دامنه انتخاب را محدود کند. این موضوع به ویژه درباره قفسه های پلیمری مهم است؛ زیرا محدوده دمای مجاز آن ها به نوع پلیمر و شرایط روانکاری وابسته است. در یک تجهیز با دمای بالا، نمی توان صرفاً به حداکثر دمای خود بیرینگ توجه کرد و محدودیت قفسه را نادیده گرفت.
علاوه بر جنس، طراحی و نحوه هدایت قفسه نیز اهمیت دارد. قفسه می تواند توسط عناصر غلتشی یا یکی از رینگ های بیرینگ هدایت شود و سازنده این ساختار را متناسب با سرعت، بار و رفتار دینامیکی بیرینگ تعیین می کند. به همین دلیل دو بیرینگ با ابعاد و ظرفیت نزدیک، اما قفسه متفاوت، الزاماً برای یک شرایط کاری مشخص معادل نیستند.
نکته خرید: هنگام جایگزینی برند یا سفارش بیرینگ برای دور بالا، دمای بالا یا سرویس دارای شوک و ارتعاش، پسوند مربوط به قفسه را نادیده نگیرید. جنس قفسه، محدوده دمای مجاز و طراحی آن را با مشخصات کد اصلی تطبیق دهید؛ تغییر خودسرانه از قفسه فولادی به برنجی یا پلیمری صرفاً بر اساس تصور «کیفیت بالاتر» می تواند انتخاب اشتباهی باشد.
قیمت بیرینگ صنعتی بر چه اساسی تعیین می شود؟
قیمت بیرینگ صنعتی فقط به سایز یا برند وابسته نیست. دو بیرینگ با قطر داخلی یکسان ممکن است به دلیل تفاوت در خانواده، سری، ظرفیت بار، کلاس دقت، لقی داخلی، نوع آب بندی، قفسه، متریال و کشور سازنده اختلاف قیمت محسوسی داشته باشند. در بازار ایران نیز موجودی، زمان تأمین و نرخ ارز می توانند حتی برای یک کد فنی ثابت، قیمت های متفاوتی ایجاد کنند.
نوع، سری و ابعاد بیرینگ
اولین عامل قیمت، خانواده و سری بیرینگ است. بلبرینگ شیار عمیق، رولبرینگ استوانه ای، رولبرینگ مخروطی، رولبرینگ بشکه ای و بیرینگ های تماس زاویه ای از نظر طراحی داخلی، مقدار متریال، پیچیدگی تولید و ظرفیت بار یکسان نیستند؛ بنابراین نمی توان قیمت دو بیرینگ را فقط بر اساس قطر داخلی مقایسه کرد.
ابعاد نیز مستقیماً روی قیمت اثر دارند. افزایش قطر خارجی، عرض یا تعداد و ابعاد عناصر غلتشی معمولاً مقدار فولاد مصرفی و پیچیدگی ساخت را افزایش می دهد. برای مثال، دو بیرینگ با Bore یکسان اما متعلق به سری های متفاوت ممکن است OD و Width متفاوتی داشته باشند و همین تفاوت، ظرفیت و قیمت را تغییر دهد.
نکته استعلام قیمت: برای مقایسه قیمت، شماره کامل سری و ابعاد قطر داخلی × قطر خارجی × عرض را مبنا قرار دهید، نه صرفاً قطر شفت.
ظرفیت بار، دقت و Clearance
ظرفیت بار بالاتر معمولاً حاصل هندسه داخلی متفاوت، عناصر غلتشی بزرگ تر یا طراحی بهینه تر مسیر غلتش است و می تواند قیمت بیرینگ را افزایش دهد. به همین دلیل دو کد هم اندازه ممکن است Dynamic Load Rating متفاوتی داشته باشند و قیمت یکسانی نداشته باشند.
کلاس دقت نیز در بیرینگ های مخصوص اسپیندل، ماشین ابزار و تجهیزات دوربالا عامل مهمی در قیمت است. تولید بیرینگ با تلرانس های دقیق تر و Runout کمتر به کنترل کیفی و فرآیند ساخت سخت گیرانه تری نیاز دارد. در مقابل، برای بسیاری از ماشین آلات عمومی، Precision Class بالا الزام فنی ندارد.
لقی داخلی مانند نرمال، C3 یا C4 نیز بخشی از مشخصات محصول است. اختلاف قیمت همیشه زیاد نیست، اما در بعضی برندها و سایزها نسخه های خاص Clearance موجودی محدودتری دارند و همین موضوع می تواند قیمت بازار را تغییر دهد.
نکته خرید: قیمت پایین تر یک بیرینگ هم اندازه زمانی ارزش دارد که ظرفیت بار، کلاس دقت و لقی داخلی آن با Duty تجهیز یکسان باشد.
Seal، Cage و متریال
نوع آب بندی یکی دیگر از عوامل اختلاف قیمت است. بیرینگ باز، دارای محافظ فلزی یا دارای آب بند تماسی از نظر اجزای اضافه و Configuration یکسان نیستند. بیرینگ های آب بندی شده معمولاً به دلیل Seal، گریس اولیه و فرآیند مونتاژ بیشتر، قیمت متفاوتی از نسخه باز دارند.
جنس قفسه نیز اهمیت دارد. قفسه فولادی پرس کاری شده، برنجی ماشین کاری شده و پلیمری از نظر هزینه تولید و کاربرد یکسان نیستند. قفسه های برنجی ماشین کاری شده در بسیاری از بیرینگ های سنگین قیمت بالاتری نسبت به قفسه های استاندارد دارند.
متریال رینگ و عناصر غلتشی نیز می تواند اختلاف قیمت بزرگی ایجاد کند. بیرینگ فولادی استاندارد، استنلس استیل، هیبریدی با عناصر غلتشی سرامیکی یا تمام سرامیکی در یک سطح قیمتی قرار نمی گیرند.
| مشخصه | اثر معمول بر قیمت |
|---|---|
| بیرینگ باز | معمولاً ساختار ساده تر و اقتصادی تر |
| محافظ یا آب بند دوطرفه | افزایش قیمت نسبت به نسخه باز |
| قفسه برنجی ماشین کاری شده | معمولاً گران تر از قفسه فولادی استاندارد |
| متریال مقاوم به خوردگی | قیمت بالاتر از فولاد بیرینگ عمومی |
| بیرینگ هیبریدی یا سرامیکی | اختلاف قیمت قابل توجه برای کاربردهای تخصصی |
برند و کشور مبدأ
برند روی قیمت اثر دارد، اما این اختلاف فقط مربوط به نام تجاری نیست. کیفیت مواد اولیه، کنترل فرآیند تولید، دقت ماشین کاری، قابلیت رهگیری محصول، شبکه توزیع، خدمات فنی و سابقه عملکرد در صنعت همگی بخشی از اختلاف قیمت بین سازندگان هستند.
کشور مبدأ نیز می تواند روی هزینه تولید و واردات اثر بگذارد. محصولات تولید اروپا، ژاپن، آمریکا، چین، هند یا سایر کشورها ساختار هزینه متفاوتی دارند. بااین حال، «کشور سازنده» به تنهایی معیار کیفیت نیست؛ بعضی برندهای جهانی نیز تولید خود را در چند کشور انجام می دهند.
در بازار بیرینگ، اصالت محصول نیز اهمیت زیادی دارد. اختلاف قیمت غیرعادی میان دو پیشنهاد ظاهراً مشابه می تواند ناشی از تفاوت در اصالت، کانال تأمین، تاریخ تولید یا وضعیت انبارداری باشد.
نکته تأمین: برند را همراه با کشور واقعی تولید، کد کامل، اصالت و منبع تأمین مقایسه کنید؛ نه صرفاً نام درج شده روی جعبه.
موجودی بازار و زمان تأمین
برای کدهای پرمصرف مانند برخی سری های 6000، 6200 یا 6300 معمولاً تعداد بیشتری از برندها و تأمین کنندگان در بازار حضور دارند و رقابت قیمتی بالاتر است. اما بیرینگ های سایز بزرگ، Precision، Clearance خاص یا سری های تخصصی ممکن است فقط نزد چند تأمین کننده موجود باشند.
زمان تأمین نیز بر قیمت اثر می گذارد. یک بیرینگ موجود در انبار داخلی معمولاً با محصولی که باید از خارج سفارش داده شود شرایط قیمت یکسانی ندارد. در سفارش فوری، خریدار ممکن است برای موجودی آماده تحویل هزینه بیشتری بپردازد؛ در مقابل، سفارش برنامه ریزی شده امکان انتخاب تأمین کننده و مسیر واردات اقتصادی تر را فراهم می کند.
کدهای کم گردش بازار همچنین ممکن است مدت زیادی در انبار مانده باشند. بنابراین در کنار قیمت باید تاریخ تولید، شرایط نگهداری و وضعیت بسته بندی نیز بررسی شود.
نکته استعلام قیمت: در RFQ علاوه بر قیمت، حتماً وضعیت موجودی واقعی، تعداد قابل تحویل و Lead Time را درخواست کنید.
نرخ ارز و هزینه واردات
بخش قابل توجهی از بیرینگ های برند خارجی بازار ایران به نرخ ارز وابسته اند. بنابراین حتی اگر قیمت کارخانه سازنده تغییر نکند، نوسان ارز می تواند قیمت ریالی محصول را در فاصله کوتاهی تغییر دهد.
هزینه واردات فقط قیمت خرید خارجی نیست. حمل بین المللی، بیمه، ترخیص، حقوق و عوارض، هزینه های بانکی یا انتقال وجه و حمل داخلی نیز در قیمت تمام شده واردکننده اثر دارند. برای بیرینگ های سنگین و سایز بزرگ، وزن محموله می تواند سهم هزینه حمل را بیشتر کند.
شیوه تأمین نیز مهم است. محصولی که از موجودی قبلی واردکننده عرضه می شود ممکن است با نرخ ارزی متفاوت از محموله جدید قیمت گذاری شده باشد؛ به همین دلیل در یک زمان مشخص، قیمت یک کد و برند واحد میان فروشندگان لزوماً یکسان نیست.
نکته استعلام قیمت: برای سفارش های وارداتی یا تعداد بالا، علاوه بر قیمت واحد، اعتبار زمانی پیش فاکتور، شرایط پرداخت، زمان تحویل و هزینه های جانبی واردات را نیز مقایسه کنید.
روش های روانکاری بیرینگ ها
بیرینگ صنعتی برای عملکرد بهینه نیازمند روانکاری مناسب است که معمولا به دو روش اصلی روغن کاری و گریس کاری انجام می شود. هر روش مزایا و محدودیت های خاص خود را دارد و انتخاب آن ها بسته به شرایط کاری، سرعت چرخش، دما و بار وارده صورت می گیرد.
روغن کاری بیرینگ ها:
روغن کاری شامل چند روش مختلف است که مهم ترین آن ها روغن کاری قطره ای، حمامی، پاششی، چرخشی و سیستم های متمرکز می باشد. در روغن کاری قطره ای، روغن به صورت قطره ای به بیرینگ تزریق می شود که برای سرعت های بالا و دماهای متوسط مناسب است. روش حمامی شامل غوطه ور کردن بیرینگ در مخزن روغن است و بیشتر برای سرعت پایین تر و بارهای سنگین کاربرد دارد. روغن کاری پاششی به وسیله پمپ روغن را به شکل پاشش روی بیرینگ می رساند و برای سرعت متوسط و بارهای سنگین کارآمد است.
روغن کاری چرخشی در محفظه روغن انجام می شود و برای سرعت پایین و بار سبک مناسب است. سیستم های متمرکز روغن را از طریق شبکه ای به چندین بیرینگ منتقل می کنند که برای دستگاه های پیچیده و دارای بیرینگ های متعدد ایده آل است.
گریس کاری بیرینگ ها
گریس کاری نیز به دو شکل دستی و خودکار انجام می شود. در گریس کاری دستی، گریس توسط ابزارهایی مثل تفنگ گریس به بیرینگ تزریق می شود که روش ساده و کم هزینه ای است اما نیاز به تکرار دوره ای دارد. در مقابل، گریس کاری خودکار با دستگاه های مخصوص انجام می شود که باعث روانکاری مستمر و دقیق تر بیرینگ می گردد و نیازی به دخالت مکرر ندارد.
همچنین، گریس ها بر اساس درجه NLGI که میزان غلظت آن را مشخص می کند، دسته بندی می شوند و انتخاب گریس مناسب براساس شرایط کاری بیرینگ اهمیت فراوانی دارد تا عملکرد بهتر و طول عمر بیشتر تضمین شود.
مزایا و معایب روانکار های مختلف بیرینگ صنعتی
بیرینگ صنعتی برای حفظ عملکرد صحیح و افزایش طول عمر خود به روانکارهای مناسبی نیاز دارد. انتخاب نوع روانکار بر اساس شرایط کاری، دما، سرعت چرخش و نیازهای محیطی انجام می شود.
روغن:
روغن ها به راحتی در قطعات جریان پیدا می کنند و قابلیت خنک کنندگی خوبی دارند که باعث کاهش دمای کارکرد بیرینگ می شود. همچنین توانایی حمل آلودگی ها و ذرات خارجی را دارند و می توانند فیلتر شوند تا دوام روانکاری افزایش یابد. با این حال، روغن ها ممکن است دچار نشت شوند و به سیستم های آب بندی دقیق نیاز دارند تا از اتلاف روانکار جلوگیری شود. این ویژگی ها باعث شده روغن ها بیشتر در شرایطی که نیاز به خنک کردن مداوم و پاک سازی دارند مانند موتورها و گیربکس ها استفاده شوند.
گریس:
گریس ها نسبت به روغن در جای خود ثابت تر باقی می مانند و به دلیل چسبندگی بالاتر، از نشت روانکار جلوگیری می کنند. همچنین در دماهای بالا عملکرد مناسبی دارند و برای محیط هایی که امکان نشت روغن وجود دارد، گزینه بهتری به شمار می روند. اما گریس ها در دماهای پایین ممکن است به خوبی پمپاژ نشوند و توزیع یکنواخت آن دشوار باشد. علاوه بر این، گریس ها نسبت به روغن در دفع حرارت چندان موثر نیستند. به همین دلیل، در مواردی که نیاز به روانکاری مداوم است و جلوگیری از نشت اهمیت دارد، گریس کاربرد فراوان دارد.
سخن آخر
بیرینگ صنعتی یکی از اجزای حیاتی در بسیاری از ماشین آلات و تجهیزات مکانیکی است که نقش مهمی در کاهش اصطکاک و افزایش عمر مفید دستگاه ها ایفا می کند. انتخاب درست و نگهداری مناسب این قطعه باعث بهبود عملکرد و کاهش هزینه های تعمیر و نگهداری می شود. برای تهیه بیرینگ با کیفیت بالا و مناسب ترین قیمت، خرید و فروش تجهیزات صنعتی از منابع معتبر اهمیت زیادی دارد. یکی از بهترین گزینه ها برای دسترسی به انواع بیرینگ و سایر قطعات صنعتی، مراجعه به سامانه دریچه تجارت است که امکان انتخاب گسترده و تضمین اصالت کالا را فراهم می کند.
سوالات متداول
برای بار شعاعی و محوری همزمان چه نوع بیرینگی مناسب است؟
برای بار ترکیبی باید بیرینگی انتخاب شود که بتواند بار شعاعی و محوری را به صورت همزمان تحمل کند. بلبرینگ تماس زاویه ای و رولبرینگ مخروطی از گزینه های رایج هستند، اما انتخاب نهایی به نسبت بار شعاعی به محوری، جهت بار محوری، سرعت و آرایش بیرینگ ها بستگی دارد. در برخی کاربردها بلبرینگ شیار عمیق نیز می تواند مقدار مشخصی بار ترکیبی را تحمل کند.
C3 در مشخصات بیرینگ چه معنایی دارد؟
C3 نشان می دهد لقی داخلی بیرینگ از محدوده لقی نرمال بیشتر است. این لقی اضافه می تواند در شرایطی که فیت تداخلی یا اختلاف دمای رینگ ها باعث کاهش لقی حین کار می شود موردنیاز باشد. C3 به معنی کیفیت بالاتر بیرینگ نیست و نباید صرفاً به دلیل سرعت بالای تجهیز انتخاب شود.
شماره فنی بیرینگ چه اطلاعاتی درباره محصول می دهد؟
شماره فنی می تواند اطلاعاتی درباره خانواده بیرینگ، سری ابعادی، قطر داخلی و مشخصات تکمیلی محصول ارائه دهد. پسوندها نیز بسته به سیستم نام گذاری سازنده می توانند نوع آب بندی، لقی داخلی، قفسه، دقت یا سایر ویژگی های طراحی را مشخص کنند. به همین دلیل هنگام استعلام بهتر است کد کامل، شامل تمام پسوندها، اعلام شود.
آیا بیرینگ هم اندازه از برند دیگر قابل جایگزینی است؟
هم اندازه بودن به تنهایی برای جایگزینی کافی نیست. علاوه بر قطر داخلی، قطر خارجی و عرض باید نوع بیرینگ، ظرفیت بار، سرعت مجاز، لقی، کلاس دقت، آب بندی، قفسه و سایر مشخصات مرتبط با Duty تجهیز مقایسه شوند. پسوندهای برندهای مختلف نیز الزاماً نام گذاری یکسانی ندارند و باید بر اساس کاتالوگ سازندگان معادل سازی شوند.
گریس یا روغن برای بیرینگ مناسب تر است؟
انتخاب به سرعت، دما، بار، شرایط محیطی و طراحی سیستم روانکاری بستگی دارد. گریس در بسیاری از ماشین آلات صنعتی به دلیل نگهداری ساده تر و باقی ماندن بهتر در محل بیرینگ انتخاب متداولی است. روانکاری روغنی بیشتر در شرایطی مطرح می شود که سرعت یا دمای کاری بالا باشد، دفع حرارت اهمیت داشته باشد یا مجموعه از قبل دارای سیستم گردش روغن باشد.
هنگام استعلام بیرینگ بدون شماره فنی چه مشخصاتی باید ارائه شود؟
اگر شماره فنی بیرینگ در دسترس نیست، حداقل قطر داخلی، قطر خارجی، عرض، نوع بیرینگ و نوع آب بندی را اعلام کنید. برای استعلام دقیق تر، اطلاعات مربوط به بار شعاعی و محوری، سرعت شفت، دمای کاری، لقی موردنیاز، شرایط محیطی و نوع تجهیز نیز مفید است. عکس واضح از بیرینگ قبلی و نوشته های روی رینگ نیز می تواند به شناسایی دقیق تر محصول کمک کند.


 زبان