خرید و فروش تجهیزات پتروشیمی و پالایشگاهی
دسته بندی های مشابه
فیلترها

محصولات تجهیزات پتروشیمی و پالایشگاهی آگهیهای کالا

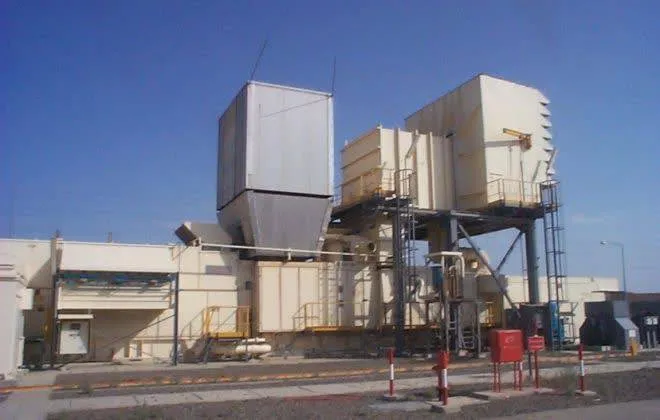
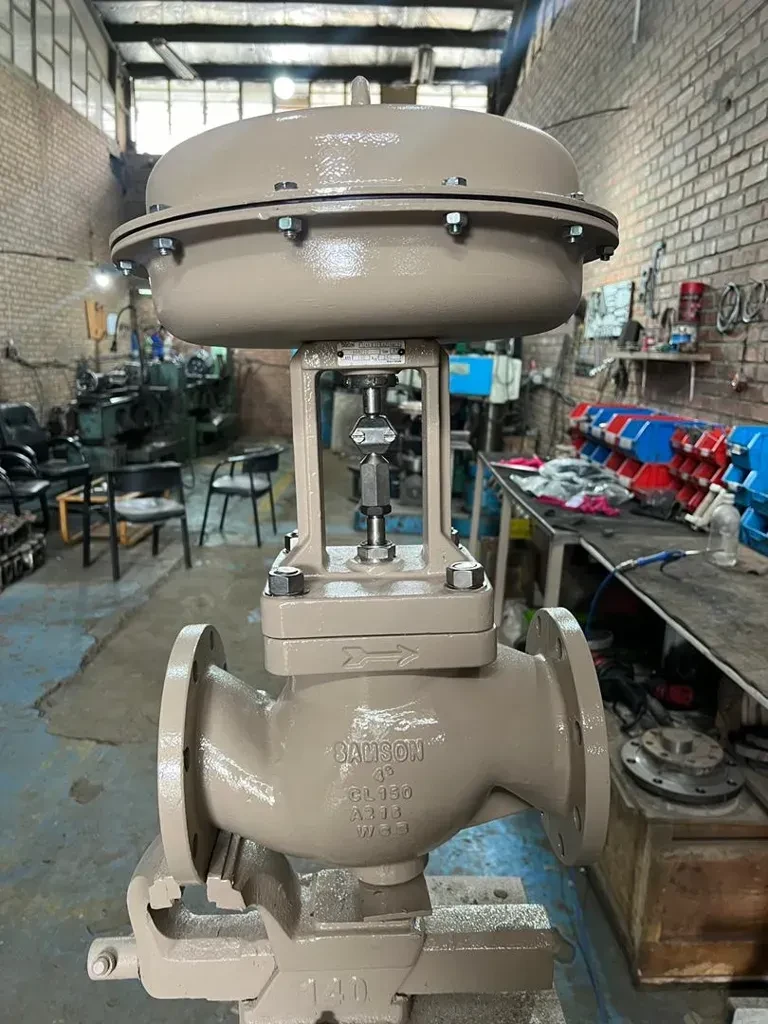
بازار تجهیزات پتروشیمی و پالایشگاهی مجموعه گسترده ای از تجهیزات ثابت، تجهیزات دوار، مبدل های حرارتی، تجهیزات جداسازی، اقلام پایپینگ، ابزار دقیق، سیستم های ایمنی و پکیج های فرایندی را دربرمی گیرد. به همین دلیل، انتخاب تجهیز فقط با نام عمومی محصول، برند یا ظرفیت اسمی قابل انجام نیست؛ دو تجهیز با عنوان مشابه ممکن است از نظر سرویس، سیال فرایندی، شرایط فشار و دما، متریال، استاندارد طراحی و الزامات پروژه کاملاً متفاوت باشند و از نظر فنی جایگزین یکدیگر نباشند.
برای دریافت پیشنهادهای فنی قابل مقایسه در خرید و فروش تجهیزات پتروشیمی و پالایشگاهی، لازم است پیش از استعلام مشخصاتی مانند سرویس تجهیز، نوع و خواص سیال، وظیفه فرایندی (Duty)، شرایط عملیاتی و طراحی، جنس قطعات در تماس با سیال، استانداردهای موردنیاز، محدوده تأمین فروشنده و مدارک فنی مورد انتظار تعیین شوند. این اطلاعات مشخص می کنند فروشندگان دقیقاً برای چه تجهیزی قیمت ارائه می کنند و از مقایسه پیشنهادهایی که ظاهراً مشابه اما از نظر فنی غیرهم سطح هستند جلوگیری می کنند.
در این صفحه، مرز این دسته و خانواده های اصلی تجهیزات تفکیک می شود، اطلاعات موردنیاز برای RFQ و ارزیابی پیشنهادهای فنی توضیح داده می شود و تفاوت تجهیزات نو، کارکرده و مازاد پروژه از منظر خرید بررسی خواهد شد. همچنین معیارهای لازم برای ثبت درخواست خرید یا آگهی فروش، تعیین وضعیت تجهیز، مدارک قابل ارائه و اطلاعاتی که برای ارزیابی سریع تر پیشنهادها لازم است تشریح می شود. این چارچوب برای خریدارانی که در حوزه خرید و فروش ماشین آلات و تجهیزات نفت و پتروشیمی فعالیت می کنند کمک می کند پیشنهادها را بر اساس انطباق فنی و محدوده واقعی تأمین مقایسه کنند، نه صرفاً قیمت یا نام سازنده.
پیش از استعلام تجهیزات پالایشگاهی و پتروشیمی چه اطلاعاتی باید مشخص باشد؟
استعلام تجهیزات پالایشگاهی و پتروشیمی باید از شرایط واقعی سرویس شروع شود، نه صرفاً نام تجهیز یا ظرفیت اسمی. یک پمپ، مبدل، مخزن، برج، فیلتر یا پکیج فرایندی فقط زمانی قابل انتخاب و قیمت گذاری دقیق است که وظیفه فرایندی، مشخصات سیال، شرایط کارکرد و مبانی طراحی آن روشن باشند. نبود این اطلاعات معمولاً باعث دریافت پیشنهادهایی می شود که از نظر متریال، ظرفیت، فشار طراحی یا محدوده تأمین هم سطح نیستند.
پیش از ارسال RFQ، خریدار باید داده های فرایندی، الزامات متریال و خوردگی، شرایط محیطی محل نصب، یوتیلیتی های قابل دسترس و محدودیت های جانمایی و اتصال به واحدهای موجود را مشخص کند. هرچه مرزهای عملیاتی و Interfaceها دقیق تر تعریف شوند، امکان مقایسه فنی پیشنهادها، تشخیص Deviations و جلوگیری از تغییرات پرهزینه پس از سفارش بیشتر خواهد بود.
وظیفه فرایندی و ظرفیت موردنیاز
در استعلام تجهیزات پالایشگاهی و پتروشیمی، اولین سؤال این نیست که «چه تجهیزی می خواهیم؟» بلکه این است که تجهیز دقیقاً چه وظیفه فرایندی باید انجام دهد و تحت چه دامنه ای از بار کار خواهد کرد؟ نام عمومی تجهیز، حتی همراه با یک عدد ظرفیت، برای انتخاب فنی کافی نیست؛ زیرا ظرفیت در خانواده های مختلف تجهیزات با شاخص های متفاوت تعریف می شود و ممکن است دو تجهیز با ظرفیت اسمی مشابه، از نظر Duty کاملاً متفاوت باشند.
برای همین، RFQ باید علاوه بر نقطه کار عادی، حداقل، حداکثر و شرایط طراحی را نیز مشخص کند.
| سطح ظرفیت یا Duty | مفهوم خرید | چرا باید جداگانه اعلام شود؟ | ریسک حذف آن |
|---|---|---|---|
| شرایط عادی | نقطه ای که تجهیز بیشتر زمان بهره برداری را در آن کار می کند | مبنای ارزیابی عملکرد معمول و مصرف انرژی | انتخاب تجهیز فقط برای حداکثر بار |
| حداقل بار | کمترین نرخ یا Duty مورد انتظار | بررسی پایداری عملکرد در بار کم | ناپایداری، گردش داخلی یا عملکرد خارج از محدوده مناسب |
| حداکثر بار عملیاتی | بیشترین بار قابل انتظار در بهره برداری واقعی | بررسی حاشیه عملکرد و شرایط اوج | کمبود ظرفیت در شرایط پیک |
| شرایط طراحی | حدی که تجهیز و اجزای آن باید برای آن طراحی شوند | مبنای مکانیکی، حرارتی یا فرایندی طراحی | اشتباه گرفتن نقطه کار با حد طراحی |
| شرایط اضطراری یا دوره ای | سرویس هایی که دائمی نیستند ولی ممکن است رخ دهند | جلوگیری از انتخاب تجهیزی که فقط در حالت نرمال مناسب است | خرابی یا محدودیت در وضعیت های غیرعادی |
Duty در هر نوع تجهیز معنای متفاوتی دارد. برای مثال، عبارت «ظرفیت 100 مترمکعب بر ساعت» ممکن است برای یک پمپ نقطه شروع مناسبی باشد، اما بدون هد کل، خواص سیال و محدوده عملکرد هنوز برای انتخاب کافی نیست. در مبدل حرارتی نیز دبی به تنهایی چیزی درباره بار حرارتی موردنیاز نمی گوید.
| خانواده تجهیز | Duty با چه شاخص هایی تعریف می شود؟ | اعلام ظرفیت به تنهایی چه چیزی را پنهان می کند؟ |
|---|---|---|
| پمپ | دبی، هد موردنیاز، شرایط مکش و محدوده کار | فشار موردنیاز و نقطه واقعی عملکرد |
| کمپرسور | دبی، فشار مکش و دهش، نسبت فشار و شرایط گاز | میزان فشرده سازی واقعی |
| مبدل حرارتی | بار حرارتی، دبی دو سیال، دماهای ورودی/خروجی و افت فشار مجاز | مقدار واقعی انتقال حرارت |
| کولر یا هیتر | Duty حرارتی، دمای هدف و شرایط سیال | شدت گرمایش یا سرمایش موردنیاز |
| جداکننده | دبی فازها، نسبت گاز/مایع، زمان ماند و کیفیت جداسازی موردنیاز | سطح عملکرد واقعی جداسازی |
| فیلتر | دبی، بار ذرات، اندازه ذرات و افت فشار مجاز | مقدار واقعی آلودگی و دوره کار |
| برج یا ستون | نرخ خوراک، ترکیب، نسبت فازها و مشخصات جداسازی | پیچیدگی واقعی سرویس |
| مخزن یا درام | حجم عملیاتی، زمان ماند، نرخ ورود/خروج | ظرفیت مفید و رفتار دینامیکی |
| شیر کنترلی | دبی، افت فشار، محدوده کنترل و شرایط سیال | سایز واقعی و کیفیت کنترل |
| پکیج فرایندی | ظرفیت کل + عملکرد هر زیرسیستم | گلوگاه داخلی پکیج |
بنابراین در یک استعلام حرفه ای، بهتر است Duty به صورت نتیجه مورد انتظار از تجهیز نوشته شود، نه صرفاً نام ماشین. برای مثال، «پمپ فرایندی 200 مترمکعب بر ساعت» اطلاعات ناقصی است؛ اما «تأمین دبی مشخص در هد تعیین شده در شرایط نرمال، با امکان کار در محدوده حداقل تا حداکثر تعریف شده» مبنای بهتری برای مقایسه پیشنهادها ایجاد می کند.
در بسیاری از پروژه ها، بزرگ ترین خطا زمانی رخ می دهد که ظرفیت طراحی با ظرفیت عادی یکی فرض شود. تجهیزی که دائماً بسیار پایین تر از نقطه مناسب خود کار می کند ممکن است از نظر انرژی، کنترل یا پایداری عملیاتی انتخاب مناسبی نباشد. در مقابل، تجهیزی که فقط برای شرایط عادی انتخاب شده و حاشیه لازم برای بار حداکثر ندارد، در دوره های پیک به محدودیت می رسد.
| داده ای که باید در RFQ درج شود | کاربرد در ارزیابی پیشنهاد |
|---|---|
| Duty اصلی تجهیز | مشخص می کند فروشنده برای چه عملکردی طراحی می کند |
| ظرفیت عادی | نقطه مرجع عملکرد |
| ظرفیت حداقل | بررسی قابلیت کار پایدار در بار کم |
| ظرفیت حداکثر | ارزیابی توان پاسخ گویی به پیک |
| ظرفیت یا شرایط طراحی | تعیین حد طراحی تجهیز |
| مدت کار در هر حالت | تفکیک حالت دائم از موقت |
| تعداد ساعات کار سالانه | ارزیابی انتخاب و بهره برداری |
| سرویس پیوسته یا متناوب | بررسی تناسب طراحی |
| تعداد واحدهای موازی | تعیین ظرفیت هر Train یا تجهیز |
| حالت رزرو | روشن شدن منطق Duty/Standby |
در خطوطی که چند تجهیز به صورت موازی کار می کنند، ظرفیت کل واحد نیز نباید مستقیماً به یک تجهیز نسبت داده شود. باید روشن باشد آرایش موردنظر 1×100%، 2×50%، 2×100%، 3×50% یا ساختار دیگری است. این موضوع مستقیماً بر قیمت، قابلیت اطمینان، مصرف انرژی و دامنه تأمین اثر می گذارد.
همچنین فروشنده باید مشخص کند ظرفیت تضمین شده مربوط به کدام نقطه از محدوده عملیاتی است. عبارتی مانند «تا 120 تن بر ساعت» ارزش فنی کمتری از جدولی دارد که عملکرد تجهیز را در نقاط حداقل، عادی و حداکثر نشان می دهد.
نکته استعلام: در RFQ فقط نام تجهیز و یک عدد ظرفیت ننویسید. برای هر تجهیز، وظیفه فرایندی، نقطه کار عادی، حداقل، حداکثر و شرایط طراحی را مشخص کنید و از فروشنده بخواهید عملکرد پیشنهادی را در همین نقاط گزارش دهد. دو پیشنهاد فقط زمانی قابل مقایسه اند که برای Duty و دامنه عملیاتی یکسان طراحی شده باشند.
ترکیب، فاز و خواص سیال
نام عمومی سیال برای استعلام تجهیزات پالایشگاهی و پتروشیمی کافی نیست. عباراتی مانند «هیدروکربن»، «گاز فرایندی»، «آب آلوده» یا «محصول نفتی» می توانند سیالاتی با رفتار کاملاً متفاوت را پوشش دهند. برای انتخاب تجهیز باید مشخص شود سیال از چه اجزایی تشکیل شده، در چه فازی قرار دارد و کدام خواص آن مستقیماً بر عملکرد تجهیز اثر می گذارند.
در عین حال، نباید یک فهرست ثابت از خواص سیال را برای تمام تجهیزات الزامی کرد. اطلاعاتی که برای انتخاب پمپ حیاتی است با داده های موردنیاز برای کمپرسور، مبدل حرارتی یا جداکننده یکسان نیست.
| مشخصه سیال | چه چیزی باید روشن شود؟ | اثر احتمالی بر انتخاب تجهیز | در کدام خانواده ها اهمیت بیشتری دارد؟ |
|---|---|---|---|
| ترکیب شیمیایی | اجزای اصلی، اجزای کم مقدار و ناخالصی های مهم | متریال، آب بندی، رفتار ترمودینامیکی و خوردگی | تقریباً همه تجهیزات فرایندی |
| فاز | مایع، گاز، بخار یا مخلوط چندفازی | نوع تجهیز و روش محاسبه عملکرد | پمپ، کمپرسور، جداکننده، مبدل، شیر |
| چگالی | مقدار در شرایط مربوط به سرویس | هد و توان، جداسازی فازها، بار مکانیکی | پمپ، جداکننده، مخزن، شیر |
| گرانروی | مقدار و تغییرات آن | افت فشار، انتقال حرارت، عملکرد پمپ و جداسازی | پمپ، مبدل، فیلتر، خطوط انتقال |
| فشار بخار | تمایل مایع به تبخیر | خطر کاویتاسیون یا تبخیر ناخواسته | پمپ و شیرهای کاهش فشار |
| خورندگی | اجزای خورنده و شدت سرویس | انتخاب متریال و تمهیدات خوردگی | تمام تجهیزات در تماس با سیال |
| سمیت و خطرات سیال | سمیت، اشتعال پذیری یا خطر انتشار | سطح آب بندی و کنترل نشت | تجهیزات دوار، شیرها و اتصالات |
| جامدات معلق | مقدار، اندازه، سختی و شکل ذرات | سایش، گرفتگی و افت عملکرد | پمپ، شیر، فیلتر، مبدل |
| تمایل به رسوب | تشکیل رسوب، واکس، نمک یا مواد چسبنده | کاهش سطح مؤثر و افزایش افت فشار | مبدل، خطوط، فیلتر و شیر |
| چندفازی بودن | نسبت و رفتار فازهای همراه | تغییر ظرفیت و عملکرد واقعی | جداکننده، پمپ، کمپرسور و خطوط |
فاز سیال باید واقعی تعریف شود. برای مثال، اعلام «خوراک مایع» کافی نیست اگر در شرایط بهره برداری مقداری گاز آزاد نیز همراه آن باشد. به همین ترتیب، جریان گازی که قطرات مایع یا ذرات جامد حمل می کند با گاز خشک و تمیز از نظر انتخاب تجهیزات یکسان نیست.
در سرویس های چندفازی، بهتر است سهم هر فاز جداگانه مشخص شود:
| وضعیت جریان | داده مهم برای استعلام | چرا اهمیت دارد؟ |
|---|---|---|
| مایع خالص | خواص مایع | مبنای انتخاب تجهیزات مایع |
| مایع همراه گاز | مقدار گاز آزاد یا محبوس | ممکن است عملکرد بعضی پمپ ها را مختل کند |
| گاز همراه مایع | مقدار و اندازه قطرات | برای کمپرسور و جداسازی بالادست مهم است |
| مایع همراه جامد | غلظت، اندازه و سختی ذرات | تعیین ریسک سایش و گرفتگی |
| گاز همراه جامد | مقدار و اندازه ذرات | اثر بر سایش و تجهیزات پایین دست |
| گاز-مایع-جامد | نرخ هر فاز و نوسانات آن | نیازمند بررسی اختصاصی مسیر فرایند است |
چگالی و گرانروی نیز نباید فقط به صورت یک عدد از دیتابیس عمومی درج شوند. این خواص می توانند با وضعیت سیال تغییر کنند و باید برای شرایطی گزارش شوند که مبنای طراحی تجهیز هستند. این موضوع به ویژه برای خوراک های سنگین، سیالات با تغییرات ترکیب یا جریان هایی که گرانروی آن ها به وضعیت فرایندی حساس است اهمیت دارد.
اثر این خواص نیز در تجهیزات مختلف یکسان نیست:
| خانواده تجهیز | مهم ترین اطلاعات سیال برای شروع بررسی | دلیل تصمیم گیری |
|---|---|---|
| پمپ | فاز مایع، چگالی، گرانروی، فشار بخار، گاز همراه و جامدات | عملکرد هیدرولیکی، توان، کاویتاسیون و سایش |
| کمپرسور | ترکیب گاز، جرم مولکولی، اجزای خورنده، مایع یا ذرات همراه | محاسبه عملکرد و حفاظت تجهیزات دوار |
| مبدل حرارتی | ترکیب، فاز، چگالی، گرانروی، ظرفیت گرمایی، رسانایی حرارتی و تمایل به رسوب | انتقال حرارت، افت فشار و رسوب گذاری |
| جداکننده | نرخ و چگالی فازها، گرانروی، اندازه قطرات و در صورت نیاز کشش بین سطحی | تعیین قابلیت جداسازی |
| فیلتر | نوع سیال، بار جامد، اندازه ذرات و ویژگی رسوب | انتخاب سطح و روش فیلتراسیون |
| شیر کنترلی | فاز، چگالی، فشار بخار، وجود جامد و خواص خطرناک | ظرفیت عبور، کاویتاسیون، تبخیر و سایش |
| مخزن و درام | فاز، چگالی، بخارات، رسوبات و مواد خورنده | ظرفیت مفید، تخلیه و انتخاب متریال |
فشار بخار نمونه ای از پارامتری است که ممکن است برای یک تجهیز بسیار مهم و برای تجهیز دیگر کم اهمیت تر باشد. در انتخاب پمپ مایع، نزدیک شدن فشار موضعی به فشار بخار می تواند زمینه کاویتاسیون را ایجاد کند. در شیرهای کاهش فشار نیز تبخیر بخشی از مایع می تواند رفتار جریان را تغییر دهد. بنابراین درج فشار بخار در استعلام این تجهیزات ارزش مستقیم دارد، درحالی که الزام همان داده برای هر قلم تجهیز موجود در پروژه منطقی نیست.
وجود ذرات جامد نیز فقط با عبارت «سیال دارای جامدات است» توصیف نشود. برای تصمیم فنی باید مشخص باشد چه مقدار جامد وجود دارد و ذرات چه مشخصاتی دارند.
| مشخصه جامدات | اثر بر انتخاب |
|---|---|
| درصد یا غلظت جامد | تعیین شدت سرویس |
| محدوده اندازه ذرات | بررسی فاصله های عبوری و احتمال گرفتگی |
| حداکثر اندازه ذره | تشخیص محدودیت مکانیکی تجهیز |
| سختی یا سایندگی | ارزیابی سایش قطعات |
| شکل ذرات | اثر بر گیرکردن یا سایش |
| ته نشینی پذیری | بررسی تجمع در نقاط کم سرعت |
| چسبندگی | تشخیص خطر رسوب و مسدودشدن |
تمایل سیال به رسوب گذاری و گرفتگی نیز باید مستقل از وجود جامدات اولیه بررسی شود. برخی جریان ها هنگام ورود به تجهیز تقریباً فاقد ذرات هستند اما در طول کار می توانند رسوب معدنی، نمک، واکس یا مواد پلیمری ایجاد کنند. در مبدل حرارتی این مسئله می تواند سطح مؤثر انتقال حرارت را کاهش داده و افت فشار را افزایش دهد؛ در شیر، فیلتر یا خطوط باریک نیز ممکن است محدودیت عبور ایجاد کند.
خورندگی نیز تنها با نام سیال قابل تعیین نیست. وجود اجزایی مانند آب، ترکیبات گوگردی، اسیدها، کلریدها یا سایر مواد فعال حتی در مقادیر محدود می تواند روی انتخاب متریال اثر بگذارد. بنابراین اگر یک جزء کم مقدار از نظر خوردگی تعیین کننده است، نباید در آنالیز کلی سیال حذف شود.
در سرویس های سمی یا خطرناک نیز این اطلاعات روی سطح مهار سیال و انتخاب سامانه آب بندی اثر دارد. یک پمپ یا کمپرسور برای سیال کم خطر را نمی توان صرفاً به دلیل تطابق ظرفیت برای سیالی با خطر انتشار بالا معادل دانست.
برای تهیه استعلام بهتر است ابتدا مشخص شود تجهیز به کدام خصوصیات واقعاً حساس است و سپس همان اطلاعات با دقت کافی ارائه شوند:
| مرحله تصمیم | اقدام مناسب واحد خرید |
|---|---|
| 1 | خانواده تجهیز و وظیفه فرایندی مشخص شود |
| 2 | خواص سیالی مؤثر بر عملکرد همان تجهیز تعیین شود |
| 3 | خواص برای وضعیت های مرتبط سیال ارائه شود |
| 4 | ناخالصی ها، اجزای کم مقدار و فازهای همراه حذف نشوند |
| 5 | فروشنده هر فرضی را که به دلیل نبود داده انجام داده است اعلام کند |
| 6 | پیشنهادها فقط بر مبنای ترکیب و خواص یکسان مقایسه شوند |
در اسناد صنعتی نیز همین تفاوت دیده می شود؛ برای نمونه، برگه مشخصات مبدل حرارتی اطلاعاتی مانند سهم بخار و مایع، چگالی، گرانروی، ظرفیت گرمایی، رسانایی حرارتی و رسوب گذاری را مطالبه می کند، درحالی که برای تجهیزات تراکم گاز، آنالیز گاز و اجزای خورنده اهمیت مستقیم تری پیدا می کند. بنابراین کامل بودن RFQ به معنای پرکردن یک فهرست عمومی طولانی نیست؛ به معنای ارائه داده هایی است که تصمیم طراحی همان تجهیز به آن ها وابسته است.
نکته استعلام: برای هر تجهیز ابتدا مشخص کنید کدام ویژگی های سیال مستقیماً روی انتخاب و عملکرد آن اثر می گذارند. حداقل، فاز و ترکیب واقعی را روشن کنید و سپس چگالی، گرانروی، فشار بخار، خورندگی، سمیت، جامدات و تمایل به رسوب را فقط در جایی که برای همان خانواده تجهیز تعیین کننده اند با داده قابل اندازه گیری وارد استعلام کنید. عبارت های کلی مانند «هیدروکربن مایع» یا «گاز ترش» جایگزین مشخصات واقعی سیال نیستند.
شرایط عملیاتی، طراحی و حالت های غیرعادی
در استعلام تجهیزات پالایشگاهی و پتروشیمی، شرایط عادی بهره برداری نباید به جای شرایط طراحی درج شود. فشار و دمای عملیاتی نشان می دهند تجهیز معمولاً در چه وضعیتی کار می کند؛ اما فشار و دمای طراحی باید شرایط شدیدتر و قابل انتظاری را پوشش دهند که تجهیز از نظر مکانیکی برای تحمل آن ها طراحی می شود. این تفکیک برای مخازن تحت فشار، مبدل ها، برج ها، پایپینگ، پمپ ها، کمپرسورها و پکیج های فرایندی اهمیت دارد، هرچند پارامتر تعیین کننده در هر خانواده تجهیز متفاوت است.
| وضعیت | چه چیزی باید مشخص شود؟ | کاربرد در انتخاب و طراحی | ریسک حذف از استعلام |
|---|---|---|---|
| بهره برداری عادی | فشار، دما، دبی و سایر پارامترهای معمول | تعیین نقطه کار اصلی تجهیز | فروشنده فقط یک حالت غیرواقعی را مبنا قرار می دهد |
| حداقل و حداکثر عملیاتی | دامنه واقعی تغییرات در بهره برداری | بررسی عملکرد در کل محدوده کار | تجهیز در بار کم یا زیاد عملکرد مناسبی ندارد |
| شرایط طراحی | فشار و دمای طراحی و ترکیب های مرتبط آن ها | مبنای طراحی مکانیکی و انتخاب متریال | استفاده اشتباه از فشار و دمای عادی به عنوان مبنای ساخت |
| راه اندازی | فشار، دما، ترکیب سیال و نرخ تغییر آن ها | بررسی وضعیت تجهیز پیش از رسیدن به حالت پایدار | تنش یا شرایطی ایجاد می شود که در حالت عادی دیده نشده است |
| توقف واحد | شرایط کاهش دما، فشار، تخلیه و جداسازی | بررسی شرایط گذرا و احتمال خلأ یا میعان | یک حالت بحرانی از مبنای طراحی حذف می شود |
| شرایط غیرعادی فرایندی | سناریوهای معتبر اختلال یا خروج از کنترل | تعیین شرایطی که ممکن است از حالت عادی شدیدتر باشند | تجهیز فقط برای وضعیت پایدار انتخاب می شود |
| پاک سازی و شست وشو | سیال، فشار و دمای عملیات پاک سازی | بررسی سازگاری مکانیکی و متریالی | عملیات نگهداری خارج از محدوده طراحی قرار می گیرد |
برای مثال، اگر یک مخزن در حالت عادی در فشار 7 بار کار می کند، نباید فشار طراحی آن نیز صرفاً «7 بار» در RFQ ثبت شود. فشار طراحی باید طبق مبانی طراحی پروژه و با توجه به بیشترین فشار معتبر، فشار استاتیکی سیال، وضعیت های گذرا، ارتباط با سامانه تخلیه فشار و سایر سناریوهای مرتبط تعیین شده باشد. به همین ترتیب، دمای طراحی الزاماً همان دمای عادی فرایند نیست.
همچنین فشار و دما بهتر است به صورت شرایط هم زمان دیده شوند. ممکن است بالاترین فشار و بالاترین دما در یک لحظه رخ ندهند و برای بعضی تجهیزات بیش از یک ترکیب فشار–دما اهمیت داشته باشد. بنابراین فروشنده باید بداند هر حد طراحی مربوط به چه وضعیت فرایندی است.
| داده RFQ | نمونه تعریف مناسب | تعریف نامناسب |
|---|---|---|
| فشار عادی | فشار معمول در تولید پایدار | فقط «فشار کاری» بدون تعریف |
| فشار حداقل/حداکثر | محدوده واقعی بهره برداری | یک عدد متوسط |
| فشار طراحی | مقدار تعیین شده طبق مبنای طراحی پروژه | کپی فشار عادی |
| دمای عادی | دمای سیال در کار پایدار | «دمای محیط» به جای دمای فرایند |
| دمای طراحی | دمای مبنای طراحی مکانیکی | بیشترین دمای عادی بدون بررسی سایر حالت ها |
| حداقل دمای محتمل | کمترین دمای معتبر در شرایط مربوط | حذف کامل شرایط سرد |
| حالت غیرعادی | سناریو و فشار/دمای حاصل | عبارت کلی «شرایط اضطراری» |
راه اندازی و توقف نیز می توانند شرایطی متفاوت از تولید عادی ایجاد کنند. تجهیز ممکن است هنگام راه اندازی ابتدا سرد باشد و سپس به سرعت گرم شود، یا هنگام توقف با افت فشار و دما روبه رو شود. در بعضی سرویس ها همین شرایط گذرا از نظر حداقل دمای فلز، تغییرات حرارتی یا احتمال ایجاد خلأ تعیین کننده تر از حالت عادی هستند.
خلأ نیز نباید فقط برای تجهیزی بررسی شود که به طور دائم در خلأ کار می کند. بسته شدن تجهیز و سردشدن بخار قابل میعان، تخلیه سیال، مکش تجهیزات پایین دست یا برخی مراحل راه اندازی و توقف می توانند فشار داخلی را به زیر فشار اتمسفر برسانند. اگر چنین سناریویی برای پروژه معتبر باشد، فشار خارجی یا شرایط خلأ باید صریحاً در مشخصات طراحی درج شود.
همین منطق درباره بخاردهی برای پاک سازی (Steam-out) صادق است. اگر تجهیز در دوره تعمیرات با بخار پاک سازی می شود، فشار و دمای بخار، وضعیت تخلیه و امکان ایجاد خلأ پس از قطع بخار و سردشدن باید در مبنای پروژه بررسی شود. این الزام عمومی برای همه تجهیزات نیست؛ فقط زمانی مطرح می شود که این عملیات واقعاً بخشی از روش بهره برداری یا تعمیرات واحد باشد.
| حالت ویژه | چه اطلاعاتی باید در صورت ارتباط مشخص شود؟ | اثر احتمالی بر انتخاب |
|---|---|---|
| کار در خلأ | حداقل فشار داخلی یا فشار خارجی طراحی | طراحی پوسته در برابر کمانش |
| بخاردهی برای پاک سازی | فشار و دمای بخار و وضعیت سردشدن بعدی | دمای طراحی و احتمال خلأ |
| شست وشوی شیمیایی | ماده شوینده، غلظت و دما | سازگاری متریال |
| شست وشوی آبی | فشار، دما و شرایط تخلیه | بار و خوردگی احتمالی |
| کاهش سریع فشار | فشار و دمای حاصل | بررسی شرایط گذرا و کاهش دما |
| از دست رفتن گرمایش | وضعیت فشار و میعان احتمالی | امکان تشکیل خلأ |
| از دست رفتن سرمایش | بیشترین دما یا فشار قابل انتظار | بررسی شرایط غیرعادی |
| توقف جریان | شرایط محبوس شدن سیال | فشار ناشی از انبساط یا تغییر فاز |
در مقایسه پیشنهادهای فروشندگان نیز باید مشخص شود هر پیشنهاد دقیقاً بر اساس کدام حالت ها طراحی شده است. اگر یک فروشنده خلأ کامل، حالت پاک سازی یا شرایط غیرعادی مشخصی را لحاظ کرده و دیگری آن ها را از محدوده طراحی خارج دانسته باشد، اختلاف قیمت ممکن است ناشی از تفاوت واقعی مبنای طراحی باشد و نه صرفاً تفاوت تجاری.
نکته استعلام: برای هر تجهیز، حداقل شرایط عادی، حداقل و حداکثر عملیاتی، فشار و دمای طراحی و حالت های معتبر راه اندازی، توقف و اختلال فرایندی را از یکدیگر جدا کنید. خلأ، بخاردهی، شست وشو یا سایر شرایط ویژه نیز فقط در صورت ارتباط با پروژه به RFQ اضافه شوند. هیچ گاه فشار و دمای عادی را صرفاً به عنوان فشار و دمای طراحی کپی نکنید؛ این دو مجموعه داده اهداف متفاوتی در انتخاب و طراحی تجهیز دارند.
متریال، خوردگی و عمر طراحی
در استعلام تجهیزات پالایشگاهی و پتروشیمی، عبارت هایی مانند «فولاد زنگ نزن»، «فولاد مقاوم به خوردگی» یا «متریال ضداسید» مشخصات فنی کافی نیستند. جنس ساخت (Material of Construction) باید از ترکیب و فاز سیال، دما و فشار، سازوکارهای محتمل خوردگی، تنش های مکانیکی، عمر طراحی و الزامات پروژه نتیجه گرفته شود. حتی دو تجهیز با سرویس ظاهراً مشابه ممکن است به دلیل تفاوت دما، میزان آب، ناخالصی ها یا شرایط بهره برداری به متریال متفاوتی نیاز داشته باشند.
برای مقایسه پیشنهادها، جنس قطعات اصلی و قطعات در تماس با سیال باید جداگانه مشخص شود:
| بخش مورد بررسی | چه چیزی باید در استعلام روشن باشد؟ | اثر بر انتخاب و قیمت | ریسک مشخصات مبهم |
|---|---|---|---|
| بدنه تحت فشار | گرید دقیق متریال و استاندارد آن | استحکام، قابلیت ساخت و قیمت | پیشنهاد گریدهای غیرهم سطح |
| نازل ها و اتصالات | جنس قسمت های در تماس با سیال | سازگاری خوردگی و جوشکاری | ایجاد نقطه ضعیف در مسیر سیال |
| لوله یا تیوب داخلی | گرید و ضخامت | مقاومت در برابر خوردگی، فرسایش و انتقال حرارت | کاهش عمر مبدل یا تجهیزات مشابه |
| محور و پروانه تجهیزات دوار | متریال دقیق قطعات ترشونده | مقاومت خوردگی و فرسایش | خرابی قطعات داخلی با وجود سالم بودن پوسته |
| قطعات آب بندی | سازگاری مواد فلزی و غیرفلزی با سیال | کنترل نشت و دوام | تورم، شکنندگی یا تخریب آب بند |
| پیچ و مهره و متعلقات | گرید و شرایط محیطی | استحکام و خوردگی خارجی | خوردگی موضعی یا مشکل تعمیرات |
خوردگی مجاز (Corrosion Allowance) به معنی افزودن ضخامت مشخص برای جبران مقدار قابل پیش بینی از کاهش ضخامت در طول سرویس است. این راهکار بیشتر زمانی معنا دارد که مکانیزم خوردگی و نرخ کاهش ضخامت قابل ارزیابی باشند. وجود خوردگی مجاز به این معنی نیست که می توان هر متریالی را در هر محیط خورنده ای استفاده کرد.
| وضعیت خوردگی | آیا افزایش خوردگی مجاز به تنهایی راهکار مناسبی است؟ | موضوعی که باید بررسی شود |
|---|---|---|
| خوردگی عمومی و نسبتاً قابل پیش بینی | ممکن است بخشی از راهکار باشد | نرخ خوردگی، عمر طراحی و بازرسی |
| خوردگی شدید | ممکن است اقتصادی یا عملی نباشد | تغییر متریال یا روش حفاظت |
| خوردگی حفره ای | معمولاً صرف افزایش ضخامت کافی نیست | مقاومت متریال در برابر خوردگی موضعی |
| ترک خوردگی ناشی از محیط | خوردگی مجاز مشکل را حل نمی کند | متریال، تنش، محیط و الزامات استاندارد |
| فرسایش-خوردگی | فقط ضخامت اولیه تعیین کننده نیست | سرعت جریان، ذرات و هندسه |
| خوردگی زیر رسوب | نیازمند بررسی اختصاصی است | رسوب، شرایط موضعی و امکان تمیزکاری |
به همین دلیل، دو فروشنده ممکن است برای یک تجهیز ضخامت های متفاوتی پیشنهاد کنند، اما ضخامت بیشتر به تنهایی نشانه طراحی بهتر نیست. باید مشخص شود چه بخشی از ضخامت مربوط به الزام استحکام مکانیکی و چه بخشی مربوط به خوردگی مجاز است و فرضیات خوردگی هر پیشنهاد چیست.
در سرویس های خورنده، استفاده از متریال آلیاژی یکپارچه تنها گزینه نیست. بسته به شرایط پروژه ممکن است از روکش فلزی مقاوم به خوردگی (Cladding)، آستر داخلی (Lining) یا پوشش حفاظتی (Coating) استفاده شود. این راهکارها از نظر ساخت، تعمیر، بازرسی و قیمت یکسان نیستند.
| راهکار | ساختار کلی | چه زمانی ارزش بررسی دارد؟ | نکته مهم در پیشنهاد فروشنده |
|---|---|---|---|
| متریال یکپارچه مقاوم به خوردگی | کل ضخامت از متریال انتخابی ساخته می شود | زمانی که کل مقطع نیازمند خواص متریال باشد | گرید دقیق و ضخامت |
| روکش فلزی مقاوم | لایه فلزی مقاوم روی متریال پایه | کاهش مصرف آلیاژ گران در برخی تجهیزات | جنس پایه، جنس روکش، ضخامت و روش اتصال |
| آستر داخلی | لایه محافظ مستقل در سمت سیال | برخی محیط های شیمیایی یا ساینده | جنس، ضخامت، نحوه اتصال و محدوده دمایی |
| پوشش حفاظتی | لایه نسبتاً نازک روی سطح | کنترل خوردگی در سرویس مناسب | آماده سازی سطح، نوع پوشش و شرایط کاری |
| ترکیب چند روش | متریال پایه + حفاظت تکمیلی | سرویس های دارای چند مکانیزم تخریب | مسئولیت عملکرد کل سامانه |
این گزینه ها معادل مستقیم یکدیگر نیستند. برای مثال، روکش فلزی بخشی از ساختار فلزی تجهیز است، درحالی که آستر یا پوشش ممکن است محدودیت متفاوتی در دما، فشار، آسیب مکانیکی یا تعمیر داشته باشد. بنابراین پیشنهاد «فولاد کربنی با پوشش» نباید بدون بررسی سرویس با پیشنهاد «ساخت کامل از آلیاژ مقاوم» هم سطح فرض شود.
عمر طراحی نیز باید در تصمیم متریال دیده شود. تجهیزی که برای دوره کوتاه یا سرویس موقت خریداری می شود ممکن است از نظر اقتصادی راهکار متفاوتی با تجهیزی داشته باشد که قرار است سال ها در سرویس دائم باقی بماند. با این حال، عمر طراحی فقط با افزودن ضخامت بیشتر ایجاد نمی شود؛ نوع خوردگی، امکان بازرسی، قابلیت تعمیر، عمر پوشش یا آستر و امکان تعویض قطعات داخلی نیز اهمیت دارند.
| داده پروژه | اثر آن بر تصمیم متریال |
|---|---|
| عمر طراحی موردنیاز | تعیین افق زمانی عملکرد تجهیز |
| نرخ یا سابقه خوردگی | ارزیابی کاهش ضخامت مورد انتظار |
| امکان بازرسی دوره ای | تعیین قابلیت پایش تخریب |
| امکان تعویض قطعات داخلی | امکان استفاده از قطعات مصرفی قابل جایگزینی |
| هزینه توقف واحد | ارزش اقتصادی افزایش دوام تجهیز |
| دسترسی برای تعمیر | امکان یا دشواری بازسازی پوشش و آستر |
| تغییرات احتمالی خوراک | ریسک تغییر شرایط خورندگی در آینده |
همچنین باید خوردگی داخلی و خارجی از یکدیگر تفکیک شوند. متریالی که برای سیال داخلی مناسب است ممکن است از بیرون تحت رطوبت، محیط ساحلی، مواد شیمیایی محیط، عایق حرارتی یا شرایط جوی دیگری قرار گیرد. بنابراین حفاظت خارجی بدنه نباید صرفاً از روی جنس قسمت ترشونده تجهیز تعیین شود.
برای تجهیزات کارکرده یا مازاد پروژه، موضوع متریال حساس تر است. اعلام گرید اسمی اولیه کافی نیست؛ خریدار باید بتواند مشخصات متریال، سوابق سرویس و وضعیت فعلی ضخامت یا سطوح حساس را با مدارک قابل اتکا تطبیق دهد. تجهیزی که از نظر ابعاد و فشار طراحی مناسب است، در صورت سابقه سرویس خورنده نامشخص الزاماً گزینه قابل جایگزینی محسوب نمی شود.
برای مقایسه پیشنهادهای فروشندگان، جدول متریال بهتر است حداقل این سطح از شفافیت را داشته باشد:
| مورد استعلام | آنچه باید در پیشنهاد مشخص شود |
|---|---|
| جنس بدنه | استاندارد و گرید دقیق |
| قطعات در تماس با سیال | متریال هر جزء اصلی |
| خوردگی مجاز | مقدار و محل اعمال |
| مبنای انتخاب متریال | شرایط سیال و سرویس مبنا |
| روکش فلزی | جنس، ضخامت و روش ساخت |
| آستر داخلی | جنس، ضخامت و محدوده کاربرد |
| پوشش | سامانه پوشش و سطوح تحت پوشش |
| عمر طراحی | مبنای پروژه |
| قطعات قابل تعویض | جنس و عمر مورد انتظار در صورت تعریف |
| انحراف از مشخصات خریدار | اعلام صریح هر جایگزینی پیشنهادی |
نکته انتخاب متریال: ابتدا سیال و ناخالصی های تعیین کننده → دما و فشار → مکانیزم های محتمل خوردگی و فرسایش → عمر طراحی و امکان بازرسی → متریال یا روش حفاظت مناسب را مشخص کنید. سپس پیشنهادها را مقایسه کنید. عنوان هایی مانند «استیل ضدزنگ» یا «فولاد مقاوم» برای RFQ کافی نیستند؛ گرید، محل استفاده، خوردگی مجاز و هر نوع روکش، آستر یا پوشش باید صریحاً مشخص شود.
شرایط عملیاتی، طراحی و حالت های غیرعادی
در استعلام تجهیزات پالایشگاهی و پتروشیمی، شرایط عادی کارکرد نباید به جای شرایط طراحی درج شود. فشار و دمای عملیاتی نشان می دهند تجهیز در بهره برداری معمول با چه شرایطی مواجه است؛ اما فشار و دمای طراحی حدودی هستند که طراحی مکانیکی و انتخاب اجزا باید بر مبنای آن ها انجام شود. این دو مجموعه داده به هم مرتبط اند، ولی یکسان نیستند و فاصله میان آن ها نیز نباید با یک درصد ثابت و عمومی برای همه پروژه ها تعیین شود.
همچنین تجهیز ممکن است در راه اندازی، توقف، اختلال فرایندی، پاک سازی یا تعمیرات با شرایطی روبه رو شود که در کارکرد عادی وجود ندارند. اگر این حالت ها از استعلام حذف شوند، تجهیزی که برای نقطه عادی مناسب است ممکن است برای یکی از حالت های واقعی چرخه عمر پروژه مناسب نباشد.
| حالت تجهیز | چه چیزی باید مشخص شود؟ | کاربرد در انتخاب و طراحی | ریسک حذف از استعلام |
|---|---|---|---|
| کارکرد عادی | فشار، دما، دبی و سایر متغیرهای معمول | ارزیابی عملکرد اصلی تجهیز | نامشخص بودن نقطه واقعی کار |
| حداقل کارکرد | کمترین فشار، دما، دبی یا بار مرتبط | ارزیابی عملکرد در بار پایین | ناپایداری یا خروج از محدوده مناسب |
| حداکثر عملیاتی | بیشترین شرایط قابل انتظار در بهره برداری عادی | بررسی دامنه واقعی کار | کمبود ظرفیت یا حاشیه عملکرد |
| شرایط طراحی | فشار و دمای طراحی و سایر حدود مکانیکی مرتبط | انتخاب ضخامت، رده اجزا و مواد | طراحی بر اساس شرایط عادی به جای حد لازم |
| راه اندازی | فشار، دما، ترکیب و توالی شرایط در شروع | بررسی گذراهای حرارتی و مکانیکی | ایجاد شرایطی خارج از مبنای فروشنده |
| توقف | افت فشار، سردشدن، تخلیه و شرایط توقف | بررسی رفتار تجهیز در خاموشی | نادیده گرفتن خلأ یا گذراهای دمایی |
| اختلال فرایندی | حالت های غیرعادی معتبر پروژه | تعیین حدودی که تجهیز باید تحمل کند | انتخاب صرفاً برای حالت عادی |
| تعمیرات و پاک سازی | بخاردهی، شست وشو، تخلیه یا خشک کردن در صورت ارتباط | بررسی شرایطی غیر از سیال اصلی فرایند | آسیب در عملیات تعمیراتی |
یکی از خطاهای مهم در RFQ این است که برای مثال «فشار عملیاتی 20 بار» نوشته شود و همان عدد به عنوان فشار طراحی نیز استفاده شود. فشار طراحی باید بر اساس مبانی طراحی پروژه، کد حاکم، فشارهای محتمل سیستم و حالات گذرا تعیین شود؛ نه صرفاً کپی کردن فشار عادی. همین منطق برای دمای طراحی نیز صدق می کند.
| داده | سؤال مناسب واحد خرید |
|---|---|
| فشار عادی | تجهیز بیشتر زمان با چه فشاری کار می کند؟ |
| حداکثر فشار عملیاتی | در بهره برداری قابل انتظار تا چه فشاری می رسد؟ |
| فشار طراحی | طراحی مکانیکی بر چه حدی انجام می شود؟ |
| دمای عادی | دمای معمول سیال و تجهیز چیست؟ |
| حداقل و حداکثر دمای عملیاتی | دامنه واقعی کار چقدر است؟ |
| دمای طراحی | چه دمایی مبنای انتخاب مواد و طراحی مکانیکی است؟ |
| مدت هر حالت | حالت دائم است یا کوتاه مدت؟ |
خلأ نیز باید مستقل بررسی شود. برخی مخازن، مبدل ها، برج ها یا خطوط ممکن است در زمان تخلیه، سردشدن بخار، کندانس شدن سیال یا عملیات پاک سازی در معرض فشار خارجی قرار گیرند. اگر چنین حالتی معتبر باشد، نوشتن فقط «فشار طراحی مثبت» کافی نیست و باید قابلیت تحمل خلأ یا فشار خارجی نیز در مبانی طراحی مشخص شود.
بخاردهی برای پاک سازی نیز نمونه مهمی از حالتی است که می تواند دمایی متفاوت از بهره برداری عادی ایجاد کند. تجهیزی که در سرویس معمول در دمای پایین تر کار می کند ممکن است هنگام بخاردهی با دمای بالاتری مواجه شود؛ بنابراین این وضعیت در صورت وجود باید از ابتدا به فروشنده اعلام شود.
| حالت پروژه | داده ای که باید روشن شود | اثر احتمالی بر پیشنهاد |
|---|---|---|
| خلأ کامل یا جزئی | حداقل فشار مطلق مورد انتظار | بررسی مقاومت در برابر فشار خارجی |
| بخاردهی برای پاک سازی | فشار و دمای بخار و مدت عملیات | مواد، واشرها، آب بندها و طراحی مکانیکی |
| شست وشوی شیمیایی | نوع سیال شست وشو و شرایط آن | سازگاری مواد |
| شست وشو با آب | دما، فشار و شرایط تخلیه | سازگاری تجهیز و مسیر تخلیه |
| سردشدن سریع | دامنه و نرخ تغییر دما در صورت تعیین پروژه | تنش حرارتی |
| راه اندازی سرد یا گرم | شرایط اولیه تجهیز | ارزیابی گذراهای راه اندازی |
| توقف اضطراری | شرایط محتمل فشار و دما | بررسی حالت غیرعادی معتبر |
همه این حالات برای همه تجهیزات الزام ندارند. برای مثال بخاردهی ممکن است برای یک مخزن یا مبدل مطرح باشد ولی برای تجهیز دیگری اصلاً بخشی از فلسفه بهره برداری نباشد. هدف، اضافه کردن یک فهرست عمومی طولانی به هر استعلام نیست؛ باید حالات واقعی چرخه بهره برداری همان تجهیز شناسایی شوند.
نکته استعلام: در برگه مشخصات، فشار و دمای عادی را از فشار و دمای طراحی جدا ثبت کنید و راه اندازی، توقف، اختلال فرایندی، خلأ، بخاردهی یا شست وشو را فقط در صورت وجود در فلسفه عملیاتی پروژه اضافه کنید. فروشنده باید پیشنهاد خود را بر اساس تمام حالات معتبر اعلام شده بررسی کند، نه فقط نقطه کار عادی.
متریال، خوردگی و عمر طراحی
انتخاب جنس ساخت تجهیزات فرایندی نباید با عبارت هایی مانند «استیل ضدزنگ»، «فولاد مقاوم» یا حتی نام کلی یک خانواده آلیاژی بسته شود. ترکیب سیال، دما، فشار، سازوکارهای خوردگی، تنش مکانیکی، روش ساخت، عمر طراحی و الزامات پروژه تعیین می کنند کدام ماده برای پوسته، لوله، شفت، قطعات داخلی، آب بند یا سایر بخش های تجهیز قابل قبول است.
هیچ ماده ای در برابر تمام محیط های خورنده مقاوم نیست. بنابراین انتخاب متریال باید برای همان سرویس انجام شود و مقاوم تر یا گران تر بودن یک آلیاژ در بازار به تنهایی دلیل مناسب بودن آن نیست.
| ورودی تصمیم | چه چیزی باید مشخص شود؟ | اثر بر انتخاب متریال |
|---|---|---|
| ترکیب سیال | اجزای اصلی و ناخالصی های خورنده | تشخیص سازگاری شیمیایی |
| دمای کار و طراحی | دامنه دمایی واقعی | مقاومت خوردگی و خواص مکانیکی |
| فشار طراحی | سطح تنش و ضخامت موردنیاز | انتخاب گرید و الزامات ساخت |
| وجود آب | مقدار و شرایط تشکیل فاز آبی | فعال شدن برخی سازوکارهای خوردگی |
| جامدات و سرعت جریان | سایندگی و شرایط جریان | خوردگی-سایش |
| شرایط متناوب | خیس/خشک شدن، توقف و راه اندازی | تغییر محیط خوردگی |
| عمر طراحی | مدت مورد انتظار سرویس | راهبرد خوردگی و نگهداری |
| الزامات استاندارد | محدودیت های کد و پروژه | حذف گزینه های غیرقابل قبول |
اضافه ضخامت خوردگی یکی از روش های مدیریت کاهش ضخامت قابل پیش بینی است، اما مقدار آن نباید به صورت عمومی برای همه تجهیزات تعیین شود. انتخاب آن به نرخ خوردگی مورد انتظار، عمر طراحی، قابلیت بازرسی، الزامات کد و فلسفه خوردگی پروژه وابسته است. ضمن اینکه اضافه ضخامت راه حل مناسبی برای همه سازوکارهای خرابی، مانند برخی انواع ترک خوردگی ناشی از محیط، نیست.
| راهکار کنترل خوردگی | منطق استفاده | چه چیزی در پیشنهاد باید مشخص شود؟ |
|---|---|---|
| انتخاب آلیاژ مقاوم | مقاومت خود ماده در محیط | گرید دقیق و استاندارد ماده |
| اضافه ضخامت خوردگی | جبران کاهش تدریجی ضخامت | مقدار اضافه ضخامت و مبنای آن |
| روکش فلزی مقاوم | سطح مقاوم روی فلز پایه | جنس، ضخامت و روش اتصال روکش |
| آستر داخلی | جداسازی سیال از فلز پایه | جنس آستر و محدودیت دما/فشار |
| پوشش | ایجاد لایه محافظ روی سطح | نوع سامانه پوشش و شرایط سرویس |
| بازدارنده خوردگی | کاهش نرخ خوردگی با ماده شیمیایی | وابستگی طراحی به تزریق و کنترل آن |
| پایش خوردگی | کنترل وضعیت تجهیز در سرویس | نقاط و روش های پایش در صورت الزام |
روکش فلزی، آستر و پوشش یک مفهوم واحد نیستند. ممکن است یک مخزن یا تجهیز از فولاد کربنی به عنوان فلز پایه ساخته شود و سطح در تماس با سیال با آلیاژی مقاوم روکش شود. در پروژه دیگر، آستر غیرفلزی یا سامانه پوششی مناسب تر باشد. هنگام مقایسه پیشنهادها باید مشخص شود فروشنده دقیقاً کدام ساختار را ارائه کرده است؛ عبارت عمومی «دارای پوشش ضدخوردگی» برای مقایسه کافی نیست.
در بخش های مختلف یک تجهیز نیز الزاماً یک جنس واحد استفاده نمی شود. برای نمونه، جنس پوسته می تواند با لوله های مبدل، قطعات داخلی، پیچ ومهره، شفت یا سطوح آب بندی متفاوت باشد. به همین دلیل RFQ باید جنس قطعات اصلی در تماس با سیال را تا سطح موردنیاز پروژه تفکیک کند.
| بخش تجهیز | موضوعی که باید کنترل شود |
|---|---|
| پوسته یا بدنه تحت فشار | جنس پایه و اضافه ضخامت |
| لوله یا تیوب | مقاومت خوردگی و انتقال حرارت در صورت ارتباط |
| قطعات داخلی | سازگاری با سیال و سایش |
| شفت و پروانه | خوردگی، سایش و بار مکانیکی |
| سطوح آب بندی | سازگاری شیمیایی و دمایی |
| پیچ و اتصالات | شرایط محیط و استاندارد پروژه |
| روکش یا آستر | جنس، ضخامت و محدوده اعمال |
عمر طراحی نیز باید در تصمیم خرید دیده شود. راهکاری که برای تجهیز موقت یا پروژه کوتاه عمر اقتصادی است الزاماً برای واحدی با چند دهه بهره برداری مناسب نیست. در مقابل، انتخاب متریال بسیار پرهزینه برای عمری که پروژه اصلاً به آن نیاز ندارد نیز می تواند هزینه سرمایه ای را بدون ارزش متناسب افزایش دهد.
عمر طراحی نباید با «عمر تضمین شده تجهیز بدون تعمیر» اشتباه شود. تجهیز در طول عمر طراحی همچنان می تواند نیازمند بازرسی، تعویض قطعات، پایش خوردگی و تعمیرات باشد.
برای مقایسه پیشنهادها، واحد خرید بهتر است از عناوین تجاری مبهم عبور کند:
| عبارت مبهم | اطلاعات موردنیاز برای مقایسه |
|---|---|
| استیل ضدزنگ | گرید دقیق و استاندارد ماده |
| فولاد مقاوم به خوردگی | گرید و محیطی که مبنای انتخاب بوده |
| دارای روکش | جنس، ضخامت، محدوده و روش اجرا |
| دارای آستر | نوع ماده و محدودیت های سرویس |
| ضدخوردگی | سازوکار خوردگی مبنا و راهکار کنترل |
| عمر بالا | عمر طراحی موردنظر و مبنای انتخاب مواد |
نکته انتخاب متریال: ابتدا محیط واقعی خوردگی و عمر طراحی را مشخص کنید، سپس درباره فولاد کربنی با اضافه ضخامت، آلیاژ مقاوم، روکش فلزی، آستر یا پوشش تصمیم بگیرید. گرید دقیق مواد و ساختار حفاظت خوردگی باید در پیشنهاد فروشنده قابل ردیابی باشد؛ عنوان هایی مانند «استیل» یا «متریال مقاوم» مبنای کافی برای مقایسه فنی و قیمت نیستند.
شرایط محیطی و محل نصب
مشخصات فرایندی به تنهایی برای انتخاب تجهیزات پالایشگاهی و پتروشیمی کافی نیست. دستگاه باید در محیط واقعی سایت نیز قابل بهره برداری باشد. نصب داخل ساختمان یا فضای باز، حداقل و حداکثر دمای محیط، ارتفاع از سطح دریا، رطوبت، گردوغبار، شرایط دریایی، باد و لرزه خیزی می توانند روی طراحی مکانیکی، تجهیزات برقی، خنک کاری، پوشش خارجی و حفاظت اجزای دستگاه اثر بگذارند.
به همین دلیل، نوشتن فقط نام شهر یا کشور محل پروژه در RFQ جایگزین داده های طراحی سایت نیست.
| مشخصه سایت | چه چیزی باید در استعلام مشخص شود؟ | اثر احتمالی بر انتخاب تجهیز |
|---|---|---|
| محل نصب | داخل ساختمان یا فضای باز | حفاظت در برابر محیط و شرایط بدنه |
| دمای محیط | حداقل، عادی و حداکثر طراحی | موتور، ابزار دقیق، روغن، آب بند و سامانه خنک کاری |
| ارتفاع از سطح دریا | ارتفاع سایت | عملکرد تجهیزات وابسته به چگالی هوا |
| رطوبت | محدوده و احتمال میعان | تجهیزات برقی، خوردگی و پوشش |
| گردوغبار | شدت و ماهیت گردوغبار | حفاظت محفظه ها و خنک کاری |
| باران و نفوذ آب | شرایط مواجهه | درجه حفاظت تجهیزات |
| باد | سرعت یا بار طراحی پروژه | سازه ها و تجهیزات مرتفع |
| محیط دریایی | نمک و هوای خورنده | انتخاب پوشش و مواد خارجی |
| لرزه خیزی | پارامترهای طراحی پروژه | مهار و طراحی سازه ای |
| تابش خورشید | در تجهیزات نصب شده در فضای باز، در صورت اهمیت | دمای پوسته و تجهیزات محلی |
ارتفاع از سطح دریا نمونه ای از داده هایی است که ممکن است برای برخی اقلام بسیار مهم باشد و برای برخی دیگر اثر کمتری داشته باشد. کاهش چگالی هوا در ارتفاع می تواند عملکرد تجهیزات هواخنک، تهویه و بعضی ماشین های وابسته به جریان هوا را تحت تأثیر قرار دهد. بنابراین فروشنده باید تجهیز را برای ارتفاع واقعی پروژه بررسی کند، نه اینکه عملکرد ثبت شده در شرایط مرجع را بدون اصلاح به سایت تعمیم دهد.
دمای محیط نیز فقط برای انتخاب یک «دمای کاری عمومی» نیست. موتور، تابلو برق، فرستنده ها، نمایشگرها، کابل ها، روغن های روانکاری و سایر اجزای جانبی ممکن است محدودیت دمای محیط متفاوتی داشته باشند. اگر پروژه در محیط بسیار گرم یا سرد قرار دارد، این موضوع باید در مشخصات تمامی اجزای مرتبط لحاظ شود.
شرایط دریایی و ساحلی نیز نباید صرفاً با عبارت «نصب در فضای باز» پوشش داده شوند. وجود نمک و رطوبت می تواند نیاز به حفاظت خارجی متفاوتی ایجاد کند.
| وضعیت سایت | چیزی که باید در پیشنهاد بررسی شود |
|---|---|
| فضای باز گرم | محدوده دمای مجاز تمام اجزای بیرونی |
| منطقه سرد | حداقل دمای مجاز مواد و تجهیزات جانبی |
| سایت مرتفع | اصلاح عملکرد تجهیزات حساس به چگالی هوا |
| محیط مرطوب | حفاظت در برابر رطوبت و میعان |
| محیط گردوغباردار | حفاظت محفظه ها و مسیرهای تهویه |
| سایت ساحلی یا دریایی | سامانه پوشش و مواد خارجی |
| منطقه بادخیز | بارهای وارد بر سازه و تجهیزات مرتفع |
| منطقه لرزه خیز | مبانی طراحی لرزه ای و مهار تجهیز |
برای تجهیزات برقی و ابزار دقیق، طبقه بندی ناحیه خطرناک نیز بخشی از مشخصات محل نصب است. اگر احتمال حضور گازها، بخارات یا گردوغبارهای قابل اشتعال وجود داشته باشد، تجهیزات برقی باید متناسب با طبقه بندی تعیین شده پروژه انتخاب شوند. اینکه یک وسیله صرفاً «ضدانفجار» معرفی شده باشد برای پذیرش آن کافی نیست.
بسته به نظام استاندارد پروژه، اطلاعاتی مانند Zone 0، Zone 1 یا Zone 2 یا طبقه بندی متناظر مورد استفاده در پروژه، گروه گاز، کلاس دمایی و سطح حفاظت موردنیاز می تواند تعیین کننده باشد.
| داده ناحیه خطرناک | چرا برای خرید مهم است؟ |
|---|---|
| نظام طبقه بندی پروژه | مبنای ارزیابی انطباق تجهیز |
| منطقه یا Division | سطح احتمال حضور اتمسفر قابل انفجار |
| گروه گاز یا ماده | سازگاری نوع حفاظت با ماده |
| کلاس دمایی | محدودیت دمای سطح تجهیز |
| محدوده دمای محیط | اعتبار گواهی در شرایط واقعی سایت |
| سطح حفاظت تجهیز | تطابق با محل نصب |
| گواهی موردنیاز پروژه | بررسی مدارک همراه پیشنهاد |
همچنین درجه حفاظت محفظه و طبقه بندی ناحیه خطرناک دو موضوع جداگانه اند. یک محفظه با حفاظت مناسب در برابر آب و گردوغبار الزاماً برای اتمسفر قابل انفجار تأیید نشده است و تجهیز دارای حفاظت انفجاری نیز باید برای شرایط محیطی واقعی سایت مناسب باشد.
در RFQ بهتر است داده های محیطی به صورت یک برگه شرایط سایت ارائه شوند تا تمام فروشندگان طراحی خود را بر اساس مبنای یکسان انجام دهند:
| داده شرایط سایت | مقدار پروژه |
|---|---|
| نوع محل نصب | داخل ساختمان / فضای باز |
| حداقل و حداکثر دمای محیط | مقدار طراحی پروژه |
| ارتفاع از سطح دریا | مقدار واقعی سایت |
| رطوبت | محدوده پروژه |
| وضعیت گردوغبار | در صورت ارتباط |
| شرایط دریایی/خورنده | در صورت وجود |
| باد طراحی | برای تجهیزات مرتبط |
| الزامات لرزه ای | طبق مبانی پروژه |
| طبقه بندی ناحیه خطرناک | برای اقلام برقی و ابزار دقیق |
| الزامات حفاظت محیطی | طبق استاندارد پروژه |
نکته استعلام: شرایط محیطی را به نام محل پروژه تقلیل ندهید. فروشنده باید دمای محیط، ارتفاع، رطوبت، گردوغبار، شرایط فضای باز یا دریایی، باد، لرزه خیزی و طبقه بندی ناحیه خطرناک مرتبط با تجهیز را دریافت کند و هر محدودیت یا انحراف پیشنهاد خود را اعلام کند. دو تجهیز با مشخصات فرایندی مشابه ممکن است برای دو سایت متفاوت به طراحی محیطی و قیمت متفاوتی نیاز داشته باشند.
یوتیلیتی های موجود
پیش از نهایی کردن مشخصات فنی تجهیز، باید امکانات جانبی موجود در سایت از نظر شرایط تأمین و ظرفیت واقعی قابل استفاده بررسی شوند. وجود یک شبکه بخار، آب خنک کننده یا هوای ابزار دقیق در سایت به این معنا نیست که فشار، دما، کیفیت یا ظرفیت آزاد آن برای تجهیز جدید کافی است. این موضوع در پروژه های توسعه واحدهای موجود اهمیت بیشتری دارد؛ زیرا بخشی از ظرفیت شبکه از قبل توسط مصرف کنندگان دیگر اشغال شده است.
| یوتیلیتی | اطلاعات موردنیاز از سایت | داده ای که باید از فروشنده گرفته شود |
|---|---|---|
| برق | ولتاژ، فرکانس، تعداد فاز و توان قابل تأمین | توان مصرفی تضمین شده، بیشینه توان موردنیاز و نیاز هنگام راه اندازی |
| بخار | فشار، دما و ظرفیت قابل تأمین | فشار و دمای موردنیاز، مصرف تضمین شده و بیشینه مصرف |
| آب خنک کننده | دمای رفت و برگشت، فشار و دبی قابل تأمین | دبی موردنیاز، افت فشار و بار حرارتی |
| هوای ابزار دقیق | فشار، کیفیت، نقطه شبنم و ظرفیت شبکه | مصرف پیوسته و بیشینه مصرف لحظه ای |
| نیتروژن | فشار، خلوص و ظرفیت قابل تأمین | مصرف پیوسته و مصرف ناپیوسته برای پرج یا گازپوشانی |
| سوخت | نوع، فشار، ترکیب و ارزش حرارتی | نرخ مصرف و محدوده قابل قبول مشخصات سوخت |
| سامانه تخلیه و مشعل | فشار برگشتی و ظرفیت قابل پذیرش شبکه | دبی، فشار، دما، ترکیب و شرایط تخلیه از تجهیز |
در آب خنک کننده، صرف اعلام دبی کافی نیست. فروشنده باید دبی موردنیاز را بر اساس دمای ورودی و دمای خروجی مجاز سایت مشخص کند؛ زیرا تجهیزی که با آب ورودی سردتر انتخاب شده است ممکن است در سایت دارای آب خنک کننده گرم تر نتواند ظرفیت تضمین شده را تأمین کند. افت فشار موردنیاز تجهیز نیز باید با فشار قابل دسترس شبکه تطبیق داده شود.
در هوای ابزار دقیق علاوه بر فشار، کیفیت هوا اهمیت دارد. استاندارد ISO 8573-1 کیفیت هوای فشرده را بر اساس آلاینده هایی مانند ذرات، آب و روغن طبقه بندی می کند. بنابراین فروشنده باید کیفیت موردنیاز هوا را مشخص کند و واحد خرید آن را با کیفیت قابل تأمین شبکه سایت تطبیق دهد؛ عبارت کلی «Instrument Air Required» برای این ارزیابی کافی نیست.
برای نیتروژن نیز باید مصرف پیوسته از نیازهای مقطعی جدا شود. تجهیز ممکن است در کار عادی نیتروژن کمی مصرف کند، اما هنگام پرج اولیه، راه اندازی، توقف یا گازپوشانی به دبی بسیار بیشتری نیاز داشته باشد. شبکه سایت باید قادر به تأمین این بیشینه تقاضا بدون ایجاد افت فشار نامجاز برای سایر مصرف کنندگان باشد.
همین منطق درباره سامانه تخلیه بسته و سامانه مشعل نیز برقرار است. وجود اتصال به این شبکه ها به معنی وجود ظرفیت کافی نیست. دبی و شرایط تخلیه تجهیز جدید باید در برابر فشار برگشتی و ظرفیت قابل پذیرش شبکه بررسی شود؛ به خصوص زمانی که چند منبع می توانند در یک سناریوی اضطراری به طور هم زمان تخلیه داشته باشند.
مهم تر از همه، مصرف تضمین شده یوتیلیتی نباید با ظرفیت نامی اتصال اشتباه گرفته شود. این سه مقدار در ارزیابی پیشنهاد فروشنده کارکرد متفاوتی دارند:
| مقدار اعلامی | مفهوم آن در خرید | کاربرد در ارزیابی |
|---|---|---|
| مصرف تضمین شده | حداکثر مصرفی که فروشنده برای شرایط عملکرد تضمین شده تعهد می کند | مقایسه بهره وری و هزینه بهره برداری پیشنهادها |
| بیشینه تقاضا | بیشترین نیاز تجهیز در راه اندازی، توقف یا سایر شرایط تعیین شده | بررسی کفایت شبکه یوتیلیتی سایت |
| ظرفیت نامی اتصال | ظرفیت طراحی اتصال، نازل، خط یا ورودی تجهیز | تعیین سایز و طراحی اتصال؛ نه محاسبه مصرف واقعی |
برای مثال، اگر اتصال آب خنک کننده یک تجهیز برای 100 m³/h ظرفیت داشته باشد ولی فروشنده مصرف تضمین شده را 60 m³/h اعلام کند، عدد 100 نباید به عنوان مصرف تجهیز در مقایسه فنی یا محاسبه هزینه بهره برداری استفاده شود. در مقابل، اگر بیشینه تقاضای تجهیز در یک حالت عملیاتی به 80 m³/h برسد، شبکه سایت باید توان تأمین همان مقدار را داشته باشد؛ حتی اگر مصرف تضمین شده در کار پایدار پایین تر باشد.
نکته استعلام: در درخواست خرید، شرایط قابل تأمین هر یوتیلیتی در نقطه اتصال تجهیز اعلام شود و از فروشنده نیز مصرف تضمین شده، بیشینه تقاضا و مشخصات اتصال به صورت جداگانه درخواست شود. پیشنهادهایی که فقط سایز اتصال یا یک عدد کلی تحت عنوان «Utility Consumption» ارائه می کنند، بدون روشن شدن مبنای آن عدد قابل مقایسه دقیق نیستند.
محدودیت های جانمایی و نقاط اتصال
پیش از استعلام تجهیز، باید فقط فضای اشغال شده روی نقشه بررسی نشود؛ بلکه فضای نصب، مسیر حمل، امکان بلندکردن و جابه جایی، فضای تعمیرات و تمام نقاط اتصال تجهیز به واحد مشخص باشند. این موضوع در پروژه های جایگزینی و نوسازی اهمیت بیشتری دارد، زیرا تجهیز جدید معمولاً باید با بخشی از پایپینگ، سازه، کابل کشی و سامانه کنترل موجود سازگار شود. API 686 نیز طراحی نصب ماشین آلات را از مرحله دریافت در سایت و جابه جایی تا نصب و راه اندازی به عنوان بخشی از طراحی نصب در نظر می گیرد.
| محدودیت یا نقطه اتصال | داده لازم در استعلام | چه چیزی در پیشنهاد فروشنده کنترل شود؟ |
|---|---|---|
| فضای نصب | طول، عرض، ارتفاع و فواصل مجاز اطراف تجهیز | ابعاد کلی و فضای موردنیاز برای بازکردن و سرویس |
| وزن | ظرفیت فونداسیون، سازه و تجهیزات بالابری | وزن خالی، عملیاتی و سنگین ترین قطعه قابل حمل |
| مسیر حمل | عرض و ارتفاع مسیر، درها، سکوها و ظرفیت جرثقیل | بزرگ ترین ابعاد و وزن حمل و نقاط بلندکردن |
| تراز نصب | تراز فونداسیون و تراز نقاط اتصال موجود | ارتفاع محور، پایه ها، نازل ها و سایر اتصالات |
| نازل های فرآیندی | محل، سایز، کلاس فشار و جهت هر نازل | مختصات، جهت و مشخصات اتصال نازل ها |
| اتصال پایپینگ | موقعیت خطوط موجود و بارهای قابل انتقال | تطابق نقاط اتصال و بارهای مجاز روی نازل ها |
| برق و ابزار دقیق | محل ورود کابل، ولتاژها، سیگنال ها و جعبه های اتصال | تعداد و محل اتصالات و نیازهای کابل کشی |
| سازه و فونداسیون | ابعاد، نقاط مهار و ظرفیت باربری | موقعیت سوراخ های مهاری، بارهای استاتیکی و دینامیکی |
| سامانه کنترل | نوع سیگنال ها و ارتباط با سامانه موجود | فهرست ورودی/خروجی ها، ارتباطات و حدود مسئولیت فروشنده |
جهت و تراز نازل ها در پروژه های جایگزینی از پارامترهای تعیین کننده هستند. یک تجهیز ممکن است از نظر ظرفیت و عملکرد کاملاً مناسب باشد، اما چند ده سانتی متر اختلاف در تراز یا جهت یک نازل، اصلاح پایپینگ و ساپورت ها را ضروری کند. این تغییر فقط یک مسئله اجرایی نیست؛ ASME B31.3 در طراحی پایپینگ، انعطاف پذیری، ساپورت ها و بارهای وارد بر تجهیزات متصل را نیز در محدوده ارزیابی قرار می دهد.
در جانمایی همچنین باید فضای تعمیراتی از فضای فیزیکی خود تجهیز جدا شود. ممکن است تجهیز در محل تعیین شده جا شود، اما برای بیرون آوردن موتور، شفت، تیوب باندل، فیلتر یا سایر قطعات قابل تعمیر فضای کافی وجود نداشته باشد. ISO 15534-2 نیز در طراحی ماشین آلات، ابعاد موردنیاز برای دسترسی را به صورت مستقل از ابعاد خود ماشین در نظر می گیرد.
در پروژه جایگزینی یا نوسازی واحد موجود، اتکا به دیتاشیت قدیمی کافی نیست. پیش از ارسال استعلام باید تا حد امکان اطلاعات واقعی تجهیز و سایت برداشت و در مدارک خرید تثبیت شوند:
- ابعاد و وزن تجهیز موجود؛
- مختصات، تراز و جهت نازل ها؛
- سایز، کلاس فشار و نوع اتصال پایپینگ؛
- ابعاد و موقعیت فونداسیون و پیچ های مهاری؛
- محل و نوع اتصالات برق و ابزار دقیق؛
- سیگنال ها و ارتباطات با سامانه کنترل موجود؛
- فضای قابل دسترس برای حمل، نصب و تعمیرات؛
- محدودیت هایی که تغییر آن ها نیازمند اصلاح پایپینگ، سازه یا کابل کشی خواهد بود.
در چنین پروژه ای، «قابل جایگزینی بودن» فقط به عملکرد فرآیندی محدود نیست. تجهیز جدید زمانی واقعاً جایگزین ساده محسوب می شود که نقاط اتصال مکانیکی، پایپینگ، برق، ابزار دقیق، سازه و کنترل نیز با شرایط موجود سازگار باشند. اگر این نقاط تغییر کنند، هزینه پیشنهادی تجهیز باید همراه با هزینه اصلاحات سایت ارزیابی شود؛ در غیر این صورت ممکن است پیشنهاد ارزان تر در خرید، در مرحله نصب گران تر تمام شود.
نکته استعلام: برای پروژه های جایگزینی و نوسازی، نقشه جانمایی موجود، نقشه ابعادی تجهیز، اطلاعات فونداسیون، فهرست نقاط اتصال و داده های برداشت شده از سایت باید تا حد امکان ضمیمه استعلام شوند. از فروشنده نیز خواسته شود هر مغایرت ابعادی یا تغییری در نقاط اتصال را صریحاً در پیشنهاد اعلام کند؛ عبارت کلی «قابل جایگزینی» بدون کنترل این موارد مبنای مناسبی برای خرید نیست.
کدها و استانداردهای تجهیزات چگونه در درخواست خرید تعریف شوند؟
در درخواست خرید، صرف درج عباراتی مانند «مطابق ASME» یا «طبق API» برای تعریف الزامات فنی کافی نیست. هر استاندارد باید با شماره دقیق، ویرایش یا سال انتشار، محدوده کاربرد و نوع الزام مورد انتظار مشخص شود تا فروشنده بداند کدام بخش از طراحی، ساخت، آزمون، بازرسی یا مدارک باید با آن منطبق باشد. این تفکیک اهمیت زیادی دارد، زیرا «طراحی مطابق یک کد» الزاماً به معنی گواهی انطباق، نشان یا مهر رسمی همان کد نیست؛ ISO نیز ارزیابی انطباق و صدور گواهی را از صرف وجود الزامات استاندارد متمایز می کند.
در تدوین این بخش از مشخصات فنی باید استانداردهای عمومی، استاندارد اختصاصی تجهیز، الزامات ویژه سرویس و پروژه و همچنین هرگونه انحراف یا ابهام پیشنهادی فروشنده از یکدیگر تفکیک شوند. این کار مانع از مقایسه پیشنهادهایی می شود که ظاهراً «مطابق استاندارد» هستند اما دامنه واقعی انطباق آن ها یکسان نیست.
استاندارد عمومی با استاندارد اختصاصی تجهیز چه تفاوتی دارد؟
در درخواست خرید، ذکر نام یک مرجع مانند API، ASME یا IEC به تنهایی مشخص نمی کند تجهیز باید دقیقاً بر اساس چه الزامات فنی طراحی و ساخته شود. هر یک از این سازمان ها مجموعه بزرگی از کدها و استانداردها را برای انواع مختلف تجهیزات منتشر می کنند و دامنه کاربرد آن ها با یکدیگر متفاوت است. برای مثال، ASME B31.3 برای لوله کشی فرایندی است، در حالی که الزامات ساخت مخازن تحت فشار در ASME BPVC Section VIII تعریف می شود. همین تفاوت در خانواده استانداردهای API و IEC نیز وجود دارد.
بنابراین در مشخصات فنی باید ابتدا نوع تجهیز و استاندارد اختصاصی آن مشخص شود و سپس استانداردهای عمومی یا مکمل مربوط به متریال، جوشکاری، آزمون، اتصالات، تجهیزات برقی و ابزار دقیق به آن اضافه شوند.
| گروه تجهیز | نمونه مرجع اختصاصی | آنچه نباید در استعلام جایگزین آن شود |
|---|---|---|
| مخزن ذخیره اتمسفریک | API 650 | عبارت کلی «مطابق API» |
| مخزن تحت فشار | ASME BPVC Section VIII | عبارت کلی «مطابق ASME» |
| پمپ سانتریفیوژ فرایندی | API 610 در صورت کاربرد پروژه | عبارت کلی «API Pump» |
| کمپرسور سانتریفیوژ یا محوری | API 617 در صورت کاربرد | عبارت کلی «طبق استاندارد API» |
| لوله کشی فرایندی | ASME B31.3 | ارجاع عمومی به ASME بدون تعیین بخش |
| ولو کنترلی | خانواده IEC 60534 | عبارت کلی «مطابق IEC» |
| فلنج، اتصالات و برخی انواع ولو | استاندارد مشخص از خانواده ASME B16 بر اساس نوع قطعه | عبارت عمومی «ASME Standard» |
| ابزار دقیق و تجهیزات کنترلی | استاندارد IEC یا ISA متناسب با عملکرد تجهیز | ارجاع کلی به استاندارد ابزار دقیق |
تفاوت اصلی این است که استاندارد اختصاصی تجهیز، مبنای طراحی و پذیرش خود تجهیز را تعریف می کند؛ در حالی که استانداردهای عمومی یا مکمل معمولاً فقط بخشی از موضوع را پوشش می دهند. برای نمونه، ASME B31.3 دامنه ای شامل طراحی، ساخت، مونتاژ، بازرسی و آزمون لوله کشی فرایندی دارد، اما استفاده از آن برای تعریف الزامات طراحی یک مخزن تحت فشار صحیح نیست.
در ولوهای کنترلی نیز همین منطق برقرار است. IEC 60534-1:2023 الزامات عمومی و اصطلاحات خانواده ولوهای کنترل فرایند را پوشش می دهد، در حالی که IEC 60534-4:2021 به بازرسی و آزمون های معمول اختصاص دارد. بنابراین حتی داخل یک خانواده استاندارد نیز باید مشخص شود کدام بخش واقعاً برای خرید موردنیاز است.
در عمل، دو پیشنهاد ممکن است هر دو عبارت «مطابق ASME» داشته باشند اما از نظر فنی هم سطح نباشند؛ زیرا یکی بر اساس کد مناسب تجهیز طراحی شده و دیگری فقط بعضی اجزا مانند فلنج یا پایپینگ را بر اساس استانداردهای ASME انتخاب کرده است. به همین دلیل، نام سازمان استاندارد نباید به عنوان جایگزین شماره دقیق استاندارد و محدوده انطباق استفاده شود.
نکته استعلام: برای هر تجهیز، ابتدا استاندارد اختصاصی طراحی و ساخت آن تعیین شود و سپس استانداردهای مکمل مربوط به پایپینگ، متریال، جوشکاری، آزمون، ولو، برق و ابزار دقیق جداگانه درج شوند. عبارت هایی مانند «مطابق API»، «مطابق ASME» یا «مطابق استانداردهای بین المللی» بدون شماره و محدوده کاربرد، برای مقایسه فنی پیشنهادها کافی نیستند.
شماره، ویرایش و محدوده انطباق استاندارد
در درخواست خرید، ارجاع به استاندارد باید آن قدر دقیق باشد که فروشنده، خریدار و بازرس از یک نسخه و یک دامنه الزام مشترک صحبت کنند. نوشتن صرف «API 610» یا «مطابق ASME» کافی نیست؛ شماره استاندارد، ویرایش یا سال انتشار و اصلاحیه های لازم باید مشخص شوند. ISO نیز تأکید می کند که ارجاع تاریخ دار، یک ویرایش مشخص از استاندارد را الزام می کند و تغییر ویرایش یا اصلاحیه می تواند الزامات مرجع را تغییر دهد.
| آنچه باید تعیین شود | نمونه نحوه درج در درخواست خرید | دلیل اهمیت در مقایسه پیشنهادها |
|---|---|---|
| شماره استاندارد | API XXX / ISO XXXX / IEC XXXX | مشخص می کند دقیقاً کدام سند مبنای کار است |
| ویرایش یا سال انتشار | ویرایش مشخص یا سال انتشار | مانع استفاده فروشندگان از نسخه های متفاوت می شود |
| اصلاحیه | اصلاحیه های لازم تا تاریخ تعیین شده | تغییرات منتشرشده بعد از نسخه پایه را وارد مبنای خرید می کند |
| محدوده اعمال | طراحی، ساخت، متریال، آزمون، بازرسی یا مدارک | مشخص می کند انطباق استاندارد دقیقاً برای کدام بخش مطالبه شده است |
| استثنا | بند یا الزام مستثنی شده | از ادعای انطباق کامل در حالی که بعضی الزامات حذف شده اند جلوگیری می کند |
| انحراف پیشنهادی | بند استاندارد + پیشنهاد جایگزین + دلیل | امکان ارزیابی فنی و تجاری انحراف را قبل از سفارش فراهم می کند |
ویرایش و اصلاحیه را نباید جزئیات اداری تلقی کرد. اصلاحیه می تواند الزامات فنی سند موجود را اضافه یا اصلاح کند. ISO نیز Amendment را برای افزودن مطالب جدید یا اعمال اصلاحات فنی و ویرایشی به سند موجود به کار می برد. در IEC، برای مثال، «Edition 2.0» نسخه پایه و «Edition 2.1» نسخه دوم همراه با اولین اصلاحیه تجمیع شده است.
در استانداردهای API نیز همین موضوع اثر عملی در خرید دارد. ممکن است یک ویرایش مشخص چند اصلاحیه (Addendum) و اصلاح خطا (Errata) داشته باشد. حتی تاریخ لازم الاجرا شدن یک اصلاحیه در برنامه های صدور مجوز می تواند با تاریخ انتشار آن متفاوت باشد؛ برای نمونه API برای Addendum 2 استاندارد Spec 17D تاریخ انتشار مارس ۲۰۲۵ و تاریخ اجرای برنامه Monogram را سپتامبر ۲۰۲۵ اعلام کرده است. بنابراین استفاده خودکار از عبارت «Latest Edition» همیشه بهترین روش تعریف مبنای قراردادی نیست.
محدوده انطباق نیز باید روشن باشد. عبارت «Comply with API XXX» بدون توضیح بیشتر می تواند بین خریدار و فروشنده برداشت متفاوت ایجاد کند. ممکن است پروژه انطباق کامل تجهیز را بخواهد، یا فقط الزامات طراحی، متریال، آزمون یا یک بند مشخص از استاندارد موردنظر باشد. هرچه دامنه الزام مبهم تر باشد، احتمال دریافت پیشنهادهایی با مبانی فنی متفاوت بیشتر می شود.
فروشنده نیز نباید صرفاً یک ستون «Comply» در پیشنهاد تکمیل کند. وضعیت هر الزام باید حداقل به منطبق، غیرقابل اعمال، استثنا یا انحراف قابل تفکیک باشد. در صورت وجود انحراف، شماره بند مربوط، آنچه فروشنده نمی تواند رعایت کند، راهکار پیشنهادی و اثر آن بر عملکرد، قیمت یا زمان تحویل باید مشخص شود.
نکته استعلام: برای استانداردهای اصلی، یک فهرست مبانی استاندارد در مدارک استعلام تهیه شود که شماره، ویرایش، اصلاحیه های لازم و محدوده اعمال هر استاندارد را مشخص کند. از فروشنده نیز خواسته شود انطباق را بر همین مبنا تأیید کرده و تمام استثناها و انحرافات را جداگانه اعلام کند. عبارت هایی مانند «آخرین ویرایش» زمانی استفاده شوند که پروژه آگاهانه می خواهد تغییرات احتمالی استاندارد تا زمان مشخصی بر قرارداد حاکم باشند؛ در غیر این صورت تعیین نسخه دقیق، پیشنهادها را قابل مقایسه تر می کند.
تفاوت طراحی مطابق کد با گواهی و مهر رسمی
عبارت «طراحی مطابق کد» فقط مشخص می کند سازنده ادعا دارد طراحی تجهیز را بر اساس الزامات فنی یک کد یا استاندارد انجام داده است. این عبارت به تنهایی نشان نمی دهد که سازنده توسط مرجع مربوط ارزیابی شده، مجوز استفاده از علامت رسمی را دارد یا تجهیز تحت فرایند رسمی ارزیابی انطباق ساخته و بازرسی شده است. برای مثال، ASME صراحتاً اعلام می کند محصول تنها زمانی ASME Stamped محسوب می شود که سازنده دارای گواهی مجوز (Certificate of Authorization) معتبر باشد و مجاز به استفاده از نشان گواهی ASME برای محصول مربوطه باشد.
بنابراین این الزامات باید در درخواست خرید از یکدیگر تفکیک شوند:
| الزام پروژه | آنچه باید از فروشنده مطالبه شود | نکته خرید |
|---|---|---|
| فقط طراحی بر اساس کد | اعلام کد، ویرایش و مبنای طراحی و محاسبات | به معنی وجود گواهی یا مهر رسمی نیست |
| ساخت کامل مطابق الزامات کد | تأیید دامنه انطباق طراحی، ساخت، آزمون و بازرسی | باید دقیقاً مشخص شود کدام الزامات کد اعمال شده اند |
| سازنده دارای صلاحیت رسمی | گواهی معتبر سازنده برای دامنه موردنیاز پروژه | اعتبار و دامنه گواهی باید کنترل شود |
| تجهیز دارای گواهی رسمی | گواهی انطباق مربوط به همان مدل، تجهیز یا شماره ساخت، بر حسب نظام گواهی | گواهی عمومی شرکت الزاماً گواهی محصول نیست |
| تجهیز دارای مهر یا نشان کد | نشان رسمی و شناسه مربوط روی پلاک یا مدارک تجهیز | باید از ابتدا در سفارش الزام شود؛ اضافه کردن آن بعد از ساخت همیشه ممکن نیست |
| تأیید شخص ثالث | دامنه بازرسی و گواهی صادرشده توسط مرجع تعیین شده پروژه | با مهر رسمی سازمان تدوین کننده کد یکسان نیست |
این تمایز به ویژه برای تجهیزات تحت فشار اثر مستقیم بر قیمت و دامنه تأمین دارد. آخرین ویرایش منتشرشده ASME BPVC در زمان نگارش، ویرایش 2025 است و بخش های مرتبط آن علاوه بر الزامات طراحی و ساخت، الزامات بازرسی و گواهی سازندگان را نیز پوشش می دهند. بنابراین دو مخزن که هر دو «طبق ASME Section VIII» طراحی شده اند، در صورتی که فقط یکی تحت نظام رسمی گواهی ASME ساخته و نشان گذاری شده باشد، از نظر دامنه تأمین و مستندات هم سطح نیستند.
همین منطق در تجهیزات مناطق مستعد انفجار نیز دیده می شود. انطباق طراحی با استانداردهای خانواده IEC 60079 با داشتن گواهی IECEx یکسان نیست. طبق IECEx، گواهی انطباق تجهیزات فقط توسط نهادهای گواهی کننده تأییدشده IECEx صادر می شود و صدور آن مستلزم ارزیابی محصول و نظام کیفیت تولید است. در نظام فعلی IECEx، گواهی محصول کامل، گواهی قطعه و گواهی تأیید یک واحد خاص نیز از یکدیگر تفکیک شده اند.
در نتیجه، درج عبارت کلی «Certified» در پیشنهاد نیز کافی نیست. واحد خرید باید مشخص کند چه نوع گواهی، توسط چه مرجعی، برای چه دامنه ای و برای خود محصول یا صرفاً سازنده موردنیاز است. برای مثال، گواهی نظام مدیریت کیفیت کارخانه جایگزین گواهی انطباق محصول نمی شود و تأیید یک قطعه نیز لزوماً به معنی تأیید کل تجهیز نیست.
نکته استعلام: در مدارک خرید صریحاً تعیین شود که پروژه فقط طراحی مطابق کد می خواهد یا علاوه بر آن گواهی انطباق، تأیید شخص ثالث، مجوز سازنده و مهر یا نشان رسمی کد نیز الزامی است. فروشنده نیز باید نوع گواهی، شماره آن، مرجع صادرکننده، دامنه اعتبار و تجهیزاتی را که پوشش می دهد اعلام کند؛ در غیر این صورت پیشنهادهای دارای عبارت مشابه «مطابق استاندارد» ممکن است از نظر الزامات واقعی و هزینه کاملاً متفاوت باشند.
الزامات اختصاصی سرویس و پروژه
استاندارد پایه تجهیز به تنهایی برای همه شرایط کاری کافی نیست. اگر تجهیز در سرویس ترش، محیط شدیداً خورنده، دمای بسیار پایین یا بالا، سرویس هیدروژن، محیط مستعد انفجار یا سرویس دارای محدودیت انتشار فرار کار می کند، این شرایط باید جداگانه در مشخصات فنی تعریف شوند. هرکدام از این سرویس ها می توانند الزامات متفاوتی برای انتخاب متریال، ساخت، آزمون، آب بندی، گواهی و مدارک ایجاد کنند.
| شرایط سرویس یا پروژه | چه چیزی باید مشخص شود؟ | اثر احتمالی بر خرید |
|---|---|---|
| سرویس ترش | مقدار H₂S، فشار، دما، ترکیب سیال و استاندارد مرجع | محدودیت گرید، سختی، عملیات حرارتی و صلاحیت متریال |
| خورندگی شدید | نوع و غلظت مواد خورنده، آب، کلریدها و دمای سرویس | تغییر متریال، روکش، آستر یا سامانه حفاظت |
| دمای پایین | حداقل دمای طراحی فلز و شرایط راه اندازی | نیاز به متریال مناسب دمای پایین و آزمون های مرتبط |
| دمای بالا | بیشینه دمای طراحی و مدت کار در آن | تغییر متریال، خواص مکانیکی مجاز و الزامات ساخت |
| سرویس هیدروژن | فشار جزئی هیدروژن، دما و نوع سرویس | بررسی آسیب های مرتبط با هیدروژن و انتخاب متریال مناسب |
| محیط مستعد انفجار | Zone، گروه گاز یا غبار و کلاس دمایی | انتخاب تجهیزات برقی و مکانیکی با حفاظت و گواهی مناسب |
| محدودیت انتشار فرار | سیال، حدود مجاز نشتی و کلاس آزمون | الزام طراحی و آزمون ویژه آب بندها، ولوها و اتصالات |
| مقررات محل پروژه | کشور، محل نصب و مقررات اجباری | احتمال الزام گواهی، بازرسی یا مستندات اضافی |
در سرویس ترش، درج عبارت Sour Service بدون تعریف شرایط واقعی کافی نیست. ISO 15156-1:2020 انتخاب و صلاحیت مواد فلزی برای محیط های حاوی H₂S در تولید نفت و گاز را بر اساس شرایطی بررسی می کند که می توانند باعث مکانیزم های ترک خوردگی شوند. بنابراین صرف انتخاب یک فولاد «مقاوم به خوردگی» یا فولاد زنگ نزن، انطباق با سرویس ترش را تضمین نمی کند. فشار جزئی H₂S، دما، ترکیب محیط و محدودیت های متریال باید در ارزیابی دیده شوند. نسخه 2020 همچنان استاندارد منتشرشده جاری است، هرچند ویرایش بعدی آن در حال توسعه است.
سرویس هیدروژن نیز نباید با سرویس ترش یکی در نظر گرفته شود. برای هیدروژن در دما و فشار بالا، یکی از مراجع شناخته شده صنعت پالایش و پتروشیمی API RP 941 است که انتخاب فولاد برای مواجهه با هیدروژن در دما و فشار بالا را پوشش می دهد. API در برنامه استانداردهای ۲۰۲۶ خود ویرایش نهم RP 941 را نیز فهرست کرده است. بنابراین عنوان عمومی «Hydrogen Service» باید به شرایط واقعی دما، فشار و مکانیزم تخریب موردنظر تبدیل شود.
برای انتشار فرار نیز نباید صرفاً عبارت Low Emission Valve درج شود. استاندارد ISO 15848-1:2015 همچنان نسخه جاری منتشرشده برای آزمون نوع ولوهای صنعتی از نظر نشتی خارجی ساقه، شفت و اتصالات بدنه است. ISO در سال ۲۰۲۶ اصلاحیه جدیدی برای آن در دست توسعه دارد، اما هنوز منتشر نشده است. در نتیجه باید کلاس نشتی، دامنه دمایی و نوع آزمون موردنیاز پروژه مشخص شود؛ نه اینکه صرفاً از فروشنده یک «ولو کم نشتی» خواسته شود.
در محیط های مستعد انفجار نیز استاندارد پروژه باید مشخص کند چه نوع حفاظت و چه نظام گواهی موردنیاز است. IECEx در طرح گواهی تجهیزات، آزمون مستقل محصول و ارزیابی نظام کیفیت سازنده را جزو فرایند صدور گواهی انطباق می داند. قواعد این طرح نیز در سال ۲۰۲۶ با ویرایش 9.0 سند IECEx 02 به روزرسانی شده اند. بنابراین عبارت «Ex Suitable» یا «Explosion Proof» بدون Zone، گروه، کلاس دمایی و نوع گواهی برای خرید کافی نیست.
نکته مهم این است که یک نسخه واحد برای همه سرویس ها منطقی نیست. الزام متریال مناسب H₂S برای تجهیزی که عملاً در چنین محیطی کار نمی کند، یا الزام گواهی خاص Ex برای تجهیزی خارج از ناحیه طبقه بندی شده، می تواند هزینه و زمان تحویل را بدون ایجاد ارزش فنی افزایش دهد. در مقابل، حذف همین الزامات در سرویس واقعی می تواند ریسک خرابی، رد شدن مدارک یا عدم پذیرش تجهیز در سایت را ایجاد کند.
نکته استعلام: ابتدا شرایط واقعی سرویس و مقررات محل پروژه مشخص شوند و سپس استانداردها و آزمون های اختصاصی از روی همان داده ها انتخاب شوند. در پیشنهاد فروشنده نیز باید روشن باشد کدام الزام برای کدام جزء تجهیز اعمال شده، چه آزمون یا گواهی برای آن ارائه می شود و هرگونه استثنا یا محدودیت کاربرد چیست.
فهرست انحرافات و ابهامات
فروشنده باید همراه پیشنهاد فنی، فهرست انحرافات (Deviation List) و فهرست ابهامات یا موارد نیازمند تأیید (Clarification List) را به صورت جداگانه ارائه کند. هدف این است که واحد خرید و مهندسی دقیقاً بدانند کدام الزام پذیرفته شده، کدام مورد تغییر کرده و کدام بخش هنوز برای نهایی شدن پیشنهاد نیاز به پاسخ خریدار دارد. عبارت هایی مانند «مطابق درخواست خرید به جز موارد ذکرشده» نیز فقط زمانی قابل اتکا هستند که روش برخورد قراردادی با سکوت فروشنده از قبل تعریف شده باشد.
| وضعیت در پیشنهاد فروشنده | معنای قابل قبول در ارزیابی | اقدام واحد خرید |
|---|---|---|
| انطباق کامل اعلام شده | الزام بدون تغییر پذیرفته شده است | در مرحله نهایی با مدارک فنی و جدول انطباق تطبیق داده شود |
| انحراف اعلام شده | فروشنده الزام دیگری پیشنهاد کرده یا بخشی را نمی پذیرد | اثر آن بر عملکرد، ایمنی، قیمت و زمان تحویل بررسی شود |
| ابهام یا درخواست توضیح | فروشنده برای نهایی کردن پیشنهاد به داده یا تصمیم خریدار نیاز دارد | پاسخ رسمی داده شود و اثر آن در پیشنهاد نهایی تثبیت شود |
| گزینه جایگزین پیشنهاد شده | فروشنده راهکار دیگری را به عنوان Alternative ارائه کرده است | با پیشنهاد پایه مخلوط نشود؛ جداگانه ارزیابی شود |
| سکوت درباره یک الزام | به تنهایی معنای قراردادی قطعی ندارد | فقط طبق قاعده صریح اسناد خرید تفسیر شود |
فهرست انحرافات باید هر تفاوت با مشخصات فنی، استانداردها، دیتاشیت، محدوده تأمین یا الزامات پروژه را به بند مرجع مرتبط کند. عباراتی مانند «Standard Vendor Practice» یا «Equivalent Offered» بدون مشخص کردن بند تغییرکرده کافی نیستند. انحراف باید حداقل نشان دهد کدام الزام رعایت نمی شود، پیشنهاد جایگزین چیست و این تغییر چه اثری بر عملکرد، قابلیت نگهداری، قیمت یا زمان تحویل دارد.
فهرست ابهامات ماهیت متفاوتی دارد. این فهرست برای مواردی است که فروشنده هنوز الزام را رد نکرده، اما برای قیمت گذاری یا طراحی دقیق به اطلاعات بیشتری نیاز دارد؛ مثلاً تراز اتصال موجود، کلاس فشار خط، نوع سیگنال کنترلی یا محدوده یک آزمون. این موارد باید پیش از نهایی شدن ارزیابی فنی بسته شوند تا ابهام باز وارد سفارش خرید نشود.
نکته مهم این است که سکوت فروشنده نباید بدون تعریف قراردادی به معنی پذیرش کامل تلقی شود. اگر خریدار می خواهد اصل «هر موردی که صریحاً انحراف اعلام نشده، پذیرفته شده محسوب می شود» اعمال شود، این قاعده باید در دستورالعمل پیشنهاددهی و شرایط خرید به روشنی درج شود. در غیر این صورت، سکوت می تواند بعداً به اختلاف درباره دامنه تعهد فروشنده منجر شود.
در پیشنهادهای چندفروشنده ای، بهترین روش این است که انحرافات و ابهامات در یک جدول تجاری-فنی قابل مقایسه ثبت شوند؛ زیرا دو قیمت مشابه ممکن است بر مبنای دامنه تعهد کاملاً متفاوت ارائه شده باشند. پیشنهاد ارزان تر زمانی واقعاً قابل مقایسه است که انحرافات آن باعث حذف بخشی از طراحی، آزمون، مستندات یا محدوده تأمین نشده باشد.
نکته استعلام: در اسناد درخواست خرید صریحاً الزام شود که فروشنده تمام انحرافات، استثناها، جایگزین ها و ابهامات را در فهرست های جداگانه اعلام کند. همچنین قاعده تفسیر سکوت فروشنده از قبل تعریف شود؛ در غیر این صورت عبارت «No Deviation» یا نبود پاسخ به یک بند، به تنهایی مبنای کافی برای پذیرش قراردادی نیست.
پیشنهادهای فنی تجهیزات پتروشیمی پالایشگاهی چگونه روی مبنای یکسان مقایسه شوند؟
مقایسه فنی پیشنهادها فقط زمانی معتبر است که همه فروشندگان بر اساس یک مبنای فنی، یک محدوده تأمین و یک مجموعه شرایط کاری ارزیابی شوند. اختلاف قیمت میان دو پیشنهاد ممکن است ناشی از تفاوت واقعی در کیفیت یا طراحی باشد، اما در بسیاری از موارد به این دلیل ایجاد می شود که یکی از فروشندگان بخشی از الزامات، تجهیزات جانبی، یوتیلیتی ها یا مسئولیت های اتصال به سایت را خارج از محدوده خود در نظر گرفته است.
برای جلوگیری از این خطا، ارزیابی باید از قیمت جدا شود و ابتدا انطباق با دیتاشیت و مشخصات فنی، عملکرد تضمین شده، حدود تأمین، سطح افزونگی، مصرف یوتیلیتی، نقاط اتصال و موارد خارج از پیشنهاد روی یک قالب واحد مقایسه شوند. در این مرحله، عبارت هایی مانند «مطابق درخواست»، «استاندارد سازنده» یا «در صورت نیاز» بدون مقدار، محدوده یا تعهد روشن، نباید به عنوان پاسخ کامل پذیرفته شوند.
هدف این مقایسه فقط تعیین اینکه کدام تجهیز از نظر فنی «قابل قبول» است نیست؛ بلکه باید مشخص شود هر فروشنده دقیقاً چه چیزی تحویل می دهد، چه عملکردی را تضمین می کند، چه نیازهایی به سایت تحمیل می کند و چه هزینه یا ریسکی خارج از قیمت پیشنهادی باقی می گذارد. تنها پس از هم سطح کردن این موارد، مقایسه تجاری و انتخاب پیشنهاد اقتصادی معنا پیدا می کند.
جدول تطابق پیشنهاد با دیتاشیت و مشخصات فنی
برای مقایسه فنی پیشنهادها، هر فروشنده باید الزامات دیتاشیت، مشخصات فنی، استانداردهای مرجع و الزامات پروژه را بندبه بند پاسخ دهد. پاسخ کلی مانند «مطابق درخواست»، «طبق استاندارد سازنده» یا «مطابق استاندارد API» زمانی کافی نیست که مقدار واقعی، مدل پیشنهادی، مرجع فنی یا انحراف احتمالی از آن مشخص نشده باشد. در اسناد خرید تجهیزات API نیز دیتاشیت عملاً میان خریدار و فروشنده تکمیل و نهایی می شود و اطلاعات فروشنده بخشی از مبنای خرید و مدارک نهایی تجهیز است.
برای جلوگیری از تفسیر متفاوت، وضعیت هر الزام بهتر است در یکی از چهار گروه مشخص ثبت شود:
| وضعیت | چه زمانی استفاده شود؟ | پاسخ قابل قبول فروشنده |
|---|---|---|
| منطبق (Comply) | الزام بدون تغییر پذیرفته شده است | تأیید الزام همراه با مقدار، مدل یا مشخصه فنی در موارد قابل اندازه گیری |
| دارای انحراف (Deviate) | پیشنهاد فروشنده با الزام درخواست خرید تفاوت دارد | بند مرجع، مقدار درخواست شده، مقدار پیشنهادی و دلیل انحراف |
| استثنا (Exception) | فروشنده بخشی از الزام یا دامنه کار را نمی پذیرد | شرح دقیق مورد مستثنی شده و اثر آن بر محدوده تأمین |
| غیرقابل اعمال (Not Applicable) | الزام واقعاً به تجهیز یا پیکربندی پیشنهادی مربوط نیست | دلیل فنی غیرقابل اعمال بودن، نه صرفاً درج N/A |
ثبت «منطبق» نباید جای ارائه داده فنی را بگیرد. اگر دیتاشیت دبی، هد، توان، متریال، فشار طراحی، مصرف یوتیلیتی یا سطح صدا را درخواست کرده است، پاسخ Comply بدون درج مقدار پیشنهادی برای مقایسه فروشندگان کافی نیست. برای مثال، در مدارک API 614 حتی مسئول تکمیل داده های دیتاشیت میان خریدار و فروشنده مشخص می شود و دیتاشیت برای مراحل پیشنهاد، خرید و وضعیت نهایی تجهیز کاربرد جداگانه دارد.
به همین دلیل، جدول تطابق بهتر است علاوه بر وضعیت انطباق، پاسخ واقعی فروشنده را نیز نشان دهد:
| الزام نمونه | مقدار موردنیاز | پاسخ فروشنده | وضعیت | اقدام ارزیابی |
|---|---|---|---|---|
| ظرفیت تضمین شده | 500 m³/h | 500 m³/h | منطبق | قابل پذیرش |
| توان مصرفی تضمین شده | حداکثر 90 kW | 86 kW | منطبق | در مقایسه مصرف انرژی لحاظ شود |
| متریال قطعه در تماس با سیال | گرید مشخص شده در دیتاشیت | گرید جایگزین | دارای انحراف | مقاومت خوردگی و اثر قیمت بررسی شود |
| آزمون تعیین شده پروژه | الزامی | در محدوده فروشنده نیست | استثنا | هزینه و مسئولیت اجرای آزمون مشخص شود |
| الزام مربوط به تجهیز جانبی حذف شده از محدوده | — | غیرقابل اعمال | N/A | دلیل حذف کنترل شود |
عبارت «طبق استاندارد سازنده» نیز به خودی خود پاسخ فنی محسوب نمی شود. فروشنده باید مشخص کند استاندارد داخلی او چه الزام یا مقداری را جایگزین درخواست پروژه می کند و در صورت لزوم مدرک فنی مربوط را ارائه دهد. این موضوع به خصوص برای تجهیزات پالایشگاهی و پتروشیمی اهمیت دارد؛ زیرا API برای بسیاری از تجهیزات، دیتاشیت ها، الزامات بازرسی و مدارک فروشنده را به عنوان اجزای مرتبط فرایند خرید در نظر می گیرد.
اگر یک الزام در چند مدرک تکرار شده و مقادیر آن ها متفاوت است، فروشنده نباید رأساً یکی را انتخاب کند. این مورد باید به عنوان ابهام مطرح و پیش از نهایی شدن ارزیابی فنی تعیین تکلیف شود. به همین ترتیب، انحراف مهم نباید فقط داخل توضیحات چندصفحه ای پیشنهاد پنهان شود؛ باید در جدول تطابق و فهرست انحرافات قابل ردگیری باشد.
نکته ارزیابی: پیشنهادهایی را هم سطح در نظر نگیرید که یکی مقادیر واقعی و انحرافات خود را شفاف اعلام کرده اما دیگری تقریباً تمام ردیف ها را فقط با «Comply» یا «Vendor Standard» پاسخ داده است. قبل از مقایسه قیمت، ردیف های مبهم باید بسته شوند و برای هر الزام مهم مقدار پیشنهادی، وضعیت انطباق و مرجع انحراف مشخص باشد.
عملکرد تضمین شده و شرایط اعتبار ضمانت
در مقایسه پیشنهادهای فنی، اعداد عملکردی زمانی ارزش قراردادی دارند که فروشنده آن ها را به عنوان مقادیر تضمین شده اعلام کند. ظرفیت، بازده، توان مصرفی، افت فشار، سطح صدا یا ارتعاش درج شده در بروشور یا منحنی عمومی سازنده الزاماً همان عملکردی نیست که فروشنده برای شرایط واقعی پروژه تعهد می کند. برای مثال، در استانداردهای تجهیزات دوار API نیز ارزیابی عملکرد به نقطه کار مشخص و شرایط آزمون تعریف شده وابسته است، نه صرفاً ظرفیت نامی تجهیز.
شاخص های تضمین شده باید بر اساس نوع تجهیز انتخاب شوند؛ بنابراین نباید یک فهرست ثابت برای همه تجهیزات استفاده شود.
| نوع شاخص | نمونه پارامتر قابل تضمین | چه چیزی باید همراه عدد مشخص شود؟ |
|---|---|---|
| ظرفیت | دبی، توان تولید، ظرفیت حرارتی | شرایط سیال، فشار، دما و نقطه کار |
| بازده | بازده پمپ، کمپرسور، موتور یا سامانه | بار یا نقطه کاری که بازده در آن تضمین می شود |
| مصرف انرژی | توان الکتریکی، مصرف سوخت یا بخار | شرایط بهره برداری و محدوده تلرانس |
| افت فشار | افت فشار مبدل، فیلتر، ولو یا تجهیزات فرایندی | دبی، خواص سیال و وضعیت تمیزی تجهیز |
| صدا | سطح فشار یا توان صوتی | محل اندازه گیری، فاصله و شرایط آزمون |
| ارتعاش | مقدار ارتعاش ماشین دوار | نقطه اندازه گیری، محدوده کاری و معیار پذیرش |
ضمانت عملکرد بدون شرایط مرزی معنا ندارد. برای مثال، تضمین ظرفیت یک کمپرسور باید به ترکیب و خواص گاز، فشار و دمای ورودی، فشار خروجی و سرعت یا شرایط کاری تعریف شده متصل باشد. تغییر همین داده ها می تواند ظرفیت، توان و بازده را تغییر دهد، بدون اینکه الزاماً نقصی در تجهیز وجود داشته باشد. بنابراین دو فروشنده فقط زمانی قابل مقایسه اند که ضمانت خود را برای یک مجموعه شرایط ورودی و خروجی یکسان ارائه کرده باشند.
تلرانس نیز باید از ابتدا روشن باشد. اگر فروشنده مصرف برق را 500 kW اعلام کند، باید مشخص باشد این عدد حداکثر تضمین شده است یا مقدار پیش بینی شده ای که تلرانس مثبت نیز دارد. همین موضوع درباره افت فشار، ظرفیت و بازده صدق می کند. عددی که فروشنده بتواند در آزمون با یک تلرانس تعریف نشده از آن عبور کند، مبنای مناسبی برای مقایسه اقتصادی نیست.
| مورد کنترل | نمونه سؤال در ارزیابی پیشنهاد |
|---|---|
| شرایط مرزی | عملکرد در چه فشار، دما، ترکیب سیال و بار کاری تضمین شده است؟ |
| تلرانس | حد مجاز اختلاف مقدار آزمون شده با مقدار تضمین شده چقدر است؟ |
| روش آزمون | عملکرد بر اساس کدام استاندارد و با چه تجهیزات اندازه گیری آزمون می شود؟ |
| تصحیح نتایج | اگر شرایط آزمون با شرایط تضمین متفاوت باشد، نتایج چگونه تصحیح می شوند؟ |
| معیار قبولی | چه نتیجه ای Pass یا Fail محسوب می شود؟ |
| پیامد عدم تحقق | در صورت نرسیدن به مقدار تضمین شده، اصلاح، آزمون مجدد یا سایر تعهدات فروشنده چیست؟ |
روش آزمون بخش اصلی ضمانت است. برای مثال، ISO 9906:2012 که در سال ۲۰۲۶ همچنان نسخه منتشرشده جاری برای آزمون پذیرش هیدرولیکی پمپ های روتودینامیک است، درجه های مختلف تلرانس و معیارهای پذیرش را برای آزمون عملکرد تعریف می کند. بنابراین عبارت «Performance Test as per ISO 9906» زمانی قابل ارزیابی است که Grade آزمون و نقطه یا نقاطی که باید آزمون شوند نیز مشخص باشند.
در اندازه گیری ارتعاش نیز عدد واحد بدون روش اندازه گیری کافی نیست. استانداردهای خانواده ISO 20816 ارزیابی ارتعاش ماشین را با توجه به نوع ماشین، محل اندازه گیری و شرایط کار تعریف می کنند. در نتیجه عبارت هایی مانند «Low Vibration» یا حتی درج یک مقدار ارتعاش بدون تعیین محل و معیار اندازه گیری، برای مقایسه فنی کافی نیست.
برای صدا نیز باید مشخص شود فروشنده سطح فشار صوتی را تضمین می کند یا سطح توان صوتی، اندازه گیری در چه فاصله ای انجام می شود و آیا صدای تجهیزات جانبی نیز در مقدار اعلام شده لحاظ شده است. در غیر این صورت ممکن است دو عدد با واحد یکسان، عملاً بر مبنای روش های متفاوت به دست آمده باشند.
یک نکته مهم برای واحد خرید این است که عدد بهتر همیشه پیشنهاد بهتر نیست. اگر یک فروشنده بازده بالاتر یا مصرف پایین تری اعلام کند اما آن مقدار را تضمین نکند، در حالی که فروشنده دیگر عدد کمی ضعیف تر را با روش آزمون و معیار پذیرش مشخص تضمین کرده باشد، این دو مقدار از نظر قراردادی هم ارزش نیستند.
نکته ارزیابی: برای هر شاخص مهم، جدول مقایسه باید حداقل شامل مقدار تضمین شده، شرایط اعتبار ضمانت، تلرانس، استاندارد و روش آزمون و معیار پذیرش باشد. مقادیر «Typical»، «Expected»، «Estimated» یا داده های کاتالوگی نباید در ارزیابی هم سطح اعداد تضمین شده قرار گیرند.
محدوده تأمین و مرز تحویل
در مقایسه پیشنهادها، قیمت تجهیز فقط زمانی قابل مقایسه است که محدوده تأمین (Scope of Supply) و مرز تحویل (Battery Limit) هر فروشنده یکسان و شفاف باشد. دو پیشنهاد ممکن است برای یک تجهیز اصلی قیمت نزدیک داشته باشند، اما یکی محرک، شاسی، کوپلینگ، سیستم آب بندی، ابزار دقیق، تابلو و پایپینگ داخلی را در قیمت لحاظ کرده باشد و دیگری بخشی از همین اقلام را بر عهده خریدار گذاشته باشد. در چنین شرایطی مقایسه مستقیم قیمت، نتیجه واقعی نمی دهد.
محدوده تأمین باید بر حسب نوع تجهیز بررسی شود؛ زیرا اقلام جانبی یک پمپ، کمپرسور، مبدل، پکیج فرایندی یا تجهیز دوار یکسان نیستند.
| قلم قابل بررسی | آنچه باید در پیشنهاد روشن شود | ریسک ابهام در محدوده تأمین |
|---|---|---|
| تجهیز اصلی | مدل، تعداد و اجزای اصلی داخل محدوده | حذف بخشی از تجهیز یا ارائه نسخه ساده تر |
| محرک | موتور، توربین یا سایر محرک ها و توان نامی | انتقال هزینه خرید محرک به خریدار |
| شاسی و صفحه پایه | ابعاد، متریال و محدوده ساخت | هزینه اضافی ساخت یا اصلاح در سایت |
| کوپلینگ و حفاظ | نوع، سازنده و محدوده نصب | خرید جداگانه یا ناسازگاری با محرک |
| سیستم آب بندی | نوع آب بند، واحدهای جانبی و پایپینگ مربوط | افزایش هزینه و پیچیدگی نصب |
| ابزار دقیق | ترانسمیترها، سوئیچ ها، گیج ها و حسگرها | اختلاف در سطح کنترل و حفاظت |
| تابلو و تجهیزات برقی | تابلو، جعبه اتصال، استارتر یا کنترلر | تحمیل خرید تجهیزات تکمیلی |
| کابل کشی | کابل داخلی پکیج و محل پایان کابل ها | اختلاف در مرز مسئولیت نصب |
| پایپینگ داخلی | لوله، ولو، اتصالات و ساپورت داخل پکیج | نیاز به ساخت اقلام اضافی در سایت |
| سازه و ساپورت | فریم، پلتفرم، نردبان و ساپورت های داخلی | افزایش هزینه ساخت و نصب |
| عایق | متریال عایق، پوشش و محدوده اجرا | اختلاف در وزن، هزینه و زمان نصب |
| قطعات یدکی | قطعات راه اندازی، دوساله یا عملیاتی | قیمت اولیه پایین ولی هزینه بهره برداری بالاتر |
| مدارک | نقشه ها، دیتاشیت ها، دستورالعمل ها و مدارک نهایی | تأخیر در تأیید، نصب یا راه اندازی |
مرز تحویل باید مشخص کند مسئولیت فروشنده دقیقاً تا کجا ادامه دارد. برای مثال، در یک پکیج ممکن است فروشنده تمام پایپینگ داخلی را تا فلنج مرزی پکیج تأمین کند اما پایپینگ بیرون پکیج بر عهده خریدار باشد. در بخش برق نیز ممکن است سیم کشی داخلی تا جعبه اتصال داخل محدوده فروشنده باشد و کابل از جعبه اتصال تا تابلو اصلی خارج از محدوده باشد. همین منطق برای ابزار دقیق، سامانه کنترل و سازه نیز صدق می کند.
در تجهیزات دوار، عبارت کلی «Complete Package» نیز نباید بدون جزئیات پذیرفته شود. برای مثال، ممکن است یک فروشنده پمپ را همراه موتور، صفحه پایه و کوپلینگ پیشنهاد کند ولی سیستم آب بندی، ابزار دقیق حفاظتی یا تابلو کنترل را خارج از محدوده قرار دهد. فروشنده دیگر ممکن است همین اقلام را در قیمت پایه لحاظ کرده باشد. تا زمانی که این تفاوت ها هم سطح نشوند، اختلاف قیمت تجهیزات معنی دقیقی ندارد.
در اقلام جانبی نیز باید نوع و سطح تأمین مشخص شود. درج عبارت «Instrument Included» کافی نیست؛ باید روشن باشد چه ابزارهایی، با چه تعداد و چه سطحی از سیم کشی و اتصال ارائه می شوند. همین موضوع درباره قطعات یدکی نیز برقرار است؛ «Spare Parts Included» بدون فهرست قطعات و دوره پوشش، مبنای مناسبی برای مقایسه نیست.
موارد خارج از محدوده تأمین باید به صورت یک فهرست مستقل ارائه شوند. اگر فروشنده تجهیز یا خدمتی را تأمین نمی کند، بهتر است آن را صریحاً تحت عنوان Exclusion اعلام کند، نه اینکه خریدار مجبور باشد نبود آن را از میان صفحات پیشنهاد استنباط کند.
نکته ارزیابی: پیش از مقایسه قیمت، برای هر فروشنده یک ماتریس محدوده تأمین تهیه شود و وضعیت اقلام اصلی به صورت Included، Optional، By Purchaser یا Excluded مشخص شود. قیمت پایین تر فقط زمانی مزیت واقعی دارد که حذف یک محرک، سیستم آب بندی، ابزار دقیق، کابل کشی، قطعات یدکی یا مدارک باعث انتقال هزینه به بخش دیگری از پروژه نشده باشد.
تجهیزات جانبی و سطح افزونگی
در مقایسه پیشنهادها، باید مشخص شود فروشنده چه سطحی از افزونگی (Redundancy) برای تجهیز اصلی و سامانه های جانبی در نظر گرفته است. آرایش هایی مانند یک واحد در سرویس و یک واحد رزرو (Duty/Standby)، چند Train مستقل، پمپ رزرو، فیلتر دوبل، فن کمکی یا منبع تغذیه پشتیبان می توانند قابلیت اطمینان را افزایش دهند، اما همیشه به معنی پیشنهاد بهتر نیستند. افزونگی فقط زمانی ارزش دارد که با بحرانی بودن سرویس، امکان توقف، زمان تعمیر، ظرفیت موردنیاز و فلسفه بهره برداری پروژه هم خوان باشد.
| موضوع مقایسه | چه چیزی باید روشن شود؟ | اثر بر تصمیم خرید |
|---|---|---|
| تعداد واحدهای اصلی | 1×100%، 2×50%، 2×100% یا آرایش دیگر | تعیین ظرفیت در حالت خرابی یا تعمیر |
| تجهیز رزرو | رزرو کامل، رزرو جزئی یا بدون رزرو | اثر مستقیم بر دسترس پذیری و قیمت |
| تعداد Trainها | استقلال یا وابستگی Trainها به تجهیزات مشترک | تشخیص اینکه خرابی یک جزء چه بخشی از ظرفیت را از مدار خارج می کند |
| سامانه های کمکی | پمپ روغن، فن، فیلتر، خنک کننده، منبع تغذیه و سایر تجهیزات کمکی | ممکن است تجهیز اصلی افزونه باشد اما یک جزء کمکی مشترک نقطه خرابی واحد ایجاد کند |
| تغییر واحد فعال و رزرو | دستی، خودکار یا بر اساس منطق کنترلی | اثر بر زمان بازیابی سرویس پس از خرابی |
| ظرفیت هنگام خروج یک واحد | ظرفیت باقی مانده در حالت N-1 یا سناریوی تعیین شده پروژه | مشخص می کند آیا تولید موردنیاز حفظ می شود یا خیر |
برای مثال، عبارت 2×100% به تنهایی کافی نیست. باید مشخص شود هر دو واحد واقعاً قادر به تأمین کامل ظرفیت طراحی هستند، آیا هم زمان کار می کنند یا یکی رزرو است و آیا تجهیزات جانبی آن ها نیز مستقل هستند. اگر دو پمپ مستقل از یک منبع مشترک روانکاری، تابلو یا خط مکش بحرانی استفاده کنند، افزونگی ظاهری تجهیز اصلی الزاماً به افزونگی واقعی سامانه تبدیل نمی شود.
همین موضوع در چند Train بودن اهمیت دارد. دو Train با ظرفیت 50 درصد ممکن است در زمان خروج یکی، فقط نیمی از ظرفیت را حفظ کنند؛ در حالی که آرایش Duty/Standby با دو واحد 100 درصدی می تواند ظرفیت کامل را نگه دارد. در مقابل، آرایش دوم معمولاً سرمایه گذاری، فضای نصب، مصرف جانبی و هزینه نگهداری بیشتری دارد. بنابراین باید مشخص شود پروژه در شرایط خروج یک واحد دقیقاً چه ظرفیتی را باید حفظ کند.
فلسفه تغییر وضعیت نیز باید در پیشنهاد فروشنده روشن باشد. تجهیز رزرو ممکن است فقط با فرمان اپراتور وارد مدار شود یا سامانه کنترل پس از تشخیص افت فشار، خرابی یا توقف واحد اصلی به طور خودکار آن را راه اندازی کند. این تفاوت می تواند روی ابزار دقیق، منطق کنترل، تجهیزات برقی و زمان بازیابی فرایند اثر بگذارد.
افزونگی تجهیزات جانبی نیز باید جداگانه بررسی شود. برای نمونه، در یک پکیج کمپرسور ممکن است ماشین اصلی رزرو داشته باشد اما پمپ روغن، خنک کننده یا سامانه کنترل مشترک باشد. در این حالت باید بررسی شود آیا خرابی همان جزء مشترک می تواند هر دو Train را هم زمان از سرویس خارج کند یا خیر.
افزونگی نباید به عنوان یک مزیت عمومی و بدون هزینه معرفی شود. برای سرویس غیرحیاتی که امکان توقف برنامه ریزی شده یا تعویض سریع تجهیز وجود دارد، اضافه کردن واحد رزرو ممکن است ارزش اقتصادی ایجاد نکند. برعکس، در سرویس بحرانی که توقف یک تجهیز می تواند کل واحد را متوقف کند، هزینه تجهیز رزرو ممکن است در مقایسه با هزینه توقف تولید کاملاً توجیه پذیر باشد.
نکته ارزیابی: پیش از مقایسه پیشنهادها، پروژه باید ظرفیت موردنیاز در حالت خروج یک تجهیز، سطح افزونگی تجهیزات اصلی و کمکی و فلسفه تغییر وضعیت را مشخص کند. پیشنهاد دارای تعداد تجهیزات بیشتر فقط زمانی برتر است که این افزونگی یک ریسک واقعی پروژه را کاهش دهد؛ در غیر این صورت ممکن است صرفاً هزینه، پیچیدگی و نیاز نگهداری بیشتری ایجاد کند.
نقاط اتصال مکانیکی، برقی و کنترلی
در مقایسه پیشنهادهای تجهیزات پتروشیمی و پالایشگاهی، فقط عملکرد خود تجهیز کافی نیست؛ باید بررسی شود تجهیز پیشنهادی چگونه به پایپینگ، برق، ابزار دقیق و سامانه کنترل سایت متصل می شود. تفاوت در سایز یا کلاس فشاری یک اتصال، بار مجاز نازل، ولتاژ، نوع سیگنال یا پروتکل ارتباطی می تواند بعد از خرید به اصلاح پایپینگ، کابل کشی، تابلو یا منطق کنترلی منجر شود و مزیت قیمت اولیه را از بین ببرد.
| حوزه اتصال | مواردی که باید بین پیشنهادها مقایسه شوند | ریسک اختلاف |
|---|---|---|
| مکانیکی | سایز، کلاس فشاری، نوع و جهت اتصال | تغییر پایپینگ، فلنج و آرایش نصب |
| بارهای انتقالی | نیرو و گشتاور مجاز روی نازل یا اتصال تجهیز | تنش اضافی، تغییر ساپورت یا نیاز به بازطراحی |
| برق | ولتاژ، فرکانس، تعداد فاز و توان موردنیاز | ناسازگاری با شبکه و تجهیزات توزیع سایت |
| ابزار دقیق | نوع سیگنال و تعداد ورودی/خروجی | نیاز به کارت یا تجهیزات واسط اضافی |
| جعبه اتصال | تعداد، محل، نوع ترمینال و حفاظت محیطی | افزایش کابل کشی یا دشواری نصب |
| ارتباط دیجیتال | پروتکل و معماری ارتباطی | ناسازگاری با سامانه کنترل موجود |
| توقف اضطراری و حفاظتی | شرایط Trip، فرمان ها و Reset | اختلاف با فلسفه ایمنی و بهره برداری پروژه |
| DCS و ESD | سیگنال ها، وضعیت ها، فرمان ها و حدود مسئولیت | افزایش مهندسی و تغییر سامانه کنترل |
در اتصالات مکانیکی، عبارت هایی مانند «اتصال 6 اینچ» کافی نیستند. سایز اسمی باید همراه با کلاس فشاری، استاندارد فلنج یا اتصال، نوع سطح آب بندی و در صورت اهمیت جهت و تراز آن بررسی شود. در تجهیزات دوار و برخی تجهیزات فرایندی، نیروها و گشتاورهای منتقل شده از پایپینگ به نازل ها نیز اهمیت دارند؛ زیرا یک پیشنهاد ممکن است بارهای کمتری را تحمل کند و در نتیجه پروژه به تغییر آرایش پایپینگ یا ساپورت گذاری نیاز پیدا کند.
برای اتصال های ابزاردقیق نیز باید میان سیگنال آنالوگ، سیگنال دیجیتال، کنتاکت های وضعیت و ارتباط شبکه ای تفکیک شود. عبارت کلی «Compatible with DCS» اطلاعات کافی نمی دهد. باید مشخص باشد تجهیز چه سیگنال هایی را ارسال و دریافت می کند، تعداد نقاط ورودی و خروجی چقدر است و آیا برای ارتباط با سامانه کنترل به مبدل، دروازه ارتباطی یا سخت افزار اضافه نیاز دارد.
در تجهیزات دارای ارتباط دیجیتال، پروتکل ارتباطی باید با معماری واقعی پروژه تطبیق داده شود. برای مثال، IEC 61158 خانواده ای از مشخصات ارتباطات صنعتی را پوشش می دهد؛ بنابراین نام عمومی «Fieldbus» یا «Digital Communication» برای تعیین سازگاری کافی نیست و نوع پروتکل و پیاده سازی موردنیاز پروژه باید مشخص باشد.
جعبه اتصال (Junction Box) نیز فقط یک قلم جانبی نیست. محل نصب، تعداد ورودی کابل، ترمینال ها، درجه حفاظت محیطی و در مناطق مستعد انفجار نوع گواهی آن می تواند بر کابل کشی و نصب اثر بگذارد. در مقایسه دو پکیج باید مشخص شود سیم کشی داخلی فروشنده دقیقاً تا کدام جعبه اتصال ادامه دارد و کابل های بعد از آن در مسئولیت چه طرفی هستند.
منطق توقف حفاظتی (Trip) از مهم ترین نقاط اتصال کنترلی است. باید مشخص شود کدام شرایط باعث هشدار می شوند، کدام شرایط تجهیز را متوقف می کنند و فرمان توقف توسط کنترل محلی، سامانه کنترل توزیع شده (DCS) یا سامانه توقف اضطراری (ESD) صادر می شود. همچنین نحوه بازنشانی، راه اندازی مجدد و وضعیت تجهیز پس از قطع برق باید روشن باشد.
در پروژه هایی که عملکردهای ایمنی به سامانه ابزاردقیق ایمنی (SIS) متصل هستند، مرز میان کنترل عادی و عملکرد ایمنی باید بر اساس فلسفه پروژه مشخص شود. IEC 61511-1:2016+A1:2017 الزامات چرخه عمر سامانه های ابزاردقیق ایمنی در صنایع فرایندی را پوشش می دهد و تفکیک عملکردهای ایمنی از کنترل عادی یکی از موضوعات اساسی این معماری است.
در مقایسه پیشنهادها، عبارت هایی مانند «DCS Compatible»، «Standard Communication» یا «All Necessary Signals Included» بدون فهرست سیگنال ها و مشخصات ارتباطی نباید پاسخ کامل تلقی شوند. ممکن است یک فروشنده فقط چند سیگنال اصلی را ارائه کند، در حالی که فروشنده دیگر وضعیت ولوها، آلارم ها، داده های حفاظتی و فرمان های کنترلی بیشتری را در محدوده خود داشته باشد.
نکته ارزیابی: پیش از انتخاب فروشنده، برای هر پیشنهاد یک فهرست نقاط اتصال تهیه شود که اتصالات مکانیکی، بارهای مجاز، نیازهای برق، سیگنال های ابزار دقیق، جعبه های اتصال، پروتکل های ارتباطی و ارتباط با DCS، ESD و SIS را مشخص کند. پیشنهاد ارزان تر زمانی واقعاً ارزان تر است که برای اتصال آن به زیرساخت موجود، اصلاحات قابل توجه پایپینگ، برق یا سامانه کنترل لازم نباشد.
موارد خارج از پیشنهاد و مفروضات فروشنده
اختلاف قیمت میان دو پیشنهاد همیشه ناشی از تفاوت کیفیت یا برند تجهیز نیست. بخشی از اختلاف می تواند از موارد خارج از محدوده تأمین (Exclusions)، مفروضات فروشنده (Assumptions) یا اقلام اختیاری (Optional Items) ناشی شود. اگر این سه گروه پیش از مقایسه تجاری تفکیک نشوند، ممکن است پیشنهاد ارزان تر در ظاهر انتخاب شود اما پس از سفارش، هزینه همان اقلام به شکل خرید تکمیلی، تغییر سفارش یا اصلاحات سایت به پروژه برگردد.
بهتر است این موارد در یک جدول مستقل از قیمت پایه بررسی شوند:
| نوع مورد | نمونه در پیشنهاد تجهیزات | اثر احتمالی بر مقایسه قیمت | اقدام مناسب واحد خرید |
|---|---|---|---|
| خارج از محدوده تأمین | کابل بین پکیج و تابلو سایت | هزینه به خریدار منتقل شده است | هزینه خرید و نصب به قیمت ارزیابی شده اضافه شود |
| خارج از محدوده تأمین | عایق کاری یا رنگ نهایی سایت | قیمت پایه پایین تر دیده می شود | مسئول اجرا و هزینه تکمیل مشخص شود |
| خارج از محدوده تأمین | قطعات یدکی راه اندازی یا بهره برداری | هزینه اولیه کمتر اما نیاز خرید بعدی | فهرست و قیمت جداگانه دریافت شود |
| مفروض فروشنده | آب خنک کننده با دمای ورودی مشخص | ممکن است با شرایط واقعی سایت متفاوت باشد | مقدار فرض شده با داده سایت تطبیق داده شود |
| مفروض فروشنده | فشار هوای ابزار دقیق بالاتر از فشار موجود سایت | نیاز به اصلاح شبکه یا تجهیز کمکی ایجاد می شود | قبل از پذیرش پیشنهاد تعیین تکلیف شود |
| مفروض فروشنده | بار نازل یا شرایط پایپینگ مطابق استاندارد داخلی سازنده | می تواند آرایش پایپینگ سایت را تغییر دهد | حدود قابل قبول عددی مطالبه شود |
| قلم اختیاری | تجهیز رزرو یا سامانه کمکی اضافی | در قیمت پایه لحاظ نشده است | نیاز پروژه مشخص و قیمت هم سطح سازی شود |
| قلم اختیاری | آزمون اضافی یا بازرسی شخص ثالث | اختلاف قیمت ممکن است ناشی از حذف آزمون باشد | مشخص شود آزمون الزام پروژه است یا انتخابی |
| قلم اختیاری | ابزار دقیق یا سامانه کنترل پیشرفته تر | عملکرد دو پیشنهاد یکسان نیست | فقط در صورت نیاز پروژه به قیمت پایه اضافه شود |
مورد خارج از محدوده تأمین یعنی فروشنده صریحاً مسئولیت آن قلم یا فعالیت را نمی پذیرد. این مورد نباید فقط در یادداشت های انتهای پیشنهاد باقی بماند؛ باید اثر آن بر هزینه کل نصب و راه اندازی محاسبه شود. برای مثال، خارج کردن کابل کشی، عایق، پایپینگ بین تجهیزات پکیج یا قطعات یدکی می تواند قیمت خرید را کاهش دهد، اما لزوماً هزینه کل پروژه را کاهش نمی دهد.
مفروض فروشنده حتی می تواند مهم تر از یک قلم حذف شده باشد. فروشنده ممکن است قیمت و طراحی خود را بر اساس دمای آب خنک کننده، فشار بخار، ترکیب سیال، ولتاژ، ارتفاع سایت یا شرایط محیطی خاصی تنظیم کرده باشد. اگر این فرض با داده واقعی پروژه تطابق نداشته باشد، مقدار عملکرد تضمین شده یا حتی اعتبار قیمت پیشنهادی می تواند تغییر کند. بنابراین مفروضات باید پیش از سفارش یا تأیید شوند یا با داده واقعی پروژه جایگزین شوند.
اقلام اختیاری نیز نباید به صورت خودکار به عنوان مزیت یک پیشنهاد در نظر گرفته شوند. فروشنده ممکن است سیستم کنترل پیشرفته تر، افزونگی بیشتر، آزمون های اضافه یا تجهیزات جانبی بیشتری پیشنهاد کند؛ اما اگر پروژه به آن ها نیاز نداشته باشد، افزودن آن ها فقط قیمت ارزیابی شده را افزایش می دهد. در مقابل، اگر یک قلم در پیشنهاد فروشنده «اختیاری» است ولی در مشخصات فنی پروژه الزام شده، باید برای مقایسه روی مبنای یکسان به قیمت پایه آن فروشنده اضافه شود.
برای مقایسه تجاری صحیح، بهتر است علاوه بر قیمت پیشنهادی فروشنده یک قیمت هم سطح شده نیز محاسبه شود؛ یعنی هزینه اقلام الزامی حذف شده، گزینه های موردنیاز پروژه و هزینه های قابل پیش بینی ناشی از مفروضات متفاوت به قیمت پایه اضافه یا از آن کسر شوند. در این حالت ممکن است پیشنهاد دارای کمترین قیمت اولیه، پس از هم سطح سازی دیگر ارزان ترین گزینه نباشد.
نکته ارزیابی: پیش از مقایسه نهایی قیمت، برای هر فروشنده سه فهرست مستقل شامل موارد خارج از محدوده تأمین، مفروضات و اقلام اختیاری تهیه شود. هر موردی که برای پروژه الزامی است باید از نظر فنی و مالی تعیین تکلیف شود؛ قیمت ها فقط پس از این هم سطح سازی قابل مقایسه واقعی هستند.
کیفیت ساخت تجهیزات با چه مدارکی اثبات می شود؟
کیفیت ساخت تجهیزات فقط با نام سازنده، کشور مبدأ یا عبارت هایی مانند «ساخت مطابق استاندارد» قابل اثبات نیست. در خرید تجهیزات پالایشگاهی و پتروشیمی، باید بتوان متریال مصرف شده، فرایندهای ساخت، جوشکاری، بازرسی، آزمون ها و نتایج نهایی را تا سطح موردنیاز پروژه به مدارک قابل ردیابی متصل کرد. به همین دلیل، ارزیابی کیفیت باید از مرحله ساخت آغاز شود و صرفاً به بازرسی ظاهری تجهیز آماده تحویل محدود نباشد.
مدارک موردنیاز نیز برای همه تجهیزات یکسان نیستند. میزان مستندسازی باید با نوع تجهیز، فشار و دما، بحرانی بودن سرویس، نوع متریال، الزامات کد و سطح بازرسی پروژه متناسب باشد. یک مخزن تحت فشار جوشی، پکیج کمپرسور، مبدل حرارتی و تجهیز مکانیکی ساده الزاماً به یک مجموعه یکسان از مدارک کنترل کیفیت نیاز ندارند.
در ارزیابی پیشنهاد فروشندگان باید مشخص شود چه گواهی های متریال و ردیابی، مدارک تأیید روش و صلاحیت جوشکاری، گزارش های آزمون های غیرمخرب و کنترل ابعادی، نتایج آزمون فشار و عملکرد و برنامه بازرسی ارائه خواهند شد. همچنین نقاط حضور یا توقف بازرسی خریدار باید پیش از شروع ساخت در برنامه بازرسی تعیین شوند؛ نه پس از تکمیل تجهیز.
در پایان ساخت نیز این شواهد باید در یک مجموعه منظم از مدارک نهایی ساخت (Manufacturing Data Record) تحویل شوند تا خریدار بتواند انطباق تجهیز تحویلی را با متریال، روش ساخت، آزمون ها و الزامات سفارش ردیابی کند. در نتیجه، تعداد زیاد مدارک به تنهایی نشانه کیفیت نیست؛ ارزش مدارک زمانی است که بتوانند کیفیت تجهیز مشخصی را با شماره ساخت، قطعه، متریال و نتیجه بازرسی مربوط به همان تجهیز اثبات کنند.
گواهی متریال و قابلیت ردیابی
وجود گواهی متریال (Material Certificate) زمانی ارزش کنترلی دارد که بتوان آن را به قطعه واقعی نصب شده روی تجهیز مرتبط کرد. صرف دریافت چند گواهی آنالیز شیمیایی یا خواص مکانیکی، بدون وجود شماره ذوب (Heat Number)، شناسه قطعه و زنجیره ردیابی اثبات نمی کند همان متریال در ساخت تجهیز استفاده شده است. ISO 10474:2013، که در سال ۲۰۲۳ مجدداً تأیید شده و همچنان نسخه جاری است، انواع مدارک بازرسی قابل ارائه برای محصولات فولادی را بر اساس الزامات سفارش تعریف می کند.
در خرید تجهیزات پالایشگاهی و پتروشیمی، سطح ردیابی باید متناسب با بحرانی بودن قطعه، فشار و دما، تماس با سیال فرایندی و الزامات کد پروژه تعیین شود؛ نه اینکه الزام یکسانی برای تمام پیچ ها، صفحات، ساپورت ها و قطعات فرعی اعمال شود.
| گروه قطعه | سطح ردیابی معمولاً موردنیاز | چه چیزی باید قابل اثبات باشد؟ | ریسک نبود ردیابی |
|---|---|---|---|
| اجزای نگهدارنده فشار | ردیابی مستقیم تا گواهی متریال | گرید، شماره ذوب، خواص مکانیکی و آزمون های موردنیاز | استفاده از متریال نامشخص در مرز فشار |
| نازل، فلنج و قطعات جوشی اصلی | ردیابی تا گواهی متریال طبق الزامات پروژه | تطابق شناسه قطعه با شماره ذوب یا شماره بچ | عدم امکان تأیید متریال پس از مونتاژ |
| قطعات در تماس با سیال خورنده | ردیابی متناسب با حساسیت سرویس | گرید و وضعیت متریال موردنیاز برای مقاومت خوردگی | جایگزینی ناخواسته گرید و کاهش عمر تجهیز |
| قطعات تحت بار یا بحرانی ماشین | بر اساس استاندارد تجهیز و مشخصات فنی پروژه | متریال، خواص و در صورت الزام عملیات حرارتی | شکست یا کاهش قابلیت اطمینان قطعه |
| قطعات عمومی و غیرحساس | در صورت الزام سفارش یا استاندارد | مشخصات خرید یا گواهی سازنده | هزینه مستندسازی بدون ارزش متناسب |
شماره ذوب حلقه اصلی ارتباط میان محصول فولادی و نتایج مربوط به تولید آن است، اما فقط وجود این شماره روی گواهی کافی نیست. همان شناسه باید روی متریال ورودی، برچسب، نقشه ساخت یا سامانه ردیابی سازنده قابل دنبال کردن باشد. ASME نیز در آموزش رسمی Section VIII، «الزامات ردیابی متریال» را جزو الزامات مستقل ساخت مخازن تحت فشار قرار می دهد؛ یعنی ردیابی بخشی از کنترل ساخت است، نه صرفاً یک مدرک نهایی.
یک نقطه حساس، برش و تقسیم متریال اولیه است. اگر یک ورق، لوله یا فورج دارای شماره ذوب به چند قطعه تبدیل شود، سازنده باید روشی داشته باشد که هویت متریال پس از برش نیز حفظ شود. این انتقال ممکن است از طریق نشانه گذاری مجدد کنترل شده، شماره قطعه یا سامانه مستند ردیابی انجام شود. اگر ارتباط میان قطعه و گواهی در این مرحله قطع شود، وجود گواهی اولیه دیگر برای اثبات هویت قطعه نهایی کافی نیست.
در ارزیابی مدارک نیز باید میان نوع گواهی و سطح ردیابی تفاوت گذاشت. یک گواهی با اطلاعات آزمایشگاهی کامل، اگر به قطعه نصب شده قابل اتصال نباشد، ارزش کمتری از مدرکی دارد که زنجیره مشخصی از گواهی متریال تا شماره قطعه و تجهیز نهایی ارائه می دهد. ISO 10474 نیز نوع مدرک بازرسی را تابع الزامات سفارش می داند؛ بنابراین نوع گواهی موردنیاز باید از ابتدا در سفارش مشخص شود، نه اینکه پس از ساخت از فروشنده مطالبه شود.
نکته خرید: در درخواست خرید مشخص شود کدام اجزا نیازمند گواهی متریال و قابلیت ردیابی کامل هستند. برای قطعات بحرانی، خریدار باید بتواند مسیر «شماره تجهیز یا قطعه → شناسه قطعه → شماره ذوب → گواهی متریال» را بدون شکاف دنبال کند. الزام ردیابی کامل برای تمام قطعات معمولاً هزینه و حجم مدارک را افزایش می دهد؛ اما حذف آن از اجزای تحت فشار، قطعات در تماس با سیال بحرانی یا اجزایی که استاندارد پروژه الزام کرده است، ریسک قابل قبولی ایجاد نمی کند.
مدارک جوشکاری و صلاحیت فرایند
در تجهیزات جوشی، کیفیت ساخت فقط با ظاهر جوش یا عبارت «جوشکاری مطابق استاندارد» قابل اثبات نیست. خریدار باید مجموعه ای از مدارک را مطالبه کند که نشان دهد روش جوشکاری تأیید شده، جوشکار صلاحیت لازم را داشته و اجرای واقعی با مدارک مصوب قابل ردیابی است. این الزامات باید بر اساس کد ساخت، نوع تجهیز، متریال و حساسیت سرویس تعیین شوند.
| مدرک | نقش آن در اثبات کیفیت | چه چیزی باید کنترل شود؟ |
|---|---|---|
| دستورالعمل جوشکاری WPS | روش مجاز اجرای جوش را مشخص می کند | ارتباط آن با اتصال واقعی و کد مرجع |
| سابقه تأیید روش PQR | نشان می دهد روش جوشکاری با آزمون های لازم تأیید شده است | پوشش متریال، ضخامت و فرایند موردنیاز |
| گواهی صلاحیت جوشکار | اثبات می کند فرد مجاز به اجرای جوش مربوطه بوده است | اعتبار گواهی و دامنه صلاحیت |
| نقشه جوش | محل و شماره هر اتصال جوشی را مشخص می کند | ارتباط شماره جوش با WPS، جوشکار و گزارش بازرسی |
| سوابق عملیات حرارتی | در صورت الزام، اجرای عملیات حرارتی را مستند می کند | دما، زمان، سیکل ثبت شده و اتصال آن به قطعه |
| سوابق تعمیر جوش | تعمیرات انجام شده روی جوش را ثبت می کند | محل تعمیر، روش تأییدشده و آزمون مجدد |
WPS و PQR دو مدرک جایگزین یکدیگر نیستند. WPS روش اجرایی مورد تأیید برای تولید را مشخص می کند، در حالی که PQR سابقه ای است که نشان می دهد آن روش با پارامترهای مشخص آزمایش و تأیید شده است. در پروژه های مبتنی بر ASME، الزامات صلاحیت روش های جوشکاری و جوشکاران در Section IX تعریف می شوند؛ بنابراین درج عبارت کلی «ASME Welding» بدون ارائه مدارک مرتبط برای ارزیابی کفایت ساخت کافی نیست.
صلاحیت جوشکار نیز باید با فرایند، نوع اتصال و دامنه کاری واقعی تطابق داشته باشد. صرف داشتن یک گواهی عمومی برای جوشکار اثبات نمی کند که او برای تمام متریال ها، موقعیت ها و فرایندهای مورد استفاده در تجهیز مجاز است.
نقشه جوش در پروژه های دارای سطح کنترل بالاتر ارزش زیادی دارد، زیرا امکان می دهد هر اتصال جوشی به شماره جوش، WPS مورد استفاده، شناسه جوشکار و گزارش های آزمون مرتبط شود. این ارتباط برای تجهیزات تحت فشار یا سرویس های بحرانی اهمیت بیشتری دارد؛ زیرا در صورت بروز عدم انطباق، محل و سوابق همان اتصال قابل ردیابی خواهد بود.
اگر کد یا مشخصات فنی پروژه عملیات حرارتی پس از جوشکاری (PWHT) را الزام کرده باشد، صرف درج عبارت «PWHT Done» کافی نیست. باید سوابق ثبت شده سیکل حرارتی، شامل دما و زمان، به تجهیز یا اتصال مربوط قابل انتساب باشند. در صورت وجود تعمیر جوش پس از عملیات حرارتی نیز باید مشخص شود آیا عملیات یا آزمون های تکمیلی مجدد لازم بوده اند یا خیر.
نکته خرید: در درخواست خرید مشخص شود برای تجهیزات جوشی چه مدارکی از جمله WPS، PQR، صلاحیت جوشکار، نقشه جوش و سوابق عملیات حرارتی باید همراه پرونده ساخت تحویل شوند. این مدارک فقط زمانی ارزش دارند که به اتصال ها و قطعات واقعی تجهیز قابل ردیابی باشند؛ نه اینکه مجموعه ای عمومی از مدارک کارخانه بدون ارتباط مشخص با تجهیز خریداری شده ارائه شود.
بازرسی های غیرمخرب و کنترل ابعادی
در تجهیزات صنعتی، عبارت کلی «NDE انجام شود» برای تعریف کنترل کیفیت کافی نیست. بازرسی های غیرمخرب باید بر اساس کد ساخت، کلاس و نوع تجهیز، متریال، نوع اتصال، بحرانی بودن سرویس و مشخصات فنی پروژه تعریف شوند. نوع آزمون، درصد یا گستره بازرسی، معیار پذیرش و صلاحیت فرد یا شرکت مجری چهار موضوع مستقل هستند و باید جداگانه در اسناد خرید مشخص شوند.
| موضوع | آنچه باید در اسناد پروژه مشخص شود | ریسک ابهام |
|---|---|---|
| نوع آزمون | RT، UT، PT، MT یا سایر روش های موردنیاز | انجام آزمونی که برای عیب موردنظر مناسب نیست |
| گستره بازرسی | 100%، نمونه ای، Spot یا نواحی مشخص | اختلاف جدی در هزینه و سطح کنترل کیفیت |
| معیار پذیرش | بند و کد مرجع برای Accept/Reject | تفسیر متفاوت نتایج توسط سازنده و بازرس |
| صلاحیت مجری | سطح صلاحیت و نظام گواهی موردقبول پروژه | نامعتبرشدن نتایج بازرسی |
| کنترل ابعادی | ابعاد بحرانی، تلرانس، تراز و محل اتصالات | مشکل در نصب و اتصال به سایت |
انتخاب روش بازرسی باید با نوع عیب و هندسه قطعه هماهنگ باشد. آزمون مایع نافذ (PT) برای ناپیوستگی های سطحی در مواد غیرمتخلخل کاربرد دارد، در حالی که آزمون ذرات مغناطیسی (MT) به مواد فرومغناطیس محدود است. آزمون های حجمی مانند رادیوگرافی (RT) یا فراصوت (UT) نیز بسته به هندسه، ضخامت، نوع اتصال و الزام کد انتخاب می شوند. بنابراین نباید یک روش بازرسی بدون توجه به کاربرد آن به تمام قطعات تعمیم داده شود.
گستره بازرسی نیز اثر مستقیم بر قیمت دارد. الزام 100% RT یا UT با یک بازرسی نمونه ای یا موضعی از نظر هزینه، زمان ساخت و سطح اطمینان یکسان نیست. اگر پروژه درصد مشخصی از جوش ها یا نواحی خاصی مانند اتصالات بحرانی، نازل ها یا تعمیرات را تحت بازرسی قرار می دهد، این موضوع باید پیش از قیمت گذاری در درخواست خرید درج شود.
معیار پذیرش از خود روش آزمون مهم تر نیست، اما بدون آن نتیجه آزمون قابل تصمیم گیری نیست. یک ناپیوستگی ممکن است در یک کد یا کلاس تجهیز قابل قبول و در پروژه ای دیگر مردود باشد. بنابراین فروشنده نباید فقط گزارش «No Defect» ارائه کند؛ گزارش باید به روش آزمون، محل بازرسی و معیار پذیرش مرجع قابل ردیابی باشد.
در پروژه های مبتنی بر ASME، الزامات مربوط به روش های آزمون غیرمخرب در ASME BPVC Section V پوشش داده می شوند، اما معیار پذیرش معمولاً از کد ساخت یا بخش مربوط به تجهیز می آید؛ بنابراین ارجاع صرف به Section V برای تعیین قبولی یا رد کافی نیست. همین تفاوت باید در درخواست خرید و برنامه بازرسی روشن باشد.
صلاحیت پرسنل بازرسی نیز باید از ابتدا تعیین شود. ISO 9712 الزامات صلاحیت و گواهی پرسنل آزمون های غیرمخرب را برای روش های مختلف NDT تعریف می کند. اگر پروژه نظام دیگری مانند SNT-TC-1A یا الزامات داخلی کارفرما را می پذیرد، همان نظام باید در اسناد خرید مشخص شود تا فروشندگان بر یک مبنا قیمت دهند.
کنترل ابعادی نیز باید جدا از NDE دیده شود. در تجهیزاتی که به پایپینگ، فونداسیون یا تجهیزات دیگر متصل می شوند، کنترل ابعاد کلی، فاصله مرکز نازل ها، تراز، ارتفاع، جهت اتصالات، محل پیچ های مهاری و تلرانس های مونتاژی می تواند از بروز اصلاحات پرهزینه در سایت جلوگیری کند.
نکته خرید: در درخواست خرید برای هر ناحیه یا اتصال بحرانی، چهار مورد روش بازرسی، گستره بازرسی، معیار پذیرش و صلاحیت مجری به صورت مستقل مشخص شود. در کنار آن، ابعاد و تلرانس هایی که بر نصب یا اتصال به سایت اثر دارند نیز در برنامه کنترل ابعادی درج شوند. عبارت های کلی مانند «NDE as per Code» یا «Dimensional Check Required» برای مقایسه پیشنهادها کافی نیستند.
آزمون فشار و تست عملکرد
در مدارک خرید، عنوان کلی «Test Required» کافی نیست. آزمون فشار، آزمون نشتی، آزمون کارکرد مکانیکی و آزمون عملکرد هرکدام هدف متفاوتی دارند و نباید به جای یکدیگر استفاده شوند. نوع آزمون باید بر اساس نوع تجهیز، کد ساخت، شرایط سرویس و سطح تضمین عملکرد پروژه تعیین شود؛ همه تجهیزات نیز به همه این آزمون ها نیاز ندارند.
| نوع آزمون | هدف اصلی | برای چه چیزی استفاده می شود؟ | چه چیزی باید در درخواست خرید مشخص شود؟ |
|---|---|---|---|
| آزمون فشار (Pressure Test) | بررسی استحکام و یکپارچگی مرز تحت فشار | مخازن، مبدل ها، پایپینگ یا اجزای تحت فشار | فشار آزمون، سیال آزمون، دما و معیار پذیرش |
| آزمون نشتی (Leak Test) | بررسی نشت از اتصالات، آب بندها یا مرز سیال | ولو، سیستم آب بندی، اتصالات یا تجهیزات حساس به نشتی | روش آزمون، فشار، سیال و حد مجاز نشتی |
| آزمون کارکرد مکانیکی (Mechanical Run Test) | بررسی رفتار مکانیکی تجهیز هنگام کار | پمپ، کمپرسور، توربین، فن یا سایر تجهیزات دوار | مدت آزمون، سرعت، ارتعاش، دما و شرایط پذیرش |
| آزمون عملکرد (Performance Test) | اثبات ظرفیت و عملکرد تضمین شده | تجهیزاتی که ظرفیت، هد، توان، بازده یا افت فشار آن ها تعهد قراردادی است | نقطه کار، تلرانس، روش آزمون و معیار پذیرش |
آزمون فشار برای اثبات ظرفیت عملکرد تجهیز نیست. این آزمون بررسی می کند که بخش تحت فشار بتواند شرایط تعیین شده در کد یا مشخصات فنی را بدون نشتی نامجاز، تغییر شکل غیرقابل قبول یا خرابی تحمل کند. فشار آزمون نیز نباید به صورت یک ضریب عمومی و ثابت برای تمام تجهیزات تعیین شود؛ مقدار آن باید از کد ساخت و شرایط طراحی همان تجهیز گرفته شود.
آزمون نشتی هدف متفاوتی دارد. ممکن است یک تجهیز آزمون فشار را با موفقیت پشت سر بگذارد اما برای کاربردی که محدودیت نشتی سخت گیرانه دارد، به آزمون مستقل نشتی نیاز داشته باشد. برای مثال، در ولوها یا سیستم های دارای آب بند، معیار پذیرش می تواند بر اساس نرخ مجاز نشتی تعریف شود، نه صرفاً حفظ فشار.
در تجهیزات دوار، آزمون کارکرد مکانیکی بررسی می کند که تجهیز در مدت و سرعت تعیین شده از نظر ارتعاش، دمای یاتاقان، صدا یا رفتار مکانیکی غیرعادی مشکلی نداشته باشد. این آزمون لزوماً ثابت نمی کند که تجهیز ظرفیت یا بازده موردنیاز فرایند را تأمین می کند. بنابراین قبولی در آزمون کارکرد مکانیکی نباید به عنوان جایگزین آزمون عملکرد تلقی شود.
آزمون عملکرد زمانی اهمیت پیدا می کند که فروشنده ظرفیت یا شاخصی مانند دبی، هد، بازده، توان مصرفی یا افت فشار را تضمین کرده باشد. در این حالت، شرایط آزمون باید با شرایط تضمین مرتبط باشد و روش تبدیل نتایج آزمون به شرایط پروژه از قبل مشخص شود. برای نمونه، ISO 9906:2012 همچنان مرجع منتشرشده جاری برای آزمون پذیرش هیدرولیکی پمپ های روتودینامیک است و درجات مختلف تلرانس و پذیرش را تعریف می کند.
در ارزیابی پیشنهادها، عبارت هایی مانند «Hydrotest Included»، «Routine Test» یا «Performance Test as per Standard» نیز بدون جزئیات کافی نیستند. باید مشخص شود فروشنده دقیقاً کدام آزمون را، در چه شرایطی، با چه معیار پذیرش و با حضور چه طرف هایی انجام می دهد.
همه آزمون ها نیز نباید بدون نیاز پروژه الزام شوند. برای یک تجهیز ساده غیرچرخان ممکن است آزمون کارکرد مکانیکی معنا نداشته باشد؛ در مقابل، برای یک کمپرسور یا پمپ بحرانی، آزمون کارکرد و عملکرد می تواند بخش اصلی پذیرش باشد. الزام آزمون های غیرضروری می تواند هزینه و زمان تحویل را افزایش دهد، بدون اینکه ارزش فنی متناسب ایجاد کند.
نکته خرید: برای هر تجهیز، نوع آزمون های موردنیاز به صورت مستقل تعریف شود و برای هر آزمون هدف، شرایط، روش، معیار پذیرش و نیاز به حضور خریدار یا بازرس مشخص باشد. عنوان کلی «Factory Test» برای مقایسه پیشنهادها کافی نیست، چون دو فروشنده ممکن است مجموعه کاملاً متفاوتی از آزمون ها را تحت همین عنوان ارائه کنند.
برنامه بازرسی و نقاط کنترل
برنامه بازرسی و آزمون (Inspection and Test Plan یا ITP) باید پیش از شروع ساخت مشخص کند در هر مرحله چه بازرسی یا آزمونی انجام می شود، معیار پذیرش چیست، چه مدرکی ثبت می شود و خریدار یا بازرس شخص ثالث در کدام نقاط حق حضور، مشاهده یا بررسی مدارک را دارد. ITP نباید صرفاً فهرستی از آزمون های پایان ساخت باشد؛ ارزش آن در این است که کنترل های لازم را در مراحل قابل بازرسی فرایند ساخت قرار دهد.
سطح حضور خریدار نیز برای تمام فعالیت ها یکسان نیست. نقاط کنترل معمولاً بر اساس حساسیت تجهیز، کد ساخت، الزامات پروژه و امکان بررسی مجدد آن مرحله تعیین می شوند.
| نوع نقطه کنترل | مفهوم در برنامه بازرسی | اثر عملی بر ساخت |
|---|---|---|
| نقطه توقف (Hold Point) | مرحله تعیین شده بدون آزادسازی طرف مشخص شده در ITP نباید ادامه پیدا کند | برای فعالیت های بحرانی که پس از ادامه ساخت بررسی آن ها دشوار یا غیرممکن است |
| نقطه حضور (Witness Point) | خریدار یا بازرس برای مشاهده فعالیت دعوت می شود | نحوه ادامه کار در صورت عدم حضور باید طبق قرارداد یا ITP از قبل مشخص باشد |
| نقطه بازبینی مدارک (Review Point) | گزارش، گواهی یا نتیجه آزمون برای بررسی ارائه می شود | معمولاً الزام به توقف فیزیکی ساخت ایجاد نمی کند مگر در اسناد پروژه خلاف آن تعیین شده باشد |
| کنترل سازنده | فعالیت توسط واحد کنترل کیفیت سازنده انجام و ثبت می شود | مدرک آن می تواند بعداً توسط خریدار یا بازرس بررسی شود |
تفاوت نقطه توقف و نقطه حضور در خرید تجهیزات مهم است. اگر یک مرحله واقعاً Hold Point تعریف شده باشد، سازنده نباید صرفاً به دلیل حاضرنشدن بازرس از آن عبور کند؛ روش آزادسازی باید مطابق قرارداد تعیین شود. در Witness Point معمولاً سازنده پیش از آزمون اطلاع رسانی می کند و شرایط ادامه فعالیت در صورت عدم حضور بازرس باید از ابتدا روشن باشد. بنابراین استفاده از این دو عنوان بدون تعریف قراردادی می تواند هنگام ساخت باعث اختلاف شود.
ITP کاربردی باید برای هر فعالیت حداقل این اطلاعات را به هم متصل کند:
| فعالیت نمونه | مبنای کنترل | نقطه کنترلی احتمالی | مدرک خروجی |
|---|---|---|---|
| دریافت متریال بحرانی | مشخصات فنی و گواهی متریال | بازبینی مدارک یا حضور حسب پروژه | گزارش دریافت و گواهی متریال |
| جوشکاری و ساخت | کد ساخت و روش تأییدشده | کنترل سازنده / نقاط تعیین شده پروژه | سوابق ساخت و جوشکاری |
| آزمون غیرمخرب | روش، گستره و معیار پذیرش تعیین شده | حضور یا بازبینی گزارش | گزارش NDE |
| کنترل ابعادی نهایی | نقشه تأییدشده و تلرانس ها | حضور حسب حساسیت تجهیز | گزارش ابعادی |
| آزمون فشار | کد و مشخصات فنی پروژه | معمولاً نقطه کنترلی مهم پروژه | گزارش آزمون فشار |
| آزمون عملکرد | شرایط تضمین و روش آزمون | حضور در صورت الزام سفارش | گزارش آزمون و نتایج عملکرد |
| آزادسازی نهایی | درخواست خرید و ITP مصوب | بازبینی نهایی | گزارش آزادسازی و مدارک مربوط |
تعداد زیاد Hold Point الزاماً به معنی کنترل کیفیت بهتر نیست. هر نقطه توقف می تواند ساخت را تا دریافت تأیید متوقف کند و در نتیجه روی زمان تحویل اثر بگذارد. Hold Point زمانی ارزش دارد که عبور از مرحله، امکان مشاهده یا اثبات یک ویژگی مهم را از بین ببرد یا ریسک تجهیز توجیه کننده توقف باشد. برای فعالیت هایی که نتیجه آن ها بعداً با گزارش معتبر قابل بررسی است، Review Point یا Witness Point ممکن است انتخاب متناسب تری باشد.
نقش بازرس شخص ثالث (Third-Party Inspector) نیز باید دقیق تعریف شود. حضور بازرس شخص ثالث به خودی خود مسئولیت سازنده برای کیفیت و انطباق محصول را منتقل نمی کند. دامنه مأموریت بازرس باید مشخص کند چه مدارکی را بررسی می کند، در چه آزمون هایی حضور دارد، چه گزارش هایی صادر می کند و اختیار او در پذیرش، رد یا درخواست اصلاح تا چه حد است.
برای تجهیزات تحت الزامات خاص کد نیز نباید نقش بازرس پروژه با نقش بازرسی تعریف شده توسط خود کد اشتباه گرفته شود. برای نمونه، در نظام گواهی ASME برخی فعالیت های بازرسی و تأیید توسط Authorized Inspection Agency و بازرس مجاز انجام می شوند و این نقش با یک بازرس شخص ثالث تجاری که صرفاً از طرف خریدار حضور دارد یکسان نیست.
نکته خرید: ITP پیشنهادی فروشنده باید پیش از شروع ساخت بررسی و تأیید شود و برای هر فعالیت، مرجع فنی، معیار پذیرش، مسئول اجرا، مدرک خروجی و نوع نقطه کنترل روشن باشد. خریدار نیز باید Hold Pointها را فقط در نقاطی قرار دهد که از دست دادن فرصت بازرسی، ریسک واقعی ایجاد می کند؛ در غیر این صورت افزایش نقاط توقف می تواند زمان و هزینه ساخت را بدون افزایش متناسب اطمینان بالا ببرد.
پرونده ساخت و مدارک نهایی
پرونده مدارک فروشنده یا پرونده ساخت (Vendor Data Book / Manufacturing Data Record) باید شواهد نهایی طراحی، ساخت، بازرسی و آزمون تجهیز تحویلی را به صورت منظم و قابل ردیابی جمع آوری کند. این پرونده صرفاً آرشیو مکاتبات پروژه نیست؛ باید به خریدار امکان دهد بعداً مشخص کند تجهیز با چه متریالی ساخته شده، چه آزمون هایی روی آن انجام شده و نسخه نهایی نقشه ها و مدارک بهره برداری کدام است.
محتوای پرونده باید بر اساس نوع تجهیز، کد ساخت، مشخصات فنی پروژه و فهرست مدارک فروشنده تعیین شود. الزام یک بسته یکسان و حجیم برای همه تجهیزات معمولاً ارزش ایجاد نمی کند؛ در مقابل، حذف مدرکی که برای ردیابی یک تجهیز بحرانی لازم است می تواند در بهره برداری و تعمیرات مشکل ایجاد کند.
| گروه مدارک | نمونه اقلامی که حسب نوع تجهیز می توان مطالبه کرد | کاربرد پس از تحویل |
|---|---|---|
| نقشه ها و داده های نهایی | نقشه ابعادی نهایی، نقشه مونتاژ، نقشه نازل ها و نقاط اتصال | نصب، تعمیر و جایگزینی قطعات |
| مدارک متریال | گواهی متریال و سوابق ردیابی اجزای الزام شده | اثبات گرید و منشأ متریال قطعات بحرانی |
| مدارک ساخت و جوشکاری | WPS، PQR، صلاحیت جوشکار، نقشه جوش و سوابق عملیات حرارتی در صورت الزام | ردیابی کیفیت ساخت و تعمیرات بعدی |
| گزارش های بازرسی | آزمون های غیرمخرب، کنترل ابعادی و سایر بازرسی های تعیین شده | اثبات پذیرش ساخت بر اساس معیار پروژه |
| گزارش های آزمون | آزمون فشار، نشتی، کارکرد مکانیکی یا عملکرد حسب نوع تجهیز | اثبات قبولی تجهیز پیش از تحویل |
| مدارک تجهیزات خریداری شده | گواهی و دیتاشیت موتور، ابزار دقیق، ولو یا سایر اجزای اصلی | شناسایی دقیق قطعات نصب شده |
| مدارک بهره برداری و نگهداری | دستورالعمل نصب، راه اندازی، بهره برداری و تعمیرات | برنامه ریزی راه اندازی و نگهداری |
| فهرست قطعات | شماره قطعه، مدل، سازنده و قطعات یدکی پیشنهادی | سفارش صحیح قطعات در دوره بهره برداری |
| گواهی ها و تأییدیه ها | گواهی های کد، انطباق یا بازرسی شخص ثالث در صورت الزام | اثبات رعایت الزامات قراردادی یا قانونی |
یکی از مهم ترین نکات، دریافت مدارک به صورت As-Built یا نهایی شده بر اساس تجهیز واقعاً ساخته شده است. نقشه اولیه ای که هنگام پیشنهاد یا تأیید مهندسی صادر شده ممکن است تغییرات مرحله ساخت را نشان ندهد. اگر سایز نازل، مدل ابزار دقیق، شماره قطعه یا آرایش تجهیز در طول ساخت تغییر کرده است، نسخه نهایی باید همان وضعیت تحویلی را ثبت کند.
کامل بودن مدارک فقط به تعداد فایل ها مربوط نیست. باید میان مدارک ارتباط قابل ردیابی وجود داشته باشد؛ برای مثال شماره تجهیز و شماره ساخت در گزارش های آزمون مشخص باشد و گواهی متریال یا گزارش بازرسی بتواند به قطعه مربوط متصل شود. مجموعه ای از گواهی ها و گزارش های عمومی کارخانه که مشخص نیست مربوط به کدام تجهیز یا قطعه هستند، پرونده ساخت کامل محسوب نمی شود.
دستورالعمل بهره برداری و نگهداری نیز باید برای همان تجهیز و پیکربندی تحویلی باشد. دفترچه عمومی یک خانواده محصول ممکن است برای شناخت اولیه مفید باشد، اما اگر مدل دقیق قطعات، حدود عملکرد، روانکار، دوره های نگهداری یا روش باز و بسته کردن اجزای تجهیز خریداری شده را مشخص نکند، برای بهره برداری سایت کافی نیست.
فهرست قطعات نیز در تجهیزات دارای اجزای قابل تعویض اهمیت مستقیم خریدی دارد. بهتر است قطعات اصلی و مصرفی با شماره قطعه سازنده، مشخصات و در صورت نیاز سازنده جزء ثبت شوند تا واحد نگهداری چند سال بعد برای سفارش یک آب بند، یاتاقان، فیلتر یا قطعه ابزار دقیق مجبور به شناسایی مجدد تجهیز نشود.
کامل بودن پرونده ساخت باید بخشی از تحویل قراردادی تجهیز باشد، نه کاری فرعی پس از ارسال کالا. اگر تحویل نهایی مدارک به بعد از حمل یا تسویه کامل موکول شود، خریدار قدرت کمتری برای بستن موارد ناقص خواهد داشت. بهتر است فهرست مدارک، قالب، تعداد نسخه ها، زبان، وضعیت نهایی و موعد تحویل از زمان درخواست خرید مشخص شوند و پذیرش نهایی مدارک یکی از شروط تکمیل تعهد فروشنده باشد.
نکته خرید: پیش از سفارش، یک فهرست مدارک فروشنده (Vendor Document Requirement List) برای همان نوع تجهیز تعریف شود و وضعیت هر مدرک از نظر «برای تأیید»، «برای اطلاع» یا «مدرک نهایی» مشخص باشد. تحویل فیزیکی تجهیز بدون مدارک الزام شده نباید به طور خودکار به معنی تکمیل کامل محدوده تأمین تلقی شود.
قیمت تجهیزات پتروشیمی و پالایشگاهی چگونه ارزیابی می شود؟
ارزیابی قیمت تجهیزات پتروشیمی و پالایشگاهی نباید به مقایسه عدد نهایی پیشنهاد فروشندگان محدود شود. قیمت تجهیز تحت تأثیر ظرفیت و شرایط طراحی، جنس ساخت، الزامات خوردگی، کدها و گواهی ها، سطح بازرسی، محدوده تأمین، تجهیزات جانبی، وضعیت تجهیز و هزینه های حمل و راه اندازی قرار می گیرد. بنابراین دو پیشنهاد فقط زمانی قابل مقایسه اند که این متغیرها تا حد کافی هم سطح شده باشند.
در عمل، اختلاف قیمت می تواند کاملاً موجه باشد؛ برای مثال تجهیزی با متریال مقاوم تر، سطح بازرسی بالاتر، سامانه های جانبی کامل تر یا گواهی رسمی ممکن است قیمت اولیه بیشتری داشته باشد. در مقابل، پیشنهاد ارزان تر ممکن است بخشی از تجهیزات جانبی، آزمون ها، قطعات یدکی، بسته بندی صادراتی یا خدمات راه اندازی را خارج از محدوده قرار داده باشد. به همین دلیل، قیمت باید همراه با دامنه تعهد فروشنده و شرایط واقعی تجهیز پیشنهادی ارزیابی شود.
ارزیابی تجاری زمانی کامل است که علاوه بر قیمت خرید، اثر تجهیز بر مصرف انرژی و یوتیلیتی، تعمیرات، قطعات یدکی، توقف تولید، عمر سرویس و هزینه های نصب نیز دیده شود. هدف این بخش انتخاب ارزان ترین عدد پیشنهادی نیست؛ بلکه تشخیص این است که اختلاف قیمت دو گزینه ناشی از چه تفاوت فنی یا قراردادی است و آیا پرداخت هزینه بیشتر در طول عمر تجهیز ارزش اقتصادی ایجاد می کند یا خیر.
مشخصات طراحی و ظرفیت
قیمت تجهیز باید بر اساس وظیفه فرایندی، ظرفیت، فشار و دمای طراحی، ابعاد، وزن، آرایش تجهیز و عمر طراحی ارزیابی شود. دو تجهیز که از نظر نام یا ظرفیت اسمی شبیه هستند، اگر برای Duty متفاوت، فشار بالاتر، دمای شدیدتر یا عمر طراحی طولانی تر انتخاب شده باشند، الزاماً از نظر قیمت هم سطح نیستند. بنابراین اولین مرحله ارزیابی قیمت، تطبیق شرایط طراحی دو پیشنهاد است.
| پارامتر طراحی | اثر معمول بر قیمت | نکته مقایسه |
|---|---|---|
| وظیفه فرایندی (Duty) | تغییر سطح انتقال حرارت، توان محرک یا ابعاد تجهیز | ظرفیت اسمی مشابه لزوماً Duty یکسان ایجاد نمی کند |
| ظرفیت | افزایش سایز، توان، تعداد اجزا یا Trainها | قیمت باید برای ظرفیت تضمین شده یکسان مقایسه شود |
| فشار طراحی | افزایش ضخامت، وزن، کلاس اتصالات و الزامات ساخت | چند bar اختلاف می تواند طراحی مکانیکی را تغییر دهد |
| دمای طراحی | محدودیت متریال، آب بند، عایق و اجزای داخلی | دمای بالاتر یا پایین تر می تواند هزینه را به صورت غیرخطی افزایش دهد |
| سایز و ابعاد | افزایش متریال، ساخت، ماشین کاری و فضای حمل | قطر و طول بزرگ تر فقط اثر متریالی ندارد؛ روی حمل و نصب نیز اثر می گذارد |
| وزن | افزایش مصرف متریال و نیازهای حمل و بالابری | وزن بالاتر باید با دلیل طراحی توجیه شود |
| آرایش تجهیز | تغییر تعداد تجهیزات، اجزای داخلی و پیچیدگی مونتاژ | دو آرایش با ظرفیت یکسان ممکن است قیمت متفاوتی داشته باشند |
| عمر طراحی | افزایش ضخامت، کیفیت متریال یا سطح حفاظت در برخی سرویس ها | هزینه بیشتر فقط زمانی موجه است که عمر موردنیاز پروژه بالاتر باشد |
اثر ظرفیت بر قیمت معمولاً کاملاً خطی نیست. دو برابر شدن ظرفیت یک تجهیز الزاماً قیمت را دو برابر نمی کند؛ زیرا بخشی از هزینه ها مربوط به پوسته، فریم، ابزار دقیق و ساخت پایه است. در مقابل، عبور از یک محدوده سایز یا فشار مشخص ممکن است باعث جهش هزینه شود؛ مثلاً نیاز به ضخامت بیشتر، کلاس بالاتر فلنج، محرک بزرگ تر یا تغییر روش ساخت ایجاد شود.
فشار و دمای طراحی باید جدا از شرایط عملیاتی عادی دیده شوند. ممکن است دو فروشنده برای Duty یکسان، حاشیه طراحی متفاوتی در نظر گرفته باشند و در نتیجه ضخامت، وزن و قیمت پیشنهادی آن ها متفاوت شود. پیشنهاد سنگین تر همیشه بهتر نیست؛ اگر فشار یا دمای طراحی بالاتر از نیاز واقعی پروژه و بدون مبنای فنی انتخاب شده باشد، هزینه اضافی لزوماً ارزش ایجاد نمی کند.
آرایش یا Configuration نیز می تواند علت مهم اختلاف قیمت باشد. برای مثال، یک فروشنده ممکن است ظرفیت موردنیاز را با یک تجهیز بزرگ تأمین کند و فروشنده دیگر با دو واحد کوچک تر یا چند Train. این تفاوت روی تعداد محرک ها، ابزار دقیق، پایپینگ داخلی، افزونگی و فضای نصب اثر دارد و باید قبل از نتیجه گیری درباره قیمت بررسی شود.
عمر طراحی نیز باید با شرایط واقعی پروژه مرتبط باشد. اگر یک تجهیز برای عمر طولانی تر، ضخامت بیشتر یا اجزای مقاوم تری دارد، قیمت بالاتر ممکن است موجه باشد. اما اگر پروژه عمر کوتاه تر یا امکان تعویض اقتصادی دارد، پرداخت هزینه برای Design Life بالاتر از نیاز می تواند بیش مهندسی باشد.
نکته ارزیابی قیمت: قبل از مقایسه عدد نهایی، برای هر پیشنهاد یک ردیف مقایسه از Duty، ظرفیت تضمین شده، فشار و دمای طراحی، ابعاد، وزن، آرایش و عمر طراحی تهیه شود. اختلاف قیمت فقط زمانی به برند یا حاشیه سود نسبت داده شود که این پارامترهای پایه هم سطح باشند.
متریال و الزامات خوردگی
در ارزیابی قیمت تجهیزات پتروشیمی و پالایشگاهی، عبارت کلی «استنلس استیل» یا «مقاوم به خوردگی» برای مقایسه کافی نیست. اختلاف قیمت باید تا سطح متریال بدنه، اجزای داخلی، سطوح در تماس با سیال، روکش فلزی، لاینینگ، پوشش محافظ، خوردگی مجاز و الزامات سرویس ویژه باز شود. AMPP نیز انتخاب متریال را تابع مقاومت در محیط واقعی، خواص مکانیکی، هزینه، قابلیت نگهداری، طول عمر و قابلیت اطمینان می داند؛ بنابراین گزینه گران تر فقط وقتی توجیه دارد که برای شرایط واقعی سرویس ارزش بیشتری ایجاد کند.
| عامل اختلاف قیمت | چه چیزی باید بین پیشنهادها مقایسه شود؟ | اثر معمول بر قیمت |
|---|---|---|
| متریال بدنه | گرید دقیق، استاندارد متریال و مقدار متریال مصرفی | تغییر مستقیم هزینه مواد اولیه و ساخت |
| اجزای داخلی | متریال قطعات در تماس با سیال و قطعات بحرانی | ممکن است تجهیز با بدنه مشابه، هزینه داخلی کاملاً متفاوتی داشته باشد |
| روکش فلزی مقاوم به خوردگی | متریال پایه، نوع و ضخامت روکش و محدوده پوشش | کاهش مصرف آلیاژ گران نسبت به ساخت تمام آلیاژی، همراه با هزینه ساخت و کنترل بیشتر |
| لاینینگ | نوع لاینینگ، ضخامت، محدوده کاربرد و شرایط سرویس | افزودن هزینه آماده سازی سطح، اجرا و بازرسی |
| پوشش محافظ | نوع سیستم، آماده سازی سطح، تعداد لایه ها و شرایط محیطی | کیفیت و سیستم اجرا می تواند اختلاف قیمت قابل توجهی ایجاد کند |
| خوردگی مجاز | مقدار ضخامت اضافی موردنیاز | افزایش ضخامت، وزن و مصرف متریال |
| سرویس ویژه | الزامات H₂S، هیدروژن، کلرید، دمای بالا یا محیط بسیار خورنده | محدودیت متریال، آزمون یا عملیات ساخت اضافی |
متریال بدنه و اجزای داخلی باید جداگانه مقایسه شوند. ممکن است دو تجهیز هر دو بدنه فولاد کربنی داشته باشند اما فروشنده اول اجزای داخلی در تماس با سیال را از آلیاژ مقاوم تری ساخته باشد. در چنین حالتی، اختلاف قیمت را نمی توان فقط از روی جنس پوسته تحلیل کرد. در تجهیزات دارای بخش های داخلی متعدد، سهم همین اجزا از اختلاف قیمت می تواند قابل توجه باشد.
در بعضی سرویس ها، ساخت تمام تجهیز از آلیاژ مقاوم به خوردگی اقتصادی نیست و از روکش فلزی مقاوم به خوردگی (Cladding) استفاده می شود. این گزینه را نباید مستقیماً با تجهیز تمام آلیاژی هم سطح فرض کرد. در ارزیابی قیمت باید مشخص شود چه سطحی روکش شده، متریال و ضخامت روکش چیست و چه الزامات ساخت و بازرسی برای آن اعمال شده است. هزینه کمتر روکش در مقایسه با ساخت تمام آلیاژی زمانی مزیت محسوب می شود که عملکرد موردنیاز در طول عمر طراحی حفظ شود.
لاینینگ و پوشش محافظ نیز یک مفهوم واحد نیستند. AMPP پوشش ها را یکی از روش های اصلی کنترل خوردگی معرفی می کند و تأکید دارد که عملکرد آن ها علاوه بر ماده پوشش، به طراحی سیستم و شرایط اجرا وابسته است. بنابراین پیشنهادهایی که فقط عبارت «Coated» یا «Lined» دارند بدون مشخص کردن سیستم، آماده سازی سطح و محدوده کاربرد، قابل مقایسه دقیق نیستند.
خوردگی مجاز (Corrosion Allowance) نیز مستقیماً روی وزن و قیمت اثر می گذارد. اگر برای یک مخزن یا تجهیز تحت فشار چند میلی متر ضخامت اضافی در سطح وسیعی اعمال شود، مقدار قابل توجهی فلز به وزن نهایی اضافه می شود. با این حال، خوردگی مجاز عمدتاً برای کاهش ضخامت نسبتاً یکنواخت قابل پیش بینی کاربرد دارد؛ AMPP نیز خوردگی عمومی را از مکانیزم های موضعی مانند حفره ای و شیاری تفکیک می کند. بنابراین پیشنهاد سنگین تر فقط زمانی ارزش بیشتری دارد که مقدار خوردگی مجاز موردنیاز پروژه را پوشش دهد، نه اینکه بدون مبنا ضخامت بیشتری ارائه کرده باشد.
الزامات سرویس ویژه نیز می توانند اختلاف قیمت قابل توجهی ایجاد کنند. برای نمونه، AMPP در فهرست استانداردهای صنایع پالایشی، ANSI/NACE MR0103/ISO 17945 را برای مواد مقاوم به ترک خوردگی تنشی سولفیدی در محیط های خورنده پالایشگاهی معرفی می کند. چنین الزامی ممکن است انتخاب متریال، سختی، ساخت و کنترل کیفیت را محدود کند و نباید با تجهیزی که بدون این الزام قیمت گذاری شده است مقایسه مستقیم شود.
در مقابل، افزودن آلیاژ گران، روکش فلزی، لاینینگ یا خوردگی مجاز بیشتر از نیاز پروژه الزاماً مزیت نیست. AMPP نیز هزینه و عمر مورد انتظار را همراه با مقاومت خوردگی از عوامل انتخاب متریال می داند. اگر گزینه ارزان تر بتواند عمر و قابلیت اطمینان موردنیاز را در شرایط واقعی سرویس تأمین کند، پرداخت هزینه برای راهکار بسیار مقاوم تر ممکن است بازگشت اقتصادی نداشته باشد.
نکته ارزیابی قیمت: پیش از مقایسه قیمت، برای هر پیشنهاد گرید متریال بدنه، متریال اجزای داخلی و سطوح خیس شونده، نوع و محدوده روکش فلزی یا لاینینگ، سیستم پوشش، مقدار خوردگی مجاز و الزامات سرویس ویژه در یک مبنای مشترک ثبت شود. تنها پس از این هم سطح سازی می توان تشخیص داد اختلاف قیمت ناشی از کیفیت و مقاومت واقعی بیشتر است یا صرفاً از انتخاب متریال گران تر از نیاز پروژه ناشی می شود.
استاندارد، گواهی و سطح بازرسی
در تجهیزات پالایشگاهی و پتروشیمی، بخشی از اختلاف قیمت می تواند نه از ظرفیت یا متریال، بلکه از سطح الزامات انطباق، بازرسی و مستندسازی ناشی شود. تجهیزی که فقط بر اساس یک کد طراحی شده، از نظر هزینه الزاماً با تجهیزی که علاوه بر طراحی، تحت نظام رسمی گواهی، بازرسی شخص ثالث، آزمون های گسترده و تحویل کامل مدارک قرار می گیرد هم سطح نیست. ISO نیز گواهی را نوعی ارزیابی انطباق توسط نهاد مستقل می داند؛ بنابراین «مطابق استاندارد بودن» و «دارای گواهی بودن» یک الزام واحد نیستند.
| عامل هزینه | چه چیزی باید بین پیشنهادها یکسان شود؟ | علت اثر بر قیمت |
|---|---|---|
| کد طراحی و ساخت | شماره، ویرایش و محدوده اعمال کد | می تواند طراحی، متریال، ساخت و آزمون های موردنیاز را تغییر دهد |
| مهر یا نشان رسمی | نوع نشان و دامنه گواهی موردنیاز | نیازمند سازنده واجد صلاحیت و فرایند رسمی ارزیابی انطباق است |
| بازرسی شخص ثالث | مراحل حضور، تعداد بازدیدها و دامنه مسئولیت بازرس | هزینه بازرسی، هماهنگی و زمان ساخت افزایش می یابد |
| آزمون های غیرمخرب | روش، درصد پوشش و معیار پذیرش | 100% UT یا RT با بازرسی نمونه ای هزینه یکسانی ندارد |
| آزمون عملکرد | نقاط کاری، مدت آزمون و شرایط پذیرش | به زمان استفاده از Test Bench، ابزار اندازه گیری و حضور بازرس اضافه می کند |
| مدارک نهایی | نوع، حجم و سطح ردیابی مدارک | تهیه پرونده کامل ساخت و مدارک As-Built نیازمند کنترل و نیروی مهندسی بیشتر است |
اثر مهر رسمی را باید از طراحی مطابق کد جدا کرد. برای مثال، الزامات جاری ASME برای استفاده از نشان واحد گواهی ASME مشخص می کند که سازنده باید گواهی مجوز معتبر داشته باشد و فعالیت های مربوط با مشارکت و پذیرش نهاد بازرسی مجاز انجام شوند. بنابراین تجهیز دارای مهر رسمی ASME صرفاً یک تجهیز با محاسبات مبتنی بر ASME نیست و این دامنه اضافی می تواند روی قیمت اثر بگذارد.
سطح بازرسی غیرمخرب نیز یکی از دلایل مهم اختلاف قیمت است. اگر یک پیشنهاد بر مبنای بازرسی موضعی یا درصد محدودی از جوش ها تهیه شده باشد و پیشنهاد دیگر 100 درصد آزمون حجمی یا کنترل های تکمیلی را شامل شود، مقایسه مستقیم قیمت منطقی نیست. در اینجا فقط نام NDE مهم نیست؛ نوع روش، درصد پوشش، تعداد نقاط، معیار پذیرش و الزام تکرار آزمون پس از تعمیر می توانند هزینه واقعی را تغییر دهند.
همین موضوع درباره بازرسی شخص ثالث صدق می کند. باید مشخص شود بازرس فقط مدارک نهایی را بازبینی می کند یا در مراحل ساخت، آزمون فشار، آزمون عملکرد و آزادسازی نهایی نیز حضور دارد. تعداد نقاط توقف و حضور می تواند زمان ساخت و هزینه هماهنگی را افزایش دهد. در عین حال، بازرسی شخص ثالث تجاری نباید با نظام رسمی گواهی یک کد اشتباه گرفته شود؛ این دو می توانند دامنه و اختیار متفاوتی داشته باشند.
آزمون عملکرد نیز می تواند تفاوت معنی داری در قیمت ایجاد کند. فروشنده ای که فقط آزمون معمول کارخانه را در قیمت پایه قرار داده با فروشنده ای که آزمون کامل عملکرد در چند نقطه کاری، تجهیزات اندازه گیری کالیبره و حضور خریدار یا بازرس را پوشش می دهد، محدوده یکسانی ارائه نکرده است. الزام آزمون کامل برای همه تجهیزات نیز منطقی نیست؛ هزینه آزمون باید با بحرانی بودن تجهیز و ارزش اثبات عملکرد آن توجیه شود.
حجم مدارک موردنیاز نیز هزینه دارد. گواهی متریال قابل ردیابی، نقشه های نهایی ساخت، گزارش های بازرسی، سوابق جوشکاری، نتایج آزمون و پرونده کامل ساخت به کنترل مستندات و مهندسی بیشتری نیاز دارند. با این حال، تعداد صفحات بیشتر به تنهایی ارزش محسوب نمی شود؛ مدرک زمانی ارزش خرید دارد که برای پذیرش، راه اندازی، نگهداری یا اثبات انطباق تجهیز موردنیاز باشد.
نکته ارزیابی قیمت: پیش از مقایسه قیمت، برای همه فروشندگان کد و ویرایش، الزام مهر یا گواهی، سطح بازرسی شخص ثالث، نوع و گستره NDE، آزمون های عملکرد و فهرست مدارک نهایی هم سطح شوند. قیمت بالاتر زمانی موجه است که الزام اضافی واقعی و موردنیاز پروژه را پوشش دهد؛ الزام گواهی یا بازرسی فراتر از نیاز نیز می تواند هزینه و زمان تحویل را بدون منفعت متناسب افزایش دهد.
محدوده تأمین و تجهیزات جانبی
در ارزیابی قیمت، تجهیز پایه (Bare Equipment) نباید با یک تجهیز کامل، اسکید (Skid) یا پکیج (Package) مقایسه شود. ممکن است دو پیشنهاد برای یک پمپ، کمپرسور یا تجهیز فرایندی از نظر ظرفیت مشابه باشند، اما یکی فقط تجهیز اصلی را شامل شود و دیگری محرک، شاسی، ابزار دقیق، تابلو، پایپینگ داخلی، سیستم های کمکی و قطعات یدکی را هم در محدوده تأمین داشته باشد. در این حالت، اختلاف قیمت الزاماً ناشی از برند یا کیفیت بالاتر نیست؛ بخشی از آن از دامنه واقعی تحویل می آید.
| قلم مورد بررسی | در پیشنهاد چه چیزی باید مشخص شود؟ | اثر بر ارزیابی قیمت |
|---|---|---|
| تجهیز اصلی | مدل، ظرفیت و اجزای اصلی | مبنای قیمت پایه |
| محرک | موتور، توربین یا محرک دیگر، توان و سازنده | حذف آن می تواند اختلاف قیمت بزرگی ایجاد کند |
| صفحه پایه یا شاسی | متریال، ابعاد و محدوده ساخت | هزینه ساخت و نصب را تغییر می دهد |
| کوپلینگ و حفاظ | نوع، مدل و محدوده تحویل | خرید جداگانه یا نیاز به تطبیق ایجاد می کند |
| ابزار دقیق | تعداد و نوع گیج، ترانسمیتر، سوئیچ و حسگر | سطح کنترل و حفاظت را تغییر می دهد |
| تابلو و تجهیزات برقی | تابلو کنترل، راه انداز، جعبه اتصال و تجهیزات محلی | هزینه برق و کنترل پکیج را جابه جا می کند |
| سیستم های کمکی | روانکاری، آب بندی، خنک کاری یا سایر سامانه های جانبی | می تواند بخش قابل توجهی از قیمت پکیج باشد |
| پایپینگ و کابل کشی داخلی | محدوده سیم کشی و لوله کشی داخل پکیج | هزینه نصب سایت را کاهش یا افزایش می دهد |
| قطعات یدکی | قطعات راه اندازی، مصرفی و دوره بهره برداری | قیمت اولیه و هزینه نگهداری را تحت تأثیر قرار می دهد |
برای مثال، یک پمپ به صورت Bare Shaft Pump ممکن است قیمت بسیار پایین تری از پمپی داشته باشد که با موتور، Baseplate، Coupling Guard، سیستم آب بندی، ابزار دقیق و کابل کشی داخلی روی یک Skid کامل ارائه شده است. این دو قیمت تا زمانی که محدوده تأمین هم سطح نشود، قابل مقایسه تجاری نیستند.
همین موضوع در پکیج های کمپرسور یا تجهیزات فرایندی اهمیت بیشتری دارد. بخشی از قیمت ممکن است مربوط به سیستم روغن کاری، خنک کننده ها، فیلترها، ولوهای کنترلی، تابلو محلی، PLC، جعبه های اتصال، پایپینگ داخل پکیج یا سازه باشد. اگر یک فروشنده این اقلام را در قیمت پایه و دیگری به صورت Option ارائه کند، مقایسه عدد نهایی بدون اضافه کردن اقلام الزامی پروژه نتیجه غلط می دهد.
محدوده تأمین تجهیزات جانبی باید تا سطح مرز تحویل مشخص شود. برای مثال، اگر فروشنده ابزار دقیق را تأمین می کند اما کابل تا DCS خارج از محدوده اوست، یا اگر پایپینگ داخلی پکیج را تحویل می دهد ولی ولو مرزی و اتصال به شبکه سایت با خریدار است، این تفاوت ها باید در ارزیابی هزینه دیده شوند.
قطعات یدکی نیز باید از عبارت کلی «Spare Parts Included» فراتر بروند. لازم است مشخص شود پیشنهاد شامل قطعات یدکی راه اندازی، قطعات مصرفی اولیه، قطعات دوساله بهره برداری یا فقط لیست پیشنهادی قطعات است. دو فروشنده ممکن است هر دو عبارت «Spare Parts» را درج کرده باشند اما دامنه واقعی آن ها کاملاً متفاوت باشد.
نکته ارزیابی قیمت: پیش از مقایسه تجاری، برای هر فروشنده یک ماتریس محدوده تأمین تهیه شود و وضعیت اقلامی مثل محرک، Baseplate، ابزار دقیق، تابلو، سیستم های کمکی، پایپینگ و کابل کشی داخلی و قطعات یدکی به صورت Included، Optional، By Purchaser یا Excluded مشخص شود. تنها بعد از افزودن هزینه اقلام الزامی حذف شده می توان قیمت واقعی دو پیشنهاد را هم سطح مقایسه کرد.
وضعیت تجهیز و هزینه آماده سازی
در تجهیزات کارکرده یا مازاد پروژه، قیمت خرید اولیه فقط یکی از اجزای هزینه واقعی است. تجهیزی که با قیمت پایین عرضه می شود ممکن است پیش از نصب به بازرسی، تعمیر، بازسازی، آزمون مجدد، حفاظت برای نگهداری یا حمل، و اصلاح برای تطبیق با شرایط پروژه جدید نیاز داشته باشد. بنابراین مقایسه تجهیز نو و کارکرده بدون جداکردن این هزینه ها معمولاً گمراه کننده است.
| عامل هزینه | چه چیزی باید بررسی شود؟ | اثر بر تصمیم خرید |
|---|---|---|
| وضعیت فعلی تجهیز | سابقه کارکرد، مدت توقف، شرایط نگهداری و سوابق تعمیر | تعیین سطح ریسک و دامنه بازرسی |
| بازرسی اولیه | وضعیت مکانیکی، خوردگی، سایش، نشتی و اجزای بحرانی | مشخص می کند تجهیز مستقیماً قابل استفاده است یا نیاز به بازسازی دارد |
| تعمیر و بازسازی | تعویض یاتاقان، آب بند، پوشش، قطعات داخلی یا اجزای فرسوده | می تواند بخش قابل توجهی از صرفه جویی قیمت اولیه را حذف کند |
| آزمون مجدد | آزمون فشار، نشتی، کارکرد یا عملکرد حسب نوع تجهیز | اثبات قابل استفاده بودن تجهیز پس از تعمیر یا انبارش |
| آماده سازی برای نگهداری | خشک سازی، حفاظت داخلی، پوشش یا بسته بندی مناسب | جلوگیری از افت کیفیت پیش از نصب |
| حمل و جابه جایی | دمونتاژ، بسته بندی، بارگیری، حمل و تخلیه | در تجهیزات سنگین یا Oversize ممکن است هزینه قابل توجهی باشد |
| تطبیق با پروژه جدید | نازل ها، Baseplate، برق، ابزار دقیق، کنترل و اتصالات | می تواند نیازمند مهندسی و اصلاحات اساسی باشد |
در تجهیز کارکرده، نخست باید مشخص شود چه میزان از عمر مفید تجهیز مصرف شده است و آیا سوابق قابل اتکایی از سرویس قبلی وجود دارد یا خیر. ساعت کارکرد به تنهایی کافی نیست؛ نوع سیال، تعداد Start/Stop، شرایط دمایی، لرزش، تعمیرات قبلی و نحوه انبارش پس از خروج از سرویس نیز می توانند وضعیت واقعی تجهیز را تغییر دهند.
هزینه بازسازی (Refurbishment) نیز باید جدا از قیمت خرید ثبت شود. در یک پمپ یا کمپرسور، ممکن است تعویض یاتاقان، آب بند، کوپلینگ یا قطعات دوار لازم باشد؛ در تجهیزات ثابت نیز ممکن است خوردگی، کاهش ضخامت، آسیب پوشش، لاینینگ یا اتصالات نیازمند اصلاح باشند. اگر این هزینه ها فقط بعد از خرید مشخص شوند، ارزیابی اولیه عملاً ناقص بوده است.
آزمون مجدد نیز باید بر اساس نوع تجهیز و دامنه تعمیر تعیین شود. اگر تجهیز بازسازی شده یا مدت طولانی در انبار بوده است، ممکن است لازم باشد بخشی از آزمون های پذیرش دوباره انجام شود تا عملکرد و یکپارچگی آن برای پروژه جدید اثبات شود. نوع آزمون باید با کد، بحرانی بودن تجهیز و میزان تعمیر هماهنگ باشد؛ الزام همه آزمون های کارخانه ای برای هر تجهیز کارکرده همیشه اقتصادی نیست.
در مورد Preservation، ترجمه عملی آن «حفاظت تجهیز در دوره انبارش و حمل» است. این موضوع ممکن است شامل خشک سازی، استفاده از مواد محافظ، بستن منافذ، حفاظت سطوح ماشین کاری شده و کنترل شرایط نگهداری باشد. هزینه آن باید جداگانه دیده شود، به خصوص زمانی که تجهیز پیش از نصب برای مدت طولانی در انبار یا سایت باقی می ماند.
تطبیق تجهیز با پروژه جدید می تواند از خود بازسازی پرهزینه تر باشد. تغییر جهت یا تراز نازل ها، ابعاد فونداسیون، توان و ولتاژ موتور، ابزار دقیق، منطق کنترل یا الزامات منطقه خطرناک ممکن است نیازمند اصلاحات مهندسی و ساخت باشد. در این شرایط، یک تجهیز سالم ولی ناسازگار ممکن است از یک تجهیز گران تر و آماده نصب، هزینه نهایی بیشتری ایجاد کند.
نکته ارزیابی قیمت: برای تجهیزات کارکرده، قیمت باید حداقل به این اجزا شکسته شود: قیمت خرید + بازرسی + تعمیر و بازسازی + آزمون مجدد + حفاظت و بسته بندی + حمل + هزینه تطبیق با پروژه جدید. اگر این هزینه ها و ریسک های فنی قبل از خرید روشن نباشند، پایین بودن قیمت اولیه مبنای مناسبی برای تصمیم خرید نیست.
حمل، بسته بندی، نصب و راه اندازی
در ارزیابی قیمت تجهیزات، هزینه خرید نباید با هزینه تحویل و آماده سازی برای بهره برداری مخلوط شود. بسته بندی، حمل ویژه، بیمه، شرایط تحویل، نصب، نظارت بر نصب، راه اندازی و آموزش هرکدام قلم مستقلی هستند و ممکن است در پیشنهاد یک فروشنده داخل قیمت پایه و در پیشنهاد دیگر خارج از محدوده باشند. به همین دلیل، قیمت پایین تر فقط زمانی مزیت واقعی دارد که دامنه خدمات لجستیکی و سایت نیز هم سطح شده باشد.
| قلم هزینه | چه چیزی باید در پیشنهاد مشخص شود؟ | اثر بر ارزیابی قیمت |
|---|---|---|
| بسته بندی | نوع بسته بندی، حفاظت در برابر رطوبت و ضربه، مناسب بودن برای حمل دریایی یا انبارش | هزینه حمل و ریسک آسیب را تغییر می دهد |
| حفاظت برای حمل و انبارش | خشک سازی، مواد محافظ، مسدودکردن منافذ، حفاظت سطوح حساس | برای تجهیزات با زمان حمل یا انبارش طولانی اهمیت دارد |
| حمل ویژه | ابعاد و وزن حمل، نیاز به تریلر ویژه، بارگیری یا مسیر خاص | در تجهیزات سنگین و Oversize می تواند بخش مهمی از هزینه باشد |
| بیمه | دامنه پوشش، ارزش بیمه شده و دوره اعتبار | ریسک خسارت در مسیر حمل را پوشش می دهد |
| شرایط تحویل | محل تحویل و تقسیم مسئولیت هزینه و ریسک | تعیین می کند کدام هزینه ها بر عهده فروشنده یا خریدار است |
| نصب | نیروی اجرایی، ابزار، جرثقیل، هم محوری و مونتاژ | قیمت تجهیز آماده نصب با تجهیز صرفاً تحویلی یکسان نیست |
| نظارت بر نصب | تعداد نفر-روز، تخصص و محدوده مسئولیت متخصص فروشنده | روی کیفیت نصب و حفظ شرایط ضمانت اثر می گذارد |
| راه اندازی | کنترل پیش از راه اندازی، تنظیمات اولیه و تست در سایت | باید مشخص شود فقط حضور فروشنده است یا انجام کامل فعالیت |
| آموزش | تعداد افراد، مدت، محل و محتوای آموزش | هزینه و آمادگی تیم بهره برداری و نگهداری را تغییر می دهد |
بسته بندی فقط یک هزینه جانبی نیست. تجهیزی که برای حمل دریایی، انبارش طولانی یا محیط مرطوب ارسال می شود ممکن است به بسته بندی مقاوم تر و حفاظت داخلی بیشتری نسبت به حمل کوتاه زمینی نیاز داشته باشد. اگر فروشنده فقط «Standard Packing» اعلام کند، باید روشن شود این استاندارد دقیقاً چه شرایط حمل و مدت نگهداری را پوشش می دهد.
در تجهیزات بزرگ، حمل ویژه می تواند دلیل اصلی اختلاف قیمت باشد. وزن و ابعاد هر قطعه حمل، امکان جداسازی تجهیز، نقاط بلندکردن و نیاز به حمل فوق سنگین یا فوق ابعادی باید قبل از مقایسه مشخص شوند. یک تجهیز ارزان تر که فقط به صورت یکپارچه قابل حمل است ممکن است هزینه لجستیکی بالاتری از گزینه ماژولار ایجاد کند.
شرایط تحویل نیز باید در مقایسه قیمت یکسان باشد. برای معاملات بین المللی، قواعد Incoterms 2020 اتاق بازرگانی بین المللی همچنان چارچوب رایج برای تعیین محل انتقال هزینه، مسئولیت و ریسک در قراردادهای فروش است. بنابراین دو قیمت با شرایط تحویل متفاوت نباید بدون تعدیل مستقیم با هم مقایسه شوند.
نصب و نظارت بر نصب نیز یک مفهوم واحد نیستند. فروشنده ممکن است صرفاً متخصص خود را برای نظارت اعزام کند و اجرای واقعی، نیروی انسانی، ابزار و جرثقیل بر عهده خریدار باشد. در پیشنهاد دیگر، بخشی از نصب یا مونتاژ نیز در محدوده فروشنده قرار می گیرد. این تفاوت باید به صورت مالی جدا شود.
در مرحله راه اندازی (Commissioning) نیز باید دامنه خدمت دقیق باشد. راه اندازی می تواند از بررسی جهت چرخش و تنظیم اولیه تا حضور در Startup، تنظیم کنترل ها، اجرای آزمون های سایت و اثبات عملکرد ادامه پیدا کند. عبارت کلی «Commissioning Included» بدون تعداد روز، تعداد متخصص، دامنه کار و هزینه سفر مبنای کافی برای مقایسه نیست.
آموزش نیز باید به عنوان قلم مستقل دیده شود. آموزش اپراتور، تیم تعمیرات و تیم ابزار دقیق ممکن است دامنه های متفاوتی داشته باشند. اگر آموزش بخشی از الزامات پروژه است، باید مشخص شود در محل سازنده انجام می شود یا سایت، چند نفر را پوشش می دهد و آیا هزینه سفر و اقامت متخصص نیز در قیمت لحاظ شده است.
نکته ارزیابی قیمت: قبل از مقایسه نهایی، قیمت هر فروشنده به اجزای بسته بندی، حفاظت، حمل، بیمه، شرایط تحویل، نصب، نظارت، راه اندازی و آموزش شکسته شود. پیشنهادها فقط زمانی قابل مقایسه اند که مشخص باشد تجهیز در چه نقطه ای، با چه سطحی از آماده سازی و با چه خدماتی به خریدار تحویل می شود.
سخن پایانی
تجهیزات پتروشیمی و پالایشگاهی به طور گسترده ای در این صنایع کاربرد دارند و انجام عملیات های ساده تا پیچیده را با سرعت و دقت زیادی همراه کرده اند. در بازار خرید و فروش ماشین آلات و تجهیزات نفت و پتروشیمی هم شاهد حضور محصولات وارداتی و هم تولید داخل هستیم. با توجه به نقش مهم و موثر این تجهیزات در افزایش بهره وری و سودآوری صنایع پتروشیمی و پالایشگاهی، در این مطلب از سامانه دریچه تجارت به بررسی اصلی ترین طبقه بندی این تجهیزات و نکات مهم مرتبط با آن ها، پرداختیم.
سوالات متداول
برای دریافت قیمت دقیق تجهیزات چه اطلاعاتی باید ارائه شود؟
برای استعلام قابل اتکا، حداقل دیتاشیت، وظیفه فرایندی، ظرفیت، مشخصات سیال، شرایط عملیاتی و طراحی، متریال، استانداردهای موردنیاز، محدوده تأمین، آزمون ها، مدارک و شرایط تحویل باید مشخص باشند. نام تجهیز و ظرفیت اسمی به تنهایی کافی نیست؛ زیرا دو تجهیز با ظرفیت مشابه می توانند از نظر فشار، دما، متریال و تجهیزات جانبی محدوده تأمین کاملاً متفاوتی داشته باشند.
آیا عبارت «مطابق API یا ASME» برای تأیید کیفیت تجهیز کافی است؟
خیر. باید شماره استاندارد، ویرایش، محدوده انطباق و انحرافات یا استثناها مشخص شوند. همچنین اگر پروژه به گواهی، مهر رسمی یا تأیید خاصی نیاز دارد، این الزام باید جداگانه اعلام شود. «طراحی مطابق ASME» برای مثال الزاماً به معنی برخورداری تجهیز از نشان گواهی ASME نیست.
تفاوت شرایط طراحی و شرایط عملیاتی چیست؟
شرایط عملیاتی (Operating Conditions) وضعیت عادی یا مورد انتظار فرایند را بیان می کنند؛ در حالی که شرایط طراحی (Design Conditions) مبنای طراحی تجهیز برای حدود تعیین شده پروژه هستند. در درخواست خرید باید هر دو جداگانه اعلام شوند. استفاده از فشار یا دمای عملیاتی به جای مقادیر طراحی می تواند به انتخاب تجهیز نامناسب منجر شود.
تجهیز منفرد با پکیج فرایندی چه تفاوتی دارد؟
در خرید تجهیز منفرد، محدوده ممکن است عمدتاً به همان ماشین یا تجهیز محدود باشد؛ اما پکیج فرایندی می تواند تجهیز اصلی، تجهیزات کمکی، پایپینگ داخلی، ابزار دقیق، برق، کنترل، سازه و ضمانت عملکرد مجموعه را دربرگیرد. بنابراین قیمت یک Bare Equipment نباید مستقیماً با قیمت Package کامل مقایسه شود.
چرا قیمت دو تجهیز با ظرفیت مشابه متفاوت است؟
ظرفیت فقط یکی از عوامل قیمت است. فشار و دمای طراحی، متریال، خوردگی مجاز، استاندارد و گواهی، سطح بازرسی، بازده، محدوده تأمین، تجهیزات جانبی، آزمون ها، مدارک و ضمانت عملکرد می توانند اختلاف قابل توجهی ایجاد کنند. قبل از انتخاب پیشنهاد ارزان تر باید مشخص شود آیا دو فروشنده واقعاً یک تجهیز با دامنه تعهد یکسان پیشنهاد کرده اند.
آیا تجهیز مازاد پروژه همان تجهیز نو است؟
الزاماً خیر. تجهیز مازاد ممکن است هرگز بهره برداری نشده باشد، اما برای سرویس یا پروژه دیگری طراحی شده یا مدت طولانی انبار شده باشد. پیش از خرید باید شرایط طراحی، متریال، وضعیت حفاظت در دوره انبارش، مدارک و سازگاری نقاط اتصال آن با پروژه جدید بررسی شوند. «Unused» بودن به تنهایی به معنی مناسب بودن برای سرویس جدید نیست.
برای خرید تجهیز کارکرده کدام مدارک اهمیت بیشتری دارند؟
حداقل پلاک تجهیز، دیتاشیت و شرایط طراحی، اطلاعات سرویس قبلی، ساعات کارکرد در صورت ارتباط، سوابق تعمیر و بازسازی، مدارک متریال موجود، گزارش های بازرسی و آزمون، دستورالعمل های سازنده و اطلاعات قطعات یدکی بررسی شوند. برای تجهیزات بحرانی، نبود سوابق قابل ردیابی باید به عنوان یک ریسک خرید مستقل در ارزیابی قیمت لحاظ شود.
آیا یک تجهیز کارکرده را می توان در سرویس متفاوت استفاده کرد؟
ممکن است، اما نه صرفاً به دلیل یکسان بودن سایز یا ظرفیت. فشار و دمای طراحی، متریال، مکانیزم های خوردگی و تخریب، عملکرد موردنیاز، استانداردها و نقاط اتصال مکانیکی، برقی و کنترلی باید برای سرویس جدید ارزیابی شوند. اگر تطبیق نیازمند اصلاح اساسی باشد، هزینه و ریسک تغییرات باید با خرید تجهیز مناسب مقایسه شود.
FAT و آزمون عملکرد چه تفاوتی دارند؟
آزمون پذیرش کارخانه (Factory Acceptance Test یا FAT) می تواند مجموعه ای از کنترل های توافق شده مانند بررسی مدارک، عملکرد مکانیکی، ابزار دقیق، منطق کنترل و آزمون های عملکردی پکیج را شامل شود. آزمون عملکرد (Performance Test) مشخصاً برای اثبات شاخص های تضمین شده مانند ظرفیت، هد، بازده یا توان مصرفی تحت شرایط و معیار پذیرش تعریف شده انجام می شود. بنابراین FAT الزاماً Performance Test کامل نیست.
پرونده مدارک فروشنده چیست و چرا اهمیت دارد؟
پرونده مدارک فروشنده (Vendor Data Book) مجموعه نهایی مدارک مرتبط با تجهیز تحویلی است و حسب نوع تجهیز می تواند شامل نقشه های نهایی، گواهی های متریال، مدارک ساخت، گزارش های بازرسی و آزمون، فهرست قطعات و دستورالعمل های نصب، بهره برداری و نگهداری باشد. کامل بودن این پرونده باید بخشی از تحویل قراردادی باشد؛ زیرا در پذیرش، تعمیرات، سفارش قطعات و ردیابی سوابق تجهیز کاربرد دارد.
چگونه دو پیشنهاد فنی را قابل مقایسه کنیم؟
پیشنهادها باید در یک جدول ارزیابی فنی پیشنهادها (Technical Bid Evaluation) روی مبنای مشترک قرار گیرند. دیتاشیت، شرایط طراحی، استانداردها، محدوده تأمین، تجهیزات جانبی، عملکرد تضمین شده، یوتیلیتی ها، موارد خارج از پیشنهاد، انحرافات، آزمون ها و مدارک هر فروشنده باید ردیف به ردیف مقایسه شوند. قیمت گذاری تجاری زمانی معنی دار است که تفاوت های مهم فنی و محدوده تأمین ابتدا هم سطح شده باشند.
چه تفاوتی میان فروشنده، تأمین کننده و سازنده وجود دارد؟
سازنده (Manufacturer) مسئول ساخت تجهیز است. تأمین کننده (Supplier) ممکن است تجهیز، قطعات و خدمات مرتبط را از یک یا چند سازنده تأمین و یک محدوده مشخص را مدیریت کند. فروشنده موجودی نیز ممکن است صرفاً مالک یا عرضه کننده کالایی باشد که قبلاً ساخته شده است. هنگام خرید باید مشخص شود ضمانت، مدارک فنی، خدمات پس از فروش، پاسخ گویی به عدم انطباق و تعهد عملکرد بر عهده کدام طرف است؛ صرف ارائه نام سازنده، مسئولیت تأمین کننده یا فروشنده را مشخص نمی کند.


 زبان