خرید و فروش ماشین آلات استخراج معدن
دسته بندی های مشابه
فیلترها

محصولات ماشین آلات استخراج معدن آگهیهای کالا

چکش حفاری DTH
کشور سازنده کالا : ایرانحداقل سفارش : 10 عددقیمت : تماس بگیرید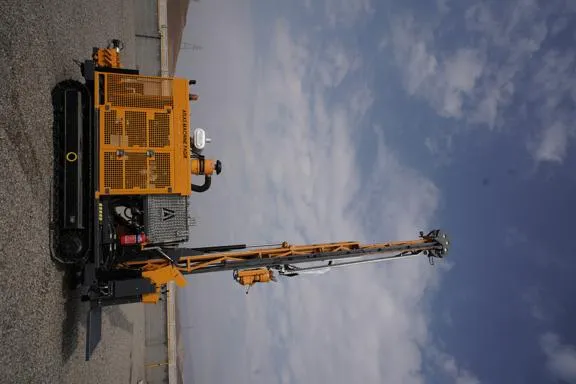
پادیر 1500
کشور سازنده کالا : ایرانحداقل سفارش : 4 دستگاهقیمت : تماس بگیرید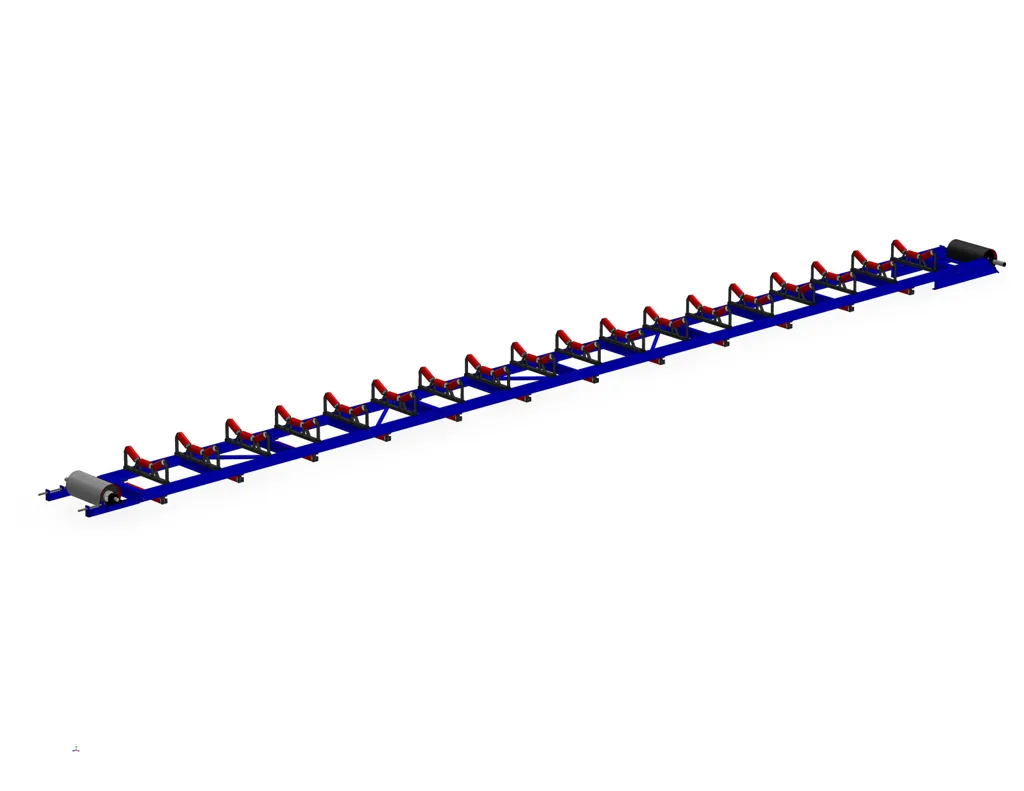
نوار نقاله عرض 100 سانتیمتر
کشور سازنده کالا : ایرانحداقل سفارش : 6 مترقیمت : ۲۸۷٬۰۰۰٬۰۰۰ ریال ایران
نوار نقاله عرض 80 سانتیمتر
کشور سازنده کالا : ایرانحداقل سفارش : 6 مترقیمت : ۲۶۰٬۰۰۰٬۰۰۰ ریال ایران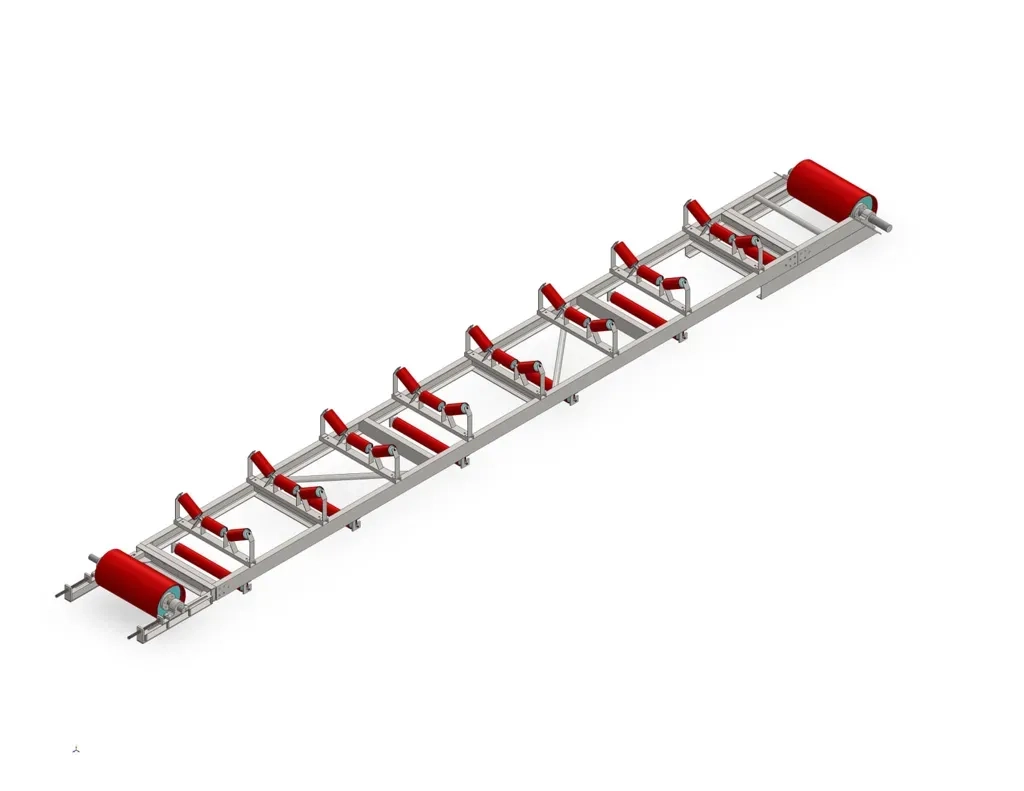
نوار نقاله عرض 60 سانتیمتر
کشور سازنده کالا : ایرانحداقل سفارش : 6 مترقیمت : ۲۳۷٬۰۰۰٬۰۰۰ ریال ایران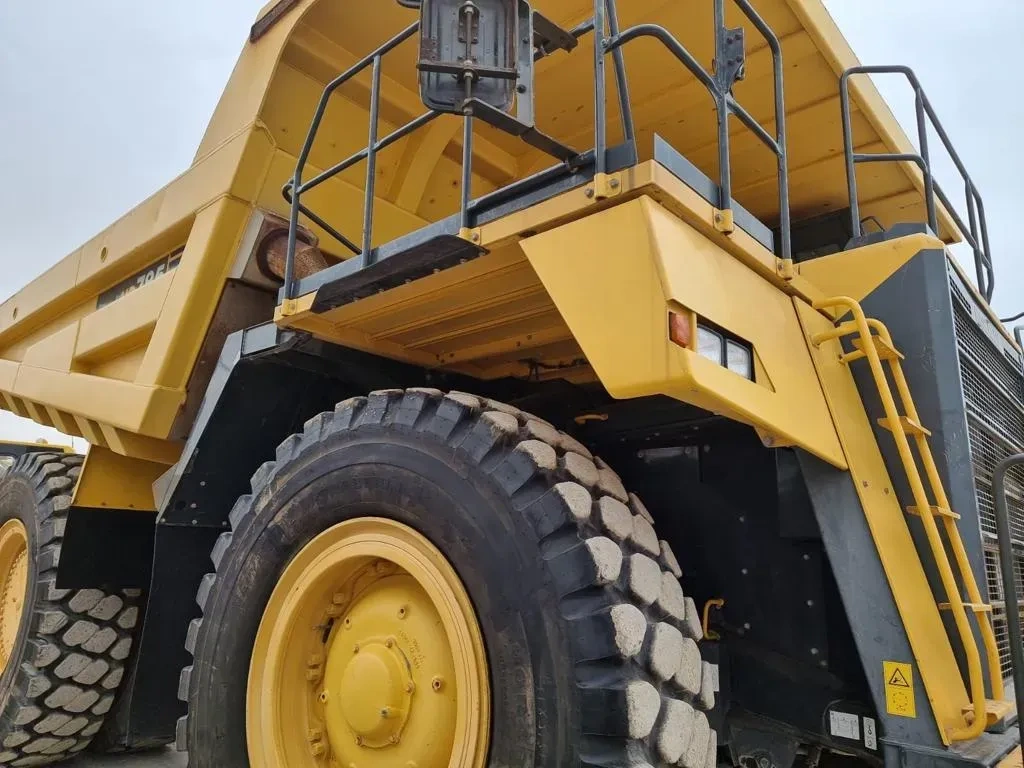
کامیون های معدنی دامپتراک
کشور سازنده کالا : ژاپنحداقل سفارش : 1 دستگاهقیمت : تماس بگیریدانتخاب ماشین آلات استخراج معدن باید از روش استخراج و آرایش کل ناوگان شروع شود، نه از ظرفیت اسمی یک دستگاه. نوع ماده، مشخصات توده سنگ، حجم تولید هدف، ابعاد جبهه کاری و مسیر حمل تعیین می کنند چه ترکیبی از تجهیزات برای عملیات قابل استفاده است. به همین دلیل، دو ماشین با ظرفیت نامی مشابه می توانند در یک معدن عملکرد کاملاً متفاوتی داشته باشند. در فرایند خرید و فروش ماشین آلات معدن نیز این عوامل باید پیش از مقایسه مدل ها و قیمت ها مشخص شوند.
در یک ناوگان استخراج، حفار، شاول، لودر، کامیون یا Continuous Miner باید با تجهیزات قبل و بعد خود هماهنگ (Match) باشند. برای مثال، در بارگیری روباز، تناسب ظرفیت باکت و Payload شاول با ظرفیت کامیون و تعداد Passهای موردنیاز برای پرکردن آن، مستقیماً بر بهره وری چرخه بارگیری و حمل اثر می گذارد. بنابراین انتخاب ماشین بزرگ تر یا ظرفیت بالاتر، زمانی ارزش ایجاد می کند که سایر اجزای ناوگان نیز توان استفاده از آن ظرفیت را داشته باشند.
در این صفحه، ماشین آلات استخراج باید با نگاه سیستمی و بر اساس شرایط واقعی معدن و سازگاری اجزای ناوگان مقایسه شوند؛ زیرا معیار خرید، ظرفیت یک ماشین به تنهایی نیست، بلکه ظرفیت قابل دستیابی کل عملیات استخراج است. همین رویکرد باید در خرید و فروش ماشین آلات معدن، چه برای تجهیز یک پروژه جدید و چه برای جایگزینی یا توسعه ناوگان موجود، مبنای ارزیابی قرار گیرد.
انتخاب نوع ماشین آلات بر اساس روش استخراج و آرایش معدن
نوع ماشین آلات باید بعد از تعیین روش استخراج و مسیر جریان ماده در معدن انتخاب شود. در معدن روباز یا زیرزمینی، تفاوت فقط در مدل ماشین نیست؛ هندسه معدن، مقاومت و قابلیت برش توده سنگ، نرخ تولید هدف، فاصله و شیب حمل و محل خردایش یا انتقال تعیین می کنند که عملیات به سامانه ناپیوسته، پیوسته یا ترکیبی نیاز دارد. در مطالعات انتخاب تجهیزات نیز سازگاری اجزای ناوگان و نحوه تخصیص آن ها از عوامل مستقیم بهره وری و هزینه عملیات محسوب می شود.
به همین دلیل، انتخاب بین حفاری و بارگیری متداول، سامانه های حمل پیوسته و نیمه پیوسته، تجهیزات زیرزمینی سنگ سخت، استخراج مکانیکی مواد نرم تر یا استخراج از دیواره نهایی (Highwall Mining) باید در سطح کل سیستم استخراج انجام شود. معیار خرید، بیشترین ظرفیت یک ماشین نیست؛ گزینه مناسب آرایشی است که بتواند نرخ تولید موردنیاز را بدون ایجاد گلوگاه بین استخراج، بارگیری، حمل و انتقال ماده حفظ کند.
معدن روباز با حفاری و بارگیری ناپیوسته
در معدن روبازی که استخراج به صورت ناپیوسته انجام می شود، تجهیزات باید به شکل یک زنجیره حفاری تولیدی ← بارگیری ← حمل انتخاب شوند. برای واحد خرید، ظرفیت موتور یا اندازه جام به تنهایی معیار مناسبی نیست؛ سؤال اصلی این است که هر حلقه با چه نرخ واقعی می تواند خوراک حلقه بعدی را تأمین کند.
در عمل، ابتدا باید تولید هدف معدن، ارتفاع پله، ویژگی سنگ و حجم حفاری مشخص شود؛ سپس ماشین بارگیری متناسب با تناژ تولید و در نهایت ظرفیت و تعداد کامیون ها براساس زمان واقعی چرخه حمل تعیین شوند.
| حلقه عملیات | گزینه قابل خرید | اعداد و شاخص هایی که باید در استعلام مشخص شوند | محدوده یا شاخص عددی مفید برای مقایسه | تصمیم خرید |
|---|---|---|---|---|
| حفاری تولیدی | دستگاه حفاری چال تولیدی | قطر چال، عمق چال، ارتفاع پله، متر حفاری در شیفت، سرعت نفوذ و زمان تعویض محل | تجهیزات حفاری روباز موجود در بازار محدوده هایی حدود ۱۴۰ تا ۲۷۰ میلی متر قطر چال و حدود ۱۲ تا ۱۸ متر حفاری یک مرحله ای را پوشش می دهند | دستگاه باید براساس قطر و عمق واقعی طرح آتشباری انتخاب شود، نه صرفاً بیشترین قطر قابل حفاری |
| تطبیق حفاری با پله | دستگاه حفاری چال تولیدی | ارتفاع پله و فاصله بار سنگ | در یک مرجع فنی، نسبت ارتفاع پله به بار سنگ حدود ۳ تا ۴ محدوده مطلوب معرفی شده و برای پله حدود ۱۸ متر، قطر چال حدود ۱۲۵ تا ۱۶۵ میلی متر به عنوان نمونه مناسب ذکر شده است | ارتفاع پله باید قبل از انتخاب کلاس دستگاه حفاری معلوم باشد |
| بارگیری تولید بالا | شاول کابلی برقی | ظرفیت جام، بار اسمی هر پاس، زمان چرخه جام و تولید ساعتی | در کلاس های بسیار بزرگ بازار، ظرفیت جام می تواند به حدود ۶۶ تا ۷۰ مترمکعب، بار هر پاس به بیش از ۱۲۰ تن و تولید اسمی به حدود ۸٬۸۰۰ تا ۱۱٬۷۰۰ تن در ساعت برسد | چنین ظرفیتی زمانی توجیه دارد که تولید معدن و ناوگان حمل بتوانند آن را جذب کنند |
| بارگیری با شاول هیدرولیکی | شاول معدنی هیدرولیکی | حجم جام، جرم واقعی هر جام، زمان چرخه و ظرفیت کامیون | در ماشین های بزرگ، جام هایی در حدود ۴۶ تا ۴۹ مترمکعب و بار بیش از ۸۰ تن در هر پاس در بازار وجود دارد | جرم واقعی هر جام مهم تر از حجم اسمی آن است |
| بارگیری انعطاف پذیر | لودر چرخ لاستیکی | ظرفیت جام، بار عملیاتی، چگالی ماده و ظرفیت کامیون | در کلاس های معدنی، ظرفیت جام تقریباً از ۹ تا بیش از ۳۸ مترمکعب و بار عملیاتی از حدود ۳۰ تا بیش از ۷۰ تن در هر پاس مشاهده می شود | کلاس لودر باید مستقیماً با تناژ کامیون تطبیق داده شود |
| حمل | کامیون معدنی | ظرفیت بار مجاز، زمان رفت، برگشت، تخلیه، صف و بارگیری | کامیون های بزرگ روباز می توانند در کلاس های ۷۰، ۱۲۰، ۲۰۰، ۲۴۰، ۳۲۰ و بیش از ۳۶۰ تن قرار گیرند | ظرفیت کامیون بدون محاسبه تعداد پاس و زمان چرخه قابل انتخاب نیست |
| تطبیق بارگیر و کامیون | تمام ماشین های بارگیری | بار واقعی هر پاس ÷ ظرفیت کامیون | محدوده ۳ تا ۶ پاس برای پرکردن کامیون، یک معیار عملی شناخته شده برای تطبیق اولیه ناوگان است | بیش از ۶ پاس معمولاً زمان بارگیری را بالا می برد؛ کمتر از ۳ پاس نیز می تواند ماشین بارگیری بیش ازحد بزرگ و تعداد تعویض کامیون بیشتر ایجاد کند |
| زمان بارگیری کامیون | بارگیر + کامیون | تعداد پاس × زمان هر چرخه جام + زمان تعویض کامیون | اگر زمان چرخه جام ۳۰ ثانیه باشد، ۳ پاس حدود ۹۰ ثانیه و ۶ پاس حدود ۱۸۰ ثانیه فقط برای چرخه های جام نیاز دارد | اختلاف چند پاس در مقیاس صدها کامیون در شبانه روز اثر قابل توجهی بر ظرفیت دارد |
| تعداد کامیون موردنیاز | ناوگان حمل | زمان کامل چرخه حمل ÷ زمان سرویس کامیون در محل بارگیری | مثال: چرخه حمل ۳۰ دقیقه و سرویس هر کامیون ۲٫۵ دقیقه → حداقل نظری حدود ۱۲ کامیون برای مشغول نگه داشتن یک بارگیر | این عدد باید با توقف، صف، آماده به کاری و پراکندگی زمان چرخه اصلاح شود |
یکی از مهم ترین اعداد در بررسی پیشنهاد فروشنده، تعداد پاس بارگیری است. رابطه ساده اولیه آن چنین است:
تعداد پاس ≈ ظرفیت بار مجاز کامیون ÷ بار واقعی هر جام
برای مثال، برای کامیون ۲۴۰ تنی:
| بار واقعی در هر پاس | تعداد پاس نظری | ارزیابی اولیه |
|---|---|---|
| ۸۰ تن | ۳ پاس | تطبیق بسیار فشرده؛ کنترل اضافه بار اهمیت بالایی دارد |
| ۶۰ تن | ۴ پاس | در محدوده مناسب تطبیق |
| ۴۸ تن | ۵ پاس | در محدوده مناسب تطبیق |
| ۴۰ تن | ۶ پاس | قابل قبول، ولی زمان بارگیری باید کنترل شود |
| ۳۰ تن | ۸ پاس | معمولاً نشانه کوچک بودن بارگیر نسبت به کامیون |
| ۲۴ تن | ۱۰ پاس | برای بارگیری تولیدی پرظرفیت معمولاً تطبیق ضعیف |
این محاسبه باید با بار واقعی جام انجام شود، نه حاصل ساده حجم اسمی جام و یک چگالی فرضی. برای نمونه، جام ۳۰ مترمکعبی اگر در ماده ای با چگالی توده ای ۱٫۸ تن بر مترمکعب و ضریب پرشدگی ۹۰٪ کار کند، بار نظری آن حدود ۴۸٫۶ تن خواهد بود:
۳۰ × ۱٫۸ × ۰٫۹ = ۴۸٫۶ تن در هر پاس
همان جام در ماده ای با چگالی ۲٫۲ تن بر مترمکعب، در صورت ثابت بودن ضریب پرشدگی، به حدود ۵۹٫۴ تن می رسد. بنابراین حتی بدون تغییر ماشین، تعداد پاس، بار سازه ای و ریسک اضافه بار می تواند به طور محسوسی تغییر کند.
اثر این تطبیق فقط نظری نیست. در یک مطالعه عملیاتی روی بارگیری کامیون ۴۰۰ تن کوتاه، با ثابت فرض کردن زمان چرخه جام در ۳۲ ثانیه، کاهش تعداد پاس از چهار به سه، زمان خود عملیات بارگیری را از ۱۲۸ به ۹۶ ثانیه کاهش داد. در مدل کامل همان مطالعه، تولید محاسباتی از ۷٬۵۶۸ به ۹٬۴۹۰ تن کوتاه در ساعت رسید؛ اختلافی در حدود ۲۵٪. این مثال نشان می دهد چرا اختلاف یک پاس در ناوگان بزرگ می تواند از تفاوت چند درصدی قدرت موتور برای واحد خرید مهم تر باشد.
نکته استعلام: برای مقایسه دو پیشنهاد، از تأمین کننده فقط «ظرفیت جام» و «ظرفیت کامیون» نخواهید. حداقل چگالی مبنای محاسبه، ضریب پرشدگی جام، تن در هر پاس، تعداد پاس برای هر کامیون، زمان چرخه جام، زمان بارگیری هر کامیون، زمان تعویض کامیون و تولید ساعتی محاسباتی باید در پیشنهاد مشخص باشد. در غیر این صورت ممکن است دو تجهیز با ظرفیت اسمی مشابه مقایسه شوند، در حالی که نرخ تولید واقعی آن ها تفاوت قابل توجهی دارد.
معدن روباز با حمل پیوسته یا نیمه پیوسته
در معادنی که بخشی از حمل کامیونی با سامانه خردایش درون پیت و نوار نقاله جایگزین می شود، ماشین بارگیری، سنگ شکن و نوار نقاله باید به عنوان یک زنجیره ظرفیت واحد بررسی شوند. در این ساختار، سنگ شکن صرفاً عضو میانی سیستم استخراج و حمل است: ماده را با اندازه مناسب از بخش بارگیری دریافت می کند و با دانه بندی و نرخ قابل قبول به سامانه نقاله تحویل می دهد.
برای واحد خرید، معیار اصلی این نیست که هر تجهیز به تنهایی چند تن بر ساعت ظرفیت اسمی دارد؛ باید مشخص شود کل زنجیره در ساعت های عملیاتی واقعی معدن چند تن ماده را بدون ایجاد صف، سرریز یا توقف منتقل می کند.
| بخش زنجیره | عددی که باید در طراحی یا استعلام مشخص شود | نمونه و محدوده عددی قابل استفاده برای کنترل پیشنهاد | اثر عدد بر تصمیم خرید |
|---|---|---|---|
| تولید سالانه معدن | میلیون تن در سال | در یک مطالعه معدنی با تولید ۲۰ میلیون تن در سال و ۳۱۰ روز کاری × ۲۴ ساعت، ظرفیت موردنیاز نقاله حدود ۲٬۶۹۰ تن بر ساعت محاسبه شد | ظرفیت نوار باید از تولید سالانه و ساعات واقعی کار استخراج شود؛ نه از یک عدد عمومی بازار |
| ساعات عملیاتی | ساعت در سال | ۳۱۰ روز × ۲۴ ساعت = ۷٬۴۴۰ ساعت تقویمی عملیاتی در نمونه فوق | حذف روزهای تعمیر، جابه جایی و توقف برنامه ریزی شده می تواند ظرفیت ساعتی لازم را به طور محسوسی افزایش دهد |
| ظرفیت اسمی موردنیاز | تن بر ساعت | در یک مطالعه دیگر، نیاز پایه ۲٬۷۱۸ تن بر ساعت بود | این عدد فقط متوسط موردنیاز است و معمولاً نباید مستقیماً ظرفیت نامی خرید تلقی شود |
| حاشیه ظرفیت طراحی | نسبت ظرفیت طراحی به نیاز متوسط | در همان مطالعه با ضریب طراحی ۱٫۴، ظرفیت موردنیاز از ۲٬۷۱۸ به حدود ۳٬۸۰۵ تن بر ساعت افزایش یافت | دو پیشنهاد ۲٬۸۰۰ و ۳٬۸۰۰ تن بر ساعت ممکن است برای یک تولید متوسط ظاهراً مشابه باشند، اما اولی حاشیه لازم برای نوسان خوراک را ندارد |
| ماشین بارگیری | تن بر ساعت واقعی | نرخ بارگیری باید حداقل با نرخ پذیرش بخش خردایش متناسب باشد | بارگیر ۵٬۰۰۰ تن برساعت در مقابل خط پایین دستی ۳٬۸۰۰ تن برساعت، بدون ذخیره کافی ظرفیت اضافی قابل استفاده ایجاد نمی کند |
| خوراک ورودی به خردایش | میلی متر و تن بر ساعت | در طراحی IPCC، حداکثر ابعاد قطعه حاصل از آتشباری باید با دهانه پذیرش و نرخ خوراک سنگ شکن کنترل شود | وجود قطعات درشت تر از حد طراحی می تواند کل زنجیره حمل پیوسته را متوقف کند |
| محصول خردایش | میلی متر | در یک مطالعه طراحی، اندازه ای در حدود P80 ≈ 250 mm برای محصول خردایش اولیه در نظر گرفته شد | محصول باید برای انتقال پایدار روی نوار و تجهیزات پایین دستی مناسب باشد؛ ریزترکردن بیش از نیاز می تواند هزینه و توان مصرفی غیرضروری ایجاد کند |
| سرعت نوار | متر بر ثانیه | نمونه طراحی منتشرشده از سرعت متوسط ۳٫۵ متر بر ثانیه استفاده کرده است | ظرفیت نوار فقط با عرض سنجیده نمی شود؛ سرعت، سطح مقطع بار و چگالی توده ای باید هم زمان کنترل شوند |
| چگالی توده ای | تن بر مترمکعب | در همان مطالعه، چگالی ماده ۲٫۷ تن بر مترمکعب در محاسبات لحاظ شده است | مقایسه ظرفیت حجمی دو سیستم بدون یکسان کردن چگالی ماده می تواند گمراه کننده باشد |
| رطوبت خوراک | درصد | نمونه طراحی مذکور با ۵٪ رطوبت محاسبه شده است | افزایش رطوبت می تواند رفتار خوراک، چسبندگی و قابلیت انتقال را تغییر دهد؛ شرایط واقعی معدن باید در استعلام اعلام شود |
| دسترس پذیری | درصد | در یک سناریوی مهندسی IPCC، ۸۴٪ دسترس پذیری در محاسبات ظرفیت استفاده شد | ظرفیت نامی ۴٬۰۰۰ تن بر ساعت با دسترس پذیری ۸۴٪ معادل ۴٬۰۰۰ تن بر ساعت تولید دائمی نیست |
| بهره برداری از زمان در دسترس | درصد | همان مطالعه مقدار ۸۰٪ را برای بهره برداری لحاظ کرده است | ظرفیت سالانه باید با ترکیب دسترس پذیری و میزان استفاده واقعی کنترل شود |
| بازده عملیاتی | درصد | در همان مدل، بازده ۸۳٪ در نظر گرفته شد | استفاده هم زمان از ضرایب واقعی از بیش برآورد تولید سالانه جلوگیری می کند |
| تعداد کامیون در سیستم نیمه پیوسته | دستگاه | در یک مطالعه موردی، تغییر از سیستم کاملاً کامیونی به نیمه پیوسته تعداد کامیون موردنیاز را از ۸ به ۳ دستگاه کاهش داد | محل استقرار سنگ شکن باید واقعاً مسافت حمل کامیونی را کم کند؛ وجود نوار به تنهایی تضمین کننده کاهش ناوگان نیست |
چرا ظرفیت متوسط برای انتخاب سیستم کافی نیست؟
فرض کنید معدن باید ۲۰ میلیون تن در سال ماده منتقل کند. اگر ۷٬۴۴۰ ساعت کار در سال در اختیار باشد:
۲۰٬۰۰۰٬۰۰۰ ÷ ۷٬۴۴۰ ≈ ۲٬۶۹۰ تن بر ساعت
اما اگر ساعات مؤثر واقعی به دلیل تعمیرات، جابه جایی سنگ شکن، توقف نوار و محدودیت های عملیاتی به ۶٬۰۰۰ ساعت در سال کاهش پیدا کند:
۲۰٬۰۰۰٬۰۰۰ ÷ ۶٬۰۰۰ ≈ ۳٬۳۳۳ تن بر ساعت
و اگر برای جذب نوسانات تولید ۲۰٪ حاشیه ظرفیت نیز در نظر گرفته شود، ظرفیت طراحی به حدود:
۴٬۰۰۰ تن بر ساعت
می رسد.
بنابراین ممکن است خطی با ظرفیت نامی ۲٬۷۰۰ تن بر ساعت از نظر محاسبه ساده تولید سالانه کافی به نظر برسد، در حالی که در برنامه واقعی معدن بیش از ۱٬۳۰۰ تن بر ساعت کمبود ظرفیت طراحی داشته باشد.
| شرایط ورودی | ظرفیت موردنیاز برای ۲۰ میلیون تن در سال | برداشت خرید |
|---|---|---|
| ۸٬۰۰۰ ساعت مؤثر در سال | ۲٬۵۰۰ تن بر ساعت | نیاز به ظرفیت نسبتاً پایین تر |
| ۷٬۴۴۰ ساعت | ۲٬۶۹۰ تن بر ساعت | ظرفیت متوسط نظری |
| ۶٬۵۰۰ ساعت | ۳٬۰۷۷ تن بر ساعت | کاهش ساعات کار، سایز خط را تغییر می دهد |
| ۶٬۰۰۰ ساعت | ۳٬۳۳۳ تن بر ساعت | ظرفیت اسمی ۲٬۷۰۰ دیگر کافی نیست |
| ۶٬۰۰۰ ساعت + ۲۰٪ حاشیه | حدود ۴٬۰۰۰ تن بر ساعت | مبنای واقع بینانه تر برای مقایسه پیشنهادها |
در سامانه نیمه پیوسته یک موضوع دیگر نیز اهمیت دارد: کامیون حذف نمی شود، بلکه مسیر کاری آن کوتاه می شود. کامیون ماده را از جبهه استخراج به نقطه خردایش داخل پیت می رساند و از آنجا حمل اصلی توسط نوار انجام می شود. بنابراین تعداد کامیون موردنیاز تابع فاصله جبهه تا سنگ شکن، زمان چرخه کامیون، نرخ پذیرش سنگ شکن و محل استقرار آن است. مطالعات موردی نشان داده اند که در شرایط مناسب، کاهش محسوس تعداد کامیون امکان پذیر است، اما این نتیجه کاملاً وابسته به هندسه و برنامه توسعه همان معدن است.
نکته استعلام: برای چنین پروژه ای پیشنهاد فروشنده باید حداقل تناژ سالانه هدف، ساعات مؤثر سالانه، ظرفیت پیوسته و اوج بر حسب تن بر ساعت، حداکثر اندازه خوراک، دانه بندی خروجی موردنیاز، چگالی و رطوبت ماده، ظرفیت ذخیره ضربه گیر، سرعت و ظرفیت نوار، دسترس پذیری طراحی و برنامه جابه جایی ایستگاه خردایش را مشخص کند. اگر فقط ظرفیت اسمی سنگ شکن ارائه شده باشد، هنوز امکان قضاوت درباره ظرفیت واقعی سیستم حمل وجود ندارد.
معدن زیرزمینی سنگ سخت
در معدن زیرزمینی سنگ سخت، انتخاب تجهیزات باید از روی ابعاد مقطع تونل، طول پیشروی، برنامه تولید، فاصله بارگیری تا محل تخلیه، شیب رمپ و الزامات نگهداری زمین انجام شود. در این محیط، بزرگ تر بودن ماشین همیشه مزیت نیست؛ ممکن است یک کامیون یا LHD ظرفیت بالاتری داشته باشد اما به دلیل عرض، ارتفاع یا شعاع گردش، اساساً با مسیرهای معدن سازگار نباشد.
زنجیره متداول خرید می تواند شامل دستگاه حفاری زیرزمینی → LHD برای بارگیری و حمل کوتاه → کامیون زیرزمینی برای حمل اصلی → تجهیزات لق گیری و تحکیم زمین باشد. نمونه های فنی موجود در بازار نشان می دهند که فقط در تجهیزات حفاری جبهه، سطح پوشش کاری می تواند از حدود ۴۹ تا بیش از ۲۱۰ مترمربع تغییر کند؛ بنابراین ابعاد حفریه باید قبل از انتخاب کلاس دستگاه مشخص باشد.
| بخش عملیات | داده عددی موردنیاز در استعلام | محدوده ها و نمونه های عملیاتی قابل استفاده برای مقایسه | اثر بر انتخاب تجهیز |
|---|---|---|---|
| حفاری جبهه و توسعه | عرض × ارتفاع مقطع، طول چال، قطر چال و تعداد بازو | تجهیزات متداول حفاری جبهه می توانند حدود ۱ تا ۳ بازو، سطح پوشش تقریبی ۴۹ تا ۲۱۷ مترمربع و طول چال تا حدود ۴٫۷ تا ۶٫۲ متر داشته باشند | دستگاه بزرگ تر از مقطع، مانور و استقرار را دشوار می کند؛ دستگاه کوچک تر نیز پوشش جبهه و سرعت چرخه توسعه را محدود می کند |
| قطر چال حفاری | میلی متر | نمونه های صنعتی برای حفاری جبهه حدود ۴۳ تا ۶۴ میلی متر و برای چال های برش حدود ۷۶ تا ۱۲۷ میلی متر را پوشش می دهند | قطر باید از طراحی آتشباری استخراج شود؛ خرید دستگاه صرفاً براساس حداکثر قطر قابل حفاری معیار مناسبی نیست |
| طول پیشروی بالقوه هر دور | متر | طول سامانه خوراک تجهیزات توسعه ای بزرگ معمولاً امکان چال هایی در حدود ۳٫۵ تا بیش از ۶ متر را فراهم می کند | طول چال روی طول بالقوه پیشروی، تعداد دورهای حفاری و زمان جابه جایی دستگاه اثر مستقیم دارد |
| توان سنگ دریل | کیلووات | در نمونه های بررسی شده، توان ضربه ای حدود ۲۰ تا ۳۱ کیلووات مشاهده می شود | در سنگ سخت، توان باید همراه با نوع سنگ، قطر چال و نرخ نفوذ واقعی بررسی شود؛ عدد کیلووات به تنهایی شاخص بهره وری نیست |
| LHD | ظرفیت بار، ظرفیت جام، عرض و ارتفاع دستگاه | یک کلاس رایج معدنی حدود ۱۵ تن بار مجاز با جام نزدیک ۵٫۴ مترمکعب دارد | ظرفیت LHD باید هم با تولید جبهه و هم با ظرفیت کامیون تطبیق داشته باشد |
| تطبیق LHD و کامیون | ظرفیت کامیون ÷ بار واقعی هر سیکل LHD | برای کامیون ۵۰ تنی و LHD با بار واقعی ۱۲٫۵ تن، حدود ۴ بار LHD لازم است؛ برای کامیون ۶۳ تنی و بار واقعی ۱۲٫۶ تن، تقریباً ۵ بار نیاز است | تعداد سیکل زیاد LHD زمان توقف کامیون را افزایش می دهد؛ ظرفیت بسیار بزرگ LHD نیز ممکن است با ابعاد حفریه سازگار نباشد |
| کامیون زیرزمینی | ظرفیت بار، حجم اتاق بار، عرض، ارتفاع و شعاع گردش | کلاس های بزرگ موجود در بازار ظرفیت هایی حدود ۵۰ تا ۶۳ تن و حجم اتاق بار تقریبی ۲۰ تا ۴۰ مترمکعب دارند | ظرفیت وزنی و حجمی باید هم زمان کنترل شود؛ ماده کم چگال ممکن است قبل از رسیدن به حد وزنی، اتاق بار را پر کند |
| ابعاد کامیون | عرض و ارتفاع مسیر | برای نمونه، کامیون های ۵۰ تا ۶۳ تنی می توانند تقریباً ۳٫۲ تا ۳٫۵ متر عرض و ۲٫۹ تا ۳٫۵ متر ارتفاع داشته باشند | مقطع تونل باید علاوه بر خود ماشین، فضای ایمنی، تأسیسات، زهکشی و امکان عبور را نیز تأمین کند |
| لق گیری سقف و دیواره | ارتفاع دسترسی و سطح پوشش | تجهیزات تخصصی لق گیری می توانند به حدود ۶٫۵ تا ۷ متر ارتفاع دسترسی و تقریباً ۵۰ مترمربع پوشش از یک استقرار برسند | اگر ارتفاع حفریه بیشتر از محدوده کاری ماشین باشد، لق گیری کامل بدون تغییر استقرار یا کلاس تجهیز امکان پذیر نیست |
| تحکیم زمین | ارتفاع سقف، عرض حفریه، طول پیچ سنگ و محدوده پوشش | ماشین های نگهداری زمین در کلاس های مختلف برای مقاطع حدود ۳٫۳۵ تا ۴٫۵ متر ارتفاع در مدل های کوچک تر و دسترسی تا حدود ۷٫۵ متر در کلاس های بزرگ تر عرضه می شوند | نوع ماشین باید از روی الگوی واقعی پیچ گذاری و ابعاد حفریه انتخاب شود، نه صرفاً ظرفیت سکوی کار |
| پوشش پیچ گذاری از یک استقرار | عرض و ارتفاع قابل دسترسی | نمونه های صنعتی قادر به پوشش سقف حدود ۶ متر و دیواره حفریه ای نزدیک ۵ متر عرض از یک استقرار هستند | پوشش کامل تر تعداد جابه جایی ماشین در هر دور نگهداری را کاهش می دهد |
| بار سکوی تجهیزات نگهداری | کیلوگرم | ظرفیت سکوی برخی ماشین های تخصصی به حدود ۹۰۰ تا ۱٬۳۶۰ کیلوگرم می رسد | وزن توری، پیچ، رزین، ابزار و نفرات باید در محاسبه بار واقعی سکو لحاظ شود |
یکی از محاسبات مهم واحد خرید، تطبیق LHD با کامیون زیرزمینی است. فرض کنید کامیون ظرفیت بار ۵۰ تن دارد. اگر LHD در شرایط واقعی در هر سیکل ۱۲٫۵ تن ماده تحویل دهد:
۵۰ ÷ ۱۲٫۵ = ۴ سیکل LHD برای پرکردن کامیون
اما اگر به دلیل چگالی ماده، ضریب پرشدگی جام یا شرایط کف، بار واقعی هر سیکل به ۱۰ تن کاهش یابد، همان کامیون به ۵ سیکل نیاز خواهد داشت. اگر چرخه هر LHD فقط ۵ دقیقه باشد، این اختلاف یک سیکل حدود ۵ دقیقه توقف بیشتر کامیون برای هر بارگیری ایجاد می کند.
| بار واقعی LHD | کامیون ۵۰ تنی | زمان بارگیری با چرخه فرضی ۵ دقیقه ای | ارزیابی اولیه |
|---|---|---|---|
| ۱۶٫۷ تن | ۳ سیکل | حدود ۱۵ دقیقه | تطبیق فشرده؛ کنترل اضافه بار ضروری است |
| ۱۲٫۵ تن | ۴ سیکل | حدود ۲۰ دقیقه | تطبیق مناسب برای بررسی اولیه |
| ۱۰ تن | ۵ سیکل | حدود ۲۵ دقیقه | قابل استفاده، اما زمان اشغال کامیون افزایش می یابد |
| ۸٫۳ تن | ۶ سیکل | حدود ۳۰ دقیقه | احتمال کوچک بودن LHD نسبت به کلاس کامیون |
| ۶٫۲۵ تن | ۸ سیکل | حدود ۴۰ دقیقه | معمولاً تطبیق ضعیف برای تولید بالا |
عدد ظرفیت نیز باید با هندسه معدن کنترل شود. برای مثال، در بازار کامیون های زیرزمینی با ظرفیت حدود ۵۰ تا ۶۳ تن وجود دارند، اما عرض آن ها می تواند به حدود ۳٫۲ تا ۳٫۵ متر برسد. اگر مسیر استخراج برای ماشینی در این کلاس حاشیه عبور کافی نداشته باشد، ظرفیت ۶۳ تنی روی کاغذ مزیتی ایجاد نمی کند و حتی می تواند سرعت حرکت، امکان عبور متقابل و ایمنی حمل را محدود کند.
در تجهیزات لق گیری و نگهداری زمین نیز همین منطق برقرار است. نمونه های تخصصی لق گیری به بیش از ۶٫۵ متر ارتفاع دسترسی و حدود ۵۰ مترمربع پوشش در یک استقرار می رسند، در حالی که تجهیزات پیچ گذاری بزرگ می توانند تا حدود ۷٫۵ متر دسترسی داشته باشند. بنابراین ارتفاع و عرض حفریه، الگوی پیچ گذاری و تعداد استقرار موردنیاز در هر دور باید پیش از تعیین کلاس دستگاه مشخص شوند.
نکته استعلام: برای ناوگان معدن زیرزمینی سنگ سخت، حداقل ابعاد مقطع تونل، شیب رمپ، شعاع گردش مسیر، طول و قطر چال، متر حفاری هر دور، ظرفیت واقعی LHD، حجم و جرم هر بار، ظرفیت کامیون، زمان چرخه بارگیری و حمل، ارتفاع لق گیری، الگوی پیچ گذاری و ارتفاع و عرض پوشش تجهیزات نگهداری زمین باید در RFQ مشخص شود. مقایسه پیشنهادها فقط براساس «تناژ LHD» یا «ظرفیت کامیون» می تواند دو ناوگان با قابلیت عملیاتی کاملاً متفاوت را هم سطح نشان دهد.
استخراج از دیواره نهایی معدن
این گروه فقط زمانی باید به عنوان شاخه مستقل خرید در مارکت پلیس باقی بماند که ماشین استخراج از دیواره نهایی معدن (Highwall Miner) واقعاً به صورت محصول یا سیستم قابل استعلام عرضه شده باشد. اگر چنین تجهیزی در فهرست کالاها وجود ندارد، ایجاد یک دسته عمومی با عنوان «ماشین آلات تخصصی» ارزش خرید ایجاد نمی کند.
در این روش، ماشین از کف یا سکوی معدن روباز وارد لایه نمایان شده در دیواره می شود و ماده را بدون ورود نیروی انسانی به فضای استخراج شده برش داده و توسط سامانه انتقال به بیرون می آورد. بنابراین انتخاب تجهیز باید از هندسه لایه و دیواره، عمق نفوذ قابل دستیابی و پایداری زمین شروع شود، نه صرفاً توان یا ظرفیت اسمی ماشین.
| پارامتر خرید | داده ای که باید از معدن گرفته شود | عدد یا محدوده قابل استفاده برای ارزیابی اولیه | اثر بر انتخاب |
|---|---|---|---|
| حداقل ضخامت لایه | کمترین ضخامت قابل استخراج در طول محدوده | برخی سامانه ها از حدود ۰٫۸ تا ۱٫۲ متر شروع می شوند | اگر بخش قابل توجهی از لایه کمتر از ارتفاع حداقل ماشین باشد، ظرفیت ذخیره قابل استخراج عملاً کاهش می یابد |
| ارتفاع برش | حداقل، متوسط و حداکثر ارتفاع لایه | واحدهای برش مختلف تقریباً از ۱٫۵ تا بیش از ۵ متر ارتفاع برش را پوشش می دهند | ارتفاع برش باید با ضخامت واقعی لایه تطبیق داشته باشد؛ ماشین بلندتر الزاماً بازیابی بیشتری ایجاد نمی کند |
| عرض برش | عرض هر ورودی استخراج | حدود ۲٫۹ تا ۳٫۵ متر در سامانه های متداول | عرض بیشتر مقدار ماده هر متر پیشروی را افزایش می دهد، اما طراحی پایه های بین ورودی ها نیز تغییر می کند |
| عمق نفوذ طراحی | فاصله افقی هدف داخل لایه | معمولاً حدود ۳۰۰ تا ۴۰۰ متر؛ در برخی پروژه ها نفوذ نزدیک ۵۰۰ متر نیز گزارش شده است | ظرفیت اسمی نفوذ باید با شرایط واقعی زمین شناسی تعدیل شود |
| عمق نفوذ واقعی | درصد تحقق نسبت به طراحی | بررسی میدانی بزرگ نشان داده فقط حدود ۳۵٪ ورودی ها به عمق برنامه ریزی شده رسیده اند و میانگین طول ازدست رفته حدود ۲۰٪ بوده است | ارزیابی اقتصادی نباید بر فرض تحقق ۱۰۰٪ عمق طراحی انجام شود |
| شیب لایه | درجه | در یک مطالعه، در شیب کمتر از حدود ۱۶° نفوذ بیش از ۳۶۵ متر ممکن بوده، اما نزدیک ۲۰° حد عملیاتی به حدود ۱۸۳ متر کاهش یافته است | چند درجه افزایش شیب می تواند ذخیره قابل بازیابی و تناژ پروژه را به شدت تغییر دهد |
| ضخامت زیاد و شیب بالا | متر و درجه | پروژه های واقعی با لایه های بیش از ۷ متر و شیب متوسط نزدیک ۲۰° نیازمند طراحی چندمرحله ای و کنترل ویژه نفوذ بوده اند | ضخامت زیاد به معنی امکان استخراج کامل در یک پاس نیست |
| طول دیواره قابل استخراج | متر | در مطالعات کاربردی، دیواره های پیوسته در مقیاس صدها متر اهمیت اقتصادی بیشتری دارند | طول محدود Highwall می تواند هزینه استقرار و جابه جایی سیستم را نسبت به تناژ قابل بازیابی بالا ببرد |
| درصد تکمیل ورودی ها | درصد | پروژه های عملیاتی مقادیری حدود ۵۰ تا بیش از ۹۰٪ تکمیل ورودی را بسته به زمین شناسی گزارش کرده اند | این شاخص برای مقایسه عملکرد واقعی پروژه های مشابه بسیار مهم تر از حداکثر عمق اسمی است |
| تولید ماهانه | تن در ماه | در پروژه های مستند، حدود ۲۵ هزار تا بیش از ۱۲۰ هزار تن در ماه گزارش شده است | این بازه وسیع نشان می دهد تولید شدیداً تابع لایه، طول دیواره، عمق نفوذ و پایداری زمین است |
| پایداری پایه ها | ضریب و ابعاد پایه | در یک بررسی گسترده، ضریب پایداری پایه در اغلب طراحی های ارزیابی شده بیش از ۱٫۳ بوده است | عرض ورودی و عمق استخراج نباید بدون طراحی ژئوتکنیکی پایه ها افزایش داده شود |
| ریسک ریزش و شرایط زمین | درصد طول یا تعداد ورودی | حدود ۲۰٪ ورودی های بررسی شده به دلیل ریزش سنگ کوتاه تر از برنامه شده اند | شرایط سقف و کف مستقیماً روی عمق اقتصادی قابل استناد در RFQ اثر دارد |
| آب و زمین شناسی نامساعد | درصد افت عملکرد | حدود ۱۵٪ افت طول در داده های بررسی شده به آب و شرایط نامساعد زمین شناسی مرتبط بوده است | پروژه دارای آب یا ناپیوستگی های جدی نباید با پروژه ای با لایه یکنواخت مقایسه شود |
ظرفیت اسمی نفوذ را با ذخیره قابل بازیابی اشتباه نگیرید
اگر سیستم حداکثر نفوذ ۴۰۰ متر داشته باشد، واحد خرید نباید محاسبه اقتصادی را مستقیماً بر پایه ۴۰۰ متر برای تمام ورودی ها انجام دهد.
برای نمونه، اگر در ارزیابی اولیه فرض شود به طور متوسط ۲۰٪ از طول برنامه ریزی شده قابل تحقق نباشد:
| عمق طراحی | کاهش فرضی ۲۰٪ | عمق مؤثر برای سناریوی محافظه کارانه |
|---|---|---|
| ۲۰۰ متر | ۴۰ متر | ۱۶۰ متر |
| ۳۰۰ متر | ۶۰ متر | ۲۴۰ متر |
| ۳۵۰ متر | ۷۰ متر | ۲۸۰ متر |
| ۴۰۰ متر | ۸۰ متر | ۳۲۰ متر |
| ۵۰۰ متر | ۱۰۰ متر | ۴۰۰ متر |
این جدول پیش بینی قطعی تولید نیست؛ یک سناریوی غربالگری اقتصادی است. مقدار واقعی باید از مطالعات ژئوتکنیکی و سابقه حفاری همان محدوده استخراج شود.
شیب لایه می تواند گزینه خرید را تغییر دهد
در Highwall Mining، شیب فقط یک داده هندسی نیست. افزایش شیب می تواند حداکثر طول قابل پیشروی را به شدت محدود کند. برای نمونه، مطالعات مهندسی در شرایط مشخص نشان داده اند که نفوذ بیش از ۳۶۵ متر در شیب های کمتر از حدود ۱۶ درجه امکان پذیر بوده، در حالی که نزدیک ۲۰ درجه عمق قابل دستیابی به حدود ۱۸۳ متر کاهش یافته است.
بنابراین دو بلوک با ضخامت یکسان مثلاً ۳ متر، اما با شیب های ۸° و ۲۰°، از نظر خرید و اقتصاد استخراج نباید یک پروژه تلقی شوند.
| شرایط واقعی | پارامتر تعیین کننده | نتیجه برای خرید |
|---|---|---|
| لایه نازک و نسبتاً یکنواخت | حداقل ارتفاع برش | ابتدا تطبیق ارتفاع واحد برش بررسی شود |
| لایه ضخیم | حداکثر ارتفاع برش و امکان چند پاس | ظرفیت برش یک مرحله ای ملاک کافی نیست |
| لایه با شیب زیاد | زاویه کار و عمق قابل تحقق | عمق نفوذ کاتالوگی باید تعدیل شود |
| سقف ناپایدار | احتمال ریزش و تکمیل ورودی | طراحی محافظه کارانه تر عمق و عرض لازم است |
| ورود آب | افت عمق تکمیل شده | توان مدیریت آب و تجربه پروژه مشابه اهمیت بیشتری پیدا می کند |
| دیواره کوتاه با ذخیره محدود | تناژ کل قابل بازیابی | هزینه استقرار ممکن است خرید یا تجهیز اختصاصی را توجیه نکند |
| دیواره طولانی و لایه مناسب | عمق × عرض × ارتفاع × تعداد ورودی | سیستم مستقل Highwall Mining می تواند شاخه خرید توجیه پذیری باشد |
نکته استعلام: در RFQ این سیستم حداقل ضخامت حداقل/متوسط/حداکثر لایه، شیب لایه، طول Highwall قابل دسترس، ارتفاع و عرض هر ورودی، عمق هدف، عمق قابل انتظار بر اساس زمین شناسی، ویژگی سقف و کف، ورود آب، طراحی پایه های بین ورودی، ظرفیت انتقال ماده و تولید هدف ماهانه اعلام شود. ارائه فقط «حداکثر عمق نفوذ» یا «تن بر ساعت» برای مقایسه دو پیشنهاد کافی نیست.
نکته ساختار دسته بندی: اگر Highwall Miner در مارکت پلیس Listing واقعی ندارد، این H3 و شاخه خرید حذف شود. اگر موجود است، بهتر است Highwall Mining به صورت شاخه مستقل باقی بماند؛ زیرا منطق انتخاب، RFQ و پارامترهای ژئوتکنیکی آن با ماشین آلات عمومی معدن روباز و زیرزمینی تفاوت اساسی دارد.
قبل از انتخاب مدل ماشین، چه وظیفه عملیاتی باید برای آن تعریف شود؟
انتخاب ماشین معدنی نباید از مقایسه مدل ها، توان موتور یا ظرفیت اسمی آغاز شود. ابتدا باید وظیفه عملیاتی (Duty) مورد انتظار از ماشین مشخص شود تا معلوم باشد تجهیز قرار است تحت چه بار کاری و در چه شرایطی به تولید هدف برسد. دو ماشین با ظرفیت اسمی مشابه ممکن است در دو معدن، به دلیل تفاوت شرایط کار، عملکرد و هزینه عملیاتی کاملاً متفاوتی داشته باشند.
برای تعریف این وظیفه عملیاتی، واحد فنی و خرید باید اطلاعات معدن را به ورودی های قابل اندازه گیری تبدیل کنند. تناژ هدف، ساعات کار و دسترس پذیری موردنیاز، چگالی و دانه بندی ماده، سختی و سایندگی توده سنگ، هندسه پله، تونل یا لایه و مشخصات مسیر حمل مهم ترین این ورودی ها هستند. پس از تثبیت این داده ها می توان مدل های نامتناسب را حذف و پیشنهادهای باقی مانده را بر مبنای یک شرایط کاری مشترک مقایسه کرد.
تناژ هدف
تناژ هدف باید قبل از انتخاب کلاس ظرفیت ماشین به چند مقیاس زمانی شکسته شود. اعلام «۵ میلیون تن تولید سالانه» به تنهایی برای استعلام تجهیز کافی نیست؛ تأمین کننده باید بداند این تناژ در چند روز کاری، چند شیفت و چند ساعت برنامه ریزی شده تولید می شود. همین تبدیل مشخص می کند ماشین به چه نرخ تولید ساعتی و شیفتی نیاز دارد.
| شاخص تولید | واحد مناسب در استعلام | کاربرد در انتخاب ماشین | نکته کنترل |
|---|---|---|---|
| تولید سالانه | تن یا میلیون تن/سال | تعیین مقیاس کلی ناوگان و تعداد واحدهای اصلی | ماده معدنی و باطله جداگانه اعلام شوند |
| تولید روزانه | تن/روز | کنترل ظرفیت ناوگان در برنامه روزانه | تعداد روزهای تولید واقعی پروژه مشخص باشد |
| تولید هر شیفت | تن/شیفت | تطبیق ماشین با برنامه عملیاتی معدن | طول شیفت نیز همراه عدد اعلام شود |
| تولید ساعتی موردنیاز | تن/ساعت | مهم ترین ورودی اولیه برای سایزبندی ظرفیت ماشین | از تقسیم ساده تولید سالانه بر ۸٬۷۶۰ ساعت استفاده نشود مگر معدن واقعاً چنین مبنایی داشته باشد |
| تولید اوج | تن/ساعت یا تن/شیفت | بررسی توان ماشین در دوره های پرتولید | با متوسط تولید اشتباه نشود |
| ماده کل جابه جاشده | تن/سال | تعیین Duty واقعی حفاری، بارگیری و حمل | در معدن روباز فقط تناژ محصول نهایی ملاک نیست |
برای مثال، یک معدن با هدف ۱۲ میلیون تن جابه جایی سالانه بسته به تقویم تولید می تواند به نرخ های کاملاً متفاوتی نیاز داشته باشد:
| برنامه فرضی تولید | روز کاری | شیفت در روز | ساعت هر شیفت | تناژ/روز | تناژ/شیفت | نرخ متوسط برنامه ریزی شده |
|---|---|---|---|---|---|---|
| عملیات پیوسته | ۳۶۵ | ۳ | ۸ | ۳۲٬۸۷۷ | ۱۰٬۹۵۹ | ۱٬۳۷۰ تن/ساعت |
| سه شیفته با ۳۳۰ روز کار | ۳۳۰ | ۳ | ۸ | ۳۶٬۳۶۴ | ۱۲٬۱۲۱ | ۱٬۵۱۵ تن/ساعت |
| دوشیفته با ۳۳۰ روز کار | ۳۳۰ | ۲ | ۸ | ۳۶٬۳۶۴ | ۱۸٬۱۸۲ | ۲٬۲۷۳ تن/ساعت |
| دوشیفته با ۳۰۰ روز کار | ۳۰۰ | ۲ | ۸ | ۴۰٬۰۰۰ | ۲۰٬۰۰۰ | ۲٬۵۰۰ تن/ساعت |
بنابراین برای همان ۱۲ میلیون تن در سال، نرخ متوسط موردنیاز در این سناریوها از حدود ۱٬۳۷۰ تا ۲٬۵۰۰ تن بر ساعت تغییر می کند؛ یعنی بیش از ۸۰٪ اختلاف در نرخ ساعتی، بدون اینکه هدف سالانه تغییر کرده باشد.
این موضوع در معدن روباز یک لایه مهم دیگر هم دارد: تناژ محصول با تناژ جابه جایی ماشین آلات یکی نیست. برای مثال، اگر برنامه سالانه شامل ۸ میلیون تن ماده معدنی و ۲۰ میلیون تن باطله باشد، Duty ناوگان استخراج و حمل باید با حدود ۲۸ میلیون تن جابه جایی سنجیده شود، نه فقط ۸ میلیون تن محصول.
| ماده معدنی | باطله | مجموع جابه جایی | اگر خرید فقط براساس ماده معدنی انجام شود |
|---|---|---|---|
| ۸ میلیون تن | ۴ میلیون تن | ۱۲ میلیون تن | نیاز واقعی ۵۰٪ بیشتر از تناژ ماده معدنی است |
| ۸ میلیون تن | ۸ میلیون تن | ۱۶ میلیون تن | جابه جایی واقعی ۲ برابر ماده معدنی است |
| ۸ میلیون تن | ۲۰ میلیون تن | ۲۸ میلیون تن | ناوگان باید ۳٫۵ برابر تناژ ماده معدنی را جابه جا کند |
برای ماشین های سیکلی نیز نرخ ساعتی باید نهایتاً به بار در هر سیکل × تعداد سیکل در ساعت تبدیل شود. در منابع مهندسی، تولید مؤثر بارگیر نیز از ظرفیت هر سیکل، چگالی ماده، ضریب پرشدگی، زمان سیکل و ضریب استفاده از زمان محاسبه می شود؛ بنابراین عدد کاتالوگی ظرفیت جام به تنهایی معادل تن بر ساعت واقعی نیست.
نکته استعلام: در RFQ فقط «تولید سالانه» نوشته نشود. حداقل تناژ سالانه ماده معدنی، تناژ سالانه باطله، مجموع جابه جایی، روز کاری در سال، تعداد شیفت، ساعت هر شیفت، تناژ هدف هر شیفت و نرخ ساعتی هدف جداگانه اعلام شوند. سپس پیشنهاد تأمین کنندگان روی یک مبنای تولیدی مشترک مقایسه شود. تعدیل این نرخ براساس ساعات مؤثر و دسترس پذیری ماشین، موضوع مرحله بعدی انتخاب است.
چگالی و دانه بندی ماده
ظرفیت حجمی جام یا اتاق بار به تنهایی برای تعیین ظرفیت حمل کافی نیست. آنچه برای واحد خرید اهمیت دارد جرم واقعی ماده ای است که در هر سیکل وارد جام یا کامیون می شود؛ این مقدار علاوه بر حجم اسمی، به چگالی توده ای و ضریب پرشدگی وابسته است. داده های عملیاتی معدن نیز نشان می دهند تغییر چگالی و ضریب پرشدگی می تواند بار هر پاس و در نتیجه تعداد پاس لازم برای پرکردن کامیون را به طور محسوس تغییر دهد.
محاسبه اولیه بار هر پاس را می توان به صورت زیر انجام داد:
بار هر پاس = حجم اسمی جام × ضریب پرشدگی × چگالی توده ای ماده
| حجم جام | چگالی توده ای | ضریب پرشدگی | بار محاسباتی هر پاس | نتیجه برای خرید |
|---|---|---|---|---|
| ۱۰ مترمکعب | ۱٫۵ تن/مترمکعب | ۹۰٪ | ۱۳٫۵ تن | ممکن است محدودیت حجمی قبل از محدودیت وزنی ایجاد شود |
| ۱۰ مترمکعب | ۲٫۰ تن/مترمکعب | ۹۰٪ | ۱۸ تن | همان جام، ۳۳٪ بار بیشتر نسبت به ماده ۱٫۵ تنی |
| ۱۰ مترمکعب | ۲٫۵ تن/مترمکعب | ۹۰٪ | ۲۲٫۵ تن | کنترل بار مجاز سازه و ماشین ضروری تر می شود |
| ۲۰ مترمکعب | ۱٫۸ تن/مترمکعب | ۸۵٪ | ۳۰٫۶ تن | حجم اسمی ۲۰ مترمکعب الزاماً معادل ۳۶ تن نیست |
| ۲۰ مترمکعب | ۱٫۸ تن/مترمکعب | ۱۰۰٪ | ۳۶ تن | فقط در صورت تحقق پرشدگی کامل |
| ۲۰ مترمکعب | ۲٫۲ تن/مترمکعب | ۹۰٪ | ۳۹٫۶ تن | افزایش چگالی می تواند ماشین را به محدودیت وزنی نزدیک کند |
برای مثال، اگر کامیون ظرفیت بار مجاز ۲۲۰ تن داشته باشد، یک جام ۲۰ مترمکعبی با چگالی توده ای ۱٫۸ تن بر مترمکعب و ضریب پرشدگی ۸۵٪ تقریباً ۳۰٫۶ تن در هر پاس حمل می کند. بنابراین حدود ۷٫۲ پاس برای رسیدن به ظرفیت کامیون لازم است. همان جام با ماده ای به چگالی ۲٫۲ تن بر مترمکعب و ضریب پرشدگی ۹۰٪ حدود ۳۹٫۶ تن در هر پاس حمل کرده و نیاز نظری را به حدود ۵٫۶ پاس کاهش می دهد.
| شرایط ماده | بار هر پاس جام ۲۰ مترمکعبی | پاس نظری برای کامیون ۲۲۰ تنی | برداشت عملیاتی |
|---|---|---|---|
| ۱٫۶ t/m³ و پرشدگی ۸۵٪ | ۲۷٫۲ تن | ۸٫۱ پاس | بارگیر نسبتاً کوچک برای این کامیون |
| ۱٫۸ t/m³ و پرشدگی ۸۵٪ | ۳۰٫۶ تن | ۷٫۲ پاس | تعداد پاس همچنان بالا |
| ۲٫۰ t/m³ و پرشدگی ۹۰٪ | ۳۶ تن | ۶٫۱ پاس | نزدیک محدوده مناسب تطبیق |
| ۲٫۲ t/m³ و پرشدگی ۹۰٪ | ۳۹٫۶ تن | ۵٫۶ پاس | تطبیق مناسب تر |
| ۲٫۵ t/m³ و پرشدگی ۹۵٪ | ۴۷٫۵ تن | ۴٫۶ پاس | کنترل اضافه بار هر پاس اهمیت بیشتری دارد |
اعداد میدانی نیز اهمیت این موضوع را نشان می دهند. در یک مجموعه داده واقعی از معدن روباز، چگالی توده ای اندازه گیری شده ماده در نمونه های بارگیری تقریباً بین ۱٫۸۶ تا ۲٫۱۸ تن بر مترمکعب و ضریب پرشدگی جام تقریباً بین ۰٫۹۱۹ تا ۰٫۹۹۲ تغییر کرده است. در همین نمونه ها، بار متوسط هر پاس تقریباً از ۳۸ تا ۴۸ تن متغیر بوده است. یعنی حتی در یک عملیات واحد نیز استفاده از یک عدد ثابت برای چگالی یا پرشدگی می تواند بار واقعی کامیون را نادرست برآورد کند.
دانه بندی حاصل از آتشباری یا استخراج (Fragmentation) نیز روی همین محاسبه اثر دارد. قطعات بسیار درشت می توانند فضای خالی بیشتری در جام ایجاد کنند، پرشدگی را نامنظم کنند و زمان حفاری مجدد، بارگیری یا خردایش ثانویه را افزایش دهند. ماده بسیار ریز نیز رفتار متفاوتی در پرکردن جام دارد. مطالعات عملکرد بارگیری، توزیع اندازه ذرات را در کنار چگالی، ضریب تورم، تعداد پاس و ضریب پرشدگی از عوامل مؤثر بر تغییرات Payload معرفی کرده اند.
یک مطالعه میدانی روی LHD با جام ۱۰ مترمکعبی نیز اثر قابل اندازه گیری دانه بندی را نشان داد:
| وضعیت دانه بندی در مطالعه | متوسط وزن جام | تغییر نسبت به حالت ریزتر | پیام برای انتخاب |
|---|---|---|---|
| ریز | ۲۰٫۴۹ تن | مبنا | پرشدگی و جرم جام بالاتر |
| متوسط | ۱۹٫۲۸ تن | حدود ۶٪ کمتر | تغییر Fragmentation روی Payload قابل مشاهده است |
| درشت | ۱۸٫۶۸ تن | حدود ۹٪ کمتر | ظرفیت حجمی ثابت، اما جرم واقعی کمتر |
| بسیار درشت | ۱۷٫۶۲ تن | حدود ۱۴٪ کمتر | افزایش فضای خالی و کاهش بار واقعی جام |
در این نمونه، جام از نظر هندسی همان ۱۰ مترمکعب باقی مانده بود، اما متوسط جرم بار از ۲۰٫۴۹ به ۱۷٫۶۲ تن کاهش پیدا کرد؛ یعنی نزدیک ۱۴٪ اختلاف صرفاً میان شرایط مختلف دانه بندی ثبت شد. این نمونه نشان می دهد چرا واحد خرید نباید ظرفیت تولید را با فرض یک ضریب پرشدگی ثابت محاسبه کند.
برای مقایسه پیشنهادها، بهتر است وضعیت دانه بندی نیز با عدد تعریف شود، نه عباراتی مثل «سنگ متوسط» یا «خوراک نسبتاً درشت».
| داده موردنیاز | شکل مناسب اعلام در RFQ | چرا اهمیت دارد؟ |
|---|---|---|
| چگالی توده ای آزادشده | حداقل، متوسط و حداکثر؛ تن/مترمکعب | تبدیل ظرفیت حجمی به Payload |
| توزیع دانه بندی | منحنی یا شاخص هایی مانند P50 و P80 | کنترل قابلیت بارگیری و انتقال |
| حداکثر قطعه مورد انتظار | میلی متر | کنترل محدودیت جام، سنگ شکن یا مسیر انتقال |
| ضریب تورم | مقدار یا بازه مورد انتظار | تبدیل حجم درجا به حجم ماده خردشده |
| ضریب پرشدگی جام | مقدار مورد انتظار براساس ماده | تعیین جرم واقعی هر پاس |
| بار هدف هر پاس | تن/پاس | تطبیق بارگیر با کامیون |
| تعداد پاس هدف | پاس/کامیون | کنترل زمان بارگیری و تطبیق ناوگان |
نکته استعلام: در RFQ، نوشتن «جام ۲۰ مترمکعب» یا «اتاق بار ۸۰ مترمکعب» به تنهایی کافی نیست. چگالی توده ای ماده در حالت بارگیری، دامنه تغییرات آن، توزیع دانه بندی، حداکثر اندازه قطعه، ضریب تورم و ضریب پرشدگی مبنای محاسبه باید همراه ظرفیت حجمی اعلام شوند. سپس از تأمین کننده خواسته شود بار محاسباتی هر پاس و تعداد پاس موردنیاز برای پرکردن کامیون را بر همین داده ها ارائه کند؛ در غیر این صورت مقایسه ظرفیت های حجمی می تواند به انتخاب دو تجهیز عملاً غیرهم سطح منجر شود.
سختی و سایندگی توده سنگ
در خرید ماشین آلات حفاری، استخراج مکانیکی و تجهیزات خاکی، توصیف هایی مانند «سنگ سخت» یا «سنگ بسیار ساینده» برای تعریف وظیفه عملیاتی کافی نیست. واحد خرید باید مقاومت و سایندگی را با داده آزمون اعلام کند؛ زیرا این دو ویژگی روی نرخ نفوذ حفاری، قابلیت برش، عمر ابزار و انتخاب تجهیزات ضدسایش اثر می گذارند.
برای مقاومت سنگ، مقاومت فشاری تک محوره (UCS) یکی از ورودی های متداول است و برای سایندگی، شاخص سایندگی سرشار (CAI) کاربرد گسترده ای در ارزیابی سایش ابزار حفاری و برش دارد. CAI در مطالعات و استانداردهای آزمون سنگ برای برآورد رفتار سایشی ابزار استفاده می شود و مقادیر آن می تواند از کمتر از ۰٫۳ تا حدود ۷ تغییر کند.
| داده سنگ | عددی که در RFQ بهتر است اعلام شود | کدام بخش خرید را تحت تأثیر قرار می دهد؟ | ریسک نبود داده |
|---|---|---|---|
| مقاومت فشاری تک محوره UCS | MPa؛ حداقل، میانگین و حداکثر | حفاری، برش و انتخاب کلاس ماشین | انتخاب ماشین براساس نام سنگ به جای مقاومت واقعی |
| شاخص سایندگی CAI | مقدار آزمون + روش آزمون | مته، پیک برشی و سایر ابزارهای در تماس مستقیم با سنگ | کم برآوردکردن مصرف ابزار و توقف تعویض |
| درصد کانی های ساینده | درصد کانی شناسی | ابزار برشی و بسته ضدسایش | دو سنگ با UCS نزدیک می توانند نرخ سایش متفاوت داشته باشند |
| اندازه و بافت دانه ها | نتایج پتروگرافی | شدت تماس سایشی با ابزار | CAI یا UCS به تنهایی تمام رفتار سایشی را توضیح نمی دهد |
| شرایط نمونه | خشک، مرطوب یا اشباع | قابلیت مقایسه نتایج آزمایش | رطوبت می تواند نتیجه آزمون سایندگی را به شدت تغییر دهد |
| تغییرات بین واحدهای زمین شناسی | بازه و صدک های داده | تعیین Duty بحرانی ماشین | طراحی روی مقدار متوسط می تواند سخت ترین زون معدن را پنهان کند |
CAI چه عددی به واحد خرید می دهد؟
یک طبقه بندی منتشرشده برای رفتار سایشی، سه محدوده CAI = 0.1–1.8، CAI = 1.8–3.1 و CAI > 3.1 را به ترتیب به رژیم های سایش ملایم، انتقالی و شدید مرتبط کرده است. این مرزها برای غربال اولیه مفیدند، اما نباید به عنوان عمر تضمینی قطعه استفاده شوند.
| CAI | برداشت اولیه برای خرید | چیزی که باید در پیشنهاد بررسی شود |
|---|---|---|
| کمتر از ۱ | سایندگی نسبتاً پایین در غربال اولیه | آرایش استاندارد ابزار و پیش بینی مصرف |
| ۱ تا ۱٫۸ | افزایش تدریجی اهمیت سایش | عمر مورد انتظار اجزای در تماس با سنگ |
| ۱٫۸ تا ۳٫۱ | ناحیه انتقال به سایش شدید | گزینه های مقاوم به سایش و هزینه قطعات مصرفی |
| بیش از ۳٫۱ | رژیم سایش شدید در طبقه بندی مذکور | بسته ضدسایش، عمر ابزار و زمان تعویض باید جزء اصلی مقایسه باشد |
| مقادیر بسیار بالا تا حدود ۷ | شرایط بسیار ساینده در دامنه گزارش شده CAI | پیشنهاد استاندارد تجهیز بدون تحلیل سایش قابل اتکا نیست |
این اعداد نباید مستقل از روش آزمایش خوانده شوند. تحقیقات نشان داده اند سختی پین، وضعیت سطح نمونه و حتی شرایط تنش می توانند مقدار CAI را تغییر دهند؛ بنابراین دو عدد CAI فقط زمانی مستقیماً قابل مقایسه اند که روش و شرایط آزمون سازگار باشند.
یک عدد «سختی» برای همه تجهیزات کافی نیست
| شرایط واقعی | پارامتر تعیین کننده | اثر احتمالی بر تجهیز | اقدام مناسب واحد خرید |
|---|---|---|---|
| UCS بالا، CAI نسبتاً پایین | مقاومت شکست | نرخ نفوذ یا برش می تواند محدودکننده باشد | تمرکز بیشتر بر توان و عملکرد حفاری/برش |
| UCS متوسط، CAI بالا | سایندگی | ماشین ممکن است ماده را به خوبی بشکند اما ابزار سریع تر ساییده شود | هزینه ابزار مصرفی و بسته ضدسایش جدی تر مقایسه شود |
| UCS و CAI هر دو بالا | مقاومت + سایندگی | هم تولید و هم عمر ابزار تحت فشار قرار می گیرند | عملکرد و هزینه سایش هم زمان ارزیابی شوند |
| تغییرات شدید زمین شناسی | دامنه UCS و CAI | عملکرد ماشین بین زون ها تغییر می کند | حداقل، متوسط و حداکثر داده به تأمین کننده داده شود |
| درصد قابل توجه کوارتز و کانی های ساینده | کانی شناسی و بافت | افزایش احتمال سایش اجزای درگیر | آنالیز کانی شناسی کنار CAI بررسی شود |
این تفکیک در حفاری اهمیت مستقیم دارد؛ مطالعات نشان می دهند سایندگی یکی از پارامترهای مهم مؤثر بر سایش مته و عملکرد حفاری است و CAI با پارامترهای حفاری و خواص مکانیکی سنگ ارتباط دارد. در استخراج مکانیکی نیز افزایش سایندگی مستقیماً با مصرف ابزار برشی و هزینه آن ارتباط پیدا می کند.
برای GET یا ابزارهای درگیر با زمین در جام بارگیرها و همچنین بسته های ضدسایش، نتیجه عملی متفاوت است: واحد خرید نباید فقط قیمت اولیه جام، دندانه یا لاینر را مقایسه کند. پیشنهادها باید روی یک Duty یکسان از نظر نوع ماده، تناژ عبوری و شرایط سایندگی بررسی شوند تا بتوان عمر مورد انتظار بر حسب ساعت یا تن عبوری، تعداد تعویض و مصرف قطعه را مقایسه کرد.
نکته استعلام: در RFQ به جای عبارت «Hard Rock» یا «Highly Abrasive»، حداقل بازه UCS، مقدار CAI و روش آزمون، اطلاعات کانی شناسی مرتبط با سایندگی و تغییرات این مشخصات در زون های مختلف معدن اعلام شود. سپس برای مته، ابزار برشی، GET و بسته ضدسایش از تأمین کننده عمر مورد انتظار، مبنای محاسبه عمر و نرخ مصرف قطعه تحت همین شرایط درخواست شود. این کار امکان مقایسه هزینه واقعی دو پیشنهاد را بسیار بیشتر از مقایسه صرف قیمت اولیه قطعات فراهم می کند.
هندسه پله، تونل یا لایه
هندسه محل استخراج یکی از محدودیت های اصلی ابعاد فیزیکی ماشین و فضای کاری موردنیاز آن است. حتی اگر یک مدل از نظر تناژ، توان و ظرفیت مناسب باشد، ممکن است به دلیل ارتفاع پله، عرض محدود جبهه، مقطع تونل یا ارتفاع لایه عملاً قابل استفاده نباشد. بنابراین در RFQ باید علاوه بر ظرفیت تولید، فضای واقعی حرکت، استقرار، بارگیری و گردش ماشین نیز با عدد تعریف شود.
در معدن روباز، ارتفاع پله باید با ارتفاع کاری تجهیزات حفاری و بارگیری هماهنگ باشد. منابع طراحی معدن برای معادن بزرگ، ارتفاع پله در محدوده تقریبی ۱۰ تا ۱۸ متر را گزارش می کنند و تأکید دارند که ارتفاع پله باید با قابلیت کاری تجهیزات استخراج سازگار باشد.
| نوع عملیات | داده هندسی لازم در RFQ | نمونه عددی یا محدوده قابل استفاده | اثر مستقیم بر انتخاب ماشین |
|---|---|---|---|
| معدن روباز | ارتفاع پله | حدود ۱۰ تا ۱۸ متر در بسیاری از معادن بزرگ | تعیین ارتفاع کاری حفار و ماشین بارگیری |
| معدن روباز | عرض فضای کاری | متر؛ کمترین عرض در نقاط محدودکننده | تعیین امکان استقرار بارگیر، قرارگیری کامیون و گردش ماشین |
| معدن روباز | زاویه دیواره پله | درجه | همراه ارتفاع پله، فضای قابل استفاده در پای جبهه را محدود می کند |
| معدن زیرزمینی | عرض تونل یا مدخل | متر | محدودکننده عرض ماشین، شعاع گردش و امکان عبور متقابل |
| معدن زیرزمینی | ارتفاع تونل | متر | محدودکننده ارتفاع کامیون، LHD، تجهیزات حفاری و تحکیم |
| استخراج اتاق و پایه | عرض مدخل | در یک مطالعه، حدود ۴٫۹ تا ۶٫۱ متر | تعیین فضای حرکت استخراج گر، تجهیزات حمل و نگهداری سقف |
| لایه کم ارتفاع | ارتفاع واقعی کارگاه | نمونه های میدانی ۰٫۹۱، ۱٫۰۹، ۱٫۲۲ و ۱٫۳۷ متر | بسیاری از ماشین های استاندارد از انتخاب حذف می شوند |
| استخراج مکانیکی | ارتفاع لایه | حداقل، متوسط و حداکثر بر حسب متر | تعیین دامنه ارتفاع برش و ارتفاع بدنه ماشین |
| حمل پیوسته زیرزمینی | شعاع گردش | در یک مطالعه، حدود ۶٫۱ متر برای برخی سامانه ها و هدف حدود ۴٫۶ متر | مدخل باریک می تواند سیستم حمل را حتی با ظرفیت مناسب غیرقابل استفاده کند |
در معادن زیرزمینی، فقط ابعاد خارجی ماشین ملاک نیست. مقطع تونل بین چند مصرف کننده مشترک است: تجهیزات متحرک، نگهداری سقف، کابل و خطوط برق، لوله آب، تهویه و در برخی معادن نوار نقاله. یک مطالعه مهندسی حمل پیوسته تصریح می کند که ارتفاع لایه و عرض مدخل، حداکثر سطح مقطع قابل استفاده را تعیین می کنند و بخشی از همین سطح نیز توسط زیرساخت های معدن اشغال می شود.
به همین دلیل، مقایسه ای مانند «ماشین ۳٫۲ متر عرض دارد و تونل ۳٫۵ متر است، پس مناسب است» کافی نیست.
برای مثال:
| مشخصات فرضی مدخل | مقدار |
|---|---|
| عرض حفریه | ۵٫۰ متر |
| عرض ماشین | ۳٫۲ متر |
| فضای باقی مانده کل | ۱٫۸ متر |
| فضای نظری هر طرف در صورت قرارگیری مرکزی | ۰٫۹ متر |
این ۰٫۹ متر هنوز فضای آزاد عملیاتی قطعی نیست؛ بخشی از آن ممکن است به خطوط تأسیسات، ناهمواری دیواره، فاصله ایمنی و تغییرات واقعی مقطع اختصاص یابد. بنابراین باید حداقل مقطع واقعی در طول مسیر کنترل شود، نه فقط مقطع طراحی.
در معدن روباز، عرض جبهه باید با کل مانور بارگیری تطبیق داده شود
فضای کاری پله فقط محل قرارگیری شاول یا بیل نیست. در طراحی عملیاتی، عرض موردنیاز تابع فاصله ماشین از دیواره، محل قرارگیری کامیون و فضای کف کار است؛ مطالعات جدید طراحی پیت نیز «حداقل عرض معدنکاری» را مستقیماً تابع آرایش سیستم بارگیری و حمل می دانند.
مثلاً یک طرح منتشرشده برای پیت با:
- ارتفاع پله ۱۵ متر
- عرض پله ۷٫۵ متر
- زاویه دیواره حدود ۶۳٫۴ درجه
طراحی شده است؛ اما این اعداد متعلق به همان طراحی اند و نباید به عنوان استاندارد عمومی برای انتخاب ماشین استفاده شوند.
در لایه های کم ارتفاع، چند سانتی متر می تواند کلاس ماشین را تغییر دهد
شرایط واقعی معادن زغال کم ارتفاع نشان می دهد ارتفاع کار ممکن است بسیار محدود باشد. در یک مطالعه میدانی چهار معدن اتاق و پایه، ارتفاع های کاری ۹۱٫۴، ۱۰۹٫۲، ۱۲۱٫۹ و ۱۳۷٫۲ سانتی متر ثبت شده اند.
در چنین شرایطی، استفاده از «ارتفاع متوسط لایه» خطرناک است. فرض کنید یک لایه میانگین ۱٫۳ متر دارد اما در بخشی از مسیر به ۱٫۰۵ متر می رسد. ماشینی که حداقل ارتفاع کاری آن ۱٫۲ متر است، حتی اگر برای اکثر ذخیره مناسب باشد، در آن بخش از معدن محدود خواهد شد.
| ارتفاع متوسط | حداقل موضعی | حداقل ارتفاع کاری ماشین | نتیجه |
|---|---|---|---|
| ۱٫۵ متر | ۱٫۴ متر | ۱٫۲ متر | از نظر ارتفاع اولیه قابل قبول |
| ۱٫۵ متر | ۱٫۱ متر | ۱٫۲ متر | محدودیت در بخش های کم ارتفاع |
| ۱٫۳ متر | ۱٫۰ متر | ۰٫۹ متر | قابل بررسی |
| ۱٫۳ متر | ۱٫۰ متر | ۱٫۱۵ متر | ماشین برای کل مسیر مناسب نیست |
در روش اتاق و پایه نیز عرض مدخل به همان اندازه اهمیت دارد. داده های میدانی، عرض معمول اتاق های تکمیل شده را حدود ۴٫۹ تا ۶٫۱ متر گزارش کرده اند و برش اولیه ماشین استخراج نیز در یک نمونه حدود ۳ متر عرض بوده است.
نکته استعلام: هندسه را در RFQ با یک عدد متوسط خلاصه نکنید. برای معدن روباز حداقل و حداکثر ارتفاع پله، کمترین عرض فضای کاری و محدودیت های گردش؛ برای معدن زیرزمینی حداقل عرض و ارتفاع واقعی مسیر، شعاع گردش و نقاط گلوگاهی؛ و برای استخراج لایه ای حداقل، متوسط و حداکثر ارتفاع لایه اعلام شود. مدل ماشین باید با بدترین هندسه ای که واقعاً باید از آن عبور یا در آن کار کند کنترل شود، نه فقط شرایط متوسط معدن.
مسیر حمل
برای انتخاب ناوگان حمل، فاصله معدن تا محل تخلیه به تنهایی معیار کافی نیست. کامیونی که در مسیر ۵ کیلومتری مسطح و متراکم عملکرد مناسبی دارد ممکن است در همان فاصله، با رمپ ۸ تا ۱۰ درصد، سطح نرم و چند پیچ تند، زمان چرخه، مصرف سوخت و ظرفیت تولید کاملاً متفاوتی داشته باشد. در نتیجه مسیر حمل باید به قطعات مجزا شکسته و برای هر قطعه، طول، شیب، مقاومت غلتشی و محدودیت سرعت مشخص شود.
مطالعات جدید روی معادن روباز نشان داده اند بهینه سازی هم زمان شیب طولی و مقاومت غلتشی می تواند در یک مطالعه موردی زمان چرخه را تا ۱۵٪ کاهش دهد، مصرف سوخت را تا ۱۳٪ کم کند و تولید هر کامیون را تا ۱۷٪ افزایش دهد. بنابراین کیفیت مسیر مستقیماً می تواند تعداد کامیون موردنیاز را تغییر دهد.
| مشخصه مسیر | داده مناسب برای RFQ | عدد یا محدوده مفید برای کنترل پیشنهاد | اثر بر انتخاب ناوگان |
|---|---|---|---|
| فاصله حمل بارگیری شده | کیلومتر در هر سیکل | فاصله یک طرفه و تفکیک قطعات مسیر | مستقیماً زمان حرکت کامیون بارگیری شده را تعیین می کند |
| فاصله برگشت خالی | کیلومتر | جدا از مسیر بارگیری شده اعلام شود | مسیر رفت و برگشت الزاماً یکسان نیست |
| اختلاف ارتفاع | متر | ارتفاع نقطه بارگیری و تخلیه | مشخص می کند چه مقدار صعود یا نزول واقعی وجود دارد |
| شیب متوسط | درصد | فقط برای تصویر کلی مسیر | برای انتخاب کامیون کافی نیست؛ شیب های موضعی شدید ممکن است پنهان شوند |
| بیشینه شیب پایدار | درصد + طول قطعه | در راهنماهای طراحی، ۱۰٪ به عنوان حداکثر توصیه شده رایج گزارش شده و معمولاً شیب های بیش از ۸٪ ترجیح داده نمی شوند | روی سرعت صعود، توان کشش، ترمز و زمان چرخه اثر مستقیم دارد |
| مقاومت غلتشی | درصد برای هر بخش مسیر | از حدود ۱–۱٫۵٪ در مسیر سخت و بسیار خوب تا حدود ۴–۶٪ در راه خاکی شیارافتاده و کم نگهداری | ممکن است اثر آن معادل چند درصد شیب اضافی باشد |
| شرایط بسیار نرم | مقاومت غلتشی | در سطوح بسیار نرم و شیارافتاده، مقادیر حدود ۸٪ و بیشتر نیز گزارش شده اند | توان قابل استفاده برای حرکت و سرعت کامیون به شدت کاهش می یابد |
| عرض مسیر | متر یا نسبت به عرض کامیون | برای مسیر مستقیم چندبانده، حدود ۳ تا ۴ برابر عرض بزرگ ترین کامیون یک راهنمای متداول است | تعیین امکان عبور ایمن و حفظ سرعت |
| شعاع پیچ | متر | حداقل شعاع مسیر باید با شعاع گردش مدل پیشنهادی مقایسه شود | پیچ تند ممکن است کامیون بزرگ تر را از گزینه ها حذف کند |
| سرعت مجاز در پیچ | کیلومتر بر ساعت | برای هر پیچ بحرانی | کاهش سرعت مکرر، زمان چرخه را بالا می برد |
| سطح مسیر | نوع روسازی + مقاومت غلتشی | بهتر است با درصد مقاومت بیان شود، نه فقط «خوب/متوسط/بد» | امکان مقایسه عددی پیشنهاد کامیون ها را فراهم می کند |
شیب و مقاومت غلتشی باید با هم دیده شوند
در محاسبات اولیه کامیون، مقاومت کل مسیر در صعود تقریباً از مجموع شیب و مقاومت غلتشی به دست می آید. برای مثال، کامیونی که روی رمپ ۸٪ با مقاومت غلتشی ۲٪ حرکت می کند، تقریباً با ۱۰٪ مقاومت کل روبه رو است.
| شیب مسیر | مقاومت غلتشی | مقاومت کل تقریبی در صعود | برداشت خرید |
|---|---|---|---|
| ۴٪ | ۱٫۵٪ | ۵٫۵٪ | مسیر نسبتاً سبک |
| ۶٪ | ۲٪ | ۸٪ | عملکرد کامیون روی شیب باید کنترل شود |
| ۸٪ | ۲٪ | ۱۰٪ | نقطه مهم برای بررسی منحنی کشش و سرعت |
| ۸٪ | ۴٪ | ۱۲٪ | جاده نامناسب اثر قابل توجهی بر سرعت خواهد داشت |
| ۱۰٪ | ۴٪ | ۱۴٪ | شرایط سنگین؛ توان، ترمز و زمان چرخه باید دقیق شبیه سازی شوند |
| ۸٪ | ۶٪ | ۱۴٪ | بهبود جاده می تواند به اندازه کاهش محسوس شیب ارزش ایجاد کند |
این نکته مهم است زیرا ۱٪ افزایش شیب تقریباً معادل مقاومت اضافی برابر با ۱٪ وزن ناخالص خودرو در نظر گرفته می شود. به همین شکل، مقاومت غلتشی نیز به صورت درصدی از وزن خودرو بیان می شود؛ بنابراین یک جاده شیارافتاده با مقاومت غلتشی ۵٪ می تواند حتی روی مسیر نسبتاً کم شیب، بخش قابل توجهی از توان کششی کامیون را مصرف کند.
کیفیت جاده را با «خوب» و «بد» تعریف نکنید
| وضعیت تقریبی سطح | مقاومت غلتشی گزارش شده | اثر اولیه |
|---|---|---|
| سطح بسیار سخت، صاف و خوب نگهداری شده | حدود ۱ تا ۱٫۵٪ | مناسب برای حفظ سرعت و کاهش مصرف |
| مسیر دائمی متراکم و نگهداری شده | حدود ۲ تا ۳٪ | شرایط معمول قابل قبول |
| مسیر موقت نسبتاً خوب | حدود ۳ تا ۴٫۵٪ | افت قابل مشاهده سرعت و افزایش مصرف |
| راه خاکی شیارافتاده و کم نگهداری | حدود ۴٫۵ تا ۶٪ | احتمال اثر جدی بر زمان چرخه |
| راه نرم و شیارافتاده | حدود ۸٪ | شرایط سنگین برای کامیون چرخ لاستیکی |
| شن یا ماسه سست | حدود ۱۰٪ در برخی جداول مرجع | افت شدید قابلیت حمل |
این مقادیر باید نمونه مهندسی برای برآورد اولیه تلقی شوند، نه جایگزین اندازه گیری واقعی مسیر. شرایط رطوبت، فشار باد تایر، عمق شیار، نوع مصالح و تعمیر و نگهداری می توانند مقاومت غلتشی را تغییر دهند.
یک درصد مقاومت بیشتر چقدر اهمیت دارد؟
در یک مثال مهندسی برای کامیون بارگیری شده روی رمپ ۸٪ به طول ۳٫۷ کیلومتر:
| وضعیت | مقاومت غلتشی | مقاومت کل | سرعت محاسباتی | زمان حرکت |
|---|---|---|---|---|
| جاده بهتر | ۲٪ | ۱۰٪ | حدود ۱۴ km/h | حدود ۹۵۱ ثانیه |
| جاده ضعیف تر | ۳٪ | ۱۱٪ | حدود ۱۲ km/h | حدود ۱٬۱۱۰ ثانیه |
تنها ۱ واحد درصد افزایش مقاومت غلتشی در این مثال سرعت را حدود ۱۴٪ کاهش داده و زمان عبور همان قطعه را حدود ۱۵۹ ثانیه یا ۲٫۶۵ دقیقه افزایش داده است. در ناوگانی که هر کامیون روزانه ده ها بار این رمپ را طی می کند، چنین اختلافی مستقیماً به تعداد کامیون و هزینه حمل تبدیل می شود.
فاصله کوتاه تر همیشه مسیر سریع تر نیست
برای صعود عمودی ۱۰۰ متر:
| شیب رمپ | طول تقریبی مسیر لازم برای ۱۰۰ متر صعود |
|---|---|
| ۲٪ | ۵ کیلومتر |
| ۴٪ | ۲٫۵ کیلومتر |
| ۵٪ | ۲ کیلومتر |
| ۸٪ | ۱٫۲۵ کیلومتر |
| ۱۰٪ | ۱ کیلومتر |
رمپ تندتر مسیر را کوتاه می کند اما سرعت صعود را کاهش می دهد و بار بیشتری به سامانه کشش و ترمز وارد می کند. در یک مقایسه طراحی منتشرشده برای ۱۰۰ متر اختلاف ارتفاع، زمان چرخه برای شیب ۸٪ حدود ۶٫۶ دقیقه و برای شیب ۱۲٪ حدود ۶٫۵ دقیقه محاسبه شده بود؛ اختلاف زمانی ناچیز بود و شیب ۸٪ به دلیل کاهش سایش گزینه مطلوب تری ارزیابی شد. این مثال نشان می دهد «کوتاه ترین مسیر» الزاماً کم هزینه ترین مسیر نیست.
پیچ و عرض مسیر می تواند کلاس کامیون را محدود کند
در مسیرهای مستقیم، عرض جاده معمولاً بر مبنای عرض بزرگ ترین وسیله طراحی می شود و منابع طراحی برای مسیرهای چندبانده حدود ۳ تا ۴ برابر عرض بزرگ ترین کامیون را به عنوان راهنمای متداول مطرح می کنند. در پیچ ها، به دلیل بیرون زدگی جلو و عقب ماشین، عرض بیشتری لازم است.
برای نمونه، اگر عریض ترین کامیون پیشنهادی ۸ متر عرض داشته باشد:
| نسبت عرض راه به کامیون | عرض راه حاصل |
|---|---|
| ۳ برابر | ۲۴ متر |
| ۳٫۵ برابر | ۲۸ متر |
| ۴ برابر | ۳۲ متر |
اگر راه موجود فقط ۲۲ متر عرض مفید داشته باشد، انتخاب کامیون ۸ متری صرفاً با استناد به Payload بالاتر می تواند نیازمند تغییر زیرساخت مسیر شود. این هزینه باید در مقایسه خرید دیده شود.
محدودیت گردش نیز به همین اندازه مهم است. راهنماهای طراحی نشان می دهند یک پیچ با شعاع بیشتر می تواند مثلاً با ۴۰ کیلومتر بر ساعت قابل عبور باشد، در حالی که پیچ تنگ تر ممکن است سرعت را به حدود ۲۰ کیلومتر بر ساعت کاهش دهد؛ هزینه احداث مسیر اول بیشتر است، اما مسیر دوم در تمام عمر معدن زمان چرخه را افزایش می دهد.
نکته استعلام: برای انتخاب ناوگان حمل، مسیر را به چند بخش تقسیم و برای هر بخش فاصله، اختلاف ارتفاع، شیب، طول شیب، مقاومت غلتشی، شرایط سطح، محدودیت سرعت و شعاع پیچ های بحرانی اعلام کنید. سپس از تأمین کننده بخواهید سرعت بارگیری شده و خالی در هر قطعه، زمان کامل رفت وبرگشت، ظرفیت حمل ساعتی و تعداد کامیون موردنیاز را روی همین پروفایل مسیر محاسبه کند. مقایسه دو کامیون فقط با «Payload و قدرت موتور» بدون استفاده از پروفایل واقعی مسیر، مقایسه ناوگان حمل نیست.
برای حفاری تولیدی معدن چه کلاس دستگاه حفاری و چه مشخصاتی لازم است؟
انتخاب دستگاه حفاری تولیدی باید از طرح حفاری و شرایط واقعی توده سنگ شروع شود، نه از توان موتور یا نام یک کلاس ماشین. قطر و عمق چال، ارتفاع پله، روش حفاری متناسب با سنگ، نرخ نفوذ موردنیاز و ظرفیت هوای فشرده، در کنار مشخصات سامانه پیشروی و جابه جایی لوله، محدوده مدل های قابل خرید را تعیین می کنند. در حفاری روباز، حتی قطر چال باید در ارتباط با هندسه پله و الگوی انفجار بررسی شود؛ منابع فنی برای برخی کاربردها نسبت ارتفاع پله به Burden حدود ۳ تا ۴ را گزارش کرده اند.
در RFQ بهتر است این پارامترها به صورت یک Duty مشترک برای تمام پیشنهاددهندگان اعلام شوند تا دستگاه هایی با ظرفیت حفاری ظاهراً مشابه اما عملکرد عملیاتی متفاوت، هم سطح مقایسه نشوند. محدوده محصولات بازار نیز از دستگاه های DTH با قطر حدود ۱۰۵–۱۲۷ میلی متر تا دستگاه های تولیدی Rotary/DTH با قطر حدود ۱۵۰–۲۷۰ میلی متر امتداد دارد؛ بنابراین انتخاب کلاس ماشین بدون تثبیت این ورودی ها می تواند به بیش خرید یا کمبود ظرفیت منجر شود.
محدوده قطر چال
محدوده قطر چال (Hole Diameter Range) یکی از اولین فیلترهای انتخاب دستگاه حفاری تولیدی است. اگر قطر موردنیاز خارج از محدوده کاری دستگاه باشد، مناسب بودن توان موتور، قیمت یا سطح اتوماسیون دیگر اهمیتی ندارد. در طراحی حفاری و انفجار نیز قطر چال یک پارامتر پایه است و با ارتفاع پله، مشخصات توده سنگ، مقیاس تولید و دانه بندی مورد انتظار ارتباط دارد؛ بنابراین بهتر است ابتدا قطر طراحی معدن تثبیت شود و سپس دستگاه هایی که این قطر را پشتیبانی نمی کنند حذف شوند.
بازار دستگاه های حفاری سطحی از ماشین های نسبتاً کوچک با قطرهای زیر ۱۰۰ میلی متر تا دستگاه های تولیدی بزرگ با قطر بیش از ۴۰۰ میلی متر امتداد دارد. نمونه های تجاری فعلی، بازه هایی مانند ۶۴–۱۰۲، ۱۱۰–۲۰۳، ۱۱۰–۲۲۹، ۱۴۰–۲۰۰، ۱۵۲–۲۵۱، ۱۷۱–۲۷۰ و ۲۷۰–۴۴۴ میلی متر را نشان می دهند. این اعداد «کلاس استاندارد جهانی» نیستند؛ بلکه نشان می دهند چرا قطر موردنیاز باید قبل از مقایسه مدل ها مشخص باشد.
| قطر موردنیاز تقریبی | وضعیت مشاهده شده در بازار تجهیزات سطحی | کاربرد آن در غربال اولیه خرید | ریسک انتخاب اشتباه |
|---|---|---|---|
| حدود ۶۰–۱۰۰ mm | بیشتر در دستگاه های حفاری سطحی کوچک تر و برخی سیستم های چکش بالا | حذف دستگاه های بزرگ تولیدی که برای این قطر بیش ازحد بزرگ اند | خرید ظرفیت و سرمایه گذاری بیشتر از نیاز |
| حدود ۱۰۰–۱۵۰ mm | در بخشی از دستگاه های DTH و ماشین های متوسط دیده می شود | بررسی دقیق روش حفاری و ابزار قابل نصب | فرض اینکه هر دستگاه ۱۵۰ میلی متری تمام قطرهای پایین تر را بهینه حفاری می کند |
| حدود ۱۵۰–۲۰۰ mm | محدوده رایج در بخشی از حفاری تولیدی معدن و معدن کاری روباز | دامنه وسیع تری از ماشین های DTH و Rotary وارد مقایسه می شوند | مقایسه مدل هایی با روش و ظرفیت واقعی متفاوت فقط براساس هم پوشانی قطر |
| حدود ۲۰۰–۲۷۰ mm | بیشتر به سمت دستگاه های تولیدی سنگین تر حرکت می کند | نیاز به کنترل دقیق تر نیروی روی مته، گشتاور و سیستم هوای فشرده | انتخاب دستگاهی که قطر را روی کاغذ پوشش می دهد ولی در Duty واقعی حاشیه کافی ندارد |
| حدود ۲۷۰–۳۵۰ mm | کلاس دستگاه های حفاری تولیدی بزرگ | بسیاری از دستگاه های متوسط از لیست حذف می شوند | کم برآوردکردن ابعاد، وزن و زیرساخت موردنیاز دستگاه |
| بیش از ۳۵۰ mm تا حدود ۴۴۰ mm | در بخشی از دستگاه های Rotary فوق سنگین بازار دیده می شود | دامنه تأمین کنندگان و مدل ها محدودتر می شود | انتخاب براساس بیشینه قطر اسمی بدون توجه به قطر اصلی مورد استفاده معدن |
نکته مهم این است که Maximum Hole Diameter با Preferred Production Diameter یکسان نیست. اگر یک دستگاه مثلاً بازه ۱۴۰ تا ۲۰۰ میلی متر را پوشش دهد، نباید بدون بررسی فرض کرد که بهره وری، ابزار، سیستم هوا و هزینه حفاری آن در تمام این محدوده یکسان است. برای RFQ بهتر است سه عدد از هم جدا شوند:
- قطر اصلی تولید: قطری که بیشترین متر حفاری معدن با آن انجام خواهد شد.
- حداقل قطر موردنیاز: برای الگوها یا نواحی خاصی که قطر کوچک تر لازم است.
- حداکثر قطر موردنیاز: برای شرایطی که واقعاً در برنامه معدن پیش بینی شده است، نه صرفاً برای ایجاد انعطاف احتمالی.
برای مثال، اگر برنامه معدن عمدتاً بر چال ۱۶۵ میلی متر استوار باشد و فقط مقدار محدودی حفاری در قطر ۱۵۲ میلی متر انجام شود، دستگاهی که محدوده ۱۴۰–۲۰۰ میلی متر دارد از نظر این Gate وارد مرحله بعد می شود. اما دستگاهی با حداقل قطر کاری ۲۰۰ میلی متر، حتی اگر ظرفیت تولید بسیار بالاتری داشته باشد، گزینه هم سطحی برای این RFQ نیست.
اهمیت این موضوع در عملیات واقعی نیز دیده می شود. در یک مطالعه معدن روباز، دستگاه های ۱۶۵ و ۲۵۱ میلی متری برای پله های مختلف مورد استفاده قرار گرفته بودند؛ مطالعه دیگری برای یک پله ۱۲٫۵ متری نشان داد تغییر قطر از ۱۵۲ به ۲۰۰ میلی متر می تواند با بازطراحی الگوی حفاری و نیاز تولیدی معدن مرتبط باشد. این اعداد متعلق به همان معادن هستند و نباید به عنوان قطر پیشنهادی عمومی استفاده شوند؛ پیام خرید این است که قطر دستگاه باید از طراحی معدن استخراج شود، نه برعکس.
| اطلاعاتی که Buyer باید قبل از RFQ داشته باشد | نمونه نحوه اعلام |
|---|---|
| قطر اصلی تولید | ۱۶۵ mm |
| حداقل قطر موردنیاز | ۱۵۲ mm |
| حداکثر قطر موردنیاز | ۲۰۰ mm |
| سهم تقریبی هر قطر از حفاری سالانه | مثلاً ۸۰٪ در ۱۶۵ mm، ۲۰٪ در سایر قطرها |
| قطر فعلی ابزار یا ناوگان موجود | برای بررسی امکان استفاده از تجهیزات و قطعات موجود |
| امکان تغییر آتی طراحی | مشخص شود Requirement واقعی است یا فقط Option مطلوب |
نکته انتخاب: هنگام مقایسه پیشنهادها، ابتدا مدل هایی را حذف کنید که قطر اصلی تولید معدن را در محدوده کاری مناسب خود پوشش نمی دهند. سپس بررسی کنید قطر موردنیاز با چه مته، لوله و روش حفاری قابل دستیابی است. خرید دستگاه صرفاً به دلیل داشتن «بیشترین Hole Diameter» مزیت محسوب نمی شود؛ اگر قطرهای بزرگ تر در برنامه معدن استفاده نشوند، ظرفیت اضافی می تواند فقط سرمایه اولیه و ابعاد ماشین را افزایش دهد، بدون اینکه ارزش تولیدی ایجاد کند.
روش حفاری را با نوع سنگ تطبیق دهید
بعد از مشخص شدن قطر چال، روش حفاری باید با حفاری پذیری توده سنگ، قطر و عمق چال و کیفیت مورد انتظار چال تطبیق داده شود. Rotary، DTH، Top Hammer و COPROD برای یک شرایط کاری یکسان طراحی نشده اند؛ بنابراین قرارگرفتن دو دستگاه در محدوده قطر مشابه، به معنی قابل جایگزین بودن آن ها نیست.
در غربال اولیه خرید، مقاومت فشاری تک محوره (UCS)، سایندگی، ساختار و شکستگی توده سنگ، قطر چال و عمق حفاری باید در کنار هم بررسی شوند. مطالعات حفاری نیز ارتباط مشخصی میان خواص مکانیکی سنگ و نرخ نفوذ روش های ضربه ای و دورانی نشان داده اند.
| شرایط معدن | روشی که باید بررسی شود | مزیت مورد انتظار | چه چیزی در پیشنهاد کنترل شود؟ | ریسک انتخاب نامتناسب |
|---|---|---|---|---|
| سنگ نرم تا متوسط و قطرهای تولیدی بزرگ | Rotary | امکان حفاری قطرهای بزرگ و تناسب مناسب با بخشی از سازندهای کم مقاومت تر | قطر واقعی، نیروی روی مته، گشتاور و نرخ نفوذ | خرید دستگاه سنگین بدون دستیابی به تولید مورد انتظار |
| سنگ متوسط تا بسیار سخت، به ویژه در قطرهای متوسط و بزرگ | DTH | انتقال ضربه نزدیک مته و قابلیت مناسب در سنگ سخت | قطر، فشار و دبی هوای موردنیاز، نرخ نفوذ و مصرف مته | انتخاب دستگاه بدون تأمین هوای فشرده کافی |
| سنگ متوسط تا سخت و چال های کوچک تر تا متوسط | Top Hammer | نرخ نفوذ مناسب در محدوده کاری خود و امکان استفاده از دستگاه های نسبتاً جمع وجورتر | قطر، عمق چال، رشته حفاری، انحراف چال و عمر ابزار | استفاده در قطر یا عمقی که مزیت روش کاهش می یابد |
| نیاز هم زمان به حفاری ضربه ای و کنترل بهتر راستای چال | COPROD | ترکیب نرخ نفوذ مناسب با کنترل بهتر انحراف در کاربردهای مشخص | قطر، عمق، هزینه رشته حفاری و میزان کاهش انحراف | پرداخت هزینه بیشتر بدون منفعت عملیاتی قابل اندازه گیری |
برای DTH، داده های فنی تجهیزات موجود در بازار محدوده هایی در حدود ۹۰ تا ۲۵۴ میلی متر را برای حفاری چال انفجاری نشان می دهند. در قطرهای کوچک تر، Top Hammer حضور بیشتری دارد و با افزایش قطر، گزینه های Rotary اهمیت بیشتری پیدا می کنند. این مرزها استاندارد قطعی نیستند و هم پوشانی بین روش ها وجود دارد؛ به همین دلیل شرایط سنگ و هزینه حفاری باید تصمیم نهایی را تعیین کند.
| قطر تقریبی چال | روش هایی که معمولاً ارزش بررسی دارند | منطق غربال اولیه |
|---|---|---|
| کمتر از حدود ۹۰ mm | Top Hammer | معمولاً یکی از گزینه های اصلی در قطرهای کوچک تر است |
| حدود ۹۰–۱۴۰ mm | Top Hammer / DTH / COPROD | شرایط سنگ، عمق و انحراف مجاز اهمیت زیادی پیدا می کند |
| حدود ۱۴۰–۲۰۰ mm | DTH / COPROD / برخی Rotary | محدوده هم پوشانی؛ نرخ نفوذ و هزینه هر متر باید مقایسه شود |
| حدود ۲۰۰–۲۵۰ mm | DTH / Rotary | ظرفیت هوای فشرده و شرایط سنگ اهمیت بیشتری پیدا می کند |
| بالاتر از حدود ۲۵۰ mm | بیشتر به سمت Rotary | دامنه گزینه های ضربه ای محدودتر می شود |
نوع سنگ می تواند این غربال اولیه را تغییر دهد. در سنگ های سخت، روش های ضربه ای معمولاً اهمیت بیشتری پیدا می کنند؛ در مقابل، در برخی سازندهای نرم تر تا متوسط و قطرهای بزرگ، Rotary می تواند گزینه منطقی تری باشد. بنابراین استفاده از یک جدول ساده «نوع سنگ = روش حفاری» برای خرید کافی نیست.
برای مثال، دو زون با UCS مشابه ممکن است به دلیل تفاوت در شکستگی، مقدار کوارتز، سایندگی یا بافت سنگ، نرخ نفوذ و مصرف ابزار متفاوتی داشته باشند. به همین دلیل اگر بخش قابل توجهی از ذخیره شرایط متفاوتی دارد، بهتر است مشخصات هر زون جداگانه در استعلام اعلام شود.
COPROD چه زمانی ارزش بررسی دارد؟
COPROD زمانی ارزش بررسی مستقل پیدا می کند که معدن علاوه بر نرخ نفوذ مناسب، نسبت به راستای چال و کاهش انحراف نیز حساس باشد. تجهیزات تجاری این سیستم، بسته به نوع رشته حفاری و کلاس دستگاه، محدوده هایی تقریباً از ۸۹ تا ۲۱۶ میلی متر را پوشش می دهند.
هزینه بیشتر چنین سیستمی زمانی توجیه دارد که کاهش انحراف چال بتواند در عملیات معدن ارزش قابل اندازه گیری ایجاد کند. اگر چال ها کوتاه باشند و انحراف محدود تأثیر مهمی بر نتیجه عملیات نداشته باشد، صرف تخصصی تر بودن فناوری دلیل کافی برای انتخاب آن نیست.
| داده موردنیاز قبل از استعلام | اثر آن بر انتخاب روش |
|---|---|
| قطر اصلی و محدوده قطر چال | روش های خارج از محدوده کاری را حذف می کند |
| عمق معمول و حداکثر چال | مشخص می کند روش انتخابی در عمق واقعی معدن همچنان مناسب است یا خیر |
| حداقل، متوسط و حداکثر UCS | مقاومت واقعی سنگ را وارد مقایسه می کند |
| شاخص سایندگی سرشار (CAI) | امکان مقایسه مصرف مته و ابزار حفاری را فراهم می کند |
| شکستگی و ناهمگنی توده سنگ | بر نرخ نفوذ و کیفیت چال اثر می گذارد |
| نرخ نفوذ موردنیاز | مشخص می کند دستگاه ظرفیت تولید موردنیاز را تأمین می کند یا خیر |
| حداکثر انحراف قابل قبول | اهمیت کنترل راستای چال را مشخص می کند |
| متر حفاری سالانه | امکان تبدیل اختلاف هزینه ابزار و دستگاه به هزینه هر متر را فراهم می کند |
نکته انتخاب: در درخواست استعلام (RFQ)، بهتر است شرایط سنگ، قطر و عمق چال و عملکرد موردنیاز تعریف شود و تأمین کننده روش پیشنهادی خود را بر همین مبنا ارائه کند. اگر دو روش هر دو از نظر فنی قابل استفاده اند، مقایسه باید بر اساس نرخ نفوذ در سنگ پروژه، انحراف چال، مصرف ابزار و هزینه حفاری به ازای هر متر انجام شود؛ نه صرفاً نام فناوری یا بیشترین نرخ نفوذ درج شده در کاتالوگ.
نیاز هوای فشرده و ظرفیت کمپرسور
در روش های وابسته به هوای فشرده، به ویژه DTH، ظرفیت کمپرسور بخشی از مشخصات عملکردی دستگاه حفاری است و نباید مستقل از چکش و قطر چال انتخاب شود. برای خرید، دو پارامتر باید هم زمان مشخص باشند: فشار کاری بر حسب bar و دبی هوای آزاد بر حسب m³/min یا CFM. اعلام یکی بدون دیگری برای مقایسه پیشنهادها کافی نیست؛ زیرا کمپرسور ممکن است فشار موردنیاز را ایجاد کند اما در همان فشار، دبی کافی نداشته باشد.
| پارامتر | چه چیزی در پیشنهاد کنترل شود؟ | اثر بر انتخاب | ریسک انتخاب اشتباه |
|---|---|---|---|
| فشار کاری | bar در شرایط واقعی حفاری | تأمین فشار موردنیاز چکش | افت عملکرد در صورت کمبود فشار |
| دبی هوا | m³/min یا CFM در همان فشار کاری | تأمین هوای چکش و خروج خرده سنگ | فشار مناسب روی کاغذ، اما تخلیه ضعیف چال |
| قطر چال | mm | با افزایش قطر، سطح فضای حلقوی و نیاز تخلیه تغییر می کند | استفاده از کمپرسوری که برای قطر کوچک تر انتخاب شده است |
| قطر لوله حفاری | mm | همراه قطر چال، سطح عبور هوای برگشتی را تعیین می کند | کاهش سرعت هوای برگشتی |
| نیاز هوای چکش | m³/min در فشار مشخص | مبنای اصلی تطبیق چکش و کمپرسور | انتخاب کمپرسور صرفاً براساس توان موتور |
| عمق چال | m | افت فشار و شرایط تخلیه باید در عمق طراحی کنترل شود | عملکرد مناسب در چال کم عمق ولی نامناسب در عمق هدف |
| ارتفاع معدن از سطح دریا | m | بر ظرفیت واقعی سامانه هوای فشرده اثر دارد | استفاده مستقیم از عدد کاتالوگی بدون اصلاح شرایط سایت |
| دمای محیط | °C | باید با شرایط مبنای عملکرد کمپرسور مقایسه شود | اختلاف عملکرد واقعی با مقدار نامی |
داده های فنی چکش های DTH نشان می دهند نیاز هوا باید به صورت دبی در فشار مشخص خوانده شود. برای نمونه، یک راهنمای فنی برای خانواده ای از چکش های DTH، فشار کاری حداکثر حدود ۲۴٫۱ bar و دبی تقریبی ۰٫۱۶۵ تا ۰٫۲۲ m³/min به ازای هر میلی متر قطر چکش را به عنوان راهنمای حداقل ظرفیت سامانه ذکر می کند. این مقادیر مربوط به همان خانواده تجهیزات هستند و نباید به تمام چکش های DTH تعمیم داده شوند.
در بازار نیز با بزرگ شدن چکش و قطر چال، نیاز هوا می تواند به سرعت افزایش پیدا کند. بازه های زیر صرفاً برای نشان دادن مقیاس ظرفیت موردنیاز مناسب اند و انتخاب نهایی باید از جدول مصرف هوای چکش موردنظر انجام شود:
| کلاس تقریبی چکش | قطر تقریبی چال | نمونه بازه فشار کاری در تجهیزات بازار | نمونه بازه دبی | پیام برای خرید |
|---|---|---|---|---|
| ۳ اینچ | ۹۰–۱۱۰ mm | ۱۰–۱۵ bar | ۸٫۵–۱۴٫۲ m³/min | کمپرسورهای کوچک تر ممکن است قابل بررسی باشند |
| ۴ اینچ | ۱۱۰–۱۴۰ mm | ۱۵–۲۰ bar | ۱۴٫۲–۱۹٫۸ m³/min | فشار و دبی هر دو افزایش پیدا می کنند |
| ۵ اینچ | ۱۴۰–۱۶۵ mm | ۱۸–۲۴ bar | ۱۹٫۸–۲۵٫۵ m³/min | تطبیق دقیق کمپرسور با چکش اهمیت بیشتری دارد |
| ۶ اینچ | ۱۶۵–۲۰۰ mm | ۲۰–۲۷ bar | ۲۵٫۵–۳۴ m³/min | کلاس کمپرسور به طور محسوسی بزرگ تر می شود |
| ۸ اینچ و بالاتر | حدود ۲۰۰–۲۵۰ mm | ۲۴–۳۰ bar | حدود ۳۴–۵۱ m³/min یا بیشتر | نیاز هوا می تواند خود به یک محدودیت اصلی انتخاب دستگاه تبدیل شود |
این بازه ها نمونه های تجاری هستند، نه استاندارد عمومی؛ جدول مصرف هوای سازنده چکش در فشار کاری موردنظر مرجع اصلی است.
قطر چال فقط نیاز چکش را تغییر نمی دهد
هوای خروجی علاوه بر تأمین چکش باید خرده سنگ را از فضای بین لوله حفاری و دیواره چال خارج کند. با افزایش قطر چال نسبت به قطر لوله، سطح این فضای حلقوی بزرگ تر می شود؛ اگر دبی ثابت بماند، سرعت هوای برگشتی کاهش پیدا می کند. به همین دلیل ممکن است یک کمپرسور با یک چکش مشخص کار کند اما برای پاک سازی مؤثر یک قطر چال بزرگ تر ظرفیت کافی نداشته باشد.
یک مثال محاسباتی این اثر را روشن می کند:
| قطر چال | قطر لوله | سطح تقریبی فضای حلقوی | دبی لازم برای سرعت برگشتی فرضی ۱۵ m/s |
|---|---|---|---|
| ۱۲۷ mm | ۸۹ mm | ۰٫۰۰۶۳ m² | حدود ۵٫۷ m³/min |
| ۱۵۲ mm | ۸۹ mm | ۰٫۰۱۱۹ m² | حدود ۱۰٫۷ m³/min |
| ۱۶۵ mm | ۸۹ mm | ۰٫۰۱۵۲ m² | حدود ۱۳٫۷ m³/min |
| ۲۰۰ mm | ۸۹ mm | ۰٫۰۲۵۲ m² | حدود ۲۲٫۷ m³/min |
این اعداد فقط نیاز نظری برای ایجاد سرعت برگشتی فرض شده را نشان می دهند و جایگزین محاسبه کامل سامانه یا داده چکش نیستند. اما برای واحد خرید یک نکته مهم دارند: افزایش قطر چال از ۱۲۷ به ۲۰۰ میلی متر، با ثابت بودن قطر لوله و سرعت هدف، نیاز نظری دبی تخلیه را تقریباً چهار برابر می کند.
ظرفیت نامی کمپرسور با هوای قابل استفاده در چکش یکی نیست
بین خروجی کمپرسور و چکش، افت فشار در شیلنگ ها، اتصالات، شیرها، مجموعه دوران، لوله های حفاری و سایر اجزا ایجاد می شود. بنابراین فشار خروجی کمپرسور نباید مستقیماً معادل فشار موجود در چکش فرض شود. ارتفاع محل معدن، دمای محیط و شرایط واقعی ورودی کمپرسور نیز باید هنگام بررسی ظرفیت قابل دستیابی لحاظ شوند.
به همین دلیل مقایسه زیر اشتباه است:
پیشنهاد A: کمپرسور ۲۵ bar
پیشنهاد B: کمپرسور ۳۰ bar
از این دو عدد نمی توان گزینه بهتر را تعیین کرد. مقایسه باید مثلاً به شکل دبی قابل تحویل در ۲۴ bar انجام شود و سپس بررسی شود که این مقدار بعد از درنظرگرفتن شرایط سایت و افت های سامانه، نیاز چکش و تخلیه چال را پوشش می دهد یا خیر.
| سؤال واحد خرید | پاسخ قابل قبول در پیشنهاد |
|---|---|
| فشار موردنیاز چکش چقدر است؟ | مقدار مشخص بر حسب bar |
| مصرف هوای چکش چقدر است؟ | m³/min در همان فشار |
| کمپرسور در آن فشار چه دبی می دهد؟ | دبی قابل تحویل، نه صرفاً بیشینه دبی دستگاه |
| مبنای اعلام دبی چیست؟ | شرایط مرجع و مقدار هوای آزاد تحویلی مشخص باشد |
| شرایط ارتفاع و دمای معدن لحاظ شده است؟ | ظرفیت اصلاح شده برای سایت ارائه شود |
| افت فشار سامانه لحاظ شده است؟ | فشار موردنیاز در چکش از فشار خروجی کمپرسور تفکیک شود |
| پاک سازی چال کنترل شده است؟ | براساس قطر چال و لوله حفاری بررسی شود |
نکته استعلام: برای دستگاه های DTH، در درخواست استعلام (RFQ) فقط «کمپرسور ۲۵ bar» یا «کمپرسور ۱٬۰۰۰ CFM» نوشته نشود. قطر چال، قطر لوله، نوع و اندازه چکش، فشار کاری چکش، مصرف هوای آن در همان فشار، عمق چال، ارتفاع معدن و دمای محیط اعلام شود و تأمین کننده دبی قابل تحویل کمپرسور را در فشار کاری واقعی ارائه کند. ظرفیت بیشتر زمانی ارزش خرید دارد که کمبود واقعی فشار یا دبی را جبران کند؛ بزرگ ترکردن کمپرسور بدون نیاز عملیاتی، می تواند فقط هزینه خرید و مصرف انرژی را افزایش دهد.
سامانه پیشروی، جابه جایی لوله و اتوماسیون
در معادن پرتولید، انتخاب دستگاه حفاری فقط به توان حفاری محدود نمی شود؛ زمان های غیرحفاری و میزان وابستگی عملکرد به اپراتور نیز می توانند متر حفاری شده در هر شیفت را تعیین کنند. سامانه پیشروی، جابه جایی خودکار لوله، حفاری خودکار، هدایت دستگاه به موقعیت چال و ثبت داده های حفاری، هرکدام بخشی از چرخه را هدف می گیرند. بررسی های فنی اتوماسیون معدن نیز کاهش مداخله انسانی، یکنواخت ترشدن چرخه و امکان کنترل پیوسته پارامترهای حفاری را از مزیت های اصلی این سامانه ها می دانند.
| قابلیت | چه زمانی ارزش بیشتری دارد؟ | اثر مورد انتظار | چه چیزی در پیشنهاد کنترل شود؟ |
|---|---|---|---|
| طول پیشروی بیشتر | چال های تولیدی نسبتاً عمیق و تکرارشونده | کاهش دفعات اضافه کردن لوله | طول لوله قابل حمل، عمق تک پاس و تعداد اتصال برای عمق هدف |
| جابه جایی خودکار لوله | تعداد زیاد چال و حفاری چندلوله ای | کاهش زمان تعویض و وابستگی به عملیات دستی | ظرفیت خشاب، تعداد لوله، طول و قطر قابل پشتیبانی |
| حفاری خودکار | تولید بالا و الگوی حفاری تکرارشونده | یکنواختی بیشتر چرخه و کاهش وابستگی نتیجه به مهارت فردی | کدام مراحل واقعاً خودکار هستند و کدام مراحل دخالت اپراتور می خواهند |
| هدایت به محل چال | الگوهای بزرگ با تعداد زیاد چال | کاهش زمان موقعیت یابی و خطای جانمایی | دقت موقعیت، کنترل عمق و زاویه و نحوه دریافت طرح حفاری |
| ثبت داده حفاری | معادنی که عملکرد و هزینه هر متر را پایش می کنند | امکان مقایسه چال، شیفت و دستگاه | پارامترهای ثبت شده، نرخ نمونه برداری، فرمت خروجی و مالکیت داده |
| کنترل از راه دور یا خودکار گسترده | ناوگان چنددستگاهی و عملیات پیوسته | امکان کاهش حضور مستقیم اپراتور و افزایش استمرار عملیات | سطح واقعی اتوماسیون، زیرساخت ارتباطی و محدودیت های عملیاتی |
طول پیشروی را با عمق چال تطبیق دهید
طول سامانه پیشروی مستقیماً بر تعداد دفعات اضافه کردن لوله اثر می گذارد. برای نمونه، در یک دستگاه تجاری با امکان استفاده از لوله های ۵، ۶ یا ۸ متری، استفاده از لوله ۸ متری امکان حفاری چال تولیدی ۱۶ متری با تنها یک مرتبه اضافه کردن لوله را فراهم می کند. این عدد مختص همان پیکربندی است، اما منطق آن برای خرید عمومی است: هرچه تعداد اتصال های لازم برای عمق هدف کمتر شود، سهم بیشتری از چرخه می تواند صرف حفاری واقعی شود.
| عمق فرضی چال | طول مؤثر هر لوله | تعداد قطعات تقریبی برای رسیدن به عمق | پیام خرید |
|---|---|---|---|
| ۱۲ m | ۴ m | ۳ | عملیات جابه جایی لوله سهم بیشتری از چرخه دارد |
| ۱۲ m | ۶ m | ۲ | یک اتصال کمتر |
| ۱۶ m | ۴ m | ۴ | سه مرحله اضافه کردن پس از لوله اول |
| ۱۶ m | ۸ m | ۲ | فقط یک مرحله اضافه کردن پس از لوله اول |
| ۲۴ m | ۶ m | ۴ | ظرفیت خشاب و سرعت جابه جایی اهمیت بیشتری پیدا می کند |
| ۲۴ m | ۸ m | ۳ | تعداد اتصال کمتر، اما ابعاد و پیکربندی دستگاه نیز باید بررسی شود |
این جدول محاسباتی است و زمان واقعی اتصال لوله را مشخص نمی کند. برای مقایسه تجاری، بهتر است تأمین کننده زمان کامل اضافه کردن و خارج کردن هر لوله را نیز اعلام کند.
اتوماسیون زمانی ارزش دارد که زمان غیرمولد را واقعاً کم کند
سامانه هدایت چال می تواند دستگاه را براساس مختصات طرح حفاری به محل موردنظر هدایت کند و نیاز به علامت گذاری دستی نقاط را کاهش دهد. سامانه های خودکار نیز می توانند بخش هایی مانند موقعیت یابی، تنظیم سامانه پیشروی، شروع چال، حفاری و جابه جایی لوله را با مداخله کمتر اپراتور انجام دهند. مرورهای علمی اتوماسیون حفاری، کاهش تأخیرهای دستی، کنترل پیوسته پارامترهای حفاری و یکنواختی بیشتر کیفیت چال را از مزیت های این قابلیت ها گزارش می کنند.
اما خرید باید براساس اثر قابل اندازه گیری انجام شود. فرض کنید دو دستگاه برای یک شیفت ۱۰ ساعته بررسی می شوند:
| شاخص فرضی | دستگاه با عملیات دستی بیشتر | دستگاه با اتوماسیون بیشتر |
|---|---|---|
| زمان برنامه ریزی شده شیفت | ۶۰۰ min | ۶۰۰ min |
| موقعیت یابی و آماده سازی بین چال ها | ۹۰ min | ۵۰ min |
| جابه جایی لوله و سایر عملیات مرتبط | ۷۰ min | ۴۰ min |
| سایر توقف ها | ۶۰ min | ۶۰ min |
| زمان باقی مانده برای حفاری | ۳۸۰ min | ۴۵۰ min |
| سهم زمان حفاری از شیفت | ۶۳٪ | ۷۵٪ |
در این مثال فرضی، ۷۰ دقیقه زمان حفاری بیشتر در هر شیفت ایجاد می شود. اگر نرخ نفوذ متوسط در هر دو دستگاه ۲۰ متر بر ساعت باشد، این اختلاف نظری معادل حدود ۲۳ متر حفاری بیشتر در هر شیفت است. بنابراین ارزش اتوماسیون را می توان به متر حفاری، هزینه هر متر و تعداد دستگاه موردنیاز تبدیل کرد؛ نه اینکه صرفاً تعداد قابلیت های نرم افزاری را مقایسه کرد.
در یک مطالعه ۲۰۲۶ روی برنامه ریزی حرکت دستگاه های حفاری خودکار در یک پروژه ۱٬۵۹۶ چاله ای، بهینه سازی مسیر حرکت بین چال ها زمان جابه جایی را بیش از ۵۰٪ و مدت کل پروژه را حدود ۸٪ کاهش داد. این نتیجه مربوط به همان مطالعه است، اما نشان می دهد در پروژه های پرتعداد، حتی حرکت بین چال ها می تواند بخش قابل توجهی از بهره وری اتوماسیون باشد.
داده حفاری باید قابل استفاده باشد، نه فقط قابل نمایش
ثبت داده زمانی برای واحد بهره برداری ارزش دارد که بتوان طرح و عملکرد واقعی هر چال را به یکدیگر متصل کرد. داده های حین حفاری در تحقیقات معدنی برای تحلیل عملکرد دستگاه و حتی بررسی تغییرات شرایط زمین شناسی استفاده شده اند.
در استعلام بهتر است مشخص شود دستگاه چه داده هایی را ذخیره و صادر می کند؛ برای مثال موقعیت چال، عمق واقعی، زاویه، زمان حفاری، نرخ نفوذ و پارامترهای مرتبط با حفاری. مهم تر از تعداد پارامترها، امکان استخراج داده در قالب قابل استفاده و اتصال آن به سامانه های برنامه ریزی معدن است.
| سؤال قبل از پرداخت هزینه بیشتر برای اتوماسیون | منطق تصمیم |
|---|---|
| چند چال در هر شیفت یا سال حفاری می شود؟ | با افزایش تعداد چال، صرفه جویی کوچک در هر چرخه تجمعی تر می شود |
| چند مرتبه در هر چال لوله اضافه می شود؟ | ارزش جابه جایی خودکار لوله مشخص تر می شود |
| چه سهمی از شیفت صرف جانمایی و آماده سازی می شود؟ | ارزش سامانه هدایت و موقعیت یابی قابل محاسبه می شود |
| عملکرد بین اپراتورها چقدر متغیر است؟ | مشخص می شود کاهش وابستگی به اپراتور چه ارزشی دارد |
| داده حفاری بعداً استفاده خواهد شد؟ | اگر زیرساخت تحلیل وجود نداشته باشد، بخشی از هزینه دیجیتال بدون استفاده می ماند |
| معدن یک دستگاه دارد یا ناوگان بزرگ؟ | اتوماسیون و کنترل متمرکز معمولاً در مقیاس بزرگ تر ارزش بیشتری پیدا می کند |
نکته خرید: در درخواست استعلام، فقط گزینه «Automation» تیک نخورد. از تأمین کننده بخواهید طول پیشروی و لوله، ظرفیت سامانه جابه جایی لوله، مراحل قابل انجام به صورت خودکار، قابلیت هدایت به چال، داده های قابل ثبت و استخراج و زمان چرخه هر مرحله را مشخص کند. سپس هزینه اضافه این قابلیت ها را به دقیقه صرفه جویی شده در هر چال، متر حفاری بیشتر در هر شیفت و کاهش وابستگی عملکرد به اپراتور تبدیل کنید. در معدن کم حجم، پیچیدگی بیشتر الزاماً ارزش خرید ایجاد نمی کند؛ در عملیات پرتولید و تکرارشونده، همان چند دقیقه کاهش زمان غیرحفاری می تواند در مقیاس سالانه تعیین کننده باشد.
کنترل گردوغبار و شرایط محیط عملیاتی
در انتخاب دستگاه حفاری، کنترل گردوغبار باید به عنوان یکی از الزامات خود ماشین تعریف شود، نه یک ویژگی جانبی. نوع سامانه موردنیاز به شرایط سایت، ماهیت سنگ، روش حفاری، دسترسی به آب و شرایط اقلیمی بستگی دارد. برای دستگاه های حفاری سطحی، سامانه های جمع آوری خشک گردوغبار، کنترل مرطوب و کابین بسته با هوای فیلترشده و فشار مثبت از راهکارهای متداول تجهیز هستند. منابع NIOSH نیز سامانه جمع آوری گردوغبار حفاری و کابین دارای فیلتراسیون و فشار مثبت را از کنترل های اصلی تجهیزات حفاری سطحی معرفی می کنند.
| شرایط معدن | الزام قابل بررسی روی دستگاه | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | ریسک انتخاب نامناسب |
|---|---|---|---|
| حفاری خشک در محیط پرگردوغبار | غبارگیر خشک یکپارچه | ظرفیت مکش، سطح و نوع فیلتر، پاک سازی خودکار فیلتر و نحوه تخلیه گردوغبار | انتشار گردوغبار اطراف محل حفاری و افت عملکرد غبارگیر |
| اقلیم سرد با احتمال یخ زدگی | ترجیح سامانه ای که وابستگی کمتری به آب دارد | محدوده دمای کاری سامانه کنترل گردوغبار | محدودشدن قابلیت استفاده از کنترل مرطوب در بخشی از سال |
| سایت دارای آب مناسب و شرایط سازگار | امکان کنترل مرطوب | ظرفیت مخزن، مصرف آب و یکپارچگی سامانه با دستگاه | خرید سامانه ای که تأمین آب موردنیاز آن در معدن عملی نیست |
| محیط دارای گردوغبار تنفسی قابل توجه | کابین بسته، فیلتراسیون و فشار مثبت | نوع فیلتراسیون، فشار کابین، آب بندی و سامانه تهویه و سرمایش | نفوذ گردوغبار به فضای اپراتور |
| زمین ناهموار اطراف دهانه چال | پوشش مناسب اطراف میز حفاری | قابلیت تنظیم پوشش نسبت به سطح زمین | نشت گردوغبار از زیر مجموعه حفاری |
| دمای محیطی بالا یا پایین | کابین و اجزای مناسب اقلیم | محدوده دمای کاری دستگاه، ظرفیت سرمایش/گرمایش | کاهش قابلیت کارکرد ماشین یا شرایط نامناسب کابین |
| محیط خورنده یا بسیار مرطوب | حفاظت مناسب قطعات و تجهیزات برقی | سطح حفاظت اجزا و تمهیدات ضدخوردگی | افزایش خرابی و هزینه تعمیرات |
در سامانه های غبارگیر خشک، صرف وجود فیلتر کافی نیست. عملکرد مجموعه به آب بندی اطراف محل حفاری و ظرفیت مکش نیز وابسته است. NIOSH گزارش کرده است که در این سامانه ها بخش عمده انتشار گردوغبار می تواند از نشتی پوشش میز حفاری، محل عبور لوله حفاری و نقطه تخلیه غبارگیر ایجاد شود. در یک آزمون میدانی، کاهش فاصله پوشش با سطح زمین باعث شد غلظت گردوغبار اندازه گیری شده کنار آن از ۲۱٫۴ به ۲٫۵ mg/m³ کاهش یابد. این عدد متعلق به همان مطالعه است، اما نشان می دهد طراحی پوشش و آب بندی باید در مشخصات ماشین بررسی شود، نه اینکه صرفاً عبارت «دارای Dust Collector» پذیرفته شود.
کابین نیز بخشی از مشخصات دستگاه است
برای معادنی که اپراتور در محیط پرگردوغبار کار می کند، کابین بسته باید از نظر فیلتراسیون، فشار مثبت و آب بندی بررسی شود. NIOSH در مطالعات دستگاه های حفاری Rotary، ضریب حفاظت کابین های بسته را در محدوده بسیار متفاوتی، از حدود ۲٫۵ تا ۸۴، گزارش کرده است؛ یعنی صرف بسته بودن ظاهری کابین تضمین کننده عملکرد مشابه نیست.
در یکی از بررسی های دستگاه حفاری سطحی نیز غلظت گردوغبار تنفسی داخل کابین با در بسته حدود ۰٫۰۹ mg/m³ بود، اما با بازشدن کوتاه مدت در برای جابه جایی تجهیزات حفاری به حدود ۰٫۸۱ mg/m³ رسید؛ تقریباً ۹ برابر. از دید خرید، این داده اهمیت یکپارچگی کابین و کاهش نیاز اپراتور به خروج یا بازکردن مکرر کابین را نشان می دهد.
| مشخصه ای که در درخواست استعلام اعلام شود | پاسخ مورد انتظار از فروشنده |
|---|---|
| نوع کنترل گردوغبار موردنیاز | غبارگیر خشک، سامانه مرطوب یا ترکیب قابل ارائه |
| نوع و سطح فیلتراسیون | مشخصات فیلتر و روش پاک سازی آن |
| ظرفیت غبارگیر | ظرفیت مکش در شرایط کاری دستگاه |
| طراحی پوشش دهانه حفاری | قابلیت تنظیم و آب بندی روی زمین ناهموار |
| کابین فشار مثبت | مشخصات فیلتراسیون و فشار کابین |
| شرایط دمای محیط | محدوده دمای مجاز کار دستگاه و سامانه کنترل گردوغبار |
| دسترسی یا محدودیت آب | مصرف و ظرفیت سامانه مرطوب در صورت ارائه |
| شرایط خورندگی و رطوبت | حفاظت اجزای برقی، کابین و قطعات حساس |
| الزامات سایت | تطابق تجهیز پیشنهادی با مقررات و الزامات پروژه |
نکته استعلام: در درخواست استعلام، عبارت کلی «دارای سیستم کنترل گردوغبار» کافی نیست. نوع سامانه، ظرفیت مکش، مشخصات فیلتر، نحوه پاک سازی و تخلیه، طراحی پوشش محل حفاری، مشخصات کابین فشار مثبت و محدوده دمای کاری باید جداگانه دریافت شود. انتخاب سامانه پیچیده تر نیز همیشه ارزش بیشتری ایجاد نمی کند؛ Requirement باید براساس گردوغبار واقعی، اقلیم و زیرساخت موجود معدن تعریف شود.
برای بارگیری ماده، شاول برقی، شاول هیدرولیکی، بیل مکانیکی یا لودر چرخ لاستیکی کدام انتخاب مناسب تری است؟
انتخاب ماشین بارگیری باید از نقش واقعی تجهیز در چرخه تولید معدن شروع شود. شاول برقی معمولاً زمانی وارد مقایسه جدی می شود که تولید بالا، عمر معدن طولانی و جبهه کاری نسبتاً پایدار باشد؛ در مقابل، شاول هیدرولیکی و بیل مکانیکی انعطاف بیشتری برای تغییر شرایط جبهه دارند و لودر چرخ لاستیکی زمانی ارزش بیشتری ایجاد می کند که جابه جایی بین چند جبهه، انبارش و کارهای متنوع بخشی از وظیفه ماشین باشد. راهنماهای انتخاب تجهیزات معدنی نیز عمر معدن، زیرساخت برق، تحرک موردنیاز و تنوع وظایف را از عوامل اصلی تفکیک این گزینه ها می دانند.
پس از تعیین کلاس مناسب، باید ظرفیت جام یا دیپر با چگالی ماده، ظرفیت کامیون و هندسه پله تطبیق داده شود. در نتیجه مقایسه صرف حجم جام یا توان موتور، بدون بررسی شرایط بارگیری و ارتفاع و دسترسی واقعی جبهه، مبنای مطمئنی برای خرید نیست.
تولید بالا و عمر طولانی معدن
در معادن بزرگ با تناژ تولید بالا، عمر عملیاتی طولانی و جبهه های نسبتاً پایدار، شاول برقی کابلی می تواند یکی از گزینه های اصلی بارگیری باشد. مزیت این کلاس ماشین زمانی معنی دار می شود که هزینه سرمایه گذاری اولیه بالاتر و زیرساخت برق در طول سال های زیاد و روی حجم بزرگی از ماده توزیع شود. در راهنماهای انتخاب تجهیزات بارگیری معدنی نیز شاول برقی به عنوان گزینه ای با سرمایه اولیه بالا، نیازمند شبکه برق و در عین حال دارای هزینه پایین تر به ازای واحد بارگیری در پروژه های طولانی مدت معرفی می شود.
بنابراین صرف «بزرگ بودن معدن» برای انتخاب این ماشین کافی نیست. واحد خرید باید بررسی کند که آیا تناژ تجمعی قابل بارگیری در طول عمر معدن آن قدر زیاد هست که هزینه زیرساخت و سرمایه اولیه را توجیه کند یا خیر.
| شرایط پروژه | اثر بر توجیه شاول برقی | اقدام واحد خرید |
|---|---|---|
| تولید سالانه بالا و پایدار | هزینه سرمایه روی تناژ بیشتری سرشکن می شود | هزینه به ازای هر تن در کل دوره مقایسه شود |
| عمر معدن بلندمدت | فرصت بیشتری برای جبران سرمایه اولیه ایجاد می شود | دوره ارزیابی فقط ۳ تا ۵ ساله نباشد |
| جبهه استخراج نسبتاً پایدار | محدودیت جابه جایی ماشین اهمیت کمتری پیدا می کند | تعداد جابه جایی های سالانه تخمین زده شود |
| برق مناسب نزدیک پیت | مانع اصلی زیرساختی کاهش پیدا می کند | هزینه پست، کابل و شبکه همراه ماشین دیده شود |
| تغییر مکرر جبهه | مزیت ماشین کاهش پیدا می کند | گزینه های متحرک تر نیز در مقایسه باقی بمانند |
| عمر باقیمانده کوتاه معدن | زمان کافی برای بازگشت سرمایه کمتر است | پرداخت سرمایه بیشتر باید با احتیاط بررسی شود |
| تولید متغیر یا نامطمئن | استفاده از ظرفیت بزرگ ماشین ممکن است پایین بماند | سناریوی تولید پایین نیز در مدل مالی لحاظ شود |
مقایسه را با قیمت خرید انجام ندهید
برای ماشین بارگیری اصلی، معیار مناسب تر هزینه مالکیت و بهره برداری در کنار تولید ناوگان است. راهنماهای صنعتی، هزینه تولید ابزار بارگیری را معمولاً بر اساس هزینه به ازای هر تن یا مترمکعب مقایسه می کنند و تأکید دارند که تمام گزینه ها باید با فرض های عملیاتی یکسان ارزیابی شوند.
یک مثال ساده نشان می دهد چرا:
| سناریوی فرضی | گزینه A | گزینه B |
|---|---|---|
| سرمایه اولیه | ۳۰ میلیون واحد پولی | ۱۸ میلیون |
| هزینه زیرساخت اولیه | ۸ میلیون | ۲ میلیون |
| تولید متوسط سالانه | ۲۵ میلیون تن | ۱۸ میلیون تن |
| عمر ارزیابی | ۲۰ سال | ۱۰ سال |
| تناژ تجمعی نظری | ۵۰۰ میلیون تن | ۱۸۰ میلیون تن |
| سرمایه اولیه به ازای تناژ تجمعی | ۰٫۰۷۶ واحد/تن | ۰٫۱۱۱ واحد/تن |
با اینکه گزینه A در ابتدا حدود ۹۰٪ سرمایه بیشتری می خواهد، اگر واقعاً بتواند طی ۲۰ سال روی ۵۰۰ میلیون تن کار کند، سهم سرمایه اولیه آن به ازای هر تن می تواند کمتر شود. این مثال صرفاً برای نشان دادن منطق تصمیم است؛ در تحلیل واقعی باید تعمیرات اساسی، انرژی، نیروی انسانی، ابزار درگیر با زمین، زمان توقف و ارزش زمانی پول نیز وارد شوند.
مقیاس تولید، کلاس ماشین را تغییر می دهد
در بازار شاول های برقی تولیدی، ظرفیت دیپر از حدود ۱۰ مترمکعب تا بیش از ۶۵ مترمکعب و بار اسمی هر پاس در مدل های بزرگ از حدود ۷۰ تا بیش از ۱۲۰ تن مشاهده می شود. برخی راهنماهای فنی برای این کلاس ماشین عمر چرخه ای حدود ۱۲۰ هزار ساعت یا نزدیک ۲۰ سال را به عنوان مبنای طراحی اعلام کرده اند. این اعداد مربوط به تجهیزات تجاری مشخص هستند و نباید معیار عمومی همه ماشین ها تلقی شوند، اما مقیاس سرمایه گذاری این کلاس را نشان می دهند.
فرض کنید یک شاول بتواند به طور متوسط ۹۰ تن در هر پاس بارگیری کند:
| تعداد پاس برای هر کامیون | بار کامیون | با زمان سیکل فرضی ۳۲ ثانیه، زمان خالص پاس ها |
|---|---|---|
| ۳ پاس | ۲۷۰ تن | ۹۶ ثانیه |
| ۴ پاس | ۳۶۰ تن | ۱۲۸ ثانیه |
| ۵ پاس | ۴۵۰ تن | ۱۶۰ ثانیه |
در معدن پرتولید، اختلاف چند ثانیه در سیکل یا یک پاس اضافه برای هر کامیون در هزاران سیکل سالانه جمع می شود. به همین دلیل تطبیق شاول و کامیون و تولید واقعی ناوگان باید هم زمان با انتخاب ماشین بررسی شوند.
چه زمانی سرمایه بیشتر توجیه ندارد؟
شاول برقی گزینه پیش فرض هر معدن بزرگ نیست. اگر عمر باقیمانده پروژه کوتاه باشد، جبهه ها مرتب جابه جا شوند، شبکه برق نیازمند توسعه پرهزینه باشد یا تولید واقعی معدن پایین تر از ظرفیت ماشین بماند، هزینه سرمایه بیشتر ممکن است هرگز به کاهش هزینه هر تن تبدیل نشود.
| وضعیت | تصمیم محتمل |
|---|---|
| تولید بسیار بالا + عمر ۱۵ تا ۲۰ ساله + برق در دسترس | شاول برقی باید جدی بررسی شود |
| تولید بالا + عمر طولانی + نیاز زیاد به جابه جایی | مقایسه با شاول هیدرولیکی ضروری است |
| تولید متوسط + عمر محدود | سرمایه سنگین تر ممکن است توجیه ضعیفی داشته باشد |
| تولید بالا ولی برق دور از جبهه | هزینه کامل برق رسانی باید وارد مقایسه شود |
| تولید نامطمئن یا توسعه مرحله ای معدن | انعطاف سرمایه ای می تواند مهم تر از کمترین هزینه نظری هر تن باشد |
نکته خرید: برای پروژه های بزرگ، درخواست مقایسه فقط بر اساس قیمت خرید و ظرفیت جام کافی نیست. از تأمین کننده بخواهید هزینه مالکیت و بهره برداری، تولید ساعتی و سالانه، عمر اقتصادی، زیرساخت برق موردنیاز و هزینه بارگیری به ازای هر تن را روی یک سناریوی مشترک ارائه کند. شاول برقی زمانی ارزش سرمایه بیشتر را دارد که حجم تولید و عمر معدن واقعاً اجازه دهند مزیت هزینه هر تن در طول زمان محقق شود.
نیاز به تحرک و تغییر مکرر جبهه
در معدنی که محل بارگیری مرتب بین جبهه ها تغییر می کند، تحرک ماشین بارگیری می تواند به اندازه ظرفیت اسمی آن در تولید واقعی اهمیت داشته باشد. شاول هیدرولیکی یا بیل مکانیکی خزنده معمولاً نسبت به شاول برقی کابلی آزادی بیشتری برای جابه جایی دارند، به ویژه اگر با موتور دیزلی کار کنند و به کابل برق متصل نباشند. در انتخاب تجهیزات معدن روباز نیز شرایط سایت، بهره وری و هزینه عملیاتی باید هم زمان ارزیابی شوند و انتخاب صرفاً براساس بیشترین ظرفیت ماشین می تواند نتیجه اقتصادی نامناسبی ایجاد کند.
اما «متحرک تر» به معنی مناسب برای هر نوع جابه جایی نیست. شاول هیدرولیکی بزرگ همچنان یک ماشین خزنده سنگین است؛ بنابراین باید مشخص شود چند بار در هفته یا ماه جابه جا می شود، مسافت هر جابه جایی چقدر است و ماشین باید با نیروی خود حرکت کند یا با حمل کننده سنگین منتقل شود.
| الگوی واقعی معدن | اثر بر انتخاب ماشین | گزینه ای که اهمیت بیشتری پیدا می کند | چه چیزی در پیشنهاد بررسی شود؟ |
|---|---|---|---|
| یک جبهه اصلی و پایدار برای ماه های طولانی | تحرک اهمیت کمتری دارد | ماشین بارگیری بزرگ و نسبتاً ثابت همچنان قابل بررسی است | تولید و هزینه هر تن |
| جابه جایی بین جبهه های نزدیک در یک پله | نیاز به تغییر موقعیت منظم | شاول هیدرولیکی یا بیل خزنده | زمان حرکت و آماده شدن در جبهه جدید |
| تغییر جبهه چند بار در هفته | زمان غیرمولد جابه جایی جدی می شود | ماشین مستقل از کابل برق مزیت بیشتری پیدا می کند | مدت هر جابه جایی و محدودیت حرکت |
| جبهه های دور از یکدیگر | حرکت خزنده ممکن است خود پرهزینه شود | امکان استفاده از حمل کننده برای انتقال ماشین بررسی شود | وزن عملیاتی، ابعاد حمل و زمان بارگیری/تخلیه ماشین |
| پیشروی سریع معدن و تغییر مکرر محدوده استخراج | انعطاف عملیاتی ارزش بیشتری دارد | شاول هیدرولیکی/بیل مکانیکی نسبت به گزینه های کم تحرک تر جدی تر می شود | تعداد جابه جایی سالانه و ساعات تولید ازدست رفته |
| ماشین برقی با کابل تغذیه | جابه جایی نیازمند برنامه ریزی زیرساخت است | فقط در صورت سازگاری شبکه برق با پیشروی معدن | کابل، نقاط تغذیه و زمان انتقال |
تعداد جابه جایی را به ساعت تولید ازدست رفته تبدیل کنید
تفاوت بین دو گزینه زمانی روشن می شود که «تحرک» از یک ویژگی کیفی به ساعت توقف سالانه تبدیل شود.
فرض کنید معدن در سال ۴۰ مرتبه ماشین بارگیری را بین جبهه ها منتقل می کند:
| سناریوی فرضی | زمان هر جابه جایی | تعداد جابه جایی سالانه | زمان سالانه خارج از تولید |
|---|---|---|---|
| ماشین A | ۱ ساعت | ۴۰ | ۴۰ ساعت |
| ماشین B | ۳ ساعت | ۴۰ | ۱۲۰ ساعت |
| ماشین C | ۶ ساعت | ۴۰ | ۲۴۰ ساعت |
اگر ظرفیت عملیاتی بارگیری ۳٬۰۰۰ تن در ساعت باشد، اختلاف ۲۰۰ ساعت بین سناریوی اول و سوم از نظر ظرفیت زمانی معادل ۶۰۰ هزار تن فرصت تولید است. این عدد به معنی کاهش قطعی ۶۰۰ هزار تن تولید معدن نیست، زیرا ممکن است بخشی از توقف با برنامه تولید یا ماشین جایگزین جبران شود؛ اما نشان می دهد چرا در معدن دارای تغییر جبهه زیاد، زمان جابه جایی باید وارد مدل اقتصادی خرید شود.
اتصال به شبکه برق می تواند تفاوت اصلی باشد
در ماشین های برقی، محدودیت تحرک فقط سرعت حرکت خود ماشین نیست. کابل فشارقوی، نقاط تغذیه و تجهیزات مدیریت کابل نیز باید همراه جبهه پیشروی کنند. در نتیجه جابه جایی معمولاً نیازمند برنامه ریزی بیشتری است. ماشین هیدرولیکی دیزلی این وابستگی را ندارد و در پروژه هایی که جبهه مرتب تغییر می کند می تواند انعطاف بیشتری ایجاد کند.
البته نسخه برقی شاول های هیدرولیکی نیز در بازار وجود دارد. بنابراین در استعلام نباید عبارت «Hydraulic Shovel» را خودبه خود معادل تحرک بالا فرض کرد؛ نوع منبع قدرت و نحوه تأمین انرژی باید مشخص باشد.
حرکت با نیروی خود ماشین همیشه اقتصادی نیست
برای انتقال کوتاه داخل جبهه، حرکت خزنده بخشی از عملکرد طبیعی ماشین است. اما با افزایش فاصله، حرکت طولانی با شاسی خزنده می تواند زمان تولید را بگیرد و روی اجزای زیر بندی نیز بار ایجاد کند. برای جابه جایی های طولانی تر، امکان انتقال ماشین با حمل کننده سنگین باید از ابتدا بررسی شود.
در نتیجه Buyer باید قبل از انتخاب مدل، نقشه جبهه های کاری را به یک برنامه جابه جایی تبدیل کند:
| داده موردنیاز در درخواست استعلام | هدف |
|---|---|
| تعداد تقریبی تغییر جبهه در ماه یا سال | تعیین اهمیت واقعی تحرک |
| فاصله معمول بین جبهه ها | تشخیص امکان حرکت مستقیم یا نیاز به حمل |
| بیشترین فاصله انتقال | بررسی سناریوی بحرانی |
| زمان مجاز خروج ماشین از تولید | تعیین سقف قابل قبول برای جابه جایی |
| منبع قدرت دستگاه | تشخیص وابستگی به کابل و شبکه برق |
| وزن و ابعاد ماشین در حالت انتقال | بررسی امکان استفاده از حمل کننده |
| زمان موردنیاز برای آماده سازی در جبهه جدید | محاسبه کل زمان غیرمولد، نه فقط زمان حرکت |
نکته انتخاب: اگر جبهه بارگیری چند بار در هفته یا ماه تغییر می کند، پیشنهادها را فقط براساس تن بر ساعت مقایسه نکنید. زمان کامل خروج از جبهه قبلی، انتقال، استقرار و شروع بارگیری در جبهه جدید را برای هر گزینه دریافت و به ساعت توقف سالانه تبدیل کنید. شاول هیدرولیکی یا بیل مکانیکی زمانی مزیت بیشتری دارد که این انعطاف واقعاً باعث حفظ ساعات تولید شود؛ اگر جبهه برای دوره های طولانی ثابت است، پرداخت هزینه یا پذیرش مصالحه فنی صرفاً برای تحرک بیشتر ممکن است ارزش اقتصادی ایجاد نکند.
بارگیری، انبارش و کارهای متنوع
لودر چرخ لاستیکی زمانی مزیت بیشتری پیدا می کند که ماشین فقط برای بارگیری مستقیم کامیون از یک جبهه ثابت خریداری نمی شود. در معادن، کارخانه های فرآوری و واحدهای سنگدانه ممکن است یک ماشین در طول شیفت بین بارگیری کامیون، جابه جایی ماده از دپو، خوراک دهی به سنگ شکن یا هاپر و بازبارگیری مواد جابه جا شود. تحرک بیشتر لودر چرخ لاستیکی اجازه می دهد همین تجهیز بین این نقاط حرکت کند و بخش بزرگ تری از ساعات کاری آن به وظایف مختلف اختصاص یابد. مطالعات بهره وری نیز تحرک و هزینه عملیاتی را از دلایل استفاده از این ماشین به عنوان ابزار بارگیری اصلی در برخی معادن روباز می دانند.
این انعطاف زمانی ارزش اقتصادی دارد که واقعاً در برنامه معدن استفاده شود. اگر ماشین تقریباً تمام عمر خود را در یک جبهه ثابت و پرتولید سپری کند، گزینه ای با ظرفیت بارگیری بالاتر ممکن است انتخاب منطقی تری باشد؛ اما اگر وظایف بین چند محل و چند نوع عملیات تقسیم شوند، مقایسه فقط براساس بیشترین تن بر ساعت می تواند گمراه کننده باشد.
| الگوی کاری سایت | تناسب لودر چرخ لاستیکی | پارامتر تعیین کننده در خرید | ریسک انتخاب نامناسب |
|---|---|---|---|
| بارگیری کامیون از دپوی ماده خردشده | زیاد | ظرفیت مفید جام، زمان سیکل و تطبیق با کامیون | تعداد پاس زیاد و صف کامیون |
| برداشت و بازچینی دپو | زیاد | تحرک، ظرفیت جام و ارتفاع تخلیه | خرید ماشین تخصصی تر با استفاده محدود در سایر ساعات |
| خوراک دهی سنگ شکن یا هاپر | زیاد | ارتفاع و دسترسی تخلیه، ظرفیت جام و فاصله رفت وبرگشت | عدم تطابق هندسی با هاپر یا کاهش نرخ خوراک |
| جابه جایی بین چند دپو | زیاد، اگر فاصله کوتاه باشد | سرعت حرکت، مسیر و هزینه هر تن جابه جا شده | استفاده از لودر برای فاصله ای که حمل با کامیون اقتصادی تر است |
| بارگیری مستقیم از جبهه سخت و پرتولید | وابسته به شرایط ماده | نیروی شکست، کشش، شرایط کف و دانه بندی | افت ضریب پرشدگی جام و افزایش زمان سیکل |
| یک جبهه ثابت با تولید بسیار بالا | معمولاً مزیت انعطاف کمتر می شود | تولید ساعتی و هزینه هر تن | پرداخت برای تحرکی که عملاً استفاده نمی شود |
| نیاز به ماشین پشتیبان هنگام توقف ابزار اصلی بارگیری | بالا | ظرفیت قابل قبول برای حفظ جریان تولید | خرید ظرفیت ناکافی برای نقش جایگزین |
ارزش اصلی در سایت های چندوظیفه ای، میزان استفاده از ماشین است
فرض کنید یک معدن برای هر وظیفه به ماشین جداگانه نیاز ندارد و یک لودر می تواند بین چند فعالیت تقسیم شود. یک برنامه فرضی ۱۰ ساعته ممکن است چنین توزیعی داشته باشد:
| وظیفه | زمان روزانه فرضی | سهم از شیفت |
|---|---|---|
| بارگیری کامیون | ۴ ساعت | ۴۰٪ |
| برداشت از دپو و بازبارگیری | ۲٫۵ ساعت | ۲۵٪ |
| خوراک دهی به واحد فرآوری | ۲ ساعت | ۲۰٪ |
| جابه جایی و سایر خدمات ماده | ۱٫۵ ساعت | ۱۵٪ |
در چنین شرایطی، ارزیابی ماشین فقط روی عملکرد بارگیری کامیون، ۶۰٪ وظایف روزانه آن را نادیده می گیرد. معیار خرید باید این باشد که آیا یک پیکربندی می تواند همه وظایف اصلی را بدون ایجاد محدودیت جدی در ظرفیت، ارتفاع تخلیه یا بار مجاز انجام دهد.
Stockpile معمولاً شرایط متفاوتی از بارگیری مستقیم جبهه دارد
ماده موجود در دپو اغلب نسبت به ماده تازه استخراج شده شرایط بارگیری متفاوتی دارد. در منابع صنعتی، جام های مخصوص جابه جایی ماده برای مواد انبارشده و نسبتاً آسان بارگیری و جام های سنگ برای شرایط سخت تر جبهه تفکیک می شوند. بنابراین ممکن است دو لودر با وزن و توان نزدیک، به دلیل نوع جام و ظرفیت بار مجاز عملکرد متفاوتی در دپو و جبهه داشته باشند.
این تفاوت در استعلام اهمیت زیادی دارد. ظرفیت حجمی بزرگ تر جام همیشه به معنی تناژ بیشتر نیست؛ اگر ماده متراکم باشد، محدودیت بار مجاز ماشین می تواند قبل از پرشدن کامل حجم جام تعیین کننده شود. جزئیات این تطبیق باید براساس چگالی ماده در بخش انتخاب ظرفیت جام بررسی شود.
فاصله جابه جایی را محدود کنید
لودر چرخ لاستیکی می تواند ماده را هم بارگیری و هم در فاصله ای جابه جا کند، اما این قابلیت نباید باعث شود از آن به عنوان وسیله حمل برای هر مسافتی استفاده شود. با افزایش فاصله بین برداشت و تخلیه، سهم حرکت خالی و پر در سیکل افزایش یافته و تولید ساعتی کاهش می یابد.
برای نمونه فرضی، اگر مجموع رفت وبرگشت و عملیات بارگیری/تخلیه چنین باشد:
| زمان سیکل کامل | بار مفید فرضی هر سیکل | سیکل نظری در ساعت | ظرفیت نظری |
|---|---|---|---|
| ۱٫۰ دقیقه | ۲۰ تن | ۶۰ | ۱٬۲۰۰ تن/ساعت |
| ۱٫۵ دقیقه | ۲۰ تن | ۴۰ | ۸۰۰ تن/ساعت |
| ۲٫۰ دقیقه | ۲۰ تن | ۳۰ | ۶۰۰ تن/ساعت |
| ۳٫۰ دقیقه | ۲۰ تن | ۲۰ | ۴۰۰ تن/ساعت |
این محاسبه فقط اثر زمان سیکل را نشان می دهد و Availability، توقف ها و ضریب پرشدگی را در نظر نمی گیرد. با دو برابرشدن زمان سیکل از ۱٫۵ به ۳ دقیقه، ظرفیت نظری نیز نصف می شود. بنابراین اگر بخش مهمی از وظیفه ماشین حمل ماده بین نقاط دورتر است، باید مشخص شود آیا هنوز لودر گزینه اقتصادی است یا بهتر است وظیفه بارگیری و حمل از هم جدا شود.
نوع کار باید قبل از ظرفیت ماشین مشخص شود
برای مقایسه پیشنهادها بهتر است واحد خرید سهم تقریبی هر وظیفه را از ابتدا اعلام کند:
| اطلاعات موردنیاز در درخواست استعلام | چرا مهم است؟ |
|---|---|
| درصد زمان بارگیری مستقیم کامیون | ظرفیت موردنیاز برای وظیفه اصلی را مشخص می کند |
| درصد زمان کار روی دپو | روی نوع و حجم جام اثر می گذارد |
| نوع و چگالی هر ماده | ظرفیت واقعی قابل حمل را محدود می کند |
| ارتفاع دیواره کامیون، هاپر یا سنگ شکن | حداقل ارتفاع تخلیه موردنیاز را مشخص می کند |
| فاصله معمول برداشت تا تخلیه | مشخص می کند قابلیت حمل لودر تا چه حد ارزش دارد |
| ظرفیت کامیون های دریافت کننده | تعداد پاس مطلوب را تعیین می کند |
| شرایط سطح حرکت | روی سرعت، لاستیک و تولید واقعی اثر می گذارد |
| تعداد نقاط کاری در هر شیفت | ارزش تحرک بالاتر ماشین را مشخص می کند |
نکته انتخاب: لودر چرخ لاستیکی زمانی گزینه قوی تری است که تحرک و چندوظیفگی آن واقعاً جای چند نیاز عملیاتی را پوشش دهد. اگر ماشین باید میان بارگیری کامیون، دپو و خوراک دهی به واحد فرآوری جابه جا شود، قیمت خرید را در برابر مجموع ساعات استفاده و تولید تمام این وظایف ارزیابی کنید. در مقابل، اگر تقریباً تمام ساعات کاری به بارگیری ثابت و پرتولید اختصاص دارد، ظرفیت تخصصی تر و هزینه هر تن باید وزن بیشتری از انعطاف عملیاتی داشته باشد.
ظرفیت جام یا دیپر را بر اساس چگالی ماده انتخاب کنید
در مقایسه شاول، بیل مکانیکی یا لودر معدنی، ظرفیت حجمی جام به تنهایی معیار مناسبی نیست. عددی مانند ۲۰، ۳۰ یا ۴۰ مترمکعب فقط حجم قابل حمل را نشان می دهد؛ محدودیت واقعی ماشین معمولاً با بار مجاز هر پاس کنترل می شود. به همین دلیل سازندگان تجهیزات معدنی ظرفیت جام را همراه با چگالی ماده و وزن تجهیزات ضدسایش بررسی می کنند. راهنمای کاربرد تجهیزات معدنی نیز تأکید می کند که بار جام از حاصل ظرفیت آن در چگالی توده ای ماده به دست می آید و وزن خود جام، تجهیزات ضدسایش و متعلقات نیز باید داخل بار معلق مجاز ماشین قرار گیرند.
برای خرید، رابطه پایه ساده است:
بار ماده در هر پاس ≈ حجم واقعی پرشده جام × چگالی توده ای ماده
بنابراین یک جام بزرگ تر روی ماده متراکم الزاماً مزیت ایجاد نمی کند.
| حجم جام | چگالی توده ای ماده | بار ماده با فرض پرشدگی ۱۰۰٪ | نتیجه خرید |
|---|---|---|---|
| ۲۰ m³ | 1.5 t/m³ | ۳۰ t | مناسب ماشینی که حداقل این بار را مجاز بداند |
| ۲۰ m³ | 2.0 t/m³ | ۴۰ t | همان جام، ۱۰ تن بار بیشتر ایجاد می کند |
| ۲۰ m³ | 2.5 t/m³ | ۵۰ t | باید محدودیت بار مجاز ماشین دوباره کنترل شود |
| ۳۰ m³ | 1.5 t/m³ | ۴۵ t | حجم بیشتر می تواند قابل استفاده باشد |
| ۳۰ m³ | 2.0 t/m³ | ۶۰ t | ممکن است محدودیت وزنی قبل از محدودیت حجمی برسد |
| ۳۰ m³ | 2.5 t/m³ | ۷۵ t | جام بزرگ ممکن است عملاً قابل پرکردن کامل نباشد |
به همین دلیل دو پیشنهاد با جام ۳۰ مترمکعبی لزوماً ظرفیت تولید یکسان ندارند. اگر یکی برای ماده ای با چگالی ۱٫۶ تن بر مترمکعب و دیگری برای سنگ با چگالی ۲٫۵ تن بر مترمکعب بررسی شده باشد، مقایسه مستقیم حجم جام عملاً مقایسه دو شرایط متفاوت است.
چگالی برجا را با چگالی ماده بارگیری شده اشتباه نگیرید
برای تعیین ظرفیت جام باید چگالی توده ای ماده پس از استخراج و خردشدگی مبنا قرار گیرد، نه صرفاً چگالی سنگ سالم یا چگالی برجا. در راهنمای انتخاب دیپر شاول برقی نیز ابتدا چگالی برجا با درنظرگرفتن افزایش حجم پس از استخراج به چگالی توده ای تبدیل می شود و سپس ظرفیت دیپر براساس بار هدف و ضریب پرشدگی تعیین می شود.
این تفاوت می تواند قابل توجه باشد. برای نمونه فرضی:
| وضعیت | مقدار |
|---|---|
| چگالی برجا | 2.7 t/m³ |
| افزایش حجم پس از استخراج | ۳۰٪ |
| چگالی توده ای تقریبی | 2.08 t/m³ |
| حجم جام | ۲۵ m³ |
| بار با چگالی برجا | 67.5 t |
| بار با چگالی توده ای | حدود 52 t |
اگر واحد خرید فقط عدد ۲٫۷ تن بر مترمکعب را از گزارش زمین شناسی وارد استعلام کند، ممکن است ظرفیت مناسب جام به درستی ارزیابی نشود.
ضریب پرشدگی را هم وارد محاسبه کنید
جام در تمام مواد و تمام جبهه ها دقیقاً تا حجم اسمی پر نمی شود. دانه بندی، شکل قطعات، شرایط جبهه و هندسه جام روی حجم واقعی ماده داخل جام اثر دارند. در یک راهنمای فنی انتخاب دیپر، ضرایب پرشدگی حدود ۹۰ تا ۱۱۵ درصد برای دیپرهای مناسب همان کاربرد ذکر شده است؛ این محدوده یک قانون عمومی برای همه ماشین ها نیست، اما نشان می دهد ظرفیت اسمی نباید مستقیماً به بار واقعی تبدیل شود.
برای یک جام ۳۰ مترمکعبی و ماده با چگالی توده ای ۲٫۰ تن بر مترمکعب:
| ضریب پرشدگی | حجم مؤثر | بار تقریبی ماده |
|---|---|---|
| ۸۵٪ | 25.5 m³ | 51 t |
| ۹۵٪ | 28.5 m³ | 57 t |
| ۱۰۰٪ | 30 m³ | 60 t |
| ۱۱۰٪ | 33 m³ | 66 t |
این مثال نشان می دهد حتی بدون تغییر ماشین، ۱۵ تن اختلاف بار در هر پاس می تواند فقط از تفاوت شرایط پرشدگی ایجاد شود.
وزن تجهیزات ضدسایش ظرفیت مفید را کاهش می دهد
در مواد ساینده، جام معمولاً به صفحات، لاینرها، لبه ها و قطعات ضدسایش سنگین تری مجهز می شود. این تجهیزات عمر جام را افزایش می دهند، اما وزن آن ها بخشی از ظرفیت وزنی ماشین را مصرف می کند. در راهنمای تجهیزات معدنی، بار معلق مجاز شامل وزن جام مجهز به بسته ضدسایش و متعلقات + بار ماده تعریف شده است.
فرض کنید ماشین حداکثر ۷۰ تن بار معلق مجاز دارد:
| پیکربندی فرضی جام | وزن جام و متعلقات | ظرفیت وزنی باقی مانده برای ماده |
|---|---|---|
| جام سبک تر | ۱۸ t | ۵۲ t |
| بسته ضدسایش متوسط | ۲۲ t | ۴۸ t |
| بسته ضدسایش سنگین | ۲۶ t | ۴۴ t |
بنابراین در ماده بسیار ساینده، انتخاب بسته ضدسایش سنگین تر ممکن است باعث شود جام حجیم تر عملاً نتواند با ظرفیت کامل بارگیری شود. راه حل خرید همیشه حذف حفاظت سایشی نیست؛ باید حجم جام، وزن جام و بار مجاز ماشین به عنوان یک مجموعه انتخاب شوند.
همین وابستگی در مشخصات تجاری شاول های بزرگ نیز دیده می شود؛ برای نمونه، یک کلاس شاول برقی با ظرفیت دیپر حدود ۳۰٫۶ تا ۶۲٫۷ مترمکعب می تواند بار اسمی تا حدود ۱۰۹ تن داشته باشد و سازنده صراحتاً ظرفیت مناسب را وابسته به کاربرد و چگالی ماده می داند.
تعداد پاس کامیون را بعد از محاسبه بار واقعی تعیین کنید
هدف نهایی انتخاب جام فقط بیشترین بار هر پاس نیست؛ تطبیق ماشین بارگیری با ظرفیت کامیون نیز اهمیت دارد. برای مثال، اگر کامیون ۲۴۰ تن ظرفیت هدف داشته باشد:
| بار واقعی هر پاس | تعداد پاس تقریبی | بار پس از تعداد پاس کامل |
|---|---|---|
| ۴۰ t | ۶ | ۲۴۰ t |
| ۴۸ t | ۵ | ۲۴۰ t |
| ۶۰ t | ۴ | ۲۴۰ t |
| ۷۰ t | ۴ | ۲۸۰ t؛ بیش از هدف |
| ۸۰ t | ۳ | ۲۴۰ t |
در این مثال، جامی که ۷۰ تن در هر پاس حمل می کند لزوماً بهتر از جام ۶۰ تنی نیست؛ زیرا سه پاس کامیون را کم بار و چهار پاس آن را بیش بار می کند. راهنماهای انتخاب دیپر نیز ظرفیت کامیون، بار مجاز شاول، چگالی ماده و ضریب پرشدگی را هم زمان وارد انتخاب می کنند.
| اطلاعاتی که باید در درخواست استعلام اعلام شود | چرا لازم است؟ |
|---|---|
| چگالی توده ای حداقل، معمول و حداکثر | بار واقعی جام را در تغییرات ماده مشخص می کند |
| ظرفیت اسمی جام یا دیپر | حجم پایه مقایسه را مشخص می کند |
| ضریب پرشدگی قابل انتظار | حجم واقعی هر پاس را به برآورد نزدیک می کند |
| بار مجاز ماشین | سقف وزنی هر پاس را تعیین می کند |
| وزن جام خالی | بخشی از ظرفیت وزنی ماشین را مصرف می کند |
| وزن بسته ضدسایش و متعلقات | ظرفیت باقی مانده برای ماده را مشخص می کند |
| ظرفیت کامیون هدف | تعداد پاس مناسب را تعیین می کند |
| نوع و سایندگی ماده | روی انتخاب ساختمان و وزن جام اثر دارد |
نکته استعلام: پیشنهادهای تأمین کنندگان را با عبارت «جام ۳۰ مترمکعب» مقایسه نکنید. برای هر پیشنهاد یک خط محاسباتی مشترک بخواهید: حجم جام → ضریب پرشدگی → چگالی توده ای → بار ماده → وزن جام و تجهیزات ضدسایش → بار کل ماشین → تعداد پاس برای کامیون هدف. گزینه ای ارزش خرید بیشتری دارد که این زنجیره را بدون عبور از محدودیت وزنی ماشین و با تعداد پاس مناسب کامیون پوشش دهد؛ نه الزاماً گزینه ای که بزرگ ترین عدد مترمکعب را روی کاتالوگ دارد.
دسترسی حفاری و سازگاری با هندسه پله
ماشین بارگیری باید بتواند در محدوده کاری واقعی جبهه جام را پر کند، بچرخد و بار را در ارتفاع موردنیاز تخلیه کند. بنابراین حداکثر ارتفاع حفاری یا بیشترین شعاع دسترسی کاتالوگ، به تنهایی معیار انتخاب نیست. ارتفاع و عرض پله، محل استقرار ماشین نسبت به پای کار، موقعیت کامیون و ارتفاع تخلیه باید هم زمان با محدوده کاری ماشین تطبیق داده شوند. مطالعات انتخاب تجهیزات معدن نیز ارتفاع و عرض پله را از پارامترهایی می دانند که مستقیماً اندازه و مشخصات ماشین بارگیری قابل استفاده را محدود می کنند.
این موضوع در شاول برقی، شاول هیدرولیکی و بیل مکانیکی اهمیت متفاوتی پیدا می کند؛ زیرا حتی ماشین هایی با ظرفیت جام نزدیک می توانند ارتفاع، شعاع و عمق دسترسی کاملاً متفاوتی داشته باشند. در یک کلاس تجاری شاول هیدرولیکی بزرگ، برای مثال، پیکربندی شاول جلو حداکثر ارتفاع حفاری حدود ۱۵٫۶ متر، شعاع دسترسی ۱۶٫۵ متر و عمق حفاری ۲٫۸ متر دارد؛ درحالی که پیکربندی بیل معکوس همان کلاس به حدود ۱۶٫۱ متر ارتفاع، ۱۹ متر شعاع و ۸٫۹ متر عمق حفاری می رسد.
| داده واقعی معدن | مشخصه ای که باید با آن تطبیق داده شود | اگر تطبیق انجام نشود |
|---|---|---|
| ارتفاع معمول و حداکثر پله | ارتفاع حفاری و محدوده کاری مؤثر | بخشی از جبهه خارج از دسترس مناسب ماشین قرار می گیرد |
| فاصله ماشین تا پای جبهه | شعاع حفاری مؤثر | ماشین مجبور به کار در انتهای محدوده دسترسی می شود |
| عرض سکوی کاری | ابعاد ماشین، شعاع گردش قسمت عقب و فضای کامیون | استقرار مناسب ماشین و کامیون محدود می شود |
| بارگیری از پایین تر از تراز ماشین | عمق حفاری | بخشی از ماده بدون تغییر موقعیت قابل برداشت نیست |
| ارتفاع کامیون یا محل تخلیه | ارتفاع تخلیه و فاصله آزاد جام | جام نمی تواند با فاصله مناسب بالای بدنه قرار گیرد |
| تغییرات ارتفاع جبهه | محدوده کاری در کل معدن | ماشین فقط در بخشی از شرایط طراحی عملکرد مطلوب دارد |
حداکثر Reach با محدوده کاری مطلوب یکسان نیست
یکی از خطاهای رایج در مقایسه پیشنهادها این است که مثلاً Maximum Digging Height = 16 m به معنی مناسب بودن ماشین برای کار دائمی روی جبهه ۱۶ متری تلقی شود. عدد حداکثر، مرز هندسی دسترسی است؛ نه الزاماً نقطه ای که ماشین بهترین پرشدگی جام و کوتاه ترین سیکل را دارد.
یک مطالعه درباره بهره وری ماشین های بارگیری بزرگ گزارش می کند که هندسه جبهه، به خصوص ارتفاع پله، بر عملکرد اثر قابل اندازه گیری دارد. در داده های بررسی شده برای شاول کابلی، کار روی پله ای با ارتفاع حدود ۴۰٪ مقدار بهینه می توانست زمان سیکل را حدود ۲۵٪ افزایش دهد. همان مطالعه برای شاول های هیدرولیکی جلو به توصیه ای در حدود ۷۵٪ حداکثر ارتفاع دسترسی ماشین به عنوان ارتفاع مناسب پله اشاره می کند. این نسبت ها نباید به عنوان قانون عمومی طراحی معدن استفاده شوند، اما نشان می دهند «حداکثر دسترسی» و «محدوده بهره ور کاری» دو مفهوم متفاوت اند.
راهنمای کاربرد ماشین های معدنی نیز همین مسئله را از دید انتخاب تجهیز نشان می دهد: اگر جبهه برای شاول جلو بیش از حد کوتاه باشد، ماشین ممکن است مجبور شود با تجهیزات کاری کشیده شده و فاصله بیشتر از جبهه کار کند که می تواند پرشدگی جام و سرعت چرخه را کاهش دهد و جابه جایی ماشین را بیشتر کند.
ارتفاع تخلیه را همراه کامیون بررسی کنید
ماشین ممکن است جبهه را به خوبی پوشش دهد اما برای کامیون انتخاب شده مناسب نباشد. برای نمونه، در یک شاول برقی بزرگ با حداکثر ارتفاع برش حدود ۱۶٫۸ متر، ارتفاع تخلیه با فضای لازم برای بازشدن دیپر حدود ۹ متر اعلام شده است. همین تفاوت نشان می دهد عدد ارتفاع حفاری را نمی توان جایگزین ارتفاع تخلیه کرد.
در درخواست استعلام، حداقل این ابعاد باید روی یک نقشه هندسی مشترک کنترل شوند:
| پارامتر | داده معدن | داده موردنیاز از تأمین کننده |
|---|---|---|
| ارتفاع پله | معمول، حداقل و حداکثر | محدوده ارتفاع کاری پیشنهادی |
| عرض سکوی کاری | عرض واقعی قابل استفاده | فضای موردنیاز برای استقرار و گردش |
| فاصله ماشین تا جبهه | محدوده قابل دستیابی در سایت | شعاع حفاری مؤثر |
| اختلاف تراز برداشت | بالاتر/پایین تر از محل استقرار | ارتفاع و عمق حفاری |
| کامیون هدف | ارتفاع بدنه و ابعاد محل بارگیری | ارتفاع و شعاع تخلیه |
| فاصله آزاد هنگام تخلیه | حداقل موردنیاز | فضای آزاد جام یا دیپر بالای کامیون |
| شعاع قسمت عقب ماشین | محدودیت فضای سایت | شعاع گردش و فضای ایمن موردنیاز |
انتخاب باید روی بدترین هندسه پرتکرار انجام شود
اگر معدن پله های ۱۰، ۱۲ و ۱۵ متری دارد، نباید ماشین فقط برای پله ۱۰ متری بررسی شود چون شرایط ساده تری ایجاد می کند؛ از طرف دیگر، یک جبهه استثنایی ۱۵ متری نیز نباید الزاماً کل کلاس ماشین را تعیین کند. واحد خرید باید هندسه معمول، شرایط پرتکرار و حالت بحرانی قابل انتظار را جداگانه در اختیار پیشنهاددهنده قرار دهد.
این موضوع به خصوص در معادن دارای تغییرات هندسی زیاد اهمیت دارد. پژوهش های تجهیزات معدن روباز نشان می دهند که انتخاب اندازه ماشین و طراحی پله به یکدیگر وابسته اند؛ ماشین بزرگ تر الزاماً بهترین گزینه نیست اگر هندسه معدن امکان استفاده مؤثر از ابعاد و محدوده کاری آن را ندهد.
نکته انتخاب: برای مقایسه شاول یا بیل مکانیکی، فقط جدول «حداکثر ارتفاع و شعاع حفاری» دریافت نکنید. از تأمین کننده بخواهید نمودار محدوده کاری ماشین را روی ارتفاع پله، محل استقرار دستگاه و ابعاد کامیون واقعی پروژه تطبیق دهد و محدوده توصیه شده برای کار مداوم را از حدود حداکثری ماشین جدا کند. مدلی که روی کاغذ Reach بیشتری دارد، اگر بیشتر سیکل کاری را نزدیک مرز محدوده خود انجام دهد، الزاماً گزینه بهره ورتری نیست.
بار مجاز کامیون را با بار واقعی هر پاس شاول تطبیق دهید
اولین کنترل در تطبیق شاول و کامیون این است که بار واقعی هر پاس ماشین بارگیری چه سهمی از ظرفیت هدف کامیون را پر می کند. ظرفیت اسمی جام یا دیپر به تنهایی این پاسخ را نمی دهد؛ بار هر پاس به حجم مؤثر جام، چگالی توده ای ماده و ضریب پرشدگی وابسته است. راهنماهای انتخاب تجهیزات بارگیری نیز تطبیق اندازه جام یا دیپر با ظرفیت کامیون را مبنای اصلی تعیین تعداد پاس و بهینه سازی چرخه بارگیری می دانند.
برای مقایسه خرید، بهتر است رابطه به صورت مستقیم دیده شود:
بار هدف کامیون ÷ بار واقعی هر پاس = تعداد پاس موردنیاز
مثلاً برای کامیونی با بار هدف ۲۴۰ تن:
| بار واقعی هر پاس شاول | سهم هر پاس از ظرفیت کامیون | تعداد پاس نظری | بار پس از پاس کامل | مسئله ای که باید کنترل شود |
|---|---|---|---|---|
| ۴۰ t | ۱۶٫۷٪ | ۶ | ۲۴۰ t | تعداد پاس بالا و زمان بارگیری بیشتر |
| ۴۸ t | ۲۰٪ | ۵ | ۲۴۰ t | تطبیق مناسب از نظر عددی |
| ۶۰ t | ۲۵٪ | ۴ | ۲۴۰ t | تطبیق مناسب از نظر عددی |
| ۸۰ t | ۳۳٫۳٪ | ۳ | ۲۴۰ t | پاس های کمتر، ولی ماشین بارگیری بزرگ تر |
| ۹۰ t | ۳۷٫۵٪ | ۲٫۶۷ | ۳ پاس = ۲۷۰ t | ریسک بیش بار یا نیاز به پاس ناقص |
مثال آخر اهمیت تطبیق را نشان می دهد. شاولی که در هر پاس بار بیشتری جابه جا می کند، الزاماً گزینه بهتری برای یک کامیون مشخص نیست. اگر کامیون با ۲ پاس کم بار بماند و پاس سوم آن را از بار هدف عبور دهد، ناوگان به یک تطبیق نامناسب رسیده است.
بار هر پاس را با مقدار واقعی ماده محاسبه کنید
فرض کنید دو ماشین هر دو جام ۳۰ مترمکعبی دارند، اما شرایط ماده متفاوت است:
| پارامتر | سناریو A | سناریو B |
|---|---|---|
| حجم اسمی جام | ۳۰ m³ | ۳۰ m³ |
| ضریب پرشدگی | ۹۰٪ | ۹۰٪ |
| حجم مؤثر | ۲۷ m³ | ۲۷ m³ |
| چگالی توده ای | ۱٫۶ t/m³ | ۲٫۳ t/m³ |
| بار محاسباتی هر پاس | ۴۳٫۲ t | ۶۲٫۱ t |
| پاس برای کامیون ۲۴۰ تنی | حدود ۶ | حدود ۴ |
بنابراین فقط با تغییر چگالی ماده، همان جام می تواند از یک تطبیق تقریباً شش پاسه به چهارپاسه برسد. این همان دلیلی است که راهنماهای صنعتی، چگالی ماده آزادشده و ضریب پرشدگی را مستقیماً در تعیین اندازه جام و دیپر وارد می کنند.
ظرفیت اسمی کامیون را نیز عدد مطلق فرض نکنید
در مقایسه ناوگان، باید بین بار نامی کامیون و بار هدف عملیاتی تفاوت گذاشت. تغییر چگالی، پراکندگی بار هر پاس و نحوه پرشدگی جام می تواند باعث شود بار نهایی هر کامیون حول مقدار هدف نوسان کند. به همین دلیل انتخاب ترکیبی که از نظر محاسباتی به تعداد پاس کامل نزدیک می شود، معمولاً کنترل بار را ساده تر از ترکیبی می کند که برای رسیدن به هدف به بخشی از یک پاس آخر نیاز دارد.
یک راهنمای جاری انتخاب ابزار بارگیری، محدوده ۳ تا ۶ پاس را برای بسیاری از ترکیب های لودر/شاول و کامیون به عنوان هدف مناسب هزینه ناوگان مطرح می کند و هشدار می دهد که تعداد کمتر از سه پاس می تواند به کامیون های بیشتری برای مشغول نگه داشتن ماشین بارگیری و ازدحام بیشتر منجر شود؛ تعداد پاس زیاد نیز ظرفیت تولید ماشین بارگیری را محدود می کند. این محدوده توصیه همان راهنماست و نباید بدون بررسی شرایط معدن به عنوان استاندارد ثابت استفاده شود.
| نتیجه تطبیق | اثر محتمل بر ناوگان | اقدام خرید |
|---|---|---|
| پاس های بسیار زیاد | زمان اشغال کامیون زیر شاول افزایش می یابد | ظرفیت هر پاس یا کلاس ماشین بارگیری بررسی شود |
| تعداد پاس مناسب و کامل | چرخه بارگیری قابل پیش بینی تر می شود | ترکیب وارد بررسی چرخه کامل ناوگان شود |
| نیاز دائمی به پاس ناقص | بار نهایی متغیر و زمان سیکل اضافه ایجاد می شود | اندازه جام یا ترکیب کامیون–شاول بازبینی شود |
| بار هر پاس نزدیک نصف ظرفیت کامیون | دو پاس، اما حساس به کم پرشدگی | نوسان ضریب پرشدگی و چگالی بررسی شود |
| بار هر پاس نزدیک یا بالاتر از یک سوم ظرفیت | امکان سه پاسه شدن | حاشیه بار مجاز کامیون کنترل شود |
تطبیق را برای یک چگالی متوسط انجام ندهید
اگر معدن چند نوع ماده با چگالی متفاوت حمل می کند، یک ترکیب ممکن است در باطله چهارپاسه و در کانسنگ پنج پاسه شود. بنابراین در استعلام بهتر است حداقل چگالی حداقل، معمول و حداکثر داده شود و تأمین کننده تعداد پاس و بار نهایی کامیون را برای هر سه حالت ارائه کند.
| داده موردنیاز | چه چیزی باید محاسبه شود؟ |
|---|---|
| بار هدف و حداکثر مجاز کامیون | سقف واقعی بارگیری |
| حجم جام یا دیپر | ظرفیت حجمی پایه |
| ضریب پرشدگی مورد انتظار | حجم مؤثر هر پاس |
| چگالی توده ای حداقل/متوسط/حداکثر | محدوده بار هر پاس |
| وزن واقعی ماده در هر پاس | مبنای تعداد پاس |
| تعداد پاس کامل | زمان بارگیری و تطبیق ناوگان |
| بار نهایی پس از آخرین پاس | احتمال کم باری یا بیش باری |
نکته انتخاب: برای هر ترکیب پیشنهادی شاول و کامیون، از فروشنده فقط «Truck Match» نخواهید. یک جدول عددی مطالبه کنید که نشان دهد بار هر پاس در سه سناریوی چگالی ماده، تعداد پاس کامل، بار نهایی کامیون و درصد استفاده از ظرفیت مجاز چقدر است. ترکیب مناسب آنی نیست که بزرگ ترین شاول یا کامیون را کنار هم قرار دهد؛ باید بار هر پاس به شکلی با ظرفیت کامیون هماهنگ شود که بدون بیش بار، کم باری مزمن یا پاس های ناقص، چرخه قابل تکراری ایجاد کند.
تعداد پاس مناسب برای پرکردن کامیون
تعداد پاس فقط یک نسبت ساده بین ظرفیت شاول و کامیون نیست؛ این عدد مستقیماً زمان اشغال کامیون زیر شاول، تعداد کامیون قابل بارگیری در ساعت و در نهایت ظرفیت کل ناوگان را تغییر می دهد. به همین دلیل در انتخاب ابزار بارگیری، تعداد پاس باید پیش از نهایی کردن ترکیب شاول–کامیون محاسبه شود. یک راهنمای صنعتی انتخاب تجهیزات، محدوده ۳ تا ۶ پاس را برای بسیاری از ترکیب های ماشین بارگیری و کامیون به عنوان هدف مناسب هزینه ناوگان پیشنهاد می کند؛ کمتر یا بیشتر بودن از این محدوده الزاماً اشتباه نیست، اما نیازمند بررسی چرخه کامل معدن است.
اثر تعداد پاس را می توان مستقیماً در زمان بارگیری دید. اگر زمان متوسط هر پاس شاول ۳۲ ثانیه باشد:
| تعداد پاس | زمان خالص پاس ها | نسبت به بارگیری ۳ پاسه | اثر احتمالی |
|---|---|---|---|
| ۳ | ۹۶ ثانیه | مبنا | بارگیری سریع، اما نیازمند تطبیق مناسب بار هر پاس |
| ۴ | ۱۲۸ ثانیه | ۳۳٪ بیشتر | تعادل متداول بین ظرفیت شاول و کامیون |
| ۵ | ۱۶۰ ثانیه | ۶۷٪ بیشتر | زمان حضور کامیون زیر شاول افزایش می یابد |
| ۶ | ۱۹۲ ثانیه | ۱۰۰٪ بیشتر | ظرفیت بارگیری ساعتی شاول می تواند محدودکننده شود |
| ۸ | ۲۵۶ ثانیه | ۱۶۷٪ بیشتر | احتمال تبدیل ابزار بارگیری به گلوگاه بیشتر می شود |
این محاسبه فقط زمان خالص پاس ها را نشان می دهد؛ زمان ورود و خروج کامیون، تنظیم موقعیت و سایر اجزای چرخه باید جداگانه اضافه شوند.
یک پاس کمتر در مقیاس معدن می تواند اختلاف بزرگی بسازد
در یک مطالعه میدانی روی بارگیری کامیون های فوق سنگین با ظرفیت حدود ۳۶۳ تن، دو سناریوی سه و چهار پاس با زمان متوسط ۳۲ ثانیه برای هر پاس مقایسه شدند. کاهش تعداد پاس از چهار به سه، زمان خالص پاس ها را از ۱۲۸ به ۹۶ ثانیه کاهش داد. با احتساب زمان های دیگر بارگیری، زمان کل بارگیری هر کامیون از حدود ۲٫۶۳ به ۲٫۱۰ دقیقه رسید.
| شاخص همان مطالعه | ۳ پاس | ۴ پاس | اختلاف |
|---|---|---|---|
| زمان هر پاس | ۳۲ s | ۳۲ s | — |
| زمان خالص پاس ها | ۹۶ s | ۱۲۸ s | ۳۲ s کمتر |
| زمان کل بارگیری کامیون | ۲٫۱۰ min | ۲٫۶۳ min | حدود ۲۰٪ کمتر |
| کامیون بارگیری شده در ساعت | ۲۳٫۷۲ | ۱۸٫۹۲ | حدود ۲۵٪ بیشتر |
| تولید گزارش شده | ۹٬۴۹۰ تن کوتاه/ساعت | ۷٬۵۶۸ تن کوتاه/ساعت | حدود ۲۵٪ بیشتر |
این اعداد مربوط به همان ناوگان و همان مطالعه هستند و نباید به عنوان افزایش تولید عمومی برای هر معدن استفاده شوند. اهمیت مثال در این است که حتی حذف یک پاس، وقتی هزاران بارگیری در سال تکرار می شود، می تواند اثر تجمعی قابل توجهی داشته باشد.
اما کمترین تعداد پاس همیشه بهترین انتخاب نیست
اگر شاول آن قدر بزرگ شود که کامیون با دو پاس پر شود، ماشین بارگیری هر کامیون را سریع آزاد می کند؛ اما برای استفاده کامل از ظرفیت شاول ممکن است تعداد بیشتری کامیون و دفعات بیشتری تعویض کامیون زیر شاول لازم باشد. راهنمای انتخاب تجهیزات نیز هشدار می دهد که ترکیب های کمتر از سه پاس می توانند نیاز به کامیون های بیشتری برای مشغول نگه داشتن ابزار بارگیری، افزایش دفعات تعویض و ازدحام بیشتر ایجاد کنند.
در سمت مقابل، تعداد زیاد پاس زمان بارگیری هر کامیون را بالا می برد و می تواند ظرفیت شاول را به گلوگاه تبدیل کند.
| وضعیت | پیامد ناوگان | تصمیم خرید |
|---|---|---|
| ۲ پاس | بارگیری سریع، ولی گردش کامیون بسیار سریع در محل بارگیری | تعداد کامیون، زمان تعویض و ظرفیت شاول با هم بررسی شوند |
| ۳–۴ پاس | معمولاً تطبیق قوی برای ناوگان پرتولید | وارد تحلیل کامل چرخه شود |
| ۵–۶ پاس | هنوز می تواند اقتصادی باشد | زمان بارگیری نسبت به مسیر حمل ارزیابی شود |
| ۷–۸ پاس و بیشتر | شاول مدت بیشتری درگیر هر کامیون است | احتمال کوچک بودن ابزار بارگیری نسبت به کامیون بررسی شود |
| پاس آخر ناقص و تکرارشونده | سیکل اضافی بدون استفاده کامل از ظرفیت جام | تطبیق ظرفیت ها بازبینی شود |
پاس ناقص را به عنوان روش دائمی تطبیق نپذیرید
فرض کنید بار هدف کامیون ۲۴۰ تن باشد و شاول در هر پاس حدود ۷۰ تن ماده حمل کند:
- ۳ پاس = ۲۱۰ تن؛ حدود ۳۰ تن کم بار
- ۴ پاس کامل = ۲۸۰ تن؛ بالاتر از بار هدف
- نتیجه = برای رسیدن به هدف، پاس چهارم باید به صورت ناقص انجام شود.
این ترکیب از نظر اسمی ممکن است جذاب باشد، اما شاول همچنان زمان یک سیکل اضافی را صرف می کند و جام نیز با ظرفیت کامل استفاده نمی شود. راهنمای انتخاب تجهیزات بارگیری نیز توصیه می کند در کاربردهایی که ماشین بارگیری تعیین کننده چرخه است، پاس ناقص به صورت برنامه ریزی شده برای رسیدن به بار نامی کامیون اجتناب شود؛ زیرا می تواند ظرفیت تولید را کاهش دهد.
مقایسه سه ترکیب فرضی برای همان کامیون ۲۴۰ تنی این موضوع را روشن تر می کند:
| بار واقعی هر پاس | پاس لازم | بار نهایی | کیفیت تطبیق |
|---|---|---|---|
| ۸۰ t | ۳ | ۲۴۰ t | تطبیق کامل |
| ۶۰ t | ۴ | ۲۴۰ t | تطبیق کامل |
| ۴۸ t | ۵ | ۲۴۰ t | تطبیق کامل، ولی زمان بارگیری بیشتر |
| ۷۰ t | ۳ کامل + بخشی از پاس چهارم | ۲۴۰ t هدف | سیکل اضافی و پاس ناقص |
| ۵۵ t | ۴ پاس = ۲۲۰ t؛ ۵ پاس = ۲۷۵ t | نیازمند کنترل پاس آخر | تطبیق ضعیف تر |
تعداد پاس باید در کنار زمان چرخه حمل دیده شود
اهمیت ۳۰ یا ۴۰ ثانیه کاهش زمان بارگیری در همه معادن یکسان نیست. اگر چرخه کامل کامیون بسیار طولانی باشد، زمان بارگیری سهم کوچکتری از چرخه دارد؛ ولی در مسیر حمل کوتاه، همین اختلاف می تواند سهم بزرگی از زمان کل کامیون باشد.
برای نمونه فرضی:
| زمان بارگیری | سایر اجزای چرخه کامیون | چرخه کامل | سهم بارگیری |
|---|---|---|---|
| ۲ min | ۸ min | ۱۰ min | ۲۰٪ |
| ۳ min | ۸ min | ۱۱ min | ۲۷٪ |
| ۲ min | ۲۸ min | ۳۰ min | ۶٫۷٪ |
| ۳ min | ۲۸ min | ۳۱ min | ۹٫۷٪ |
پس پرداخت هزینه برای شاول بزرگ تر فقط با هدف حذف یک پاس زمانی توجیه دارد که اثر آن روی تولید کل ناوگان و هزینه هر تن قابل اندازه گیری باشد. مطالعات بهینه سازی ناوگان نیز نشان می دهند تطبیق شاول و کامیون باید در سطح کل سیستم انجام شود؛ زیرا ظرفیت حمل و ظرفیت بارگیری باید با یکدیگر متعادل بمانند.
| داده ای که در استعلام باید دریافت شود | کاربرد در تصمیم |
|---|---|
| بار واقعی هر پاس | محاسبه تعداد پاس |
| زمان متوسط یک پاس | محاسبه زمان خالص بارگیری |
| تعداد پاس پیشنهادی | کنترل تطبیق شاول–کامیون |
| زمان کامل بارگیری کامیون | محاسبه ظرفیت ساعتی |
| زمان تعویض کامیون زیر شاول | مشخص شدن اثر پاس کمتر بر چرخه واقعی |
| بار نهایی بعد از هر پاس | تشخیص کم باری، بیش باری یا پاس ناقص |
| تولید کامیون در چرخه کامل | تشخیص اینکه شاول یا کامیون گلوگاه است |
| هزینه به ازای هر تن | بررسی ارزش اقتصادی تغییر کلاس ماشین |
نکته انتخاب: تعداد پاس را به عنوان یک عدد مستقل بهینه نکنید. برای هر ترکیب پیشنهادی، بار هر پاس → تعداد پاس → زمان کامل بارگیری → تعداد کامیون بارگیری شده در ساعت → تعداد کامیون موردنیاز → تولید کل ناوگان را محاسبه کنید. سه یا چهار پاس می تواند در بسیاری از ناوگان های پرتولید جذاب باشد، اما اگر برای رسیدن به آن مجبور شوید شاولی بیش ازحد بزرگ بخرید یا تعداد کامیون ها را افزایش دهید، کم شدن تعداد پاس الزاماً به معنی کاهش هزینه هر تن نیست.
حجم جام را بدون چگالی ماده مقایسه نکنید
در تطبیق شاول و کامیون، عدد مترمکعب جام یا دیپر به تنهایی نشان نمی دهد در هر پاس چند تن وارد کامیون می شود. پارامتر تعیین کننده برای ناوگان، بار واقعی هر پاس است؛ بنابراین حجم جام باید همراه با چگالی توده ای ماده و ضریب پرشدگی بررسی شود.
برای واحد خرید، محاسبه پایه چنین است:
بار هر پاس ≈ حجم جام × ضریب پرشدگی × چگالی توده ای ماده
برای مثال، یک جام ۳۰ مترمکعبی با فرض ضریب پرشدگی ۹۰٪:
| چگالی توده ای ماده | حجم مؤثر جام | بار تقریبی هر پاس | تعداد پاس نظری برای کامیون ۲۴۰ تنی |
|---|---|---|---|
| 1.4 t/m³ | 27 m³ | 37.8 t | 6.35 |
| 1.6 t/m³ | 27 m³ | 43.2 t | 5.56 |
| 1.8 t/m³ | 27 m³ | 48.6 t | 4.94 |
| 2.0 t/m³ | 27 m³ | 54.0 t | 4.44 |
| 2.2 t/m³ | 27 m³ | 59.4 t | 4.04 |
| 2.4 t/m³ | 27 m³ | 64.8 t | 3.70 |
بدون هیچ تغییری در حجم جام، افزایش چگالی از ۱٫۴ به ۲٫۴ تن بر مترمکعب بار محاسباتی هر پاس را از حدود ۳۸ به ۶۵ تن می رساند. بنابراین همان ماشین ممکن است برای یک ماده تقریباً شش پاسه و برای ماده ای دیگر نزدیک چهارپاسه باشد.
دو جام با حجم متفاوت می توانند بار تقریباً یکسانی ایجاد کنند
این موضوع هنگام مقایسه پیشنهاد دو تأمین کننده اهمیت بیشتری پیدا می کند:
| پارامتر | گزینه A | گزینه B |
|---|---|---|
| حجم جام | ۲۸ m³ | ۳۴ m³ |
| ضریب پرشدگی فرضی | ۹۰٪ | ۹۰٪ |
| چگالی توده ای | 2.2 t/m³ | 1.8 t/m³ |
| بار محاسباتی هر پاس | 55.4 t | 55.1 t |
جام گزینه B حدود ۲۱٪ حجیم تر است، اما بار محاسباتی هر پاس تقریباً تفاوتی ندارد. بنابراین مقایسه مستقیم ۲۸ و ۳۴ مترمکعب می تواند واحد خرید را به نتیجه اشتباه برساند.
در ماده متراکم، محدودیت وزنی می تواند زودتر از محدودیت حجمی برسد
جام بزرگ تر فقط زمانی قابل استفاده است که ماشین ظرفیت وزنی لازم را نیز داشته باشد. وزن ماده، جام، قطعات ضدسایش و متعلقات باید با محدودیت های مجاز ماشین تطبیق داده شود.
فرض کنید برای یک پیکربندی، حداکثر بار مجاز ماده ۶۰ تن در هر پاس باشد:
| حجم جام | چگالی ماده | ضریب پرشدگی | بار محاسباتی | نتیجه |
|---|---|---|---|---|
| ۲۵ m³ | 2.0 t/m³ | ۹۰٪ | 45 t | حاشیه وزنی مناسب |
| ۳۰ m³ | 2.0 t/m³ | ۹۰٪ | 54 t | قابل استفاده |
| ۳۵ m³ | 2.0 t/m³ | ۹۰٪ | 63 t | بالاتر از سقف فرضی |
| ۳۵ m³ | 1.6 t/m³ | ۹۰٪ | 50.4 t | از نظر وزنی قابل استفاده |
بنابراین جام ۳۵ مترمکعبی ممکن است برای ماده ای با چگالی ۱٫۶ تن بر مترمکعب مناسب باشد، اما در ماده ۲ تن بر مترمکعب نتوان از کل حجم آن استفاده کرد. جام بزرگ تر بدون ظرفیت وزنی متناظر، الزاماً بار بیشتری در هر پاس ایجاد نمی کند.
چگالی ماده بارگیری شده را مبنا قرار دهید
برای این محاسبه، عدد موردنیاز چگالی توده ای ماده در شرایط بارگیری است. چگالی سنگ سالم یا چگالی برجا می تواند با ماده خردشده ای که وارد جام می شود اختلاف قابل توجهی داشته باشد.
اگر معدن چند نوع کانسنگ یا باطله دارد، یک چگالی متوسط نیز برای انتخاب کافی نیست. بهتر است محدوده واقعی تغییرات وارد مقایسه شود:
| داده موردنیاز در استعلام | کاربرد در تطبیق ناوگان |
|---|---|
| چگالی توده ای کانسنگ | محاسبه بار هر پاس در تولید کانسنگ |
| چگالی توده ای باطله | محاسبه بار در جبهه های باطله |
| حداقل و حداکثر چگالی | بررسی کم باری و بیش باری در شرایط مختلف |
| ضریب پرشدگی مورد انتظار | تبدیل حجم اسمی به حجم مؤثر |
| حجم جام یا دیپر | ظرفیت حجمی پایه |
| وزن جام و تجهیزات ضدسایش | کنترل بار وارد بر ماشین |
| بار مجاز ماشین | تعیین سقف واقعی هر پاس |
| بار هدف کامیون | تعیین تعداد پاس موردنیاز |
نکته استعلام: اگر دو پیشنهاد فقط ظرفیت هایی مانند ۲۸ و ۳۴ مترمکعب اعلام می کنند، هنوز اطلاعات کافی برای مقایسه ندارید. هر دو گزینه باید با چگالی توده ای و ضریب پرشدگی یکسان محاسبه شوند و بار واقعی هر پاس، تعداد پاس برای کامیون هدف و حاشیه نسبت به بار مجاز ماشین مشخص شود. در تطبیق ناوگان، عدد تعیین کننده تن واقعی در هر پاس است، نه صرفاً مترمکعب نوشته شده در مشخصات فنی.
ماشین بارگیری بزرگ تر همیشه ناوگان بهتری نمی سازد
افزایش ظرفیت شاول یا لودر زمانی به افزایش تولید ناوگان تبدیل می شود که ظرفیت کامیون و چرخه حمل بتوانند تولید اضافه ماشین بارگیری را جذب کنند. اگر کامیون نسبت به بار هر پاس کوچک باشد، ماشین بزرگ تر ممکن است کامیون را با دو یا حتی یک پاس کامل کند؛ اما این الزاماً مزیت نیست. زمان تعویض کامیون ها سهم بیشتری از چرخه می گیرد، شاول برای کامیون بعدی منتظر می ماند یا برای جلوگیری از بیش بار مجبور به پاس ناقص می شود.
به همین دلیل، مقایسه ماشین های بارگیری باید از «بیشترین تن در ساعت» به تولید کل ناوگان در ساعت تغییر کند.
| وضعیت تطبیق | نتیجه در محل بارگیری | اثر احتمالی بر ناوگان | اقدام مناسب |
|---|---|---|---|
| ۴–۵ پاس کامل برای هر کامیون | چرخه بارگیری قابل تکرار | تعادل مناسب می تواند ایجاد شود | چرخه کامل حمل بررسی شود |
| ۳ پاس کامل | بارگیری سریع تر | برای تولید بالا مناسب، مشروط به رسیدن به موقع کامیون بعدی | تعداد کامیون و زمان تعویض کنترل شود |
| ۲ پاس کامل | کامیون خیلی سریع آزاد می شود | تقاضای بیشتری برای کامیون و تعویض های مکرر ایجاد می شود | ظرفیت حمل با تولید شاول تطبیق داده شود |
| ۲ پاس کم بار، ۳ پاس بیش بار | تطبیق ضعیف ظرفیت | نیاز به پاس ناقص و افزایش پراکندگی بار | اندازه جام یا کلاس ماشین بازبینی شود |
| شاول بزرگ + کامیون کم | شاول منتظر کامیون می ماند | سرمایه ماشین بارگیری کم استفاده می شود | تعداد/ظرفیت کامیون افزایش یابد یا شاول کوچک تر بررسی شود |
| شاول بزرگ + کامیون زیاد | کامیون ها مقابل شاول جمع می شوند | صف و زمان انتظار افزایش می یابد | تعادل چرخه مجدداً محاسبه شود |
مشکل اول: ظرفیت بزرگ جام ممکن است پاس آخر را ناکارآمد کند
فرض کنید بار هدف کامیون ۱۸۰ تن باشد:
| بار واقعی هر پاس | نتیجه بارگیری | وضعیت |
|---|---|---|
| ۴۵ t | ۴ پاس = ۱۸۰ t | تطبیق کامل |
| ۶۰ t | ۳ پاس = ۱۸۰ t | تطبیق کامل |
| ۸۵ t | ۲ پاس = ۱۷۰ t | حدود ۵٫۶٪ کم بار |
| ۹۵ t | ۲ پاس = ۱۹۰ t | بالاتر از بار هدف |
| ۱۱۰ t | ۱ پاس = ۱۱۰ t؛ ۲ پاس = ۲۲۰ t | تطبیق ضعیف |
در این مثال، افزایش بار هر پاس از ۶۰ به ۹۵ یا ۱۱۰ تن الزاماً به معنی بهبود سیستم نیست. ماشین ۶۰ تنی کامیون را دقیقاً با سه پاس پر می کند، درحالی که گزینه های بزرگ تر می توانند مسئله کم باری، بیش باری یا پاس ناقص ایجاد کنند.
مشکل دوم: کاهش زمان بارگیری می تواند نیاز به کامیون را افزایش دهد
ماشین بارگیری بزرگ تر کامیون را سریع تر آزاد می کند. اگر کامیون بعدی آماده نباشد، زمان ذخیره شده به زمان انتظار شاول تبدیل می شود.
یک مثال فرضی:
| مشخصه | ماشین A | ماشین B |
|---|---|---|
| زمان بارگیری کامیون | ۳٫۰ min | ۲٫۰ min |
| ظرفیت نظری بارگیری | ۲۰ کامیون/h | ۳۰ کامیون/h |
| چرخه کامل هر کامیون | ۳۰ min | ۳۰ min |
| کامیون لازم برای پوشش ظرفیت نظری بارگیری | حدود ۱۰ | حدود ۱۵ |
اگر معدن فقط ۱۰ کامیون داشته باشد، خرید ماشین B به تنهایی امکان رسیدن به ظرفیت نظری ۳۰ کامیون در ساعت را ایجاد نمی کند. بخش حمل ظرفیت کافی برای تغذیه پیوسته ماشین بارگیری ندارد.
برعکس، اضافه کردن کامیون بدون محاسبه نیز راه حل نیست. زمانی که کامیون ها سریع تر از ظرفیت سرویس دهی شاول به محل بارگیری برگردند، زمان انتظار کامیون و صف افزایش پیدا می کند. بنابراین هدف، حذف کامل انتظار یک سمت با ایجاد انتظار در سمت دیگر نیست؛ هدف رسیدن به کمترین هزینه سیستم برای تولید موردنیاز است.
نوسان بار هر پاس در تطبیق های کم پاس مهم تر می شود
هرچه کامیون با پاس های کمتری پر شود، خطای یک پاس سهم بیشتری از بار نهایی کامیون خواهد داشت.
فرض کنید بار هدف کامیون ۲۴۰ تن باشد:
| ترکیب | تغییر فرضی ۱۰٪ در یک پاس | اثر آن نسبت به بار هدف کامیون |
|---|---|---|
| ۳ پاس × ۸۰ t | ±8 t | ±3.3٪ |
| ۴ پاس × ۶۰ t | ±6 t | ±2.5٪ |
| ۶ پاس × ۴۰ t | ±4 t | ±1.7٪ |
این جدول به معنی برتری تعداد پاس بیشتر نیست؛ پاس بیشتر زمان بارگیری را افزایش می دهد. اما نشان می دهد در ترکیب های کم پاس، ثبات ضریب پرشدگی جام و کنترل بار هر پاس اهمیت بیشتری پیدا می کند.
ماشین بزرگ تر زمانی ارزش دارد که کل سیستم از ظرفیت آن استفاده کند
برای مقایسه دو کلاس شاول، واحد خرید باید اثر تغییر ماشین را تا انتهای زنجیره دنبال کند:
بار بیشتر هر پاس → پاس کمتر → زمان بارگیری کمتر → کامیون بیشتر در ساعت → نیاز به ظرفیت حمل بیشتر → تولید واقعی ناوگان
اگر این زنجیره در مرحله کامیون متوقف شود، بخشی از ظرفیت خریداری شده شاول بلااستفاده خواهد ماند.
| سؤال تصمیم گیری | اگر پاسخ «خیر» باشد |
|---|---|
| ظرفیت کامیون با بار هر پاس جدید تطبیق دارد؟ | اندازه جام/کامیون بازبینی شود |
| پاس ها بدون کم باری یا بیش باری مزمن کامل می شوند؟ | تطبیق ظرفیت مناسب نیست |
| تعداد کامیون موجود می تواند شاول را پیوسته تغذیه کند؟ | افزایش ظرفیت شاول ممکن است استفاده نشود |
| مسیر حمل ظرفیت افزایش گردش کامیون را دارد؟ | گلوگاه از بارگیری به حمل منتقل می شود |
| تولید اضافه واقعاً موردنیاز برنامه معدن است؟ | سرمایه بیشتر ممکن است بازده اقتصادی نداشته باشد |
| هزینه هر تن کل ناوگان کاهش پیدا می کند؟ | بزرگ ترشدن ماشین توجیه اقتصادی کافی ندارد |
نکته انتخاب: هنگام مقایسه ماشین بارگیری بزرگ تر، از تأمین کننده فقط ظرفیت ساعتی شاول را نخواهید. برای کامیون واقعی معدن تعداد پاس، زمان کامل بارگیری، تعداد کامیون قابل سرویس در ساعت و تعداد کامیون لازم برای حفظ تولید ماشین را محاسبه کنید. اگر شاول بزرگ تر به کامیون بیشتر، پاس ناقص یا انتظار بیشتر منجر شود، افزایش ظرفیت ماشین الزاماً به افزایش بهره وری ناوگان تبدیل نمی شود.
کامیون بزرگ تر هم الزاماً انتخاب بهتر نیست
افزایش ظرفیت کامیون می تواند تعداد سفر لازم برای جابه جایی یک تناژ مشخص را کاهش دهد، اما فقط زمانی مزیت ناوگان ایجاد می کند که بقیه سیستم برای آن کلاس کامیون مناسب باشد. مسیر حمل، ماشین بارگیری، محل تخلیه و امکانات تعمیراتی باید هم زمان بررسی شوند. در غیر این صورت، کامیون بزرگ تر ممکن است سرمایه بیشتری وارد ناوگان کند، درحالی که بخشی از ظرفیت آن به دلیل محدودیت سایر اجزا قابل استفاده نیست.
برای واحد خرید، سؤال اصلی نباید «بزرگ ترین کامیون قابل خرید کدام است؟» باشد؛ بلکه باید مشخص شود بزرگ ترین کلاسی که کل زنجیره معدن می تواند بدون ایجاد گلوگاه پشتیبانی کند کدام است.
| محدودیت سیستم | با بزرگ ترشدن کامیون چه چیزی تغییر می کند؟ | چه چیزی باید قبل از خرید کنترل شود؟ | ریسک انتخاب نامناسب |
|---|---|---|---|
| مسیر حمل | عرض، شعاع گردش و فضای مانور موردنیاز بیشتر می شود | عرض مسیر، پیچ ها و تقاطع ها | کاهش سرعت یا نیاز به اصلاح مسیر |
| شیب مسیر | جرم ناخالص بالاتر روی عملکرد حمل اثر می گذارد | عملکرد کامیون در شیب های واقعی معدن | افزایش زمان سیکل |
| شاول یا لودر | تعداد و بار هر پاس تغییر می کند | بار واقعی هر پاس و زمان بارگیری | پاس زیاد یا تطبیق نامناسب |
| سنگ شکن یا محل تخلیه | ابعاد و ظرفیت پذیرش باید کافی باشد | هندسه محل تخلیه و ظرفیت دریافت | انتظار کامیون یا محدودیت تخلیه |
| کارگاه تعمیرات | ابعاد و وزن تجهیز افزایش می یابد | دهانه، ارتفاع، جرثقیل و ظرفیت کف | عدم امکان سرویس کامل در کارگاه موجود |
| زیرساخت سوخت یا شارژ | تقاضای انرژی هر ماشین افزایش می یابد | ظرفیت زیرساخت و زمان سرویس | افزایش توقف ناوگان |
کامیون بزرگ تر باید با شاول تطبیق مناسبی داشته باشد
فرض کنید شاول به طور متوسط ۵۰ تن در هر پاس بارگیری کند:
| بار هدف کامیون | تعداد پاس | اگر هر پاس ۳۰ ثانیه باشد، زمان خالص پاس ها |
|---|---|---|
| ۱۵۰ t | ۳ | ۹۰ s |
| ۲۰۰ t | ۴ | ۱۲۰ s |
| ۲۵۰ t | ۵ | ۱۵۰ s |
| ۳۰۰ t | ۶ | ۱۸۰ s |
| ۴۰۰ t | ۸ | ۲۴۰ s |
با تغییر کامیون از ۲۰۰ به ۴۰۰ تن، ظرفیت هر سفر دو برابر شده است؛ اما شاول برای هر کامیون به جای چهار پاس به هشت پاس نیاز دارد و زمان خالص پاس ها نیز دو برابر می شود. اگر ماشین بارگیری نتواند این کلاس کامیون را با نرخ مناسب سرویس دهد، بخشی از مزیت کامیون بزرگ تر در محل بارگیری از بین می رود.
در چنین شرایطی سه انتخاب وجود دارد: کامیون کوچک تر، ماشین بارگیری بزرگ تر یا پذیرش زمان بارگیری بیشتر. اینکه کدام اقتصادی تر است باید در سطح هزینه کل ناوگان به ازای هر تن تعیین شود.
مسیر حمل باید برای ابعاد و جرم کامیون مناسب باشد
کلاس بزرگ تر کامیون فقط Payload بالاتری ندارد؛ عرض، طول، شعاع گردش و جرم ناخالص آن نیز افزایش پیدا می کند. در کامیون های معدنی بزرگ بازار، ظرفیت اسمی می تواند از حدود ۹۰ تن تا بیش از ۳۶۰ تن تغییر کند و عرض ماشین نیز از حدود ۶ متر به بیش از ۹ متر برسد. بنابراین تغییر کلاس کامیون می تواند الزام هندسی مسیر حمل را نیز تغییر دهد.
اگر معدن برای استفاده از کامیون بزرگ تر مجبور به تعریض مسیر، اصلاح پیچ ها یا توسعه محل های مانور شود، این هزینه باید همراه قیمت کامیون دیده شود.
برای مثال فرضی:
| گزینه | ظرفیت کامیون | تعداد سفر برای حمل ۱۲٬۰۰۰ تن | محدودیت سایت |
|---|---|---|---|
| A | ۱۵۰ t | ۸۰ سفر | زیرساخت موجود مناسب است |
| B | ۲۴۰ t | ۵۰ سفر | اصلاح محدود لازم است |
| C | ۳۶۰ t | حدود ۳۴ سفر | تعریض مسیر و توسعه محل تخلیه لازم است |
گزینه C از نظر تعداد سفر جذاب تر است، اما تصمیم خرید فقط زمانی کامل می شود که سرمایه موردنیاز برای سازگارکردن معدن با کامیون نیز وارد مقایسه شود.
محل تخلیه می تواند سقف کلاس کامیون را تعیین کند
کامیون باید بتواند در سنگ شکن، هاپر، دپو یا محل تخلیه موردنظر بدون ایجاد محدودیت جدید کار کند. در واحدهای دارای سنگ شکن اولیه، ظرفیت دریافت و هندسه محل تخلیه اهمیت بیشتری دارد؛ زیرا اگر کامیون بزرگ تر سریع تر از ظرفیت پذیرش واحد پایین دست برسد، کاهش تعداد سفر به افزایش تولید تبدیل نمی شود و فقط زمان انتظار در مقصد تغییر می کند.
بنابراین باید مشخص شود:
- آیا فضای مانور و استقرار کامیون جدید وجود دارد؟
- آیا محل تخلیه از نظر ابعاد با آن سازگار است؟
- آیا ظرفیت پذیرش ماده با نرخ ورود کامیون ها هماهنگ است؟
- آیا افزایش ظرفیت هر بار تخلیه محدودیتی برای تجهیز پایین دست ایجاد می کند؟
کارگاه تعمیرات را بعد از خرید کشف نکنید
یکی از محدودیت هایی که در مقایسه اولیه ناوگان راحت تر نادیده گرفته می شود، زیرساخت تعمیر و نگهداری است. کامیون بزرگ تر باید وارد کارگاه شود، در محل مناسب استقرار پیدا کند و تجهیزات تعمیرگاهی بتوانند اجزای سنگین تر آن را سرویس کنند.
| مورد کنترل | داده موردنیاز |
|---|---|
| دهانه ورودی کارگاه | عرض و ارتفاع کامیون |
| فضای داخلی | طول ماشین و فضای دسترسی تعمیراتی |
| جرثقیل سقفی | ظرفیت موردنیاز برای اجزای اصلی |
| کف و محل استقرار | تحمل بار تجهیزات سنگین |
| تجهیزات تعویض تایر | سازگاری با اندازه و وزن تایر |
| محل شست وشو و سرویس | ابعاد قابل پذیرش |
| موجودی قطعات و ابزار | پشتیبانی کلاس جدید کامیون |
اگر ورود یک کلاس جدید کامیون مستلزم توسعه کارگاه، تجهیزات جابه جایی، تایر، قطعات و آموزش تعمیراتی باشد، هزینه واقعی تغییر کلاس ناوگان بسیار بیشتر از اختلاف قیمت خود کامیون ها خواهد بود.
ظرفیت بیشتر را در سطح سیستم ارزیابی کنید
فرض کنید برنامه معدن ۶٬۰۰۰ تن در ساعت حمل می خواهد. از نظر تئوری:
| ظرفیت هر کامیون | بارهای کامل لازم در ساعت |
|---|---|
| ۱۵۰ t | ۴۰ |
| ۲۰۰ t | ۳۰ |
| ۲۴۰ t | ۲۵ |
| ۳۰۰ t | ۲۰ |
| ۴۰۰ t | ۱۵ |
این جدول به تنهایی نمی گوید کامیون ۴۰۰ تنی بهترین انتخاب است. باید مشخص شود شاول می تواند ۱۵ بار ۴۰۰ تنی را با زمان مناسب آماده کند، مسیر حمل آن را پشتیبانی می کند، محل تخلیه ظرفیت پذیرش دارد و زیرساخت تعمیرات برای این کلاس آماده است یا خیر.
نکته انتخاب: قبل از ارتقا به کلاس بزرگ تر کامیون، چهار کنترل را به صورت یکجا انجام دهید: تطبیق با شاول، سازگاری مسیر حمل، سازگاری محل تخلیه و آمادگی زیرساخت تعمیرات. سپس هزینه هر تن کل سیستم را مقایسه کنید. کامیونی که ظرفیت بیشتری در هر سفر دارد، اگر برای استفاده از آن مجبور به سرمایه گذاری سنگین در مسیر، شاول، محل تخلیه یا کارگاه شوید، الزاماً اقتصادی ترین کامیون ناوگان نیست.
در خرید Continuous Miner چه مشخصاتی باید با لایه و مسیر معدن تطبیق داده شود؟
در خرید Continuous Miner، ظرفیت برش اسمی زمانی ارزش دارد که ابعاد و مشخصات ماشین با ضخامت لایه و هندسه مسیر استخراج سازگار باشند. ارتفاع قابل برش، محدوده کاری توصیه شده، مشخصات هد برش و ظرفیت نوار خروجی، محدوده تولید ماشین را تعیین می کنند؛ درحالی که وزن، فشار وارد بر زمین، سرعت حرکت و ابعاد دستگاه مشخص می کنند آیا این ظرفیت در فضای واقعی معدن قابل استفاده است یا خیر.
بنابراین درخواست استعلام باید براساس حداقل، معمول و حداکثر ارتفاع لایه، ابعاد مسیر، شرایط کف و محدودیت های مانور و برق معدن تنظیم شود. سپس پیشنهادها باید روی همین شرایط مشترک مقایسه شوند؛ نه اینکه ماشینی صرفاً به دلیل توان برش یا ظرفیت اسمی بالاتر انتخاب شود، درحالی که بخش مهمی از محدوده کاری آن با هندسه واقعی معدن تطبیق ندارد.
حداقل و حداکثر ارتفاع برش
حداقل و حداکثر ارتفاع برش یکی از اولین فیلترهای حذف گزینه در خرید Continuous Miner است. اگر دامنه ارتفاع واقعی لایه و مسیر استخراج خارج از محدوده هندسی ماشین باشد، توان موتور، ظرفیت نوار یا سایر مزیت های آن نمی تواند این عدم تطابق اولیه را جبران کند.
در بازار، Continuous Minerها برای ضخامت های مختلف لایه با محدوده ارتفاع برش متفاوت عرضه می شوند. در برخی ماشین های کم ارتفاع، حداقل ارتفاع برش می تواند حدود ۱ متر باشد؛ درحالی که بعضی کلاس های دیگر از حدود ۱٫۵ تا ۱٫۸ متر شروع می شوند. در سمت مقابل، ماشین های مناسب لایه های متوسط و مرتفع می توانند حداکثر ارتفاع برشی در حدود ۴ تا ۵ متر داشته باشند. بنابراین توصیف کلی ماشین به عنوان مناسب لایه کم ارتفاع، متوسط یا مرتفع برای استعلام فنی کافی نیست و باید حدود عددی دقیق بررسی شود.
| وضعیت واقعی معدن | پارامتر تعیین کننده | نتیجه برای انتخاب | ریسک انتخاب اشتباه |
|---|---|---|---|
| لایه حدود ۱٫۱ تا ۱٫۳ m | حداقل ارتفاع برش | کلاس های کم ارتفاع باید بررسی شوند | ماشین ممکن است در کم ارتفاع ترین مقاطع قابل استفاده نباشد |
| لایه حدود ۱٫۵ تا ۲٫۵ m | حداقل و حداکثر ارتفاع برش | چند کلاس ماشین ممکن است قابل بررسی باشند | مقایسه فقط براساس بیشترین ارتفاع برش می تواند گمراه کننده باشد |
| لایه حدود ۲٫۵ تا ۳٫۵ m | دامنه کامل ارتفاع برش | ماشین های مناسب لایه متوسط وارد مقایسه می شوند | ماشین بیش ازحد بزرگ یا کوچک ممکن است دامنه قابل استفاده را محدود کند |
| مقاطع نزدیک ۴ تا ۵ m | حداکثر ارتفاع برش | ماشین مناسب لایه مرتفع موردنیاز می شود | ماشین ممکن است به ارتفاع برش موردنیاز نرسد |
| تغییر زیاد ضخامت در طول پنل | فاصله بین حداقل و حداکثر | دامنه کاری وسیع تر اهمیت بیشتری پیدا می کند | بخشی از ذخیره ممکن است خارج از دامنه ماشین قرار گیرد |
| کف و سقف نامنظم | حاشیه ارتفاع قابل استفاده | فقط حدود اسمی کافی نیست | انتخاب نزدیک مرز کاتالوگی انعطاف عملیاتی کمی ایجاد می کند |
میانگین ضخامت لایه برای انتخاب کافی نیست
فرض کنید اطلاعات زمین شناسی، ضخامت متوسط لایه را ۲٫۴ متر نشان دهد. انتخاب ماشین فقط بر مبنای این عدد می تواند باعث حذف بخشی از شرایط واقعی معدن شود.
برای مثال:
- حداقل مشاهده شده: ۱٫۷ m
- محدوده پرتکرار پایین: حدود ۱٫۹ m
- ضخامت معمول: ۲٫۴ m
- محدوده پرتکرار بالا: ۲٫۸ m
- حداکثر مشاهده شده: ۳٫۲ m
اکنون دو ماشین فرضی را مقایسه کنید:
| مشخصه | ماشین A | ماشین B |
|---|---|---|
| حداقل ارتفاع برش | ۱٫۵ m | ۲٫۰ m |
| حداکثر ارتفاع برش | ۳٫۱ m | ۴٫۰ m |
| پوشش حداقل ارتفاع ۱٫۷ m | دارد | ندارد |
| پوشش ارتفاع معمول ۲٫۴ m | دارد | دارد |
| پوشش حداکثر ارتفاع ۳٫۲ m | ندارد | دارد |
هیچ کدام را نمی توان فقط با مشاهده ضخامت متوسط ۲٫۴ متر انتخاب کرد. ماشین A در بخش های کم ارتفاع پوشش بهتری دارد، اما در ضخامت های بالاتر محدود می شود؛ ماشین B ارتفاع بیشتر را پوشش می دهد، ولی در کم ارتفاع ترین مقاطع از محدوده خود خارج می شود.
برای واحد خرید، این تفاوت مستقیماً به این سؤال تبدیل می شود که چه درصدی از محدوده استخراج با هر ماشین قابل پوشش است.
قرارگرفتن دقیق روی حداقل یا حداکثر ارتفاع، حاشیه مطمئنی ایجاد نمی کند
حداقل و حداکثر اعلام شده در برگه فنی، حدود قابلیت هندسی ماشین هستند. بهتر است کل برنامه معدن دقیقاً روی این مرزها تنظیم نشود.
برای مثال، اگر حداکثر ارتفاع موردنیاز مسیر استخراج ۳٫۵ متر باشد و حداکثر ارتفاع قابل برش ماشین نیز دقیقاً ۳٫۵ متر اعلام شده باشد، هر تغییر در کف، سقف یا هندسه واقعی مقطع می تواند ماشین را به محدوده نهایی قابلیت خود برساند.
در سمت حداقل نیز همین مسئله وجود دارد. اگر کمترین ارتفاع موردنیاز معدن ۱٫۵ متر و حداقل ارتفاع ماشین نیز ۱٫۵ متر باشد، این تطابق عددی هنوز ثابت نمی کند که ماشین برای کار مستمر در این ارتفاع بهترین عملکرد را دارد. بررسی این موضوع باید در بخش محدوده کاری توصیه شده انجام شود.
پیکربندی دقیق ماشین را در پیشنهاد فروشنده بررسی کنید
حداقل و حداکثر ارتفاع برش همیشه فقط به نام مدل وابسته نیست. در برخی خانواده های محصول، تغییر پیکربندی هد برش یا اجزای مرتبط می تواند محدوده ارتفاع قابل برش را تغییر دهد.
برای مثال، ممکن است یک خانواده ماشین با چند پیکربندی عرضه شود که حداقل ارتفاع برش آن ها حدود ۱٫۴، ۱٫۵ یا ۲٫۱ متر و حداکثر ارتفاع آن ها حدود ۳٫۷، ۴٫۰ یا ۴٫۶ متر باشد. بنابراین مقایسه دو پیشنهاد فقط بر اساس نام مدل کافی نیست.
واحد خرید باید دقیقاً همان نسخه ای را مقایسه کند که فروشنده در پیشنهاد فنی ارائه داده است.
| داده لازم در درخواست استعلام | دلیل اهمیت |
|---|---|
| حداقل ارتفاع واقعی لایه و مسیر استخراج | حذف ماشین هایی که در کم ارتفاع ترین مقاطع قابل استفاده نیستند |
| ارتفاع معمول | تعیین نقطه اصلی کار ماشین |
| حداکثر ارتفاع موردنیاز | کنترل سقف قابلیت برش |
| تغییرات ارتفاع در طول پنل | سنجش دامنه موردنیاز ماشین |
| حداقل ارتفاع برش نسخه پیشنهادی | کنترل محدودیت پایین ماشین |
| حداکثر ارتفاع برش نسخه پیشنهادی | کنترل محدودیت بالای ماشین |
| پیکربندی هد برش و اجزای مؤثر بر ارتفاع | جلوگیری از مقایسه دو نسخه متفاوت از یک خانواده ماشین |
نکته انتخاب: حداقل و حداکثر ارتفاع برش را به عنوان یک فیلتر اولیه در ارزیابی پیشنهادها استفاده کنید. ابتدا گزینه هایی را که دامنه ارتفاع موردنیاز معدن را پوشش نمی دهند کنار بگذارید؛ سپس ماشین های باقی مانده را براساس محدوده کاری توصیه شده، توان برش، ظرفیت انتقال ماده و سایر مشخصات مقایسه کنید. بیشترین ارتفاع برش بالاتر، به تنهایی مزیت خرید محسوب نمی شود.
محدوده کاری توصیه شده
در انتخاب Continuous Miner، حداکثر ارتفاع برش به تنهایی معیار مناسبی برای خرید نیست. عدد حداکثر فقط نشان می دهد ماشین از نظر هندسی تا چه ارتفاعی امکان برش دارد؛ اما برای کار مستمر باید محدوده کاری توصیه شده (Recommended Operating Range) با ارتفاع غالب لایه و مسیر استخراج تطبیق داده شود.
این تفاوت در دیتاشیت های واقعی بازار کاملاً محسوس است. ممکن است یک ماشین حداقل و حداکثر ارتفاع برش بسیار وسیعی داشته باشد، اما سازنده محدوده باریک تری را برای کار معمول آن پیشنهاد کند. برای مثال، در برخی کلاس های کم ارتفاع، محدوده کاری توصیه شده حدود ۱٫۰ تا ۱٫۲ متر است؛ در کلاس دیگری حدود ۱٫۱ تا ۱٫۵ متر و در پیکربندی های مرتفع تر همان خانواده، محدوده هایی تا حدود ۱٫۴۵ تا ۲٫۱۴ متر دیده می شود. بنابراین دو ماشین با حداکثر ارتفاع مشابه می توانند برای ضخامت واقعی معدن انتخاب یکسانی نباشند.
| وضعیت ارتفاع واقعی معدن | مقایسه با محدوده توصیه شده | برداشت خرید |
|---|---|---|
| بیشتر ساعات کار داخل محدوده توصیه شده است | تطبیق مناسب | گزینه وارد مرحله بعدی ارزیابی شود |
| ارتفاع معمول نزدیک حد پایین محدوده است | قابل بررسی با حاشیه محدود | عملکرد در کم ارتفاع ترین مقاطع دقیق تر کنترل شود |
| ارتفاع معمول نزدیک حد بالای محدوده است | قابل بررسی با حاشیه محدود | تغییرات افزایشی ارتفاع می تواند ماشین را از محدوده مطلوب خارج کند |
| فقط ارتفاع های حدی داخل Min/Max قرار دارند | تطبیق هندسی، نه الزاماً تطبیق عملیاتی | صرف قرارگرفتن داخل حدود کاتالوگی کافی نیست |
| بخش بزرگی از لایه خارج از محدوده توصیه شده است | تطبیق ضعیف | کلاس یا پیکربندی دیگری بررسی شود |
| ضخامت لایه بسیار متغیر است | یک عدد میانگین کافی نیست | توزیع ارتفاع در کل محدوده استخراج بررسی شود |
بیشترین ارتفاع قابل برش با ارتفاع مناسب کار یکی نیست
فرض کنید سه ماشین برای معدنی با ارتفاع غالب ۱٫۴ تا ۱٫۶ متر پیشنهاد شده اند:
| مشخصه | ماشین A | ماشین B | ماشین C |
|---|---|---|---|
| حداقل ارتفاع برش | ۰٫۹ m | ۱٫۰ m | ۱٫۳ m |
| حداکثر ارتفاع برش | ۲٫۳ m | ۳٫۴ m | ۴٫۰ m |
| محدوده کاری توصیه شده | ۱٫۰۵–۱٫۵۳ m | ۱٫۵۳–۲٫۱۴ m | ۱٫۴۵–۲٫۱۴ m |
| تطبیق با ارتفاع غالب ۱٫۴–۱٫۶ m | زیاد | محدود در بخش پایین | زیاد |
اگر فقط حداکثر ارتفاع دیده شود، ماشین C با عدد ۴ متر جذاب تر به نظر می رسد و ماشین B نیز نسبت به A ظرفیت هندسی بیشتری دارد. اما برای معدن موردنظر، میزان همپوشانی محدوده توصیه شده با ارتفاع واقعی لایه معیار تصمیم بهتری است.
این موضوع به خصوص زمانی اهمیت دارد که واحد خرید بین چند پیکربندی از یک خانواده محصول مقایسه انجام می دهد. ممکن است توان برش و بخش زیادی از مشخصات اصلی تقریباً مشابه باشند، اما تغییر ارتفاع ماشین، قطر هد برش یا آرایش اجزا باعث شود محدوده کاری مناسب هر نسخه برای ضخامت متفاوتی از لایه تعریف شود.
به جای Average Seam Height، توزیع ارتفاع را وارد درخواست استعلام کنید
فرض کنید متوسط ارتفاع لایه ۱٫۶ متر باشد. دو معدن با همین میانگین می توانند شرایط کاملاً متفاوتی داشته باشند:
| توزیع ارتفاع | معدن A | معدن B |
|---|---|---|
| حداقل | ۱٫۴۵ m | ۱٫۰۵ m |
| ارتفاع غالب | ۱٫۵۵–۱٫۷۰ m | ۱٫۳۰–۱٫۹۰ m |
| حداکثر | ۱٫۸۰ m | ۲٫۳۰ m |
| میانگین | ۱٫۶ m | ۱٫۶ m |
برای معدن A، ماشینی با محدوده کاری نسبتاً متمرکز اطراف ۱٫۵ تا ۱٫۸ متر می تواند مناسب باشد. اما معدن B دامنه بسیار گسترده تری دارد؛ بنابراین انتخاب براساس میانگین ۱٫۶ متر می تواند بخش قابل توجهی از شرایط واقعی را پنهان کند.
برای مقایسه پیشنهادها بهتر است حداقل این داده ها به فروشنده داده شود:
- حداقل ارتفاع قابل انتظار
- محدوده ارتفاع غالب
- ارتفاع طراحی مسیر استخراج
- حداکثر ارتفاع موردنیاز
- درصد تقریبی عملیات در هر بازه ارتفاعی
- میزان تغییر ارتفاع در طول پنل یا محدوده استخراج
حداکثر ارتفاع بالاتر فقط زمانی ارزش دارد که واقعاً استفاده شود
فرض کنید گزینه A محدوده کاری توصیه شده ۱٫۱ تا ۱٫۵ متر و گزینه B محدوده ۱٫۴۵ تا ۲٫۱۴ متر داشته باشد. اگر بیش از ۸۰٪ عملیات معدن در ارتفاع ۱٫۲ تا ۱٫۴۵ متر انجام شود، پرداخت هزینه بیشتر برای ماشینی که قابلیت کار در ارتفاع های بسیار بالاتر دارد الزاماً ارزش ایجاد نمی کند.
برعکس، اگر برنامه توسعه معدن نشان دهد ارتفاع مسیر در بخش بعدی به حدود ۱٫۸ تا ۲ متر خواهد رسید، دامنه کاری بالاتر ممکن است از خرید یا تغییر ماشین در آینده جلوگیری کند. در این حالت هزینه بیشتر باید در مقابل عمر معدن و توزیع ارتفاع در سال های آینده سنجیده شود، نه فقط شرایط فعلی.
| سؤال برای ارزیابی پیشنهاد | پاسخ موردنیاز واحد خرید |
|---|---|
| ارتفاع غالب معدن چقدر است؟ | باید داخل محدوده توصیه شده ماشین قرار گیرد |
| چند درصد عملیات نزدیک حدود Min/Max خواهد بود؟ | هرچه بیشتر باشد، ریسک عدم تطابق بالاتر است |
| محدوده توصیه شده مربوط به کدام پیکربندی است؟ | باید همان نسخه پیشنهادی فروشنده بررسی شود |
| آیا ضخامت لایه در سال های بعد تغییر می کند؟ | انتخاب باید برنامه استخراج آینده را نیز پوشش دهد |
| آیا ارتفاع اضافه واقعاً مورد استفاده قرار می گیرد؟ | اگر نه، پرداخت برای ظرفیت اضافی ممکن است توجیه نداشته باشد |
نکته انتخاب: در جدول مقایسه Continuous Miner، سه ردیف جدا برای حداقل ارتفاع برش، حداکثر ارتفاع برش و محدوده کاری توصیه شده ایجاد کنید. سپس ماشین را براساس میزان همپوشانی محدوده توصیه شده با ارتفاع غالب واقعی معدن رتبه بندی کنید. گزینه ای که حداکثر ارتفاع بیشتری دارد، اگر بخش اصلی عملیات خارج از محدوده کاری مناسب آن باشد، الزاماً انتخاب بهتری نیست.
توان و آرایش هد برش
توان هد برش (Cutter Head Power) باید براساس جنس ماده، مقاومت آن در برابر برش، میزان وجود لایه های سنگی و شدت کار موردنیاز انتخاب شود. در Continuous Miner، توان بیشتر به خودی خود به معنی تولید بیشتر نیست؛ اگر ماده با توان پایین تر نیز با نرخ موردنیاز قابل برش باشد، پرداخت برای موتور و سامانه برش بزرگ تر الزاماً ارزش اقتصادی ایجاد نمی کند. در مقابل، انتخاب توان ناکافی برای ماده سخت تر یا جبهه ای با درصد بالاتر سنگ می تواند ماشین را از دستیابی به ظرفیت مورد انتظار بازدارد.
در بازار نیز فاصله بین کلاس ها زیاد است. در برخی Continuous Minerهای متداول، توان برش در محدوده حدود ۱۷۰ تا ۲۶۰ کیلووات دیده می شود؛ در ماشین های سنگین تر معدنی، توان های چندصد کیلووات و در برخی سامانه های Heavy Miner حتی مقادیر بسیار بالاتر ارائه می شود. این اعداد را نباید بدون توجه به نوع هد، تعداد موتور، مبنای توان اعلام شده و کاربرد طراحی شده ماشین مستقیماً با یکدیگر مقایسه کرد.
| شرایط ماده و کار برش | چه چیزی در هد برش مهم تر می شود؟ | جهت انتخاب | ریسک انتخاب اشتباه |
|---|---|---|---|
| ماده نسبتاً نرم و یکنواخت | توان کافی برای نرخ تولید هدف | توان متناسب، نه بیشینه | خرید ظرفیت بلااستفاده |
| ماده سخت تر یا برش همراه با سنگ | توان و گشتاور قابل دسترس هد | سامانه برش قوی تر بررسی شود | افت نرخ برش و افزایش بارگذاری سامانه |
| تغییر زیاد سختی در جبهه | حاشیه توان و قابلیت تطبیق هد | پیکربندی با دامنه کاربرد وسیع تر | عملکرد ناپایدار بین بخش های مختلف |
| ماده ساینده | آرایش پیک ها و مشخصات اجزای برش | تمرکز فقط روی kW کافی نیست | هزینه مصرفی و توقف بیشتر |
| تولید مستمر با بار برش بالا | توان قابل استفاده در کار مستمر | مبنای Rating کنترل شود | مقایسه توان های غیرهم سطح |
| درصد قابل توجه سنگ در ماده استخراجی | ترکیب توان، قطر هد و آرایش ابزار برش | پیکربندی مخصوص کار سنگین تر | انتخاب ماشین مخصوص ماده نرم تر |
توان کل ماشین را با توان هد برش اشتباه نگیرید
یکی از خطاهای رایج در مقایسه پیشنهادها، استفاده از توان کل نصب شده ماشین به عنوان شاخص توان برش است. Continuous Miner علاوه بر هد برش، برای حرکت، جمع آوری ماده، هیدرولیک و سایر سامانه ها نیز موتور دارد.
بنابراین دو پیشنهاد فرضی زیر قابل مقایسه مستقیم نیستند:
| مشخصه | پیشنهاد A | پیشنهاد B |
|---|---|---|
| توان کل ماشین | ۷۴۰ kW | ۷۹۰ kW |
| توان هد برش | ۲۴۰ kW | ۲۸۵ kW |
| نسبت توان هد برش به کل توان | حدود ۳۲٪ | حدود ۳۶٪ |
اگر واحد خرید فقط ردیف «Total Power» را ببیند، اختلاف واقعی سامانه برش مشخص نمی شود. در درخواست استعلام باید توان هد برش به صورت مستقل دریافت شود.
مبنای اعلام توان نیز باید یکسان باشد
در ماشین های سنگین، ممکن است توان هد با مبناهای متفاوتی مانند توان نامی موتور، توان نصب شده یا Rating زمانی مشخص اعلام شود. برای مثال، یک سامانه ممکن است عدد بالایی را با Rating یک ساعته ارائه کند؛ این مقدار نباید بدون کنترل شرایط Rating با عددی که برای کار پیوسته اعلام شده مقایسه شود.
در جدول ارزیابی پیشنهادها حداقل این موارد را جدا کنید:
- توان نامی هد برش، kW
- تعداد موتورهای هد
- توان هر موتور
- توان مجموع هد
- مبنای Rating اعلام شده
- ولتاژ و فرکانسی که توان در آن معتبر است
این تفکیک از مقایسه دو عدد ظاهراً مشابه اما فنیِ غیرهم سطح جلوگیری می کند.
آرایش هد برش به اندازه توان اهمیت دارد
توان موتور فقط نشان می دهد چه میزان توان برای سامانه برش فراهم شده است؛ نحوه انتقال این توان به ماده به آرایش هد وابسته است. در بازار، Continuous Minerها با پیکربندی هایی مانند هد یکپارچه (Solid Head) و در برخی کلاس های Heavy Miner با سامانه هایی مانند Ripperveyor عرضه می شوند. قطر هد، عرض برش، آرایش پیک ها و فاصله بین آن ها نیز می تواند برای شرایط مختلف ماده تغییر کند.
در یک خانواده ماشین ممکن است چند قطر هد و چند آرایش فاصله پیک ارائه شود؛ بنابراین فقط نام مدل برای تعریف سامانه برش کافی نیست.
| مشخصه ای که در پیشنهاد باید مشخص باشد | دلیل اهمیت در تصمیم خرید |
|---|---|
| نوع هد برش | مشخص می کند کدام پیکربندی واقعاً پیشنهاد شده است |
| قطر هد | بخشی از هندسه و مشخصات سامانه برش را تعیین می کند |
| عرض برش | باید با مقطع طراحی شده پروژه تطبیق داده شود |
| تعداد و آرایش پیک ها | روی نحوه درگیری ابزار با ماده اثر دارد |
| فاصله پیک ها | باید برای جنس ماده پیشنهادی تأیید شود |
| توان هد برش | ظرفیت توان سامانه را مشخص می کند |
| تعداد و توان موتورهای هد | امکان مقایسه صحیح معماری دو پیشنهاد را می دهد |
| مبنای Rating | از مقایسه توان های غیرهم سطح جلوگیری می کند |
یک کلاس توان برای همه مواد مناسب نیست
فرض کنید سه معدن نرخ تولید مشابهی می خواهند، اما شرایط ماده متفاوت است:
| معدن | شرایط غالب ماده | اولویت در انتخاب هد |
|---|---|---|
| A | ماده نسبتاً نرم و یکنواخت | توان متناسب با تولید هدف و پیکربندی استاندارد |
| B | ماده متغیر با میان لایه های سخت تر | حاشیه توان بیشتر و آرایش برش مناسب تغییرات ماده |
| C | ماده سخت تر و ساینده تر | سامانه Heavy-Duty، آرایش پیک مناسب و ارزیابی دقیق توان برش |
در این شرایط، انتخاب یک Continuous Miner صرفاً به دلیل «توان هد بیشتر» برای معدن A می تواند سرمایه گذاری اضافی باشد؛ همان ماشین کم توان تر نیز اگر بدون افت ظرفیت، تولید موردنیاز را پوشش دهد، ممکن است انتخاب اقتصادی تری باشد. اما استفاده از همان کلاس کم توان در معدن C می تواند ریسک عملکردی بیشتری ایجاد کند.
نکته استعلام: در درخواست استعلام فقط عبارت «Cutter Power» ننویسید. نوع ماده، تغییرات سختی، درصد تقریبی برش سنگ در صورت وجود و شدت تولید موردنیاز را اعلام کنید و از فروشنده بخواهید نوع هد، قطر و عرض آن، آرایش پیک ها، توان مجموع هد، تعداد موتور و مبنای Rating را برای همان شرایط مشخص کند. مقایسه نهایی باید میان سامانه های برشی مناسب یک Duty مشخص انجام شود، نه صرفاً بین بزرگ ترین اعداد kW.
عرض نوار و ظرفیت تخلیه
عرض نوار خروجی و ظرفیت تخلیه Continuous Miner باید با سیستم حمل پس از ماشین تطبیق داده شود. اگر ماشین بتواند ماده را سریع تر از ظرفیت واگن شاتل (Shuttle Car)، فیدر شکن یا نوار نقاله بخش تخلیه کند، ظرفیت اضافه در هد برش الزاماً به تولید بیشتر تبدیل نمی شود و گلوگاه فقط از مرحله برش به مرحله انتقال ماده منتقل خواهد شد.
در طرف مقابل، انتخاب نوار خروجی کوچک تر از نیاز نیز می تواند باعث شود ظرفیت برش ماشین قابل استفاده نباشد. بنابراین در درخواست استعلام، عرض نوار به تنهایی کافی نیست؛ باید نرخ تخلیه واقعی، ظرفیت تجهیز دریافت کننده و چرخه سیستم حمل هم زمان بررسی شوند.
| وضعیت زنجیره انتقال | پارامتر تعیین کننده | نتیجه خرید | ریسک انتخاب نامناسب |
|---|---|---|---|
| Continuous Miner → واگن شاتل | نرخ تخلیه و ظرفیت هر واگن | زمان پرشدن باید با چرخه حمل هماهنگ باشد | انتظار ماشین برای واگن بعدی |
| Continuous Miner → سیستم حمل پیوسته | ظرفیت پیوسته هر دو تجهیز | ظرفیت سیستم بعدی حداقل هم سطح خروجی موردنیاز باشد | ایجاد گلوگاه بلافاصله بعد از ماشین |
| واگن شاتل → فیدر شکن | ظرفیت پذیرش و تخلیه فیدر | نرخ ورود واگن ها باید قابل جذب باشد | صف در محل تخلیه |
| فیدر شکن → نوار اصلی | ظرفیت نوار، t/h | نوار باید تولید کل بخش را تحمل کند | انباشت ماده و محدودشدن تولید |
| ماده با قطعات درشت تر | سطح مقطع مفید و مشخصات نوار | عرض اسمی به تنهایی کافی نیست | محدودیت جریان و تخلیه نامنظم |
| تولید بالا و متناوب | ظرفیت لحظه ای، نه فقط میانگین شیفت | ظرفیت دریافت باید پیک های تولید را پوشش دهد | گلوگاه با وجود کافی بودن میانگین ظرفیت |
عرض بیشتر نوار الزاماً به معنی ظرفیت تخلیه بیشتر نیست
برای مقایسه دو Continuous Miner نباید فقط عرض نوار را از دیتاشیت استخراج کرد. ظرفیت واقعی انتقال علاوه بر عرض، به مشخصاتی مانند سرعت زنجیر یا نوار، ارتفاع قابل حمل ماده، سطح مقطع جریان، چگالی توده ای ماده و محدودیت های مکانیزم جمع آوری و تخلیه وابسته است.
در نتیجه:
عرض نوار → مشخصه هندسی
اما:
ظرفیت تخلیه بر حسب تن در دقیقه یا تن در ساعت → مشخصه عملکردی
دو ماشین ممکن است نوارهایی با عرض مشابه داشته باشند ولی ظرفیت انتقال یکسانی نداشته باشند. برعکس، اختلاف عرض نوار نیز بدون دانستن نرخ تخلیه واقعی برای ماده موردنظر، مبنای کافی برای انتخاب نیست.
| داده پیشنهاد فروشنده | کافی است؟ | چه داده دیگری باید کنترل شود؟ |
|---|---|---|
| عرض نوار: 965 mm | خیر | ظرفیت تخلیه برای ماده موردنظر |
| ظرفیت تخلیه: 15 t/min | خیر | چگالی ماده و شرایطی که عدد در آن معتبر است |
| توان موتور نوار | خیر | ظرفیت مکانیکی واقعی سیستم انتقال |
| حداکثر ظرفیت نظری | خیر | ظرفیت مورد انتظار در کار مستمر |
| ظرفیت متوسط تولید ماشین | خیر | ظرفیت لحظه ای خروجی و سیستم پایین دست |
نرخ تخلیه را به زمان پرشدن واگن شاتل تبدیل کنید
اگر حمل ماده با واگن شاتل انجام شود، واحد خرید باید نرخ خروجی Continuous Miner را به زمان لازم برای پرکردن هر واگن تبدیل کند.
فرض کنید ظرفیت مفید هر واگن ۲۰ تن باشد:
| نرخ واقعی تخلیه ماشین | زمان نظری برای بارگیری ۲۰ تن |
|---|---|
| 8 t/min | 2.50 min |
| 10 t/min | 2.00 min |
| 12 t/min | 1.67 min |
| 15 t/min | 1.33 min |
| 20 t/min | 1.00 min |
اگر گزینه جدید نرخ تخلیه را از ۱۰ به ۲۰ تن در دقیقه افزایش دهد، واگن ۲۰ تنی به جای دو دقیقه تقریباً در یک دقیقه پر می شود. این افزایش فقط زمانی به تولید بیشتر تبدیل می شود که واگن بعدی نیز متناسب با این سرعت در دسترس باشد.
در غیر این صورت، ظرفیت بیشتر نوار خروجی به زمان انتظار Continuous Miner تبدیل خواهد شد.
ظرفیت واگن را بدون زمان چرخه حمل مقایسه نکنید
تعداد یا ظرفیت واگن های شاتل باید در کنار زمان رفت وبرگشت آن ها دیده شود.
یک مثال فرضی:
- نرخ هدف Continuous Miner: ۱۲ t/min
- ظرفیت هر واگن: ۲۰ t
- زمان چرخه کامل هر واگن: ۶ min
در شش دقیقه، ماشین در صورت تولید پیوسته به ظرفیت انتقال:
۱۲ × ۶ = ۷۲ تن
نیاز دارد.
این محاسبه به معنی تعیین تعداد قطعی واگن نیست؛ زیرا زمان تعویض، مسیر حمل، تداخل تجهیزات و توقف ها نیز اثر دارند. اما برای واحد خرید یک هشدار روشن ایجاد می کند: دو واگن ۲۰ تنی با مجموع ظرفیت ۴۰ تن در چنین چرخه ای نمی توانند بدون ایجاد محدودیت، خروجی نظری ۷۲ تنی ماشین را جذب کنند.
به همین دلیل افزایش ظرفیت Continuous Miner بدون بازنگری سیستم حمل بعدی می تواند سرمایه گذاری بلااستفاده ایجاد کند.
ظرفیت فیدر و نوار اصلی نیز باید وارد مقایسه شود
گلوگاه ممکن است حتی پس از انتخاب صحیح واگن های شاتل ظاهر شود. فرض کنید یک بخش معدن در پیک تولید به ۷۰۰ تن در ساعت خروجی برسد، اما ظرفیت قابل استفاده مسیر انتقال بعدی فقط ۵۵۰ تن در ساعت باشد. در این وضعیت، ظرفیت برش و حمل بالاتر نمی تواند به تولید پایدار ۷۰۰ تن در ساعت تبدیل شود.
برای ارزیابی پیشنهادها بهتر است کل زنجیره در یک جدول دیده شود:
| مرحله | ظرفیت قابل استفاده فرضی | وضعیت |
|---|---|---|
| برش و جمع آوری Continuous Miner | 750 t/h | — |
| نوار خروجی ماشین | 720 t/h | — |
| حمل از جبهه | 650 t/h | محدودیت اولیه |
| فیدر شکن | 800 t/h | کافی |
| نوار اصلی بخش | 600 t/h | گلوگاه نهایی |
در این مثال، خرید ماشینی با ظرفیت برش ۹۰۰ تن در ساعت مسئله اصلی را حل نمی کند. ابتدا باید محدودیت ۶۰۰ تا ۶۵۰ تن در ساعت بخش حمل و نوار اصلی بررسی شود.
ظرفیت میانگین با ظرفیت لحظه ای یکسان نیست
تولید Continuous Miner در طول شیفت کاملاً یکنواخت نیست. دوره های برش و بارگیری با توقف، جابه جایی و انتظار تجهیزات حمل ترکیب می شوند. بنابراین ممکن است میانگین تولید یک شیفت پایین تر از ظرفیت لحظه ای خروجی ماشین باشد.
اگر نوار اصلی فقط براساس میانگین تولید ساعتی انتخاب شود، در دوره هایی که نرخ خروجی افزایش پیدا می کند می تواند محدودیت ایجاد شود. به همین دلیل در درخواست استعلام باید میان این دو عدد تفکیک شود:
- ظرفیت متوسط مورد انتظار
- حداکثر نرخ تخلیه قابل انتظار در دوره تولید
در درخواست استعلام، Interface کامل سیستم را مشخص کنید
برای مقایسه دو Continuous Miner، حداقل اطلاعات زیر باید از تأمین کننده دریافت شود:
| پارامتر | آنچه باید در پیشنهاد مشخص شود |
|---|---|
| عرض نوار خروجی | mm |
| ظرفیت تخلیه | t/min یا t/h |
| مبنای ظرفیت اعلام شده | نوع و چگالی ماده |
| ظرفیت کار مستمر | جدا از حداکثر ظرفیت نظری |
| ارتفاع و محدوده تخلیه | برای تطبیق با تجهیز دریافت کننده |
| نوع تجهیز حمل بعدی | واگن شاتل، حمل پیوسته یا سیستم دیگر |
| ظرفیت تجهیز دریافت کننده | t یا t/h |
| محدودیت اندازه قطعه | در صورت تأثیر بر جریان ماده |
| نرخ تولید هدف بخش معدن | میانگین و پیک |
نکته استعلام: عرض نوار Continuous Miner را به صورت یک Specification مستقل مقایسه نکنید. زنجیره را از نرخ خروجی ماشین → زمان پرشدن وسیله حمل → ظرفیت حمل در هر چرخه → ظرفیت فیدر شکن → ظرفیت نوار اصلی بررسی کنید. اگر یکی از این مراحل ظرفیت پایین تری داشته باشد، پرداخت هزینه بیشتر برای نوار خروجی یا ظرفیت تخلیه بالاتر ماشین الزاماً تولید معدن را افزایش نمی دهد.
در خرید ماشین معدن دست دوم یا بازسازی شده چه چیزهایی باید بازرسی شوند؟
در خرید ماشین معدنی دست دوم یا بازسازی شده، سال ساخت و ساعت کل کارکرد به تنهایی وضعیت واقعی تجهیز را نشان نمی دهد. ارزش فنی ماشین به این بستگی دارد که اجزای اصلی چه میزان کار کرده اند، چه قطعاتی تعویض یا بازسازی شده اند و وضعیت فعلی سازه، قوای محرکه، هیدرولیک، تجهیزات حرکتی و سامانه های کنترلی چگونه است.
برای مقایسه پیشنهادها، بازرسی باید در سطح ماشین و زیرسامانه های پرهزینه آن انجام شود. ساعت کارکرد هر جزء، سوابق تعمیر و بازسازی، وضعیت شاسی و اتصالات، تجهیزات کاری، قطعات ویژه هر کلاس ماشین و سوابق نگهداری باید مستند شوند. هدف این است که واحد خرید بتواند هزینه تعمیرات اولیه، ریسک خرابی زودهنگام و عمر باقیمانده قابل استفاده هر گزینه را پیش از مقایسه قیمت خرید برآورد کند.
ساعت کل ماشین با ساعت کارکرد اجزای اصلی یکسان نیست
در ارزیابی ماشین معدنی دست دوم، ساعت کل کارکرد ماشین (Total Hours) فقط نشان می دهد تجهیز چه مدت در سرویس بوده است؛ اما عمر واقعی همه اجزای اصلی را مشخص نمی کند. موتور، گیربکس، پمپ های هیدرولیک، فاینال درایوها و سایر مجموعه های پرهزینه ممکن است در ساعت های متفاوتی تعمیر اساسی، بازسازی یا تعویض شده باشند.
به همین دلیل، دو ماشین با ساعت کل مشابه می توانند از نظر عمر باقیمانده اجزا و هزینه تعمیرات پیش رو وضعیت کاملاً متفاوتی داشته باشند.
برای مثال، ماشینی با ۲۸٬۰۰۰ ساعت کارکرد را در نظر بگیرید:
| جزء اصلی | ساعت ماشین هنگام آخرین بازسازی یا تعویض | ساعت کارکرد تقریبی جزء پس از آن | برداشت خرید |
|---|---|---|---|
| موتور | 22,000 h | 6,000 h | موتور بسیار کمتر از کل ماشین کار کرده است |
| گیربکس | 17,000 h | 11,000 h | سابقه کارکرد بیشتری نسبت به موتور دارد |
| پمپ اصلی هیدرولیک | 25,500 h | 2,500 h | جزء نسبتاً تازه تر است |
| فاینال درایو چپ | 20,500 h | 7,500 h | سابقه بازسازی مستقل دارد |
| فاینال درایو راست | بازسازی ثبت نشده | تا 28,000 h | ریسک آن با سمت چپ یکسان نیست |
اگر واحد خرید فقط عبارت 28,000 Total Hours را در پیشنهاد ببیند، این تفاوت های مهم پنهان می مانند.
ساعت اجزای اصلی را جداگانه محاسبه کنید
برای هر جزء پرهزینه حداقل سه داده اهمیت دارد:
ساعت فعلی ماشین → ساعت ماشین هنگام آخرین بازسازی یا تعویض → ساعت کارکرد جزء پس از آن
اگر شمارنده ساعت ماشین پیوسته و سوابق قابل ردیابی باشد، ساعت پس از بازسازی را می توان به سادگی محاسبه کرد.
برای مثال:
- ساعت فعلی ماشین: ۲۶٬۰۰۰ h
- آخرین بازسازی موتور: ۱۹٬۵۰۰ h
- ساعت موتور پس از بازسازی: حدود ۶٬۵۰۰ h
این عدد برای ارزیابی خرید بسیار کاربردی تر از عبارت کلی «موتور بازسازی شده» است.
| اطلاعاتی که فروشنده اعلام می کند | ارزش آن برای تصمیم خرید |
|---|---|
| موتور بازسازی شده | پایین؛ زمان و دامنه بازسازی مشخص نیست |
| موتور در 20,000 h بازسازی شده | بهتر، اما ساعت فعلی ماشین نیز لازم است |
| موتور در 20,000 h بازسازی شده و ماشین اکنون 25,500 h دارد | حدود 5,500 ساعت کار پس از بازسازی قابل محاسبه است |
| ساعت بازسازی + فاکتور و شرح قطعات تعویض شده | مبنای فنی قابل اتکاتری ایجاد می کند |
| همان اطلاعات + شماره سریال مجموعه | امکان ردیابی وضعیت جزء بسیار بیشتر می شود |
«بازسازی شده» را معادل «نو» یا «صفر ساعت» در نظر نگیرید
عبارت Rebuilt در پیشنهاد فروشنده مشخص نمی کند چه میزان از مجموعه واقعاً بازسازی شده است. دامنه کار می تواند از تعمیر محدود چند قطعه تا بازسازی کامل مجموعه متفاوت باشد.
بنابراین اگر فروشنده اعلام کند موتور یا گیربکس بازسازی شده، واحد خرید باید مشخص کند:
- بازسازی در چه تاریخی انجام شده است؟
- ساعت ماشین هنگام انجام آن چند بوده است؟
- بازسازی کامل بوده یا تعمیر محدود؟
- مجموعه اصلی بازسازی شده یا یک مجموعه جایگزین نصب شده است؟
- چه قطعات اصلی تعویض شده اند؟
- شماره سریال مجموعه قبل و بعد از تعمیر چیست؟
- مجموعه از زمان بازسازی چند ساعت کار کرده است؟
- آیا برای کار انجام شده مستندات و ضمانت وجود دارد؟
بدون این اطلاعات، عبارت «بازسازی شده» نباید به تنهایی باعث افزایش ارزش ارزیابی شده ماشین شود.
ساعت کل کمتر الزاماً به معنی ریسک کمتر نیست
دو ماشین فرضی را مقایسه کنید:
| مشخصه | ماشین A | ماشین B |
|---|---|---|
| ساعت کل ماشین | 18,000 h | 27,000 h |
| ساعت موتور پس از بازسازی | بازسازی نشده؛ 18,000 h | 3,500 h |
| ساعت گیربکس پس از بازسازی | 14,000 h | 5,000 h |
| ساعت پمپ اصلی | 12,000 h | 2,000 h |
| ساعت فاینال درایوها | حدود 18,000 h | حدود 6,000 تا 9,000 h |
| برداشت براساس ساعت کل | جذاب تر | پرکارکردتر |
| برداشت پس از بررسی اجزا | چند جزء اصلی کارکرد بالایی دارند | اجزای اصلی تازه تر هستند |
این جدول به معنی برتری قطعی ماشین B نیست؛ وضعیت سازه، هیدرولیک، تجهیزات حرکتی و سابقه نگهداری همچنان باید بررسی شوند. اما نشان می دهد ساعت کل به تنهایی شاخص کافی برای قیمت گذاری یا رتبه بندی ماشین نیست.
اجزای جفت را هم جداگانه بررسی کنید
در مجموعه هایی مانند فاینال درایوها، اکسل ها یا موتورهای حرکت، ممکن است یک سمت قبلاً بازسازی شده باشد و سمت دیگر همچنان مجموعه اولیه باشد.
برای مثال:
- فاینال درایو چپ: ۴٬۰۰۰ ساعت پس از بازسازی
- فاینال درایو راست: ۱۶٬۰۰۰ ساعت پس از بازسازی
در چنین شرایطی عبارت کلی «Final Drives Rebuilt» اطلاعات کافی برای خرید ایجاد نمی کند. وضعیت و ساعت هر سمت باید مستقل ثبت شود.
در استعلام، برای هر جزء چه اطلاعاتی بخواهیم؟
| جزء پرهزینه | اطلاعاتی که باید از فروشنده دریافت شود | چه چیزی ریسک را بالا می برد؟ |
|---|---|---|
| موتور | ساعت فعلی جزء، زمان آخرین بازسازی، دامنه تعمیر و مستندات | عبارت کلی «Rebuilt» بدون سابقه قابل ردیابی |
| گیربکس | ساعت پس از بازسازی، قطعات اصلی تعویض شده و شماره سریال | ساعت بالا بدون سابقه تعمیر مشخص |
| مبدل گشتاور، در صورت وجود | زمان تعمیر یا تعویض و ساعت پس از آن | نامشخص بودن سابقه در ماشین پرکار |
| پمپ های اصلی هیدرولیک | ساعت پس از تعویض یا بازسازی و نتیجه آزمون عملکرد | تعویض موردی بدون سابقه سایر اجزا |
| فاینال درایو چپ و راست | ساعت هر سمت به صورت جداگانه | اعلام یک وضعیت مشترک برای دو مجموعه با سابقه متفاوت |
| دیفرانسیل و اکسل | ساعت تعمیر، نوع بازسازی و سوابق روغن/تعمیر | نبود مستندات با وجود ساعت کارکرد بالا |
| سایر مجموعه های اصلی متناسب با نوع ماشین | ساعت جزء، آخرین تعمیر و سابقه تعویض | عدم امکان تطبیق اطلاعات فروشنده با سوابق سرویس |
این نوع جدول باعث می شود اختلاف قیمت دو ماشین به سن و وضعیت واقعی اجزای پرهزینه ای که خریدار تحویل می گیرد مرتبط شود، نه فقط به عدد ساعت روی نمایشگر.
نکته خرید: در استعلام ماشین معدنی دست دوم، ساعت کل را فقط به عنوان نقطه شروع ببینید. برای موتور، گیربکس، پمپ های اصلی، فاینال درایوها و سایر مجموعه های پرهزینه، ساعت پس از آخرین بازسازی یا تعویض، دامنه تعمیر و مستندات قابل ردیابی را جداگانه دریافت کنید. اگر فروشنده نتواند این اطلاعات را اثبات کند، ارزش اقتصادی بازسازی اعلام شده را با ضریب اطمینان پایین تری در مقایسه پیشنهادها لحاظ کنید.
وضعیت سازه ای ماشین
در خرید ماشین معدنی دست دوم، سلامت سازه ای یکی از بخش هایی است که نباید صرفاً با ظاهر تمیز، رنگ جدید یا عبارت «Refurbished» ارزیابی شود. شاسی اصلی، فریم، بوم، محل اتصال پین ها، نقاط جوش کاری شده و نواحی مستعد خستگی باید جداگانه بررسی شوند؛ زیرا تعمیر سازه ای سنگین می تواند هم هزینه بالایی داشته باشد و هم روی عمر باقیمانده ماشین اثر بگذارد.
ماشینی که موتور یا گیربکس تازه تری دارد، اگر در فریم یا بوم سابقه ترک و تعمیرات گسترده داشته باشد، الزاماً گزینه کم ریسک تری نیست. در ارزیابی خرید باید مشخص شود چه بخش هایی هنوز سازه اصلی کارخانه هستند، چه قسمت هایی تعمیر شده اند و تعمیرات انجام شده تا چه حد قابل ردیابی و قابل تأیید هستند.
| بخش سازه ای | چه چیزی باید بررسی شود؟ | نشانه افزایش ریسک | اثر بر تصمیم خرید |
|---|---|---|---|
| فریم اصلی | ترک، تغییر شکل، خوردگی، آثار تعمیر | ترک های تکرارشونده یا تعمیر چندمرحله ای | می تواند ارزش ماشین را به طور جدی کاهش دهد |
| شاسی | هم راستایی، پیچش، آسیب موضعی | تغییر شکل دائمی یا تعمیر در نقاط باربر | نیازمند بررسی دقیق تر سازه |
| بوم | ترک در پایه، گوشواره ها و مقاطع تحت بار | جوش های متعدد در اطراف نقاط اتصال | احتمال خستگی یا بارگذاری شدید گذشته |
| محل پین و بوش | بیضی شدن، لقی و ترک اطراف سوراخ ها | تعمیر مکرر یا بازسازی غیراستاندارد | هزینه بازسازی و ریسک لقی مجدد |
| نقاط جوش | کیفیت جوش و محل تعمیر | جوش روی ناحیه پرتنش بدون سابقه مستند | ریسک شکست مجدد |
| نواحی خستگی | ترک های ریز یا سابقه ترک | تکرار تعمیر در یک ناحیه | عمر باقیمانده نامطمئن تر |
رنگ جدید را به عنوان نشانه سلامت سازه نپذیرید
بازسازی ظاهری می تواند تشخیص سابقه ترک، جوش یا تغییر شکل را دشوارتر کند. به همین دلیل در ماشین های بازسازی شده، واحد خرید باید تا حد ممکن سوابق قبل از رنگ آمیزی یا تعمیرات سازه ای را مطالبه کند.
اگر فروشنده اعلام کند ماشین «کاملاً بازسازی شده»، این عبارت باید به اجزای مشخص شکسته شود:
- آیا فریم اصلی تعمیر شده است؟
- آیا بوم جوش کاری یا تقویت شده است؟
- آیا بخشی از شاسی تعویض شده است؟
- آیا ترک های قبلی ثبت و مستند شده اند؟
- آیا پس از تعمیر، آزمون غیرمخرب انجام شده است؟
- آیا نقشه یا روش تعمیر مورد تأیید سازنده یا تعمیرکار تخصصی بوده است؟
عبارت کلی «Frame Repaired» یا «Boom Rebuilt» بدون شرح محل و دامنه تعمیر، برای ارزیابی خرید کافی نیست.
محل تعمیر مهم تر از صرف وجود جوش است
وجود جوش تعمیراتی الزاماً به معنی رد ماشین نیست. بسیاری از ماشین های معدنی سنگین در طول عمر خود تعمیرات سازه ای دارند. مسئله اصلی این است که تعمیر در کدام ناحیه انجام شده، چند بار تکرار شده و چه میزان بار از آن نقطه عبور می کند.
برای مثال:
| نوع تعمیر | برداشت فنی برای خرید |
|---|---|
| تعمیر محدود در پوشش یا بخش غیرسازه ای | معمولاً ریسک پایین تر |
| تعمیر در لبه یا براکت کم تنش | نیازمند بررسی، اما الزاماً بحرانی نیست |
| تعمیر در پایه بوم یا محل اتصال پین اصلی | اهمیت بالا |
| تعمیر روی عضو اصلی فریم | نیازمند مستندات و بررسی دقیق |
| چند جوش روی یک ناحیه مشابه | می تواند نشانه ترک تکرارشونده باشد |
| ورق تقویتی اضافه شده بدون مستندات | علت و طراحی تقویت باید مشخص شود |
در نتیجه، تعداد جوش ها به تنهایی معیار نیست؛ موقعیت، علت و سابقه تکرار تعمیر اهمیت بیشتری دارد.
مناطق خستگی را بر اساس نوع ماشین بررسی کنید
نقاط پرریسک در تمام ماشین های معدنی یکسان نیستند. در شاول یا بیل مکانیکی، بوم، استیک، پایه بوم و نواحی اتصال پین اهمیت بیشتری دارند. در کامیون معدنی، فریم اصلی، محل اتصال سیستم تعلیق و نواحی نزدیک مفصل ها مهم تر می شوند. در لودرها نیز فریم جلو و عقب، مفصل مرکزی و نقاط اتصال بازوها باید جداگانه بررسی شوند.
بنابراین فرم بازرسی سازه ای باید بر اساس کلاس ماشین تنظیم شود، نه اینکه یک چک لیست عمومی برای همه تجهیزات استفاده شود.
| کلاس ماشین | نواحی سازه ای با اولویت بالاتر |
|---|---|
| بیل مکانیکی / شاول هیدرولیکی | بوم، استیک، پایه بوم، گوشواره پین ها، سازه بالایی |
| لودر چرخ لاستیکی | فریم جلو و عقب، مفصل مرکزی، بازوهای بالابر، محل اتصال باکت |
| کامیون معدنی | فریم اصلی، کراس ممبرها، محل اتصال سیستم تعلیق، سازه مرتبط با دامپ |
| بولدوزر | فریم اصلی، محل اتصال ریپر یا تیغه، شاسی و اجزای تحت بار |
| دستگاه حفاری | دکل، پایه دکل، سازه زیرین و نقاط اتصال سیستم پیشروی |
یک ماشین کم ساعت با سازه ضعیف می تواند بدتر از ماشین پرکارکرد سالم باشد
دو ماشین فرضی را در نظر بگیرید:
| مشخصه | ماشین A | ماشین B |
|---|---|---|
| ساعت کل | 14,000 h | 23,000 h |
| وضعیت فریم | دو تعمیر سنگین مستند نشده | بدون سابقه ترک اصلی |
| وضعیت بوم | آثار جوش در پایه | تعمیر محدود و مستند |
| هم راستایی سازه | نیازمند بررسی بیشتر | قابل قبول |
| سابقه تعمیر | ناقص | کامل تر |
| برداشت صرفاً براساس ساعت | جذاب تر | پرکارکردتر |
| برداشت پس از بررسی سازه | ریسک بالاتر | ممکن است گزینه مطمئن تر باشد |
این مثال نشان می دهد ساعت کارکرد پایین نمی تواند ضعف سازه ای را جبران کند. اجزای مکانیکی را می توان در بسیاری موارد تعویض یا بازسازی کرد، اما تعمیرات عمده فریم و شاسی می توانند اقتصادی بودن کل خرید را تغییر دهند.
تعمیر جوشی بدون مستندات را با احتیاط بیشتری قیمت گذاری کنید
در ماشین بازسازی شده باید حداقل برای تعمیرات مهم سازه ای این اطلاعات دریافت شود:
- محل دقیق تعمیر
- علت ایجاد ترک یا آسیب
- تاریخ تعمیر
- روش تعمیر
- قطعات یا ورق های تعویض شده
- نوع و دامنه تقویت
- نتیجه آزمون غیرمخرب پس از تعمیر، در صورت انجام
- سابقه بازگشت ترک در همان ناحیه
- ساعت کارکرد ماشین پس از تعمیر
اگر یک تعمیر سنگین مثلاً ۶٬۰۰۰ ساعت بدون بازگشت ترک کار کرده باشد، ارزش اطلاعاتی آن بیشتر از تعمیری است که تازه انجام شده و هنوز سابقه عملکرد ندارد.
| وضعیت تعمیر | برداشت واحد خرید |
|---|---|
| تعمیر مستند + سابقه کارکرد مناسب پس از آن | قابل ارزیابی با اطمینان بیشتر |
| تعمیر تازه و بدون سابقه کار | عدم قطعیت بیشتر |
| تعمیر قدیمی بدون شرح عملیات | قابلیت ردیابی پایین |
| چند تعمیر در یک نقطه | ریسک خستگی تکرارشونده |
| تقویت سازه بدون علت مشخص | نیازمند بررسی فنی بیشتر |
بازرسی باید به تصمیم اقتصادی تبدیل شود
هدف بازرسی سازه فقط ثبت ترک و جوش نیست. نتیجه باید مشخص کند ماشین در کدام گروه قرار می گیرد:
سازه سالم → تعمیر محدود و قابل قبول → تعمیر عمده ولی مستند → نیازمند بازسازی → ریسک غیرقابل قبول
این طبقه بندی باید مستقیماً روی قیمت پیشنهادی و بودجه تعمیرات اولیه اثر بگذارد.
برای مثال، اگر دو ماشین ۵۰۰ هزار دلار اختلاف قیمت داشته باشند، اما گزینه ارزان تر نیازمند بازسازی عمده فریم، بوش گیری نقاط اتصال و تعمیر بوم باشد، اختلاف اولیه قیمت خرید ممکن است بخش بزرگی از مزیت خود را از دست بدهد.
نکته خرید: در ماشین دست دوم، وضعیت فریم، شاسی و بوم را به عبارت هایی مثل «Good Condition» یا «Refurbished» محدود نکنید. نقشه تعمیرات سازه ای، محل جوش ها، سابقه ترک، ساعت کارکرد پس از تعمیر و مستندات آزمون یا بازرسی را دریافت کنید. وجود یک تعمیر سازه ای لزوماً دلیل رد ماشین نیست؛ اما تعمیر تکرارشونده در ناحیه پربار، بدون سابقه و مستندات قابل ردیابی، باید به عنوان ریسک جدی در قیمت گذاری لحاظ شود.
وضعیت قوای محرکه و سامانه هیدرولیک
در ماشین معدنی دست دوم، ظاهر سالم موتور یا نبود نشتی واضح برای ارزیابی قوای محرکه و سامانه هیدرولیک کافی نیست. موتور، گیربکس، مبدل گشتاور، دیفرانسیل، فاینال درایوها، پمپ های هیدرولیک و سیلندرها جزو مجموعه هایی هستند که خرابی آن ها می تواند بخش بزرگی از اختلاف قیمت اولیه دو ماشین را از بین ببرد.
برای واحد خرید، هدف باید مشخص کردن این موضوع باشد که کدام مجموعه احتمال هزینه عمده در ساعات ابتدایی مالکیت دارد.
| بخش مورد بررسی | چه چیزی باید در گزارش بازرسی مشخص شود؟ | نشانه افزایش ریسک | اثر بر خرید |
|---|---|---|---|
| موتور | ساعت پس از بازسازی، وضعیت عملکرد، سابقه روغن | مصرف غیرعادی روغن، آلودگی روغن، سابقه تعمیر نامشخص | احتمال هزینه تعمیر اساسی |
| گیربکس | عملکرد تعویض دنده، ساعت مجموعه، سابقه بازسازی | تأخیر، ضربه یا رفتار غیرعادی | ریسک تعمیر پرهزینه |
| مبدل گشتاور | سابقه تعمیر و عملکرد زیر بار | اختلاف عملکرد با مشخصات مرجع | کاهش اطمینان به قوای محرکه |
| فاینال درایو | ساعت هر سمت و وضعیت روغن | اختلاف محسوس بین دو سمت یا آلودگی روغن | احتمال تعمیر نزدیک |
| پمپ های هیدرولیک | فشار، دبی یا نتیجه آزمون عملکرد | افت عملکرد، صدای غیرعادی یا سابقه نامشخص | کاهش توان کاری ماشین |
| سیلندرها | نشتی، وضعیت میله و عملکرد | خط وخش، خوردگی یا نشتی | هزینه آب بندی یا بازسازی |
| شیلنگ و اتصالات | سن، آسیب و نشتی | ترک، سایش یا تعمیرات موقت | توقف و هزینه تعمیر اولیه |
در خرید ماشین پرکار، روند آنالیز روغن معمولاً اطلاعات بیشتری از یک نمونه منفرد ایجاد می کند. افزایش تدریجی فلزات سایشی یا آلودگی می تواند قبل از خرابی کامل، وضعیت غیرعادی یک مجموعه را نشان دهد.
| وضعیت اطلاعات روغن | برداشت مناسب واحد خرید |
|---|---|
| چند دوره آنالیز با روند پایدار | قابلیت ارزیابی بیشتر |
| فقط یک نمونه جدید | اطلاعات محدود |
| نمونه پس از تعویض تازه روغن | ارزش تشخیصی کمتر |
| سابقه افزایش آلودگی یا فلز سایشی | نیازمند بررسی بیشتر |
| بدون سابقه قابل ردیابی | عدم قطعیت بالاتر |
دو ماشین ممکن است هر دو ۲۲٬۰۰۰ ساعت کار کرده باشند اما وضعیت اجزای آن ها متفاوت باشد:
| مشخصه | ماشین A | ماشین B |
|---|---|---|
| ساعت موتور پس از بازسازی | 3,500 h | 11,000 h |
| ساعت گیربکس پس از بازسازی | 4,000 h | 10,000 h |
| پمپ اصلی هیدرولیک | 2,000 h | سابقه نامشخص |
| نشتی عمده | مشاهده نشده | چند نقطه نیازمند بررسی |
| سوابق آنالیز روغن | پیوسته | ناقص |
| قیمت خرید | بالاتر | پایین تر |
در چنین مقایسه ای، گزینه ارزان تر فقط زمانی واقعاً اقتصادی است که هزینه احتمالی تعمیر موتور، گیربکس، فاینال درایو و پمپ در دوره ابتدایی مالکیت، مزیت قیمت آن را از بین نبرد.
برای ماشین هایی مانند شاول، بیل مکانیکی و لودر، آزمون عملکرد نیز باید کنار ساعت اجزا قرار گیرد. زمان چرخه حرکات، حفظ موقعیت سیلندرها و فشار سامانه می تواند ضعف هایی را نشان دهد که در بازدید ظاهری مشخص نیست.
نکته خرید: برای موتور، گیربکس، فاینال درایوها، پمپ های اصلی و سیلندرها، ساعت پس از آخرین بازسازی، سابقه آنالیز روغن، نتیجه آزمون عملکرد و تعمیرات موردنیاز فعلی را کنار هم قرار دهید. قیمت ماشین بدون برآورد هزینه احتمالی این مجموعه ها کامل نیست.
وضعیت زیربندی، تایر یا مجموعه حرکتی
در ماشین معدنی دست دوم، نوع مجموعه حرکتی به کلاس ماشین بستگی دارد. بیل، شاول و بولدوزر ممکن است زیربندی زنجیری داشته باشند؛ لودر و کامیون عمدتاً تایری هستند. در هر دو حالت، عبارت هایی مانند «Undercarriage Good» یا «Tyres Good» برای قیمت گذاری کافی نیست.
واحد خرید باید بداند چند درصد عمر مصرفی اجزا باقی مانده و کدام بخش احتمالاً اولین هزینه عمده پس از تحویل خواهد بود.
در ماشین زنجیری، پین و بوش، لینک، کفشک، رولر، آیدلر و اسپراکت باید به صورت یک مجموعه بررسی شوند.
| جزء زیربندی | چه چیزی باید گزارش شود؟ | ریسک قابل توجه |
|---|---|---|
| لینک زنجیر | میزان سایش نسبت به حد مجاز | نزدیک شدن به حد تعویض |
| پین و بوش | سایش و وضعیت دو طرف | سایش نامتقارن یا شدید |
| کفشک | ضخامت و آسیب | سایش زیاد یا شکست |
| رولرها | میزان سایش، نشتی و عملکرد | چند رولر در آستانه تعویض |
| آیدلر | سایش و وضعیت تنظیم | سایش نامتقارن |
| اسپراکت | پروفیل دندانه | سایش شدید یا عدم تطابق با زنجیر |
| کشش زنجیر | وضعیت فعلی | تنظیم نامناسب یا سایش غیرعادی |
گزارش کلی مثل «زیربندی ۶۰٪» کافی نیست، مگر اینکه مشخص باشد این عدد عمر باقی مانده را نشان می دهد یا میزان سایش را و هر جزء با چه روشی اندازه گیری شده است.
برای مثال:
| گزینه | عمر باقیمانده تقریبی زیربندی | وضعیت | برداشت خرید |
|---|---|---|---|
| A | 70٪ | سایش نسبتاً یکنواخت | هزینه کوتاه مدت پایین تر |
| B | 45٪ | چند رولر فرسوده تر | هزینه میان مدت محتمل |
| C | 20٪ | زنجیر و اسپراکت نزدیک تعویض | هزینه بازسازی باید در قیمت لحاظ شود |
در ماشین تایری نیز فقط عمق آج کافی نیست. وضعیت بدنه تایر، سایش نامتقارن، ترمیم های قبلی و رینگ باید جداگانه بررسی شوند.
| مورد کنترل | چه چیزی می تواند نشان دهد؟ | اثر بر خرید |
|---|---|---|
| عمق آج باقیمانده | عمر مصرفی احتمالی | اثر مستقیم بر ارزش تایر |
| بریدگی و آسیب جانبی | آسیب موضعی یا سابقه کار در مسیر نامناسب | احتمال تعمیر یا تعویض |
| سایش نامتقارن | مشکل تنظیم، فشار یا شرایط کاری | احتمال هزینه فراتر از خود تایر |
| اختلاف سایش بین تایرها | تعویض های غیرهمزمان | دشواری تشکیل ست متعادل |
| ترمیم های قبلی | سابقه آسیب | دامنه تعمیر باید مشخص باشد |
| وضعیت رینگ | ترک، تغییر شکل یا تعمیر | هزینه مستقل از تایر |
فرض کنید یک کامیون شش تایر داشته باشد:
| موقعیت | عمر باقیمانده تخمینی |
|---|---|
| جلو چپ | 65٪ |
| جلو راست | 60٪ |
| عقب 1 | 35٪ |
| عقب 2 | 30٪ |
| عقب 3 | 55٪ |
| عقب 4 | 50٪ |
نوشتن عبارت کلی «Tires 50%» اطلاعات مهمی را پنهان می کند؛ زیرا دو تایر عقب ممکن است بسیار زودتر از بقیه وارد بودجه تعویض شوند.
برای تصمیم اقتصادی بهتر است وضعیت زیربندی یا تایر به هزینه مورد انتظار در ۲٬۰۰۰ تا ۵٬۰۰۰ ساعت آینده تبدیل شود. ماشین ارزان تری که در آینده نزدیک به تعویض گسترده زیربندی یا چند تایر معدنی نیاز دارد، ممکن است پس از تعدیل هزینه ها دیگر گزینه ارزان تر نباشد.
نکته خرید: برای ماشین زنجیری، درصد کلی زیربندی را بدون اندازه گیری اجزای اصلی نپذیرید. برای ماشین تایری نیز وضعیت هر تایر و رینگ را جداگانه ثبت کنید. معیار مقایسه باید هزینه مورد انتظار مجموعه حرکتی در ساعات آینده باشد، نه فقط قابلیت حرکت ماشین در روز بازرسی.
وضعیت تجهیزات کاری و قطعات درگیر با زمین
تجهیز کاری شامل جام، تیغه، ریپر، بازو یا سایر مجموعه هایی است که مستقیماً وظیفه عملیاتی ماشین را انجام می دهند. علاوه بر خود تجهیز، قطعات درگیر با زمین (GET) مانند دندانه، آداپتور، لبه برش و محافظ های سایشی نیز باید بررسی شوند.
ممکن است موتور و شاسی ماشین وضعیت مناسبی داشته باشند اما جام، تیغه یا GET نزدیک پایان عمر باشد و خریدار بلافاصله پس از تحویل با هزینه بازسازی یا تعویض مواجه شود.
| بخش | چه چیزی باید کنترل شود؟ | نشانه ریسک |
|---|---|---|
| بدنه جام | سایش کف و دیواره ها | کاهش شدید ضخامت |
| لبه اصلی | سایش و ترک | نزدیک شدن سایش به سازه جام |
| دندانه ها | میزان ماده سایشی باقی مانده | فرسودگی نامتقارن یا بیش ازحد |
| آداپتورها | سایش و ترک | آسیب به محل اتصال |
| محافظ های کناری | ضخامت و وضعیت اتصال | انتقال سایش به بدنه اصلی |
| صفحات سایشی | عمر باقیمانده | رسیدن سایش به ورق پایه |
| پین و بوش اتچمنت | لقی و سایش | هزینه بازسازی اتصال |
| تیغه یا ریپر | سایش، ترک و تغییر شکل | نیاز به بازسازی پیش از سرویس |
GET فقط قطعه مصرفی نیست؛ از اجزای گران تر جام و تیغه نیز محافظت می کند. اگر دندانه یا محافظ بیش از حد مصرف شده باشد، باید بررسی شود که آیا سایش به آداپتور، لبه پایه، کف جام، دیواره جانبی یا محل های جوش منتقل شده است یا خیر.
برای مثال، وضعیت یک جام می تواند چنین باشد:
| جزء | عمر باقیمانده تخمینی | برداشت خرید |
|---|---|---|
| دندانه ها | 70٪ | قابل استفاده |
| دو دندانه گوشه | 25٪ | تعویض نزدیک |
| آداپتورها | 60٪ | قابل استفاده با پایش |
| لبه پایه | 35٪ | هزینه میان مدت |
| صفحات کف | 20٪ | بازسازی نزدیک |
| محافظ های جانبی | 50٪ | قابل استفاده |
در این وضعیت، عبارت کلی «Bucket GET 60%» گمراه کننده است؛ زیرا صفحات کف با ۲۰٪ عمر باقی مانده بسیار زودتر از بخش های دیگر نیاز به تعویض دارند.
همچنین اتچمنت نصب شده روی ماشین دست دوم ممکن است تجهیز اولیه کارخانه نباشد. در این حالت باید مشخص شود:
- سازنده و شماره قطعه اتچمنت چیست؟
- ظرفیت و وزن آن چقدر است؟
- آیا با پیکربندی ماشین تطبیق دارد؟
- آیا تعمیر یا تقویت سازه ای روی آن انجام شده است؟
- نوع GET نصب شده چیست؟
- قطعات مصرفی آن در بازار مقصد قابل تأمین هستند؟
این موضوع برای جام های بزرگ اهمیت بیشتری دارد، زیرا اضافه شدن لاینر، صفحات تقویتی یا GET سنگین می تواند وزن خالی جام را افزایش دهد و بخشی از ظرفیت مفید حمل ماده را کاهش دهد.
دو ماشین فرضی ممکن است از نظر ساعت و موتور تقریباً مشابه باشند:
| مشخصه | ماشین A | ماشین B |
|---|---|---|
| وضعیت جام | بازسازی شده و مستند | سایش شدید کف |
| دندانه و آداپتور | عمر باقیمانده مناسب | نزدیک تعویض |
| لقی پین و بوش | محدود | قابل توجه |
| صفحات سایشی | تازه تر | نزدیک پایان عمر |
| قیمت ماشین | بالاتر | پایین تر |
قبل از انتخاب ماشین B باید هزینه بازسازی جام، GET، پین و بوش و توقف اولیه تخمین زده شود. پس از این تعدیل ممکن است اختلاف قیمت واقعی دو گزینه بسیار کمتر شود.
| وضعیت اتچمنت | برداشت خرید |
|---|---|
| اتچمنت سالم با GET دارای عمر قابل استفاده | هزینه اولیه کمتر پس از تحویل |
| GET نزدیک تعویض ولی سازه اتچمنت سالم | هزینه قابل پیش بینی تر |
| آداپتور و لبه اصلی ساییده | هزینه بیشتر از تعویض ساده دندانه |
| صفحات سایشی تمام شده و سایش وارد سازه شده | نیازمند بازسازی جدی تر |
| ترک یا تعمیرات سنگین روی جام یا تیغه | بررسی سازه ای مستقل لازم است |
| اتچمنت غیر اصلی بدون مشخصات قابل ردیابی | ریسک تطبیق و تأمین قطعه بالاتر |
نکته خرید: در قیمت گذاری ماشین دست دوم، اتچمنت و GET را جدا از ماشین پایه ارزش گذاری کنید. درصد عمر دندانه ها، آداپتورها، لبه ها و صفحات سایشی، وضعیت سازه جام یا تیغه و لقی پین و بوش ها را ثبت کنید. ماشین ارزان تر اگر بلافاصله به بازسازی کامل اتچمنت نیاز داشته باشد، ممکن است در عمل خرید ارزان تری نباشد.
سخن پایانی
ماشین آلات استخراج معدن شامل طیف وسیع و گسترده ای از تجهیزات و ماشین هایی است که انجام مراحل مختلف مانند کشف، حفاری، استخراج و ... را در پروژه های معدن کاری آسان و سریع کرده اند. در بازار خرید و فروش ماشین های استخراج معدن با محصولات متنوعی روبه رو هستید که هریک با ارائه قابلیت ها و کاربردهای منحصربه فرد همراه هستند. ماشین های استخراج تنها بخشی از بازار بزرگ خرید و فروش ماشین آلات معدن هستند در این میان، برخی ماشین های تخصصی معدن وجود دارند که برای برخی شرایط خاص معادن و یا استخراج نوع ماده معدنی منحصربه فردی کاربرد دارند. از آنجایی که بدون حضور ماشین آلات حرفه ای و تجهیزات تخصصی روند استخراج معادن و فرآوری مواد معدنی غیرممکن خواهد بود، در این مطلب از سامانه دریچه تجارت به نقش مهم و کلیدی این تجهیزات و معرفی انواع متنوع ماشین های استخراج معدن ،پرداختیم.
سوالات متداول
ماشین آلات استخراج معدن چیست؟
ماشین آلات و تجهیزات استخراج معدن مجموعه بسیار گسترده ای از انواع تجهیزات و دستگاه هایی است که هرکدام بخشی از عملیات های مرتبط با معدن را برعهده دارند.
اصلی ترین طبقه بندی ماشین آلات استخراج معدن کدام است؟
ماشین های آسیاب معدن، لایروبی معدن، شستشوی مخزن، دکل های حفاری معدن، سنگ شکن معدن، نوار نقاله، خشک کن معدن، ماسه شوی و دستگاه تغلیظ کننده از اصلی ترین طبقه بندی در معرفی انواع ماشین های معدن محسوب می شود.
متداول ترین ماشین های تخصصی معدن کدام است؟
ماینرهای هاول، ماینرهای مداوم، شاول ها، مته و ماشین های شاتریک در دسته تجهیزات تخصصی معدن قرار دارند.
اصلی ترین نکات در خرید ماشین آلات استخراج معدن چیست؟
نیازسنجی و بررسی ویژگی های معدن و تطابق آن با قابلیت ها و کاربردهای دستگاه های تخصصی معدن و همچنین پیدا کردن تامین کنندگان معتبر و باتجربه از اصلی ترین نکاتی است که باید پیش از خرید تجهیزات و ماشین های معدن درنظر بگیرید.
بهترین روش خرید ماشین آلات معدن چیست؟
در صورت یافتن تامین کنندگان معتبر و حرفه ای، خرید اینترنتی ماشین آلات معدن بهترین و آسان ترین روش خرید به شمار می رود و به طور چشم گیری در زمان و هزینه های شما صرفه جویی می کند.


 زبان