خرید و فروش تجهیزات صنعت نفت
دسته بندی های مشابه
فیلترها

محصولات تجهیزات صنعت نفت آگهیهای کالا

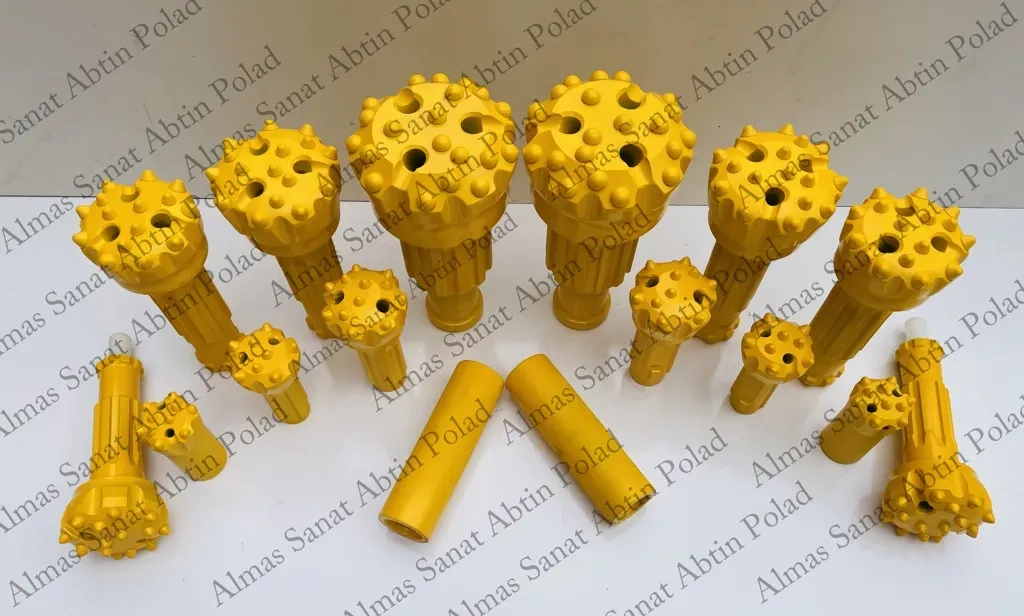
تجهیزات صنعت نفت فقط به دکل، مته و ابزار حفاری محدود نمی شوند. در زنجیره کامل این صنعت، خانواده های متعددی از تجهیزات ساخت و تکمیل چاه، تولید، فرآورش، انتقال، ذخیره سازی، پالایش، اندازه گیری، کنترل، ایمنی و یوتیلیتی مورد استفاده قرار می گیرند؛ از پمپ، کمپرسور و مخزن تحت فشار تا شیرهای سرچاهی، تجهیزات اندازه گیری، سامانه های کنترل و ماشین آلات حفاری. این صفحه برای خرید و فروش ماشین آلات و تجهیزات نفت و پتروشیمی طراحی شده و هدف آن کمک به خریدار برای شناسایی خانواده صحیح تجهیز، آماده سازی اطلاعات استعلام و ارزیابی پیشنهادهای فنی و تجاری است.
مشخصات موردنیاز برای خرید هر خانواده تجهیز یکسان نیست. برای مثال، داده های لازم جهت استعلام یک پمپ با اطلاعات موردنیاز برای مخزن تحت فشار، کمپرسور، شیر سرچاهی، ابزار دقیق یا دکل حفاری تفاوت دارد. به همین دلیل، انتخاب تجهیز باید بر پایه دیتاشیت، شرایط واقعی سرویس، استاندارد اختصاصی همان خانواده، محدوده تأمین، الزامات آزمون و مدارک موردنیاز انجام شود؛ نه صرفاً بر اساس نام تجهیز، ظرفیت اسمی یا برند سازنده.
در این صفحه، علاوه بر تجهیزات نو، ارزیابی تجهیزات کارکرده، مازاد پروژه یا بازسازی شده نیز در نظر گرفته می شود. در چنین خریدهایی باید وضعیت فنی، سوابق سرویس و تعمیر، مدارک ساخت، قابلیت تطبیق با پروژه جدید و هزینه آماده سازی جدا از قیمت اولیه بررسی شوند. هدف این است که خریدار بتواند قبل از استعلام، داده های لازم را جمع آوری کند و سپس پیشنهادهای مختلف را از نظر انطباق فنی، دامنه تأمین، عملکرد، مدارک، خدمات و هزینه واقعی خرید روی مبنای مشترک مقایسه کند.
پیش از خرید تجهیزات صنعت نفت، چه اطلاعاتی از پروژه باید مشخص شود؟
پیش از استعلام تجهیزات صنعت نفت، خریدار باید اطلاعات پایه پروژه را به گونه ای جمع آوری کند که فروشندگان برای یک شرایط فرایندی، ظرفیت، سایت و فلسفه بهره برداری مشترک پیشنهاد بدهند. اگر این داده ها ناقص باشند، اختلاف میان پیشنهادها لزوماً ناشی از کیفیت یا برند نیست؛ ممکن است هر فروشنده تجهیز را بر مبنای فرضیات متفاوت انتخاب کرده باشد.
داده های اولیه خرید را می توان در این محورها خلاصه کرد:
| محور اطلاعات پروژه | نمونه داده موردنیاز | اثر بر انتخاب تجهیز |
|---|---|---|
| وظیفه تجهیز در فرایند | انتقال، فشرده سازی، جداسازی، ذخیره سازی، کنترل یا ایمنی | تعیین خانواده تجهیز و مبنای طراحی |
| مشخصات سیال | ترکیب، فاز، چگالی، ویسکوزیته و ناخالصی ها | اثر بر متریال، عملکرد و انتخاب داخلی تجهیز |
| فشار و دما | شرایط عملیاتی و شرایط طراحی | تعیین حدود مکانیکی و الزامات کد |
| ظرفیت | حداقل، عادی و حداکثر | تعیین سایز، نقطه کار و محدوده عملکرد |
| شرایط سایت | دمای محیط، ارتفاع، رطوبت، گردوغبار و ناحیه خطرناک | اثر بر خنک کاری، برق، ابزار دقیق و حفاظت محیطی |
| جانمایی و نصب | فضای موجود، وزن مجاز، مسیر حمل و نقاط اتصال | محدودکردن ابعاد، آرایش و روش نصب |
| یوتیلیتی ها | برق، بخار، آب خنک کننده، هوا، نیتروژن و سوخت | تعیین امکان بهره برداری بدون زیرساخت اضافی |
| فلسفه بهره برداری | پیوسته یا متناوب بودن کار، Duty/Standby و Availability موردنیاز | تعیین افزونگی و تجهیزات جانبی |
این اطلاعات برای همه خانواده های تجهیز به یک اندازه و با یک قالب استفاده نمی شوند. برای مثال، داده های تعیین کننده در انتخاب یک پمپ فرایندی با یک مخزن تحت فشار، کمپرسور، شیر سرچاهی یا تجهیز ابزار دقیق متفاوت است؛ اما همه آن ها باید از شرایط واقعی پروژه شروع شوند، نه از کاتالوگ فروشنده.
در پروژه های توسعه واحد موجود یا جایگزینی تجهیز، اطلاعات پروژه باید علاوه بر شرایط فرایندی، محدودیت های تجهیزات و زیرساخت موجود را نیز پوشش دهد. تجهیزی که از نظر عملکردی مناسب است ممکن است به دلیل ناسازگاری با برق سایت، فضای نصب، پایپینگ، سامانه کنترل یا ظرفیت یوتیلیتی ها انتخاب اقتصادی مناسبی نباشد.
نکته استعلام: پیش از ارسال درخواست قیمت، حداقل برای هشت محور بالا یک مبنای مشترک تهیه شود و هر مورد نامشخص به عنوان «داده موردنیاز» یا «مفروضه قابل تأیید» ثبت شود. هرچه فروشندگان فرضیات کمتری برای انتخاب تجهیز بسازند، مقایسه فنی و تجاری آن ها معتبرتر خواهد بود.
وظیفه تجهیز در فرایند
پیش از استعلام، باید مشخص شود تجهیز دقیقاً چه کاری در فرایند انجام می دهد و در کدام بخش واحد نصب می شود. نام عمومی تجهیز به تنهایی کافی نیست؛ عباراتی مانند «پمپ نفت»، «کمپرسور گاز» یا «مخزن پالایشگاهی» بدون مشخص بودن وظیفه فرایندی، نقطه نصب و ارتباط آن با مدارک پروژه، می توانند فروشندگان را به انتخاب های متفاوت برسانند.
| وظیفه تجهیز | اطلاعاتی که باید از پروژه ثبت شود | چرا در استعلام مهم است؟ |
|---|---|---|
| انتقال | سیال از کجا به کجا منتقل می شود و تجهیز در چه بخش خط قرار دارد | تعیین می کند تجهیز صرفاً انتقال دهنده است یا باید بر افت های سیستم غلبه کند |
| افزایش فشار | فشار ورودی و فشار موردنیاز در خروجی | مبنای انتخاب خانواده تجهیز و عملکرد موردنیاز |
| جداسازی | چه فازها یا اجزایی باید از هم جدا شوند | تعیین نوع تجهیز و نحوه ارزیابی عملکرد |
| تبادل حرارت | گرم کردن، سردکردن، چگالش یا تبخیر | مشخص کردن وظیفه حرارتی واقعی |
| ذخیره سازی | بافر، ذخیره فرایندی، ذخیره محصول یا سرویس اضطراری | اثر بر نوع تجهیز و فلسفه بهره برداری |
| کنترل جریان | متغیر کنترلی و نقش تجهیز در حلقه کنترل | جلوگیری از انتخاب تجهیز صرفاً بر اساس سایز خط |
| اندازه گیری | کمیت مورد اندازه گیری و محل اندازه گیری | تعیین نوع ابزار و سطح دقت موردنیاز |
| حفاظت | تجهیز یا فرایند در برابر چه رخدادی باید محافظت شود | مشخص کردن سناریوی عملکرد حفاظتی |
| قطع اضطراری | چه شرایطی باید باعث جداسازی یا توقف شود | تعیین نقش تجهیز در سامانه ایمنی |
| حفاری یا تکمیل چاه | مرحله عملیات و وظیفه تجهیز در رشته حفاری یا تکمیل | جلوگیری از انتخاب ابزار مشابه ولی با کاربرد متفاوت |
هویت فرایندی تجهیز باید در مدارک پروژه نیز قابل ردیابی باشد:
| مدرک پروژه | چه چیزی از آن باید با تجهیز تطبیق داده شود؟ |
|---|---|
| نمودار جریان فرایند (PFD) | جایگاه تجهیز در مسیر اصلی فرایند و وظیفه کلی آن |
| نقشه لوله کشی و ابزار دقیق (P&ID) | اتصالات فرایندی، ولوها، ابزار دقیق و ارتباطات کنترلی |
| فهرست تجهیزات | نام، نوع و مشخصات پایه تجهیز |
| شماره شناسایی تجهیز (Tag Number) | شناسه یکتای تجهیز در کل مدارک پروژه |
برای مثال، دو پمپ ممکن است هر دو هیدروکربن مایع جابه جا کنند، اما یکی برای انتقال بین مخازن و دیگری برای تغذیه یک واحد فرایندی با فشار مشخص باشد. این دو از نظر وظیفه فرایندی یکسان نیستند و ممکن است مبنای انتخاب، کنترل و حتی سطح بحرانی بودن متفاوتی داشته باشند.
نکته استعلام: در درخواست خرید، وظیفه تجهیز با یک جمله روشن و همراه با Tag Number و ارجاع به PFD، P&ID و Equipment List تعریف شود. نام عمومی تجهیز باید فقط عنوان باشد؛ مبنای انتخاب باید نقش واقعی آن در فرایند باشد.
مشخصات سیال فرایندی
در استعلام تجهیزات صنعت نفت، عنوان هایی مانند نفت خام، گاز، میعانات یا آب فرایندی برای تعریف سیال کافی نیستند. داده های سیال باید به اندازه ای دقیق باشند که فروشنده بتواند عملکرد، متریال، خوردگی، سایش و محدودیت های تجهیز را بر اساس شرایط واقعی پروژه ارزیابی کند. پارامترهای موردنیاز نیز باید متناسب با نوع تجهیز انتخاب شوند؛ برای مثال اطلاعات لازم برای پمپ، کمپرسور، جداکننده یا ابزار اندازه گیری الزاماً یکسان نیست.
| مشخصه سیال | چه چیزی باید اعلام شود؟ | اثر بر انتخاب یا ارزیابی تجهیز |
|---|---|---|
| ترکیب | درصد اجزای اصلی و ناخالصی های مهم | مبنای محاسبات عملکرد، خوردگی و انتخاب متریال |
| فاز | مایع، گاز، دوفازی یا چندفازی | تعیین خانواده تجهیز و رفتار جریان |
| دبی | حداقل، عادی و حداکثر در صورت ارتباط | تعیین ظرفیت و محدوده عملکرد |
| دانسیته | مقدار در شرایط کاری مربوط | اثر بر هد، توان، جداسازی و اندازه گیری |
| ویسکوزیته | مقدار در دمای کاری | اثر بر افت فشار، توان و عملکرد هیدرولیکی |
| فشار بخار | مقدار در دمای واقعی سرویس | مهم برای بررسی تبخیر، کاویتاسیون و فلشینگ |
| گاز همراه مایع | درصد حجمی یا جرمی و شرایط اندازه گیری | اثر بر پمپ، اندازه گیری و جداسازی |
| مایع همراه گاز | مقدار Carryover یا Liquid Loading | اثر بر کمپرسور، جداکننده و تجهیزات پایین دست |
| جامدات | غلظت و نوع ذرات | تعیین ریسک گرفتگی و سایش |
| اندازه ذرات | محدوده و حداکثر اندازه | اثر بر کلیرنس ها، فیلترها و اجزای داخلی |
| H₂S | غلظت یا فشار جزئی حسب کاربرد | اثر بر سرویس ترش و الزامات متریال |
| CO₂ | غلظت یا فشار جزئی | یکی از ورودی های ارزیابی خوردگی در حضور آب |
| کلراید | غلظت در فاز مرتبط | مهم برای ارزیابی خوردگی برخی متریال ها |
| آب | درصد، Water Cut یا مقدار رطوبت حسب سیال | می تواند رفتار خوردگی و فاز سیال را تغییر دهد |
| مواد خورنده یا ساینده | نوع و مقدار | اثر مستقیم بر متریال و عمر اجزای در تماس |
در سیالات چندفازی، مبنای اعلام درصدها باید روشن باشد. برای مثال، درصد گاز همراه مایع بدون مشخص کردن فشار و دمای مرجع می تواند گمراه کننده باشد؛ همان طور که میزان آب در نفت ممکن است با تغییر شرایط عملیاتی رفتار متفاوتی در تجهیز ایجاد کند.
شرایط سیال نیز فقط به حالت عادی محدود نمی شود:
| حالت فرایندی | چه چیزی باید کنترل شود؟ |
|---|---|
| راه اندازی | ترکیب اولیه، حضور آب یا گاز بیشتر، دمای متفاوت |
| کار عادی | داده های مبنای عملکرد و تضمین تجهیز |
| حداقل بار | تغییر فاز، سرعت جریان یا رفتار تجهیز |
| حداکثر بار | بیشترین دبی و بار وارد بر تجهیز |
| شرایط غیرعادی | تغییر ترکیب، ورود مایع یا گاز ناخواسته، افزایش جامدات یا آلودگی |
برای مثال، کمپرسوری که در حالت عادی گاز نسبتاً خشک دریافت می کند ممکن است در راه اندازی یا شرایط غیرعادی با مایع همراه بیشتری مواجه شود. اگر این حالت در داده های استعلام ذکر نشود، فروشنده ممکن است تجهیز را فقط بر اساس ترکیب Normal انتخاب کند.
نکته استعلام: مشخصات سیال به صورت ترکیب + فاز + خواص فیزیکی + ناخالصی های بحرانی + تغییرات در Start-up، Normal و Upset ثبت شوند. فروشنده نیز باید مشخص کند انتخاب و تضمین عملکرد تجهیز بر اساس کدام حالت سیال انجام شده است؛ عنوان عمومی سیال نباید جای داده های واقعی فرایندی را بگیرد.
فشار و دمای عملیاتی و طراحی
در استعلام تجهیزات صنعت نفت، شرایط عملیاتی باید از شرایط طراحی تفکیک شود. فشار و دمای عادی کارکرد، مبنای عملکرد تجهیز را نشان می دهند؛ اما فشار و دمای طراحی برای تعیین حدود طراحی مکانیکی، انتخاب متریال و انطباق با الزامات پروژه و کد مربوط به تجهیز استفاده می شوند. بنابراین استفاده از فشار عملیاتی به جای فشار طراحی یا برعکس، می تواند پیشنهادهای فنی غیرهم سطح ایجاد کند.
| وضعیت | چه مقداری باید مشخص شود؟ | در ارزیابی تجهیز چه چیزی کنترل می شود؟ | ریسک ثبت نادرست |
|---|---|---|---|
| حداقل شرایط عملیاتی | کمترین فشار و دمای قابل انتظار هنگام کار | عملکرد تجهیز در پایین ترین شرایط واقعی سرویس | انتخاب فقط بر اساس نقطه کار عادی |
| شرایط عملیاتی عادی | فشار و دمای متداول بهره برداری | مبنای ارزیابی عملکرد عادی تجهیز | اشتباه گرفتن با شرایط طراحی |
| حداکثر شرایط عملیاتی | بیشترین فشار و دمای مورد انتظار در بهره برداری عادی | عملکرد در بالاترین شرایط عادی | کم برآوردکردن محدوده واقعی کار |
| فشار طراحی | مقدار تعریف شده در مبنای طراحی پروژه | طراحی مکانیکی و انتخاب اجزای تحت فشار | استفاده از فشار عادی به عنوان مبنای طراحی |
| دمای طراحی | حد دمایی تعریف شده برای طراحی تجهیز | انتخاب متریال و تعیین خواص مجاز آن | انتخاب بر اساس دمای عادی سرویس |
| شرایط بسته بودن جریان | فشار و دمای قابل وقوع هنگام مسدودشدن یا توقف جریان | بررسی بالاترین شرایط قابل ایجاد در حالت بسته | نادیده گرفتن افزایش فشار در تجهیز یا خط محصور |
| شرایط غیرعادی | فشار و دمای قابل وقوع در اختلالات تعریف شده فرایند | بررسی کفایت طراحی در سناریوهای غیرعادی | طراحی صرفاً بر اساس بهره برداری عادی |
| شرایط خلأ | حداقل فشار مطلق یا میزان خلأ قابل وقوع | بررسی مقاومت تجهیز در برابر فشار خارجی | آسیب تجهیزی که فقط برای فشار داخلی طراحی شده است |
| فشار آزمون | فشار، دما و مدت آزمون طبق کد یا الزامات پروژه | اثبات یکپارچگی تجهیز هنگام آزمون | تلقی فشار آزمون به عنوان فشار مجاز بهره برداری |
این مقادیر باید برای حالت های واقعی پروژه تعیین شوند و الزاماً رابطه عددی ثابتی با یکدیگر ندارند. برای مثال، فشار طراحی نباید بدون بررسی سناریوهای فرایندی صرفاً با افزودن یک درصد ثابت به فشار عملیاتی تعیین شود. مبنای انتخاب آن باید در مدارکی مانند مبانی طراحی فرایند، دیتاشیت و الزامات اختصاصی پروژه قابل ردیابی باشد.
برای جلوگیری از ابهام در درخواست قیمت، بهتر است شرایط پروژه به این شکل ثبت شوند:
| داده موردنیاز | مقدار در استعلام |
|---|---|
| حداقل فشار و دمای عملیاتی | مقدار پروژه |
| فشار و دمای عادی عملیاتی | مقدار پروژه |
| حداکثر فشار و دمای عملیاتی | مقدار پروژه |
| فشار طراحی | مقدار پروژه |
| دمای طراحی | مقدار پروژه |
| شرایط بسته بودن جریان | در صورت ارتباط با تجهیز |
| شرایط غیرعادی مؤثر بر طراحی | سناریو و مقدار مربوط |
| شرایط خلأ | در صورت امکان وقوع |
| فشار آزمون | طبق کد، استاندارد یا الزام پروژه |
نکته استعلام: فروشنده باید دقیقاً بداند کدام مقادیر برای ارزیابی عملکرد و کدام مقادیر برای طراحی مکانیکی تعریف شده اند. فشار آزمون، فشار حالت بسته، فشار عملیاتی و فشار طراحی چهار مقدار با کاربرد متفاوت هستند و نباید در پیشنهاد فنی به جای یکدیگر استفاده شوند.
شرایط سایت و محل نصب
شرایط محل نصب باید مستقل از شرایط فرایندی داخل تجهیز در درخواست خرید ثبت شود. تجهیزی که از نظر فشار، دما و ظرفیت فرایندی مناسب است، ممکن است برای ارتفاع سایت، گرمای محیط، گردوغبار، محیط دریایی، خوردگی جوی یا الزامات لرزه ای همان پروژه مناسب نباشد. این اطلاعات به ویژه بر انتخاب موتور، سامانه خنک کاری، تجهیزات برقی و ابزار دقیق، پوشش های حفاظتی و طراحی سازه ای اثر می گذارند.
| داده سایت | چه چیزی باید در استعلام مشخص شود؟ | اثر بر انتخاب تجهیز | ریسک اعلام ناقص |
|---|---|---|---|
| محل خشکی یا فراساحلی | نوع سایت و شرایط استقرار | تعیین سطح حفاظت محیطی و الزامات طراحی | پیشنهاد تجهیز معمول خشکی برای محیط فراساحلی |
| نصب داخل یا خارج ساختمان | محل واقعی نصب و میزان حفاظت | اثر بر محفظه، پوشش و تجهیزات جانبی | انتخاب تجهیز نامناسب برای مواجهه مستقیم با محیط |
| ارتفاع از سطح دریا | ارتفاع سایت بر حسب متر | اثر بر خنک کاری و برخی تجهیزات برقی و دوار | استفاده از ظرفیت نامی بدون تصحیح شرایط ارتفاع |
| دمای محیط | حداقل، عادی و حداکثر | انتخاب خنک کاری، روانکار، آب بند، موتور و ابزار دقیق | عملکرد نامطمئن در سرمای یا گرمای شدید |
| رطوبت | مقدار معمول و حداکثر و احتمال میعان | تعیین حفاظت تجهیزات برقی و سطوح | خوردگی یا ایجاد رطوبت داخل محفظه |
| گردوغبار | شدت و ماهیت گردوغبار | اثر بر فیلتراسیون، خنک کاری و حفاظت محفظه | گرفتگی مسیر هوا یا ورود ذرات |
| باد | سرعت های مبنای طراحی پروژه | اثر بر تجهیزات و سازه های در معرض باد | کم برآوردکردن بار محیطی |
| شرایط دریایی | موج، جریان، باد، پاشش آب دریا و سایر داده های مرتبط | مبنای انتخاب و طراحی تجهیزات فراساحلی | استفاده از داده های عمومی به جای شرایط واقعی محل |
| محیط خورنده | ساحلی، دریایی، صنعتی یا وجود آلاینده های خورنده | تعیین سامانه پوشش و حفاظت خارجی | کاهش عمر تجهیزات و سازه ها |
| باران و برف | شدت بارش و بار برف در صورت ارتباط | اثر بر محفظه، زهکشی و سازه | نفوذ آب یا طراحی ناکافی سازه |
| منطقه لرزه ای | داده لرزه ای و معیار طراحی پروژه | اثر بر مهار، سازه و تجهیزات حساس | انتخاب تجهیز بدون بررسی بارهای زلزله |
| تراز سیلاب | بالاترین تراز مبنای پروژه | تعیین ارتفاع نصب تجهیزات حساس | آب گرفتگی موتور، تابلو یا ابزار دقیق |
| محدودیت صدا | حد مجاز در محل یا مرز سایت | اثر بر انتخاب تجهیز و نیاز به کاهش صدا | تحمیل هزینه اصلاحات صوتی پس از خرید |
ارتفاع از سطح دریا و دمای محیط باید به صورت عددی در استعلام درج شوند. برای نمونه، در استاندارد IEC 60034-30-1:2025، مبنای رده بازده موتورهای تحت پوشش استاندارد به شرایط مشخصی از دمای محیط و ارتفاع مرتبط است و مقادیر نامی را نمی توان بدون توجه به شرایط سایت تفسیر کرد.
برای پروژه های فراساحلی، عبارت کلی «محیط دریایی» نیز داده کافی نیست. استاندارد به روز ISO 19901-1:2026 شرایط هواشناسی و اقیانوسی مانند باد، موج و جریان را در طراحی و بهره برداری سازه های فراساحلی بر اساس شرایط محل بررسی می کند؛ الزامات طراحی لرزه ای سازه های فراساحلی نیز در ISO 19901-2:2026 به طور اختصاصی پوشش داده شده است. بنابراین داده های محیطی پروژه باید از مبنای طراحی همان سایت استخراج شوند، نه از مقادیر عمومی.
| اگر پروژه این شرایط را دارد | قبل از مقایسه پیشنهادها چه چیزی کنترل شود؟ |
|---|---|
| ارتفاع زیاد | تأیید ظرفیت تجهیز و اجزای برقی در ارتفاع واقعی سایت |
| دمای محیط شدید | محدوده مجاز کارکرد تمام اجزای اصلی و جانبی |
| محیط دریایی یا ساحلی | پوشش، متریال خارجی و حفاظت تجهیزات برقی و ابزار دقیق |
| گردوغبار شدید | درجه حفاظت، فیلتراسیون و روش خنک کاری |
| منطقه لرزه خیز | بارهای طراحی و الزامات مهاربندی پروژه |
| خطر سیلاب | تراز نصب اجزای حساس نسبت به تراز مبنای سیلاب |
| محدودیت شدید صدا | سطح صدای تضمین شده و شرایط اندازه گیری آن |
نکته استعلام: داده های سایت در یک بخش مستقل از دیتاشیت ثبت شوند و با شرایط سیال داخل تجهیز مخلوط نشوند. دمای محیط با دمای فرایند، رطوبت محیط با مقدار آب موجود در سیال و فشار محیط با فشار طراحی تجهیز مفاهیم متفاوتی هستند. فروشنده باید پیشنهاد خود را برای شرایط واقعی محل نصب تأیید کند.
محدودیت های جانمایی، حمل و نصب
پیش از استعلام تجهیز باید محدودیت های فیزیکی سایت مشخص شوند؛ چون ممکن است تجهیز از نظر فرایندی کاملاً مناسب باشد اما از مسیر حمل عبور نکند، در فضای موجود قابل نصب نباشد یا برای تعمیرات فضای کافی نداشته باشد. این بخش فقط به محدودیت های جانمایی، جابه جایی و نصب می پردازد و نباید با مشخصات فنی نقاط اتصال تجهیز مخلوط شود.
| محدودیت فیزیکی | چه چیزی باید قبل از خرید مشخص شود؟ | اثر بر انتخاب یا قیمت |
|---|---|---|
| فضای نصب | طول، عرض و ارتفاع فضای قابل استفاده | محدودکردن ابعاد کلی و آرایش تجهیز |
| دسترسی تعمیراتی | مسیر دسترسی نفر، ابزار و تجهیزات تعمیر | جلوگیری از جانمایی ای که تعمیر را عملاً ناممکن می کند |
| فضای بیرون کشیدن قطعات | طول لازم برای خارج کردن روتور، باندل، شفت، فیلتر یا سایر اجزا | ممکن است ابعاد واقعی فضای موردنیاز را بسیار بیشتر از سطح اشغال تجهیز کند |
| حداکثر ابعاد حمل | عرض، ارتفاع و طول مجاز در مسیر سایت | تعیین نیاز به حمل چندبخشی یا مونتاژ در محل |
| حداکثر وزن حمل | محدودیت جاده، پل، سکو یا کف | اثر بر تقسیم تجهیز به قطعات قابل حمل |
| ظرفیت جرثقیل | ظرفیت در شعاع کاری واقعی و محدودیت دسترسی | تعیین حداکثر وزن قطعات قابل بلندکردن |
| ابعاد ورودی ساختمان | عرض و ارتفاع در، راهرو و مسیر داخلی | جلوگیری از خرید تجهیزی که وارد محل نصب نمی شود |
| ارتفاع مجاز | سقف، سازه بالاسری، خطوط و محدودیت جرثقیل | اثر بر ارتفاع تجهیز و روش مونتاژ |
| محدودیت فونداسیون | ابعاد قابل استفاده و ظرفیت باربری موجود | امکان استفاده از فونداسیون موجود یا نیاز به اصلاح آن |
| نصب ماژولار | امکان تحویل و مونتاژ تجهیز در چند ماژول | کاهش محدودیت حمل در برابر افزایش کار نصب سایت |
| نقاط اتصال موجود به واحد | موقعیت فیزیکی Tie-inهای موجود | تعیین میزان آزادی جانمایی بدون ورود به جزئیات فنی اتصال |
در جانمایی، ابعاد خود تجهیز با فضای موردنیاز برای بهره برداری و تعمیر یکسان نیست. برای مثال، مبدلی ممکن است روی فونداسیون موجود جا شود اما فضای لازم برای بیرون کشیدن باندل وجود نداشته باشد؛ یا موتور و کوپلینگ یک ماشین دوار در زمان تعمیر به فضای دسترسی جانبی نیاز داشته باشند.
برای حمل و نصب نیز بهتر است محدودیت ها تا سطح «بزرگ ترین قطعه قابل حمل» شکسته شوند:
| داده حمل و نصب | مقدار موردنیاز در استعلام |
|---|---|
| حداکثر طول قابل حمل | محدودیت واقعی مسیر |
| حداکثر عرض قابل حمل | محدودیت دروازه، جاده یا ساختمان |
| حداکثر ارتفاع حمل | محدودیت پل، کابل یا ورودی |
| حداکثر وزن یک قطعه | بر اساس مسیر و تجهیزات بالابری |
| ظرفیت جرثقیل در محل | با توجه به شعاع و ارتفاع واقعی بلندکردن |
| امکان مونتاژ در سایت | بله / خیر و محدوده مجاز |
| فضای تعمیراتی | حداقل فضای آزاد موردنیاز اطراف تجهیز |
نکته استعلام: فروشنده باید علاوه بر ابعاد کلی و وزن تجهیز، بزرگ ترین ابعاد حمل، بیشترین وزن قطعه، فضای موردنیاز برای تعمیرات و امکان تحویل ماژولار را اعلام کند. قیمت پایین تر زمانی مزیت است که برای ورود، بلندکردن یا مونتاژ تجهیز به اصلاحات سنگین سایت نیاز نباشد.
برق، یوتیلیتی و سیستم های موجود
پیش از انتخاب تجهیز باید خلاصه یوتیلیتی های موجود پروژه در اختیار فروشنده قرار گیرد. فروشنده نباید ولتاژ برق، فشار هوای ابزار دقیق، شرایط آب خنک کننده یا دسترسی به نیتروژن و سایر یوتیلیتی ها را بر اساس طراحی استاندارد خود فرض کند؛ زیرا تجهیز پیشنهادی ممکن است از نظر فرایندی مناسب باشد اما برای بهره برداری به زیرساختی نیاز داشته باشد که در سایت موجود نیست.
| یوتیلیتی یا زیرساخت | داده ای که باید در استعلام مشخص شود | چه چیزی در پیشنهاد فروشنده کنترل شود؟ | ریسک عدم تطابق |
|---|---|---|---|
| برق | ولتاژ، فرکانس، تعداد فاز و حدود مجاز تغییرات | مشخصات مصرف کنندگان و توان موردنیاز | نیاز به ترانسفورماتور، مبدل یا تغییر تجهیزات برقی |
| هوای ابزار دقیق | فشار، دبی قابل تأمین و کیفیت هوا | مصرف عادی و حداکثر و کیفیت موردنیاز | اختلال در عملگرها و ابزار دقیق |
| هوای کارخانه | فشار و ظرفیت قابل دسترس | مقدار مصرف و شرایط موردنیاز | تحمیل مصرف پیش بینی نشده به شبکه هوای سایت |
| آب خنک کننده | دمای رفت و برگشت، فشار و کیفیت آب | دبی، افت فشار و بار حرارتی موردنیاز | ناکافی بودن ظرفیت خنک کاری |
| بخار | فشار، دما و شرایط بخار موجود | سطح فشار و حداکثر مصرف | نیاز به تغییر شبکه یا ایستگاه کاهش فشار |
| نیتروژن | فشار، خلوص و ظرفیت قابل تأمین | مصرف پیوسته، متناوب و پیک مصرف | کمبود ظرفیت هنگام پاک سازی یا آب بندی |
| گاز سوخت | فشار، ترکیب و ارزش حرارتی در صورت نیاز | محدوده قابل قبول سوخت و میزان مصرف | عدم دستیابی به ظرفیت یا عملکرد تضمین شده |
| گاز آب بندی | فشار، دما، کیفیت و منبع تأمین | دبی و کیفیت موردنیاز سامانه آب بندی | عملکرد نامطمئن سامانه آب بندی |
| سامانه هیدرولیک | فشار، دبی و نوع سیال موجود | نیاز تجهیز به واحد مستقل یا شبکه مرکزی | اضافه شدن یونیت هیدرولیک به محدوده تأمین |
| تخلیه مایعات | نوع شبکه و ظرفیت قابل دسترس | مقدار و ماهیت جریان های تخلیه | عدم امکان اتصال مستقیم به شبکه موجود |
| تخلیه گازها | مقصد و فشار شبکه تخلیه | دبی و شرایط جریان خروجی | نیاز به سامانه مستقل یا اصلاح شبکه |
| شبکه ارتباطی | پروتکل ها و معماری ارتباطی پروژه | سازگاری سامانه کنترل تجهیز | نیاز به مبدل یا تغییر تجهیزات کنترلی |
در بخش برق، فقط اعلام یک مقدار ولتاژ کافی نیست. ولتاژ نامی، فرکانس و تعداد فاز باید مطابق سیستم واقعی سایت ثبت شوند. IEC 60038 مقادیر استاندارد ولتاژ را به عنوان مقادیر مرجع برای طراحی تجهیزات و سامانه های الکتریکی تعریف می کند؛ بنابراین مشخصات برق تجهیز باید با مبنای الکتریکی همان پروژه تطبیق داده شود.
برای هوای ابزار دقیق نیز فقط فشار شبکه معیار مناسبی نیست. کیفیت هوای فشرده از نظر ذرات، آب و روغن می تواند برای تجهیزات حساس تعیین کننده باشد. ISO 8573-1:2010 همچنان نسخه منتشرشده جاری این استاندارد است و کلاس های خلوص هوای فشرده را برای این آلاینده ها تعریف می کند؛ ویرایش بعدی نیز در حال تدوین است.
در مقایسه پیشنهادها، سه مقدار باید از یکدیگر تفکیک شوند:
| داده مصرف | کاربرد در تصمیم خرید |
|---|---|
| مصرف عادی | بار معمولی تحمیل شده به شبکه سایت |
| حداکثر مصرف | ظرفیت موردنیاز در شدیدترین حالت تعریف شده |
| ظرفیت اتصال | اندازه یا ظرفیت فیزیکی نقطه اتصال؛ الزاماً برابر مصرف واقعی نیست |
این تفکیک به خصوص برای تجهیزاتی که سامانه های کمکی دارند مهم است. برای نمونه، استانداردهای جاری API برای ماشین آلات صنعت نفت همچنان سامانه های روانکاری، آب بندی محور و تجهیزات کمکی را به عنوان بخش های مشخص طراحی تجهیزات دوار پوشش می دهند؛ بنابراین نیازهای یوتیلیتی سامانه های کمکی نیز باید همراه تجهیز اصلی بررسی شوند.
نکته استعلام: برای هر یوتیلیتی، شرایط موجود در نقطه تحویل سایت در یک ستون و نیاز تضمین شده فروشنده در ستون مقابل ثبت شود. هر اختلاف باید پیش از سفارش تعیین تکلیف شود؛ تجهیزی که فقط با افزودن سامانه خنک کاری، تولید نیتروژن، واحد هیدرولیک یا تجهیزات تبدیل برق قابل استفاده است، از نظر محدوده تأمین و هزینه واقعی با تجهیز سازگار با زیرساخت موجود هم سطح نیست.
فلسفه بهره برداری و دسترس پذیری موردنیاز
پیش از انتخاب تجهیز باید مشخص شود چگونه قرار است از آن بهره برداری شود و چه میزان دسترس پذیری برای فرایند لازم است. تجهیزی که در سرویس پیوسته و بحرانی کار می کند، از نظر افزونگی، قابلیت اطمینان، قطعات یدکی و زمان مجاز تعمیر با تجهیزی که فقط چند ساعت در هفته استفاده می شود یکسان نیست. بنابراین سطح افزونگی نباید به صورت یک مزیت عمومی تعریف شود؛ باید از فلسفه واقعی بهره برداری پروژه استخراج شود.
| عامل بهره برداری | داده ای که باید مشخص شود | اثر بر انتخاب تجهیز |
|---|---|---|
| نوع کارکرد | پیوسته یا متناوب | تعیین سطح قابلیت اطمینان و طراحی سرویس |
| ساعات کار سالانه | ساعت واقعی یا برآوردشده در سال | مبنای ارزیابی عمر، نگهداری و هزینه چرخه عمر |
| واحد در سرویس و رزرو | آرایش 1×100%، 2×50%، 2×100% یا ساختار دیگر | تعیین نیاز به تجهیز رزرو و ظرفیت باقیمانده در خرابی |
| ظرفیت رزرو | درصد ظرفیتی که باید در دسترس بماند | اثر مستقیم بر تعداد و اندازه تجهیزات |
| امکان توقف فرایند | آیا توقف کوتاه یا برنامه ریزی شده قابل قبول است؟ | تعیین توجیه اقتصادی تجهیز رزرو |
| تعمیر در حین کار | آیا تعمیر بخشی از سیستم بدون توقف کل فرایند لازم است؟ | اثر بر بای پس، تجهیزات موازی و طراحی جداسازی |
| زمان مجاز تعمیر | بیشترین مدت قابل قبول برای بازگشت تجهیز به سرویس | تعیین نیاز به قطعات یدکی و پشتیبانی سریع |
| عمر طراحی | مدت مورد انتظار بهره برداری | اثر بر متریال، اجزا و برنامه نگهداری |
| بحرانی بودن تجهیز | اثر خرابی بر تولید، ایمنی یا محیط زیست | تعیین سطح افزونگی، بازرسی و موجودی قطعات یدکی |
در تجهیزات بحرانی، فقط داشتن یک تجهیز رزرو کافی نیست. باید مشخص شود در صورت خرابی تجهیز اصلی، چه مقدار ظرفیت باید حفظ شود و تجهیز رزرو با چه سرعتی باید وارد سرویس شود. برای مثال، دو واحد 50 درصدی با دو واحد 100 درصدی از نظر دسترس پذیری و هزینه سرمایه ای یکسان نیستند.
| وضعیت پروژه | نتیجه محتمل در انتخاب |
|---|---|
| سرویس پیوسته و توقف ناپذیر | افزونگی بیشتر و قطعات یدکی بحرانی توجیه پذیرتر است |
| امکان توقف برنامه ریزی شده وجود دارد | ممکن است تجهیز رزرو کامل نیاز نباشد |
| زمان تعمیر باید بسیار کوتاه باشد | موجودی قطعات یدکی و قابلیت تعویض سریع اهمیت بیشتری دارد |
| تعمیر حین کار الزامی است | جداسازی، بای پس یا تجهیزات موازی باید بررسی شوند |
| سرویس کم اهمیت و متناوب است | افزونگی زیاد می تواند هزینه بدون منفعت ایجاد کند |
بحرانی بودن تجهیز نیز باید بر اساس اثر خرابی تعریف شود، نه فقط قیمت یا اندازه آن. ممکن است یک تجهیز کوچک، توقف کل واحد را ایجاد کند و در نتیجه از نظر بهره برداری بحرانی تر از یک تجهیز بزرگ ولی قابل جایگزینی باشد. همین ارزیابی مبنای تعیین سطح افزونگی، موجودی قطعات یدکی و برنامه نگهداری خواهد بود.
نکته استعلام: در درخواست خرید، حداقل نوع کارکرد، ساعات کار سالانه، آرایش واحد در سرویس و رزرو، ظرفیت موردنیاز هنگام خروج یک واحد، امکان توقف فرایند، زمان مجاز تعمیر، عمر طراحی و سطح بحرانی بودن تجهیز مشخص شوند. فروشنده باید پیشنهاد خود را بر اساس همین فلسفه بهره برداری تنظیم کند، نه بر اساس آرایش استاندارد خود.
برای هر خانواده تجهیز چه پارامترهای اختصاصی باید تعیین شوند؟
پس از تعیین داده های عمومی پروژه، استعلام باید وارد مشخصات اختصاصی همان خانواده تجهیز شود. استفاده از یک فرم عمومی برای پمپ، کمپرسور، مخزن تحت فشار، شیرآلات، ابزار دقیق یا تجهیزات حفاری باعث می شود پارامترهای تعیین کننده انتخاب حذف شوند یا فروشنده ناچار شود بخشی از طراحی را بر اساس فرضیات خود انجام دهد. به همین دلیل، هر خانواده باید دیتاشیت و مشخصات فنی متناسب با عملکرد و استانداردهای خودش داشته باشد.
| خانواده تجهیز | محورهای اختصاصی که باید در استعلام تعیین شوند | ریسک استعلام عمومی |
|---|---|---|
| تجهیزات حفاری و کنترل چاه | نوع عملیات، مشخصات چاه، فشار و دما، سایز، بارها و الزامات کنترل چاه | انتخاب تجهیز نامتناسب با مرحله عملیات یا شرایط چاه |
| پمپ ها | دبی، هد، فشار مکش، خواص سیال و محدوده کارکرد | انتخاب پمپ بر اساس ظرفیت اسمی بدون نقطه کار واقعی |
| کمپرسورها | دبی، فشار مکش و دهش، ترکیب گاز، نسبت فشار و محدوده کار | مقایسه ماشین هایی با مبنای عملکرد متفاوت |
| مخازن تحت فشار و جداکننده ها | ظرفیت، فشار و دما، زمان ماند، بار مایع و گاز و الزامات جداسازی | سایز یا آرایش داخلی نامتناسب |
| مبدل ها و کولرها | بار حرارتی، دماهای ورودی و خروجی، افت فشار مجاز و شرایط سیالات | مقایسه تجهیزات با سطح و عملکرد حرارتی متفاوت |
| شیرآلات و عملگرها | سایز، کلاس فشاری، نوع شیر، مشخصات آب بندی، عملکرد و نوع عملگر | انتخاب صرفاً بر اساس سایز و کلاس |
| مخازن ذخیره و تجهیزات پایانه | ظرفیت، نوع محصول، فشار طراحی، نرخ پر و تخلیه و الزامات پایانه | انتخاب مخزن بدون توجه به عملیات واقعی ذخیره سازی |
| ابزار دقیق و آنالایزرها | کمیت اندازه گیری، محدوده، دقت، شرایط فرایندی و خروجی موردنیاز | انتخاب ابزار بر اساس Range یا برند به تنهایی |
| تجهیزات برق و محیط های مستعد انفجار | ولتاژ، توان، نوع حفاظت، طبقه بندی ناحیه و شرایط محیطی | خرید تجهیز برقی نامتناسب با محل نصب |
| تجهیزات و واحدهای فراساحلی | شرایط محیط دریایی، محدودیت وزن و فضا، بارهای محیطی و الزامات دریایی | انتخاب تجهیز خشکی بدون تطبیق با محدودیت های فراساحلی |
بنابراین «مشخصات عمومی پروژه» فقط ورودی مرحله اول انتخاب است. در مرحله بعد، واحد خرید باید دیتاشیت مربوط به خانواده تجهیز را تکمیل کند و پیشنهاد فروشندگان را بر اساس همان پارامترهای اختصاصی مقایسه کند. جزئیات تعیین کننده هر یک از این خانواده ها در بخش های بعدی به صورت جداگانه بررسی می شوند.
نکته استعلام: قبل از ارسال درخواست قیمت، ابتدا خانواده دقیق تجهیز مشخص و سپس دیتاشیت و مشخصات فنی اختصاصی همان خانواده انتخاب شود. یک فرم عمومی تجهیزات مکانیکی یا عبارت هایی مانند «طبق استاندارد صنعت نفت» جایگزین اطلاعات اختصاصی موردنیاز برای انتخاب تجهیز نیست.
متریال و الزامات خوردگی چگونه مشخص می شوند؟
انتخاب متریال تجهیزات صنعت نفت باید بر اساس مکانیزم های محتمل خوردگی و آسیب، ترکیب سیال، دما، فشار، حضور آب، H₂S، CO₂، کلراید و شرایط واقعی سرویس انجام شود؛ نه صرفاً با عباراتی مانند «فولاد زنگ نزن» یا «متریال مقاوم به خوردگی». در درخواست خرید باید مشخص باشد کدام اجزای تجهیز در تماس مستقیم با سیال هستند و برای هر بخش چه سطحی از مقاومت خوردگی و قابلیت ردیابی موردنیاز است.
در ارزیابی پیشنهادها نیز باید متریال اجزای خیس شونده، خوردگی مجاز، روکش فلزی، پوشش های حفاظتی، الزامات سرویس ترش و مدارک متریال روی یک مبنای مشترک مقایسه شوند. انتخاب گزینه گران تر زمانی توجیه دارد که یک ریسک واقعی سرویس را کاهش دهد؛ در مقابل، الزام آلیاژ یا حفاظت بیش از نیاز پروژه می تواند هزینه ساخت و زمان تأمین را بدون ارزش فنی متناسب افزایش دهد.
مکانیزم های خوردگی و آسیب محتمل
پیش از تعیین متریال تجهیز باید مشخص شود چه مکانیزم خوردگی یا آسیبی واقعاً در شرایط سرویس محتمل است. عبارت کلی «سیال خورنده» برای انتخاب متریال کافی نیست؛ زیرا یک تجهیز ممکن است با کاهش یکنواخت ضخامت، خوردگی موضعی، سایش-خوردگی یا ترک خوردگی ناشی از محیط مواجه باشد و راهکار مناسب برای این مکانیزم ها یکسان نیست. API RP 571 نیز ارزیابی یکپارچگی تجهیزات ثابت پالایشگاهی را بر شناسایی مکانیزم های آسیب مرتبط با شرایط واقعی سرویس بنا می کند.
| مکانیزم محتمل | چه شرایطی باید در پروژه بررسی شود؟ | اثر بر تصمیم متریال | ریسک انتخاب اشتباه |
|---|---|---|---|
| خوردگی عمومی | ترکیب سیال، وجود آب، دما و نرخ خوردگی پیش بینی شده | بررسی نرخ کاهش یکنواخت ضخامت و امکان استفاده از خوردگی مجاز | انتخاب آلیاژ گران بدون نیاز یا کم برآوردکردن کاهش ضخامت |
| خوردگی موضعی | نواحی راکد، رسوبات، تغییر ترکیب و شرایط سطح | نیاز به بررسی مقاومت موضعی ماده | ضخامت کلی مناسب است اما خرابی در یک نقطه رخ می دهد |
| خوردگی حفره ای | کلراید، محیط شیمیایی، دما و شرایط سطح | مقایسه مقاومت آلیاژها در برابر ایجاد حفره | اتکا به مقاومت خوب در خوردگی عمومی |
| خوردگی شیاری | شکاف ها، گسکت ها، اتصالات و نواحی با تبادل محدود سیال | بررسی حساسیت متریال در هندسه واقعی تجهیز | خوردگی شدید در ناحیه ای که بازرسی آن دشوار است |
| سایش-خوردگی | سرعت جریان، جامدات، قطر ذرات و تغییر جهت جریان | بررسی اثر هم زمان سایش و محیط خورنده | انتخاب ماده صرفاً بر اساس نرخ خوردگی شیمیایی |
| خوردگی ناشی از CO₂ | CO₂، فشار جزئی، آب آزاد، دما، ترکیب آب و شرایط جریان | ارزیابی محیط واقعی آب–CO₂ و راهبرد کنترل خوردگی | تصمیم گیری فقط بر اساس درصد CO₂ |
| ترک خوردگی مرتبط با H₂S | H₂S، فشار جزئی، pH، دما، تنش و وضعیت متالورژیکی | تعیین الزامات مقاومت در برابر ترک خوردگی محیط ترش | انتخاب ماده فقط بر اساس نرخ خوردگی |
| ترک خوردگی تنشی ناشی از کلراید | کلراید، دما، تنش و نوع آلیاژ | محدودکردن برخی متریال ها در شرایط مستعد | انتخاب فولاد زنگ نزن صرفاً به دلیل عنوان «مقاوم به خوردگی» |
| آسیب هیدروژنی | منبع هیدروژن، محیط، تنش و مشخصات متالورژیکی | بررسی حساسیت ماده و الزامات ساخت | خرابی بدون کاهش ضخامت قابل توجه |
| خوردگی گالوانیکی | تماس فلزات غیرمشابه و وجود الکترولیت | بررسی زوج متریال و نسبت سطوح | خوردگی سریع تر یکی از اجزای متصل |
| خوردگی زیر عایق | دمای سطح، نفوذ آب، عایق و پوشش خارجی | تعیین سامانه حفاظت خارجی و برنامه کنترل | خوردگی پنهان زیر عایق باوجود سالم بودن ظاهر تجهیز |
وجود H₂S نمونه مهمی از شرایطی است که نباید فقط به «خورندگی سیال» تقلیل داده شود. استاندارد فعال ANSI/NACE MR0175-2021/ISO 15156:2020 انتخاب و ارزیابی متریال برای محیط های حاوی H₂S در تولید نفت و گاز را با تمرکز بر مقاومت در برابر انواع ترک خوردگی مرتبط پوشش می دهد. شدت محیط و حساسیت متریال نیز صرفاً از غلظت H₂S به تنهایی تعیین نمی شود.
برای واحد خرید، مسیر تصمیم بهتر است از شرایط سرویس به مکانیزم آسیب برسد:
| داده مشاهده شده در سرویس | سؤال فنی قبل از تعیین متریال |
|---|---|
| CO₂ همراه با آب | آیا شرایط برای خوردگی داخلی ناشی از CO₂ فراهم است؟ |
| H₂S | آیا الزامات محیط ترش و مقاومت در برابر ترک خوردگی اعمال می شوند؟ |
| کلراید + دمای بالا | آیا خوردگی موضعی یا ترک خوردگی تنشی باید کنترل شود؟ |
| جامدات + سرعت جریان بالا | آیا سایش-خوردگی عامل تعیین کننده است؟ |
| دو فلز غیرمشابه در محیط مرطوب | آیا زوج گالوانیکی نامطلوب ایجاد می شود؟ |
| تجهیز عایق شده در معرض رطوبت | آیا خوردگی زیر عایق باید در طراحی حفاظت خارجی دیده شود؟ |
خوردگی زیر عایق نیز باید مستقل از خوردگی داخلی سیال دیده شود. DNV آن را یک تهدید پنهان برای تجهیزات و پایپینگ معرفی می کند و در DNV-RP-G109 رویکرد مبتنی بر ریسک برای مدیریت آن ارائه شده است. بنابراین مناسب بودن متریال برای سیال داخل تجهیز، به تنهایی مقاومت سطح خارجی تجهیز را اثبات نمی کند.
نکته انتخاب: ابتدا مکانیزم آسیب محتمل بر اساس سیال، آب، دما، فشار، سرعت جریان، جامدات، H₂S، CO₂، کلراید و شرایط خارجی تعیین شود؛ سپس متریال و روش حفاظت برای کنترل همان مکانیزم انتخاب شوند. عبارت «Corrosion Resistant Material» یا «متریال مقاوم به خوردگی» بدون مشخص کردن مکانیزم هدف، مشخصات فنی کافی برای استعلام نیست.
متریال اجزای در تماس با سیال
در استعلام تجهیزات صنعت نفت، جنس بدنه به تنهایی معرف متریال کل تجهیز نیست. باید تمام اجزایی که با سیال فرایندی در تماس هستند به صورت جداگانه شناسایی شوند و جنس هرکدام بر اساس همان سرویس تعیین شود. این موضوع به ویژه در پمپ، کمپرسور، ولو، مخزن تحت فشار، مبدل و تجهیزات دارای قطعات داخلی اهمیت دارد؛ چون ممکن است بدنه از یک متریال و اجزای داخلی از متریال دیگری ساخته شوند.
| جزء در تماس با سیال | نمونه متریال قابل بررسی | نکته اصلی در انتخاب |
|---|---|---|
| بدنه یا پوسته | فولاد کربنی، فولاد کم آلیاژ، فولاد زنگ نزن، دوبلکس، آلیاژ نیکل | باید با فشار، دما و محیط خورنده سرویس تطبیق داشته باشد |
| تریم داخلی | فولاد زنگ نزن، دوبلکس، آلیاژ نیکل یا مواد سخت پوش شده | در ولوها و تجهیزات کنترلی ممکن است از بدنه بحرانی تر باشد |
| آب بندها | الاستومر، PTFE، گرافیت یا مواد مهندسی دیگر | سازگاری شیمیایی و دمایی باید جداگانه کنترل شود |
| گسکت | گرافیتی، فلزی، PTFE یا ترکیبی | نوع سیال، فشار و دما تعیین کننده است |
| پیچ و مهره | فولاد کربنی، آلیاژی یا زنگ نزن | شرایط محیطی، دما و الزامات کد اهمیت دارد |
| تیوب ها | فولاد کربنی، زنگ نزن، دوبلکس، آلیاژ نیکل یا مواد غیرفلزی | در مبدل ها می توانند عامل اصلی قیمت و مقاومت خوردگی باشند |
| اجزای داخلی | Tray، Demister، Impeller، Rotor، Baffle و سایر قطعات | باید بر اساس تماس واقعی با سیال و بار مکانیکی انتخاب شوند |
تفاوت گروه های متریال باید در پیشنهاد فروشنده شفاف باشد:
| گروه متریال | کاربرد تصمیمی در خرید |
|---|---|
| فولاد کربنی | گزینه اقتصادی برای بسیاری از سرویس ها، در صورت کنترل مناسب خوردگی |
| فولاد کم آلیاژ | برای شرایطی که خواص مکانیکی یا دمایی بالاتر نیاز است |
| فولاد زنگ نزن | برای برخی محیط های خورنده، اما نه به صورت عمومی برای همه سرویس ها |
| فولاد دوبلکس | زمانی که ترکیبی از استحکام و مقاومت خوردگی بالاتر لازم است |
| آلیاژ نیکل | برای سرویس های بسیار خورنده یا دمایی خاص |
| روکش فلزی | زمانی که بدنه سازه ای ارزان تر و سطح در تماس مقاوم تر موردنیاز است |
| روکش جوشی | ایجاد لایه مقاوم روی سطح داخلی با جوش کاری |
| مواد غیرفلزی | برای بعضی سرویس های خورنده، عایقی یا سبک وزن |
در تجهیزاتی که از روکش فلزی یا روکش جوشی استفاده می شود، باید مشخص شود کدام سطح پوشش داده شده، جنس لایه مقاوم چیست و آیا تمام نواحی در تماس با سیال واقعاً تحت همان حفاظت قرار دارند. صرف نوشتن «Clad» یا «Overlay» برای ارزیابی کافی نیست.
اشتباه رایج این است که جنس بدنه به کل تجهیز تعمیم داده شود. برای مثال، ممکن است بدنه ولو از فولاد کربنی باشد اما تریم داخلی از آلیاژ مقاوم تری انتخاب شده باشد؛ یا پوسته مبدل از فولاد کربنی و تیوب ها از آلیاژ نیکل باشند. اگر این تفکیک در استعلام مشخص نشود، دو پیشنهاد با عنوان ظاهراً مشابه ممکن است از نظر مقاومت خوردگی و قیمت کاملاً متفاوت باشند.
نکته استعلام: برای هر تجهیز، یک فهرست اجزای در تماس با سیال تهیه و جنس هر جزء به صورت مستقل ثبت شود. حداقل بدنه، تریم، آب بند، گسکت، پیچ ومهره های مرتبط، تیوب ها و اجزای داخلی باید بررسی شوند. عبارت کلی «متریال تجهیز: Stainless Steel» بدون این تفکیک، مبنای کافی برای خرید نیست.
خوردگی مجاز، روکش فلزی و پوشش
برای کنترل خوردگی در تجهیزات صنعت نفت یک راهکار واحد وجود ندارد. افزایش ضخامت برای جبران خوردگی، انتخاب آلیاژ مقاوم، روکش فلزی، روکش جوشی، لاینینگ، پوشش محافظ، حفاظت کاتدی یا استفاده از بازدارنده خوردگی هرکدام محدوده کاربرد، هزینه، نیاز بازرسی و محدودیت تعمیر متفاوتی دارند. انتخاب باید از مکانیزم آسیب، عمر طراحی، امکان دسترسی برای بازرسی و شرایط تعمیر شروع شود؛ نه از این فرض که گزینه گران تر الزاماً بهتر است.
| راهکار | منطق استفاده | مزیت اصلی | محدودیت یا ریسک | چه چیزی در استعلام کنترل شود؟ |
|---|---|---|---|---|
| افزایش ضخامت برای خوردگی | جبران کاهش تدریجی ضخامت در طول عمر طراحی | ساده و قابل پیش بینی برای خوردگی عمومی | برای خوردگی موضعی یا ترک زایی راهکار کافی نیست | مقدار خوردگی مجاز، مبنای نرخ خوردگی و عمر طراحی |
| آلیاژ مقاوم | کاهش نرخ خوردگی یا کنترل مکانیزم خاص | کاهش نیاز به تعمیر و حفاظت تکمیلی | هزینه اولیه بالا و احتمال بیش مهندسی | گرید دقیق، شرایط سرویس و مبنای انتخاب |
| روکش فلزی | استفاده از بدنه سازه ای ارزان تر با سطح مقاوم تر در تماس با سیال | کاهش مصرف آلیاژ گران | حساسیت نواحی اتصال، لبه ها و تعمیرات | جنس و ضخامت روکش، محدوده پوشش و روش اتصال |
| روکش جوشی | ایجاد لایه مقاوم به خوردگی با جوش روی سطح پایه | امکان اعمال موضعی یا گسترده روی سطح داخلی | کنترل کیفیت جوش و رقیق شدن متالورژیکی اهمیت دارد | متریال روکش، ضخامت نهایی و الزامات آزمون |
| لاینینگ | ایجاد سد غیرفلزی یا فلزی بین سیال و بدنه | مناسب برای برخی محیط های بسیار خورنده | آسیب موضعی می تواند زیرلایه را در معرض سیال قرار دهد | جنس، ضخامت، روش اتصال و تعمیرپذیری |
| پوشش محافظ | جداسازی سطح از محیط خورنده | هزینه کمتر در بسیاری از کاربردهای خارجی | عملکرد وابسته به آماده سازی سطح و کیفیت اجرا | سیستم پوشش، آماده سازی سطح، ضخامت و معیار پذیرش |
| حفاظت کاتدی | کاهش خوردگی الکتروشیمیایی سطح فلزی | مناسب برای سازه های مدفون یا غوطه ور | نیازمند طراحی، پایش و نگهداری مستقل | نوع سامانه، جریان یا آند، نقاط پایش و عمر طراحی |
| بازدارنده خوردگی | کاهش نرخ خوردگی از طریق تزریق ماده شیمیایی | انعطاف پذیر و قابل تنظیم در بهره برداری | وابسته به تداوم تزریق و کیفیت توزیع | ماده، نرخ تزریق، محل تزریق و مسئولیت تأمین |
خوردگی مجاز باید با عمر طراحی و نرخ خوردگی مورد انتظار مرتبط باشد. اگر تجهیز 20 سال عمر طراحی دارد، عدد خوردگی مجاز باید از یک مبنای مهندسی قابل دفاع بیاید؛ نه اینکه صرفاً به صورت یک عدد قراردادی برای همه تجهیزات تکرار شود. در تجهیزاتی که خوردگی موضعی، ترک زایی یا آسیب هیدروژنی محتمل است، افزایش ضخامت به تنهایی راهکار قابل اتکا نیست.
در انتخاب میان آلیاژ مقاوم، روکش فلزی، روکش جوشی یا لاینینگ نیز هزینه اولیه تنها معیار نیست. باید بررسی شود آسیب احتمالی چگونه شناسایی می شود، آیا سطح قابل بازرسی است، تعمیر در سایت امکان پذیر است و اگر حفاظت موضعی از بین برود چه پیامدی ایجاد می شود. این عوامل می توانند گزینه ای با قیمت خرید بالاتر را در طول عمر تجهیز اقتصادی تر کنند.
| شرایط پروژه | راهکار قابل بررسی | نکته تصمیم |
|---|---|---|
| خوردگی عمومی قابل پیش بینی | افزایش ضخامت یا آلیاژ مقاوم | هزینه چرخه عمر مقایسه شود |
| محیط شدیداً خورنده و سطح وسیع | روکش فلزی، روکش جوشی یا لاینینگ | قابلیت تعمیر و کنترل کیفیت ساخت مهم است |
| سطح خارجی در محیط خورنده | پوشش محافظ | کیفیت آماده سازی و اجرای پوشش تعیین کننده است |
| سازه مدفون یا غوطه ور | پوشش + حفاظت کاتدی | عملکرد دو سامانه باید هماهنگ بررسی شود |
| خوردگی داخلی قابل کنترل شیمیایی | بازدارنده خوردگی | قابلیت تزریق پایدار و پایش خوردگی ضروری است |
| عمر طراحی طولانی و دسترسی محدود | آلیاژ مقاوم تر یا حفاظت پایدارتر | هزینه اولیه بالاتر ممکن است توجیه داشته باشد |
نکته استعلام: برای هر راهکار باید مشخص شود کدام سطح یا جزء را پوشش می دهد، چه عمر طراحی دارد، چگونه بازرسی می شود، روش تعمیر چیست و مسئولیت بهره برداری آن با چه طرفی است. عبارت هایی مانند «Corrosion Resistant»، «Coated» یا «Clad» بدون تعیین جنس، ضخامت، محدوده اجرا و معیار پذیرش، مشخصات فنی کافی محسوب نمی شوند.
الزامات سرویس ترش
وجود H₂S در سیال به تنهایی برای تعیین الزامات سرویس ترش کافی نیست. باید مشخص شود H₂S در چه غلظت یا فشار جزئی، در حضور چه مقدار آب، در چه دما و فشاری و همراه با چه ترکیب شیمیایی وجود دارد. سپس باید بررسی شود آیا این شرایط می توانند مکانیزم های ترک خوردگی مرتبط با H₂S را برای متریال موردنظر فعال کنند یا خیر. ISO 15156-1:2020 نیز سرویس ترش را مواجهه با محیط های نفتی حاوی مقدار کافی H₂S برای ایجاد مکانیزم های مشخص ترک خوردگی تعریف می کند.
| داده سرویس | چه چیزی باید در استعلام مشخص شود؟ | اثر بر ارزیابی متریال |
|---|---|---|
| H₂S | غلظت یا فشار جزئی بر حسب مبنای استاندارد مربوط | تعیین شدت مواجهه با محیط ترش |
| آب | وجود آب آزاد، فاز آبی یا شرایط ایجاد آن | بسیاری از مکانیزم های ترک خوردگی به محیط آبی وابسته اند |
| pH | مقدار یا محدوده در فاز آبی، در صورت کاربرد | بر شدت برخی مکانیزم های مرتبط با H₂S اثر دارد |
| دما | حداقل، عادی و حداکثر | محدوده مجاز بعضی متریال ها به دما وابسته است |
| فشار | فشار واقعی سرویس | برای تعیین فشار جزئی H₂S و شرایط محیط اهمیت دارد |
| کلراید و سایر یون ها | غلظت در فاز آبی در صورت ارتباط | می توانند حساسیت بعضی آلیاژها را تغییر دهند |
| تنش و سختی متریال | حدود موردنیاز استاندارد و پروژه | مقاومت در برابر ترک خوردگی فقط تابع ترکیب شیمیایی نیست |
| عملیات حرارتی و ساخت | وضعیت نهایی متریال و جوش ها | می تواند صلاحیت متریال برای سرویس ترش را تغییر دهد |
ISO 15156 مجموعه ای از مکانیزم های ترک خوردگی ناشی از H₂S را پوشش می دهد و صرفاً یک «استاندارد خوردگی» عمومی نیست:
| مکانیزم مرتبط | موضوعی که در انتخاب متریال باید کنترل شود |
|---|---|
| ترک خوردگی تنشی سولفیدی | حساسیت متریال تحت تنش در محیط حاوی H₂S |
| ترک خوردگی القاشده با هیدروژن | ورود و تجمع هیدروژن در متریال |
| ترک خوردگی پلکانی | اتصال ترک های هیدروژنی در صفحات مختلف |
| ترک خوردگی هیدروژنی جهت دار با تنش | اثر هم زمان هیدروژن و تنش موضعی |
| ترک خوردگی ناحیه نرم | حساسیت برخی نواحی متالورژیکی، به ویژه در اتصالات جوشی |
| ترک خوردگی تنشی | اثر محیط، تنش و شرایط متریال |
ISO 15156-1:2020 برای انتخاب و تأیید صلاحیت متریال فلزی در تجهیزات تولید نفت و گاز و واحدهای شیرین سازی گاز طبیعی در محیط های حاوی H₂S تدوین شده است و الزامات کد طراحی یا مقررات پروژه را نیز جایگزین نمی کند. بنابراین وجود H₂S در یک تجهیز پالایشگاهی به این معنی نیست که باید بدون بررسی، ISO 15156 برای آن الزام شود.
برای محیط های ترش پالایشگاهی، استاندارد ISO 17945:2015 دامنه متفاوتی دارد و مشخصاً الزامات متریال مقاوم به ترک خوردگی تنشی سولفیدی در محیط های خورنده پالایشگاهی حاوی H₂S را پوشش می دهد. این استاندارد تجهیزاتی مانند مخازن تحت فشار، مبدل ها، پایپینگ، بدنه ولو و پوسته پمپ و کمپرسور را در دامنه پالایشگاهی خود در نظر می گیرد و در سال ۲۰۲۶ همچنان نسخه منتشرشده جاری است، هرچند تحت بازنگری دوره ای قرار دارد.
| محل کاربرد | مرجع قابل بررسی | نکته تصمیم |
|---|---|---|
| تولید نفت و گاز بالادستی | ISO 15156 | دامنه استاندارد و شرایط واقعی H₂S کنترل شود |
| شیرین سازی گاز طبیعی در دامنه استاندارد | ISO 15156 | انتخاب و تأیید صلاحیت متریال بر اساس محیط واقعی |
| پالایش نفت | ISO 17945 در صورت انطباق با دامنه | ISO 15156 به صورت خودکار تعمیم داده نشود |
| پتروشیمی یا سایر واحدهای پایین دستی | استاندارد و الزامات اختصاصی سرویس بررسی شود | وجود H₂S به تنهایی مرجع استاندارد را تعیین نمی کند |
حتی پیش نویس نسل بعدی ISO 15156 نیز صریح تر اعلام می کند که این سند برای تجهیزات پایین دستی و پالایشگاهی در نظر گرفته نشده و برای کاربردهای پایین دستی به ISO 17945/NACE MR0103 ارجاع می دهد.
نکته استعلام: به جای درج عبارت کلی «Sour Service»، در درخواست خرید شرایط واقعی H₂S، آب، pH، دما، فشار و استاندارد قابل اعمال مشخص شود. سپس فروشنده اعلام کند کدام اجزای در تماس با سیال باید الزامات سرویس ترش را رعایت کنند و مبنای تأیید صلاحیت متریال آن ها چیست. این کار از دو خطا جلوگیری می کند: حذف الزام ضروری در یک سرویس واقعاً ترش، یا تحمیل ISO 15156 به تجهیزی که اساساً خارج از دامنه آن قرار دارد.
ردیابی و گواهی متریال
برای اجزای بحرانی تجهیزات صنعت نفت، عبارت هایی مانند «آلیاژ باکیفیت» یا «متریال ممتاز» ارزش اثبات فنی ندارند. خریدار باید بتواند جنس قطعه را با مدارک قابل ردیابی کنترل کند؛ یعنی مشخص باشد قطعه از چه گریدی ساخته شده، به کدام ذوب یا بچ تعلق دارد، چه عملیات حرارتی یا آزمون هایی روی آن انجام شده و این مدارک چگونه به همان قطعه نصب شده روی تجهیز متصل می شوند.
| مدرک یا کنترل | چه چیزی را اثبات می کند؟ | چه زمانی اهمیت بیشتری دارد؟ | نکته ارزیابی |
|---|---|---|---|
| گرید متریال | نوع دقیق ماده طبق استاندارد مرجع | همه اجزای بحرانی یا تحت فشار | نام عمومی مانند Stainless Steel کافی نیست |
| شماره ذوب | ارتباط قطعه با ذوب تولیدی مشخص | قطعات فلزی تحت فشار و اجزای بحرانی | شماره باید با گواهی متریال قابل تطبیق باشد |
| گواهی آزمون متریال (MTC) | ترکیب شیمیایی و خواص ثبت شده ماده | زمانی که پروژه یا کد گواهی متریال را الزام می کند | نوع گواهی و ارتباط آن با قطعه کنترل شود |
| قابلیت ردیابی | اتصال قطعه نهایی به Heat Number و مدارک تولید | ساخت، ماشین کاری و مونتاژ قطعات بحرانی | ردیابی نباید بعد از برش یا ماشین کاری قطع شود |
| شناسایی مثبت متریال (PMI) | تطبیق ترکیب آلیاژی قطعه با گرید مورد انتظار | آلیاژهای حساس، سرویس های بحرانی یا پروژه های دارای الزام ویژه | PMI جایگزین کامل MTC یا ردیابی ساخت نیست |
| سوابق عملیات حرارتی | اجرای سیکل حرارتی تعیین شده | متریال هایی که خواص آن ها به عملیات حرارتی وابسته است | باید به همان قطعه یا بچ مرتبط باشد |
| آزمون سختی | کنترل سختی در محدوده مجاز | سرویس ترش، قطعات عملیات حرارتی شده یا موارد تعیین شده کد | محل آزمون و حدود پذیرش مشخص باشند |
| آزمون ضربه | ارزیابی چقرمگی در دمای تعیین شده | سرویس دمای پایین یا موارد الزام شده کد | دمای آزمون، انرژی و معیار پذیرش ثبت شوند |
| نقشه متریال | مشخص کردن جنس اجزای مختلف تجهیز | تجهیزاتی با چند گرید یا چند نوع آلیاژ | امکان تطبیق گواهی هر قطعه با محل واقعی نصب |
قابلیت ردیابی باید تا حدی تعریف شود که برای قطعه موردنظر ارزش خرید ایجاد کند. برای مثال، در یک مخزن تحت فشار یا ولو بحرانی، خریدار ممکن است نیاز داشته باشد مسیر قطعه → شماره ذوب → گواهی متریال → نتایج آزمون قابل دنبال کردن باشد. در مقابل، الزام همین سطح از ردیابی برای تمام قطعات غیرحساس می تواند بدون ایجاد ارزش متناسب، هزینه و حجم مدارک را افزایش دهد.
در پروژه هایی که چند متریال مشابه ظاهری استفاده می شوند، PMI می تواند برای کاهش ریسک اختلاط آلیاژها مفید باشد؛ اما این آزمون نباید به تنهایی به عنوان اثبات کامل هویت متریال تلقی شود. PMI ترکیب عنصری قطعه را بررسی می کند، در حالی که گواهی متریال و سوابق تولید اطلاعاتی مانند خواص مکانیکی، عملیات حرارتی یا نتایج آزمون های دیگر را نیز پوشش می دهند.
| وضعیت پروژه | سطح کنترل قابل بررسی |
|---|---|
| فولاد کربنی معمولی در سرویس غیر بحرانی | گرید + شماره ذوب + گواهی متریال در صورت الزام |
| آلیاژ زنگ نزن یا دوبلکس | ردیابی کامل + گواهی متریال + PMI در صورت الزام |
| سرویس ترش | گرید + سختی + عملیات حرارتی + مدارک مرتبط با استاندارد سرویس |
| سرویس دمای پایین | گرید + آزمون ضربه + دمای آزمون + قابلیت ردیابی |
| تجهیز با چند متریال مختلف | نقشه متریال + گواهی هر جزء + شناسه های قابل ردیابی |
نکته استعلام: در مدارک خرید مشخص شود کدام قطعات به MTC، شماره ذوب، PMI، آزمون سختی، آزمون ضربه یا سوابق عملیات حرارتی نیاز دارند. هدف این نیست که بیشترین تعداد مدرک جمع آوری شود؛ هدف این است که جنس اجزای بحرانی تجهیز با داده قابل اثبات و قابل ردیابی تأیید شود.
استاندارد و سطح انطباق تجهیز چگونه تعیین می شود؟
در خرید تجهیزات صنعت نفت، عبارت هایی مانند «مطابق API»، «طبق ASME» یا «استاندارد بین المللی» برای تعریف الزام فنی کافی نیستند. خریدار باید مشخص کند کدام کد طراحی، کدام استاندارد محصول، کدام الزامات اختصاصی کارفرما و چه سطحی از گواهی یا تأیید سازنده موردنیاز است. در غیر این صورت ممکن است دو فروشنده هر دو ادعای انطباق داشته باشند، اما دامنه واقعی تعهد آن ها متفاوت باشد.
برای ایجاد مبنای مقایسه، الزامات انطباق بهتر است به چهار بخش تفکیک شوند:
| محور انطباق | چه چیزی باید مشخص شود؟ | اثر بر ارزیابی پیشنهاد |
|---|---|---|
| کد طراحی و استاندارد محصول | شماره، ویرایش و محدوده کاربرد | مشخص می کند تجهیز بر چه مبنای فنی طراحی و ساخته شده است |
| استانداردهای کارفرما و پروژه | الزامات تکمیلی، محدودیت ها و مشخصات اختصاصی | تفاوت میان استاندارد عمومی و نیاز واقعی پروژه را روشن می کند |
| گواهی و مجوز سازنده | نوع گواهی، دامنه اعتبار و ارتباط آن با تجهیز | مشخص می کند ادعای انطباق فقط فنی است یا تحت نظام رسمی تأیید شده |
| انحرافات و استثناها | بند مرجع، پیشنهاد جایگزین و اثر آن | مانع از پذیرش پنهانی تفاوت های فنی می شود |
کد یا استاندارد باید متناسب با خانواده تجهیز و کاربرد آن انتخاب شود. استاندارد موردنیاز یک پمپ، کمپرسور، مخزن تحت فشار، شیر سرچاهی، ابزار دقیق یا تجهیز برقی یکسان نیست و استفاده از نام سازمان منتشرکننده به جای شماره دقیق سند، مبنای مناسبی برای استعلام ایجاد نمی کند.
همچنین رعایت استاندارد پایه همیشه تمام الزامات پروژه را پوشش نمی دهد. کارفرما ممکن است الزامات سخت گیرانه تری برای متریال، بازرسی، آزمون، مدارک، شرایط محیطی یا سطح افزونگی تعریف کرده باشد. این موارد باید جدا از استاندارد اصلی ثبت شوند تا فروشنده بتواند انطباق یا انحراف خود را صریح اعلام کند.
نکته استعلام: پیش از ارسال درخواست قیمت، برای هر تجهیز یک فهرست مبانی انطباق تهیه شود که شامل کد طراحی، استاندارد محصول، الزامات اختصاصی پروژه، نوع گواهی موردنیاز و نحوه اعلام انحرافات باشد. پیشنهاد فروشنده فقط زمانی «مطابق» تلقی شود که دامنه این انطباق به صورت روشن و قابل اثبات مشخص شده باشد.
کد طراحی و استاندارد محصول
در درخواست خرید تجهیزات صنعت نفت باید میان کد طراحی و استاندارد محصول تفاوت گذاشت. کد طراحی معمولاً مبنای محاسبات، حدود طراحی، الزامات ساخت، آزمون و پذیرش تجهیز یا سیستم را تعیین می کند؛ در حالی که استاندارد محصول بیشتر مشخصات یک خانواده مشخص از تجهیزات، اجزا یا الزامات فنی همان محصول را پوشش می دهد. این دو ممکن است هم زمان برای یک تجهیز لازم باشند، اما جایگزین یکدیگر نیستند.
| نوع مرجع | نمونه | دامنه معمول کاربرد | نکته خرید |
|---|---|---|---|
| کد طراحی | ASME BPVC Section VIII | طراحی و ساخت مخازن تحت فشار | باید Division، ویرایش و الزامات پروژه مشخص شوند |
| کد طراحی سیستم | ASME B31.3 | لوله کشی فرایندی | برای کل تجهیز جایگزین استاندارد اختصاصی محصول نیست |
| استاندارد محصول | API 6A | تجهیزات سرچاهی و درخت کریسمس | سطح مشخصات محصول، کلاس ها و الزامات مرتبط باید دقیق اعلام شوند |
| استاندارد محصول | API 16A | تجهیزات عبور ابزار حفاری و کنترل چاه | باید دامنه تجهیز و نسخه مرجع کنترل شود |
| استاندارد تجهیزات محیط مستعد انفجار | IEC 60079 | تجهیزات برقی و حفاظت در محیط های مستعد انفجار | شماره بخش مرتبط و نوع حفاظت باید مشخص باشد |
| استاندارد متریال سرویس H₂S | ISO 15156 | انتخاب و تأیید صلاحیت متریال در دامنه تعریف شده تولید نفت و گاز | نباید به صورت عمومی به تمام تجهیزات پایین دستی تعمیم داده شود |
عبارت کلی «مطابق API» یا «مطابق ASME» برای استعلام کافی نیست. هر مرجع باید با شماره دقیق، ویرایش، اصلاحیه و محدوده اعمال مشخص شود. برای نمونه، نوشتن API 6A بدون تعیین ویرایش و الزامات پروژه می تواند باعث شود فروشندگان بر مبنای نسخه های متفاوت یا دامنه های متفاوت پیشنهاد بدهند.
همچنین باید روشن شود کدام سند مرجع اصلی و کدام سند مکمل است. برای مثال، ممکن است یک تجهیز سرچاهی بر اساس API 6A انتخاب شود، اما متریال بعضی اجزای آن در محیط حاوی H₂S نیز باید با الزامات ISO 15156 تطبیق داده شود. این به معنی آن نیست که ISO 15156 جایگزین استاندارد محصول می شود؛ هرکدام مسئله متفاوتی را پوشش می دهند.
| آنچه باید در استعلام ثبت شود | مثال |
|---|---|
| شماره استاندارد | API 6A |
| ویرایش | Edition مشخص |
| اصلاحیه | Addendum یا Errata موردنیاز پروژه |
| دامنه اعمال | طراحی، ساخت، متریال، آزمون یا گواهی |
| الزامات تکمیلی | مشخصات اختصاصی کارفرما یا پروژه |
| استثناها | بندهایی که اعمال نمی شوند یا تغییر کرده اند |
اگر پروژه الزاماتی سخت گیرانه تر از استاندارد پایه دارد، این موارد باید جداگانه در مشخصات فنی نوشته شوند. نباید انتظار داشت فروشنده از عبارت مبهم «مطابق استانداردهای پروژه» جزئیات موردنظر کارفرما را حدس بزند.
نکته استعلام: برای هر تجهیز، کد طراحی، استاندارد محصول، شماره ویرایش، اصلاحیه ها و الزامات تکمیلی پروژه به صورت جداگانه تعیین شوند. نام سازمان منتشرکننده استاندارد به تنهایی مشخصات فنی محسوب نمی شود.
استانداردهای کارفرما و مشخصات پروژه
استاندارد عمومی همیشه آخرین سطح الزام نیست. مشخصات فنی پروژه ممکن است برای متریال، بازرسی، آزمون، مدارک، شرایط محیطی یا الزامات ساخت سخت گیرانه تر از کد پایه باشد. بنابراین فروشنده باید پیشنهاد خود را نه فقط با استاندارد عمومی، بلکه با کل سلسله مراتب اسناد پروژه تطبیق دهد.
| سطح مدرک | نقش در خرید | نکته تصمیم |
|---|---|---|
| قانون و مقررات | الزام قانونی محل پروژه | در صورت تعارض معمولاً بالاترین اولویت را دارد |
| کد طراحی | مبنای طراحی و الزامات فنی اصلی | باید شماره و ویرایش دقیق آن مشخص شود |
| مشخصات فنی پروژه | الزامات تکمیلی یا سخت گیرانه تر کارفرما | ممکن است فراتر از حداقل الزامات کد باشد |
| دیتاشیت | شرایط واقعی همان تجهیز | اعداد و داده های اختصاصی پروژه را تثبیت می کند |
| نقشه | هندسه، جانمایی و جزئیات اجرایی | باید با دیتاشیت و مشخصات فنی هم خوان باشد |
| استاندارد سازنده | روش داخلی سازنده | فقط در صورت عدم تعارض با اسناد بالادست قابل پذیرش است |
| پیشنهاد فروشنده | تعهد واقعی فروشنده | نباید خودکار جایگزین الزامات پروژه شود |
مشکل زمانی ایجاد می شود که دو مدرک یک الزام را متفاوت تعریف کنند. برای مثال، کد ممکن است حداقل سطح آزمون را تعیین کرده باشد، اما مشخصات پروژه آزمون گسترده تری بخواهد؛ یا دیتاشیت یک مقدار طراحی مشخص داده باشد و نقشه عدد دیگری نشان دهد. در این شرایط فروشنده نباید رأساً یکی از مدارک را انتخاب کند.
| نوع تعارض | اقدام مناسب |
|---|---|
| قانون با استاندارد پروژه | الزام قانونی ملاک قرار گیرد |
| کد با مشخصات پروژه | سخت گیرانه تر بودن یا اولویت قراردادی بررسی شود |
| دیتاشیت با نقشه | موضوع برای رفع ابهام ارجاع شود |
| استاندارد سازنده با مشخصات پروژه | انحراف رسمی اعلام شود |
| پیشنهاد فروشنده با اسناد استعلام | در فهرست انحرافات ثبت و ارزیابی شود |
ترتیب اولویت اسناد باید پیش از سفارش در قرارداد مشخص شود. اگر این ترتیب روشن نباشد، عبارت هایی مانند «در صورت تعارض، سخت گیرانه ترین الزام اعمال شود» هم می توانند ابهام ایجاد کنند؛ چون همیشه مشخص نیست کدام الزام واقعاً سخت گیرانه تر یا قابل اجراست.
نکته استعلام: همراه درخواست خرید، یک ترتیب اولویت اسناد تعریف شود و از فروشنده خواسته شود هر تعارض یا عدم انطباق را قبل از سفارش به صورت رسمی اعلام کند. سکوت فروشنده نباید بدون قاعده قراردادی روشن به معنی حل شدن خودکار تعارض میان کد، مشخصات پروژه، دیتاشیت و نقشه تلقی شود.
دامنه گواهی و مجوز سازنده
داشتن یک گواهی عمومی، به معنی مجازبودن سازنده برای تولید یا نشان گذاری تمام تجهیزات صنعت نفت نیست. هنگام ارزیابی فروشنده باید بررسی شود گواهی دقیقاً برای کدام شرکت، کدام محل تولید، کدام خانواده محصول و تحت چه استانداردی صادر شده است. این موضوع مخصوصاً زمانی مهم است که یک گروه صنعتی چند کارخانه یا چند خط محصول در کشورهای مختلف دارد.
| مورد کنترل | چه چیزی باید بررسی شود؟ | ریسک کنترل نکردن |
|---|---|---|
| نام حقوقی شرکت | نام روی گواهی با سازنده واقعی سفارش تطبیق داشته باشد | ارائه گواهی شرکت مادر یا شرکت دیگری از همان گروه |
| محل کارخانه | آدرس سایت تولیدی تحت پوشش گواهی | ساخت کالا در کارخانه ای که داخل دامنه مجوز نیست |
| دامنه محصول | خانواده دقیق محصولات مجاز | تعمیم مجوز یک محصول به تجهیزات دیگر |
| استاندارد مرجع | شماره استاندارد محصول | نام سازمان صادرکننده به تنهایی کافی نیست |
| ویرایش استاندارد | نسخه ای که دامنه گواهی یا مجوز بر آن استوار است | اختلاف میان نسخه موردنیاز پروژه و مبنای مجوز |
| شماره مجوز | شماره قابل استعلام مجوز یا گواهی | دشواری راستی آزمایی اعتبار مدرک |
| تاریخ اعتبار | تاریخ صدور و انقضا یا وضعیت جاری | پذیرش مدرک منقضی یا تعلیق شده |
| محدودیت ها | سایز، نوع محصول، فرایند یا سایر محدودیت های درج شده | خرید محصولی خارج از دامنه واقعی گواهی |
در API Monogram دامنه مجوز به صورت مشخص محدود می شود. API تصریح می کند که دارنده مجوز فقط می تواند نشان API را روی انواع محصولاتی استفاده کند که در گواهی اختیار استفاده از نشان درج شده اند و این محصولات نیز باید در همان کارخانه ای ساخته شوند که در گواهی مشخص شده است. محصول باید با مشخصات محصول API مربوط و الزامات برنامه Monogram مطابقت داشته باشد.
بنابراین در ارزیابی یک سازنده دارای API Monogram، این زنجیره باید کنترل شود:
| کنترل | سؤال مناسب برای واحد خرید |
|---|---|
| سازنده | آیا نام حقوقی روی مجوز با سازنده پیشنهادی یکسان است؟ |
| کارخانه | آیا کالای سفارش شده در همان سایت مندرج در مجوز ساخته می شود؟ |
| محصول | آیا خانواده تجهیز داخل دامنه مجوز قرار دارد؟ |
| استاندارد | مجوز مربوط به کدام API Product Specification است؟ |
| شماره مجوز | آیا شماره مجوز معتبر و قابل راستی آزمایی است؟ |
| اعتبار | آیا مجوز در زمان ساخت محصول معتبر خواهد بود؟ |
| محدودیت | آیا سایز، نوع یا محصول پیشنهادی خارج از محدوده ذکرشده نیست؟ |
گواهی سیستم مدیریت ISO نیز با گواهی محصول تفاوت دارد. گواهی یک سیستم مدیریت نشان می دهد سیستم مدیریتی سازمان در دامنه مشخصی توسط یک نهاد صدور گواهی ارزیابی شده است؛ این مدرک به تنهایی ثابت نمی کند یک مدل مشخص از تجهیز با یک استاندارد محصول خاص منطبق است. خود ISO نیز گواهی صادر نمی کند و صدور گواهی توسط نهادهای مستقل انجام می شود.
| نوع مدرک | چه چیزی را نشان می دهد؟ | چه چیزی را به تنهایی اثبات نمی کند؟ |
|---|---|---|
| گواهی سیستم مدیریت | وجود سیستم مدیریتی منطبق در دامنه ثبت شده | انطباق یک تجهیز مشخص با استاندارد محصول |
| گواهی محصول | انطباق محصول یا خانواده محصول در دامنه تعیین شده | مجازبودن تمام محصولات همان سازنده |
| API Monogram | مجوز استفاده از نشان API برای محصول و کارخانه مشخص | تأیید عمومی تمام تولیدات شرکت |
| گزارش آزمون یا بازرسی | نتیجه آزمون یا بازرسی روی دامنه مشخص | وجود مجوز رسمی برای محصول دیگری |
در نتیجه، عبارت هایی مانند «API Certified Manufacturer» یا «ISO Certified Company» بدون ارائه دامنه مدرک برای ارزیابی خرید کافی نیستند. واحد خرید باید ببیند گواهی دقیقاً چه چیزی را پوشش می دهد، نه اینکه فقط چه لوگویی روی آن وجود دارد.
نکته ارزیابی تأمین کننده: همراه پیشنهاد، نام دقیق سازنده، کارخانه محل تولید، استاندارد و ویرایش مربوط، دامنه محصول، شماره مجوز، تاریخ اعتبار و محدودیت های گواهی دریافت شود. API Monogram، گواهی سیستم مدیریت ISO و گواهی محصول سه مدرک با کارکرد متفاوت هستند و نباید به جای یکدیگر استفاده شوند.
محدوده تأمین و مرز تحویل چگونه تعریف می شود؟
در خرید تجهیزات صنعت نفت، قیمت زمانی قابل مقایسه است که محدوده تأمین و مرز تحویل هر فروشنده دقیقاً مشخص باشند. یک پیشنهاد ممکن است فقط تجهیز اصلی را شامل شود، در حالی که پیشنهاد دیگر محرک، شاسی، سیستم های کمکی، ابزار دقیق، تابلو، پایپینگ داخلی و قطعات یدکی را نیز در قیمت پایه داشته باشد. بدون این تفکیک، اختلاف قیمت می تواند صرفاً ناشی از تفاوت در دامنه تحویل باشد، نه کیفیت یا برند تجهیز.
| بخش محدوده تأمین | چه چیزی باید در استعلام روشن شود؟ | ریسک ابهام |
|---|---|---|
| تجهیز اصلی | مدل، تعداد، اجزای داخلی و بخش های مکانیکی | حذف بخشی از تجهیز از قیمت پایه |
| محرک و انتقال قدرت | موتور، توربین، گیربکس، کوپلینگ و شاسی | انتقال هزینه به خریدار |
| سیستم های کمکی | روانکاری، آب بندی، خنک کاری و سامانه های جانبی | پکیج ظاهراً مشابه اما با دامنه متفاوت |
| ابزار دقیق و کنترل | حسگرها، ترانسمیترها، تابلو و کنترل محلی | اختلاف در سطح کنترل و حفاظت |
| پایپینگ و سازه | لوله کشی داخلی، شیرآلات، ساپورت، پلتفرم و عایق | افزایش کار نصب در سایت |
| قطعات یدکی و ابزار مخصوص | قطعات راه اندازی، بهره برداری و ابزار تعمیر | هزینه پایین اولیه ولی هزینه بیشتر بعد از تحویل |
مرز تحویل باید مشخص کند مسئولیت فروشنده دقیقاً تا چه نقطه ای ادامه دارد. برای مثال، ممکن است فروشنده تمام پایپینگ داخل پکیج را تا فلنج مرزی تأمین کند اما اتصال به شبکه سایت بر عهده خریدار باشد؛ یا سیم کشی داخلی تا جعبه اتصال در محدوده فروشنده باشد ولی کابل کشی از آن نقطه تا سامانه کنترل سایت خارج از محدوده باشد.
در پروژه های پکیجی، بهتر است برای هر رشته مهندسی یک مرز مشخص تعریف شود:
| حوزه | نمونه مرز تحویل |
|---|---|
| مکانیکی | آخرین فلنج یا اتصال مکانیکی پکیج |
| برق | ترمینال یا جعبه اتصال مشخص |
| ابزار دقیق | محل پایان سیم کشی یا اتصال سیگنال |
| کنترل | مرز میان کنترل محلی و سامانه کنترل سایت |
| سازه | محدوده شاسی، پلتفرم و ساپورت های داخل پکیج |
| یوتیلیتی | نقطه ورود آب، هوا، بخار، نیتروژن یا سایر سرویس ها |
این مرزبندی فقط برای جلوگیری از اختلاف قراردادی نیست؛ مستقیماً روی قیمت، زمان نصب و حجم کار سایت اثر می گذارد. ممکن است پیشنهاد ارزان تر، تجهیز را در نقطه ای زودتر تحویل دهد و بخش بیشتری از کابل کشی، پایپینگ، سازه یا تجهیزات کمکی را بر عهده خریدار بگذارد.
نکته استعلام: برای هر پیشنهاد، یک ماتریس محدوده تأمین تهیه شود و وضعیت اقلام اصلی به صورت داخل محدوده، اختیاری، بر عهده خریدار یا خارج از محدوده مشخص شود. مقایسه قیمت فقط بعد از هم سطح کردن این اقلام و مرزهای تحویل معنی دار است.
تجهیز اصلی، اجزای داخلی و اجزای مکانیکی
در مقایسه پیشنهادها باید ابتدا مشخص شود منظور فروشنده از «تجهیز اصلی» دقیقاً چه مجموعه ای است. قیمت یک تجهیز بدون مشخص بودن اجزای داخلی و مکانیکی آن قابل مقایسه نیست؛ زیرا یک پیشنهاد ممکن است مجموعه کامل مکانیکی را شامل شود و پیشنهاد دیگر فقط تجهیز پایه بدون متعلقات را قیمت گذاری کرده باشد.
اجزای اصلی باید متناسب با خانواده تجهیز تعریف شوند؛ نه اینکه یک فهرست ثابت برای همه تجهیزات استفاده شود.
| خانواده تجهیز | اجزایی که محدوده تأمین آن ها باید روشن شود | نکته کنترل پیشنهاد |
|---|---|---|
| پمپ | پوسته، پروانه، شفت، یاتاقان ها، محفظه یاتاقان و اجزای آب بندی | مشخص شود قیمت مربوط به پمپ کامل مکانیکی است یا فقط مجموعه پایه |
| کمپرسور | پوسته، روتور، شفت، یاتاقان ها و اجزای داخلی اصلی | اجزای مکانیکی اصلی از سیستم های کمکی تفکیک شوند |
| مخزن تحت فشار و جداکننده | پوسته، هدها و اجزای داخلی مانند صفحات، جداکننده قطرات یا توزیع کننده | عبارت «Vessel» مشخص نمی کند اجزای داخلی در قیمت هستند |
| مبدل پوسته و لوله | پوسته، هد، تیوب ها، تیوب شیت، بافل و باندل | قابل خارج کردن بودن باندل و محدوده کامل آن کنترل شود |
| شیر صنعتی | بدنه، درپوش، عضو مسدودکننده، ساقه و تریم | نوع و متریال تریم باید همراه محدوده تحویل مشخص باشد |
| ماشین دوار دیگر | روتور، شفت، یاتاقان و اجزای مکانیکی اختصاصی | اقلامی که سازنده جداگانه قیمت می دهد شناسایی شوند |
یکی از نقاط اصلی اختلاف قیمت، اجزای داخلی تجهیز است. برای مثال، دو پیشنهاد برای یک جداکننده ممکن است از نظر ابعاد بدنه مشابه باشند، اما یکی صفحات داخلی، جداکننده قطرات و تجهیزات توزیع جریان را در محدوده پایه داشته باشد و دیگری بخشی از آن ها را اختیاری اعلام کند. در مبدل نیز قیمت پوسته بدون باندل با قیمت مبدل مکانیکی کامل قابل مقایسه نیست.
برای واحد خرید، مرز تجهیز پایه و تجهیز کامل باید قبل از مقایسه قیمت روشن شود:
| وضعیت پیشنهاد | چه چیزی باید بررسی شود؟ |
|---|---|
| تجهیز پایه بدون متعلقات | دقیقاً کدام اجزای مکانیکی داخل قیمت هستند؟ |
| تجهیز مکانیکی کامل | آیا تمام اجزای داخلی لازم برای عملکرد تجهیز تحویل می شوند؟ |
| اجزای داخلی اختیاری | کدام قطعات جداگانه قیمت گذاری شده اند؟ |
| مونتاژنشده هنگام حمل | چه اجزایی در سایت نصب می شوند و مسئولیت مونتاژ با چه طرفی است؟ |
| اقلام تأمین شده توسط خریدار | چه قطعاتی باید توسط کارفرما یا پیمانکار دیگر تأمین شوند؟ |
در این بخش، محرک، گیربکس، کوپلینگ، شاسی، سیستم های کمکی، ابزار دقیق و پایپینگ پکیج نباید به صورت ضمنی جزو تجهیز اصلی فرض شوند؛ محدوده این اقلام باید در بخش های مربوط به خودشان تعیین شود. هدف این است که قیمت خود مجموعه مکانیکی ابتدا روی یک مبنای یکسان مقایسه شود.
نکته استعلام: برای تجهیز اصلی، به جای عبارت کلی «Complete Equipment»، یک فهرست اجزای مکانیکی و داخلی مشمول قیمت پایه از فروشنده دریافت شود. اگر پروانه، روتور، شفت، یاتاقان، تریم، باندل یا سایر اجزای ضروری جداگانه قیمت گذاری شده اند، پیشنهاد نباید با قیمت تجهیز مکانیکی کامل هم سطح در نظر گرفته شود.
تجهیز اصلی، اجزای داخلی و اجزای مکانیکی
در مقایسه پیشنهادها باید ابتدا مشخص شود منظور فروشنده از «تجهیز اصلی» دقیقاً چه مجموعه ای است. قیمت یک تجهیز بدون مشخص بودن اجزای داخلی و مکانیکی آن قابل مقایسه نیست؛ زیرا یک پیشنهاد ممکن است مجموعه کامل مکانیکی را شامل شود و پیشنهاد دیگر فقط تجهیز پایه بدون متعلقات را قیمت گذاری کرده باشد.
اجزای اصلی باید متناسب با خانواده تجهیز تعریف شوند؛ نه اینکه یک فهرست ثابت برای همه تجهیزات استفاده شود.
| خانواده تجهیز | اجزایی که محدوده تأمین آن ها باید روشن شود | نکته کنترل پیشنهاد |
|---|---|---|
| پمپ | پوسته، پروانه، شفت، یاتاقان ها، محفظه یاتاقان و اجزای آب بندی | مشخص شود قیمت مربوط به پمپ کامل مکانیکی است یا فقط مجموعه پایه |
| کمپرسور | پوسته، روتور، شفت، یاتاقان ها و اجزای داخلی اصلی | اجزای مکانیکی اصلی از سیستم های کمکی تفکیک شوند |
| مخزن تحت فشار و جداکننده | پوسته، هدها و اجزای داخلی مانند صفحات، جداکننده قطرات یا توزیع کننده | عبارت «Vessel» مشخص نمی کند اجزای داخلی در قیمت هستند |
| مبدل پوسته و لوله | پوسته، هد، تیوب ها، تیوب شیت، بافل و باندل | قابل خارج کردن بودن باندل و محدوده کامل آن کنترل شود |
| شیر صنعتی | بدنه، درپوش، عضو مسدودکننده، ساقه و تریم | نوع و متریال تریم باید همراه محدوده تحویل مشخص باشد |
| ماشین دوار دیگر | روتور، شفت، یاتاقان و اجزای مکانیکی اختصاصی | اقلامی که سازنده جداگانه قیمت می دهد شناسایی شوند |
یکی از نقاط اصلی اختلاف قیمت، اجزای داخلی تجهیز است. برای مثال، دو پیشنهاد برای یک جداکننده ممکن است از نظر ابعاد بدنه مشابه باشند، اما یکی صفحات داخلی، جداکننده قطرات و تجهیزات توزیع جریان را در محدوده پایه داشته باشد و دیگری بخشی از آن ها را اختیاری اعلام کند. در مبدل نیز قیمت پوسته بدون باندل با قیمت مبدل مکانیکی کامل قابل مقایسه نیست.
برای واحد خرید، مرز تجهیز پایه و تجهیز کامل باید قبل از مقایسه قیمت روشن شود:
| وضعیت پیشنهاد | چه چیزی باید بررسی شود؟ |
|---|---|
| تجهیز پایه بدون متعلقات | دقیقاً کدام اجزای مکانیکی داخل قیمت هستند؟ |
| تجهیز مکانیکی کامل | آیا تمام اجزای داخلی لازم برای عملکرد تجهیز تحویل می شوند؟ |
| اجزای داخلی اختیاری | کدام قطعات جداگانه قیمت گذاری شده اند؟ |
| مونتاژنشده هنگام حمل | چه اجزایی در سایت نصب می شوند و مسئولیت مونتاژ با چه طرفی است؟ |
| اقلام تأمین شده توسط خریدار | چه قطعاتی باید توسط کارفرما یا پیمانکار دیگر تأمین شوند؟ |
در این بخش، محرک، گیربکس، کوپلینگ، شاسی، سیستم های کمکی، ابزار دقیق و پایپینگ پکیج نباید به صورت ضمنی جزو تجهیز اصلی فرض شوند؛ محدوده این اقلام باید در بخش های مربوط به خودشان تعیین شود. هدف این است که قیمت خود مجموعه مکانیکی ابتدا روی یک مبنای یکسان مقایسه شود.
نکته استعلام: برای تجهیز اصلی، به جای عبارت کلی «Complete Equipment»، یک فهرست اجزای مکانیکی و داخلی مشمول قیمت پایه از فروشنده دریافت شود. اگر پروانه، روتور، شفت، یاتاقان، تریم، باندل یا سایر اجزای ضروری جداگانه قیمت گذاری شده اند، پیشنهاد نباید با قیمت تجهیز مکانیکی کامل هم سطح در نظر گرفته شود.
ابزار دقیق، کنترل و تابلو محلی
در پکیج های تجهیزات صنعت نفت، ابزار دقیق و کنترل باید به عنوان بخشی مستقل از محدوده تأمین تعریف شوند. عبارت هایی مانند «Instrumentation Included» یا «Local Control Panel Included» کافی نیستند؛ باید مشخص شود چه سنسورها، سوئیچ ها، ترانسمیترها، تابلو محلی، PLC، جعبه های اتصال و کابل های داخلی در قیمت پایه قرار دارند و ارتباط آن ها با سامانه کنترل توزیع شده یا سامانه ابزاردقیق ایمنی سایت تا کجا در مسئولیت فروشنده است.
| قلم کنترلی | چه چیزی باید در پیشنهاد مشخص شود؟ | ریسک ابهام |
|---|---|---|
| سنسورها | نوع، تعداد، محل نصب و محدوده اندازه گیری | حذف بخشی از پایش موردنیاز تجهیز |
| سوئیچ ها | متغیر مورد کنترل و نقطه عملکرد | اختلاف در منطق حفاظتی |
| ترانسمیترها | نوع سیگنال، محدوده و دقت | ناسازگاری با سیستم کنترل سایت |
| تابلو محلی | تجهیزات داخل تابلو، درجه حفاظت و وظایف کنترلی | اختلاف بین تابلو نمایش ساده و تابلو کنترل کامل |
| PLC | سازنده، مدل، ظرفیت ورودی/خروجی و وظایف | نیاز به بازطراحی یا سخت افزار اضافه |
| جعبه اتصال | تعداد، محل، ترمینال ها و درجه حفاظت | افزایش کابل کشی و کار سایت |
| کابل کشی داخلی | محدوده کابل بین تجهیزات داخل پکیج | انتقال بخشی از هزینه نصب به خریدار |
| ارتباط با DCS | سیگنال ها، فرمان ها و وضعیت های مبادله شده | نیاز به کارت یا مبدل اضافی |
| ارتباط با SIS | فرمان های حفاظتی و سیگنال های ایمنی | عدم تطابق با فلسفه ایمنی پروژه |
مرز مسئولیت کنترلی باید از ابتدا روشن شود. برای مثال، ممکن است فروشنده فقط ابزار دقیق را تأمین کند اما منطق کنترل، برنامه نویسی PLC و ارتباط با سامانه کنترل سایت بر عهده خریدار باشد. در پیشنهاد دیگر، فروشنده همین فعالیت ها را نیز در محدوده خود داشته باشد. این دو پیشنهاد از نظر قیمت و زمان مهندسی هم سطح نیستند.
| فعالیت مهندسی | مسئولیت موردنیاز باید مشخص شود |
|---|---|
| تهیه منطق کنترل | فروشنده / خریدار / مشترک |
| برنامه نویسی PLC | فروشنده / خریدار |
| تهیه ماتریس علت و معلول | فروشنده / کارفرما / پیمانکار کنترل |
| پیکربندی ورودی و خروجی ها | محدوده دقیق هر طرف |
| آزمون نرم افزار | محل و دامنه آزمون |
| یکپارچه سازی با DCS | مسئولیت سخت افزار، نرم افزار و آزمون |
| یکپارچه سازی با SIS | مسئولیت سیگنال های ایمنی و آزمون ارتباط |
| اصلاحات پس از راه اندازی | دامنه خدمات و مدت پشتیبانی |
ماتریس علت و معلول باید مشخص کند هر وضعیت فرایندی یا حفاظتی چه هشدار، فرمان یا توقفی ایجاد می کند. اگر تهیه این مدرک در محدوده فروشنده است، باید معلوم باشد آیا فقط منطق داخلی پکیج را پوشش می دهد یا ارتباط آن با DCS و SIS سایت را نیز شامل می شود.
در مورد PLC نیز صرف اعلام برند کافی نیست. باید مشخص شود کدام عملکردها داخل PLC محلی اجرا می شوند و کدام عملکردها در DCS یا SIS سایت باقی می مانند. این تفکیک برای جلوگیری از دو بار اجراشدن یا برعکس، حذف ناخواسته یک منطق حفاظتی ضروری است.
نکته استعلام: در محدوده تأمین ابزار دقیق و کنترل، حداقل فهرست ابزارها، تابلو محلی، PLC، جعبه های اتصال، کابل کشی داخلی، فهرست سیگنال ها، مسئولیت منطق، برنامه نویسی، ماتریس علت و معلول و یکپارچه سازی با DCS و SIS مشخص شوند. پیشنهادهایی که فقط عبارت «Complete Control System» دارند بدون این تفکیک، قابل مقایسه دقیق نیستند.
پایپینگ، شیرآلات، سازه و عایق
در پکیج های تجهیزات صنعت نفت، مرز تحویل باید برای لوله کشی داخلی، شیرآلات، اقلام اتصال، ساپورت ها، سکو و نردبان، عایق و ارتباط با سامانه ضدحریق سازه به صورت صریح مشخص شود. عبارت هایی مانند «Piping Included» یا «Complete Skid» بدون تعیین نقطه پایان واقعی تأمین، می توانند باعث اختلاف در قیمت و مسئولیت نصب شوند.
| قلم | آنچه باید در محدوده تأمین مشخص شود | ریسک ابهام |
|---|---|---|
| لوله کشی داخلی | مسیرهای فرایندی و یوتیلیتی داخل پکیج | انتقال بخشی از ساخت پایپینگ به سایت |
| فلنج همراه | تعداد، کلاس و استاندارد | نیاز به خرید جداگانه برای اتصال به سایت |
| گسکت | نوع، متریال و تعداد | ناسازگاری با فشار، دما یا سیال |
| استادبولت و مهره | سایز، متریال و تعداد | ناقص بودن مجموعه اتصال فلنجی |
| شیرآلات | نوع، سایز، کلاس و محدوده کاربرد | تفاوت محسوس قیمت پکیج |
| تخلیه مایعات | نقاط تخلیه و محل پایان آن ها | ابهام در اتصال به شبکه تخلیه سایت |
| تخلیه گاز | نقاط ونت و محل پایان | نیاز به اصلاحات تکمیلی در سایت |
| ساپورت | ساپورت های داخلی پکیج و مرز با سازه سایت | اختلاف در دامنه ساخت و نصب |
| سکو و نردبان | محدوده دسترسی بهره برداری و تعمیرات | تحمیل ساخت سازه جانبی به خریدار |
| عایق | نوع، ضخامت و محدوده اجرا | اختلاف در هزینه و آماده سازی برای سرویس |
| روکش عایق | متریال و محدوده پوشش خارجی | اثر بر دوام عایق و حفاظت محیطی |
| ارتباط با ضدحریق سازه | محل پایان مسئولیت فروشنده نسبت به Fireproofing | باقی ماندن ناحیه بدون حفاظت یا دوباره کاری |
مرز فیزیکی پکیج باید روی نقشه مشخص شود. برای مثال، اگر آخرین فلنج خروجی پکیج مرز تحویل فروشنده است، باید روشن باشد فلنج همراه، گسکت، استادبولت و اولین ساپورت بعد از آن داخل یا خارج از محدوده هستند. همین منطق برای خطوط تخلیه، ونت و یوتیلیتی ها نیز باید اعمال شود.
در سازه های پکیجی نیز باید تفکیک شود که شاسی اصلی، ساپورت های پایپینگ، پلتفرم، نردبان و گاردریل کدام یک در محدوده فروشنده هستند. ممکن است یک فروشنده فقط شاسی تجهیز را تأمین کند و فروشنده دیگر سازه کامل دسترسی و تعمیرات را هم در قیمت پایه داشته باشد.
نکته استعلام: مرز فیزیکی پکیج روی نقشه جانمایی یا نقشه عمومی تجهیز علامت گذاری شود و برای هر خط، کابل یا سازه مشخص شود مسئولیت فروشنده تا کدام نقطه ادامه دارد. قیمت دو پکیج فقط زمانی هم سطح است که لوله کشی داخلی، شیرآلات، اقلام فلنجی، ساپورت، سازه دسترسی، عایق و الزامات ضدحریق آن ها بر یک مبنای یکسان تعریف شده باشند.
قطعات یدکی و ابزار مخصوص
در محدوده تأمین، عبارت کلی «قطعات یدکی موجود است» یا «Spare Parts Included» کافی نیست. قطعات یدکی باید بر اساس مرحله مصرف، بحرانی بودن تجهیز و دوره پوشش از هم تفکیک شوند؛ چون اقلام موردنیاز برای راه اندازی با قطعات بهره برداری بلندمدت یا قطعات سرمایه ای یکسان نیستند. ابزار مخصوص نیز باید جدا از قطعات مصرفی و یدکی قیمت گذاری شود.
| گروه | کاربرد | چه چیزی باید در پیشنهاد مشخص شود؟ | ریسک ابهام |
|---|---|---|---|
| قطعات یدکی پیش راه اندازی | اقلام مصرف شونده یا احتمالی در مرحله آماده سازی تجهیز | فهرست، تعداد و شماره فنی هر قلم | کمبود قطعه پیش از ورود تجهیز به سرویس |
| قطعات یدکی راه اندازی | اقلام موردنیاز هنگام نخستین راه اندازی و تنظیم تجهیز | تعداد موردنیاز برای یک یا چند راه اندازی | توقف راه اندازی به دلیل نبود قطعه ساده |
| قطعات یدکی بهره برداری | اقلام موردنیاز برای نگهداری عادی | دوره پوشش، تعداد و نرخ مصرف | خرید مجدد زودهنگام یا موجودی ناکافی |
| قطعات یدکی سرمایه ای | قطعات گران، بحرانی یا با زمان تأمین طولانی | تعداد، زمان تأمین و توجیه بحرانی بودن | توقف طولانی تجهیز در خرابی های عمده |
| اقلام مصرفی | فیلتر، آب بند، روانکار، المنت یا اقلام مشابه | نرخ مصرف و دوره تعویض | برآورد نادرست هزینه بهره برداری |
| ابزار مخصوص | ابزار اختصاصی مونتاژ، بازکردن، هم محوری یا تعمیر | نوع، تعداد و کاربرد | وابستگی تعمیرات به ابزار غیرقابل دسترس |
برای مقایسه پیشنهادها، دوره پوشش باید یکسان باشد. عبارت «دو سال قطعات یدکی» فقط زمانی قابل مقایسه است که مبنای آن روشن باشد؛ برای مثال دو سال بهره برداری پیوسته، تعداد مشخص ساعت کار یا تعداد مشخص چرخه تعمیر.
| داده موردنیاز | چرا باید مشخص شود؟ |
|---|---|
| شماره فنی قطعه | جلوگیری از ابهام در سفارش مجدد |
| تعداد | مشخص کردن سطح واقعی پوشش |
| دوره پوشش | هم سطح سازی پیشنهاد فروشندگان |
| سازنده قطعه | کنترل وابستگی به تأمین کننده فرعی |
| زمان تأمین | تعیین نیاز به نگهداری موجودی |
| بحرانی بودن | اولویت بندی قطعات سرمایه ای |
| نرخ مصرف | برآورد نیاز واقعی اقلام مصرفی |
قطعات یدکی سرمایه ای نباید با اقلام مصرفی مخلوط شوند. برای مثال، یک روتور، شفت، باندل یا قطعه اصلی ماشین ممکن است به ندرت تعویض شود اما زمان تأمین بسیار طولانی داشته باشد؛ در مقابل، فیلتر، گسکت یا آب بند ممکن است ارزان تر باشند اما مصرف تکرارشونده داشته باشند.
ابزار مخصوص نیز زمانی باید در محدوده تأمین قرار گیرد که تعمیر، بازکردن یا تنظیم تجهیز بدون آن به سادگی ممکن نباشد. اگر سازنده ابزار اختصاصی طراحی کرده است، نبود آن می تواند در تعمیرات آینده وابستگی مستقیم به همان سازنده ایجاد کند.
نکته استعلام: قطعات یدکی باید در شش گروه پیش راه اندازی، راه اندازی، بهره برداری، سرمایه ای، مصرفی و ابزار مخصوص تفکیک شوند. برای هر قلم، حداقل تعداد، دوره پوشش و شماره فنی اعلام شود تا قیمت پایین تر ناشی از حذف بخشی از نیاز واقعی نگهداری نباشد.
سازنده و تأمین کننده تجهیزات چگونه ارزیابی شوند؟
ارزیابی تأمین کننده تجهیزات صنعت نفت نباید به سابقه شرکت، فهرست مشتریان یا ارائه چند گواهی عمومی محدود شود. ابتدا باید مشخص شود طرف پیشنهاددهنده سازنده اصلی، نماینده، تأمین کننده پروژه ای یا فروشنده موجودی است و مسئولیت واقعی او در طراحی، ساخت، تضمین عملکرد، مدارک و خدمات پس از فروش تا کجا ادامه دارد.
| محور ارزیابی | سؤال اصلی واحد خرید | ریسک بررسی نکردن |
|---|---|---|
| نقش در زنجیره تأمین | چه شرکتی واقعاً تجهیز را طراحی و تولید می کند؟ | مبهم شدن مسئولیت ضمانت و کیفیت |
| سابقه تجهیز مشابه | آیا سازنده تجهیز مشابه را برای شرایط نزدیک ساخته است؟ | تکیه بر سابقه عمومی و نامرتبط شرکت |
| توان مهندسی | چه بخش هایی داخل مجموعه طراحی می شوند؟ | وابستگی پنهان به طرف های دیگر |
| امکانات ساخت و آزمون | چه فرایندهایی واقعاً در کارخانه قابل انجام اند؟ | پذیرش ظرفیت هایی که فقط برون سپاری می شوند |
| نظام کیفیت | مواد، ساخت، آزمون و تأمین کنندگان فرعی چگونه کنترل می شوند؟ | نبود ردیابی و نوسان کیفیت |
| پشتیبانی پس از تحویل | قطعات، تعمیر و خدمات فنی چگونه تأمین می شوند؟ | افزایش زمان توقف پس از خرابی |
سابقه سازنده نیز باید به همان خانواده تجهیز، ظرفیت، متریال و شرایط سرویس موردنظر پروژه نزدیک باشد. ساخت موفق یک پمپ کوچک یا یک مخزن معمولی، به تنهایی صلاحیت ساخت نسخه بسیار بزرگ تر، فشاربالاتر یا تجهیز مورد استفاده در سرویس بحرانی را اثبات نمی کند.
همچنین باید میان توان خود سازنده و توان زنجیره تأمین او تفکیک شود. ممکن است موتور، سیستم آب بندی، ابزار دقیق، قطعات فورج شده یا تابلو توسط سازندگان فرعی تأمین شوند. در این حالت، توان سازنده اصلی در انتخاب، کنترل، یکپارچه سازی و پذیرش اقلام تأمین کنندگان فرعی بخشی از ارزیابی فنی است.
نکته ارزیابی تأمین کننده: انتخاب نباید فقط بر اساس برند، سابقه عمومی یا پایین ترین قیمت انجام شود. پیش از سفارش باید روشن باشد چه کسی طراحی می کند، چه کسی می سازد، چه فعالیت هایی برون سپاری می شوند، چه کسی عملکرد نهایی را تضمین می کند و در صورت خرابی یا کمبود قطعه کدام طرف پاسخ گو خواهد بود.
نقش فروشنده در زنجیره تأمین
پیش از ارزیابی فنی و تجاری، باید مشخص شود پیشنهاددهنده واقعاً چه نقشی در زنجیره تأمین دارد. نام تجاری روی پیشنهاد یا کاتالوگ به تنهایی نشان نمی دهد چه شرکتی تجهیز را طراحی، ساخته، مونتاژ، آزمون یا بازسازی کرده است. این تفکیک به ویژه در پکیج هایی که اجزای اصلی از چند سازنده تأمین می شوند اهمیت دارد.
| نقش | مسئولیت معمول | چه چیزی باید از فروشنده خواسته شود؟ | ریسک برداشت اشتباه |
|---|---|---|---|
| سازنده اصلی تجهیز (OEM) | طراحی اصلی و مالکیت فنی محصول | نام دقیق سازنده، مدل، مدارک فنی و دامنه ضمانت | فرض اینکه همه اجزای پکیج نیز توسط OEM ساخته شده اند |
| سازنده | ساخت یک تجهیز یا جزء مشخص | محل کارخانه، دامنه تولید و سوابق ساخت | معرفی یک تأمین کننده به عنوان سازنده واقعی |
| پکیج ساز | انتخاب، مونتاژ و یکپارچه سازی اجزای چند سازنده | فهرست سازندگان اجزا و مسئولیت تضمین کل پکیج | پنهان شدن منبع واقعی موتور، گیربکس، ابزار دقیق یا سیستم های کمکی |
| توزیع کننده مجاز | فروش محصول سازنده تحت مجوز رسمی | مدرک نمایندگی و دامنه محصولات تحت پوشش | تعمیم مجوز یک محصول به کل سبد سازنده |
| شرکت بازرگانی | خرید و فروش کالا بدون الزام به ساخت | منبع کالا، سازنده اصلی و مسئولیت ضمانت | ابهام در اصالت، مدارک و خدمات پس از فروش |
| فروشنده موجودی | عرضه کالای موجود در انبار | منشأ، وضعیت، تاریخ ساخت و شرایط نگهداری | فروش تجهیز قدیمی یا پروژه ای به عنوان کالای سفارش ساخت |
| تعمیرگاه تخصصی | تعمیر یا بازسازی تجهیز موجود | دامنه تعمیرات، آزمون های پس از تعمیر و ضمانت | اشتباه گرفتن توان تعمیر با توان ساخت تجهیز نو |
| بازسازنده | بازسازی تجهیز کارکرده و بازگرداندن آن به شرایط تعریف شده | قطعات تعویض شده، آزمون ها و مبنای پذیرش | عرضه تجهیز بازسازی شده بدون شفافیت درباره سابقه قبلی |
در پکیج های چندجزئی، باید سازنده هر جزء اصلی جداگانه ثبت شود. برای مثال، پکیج ساز ممکن است کمپرسور، موتور، گیربکس، سیستم روغن کاری، آب بندی و ابزار دقیق را از چند سازنده تهیه کند و فقط مسئول یکپارچه سازی باشد. در این حالت، عبارت «Manufactured by X» برای کل پکیج می تواند گمراه کننده باشد.
| جزء پکیج | اطلاعاتی که باید مشخص شود |
|---|---|
| تجهیز اصلی | سازنده اصلی و مدل |
| محرک | سازنده و مشخصات فنی |
| گیربکس | سازنده و مدل |
| سیستم آب بندی | سازنده اجزای اصلی |
| ابزار دقیق | برند و مدل تجهیزات بحرانی |
| تابلو و کنترل | سازنده تابلو و مسئول برنامه نویسی |
| سیستم های کمکی | سازنده یا مونتاژکننده هر زیرسیستم |
| مونتاژ نهایی | محل کارخانه و مسئول آزمون نهایی |
مهم ترین سؤال این است که چه طرفی مسئول عملکرد کل مجموعه است. اگر پکیج ساز اجزای چند شرکت را کنار هم قرار می دهد، باید روشن باشد آیا فقط مسئول مونتاژ است یا تضمین عملکرد کل پکیج، آزمون نهایی، مدارک و پاسخ گویی به خرابی های بین سیستمی را نیز بر عهده دارد.
نکته ارزیابی تأمین کننده: در پیشنهاد، نقش شرکت باید صریحاً به عنوان سازنده، پکیج ساز، توزیع کننده، بازرگان، فروشنده موجودی، تعمیرگاه یا بازسازنده مشخص شود و برای اجزای اصلی نیز نام سازنده واقعی اعلام گردد. پکیج ساز یا فروشنده نباید بدون شفاف سازی درباره منبع اجزا، به عنوان سازنده تمام پکیج تلقی شود.
بازرسی، آزمون و کنترل ساخت چگونه تعریف می شوند؟
در خرید تجهیزات صنعت نفت، عبارت هایی مانند «تست شده»، «بازرسی شده» یا «دارای کنترل کیفیت» مشخص نمی کنند چه چیزی، در چه مرحله ای، طبق چه معیار پذیرشی و با حضور چه طرفی کنترل شده است. الزامات بازرسی باید پیش از شروع ساخت و بر اساس نوع تجهیز، کد و استاندارد مرجع، بحرانی بودن سرویس و مشخصات پروژه تعریف شوند.
برنامه تضمین کیفیت (QAP) چارچوب کلی کنترل کیفیت سازنده را مشخص می کند؛ در مقابل، برنامه بازرسی و آزمون (ITP) باید مراحل واقعی ساخت و نقاط کنترل همان سفارش را نشان دهد. کنترل متریال و قابلیت ردیابی، جوشکاری، عملیات حرارتی، آزمون های غیرمخرب، تست فشار و نشتی، آزمون عملکرد و FAT نیز باید در همین چارچوب به فعالیت های قابل کنترل تبدیل شوند.
| مرحله کنترل | چه چیزی باید پیش از ساخت تعیین شود؟ | مدرک قابل مطالبه | اثر بر تصمیم خرید |
|---|---|---|---|
| برنامه کیفیت | مسئولیت ها، روش های کنترل و مدارک کیفیت | QAP تأییدشده | نشان می دهد کنترل کیفیت سفارش چگونه مدیریت می شود |
| برنامه بازرسی و آزمون | مراحل ساخت، نوع بازرسی و نقاط حضور | ITP تأییدشده | امکان برنامه ریزی بازرسی خریدار یا شخص ثالث را فراهم می کند |
| متریال | گرید، شماره ذوب و سطح ردیابی | گواهی متریال و سوابق ردیابی | ریسک استفاده از متریال اشتباه را کاهش می دهد |
| ساخت و جوشکاری | فرایندهای تأییدشده و الزامات عملیات حرارتی | سوابق جوشکاری و عملیات حرارتی | انطباق فرایند ساخت را قابل اثبات می کند |
| آزمون غیرمخرب | روش، درصد پوشش و معیار پذیرش | گزارش NDE | کیفیت نواحی تعیین شده را مستند می کند |
| آزمون فشار و نشتی | فشار، سیال آزمون، مدت و معیار پذیرش | گزارش و گواهی آزمون | تحمل فشار یا آب بندی موردنیاز را کنترل می کند |
| آزمون عملکرد | نقطه یا محدوده عملکرد و تلرانس ها | گزارش آزمون عملکرد | ادعای عملکرد فروشنده را به داده قابل پذیرش تبدیل می کند |
| FAT | دامنه آزمون مجموعه در کارخانه | روش اجرایی و گزارش FAT | عملکرد اجزای یکپارچه شده را پیش از ارسال کنترل می کند |
| کالیبراسیون | ابزار مورد استفاده و اعتبار کالیبراسیون | گواهی کالیبراسیون | اعتبار داده های اندازه گیری شده را قابل بررسی می کند |
| آزادسازی تجهیز | موارد باز، وضعیت مدارک و تأیید ارسال | فهرست نواقص و مجوز آزادسازی | از ارسال تجهیز با موارد بحرانی حل نشده جلوگیری می کند |
سطح بازرسی نیز نباید برای تمام تجهیزات یکسان تعریف شود. افزایش تعداد نقاط توقف اجباری، حضور بازرس شخص ثالث یا آزمون های اضافی می تواند هزینه و زمان ساخت را افزایش دهد. این سطح باید متناسب با ریسک تجهیز تعیین شود؛ برای یک تجهیز بحرانی پرفشار، کنترل گسترده تر ممکن است توجیه داشته باشد، در حالی که اعمال همان الزامات به یک تجهیز کم ریسک لزوماً ارزش خرید ایجاد نمی کند.
از طرف دیگر، بازرسی نهایی نمی تواند جایگزین کنترل حین ساخت شود. برخی داده ها مانند هویت متریال، شرایط عملیات حرارتی یا نتایج بعضی مراحل ساخت پس از تکمیل تجهیز به آسانی قابل بازسازی نیستند. به همین دلیل، نقاط کنترل باید در زمانی قرار گیرند که هنوز امکان مشاهده، تأیید یا اصلاح وجود دارد.
نکته استعلام: همراه درخواست خرید مشخص شود کدام QAP و ITP باید برای تأیید ارائه شوند، چه آزمون هایی الزامی اند، معیار پذیرش چیست، کدام مراحل نیازمند حضور خریدار یا بازرس ثالث هستند و چه مدارکی برای آزادسازی نهایی تجهیز لازم است. تعداد بیشتر آزمون یا نقاط بازرسی به خودی خود نشانه کیفیت بالاتر نیست؛ سطح کنترل باید با ریسک واقعی تجهیز متناسب باشد.
برنامه تضمین کیفیت و برنامه بازرسی و آزمون
برنامه تضمین کیفیت (QAP) و برنامه بازرسی و آزمون (ITP) دو مدرک مرتبط اما متفاوت اند. QAP چارچوب کنترل کیفیت سفارش، مسئولیت ها، رویه های اجرایی و مدارک موردنیاز را مشخص می کند؛ در مقابل، ITP ساخت تجهیز را به مراحل قابل کنترل تقسیم می کند و برای هر مرحله نشان می دهد چه بازرسی یا آزمونی انجام می شود، معیار پذیرش چیست، چه مدرکی ثبت می شود و خریدار یا بازرس شخص ثالث چه سطحی از مداخله دارد.
برای خرید تجهیزات بحرانی، صرف دریافت ITP استاندارد سازنده کافی نیست. ITP باید با کد طراحی، مشخصات پروژه، دیتاشیت و سطح بازرسی موردنیاز همان سفارش تطبیق داده شود.
| نوع نقطه کنترلی | مفهوم در برنامه بازرسی | اقدام طرف تعیین شده | اثر بر برنامه ساخت |
|---|---|---|---|
| بازبینی (Review) | بررسی مدرک، گزارش یا نتیجه ثبت شده | مدرک برای بررسی و تأیید یا اظهار نظر ارائه می شود | معمولاً نیازمند حضور فیزیکی در کارخانه نیست |
| حضور اختیاری در آزمون (Witness) | فرصت حضور هنگام اجرای فعالیت یا آزمون | سازنده باید طبق زمان بندی توافق شده اطلاع دهد | نحوه ادامه کار در صورت عدم حضور باید قراردادی مشخص باشد |
| توقف اجباری (Hold) | مرحله ای که بدون آزادسازی طرف تعیین شده نباید ادامه یابد | تأیید رسمی پیش از عبور به مرحله بعد لازم است | می تواند مستقیماً روی برنامه ساخت اثر بگذارد |
| نظارت دوره ای (Surveillance) | پایش انتخابی فرایند ساخت بدون توقف الزام آور هر مرحله | بازرس در زمان های تعیین شده یا انتخابی فرایند را کنترل می کند | برای کنترل مستمر بدون ایجاد Hold Pointهای متعدد مناسب است |
تعداد نقاط توقف اجباری نباید بدون تحلیل ریسک افزایش یابد. برای مثال، مرحله ای که پس از مونتاژ دیگر قابل مشاهده یا کنترل نیست، می تواند کاندید مناسبی برای Hold یا Witness باشد؛ اما تبدیل تمام فعالیت های عادی کارخانه به Hold Point می تواند زمان ساخت را افزایش دهد بدون اینکه متناسب با آن ریسک خرید کاهش یابد.
در ITP باید مسئولیت هر طرف نیز به صورت ستونی مشخص باشد:
| مرحله نمونه | سازنده | خریدار | بازرس شخص ثالث | مدرک خروجی |
|---|---|---|---|---|
| تأیید مدارک متریال | کنترل و ثبت | بازبینی طبق الزام | بازبینی در صورت تعیین | گواهی متریال و سوابق ردیابی |
| بازرسی حین ساخت | اجرا و کنترل داخلی | حضور در نقاط تعیین شده | نظارت یا حضور طبق ITP | گزارش بازرسی |
| آزمون غیرمخرب | اجرا توسط افراد واجد صلاحیت | بازبینی یا حضور طبق الزام | Witness/Review در صورت تعیین | گزارش آزمون |
| آزمون فشار | آماده سازی و اجرا | Witness یا Hold طبق قرارداد | حضور در صورت الزام | گواهی آزمون |
| FAT | اجرای روش آزمون تأییدشده | Witness/Hold طبق ITP | حضور در صورت تعیین | گزارش FAT |
| آزادسازی نهایی | تکمیل مدارک و رفع موارد باز | تأیید طبق قرارداد | صدور یا تأیید گزارش بازرسی در صورت مسئولیت | Release Note |
بازرس شخص ثالث جایگزین کنترل کیفیت سازنده نیست. مسئولیت ساخت مطابق مشخصات و انجام کنترل های داخلی همچنان با سازنده باقی می ماند. خریدار نیز باید پیش از شروع ساخت تعیین کند کدام فعالیت ها را شخصاً کنترل می کند و کدام نقاط به شرکت بازرسی ثالث واگذار می شوند.
یکی از موارد مهم در سفارش، تعریف زمان اطلاع رسانی برای نقاط Witness و Hold است. اگر سازنده موظف باشد چند روز پیش از آزمون اطلاع دهد، این بازه باید در ITP یا شرایط بازرسی درج شود. همچنین باید مشخص شود در صورت عدم حضور خریدار یا بازرس در یک Witness Point، سازنده تحت چه شرایطی مجاز به ادامه کار است؛ این موضوع نباید هنگام اجرای آزمون برای اولین بار تعیین شود.
نکته استعلام: از فروشنده خواسته شود ITP پیشنهادی را همراه پیشنهاد یا پیش از شروع ساخت ارائه کند و برای هر فعالیت حداقل مرجع فنی، معیار پذیرش، مدرک خروجی و سطح Review، Witness، Hold یا Surveillance برای سازنده، خریدار و بازرس ثالث مشخص شود. این ساختار، سطح واقعی کنترل ساخت را قابل مقایسه تر از عبارت کلی «Third Party Inspection Included» می کند.
کنترل متریال و قابلیت ردیابی
کنترل متریال زمانی کامل است که بتوان قطعه نصب شده روی تجهیز را تا گواهی متریال و بچ تولید آن ردیابی کرد. وجود MTC یا شماره ذوب به تنهایی کافی نیست؛ شماره ها و نشانه گذاری های روی متریال باید با مدارک ساخت، نقشه متریال و محصول نهایی تطبیق داشته باشند.
| مورد کنترل | چه چیزی باید بررسی شود؟ | ریسک عدم انطباق |
|---|---|---|
| گواهی متریال | گرید، ترکیب شیمیایی، خواص مکانیکی و شماره ذوب | استفاده از مدرکی که مربوط به قطعه واقعی نیست |
| شماره ذوب | تطبیق شماره روی قطعه با MTC | قطع ارتباط میان محصول و سوابق تولید |
| نشانه گذاری متریال | گرید، شماره ذوب یا شناسه موردنیاز پروژه | اشتباه در شناسایی قطعات مشابه |
| انتقال نشانه گذاری | حفظ شناسه پس از برش یا تقسیم متریال | ازبین رفتن قابلیت ردیابی در حین ساخت |
| نقشه متریال | ارتباط هر جزء تجهیز با گرید و شماره متریال مربوط | دشواری تشخیص اینکه هر گواهی مربوط به کدام قطعه است |
| محصول نهایی | تطبیق شناسه های ساخت با اجزای واقعی نصب شده | وجود مدارک کامل ولی بدون ارتباط با تجهیز تحویلی |
انتقال نشانه گذاری به ویژه در ورق، لوله، فورج و سایر مواد اولیه ای که هنگام ساخت به چند قطعه تقسیم می شوند اهمیت دارد. اگر شماره ذوب فقط روی قطعه اولیه وجود داشته باشد و پس از برش به قطعات جدید منتقل نشود، زنجیره ردیابی عملاً قطع می شود.
برای تجهیزات دارای چند نوع متریال، استفاده از نقشه متریال (Material Map) می تواند کنترل را شفاف تر کند:
| داده روی نقشه متریال | کاربرد |
|---|---|
| شماره قطعه | شناسایی محل دقیق جزء |
| گرید متریال | کنترل جنس موردنیاز |
| شماره ذوب | اتصال قطعه به MTC |
| محل نصب | جلوگیری از جابه جایی قطعات مشابه |
| وضعیت بازرسی | ثبت نتیجه کنترل متریال |
در بازرسی نهایی، صرف وجود مجموعه ای از MTCها کافی نیست. باید بتوان مسیر قطعه → نشانه گذاری → شماره ذوب → گواهی متریال → نقشه متریال را بدون شکاف دنبال کرد.
نکته بازرسی: برای اجزای بحرانی، تطبیق MTC، شماره ذوب، نشانه گذاری متریال، سوابق انتقال نشانه و نقشه متریال باید بخشی از برنامه بازرسی باشد. هر مدرکی که به قطعه واقعی قابل اتصال نباشد، ارزش اثباتی محدودی دارد.
جوشکاری، عملیات حرارتی و آزمون های غیرمخرب
در تجهیزات جوشی، کنترل کیفیت فقط با مشاهده ظاهر جوش یا دریافت گزارش آزمون غیرمخرب کامل نمی شود. باید مشخص باشد جوش بر اساس چه دستورالعمل تأییدشده ای اجرا شده، آن دستورالعمل چگونه تأیید صلاحیت شده، جوشکار صلاحیت لازم را داشته یا خیر و پس از جوشکاری چه عملیات حرارتی و آزمون هایی طبق کد و مشخصات فنی پروژه لازم است.
دامنه این کنترل ها برای همه تجهیزات یکسان نیست. نوع تجهیز، متریال، ضخامت، نوع اتصال، شرایط سرویس، کد طراحی و الزامات پروژه تعیین می کنند کدام مدارک و آزمون ها لازم باشند.
| کنترل | موضوع قابل بررسی | چه چیزی باید در پیشنهاد یا مدارک ساخت کنترل شود؟ |
|---|---|---|
| دستورالعمل جوشکاری (WPS) | روش اجرایی جوش | ارتباط آن با نوع اتصال، متریال و محدوده تأییدشده |
| تأیید صلاحیت روش جوشکاری (PQR) | اثبات قابلیت روش پیشنهادی | پوشش WPS مورد استفاده توسط PQR معتبر |
| صلاحیت جوشکار | مجازبودن فرد برای اجرای جوش مربوط | فرایند جوشکاری و محدوده صلاحیت |
| عملیات حرارتی پس از جوشکاری (PWHT) | عملیات حرارتی موردنیاز پس از جوش | دما، زمان، محدوده اجرا و سوابق ثبت شده |
| رادیوگرافی (RT) | بررسی ناپیوستگی های داخلی در محدوده قابل اعمال | درصد پوشش، محل آزمون و معیار پذیرش |
| آزمون فراصوت (UT) | بررسی ناپیوستگی های داخلی یا زیرسطحی | روش، محدوده آزمون و معیار پذیرش |
| آزمون ذرات مغناطیسی (MT) | تشخیص ناپیوستگی های سط.حی و نزدیک سطح در مواد قابل مغناطیس شدن | محل و گستره آزمون |
| آزمون مایع نافذ (PT) | تشخیص ناپیوستگی های باز به سطح | سطح مورد آزمون و معیار پذیرش |
| آزمون سختی | کنترل سختی جوش، منطقه متأثر از حرارت یا فلز پایه در صورت الزام | نقاط اندازه گیری، تعداد و حدود مجاز |
| بازرسی چشمی | کنترل وضعیت ظاهری و هندسی جوش | مرحله انجام، دامنه و معیار پذیرش |
مهم ترین نکته در مقایسه پیشنهادها، دامنه آزمون است. عبارت «RT انجام می شود» مشخص نمی کند آزمون روی ۱۰ درصد، ۱۰۰ درصد یا فقط اتصالات تعیین شده انجام خواهد شد. همین مسئله برای UT، MT و PT نیز وجود دارد. درصد یا محدوده آزمون باید از کد قابل اعمال و الزامات پروژه استخراج و در ITP ثبت شود.
| آنچه باید تعریف شود | نمونه سؤال واحد خرید |
|---|---|
| روش آزمون | RT، UT، MT، PT یا ترکیبی از آن ها؟ |
| گستره آزمون | چه درصدی و روی کدام جوش ها؟ |
| زمان آزمون | قبل یا بعد از عملیات حرارتی، طبق الزام مرجع؟ |
| معیار پذیرش | کدام کد، استاندارد یا مشخصات پروژه؟ |
| صلاحیت پرسنل | چه سطح و نظام صلاحیتی موردنیاز است؟ |
| مدرک خروجی | چه گزارش و سوابقی باید در پرونده نهایی تجهیز قرار گیرد؟ |
عملیات حرارتی پس از جوشکاری نیز نباید صرفاً به صورت «PWHT Required» درج شود. در صورت الزام، باید مبنای آن، محدوده اتصالات مشمول، پارامترهای موردنیاز و نحوه ثبت سیکل حرارتی مشخص باشد. در سرویس هایی که سختی جوش و منطقه متأثر از حرارت اهمیت دارد، آزمون سختی نیز باید با حدود پذیرش مشخص تعریف شود.
همچنین انجام آزمون بیشتر الزاماً به معنی کیفیت بالاتر نیست. برای مثال، انتخاب RT یا UT و میزان پوشش آن ها باید با نوع اتصال، هندسه، متریال، مکانیزم آسیب موردنظر و الزامات کد سازگار باشد. اضافه کردن آزمون های غیرضروری می تواند هزینه و زمان ساخت را افزایش دهد، بدون آنکه ریسک واقعی تجهیز را به همان نسبت کاهش دهد.
نکته بازرسی: در درخواست خرید فقط نام آزمون ها درج نشود. برای WPS، PQR، صلاحیت جوشکار، PWHT و هر آزمون غیرمخرب باید دامنه، مرحله انجام، معیار پذیرش، مرجع فنی و مدرک قابل تحویل مشخص شود. عبارت هایی مانند «100% NDE» نیز بدون تعیین روش آزمون و محدوده اجزای مشمول، تعریف فنی کاملی ایجاد نمی کنند.
آزمون فشار، نشتی و عملکرد
آزمون فشار، آزمون نشتی و آزمون عملکرد هدف یکسانی ندارند و نباید به جای یکدیگر پذیرفته شوند. بسته به نوع تجهیز، کد مرجع و شرایط سرویس ممکن است آزمون هیدرواستاتیک، آزمون پنوماتیک، آزمون نشتی، آزمون عملکرد، آزمون کارکرد مکانیکی یا آزمون کارکردی لازم باشد. در درخواست خرید باید علاوه بر نام آزمون، روش اجرا، شرایط آزمون، ابزار اندازه گیری، مدت نگهداری و معیار پذیرش نیز مشخص شوند.
| نوع آزمون | چه چیزی را بررسی می کند؟ | داده ای که باید مشخص شود | چه چیزی را اثبات نمی کند؟ |
|---|---|---|---|
| آزمون هیدرواستاتیک | استحکام و یکپارچگی مرز تحت فشار با سیال مایع | فشار، سیال، دما، مدت نگهداری و معیار پذیرش | عملکرد فرایندی یا ظرفیت تجهیز |
| آزمون پنوماتیک | یکپارچگی مرز تحت فشار با گاز | فشار، گاز آزمون، مراحل افزایش فشار و الزامات ایمنی | عملکرد واقعی تجهیز در سرویس |
| آزمون نشتی | آب بندی در مرزها، اتصالات یا اجزای تعیین شده | سیال آزمون، فشار، روش آشکارسازی و نرخ نشتی مجاز | الزاماً استحکام سازه ای در فشار آزمون |
| آزمون کارکرد مکانیکی | رفتار مکانیکی ماشین در حین کار | سرعت، مدت، دما، ارتعاش و شرایط روغن کاری | ظرفیت و بازده تضمین شده فرایندی |
| آزمون عملکرد | دستیابی به شاخص های عملکرد تضمین شده | نقاط آزمون، شرایط مرزی، تلرانس و روش محاسبه | به تنهایی کیفیت تمام مراحل ساخت |
| آزمون کارکردی | صحت عملکرد یک جزء، فرمان یا توالی | حالت های آزمون، ورودی، خروجی و معیار قبولی | عملکرد فرایندی کل تجهیز |
برای مثال، قبولی پمپ یا کمپرسور در آزمون کارکرد مکانیکی به معنی اثبات ظرفیت و بازده تضمین شده آن نیست. آزمون کارکرد مکانیکی عمدتاً رفتار ماشین هنگام دوران را کنترل می کند؛ در حالی که برای اثبات شاخص هایی مانند دبی، هد، نسبت فشار، توان یا بازده باید آزمون عملکرد مربوط و شرایط آن در قرارداد تعریف شده باشد.
در تجهیزات تحت فشار نیز آزمون نشتی با آزمون فشار یکسان نیست. ممکن است تجهیز از آزمون فشار عبور کند، اما پروژه برای بعضی اتصالات، آب بندها یا سرویس های حساس، معیار نشتی جداگانه ای داشته باشد. بنابراین عبارت عمومی «Pressure Tested» اطلاعات کافی برای ارزیابی پیشنهاد ایجاد نمی کند.
| سؤال واحد خرید | آنچه باید در پیشنهاد فروشنده پیدا شود |
|---|---|
| آزمون در چه شرایطی انجام می شود؟ | فشار، دما، سیال، سرعت یا بار آزمون |
| چه مدت ادامه دارد؟ | زمان نگهداری فشار یا مدت کارکرد |
| چه ابزاری استفاده می شود؟ | تجهیزات اندازه گیری و وضعیت کالیبراسیون |
| چه چیزی اندازه گیری می شود؟ | فشار، نشتی، دبی، توان، ارتعاش یا متغیر مرتبط |
| حد قبولی چیست؟ | معیار پذیرش و تلرانس مجاز |
| مرجع آزمون چیست؟ | کد، استاندارد محصول یا مشخصات پروژه |
| چه کسی شاهد آزمون است؟ | سازنده، خریدار یا بازرس شخص ثالث |
| چه مدرکی تحویل می شود؟ | گزارش آزمون، داده های خام و گواهی مربوط |
شرایط آزمون عملکرد نیز باید با شرایط ضمانت شده ارتباط داشته باشد. اگر فروشنده عملکرد تجهیز را در یک نقطه مشخص تضمین کرده اما آزمایش در نقطه دیگری انجام می شود، روش تبدیل یا تصحیح نتایج و تلرانس قابل قبول باید از قبل توافق شود. در غیر این صورت ممکن است آزمون انجام شده باشد اما نتیجه آن برای اثبات ضمانت قراردادی قابل استفاده نباشد.
نکته بازرسی: در ITP فقط عبارت هایی مانند «Hydrotest»، «Leak Test» یا «Performance Test» درج نشوند. برای هر آزمون، مرجع، روش، شرایط، مدت، ابزار اندازه گیری، سطح حضور بازرسی و معیار پذیرش تعیین شود. قبولی در یک نوع آزمون نیز نباید به عنوان جایگزین آزمون دیگری با هدف متفاوت پذیرفته شود.
آزمون پذیرش کارخانه و آزمون عملکرد سیستم
آزمون پذیرش کارخانه (FAT) باید پیش از ارسال تجهیز یا پکیج انجام شود تا مشخص شود مجموعه ساخته شده، مونتاژشده و کنترل شده با الزامات سفارش تطابق دارد. دامنه FAT باید متناسب با نوع تجهیز تعریف شود؛ برای یک ماشین مکانیکی ساده ممکن است محدودتر باشد، اما برای یک پکیج دارای ابزار دقیق، تابلو، PLC و ارتباطات کنترلی می تواند چندین آزمون عملکردی و منطقی را شامل شود.
| حوزه آزمون در FAT | چه چیزی بررسی می شود؟ | مدرک یا نتیجه مورد انتظار |
|---|---|---|
| عملکرد مکانیکی | کارکرد صحیح اجزای مکانیکی در شرایط آزمون | گزارش کارکرد، ارتعاش، دما یا سایر داده های مرتبط |
| منطق کنترل | اجرای صحیح توالی ها و فرمان های کنترلی | گزارش آزمون منطق |
| هشدارها | فعال شدن Alarmها در شرایط تعریف شده | فهرست هشدارهای آزمون شده |
| اینترلاک ها | جلوگیری از عملکرد نامناسب یا ادامه کار در شرایط خطر | نتیجه آزمون هر Interlock |
| حلقه های ابزار دقیق | صحت مسیر سیگنال از ابزار تا تابلو یا کنترلر | گزارش Loop Check |
| تابلو کنترل | عملکرد کلیدها، نمایشگرها، ورودی/خروجی ها و حفاظت ها | چک لیست آزمون تابلو |
| ارتباطات | تبادل داده با تجهیزات و سامانه های مرتبط | گزارش آزمون پروتکل یا شبکه |
| ماتریس علت و معلول | انطباق پاسخ سیستم با Cause & Effect مصوب | نتیجه آزمون هر سناریو |
| آزمون عملکرد | اثبات شاخص های تضمین شده در صورت قرارداشتن در دامنه FAT | گزارش داده های آزمون و معیار قبولی |
در پکیج های کنترلی، FAT باید تا حد ممکن سامانه را به صورت یکپارچه بررسی کند. اگر ابزار دقیق، تابلو، PLC و منطق کنترلی در کارخانه جداگانه تست شوند اما عملکرد ارتباطی آن ها با هم بررسی نشود، بخش مهمی از ریسک یکپارچه سازی به سایت منتقل می شود.
برای اجرای FAT بهتر است سناریوهای آزمون از قبل در یک روش اجرایی مصوب تعریف شوند:
| مورد | چه چیزی باید قبل از FAT مشخص شود؟ |
|---|---|
| دامنه آزمون | دقیقاً کدام تجهیزات و عملکردها داخل FAT هستند |
| شرایط شبیه سازی | کدام ورودی ها واقعی و کدام شبیه سازی شده اند |
| سناریوها | حالت عادی، خطا، Trip و شرایط غیرعادی |
| معیار پذیرش | نتیجه قابل قبول برای هر مرحله |
| مسئول حضور | سازنده، خریدار و بازرس شخص ثالث |
| موارد باز | نحوه ثبت و رفع Punch List |
| تکرار آزمون | شرایطی که آزمون باید دوباره انجام شود |
وجود FAT به تنهایی جای آزمون های تخصصی ساخت را نمی گیرد. برای مثال، آزمون فشار، NDE، بررسی متریال یا عملیات حرارتی اهداف متفاوتی دارند و باید مستقل انجام شوند. FAT بیشتر روی عملکرد نهایی تجهیز یا پکیج مونتاژشده تمرکز دارد.
همچنین FAT جای آزمون پذیرش سایت را نمی گیرد. برخی عملکردها فقط پس از نصب واقعی، اتصال به برق، یوتیلیتی، DCS، SIS، پایپینگ و شرایط واقعی سایت قابل تأیید هستند. بنابراین باید از ابتدا مشخص باشد کدام آزمون در کارخانه بسته می شود و کدام مورد برای مرحله نصب و راه اندازی سایت باقی می ماند.
نکته بازرسی: دامنه FAT باید پیش از ساخت یا حداقل پیش از آزمون نهایی با یک روش اجرایی مشخص شود. برای هر سناریو، ورودی آزمون، پاسخ مورد انتظار، معیار قبولی، مسئول مشاهده و مدرک خروجی تعریف شود تا FAT فقط به یک نمایش کلی از روشن شدن تجهیز یا تابلو محدود نشود.
کالیبراسیون و گواهی تجهیزات اندازه گیری
اعتبار نتایج بازرسی و آزمون به اعتبار ابزار اندازه گیری وابسته است. اگر فشار، دما، ارتعاش، دبی، ابعاد یا هر پارامتر دیگری با ابزاری اندازه گیری شود که کالیبراسیون معتبر و قابل ردیابی ندارد، نتیجه آزمون—even اگر از نظر عددی قابل قبول باشد—مبنای مطمئنی برای پذیرش تجهیز نیست.
| مورد کنترل | چه چیزی باید بررسی شود؟ | ریسک عدم کنترل |
|---|---|---|
| شماره شناسایی ابزار | شماره یکتای تجهیز اندازه گیری | عدم امکان ارتباط ابزار با گواهی کالیبراسیون |
| نوع و مدل ابزار | تطابق با نیاز آزمون | استفاده از ابزار نامناسب برای دامنه یا دقت موردنیاز |
| دامنه اندازه گیری | پوشش محدوده واقعی آزمون | کارکرد ابزار نزدیک یا خارج از محدوده مناسب |
| دقت یا عدم قطعیت | تناسب با تلرانس معیار پذیرش | تصمیم گیری بر اساس اندازه گیری کم دقت |
| تاریخ کالیبراسیون | زمان آخرین کالیبراسیون | استفاده از ابزار با وضعیت نامشخص |
| تاریخ اعتبار | معتبر بودن گواهی هنگام آزمون | بی اعتبارشدن نتیجه آزمون |
| شماره گواهی | ارتباط مستقیم ابزار با مدرک کالیبراسیون | دشواری راستی آزمایی |
| قابلیت ردیابی | ارتباط کالیبراسیون با مرجع اندازه گیری معتبر | نبود زنجیره قابل اثبات برای صحت اندازه گیری |
| ارتباط با گزارش آزمون | درج شماره ابزار در گزارش | مشخص نبودن اینکه نتیجه با کدام ابزار ثبت شده است |
در گزارش آزمون بهتر است فقط مقدار اندازه گیری شده ثبت نشود؛ باید شماره ابزار مورد استفاده نیز درج شود تا بعداً بتوان همان نتیجه را به گواهی کالیبراسیون مربوط متصل کرد. این موضوع به ویژه برای آزمون های فشار، عملکرد، ارتعاش و تست هایی که تلرانس پذیرش محدودی دارند اهمیت بیشتری دارد.
| گزارش آزمون | اطلاعات قابل ردیابی موردنیاز |
|---|---|
| آزمون فشار | شناسه فشارسنج و در صورت نیاز دماسنج |
| آزمون عملکرد | شناسه ابزارهای دبی، فشار، دما، توان و سرعت |
| آزمون ارتعاش | شناسه حسگر و دستگاه ثبت ارتعاش |
| کنترل ابعادی | شناسه ابزار اندازه گیری ابعادی |
| آزمون نشتی | شناسه ابزار فشار، دبی یا سامانه تشخیص نشتی |
| آزمون الکتریکی | شناسه تجهیزات اندازه گیری ولتاژ، جریان یا مقاومت |
اعتبار کالیبراسیون باید در زمان اجرای آزمون برقرار باشد. وجود یک گواهی قدیمی در پرونده ساخت کافی نیست؛ تاریخ آزمون باید با بازه اعتبار کالیبراسیون ابزار تطبیق داده شود.
همچنین صرف «کالیبره بودن» ابزار کافی نیست. دقت یا عدم قطعیت ابزار باید با تلرانس معیار پذیرش تناسب داشته باشد. اگر تفاوت قبول و رد بسیار کوچک است، ابزار با دقت پایین می تواند نتیجه آزمون را بی اعتبار کند.
نکته بازرسی: برای آزمون های بحرانی، گزارش باید حداقل شامل شماره ابزار، شماره گواهی کالیبراسیون، تاریخ اعتبار و ارتباط مستقیم ابزار با نتیجه آزمون باشد. عبارت کلی «Calibrated Instruments Used» بدون این قابلیت ردیابی، برای اثبات اعتبار اندازه گیری کافی نیست.
فهرست نواقص و مجوز آزادسازی
پیش از ارسال تجهیز، باید تمام مغایرت های باز، موارد باقی مانده از بازرسی و آزمون، وضعیت رفع آن ها و مجوز نهایی آزادسازی مشخص شوند. وجود یک یا چند مورد باز لزوماً به معنی ممنوعیت ارسال نیست؛ اما باید معلوم باشد کدام مورد بحرانی است، کدام مورد می تواند بعد از حمل بسته شود و ارسال تحت چه شرایطی مجاز است.
| وضعیت | چه چیزی باید ثبت شود؟ | اثر بر ارسال تجهیز |
|---|---|---|
| مغایرت باز | شرح دقیق عدم انطباق و مرجع الزام | تا تعیین تکلیف نباید نادیده گرفته شود |
| مورد فهرست نواقص | شماره، شرح، مسئول رفع و موعد اقدام | مبنای پیگیری تا بسته شدن |
| مورد بحرانی | اثر بر ایمنی، عملکرد، انطباق یا امکان نصب | معمولاً باید پیش از آزادسازی بسته شود |
| مورد غیر بحرانی | اثر محدود و قابل رفع پس از تحویل | ممکن است با مجوز مشروط باز بماند |
| وضعیت بسته شدن | مدرک یا شواهد رفع مورد | باید قابل راستی آزمایی باشد |
| مجوز آزادسازی | تأیید رسمی ارسال تجهیز | مشخص می کند تجهیز با چه شرایطی قابل حمل است |
فهرست نواقص نباید فقط شامل ایرادهای ظاهری باشد. موارد باز می توانند به مدارک ناقص، آزمون انجام نشده، اصلاحات مکانیکی، مارکینگ، رنگ، ابزار دقیق، نرم افزار، اقلام کسری یا انحراف از مشخصات پروژه مربوط باشند. برای هر مورد باید مسئول اقدام و شرط بسته شدن مشخص باشد.
| داده موردنیاز برای هر مورد باز | کاربرد |
|---|---|
| شماره مورد | ردیابی در تمام مکاتبات |
| شرح نقص یا کار باقیمانده | جلوگیری از تفسیر متفاوت |
| مرجع فنی | اتصال مورد به نقشه، دیتاشیت یا مشخصات فنی |
| درجه اهمیت | تفکیک موارد بحرانی و غیر بحرانی |
| مسئول رفع | سازنده، فروشنده یا طرف دیگر |
| موعد اقدام | جلوگیری از بازماندن نامحدود |
| مدرک بسته شدن | اثبات رفع واقعی مورد |
| محدودیت ارسال | مشخص کردن اینکه تجهیز قابل ارسال هست یا خیر |
مجوز آزادسازی (Release Note) باید بعد از بررسی وضعیت بازرسی، آزمون ها و موارد باز صادر شود. این مدرک به معنی آن نیست که تمام نواقص الزاماً صفر شده اند؛ ممکن است تجهیز با چند مورد غیر بحرانی و تحت شرایط ثبت شده برای ارسال آزاد شود. در این حالت، همان موارد باید همراه با مسئولیت و موعد بستن آن ها در مجوز یا پیوست آن باقی بمانند.
ارسال تجهیز با فهرست نواقص باز فقط زمانی قابل قبول است که خریدار یا بازرس مجاز، نوع مورد، ریسک آن و برنامه بستن آن را پذیرفته باشد. تجهیزی که هنوز آزمون بحرانی، اصلاح ایمنی یا الزام اصلی عملکردی آن تکمیل نشده نباید صرفاً برای رعایت برنامه حمل آزاد شود.
نکته بازرسی: پیش از حمل، وضعیت هر مورد باز به صورت باز، بسته، مشروط یا انتقال یافته به سایت مشخص شود و فقط تجهیزی ارسال شود که مجوز آزادسازی معتبر و شرایط باقی مانده آن به طور رسمی ثبت شده باشد. فهرست نواقص و Release Note باید جزو مدارک تحویل باشند، نه مکاتبات پراکنده خارج از پرونده ساخت.
سخن پایانی
تجهیزات صنعت نفت شامل طیف گسترده ای از ماشین آلات است که برای عملیات های حفاری و همچنین استخراج نفت خام از دل زمین کاربرد دارند. این تجهیزات اغلب در مراحل ابتدایی کشف منابع نفتی و به منظور حفاری اصولی و استخراج حداکثری آن، استفاده می شوند. در بازار خرید و فروش تجهیزات صنعت نفت، تولیدکنندگان متعدد و تامین کنندگان بی شماری حضور دارند که باید پیش از خرید، اعتبار و خدمات آن ها را به خوبی بررسی کنید. از آنجایی که به طور کلی خرید و فروش ماشین آلات و تجهیزات نفت و پتروشیمی مختلف صنعت نفت در کشف و استخراج حداکثری این ماده طبیعی ارزشمند، تاثیر قابل توجهی دارند، در این مطلب از سامانه دریچه تجارت به بررسی اصلی ترین طبقه بندی انواع ماشین آلات استخراج نفت و موضوعات مهم مرتبط با آن، پرداختیم.
سوالات متداول
تجهیزات صنعت نفت چیست؟
تجهیزات و ماشین آلات صنعت نفت شامل دستگاه هایی است که برای انجام عملیات هایی چون کشف، حفاری، استخراج، ذخیره سازی، پالایش، کنترل حرارت، انتقال و... در صنعت نفت استفاده می شوند.
اصلی ترین تفاوت تجهیزات صنعت پتروشیمی و صنعت نفت چیست؟
ماشین آلات صنعت نفت اغلب برای عملیات های اولیه و مهم به ویژه حفاری و استخراج نفت از دل زمین طراحی و تولید می شوند؛ اما تجهیزات صنعت پتروشیمی برای فرآوری مستخرجات صنعت نفت کاربردی هستند.
مهم ترین طبقه بندی تجهیزات و ماشین آلات صنعت نفت کدام است؟
با درنظر گرفتن فاکتور کاربرد این تجهیزات می توان اصلی ترین انواع آن ها را به تجهیزات سیمان کاری، تجهیزات حفاری، سیستم گردش لجن و سکوی حفاری میدان نفتی، طبقه بندی کرد.
سکوی حفاری میدان نفتی چیست؟
سکوی حفاری در واقع نوعی سازه عظیم و بلند است که امکانات مختلفی برای حفاری محل کشف نفت، استخراج و فرآوری آن را در دل خود جای داده است.


 زبان