خرید و فروش ماشین آلات نورد
محصولات ماشین آلات نورد آگهیهای کالا

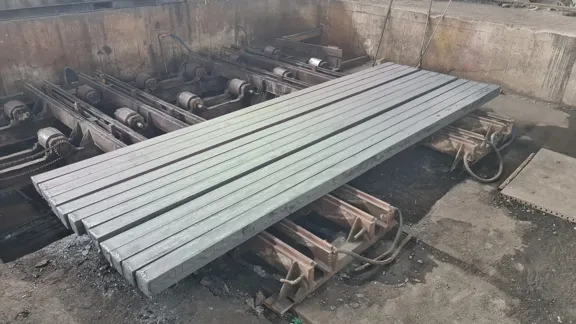
در خرید ماشین آلات نورد، نقطه شروع باید محصول هدف و ظرفیت واقعی تولید باشد، نه صرفاً نام دستگاه یا قیمت خط. بازار این تجهیزات شامل خطوط و ماشین آلات تولید محصولات تخت، مقاطع، میلگرد، مفتول و سایر محصولات نوردی است و هر پروژه بر اساس نوع محصول نهایی، مشخصات ماده ورودی، ابعاد موردنیاز، نرخ تولید و سطح اتوماسیون به Configuration متفاوتی از تجهیزات نیاز دارد. همین منطق در خرید و فروش ماشین آلات کارخانه فولاد نیز تعیین می کند چه تجهیزی از نظر فنی و اقتصادی قابل مقایسه است.
برای تهیه یک خط نورد، باید مشخصات ماده ورودی مانند نوع شمش، بیلت، بلوم یا اسلب، ابعاد ورودی و گریدهای قابل فرآوری در کنار ابعاد و تلرانس محصول خروجی بررسی شوند. ظرفیت اسمی خط به تنهایی معیار کافی نیست؛ تعداد قفسه ها، آرایش نورد، توان محرکه، سیستم های انتقال و برش، تجهیزات خنک کاری، جمع آوری محصول و سطح کنترل خط باید با Production Target و کیفیت مورد انتظار محصول هماهنگ باشند. دو پیشنهاد با ظرفیت اعلامی مشابه ممکن است از نظر محدوده واقعی تولید و تجهیزات همراه تفاوت قابل توجهی داشته باشند.
در این صفحه، ماشین آلات نورد بر مبنای محصول قابل تولید، مشخصات ورودی و خروجی، ظرفیت، پیکربندی خط و محدوده تأمین (Scope of Supply) قابل بررسی و مقایسه هستند. برای واحد خرید، مهم است که پیشنهاد فروشندگان ابتدا از نظر تجهیزات اصلی و جانبی، بخش های داخل و خارج Scope، سطح اتوماسیون و الزامات نصب و راه اندازی هم سطح شود؛ زیرا اختلاف قیمت یک خط کامل با پیشنهاد محدود به استندهای نورد یا تجهیزات اصلی، حتی با عنوان و ظرفیت مشابه، مبنای درستی برای مقایسه تجاری ایجاد نمی کند.
انتخاب بر اساس ماده اولیه و خوراک خط
مشخصات خوراک ورودی یکی از نخستین عوامل تعیین کننده در انتخاب تجهیزات خط نورد است. نوع ماده، گرید، شکل اولیه و ابعاد ورودی مشخص می کنند چه آرایش نوردی، چه ظرفیت قفسه، چه توان محرکه و چه تجهیزات جانبی در ابتدای خط لازم است. بنابراین در استعلام، عبارت کلی «خط نورد فولاد» کافی نیست و باید خوراک واقعی کارخانه به صورت دقیق اعلام شود.
| خوراک یا پارامتر ورودی | اثر بر انتخاب تجهیزات | چه چیزی در پیشنهاد فروشنده کنترل شود؟ |
|---|---|---|
| اسلب (Slab) | خط را به سمت تجهیزات مناسب تولید محصولات تخت هدایت می کند | دامنه ضخامت و عرض اسلب قابل پذیرش، ظرفیت قفسه ها و تجهیزات انتقال |
| بیلت (Billet) | مبنای انتخاب خطوط میلگرد، مفتول و بخشی از مقاطع است | سطح مقطع و طول بیلت قابل پذیرش، ظرفیت کوره و Pass Schedule قابل پشتیبانی |
| بلوم (Bloom) | معمولاً برای محصولات مقطعی سنگین تر به تجهیزات با ظرفیت بالاتر نیاز دارد | ابعاد ورودی مجاز و تناسب توان و اندازه قفسه ها با کاهش مقطع موردنیاز |
| کویل یا نوار (Coil/Strip) | در خطوطی که خوراک به صورت کلاف وارد می شود، تجهیزات بازکن، هدایت و کشش اهمیت پیدا می کنند | عرض، ضخامت و وزن کویل قابل پذیرش و ظرفیت تجهیزات ورودی |
| گرید ماده | مقاومت تغییر شکل و رفتار ماده می تواند نیاز توان و Pass Schedule را تغییر دهد | محدوده گریدهای تضمین شده توسط سازنده و محدودیت های خط |
| ابعاد ورودی | مستقیماً روی اندازه قفسه، دهانه، Roll، توان محرکه و ظرفیت انتقال اثر می گذارد | حداقل و حداکثر ضخامت، عرض، قطر یا سطح مقطع خوراک |
| تنوع خوراک | نیاز به انعطاف بیشتر در تنظیم خط ایجاد می کند | دامنه واقعی تغییر سایز و قابلیت Changeover بین خوراک های مختلف |
برای مثال، اگر پروژه بر پایه بیلت با چند سطح مقطع مختلف طراحی شده باشد، فروشنده باید نشان دهد خط پیشنهادی همه این ابعاد را بدون خروج از محدوده طراحی تجهیزات می پذیرد. خطی که فقط برای یک سایز ورودی بهینه شده است ممکن است در برنامه تولید متنوع، محدودیت بیشتری ایجاد کند.
همین موضوع درباره گرید فولاد نیز صدق می کند. اگر کارخانه قرار است گریدهای متفاوتی را نورد کند، نباید فقط ظرفیت اسمی خط بررسی شود؛ سازنده باید محدوده مواد قابل فرآوری را برای همان پیکربندی و توان نصب شده تأیید کند. دو خط با ظرفیت اسمی مشابه ممکن است از نظر دامنه گرید یا ابعاد خوراک هم سطح نباشند.
نکته انتخاب: در RFQ، خوراک را با ساختار نوع ماده + گرید یا دامنه گرید + فرم خوراک + ابعاد حداقل/حداکثر + وزن یا طول واحد اعلام کنید. سپس بررسی کنید همه تجهیزات اصلی خط برای همین دامنه ورودی طراحی شده اند؛ نه فقط برای یک حالت اسمی.
انتخاب بر اساس ابعاد و مشخصات محصول خروجی
برای تبدیل درخواست کلی «خط نورد می خواهم» به یک نیاز خرید قابل استعلام، باید دامنه واقعی محصول خروجی مشخص شود. ضخامت و عرض برای محصولات تخت، قطر برای میلگرد و مفتول، و سایز و هندسه مقطع برای محصولات پروفیلی مستقیماً روی انتخاب قفسه ها، ابعاد غلتک، آرایش پاس ها، توان محرکه و تجهیزات تکمیلی خط اثر می گذارند. به همین دلیل نام محصول به تنهایی برای انتخاب ماشین آلات کافی نیست.
| محصول هدف | داده خروجی لازم در RFQ | اثر بر انتخاب خط | ریسک تعریف ناقص |
|---|---|---|---|
| ورق و نوار | حداقل/حداکثر ضخامت، عرض و تلرانس | تعیین محدوده کاری قفسه ها و تجهیزات کنترل ضخامت و عرض | خط قادر به تولید بخشی از سبد هدف نیست |
| میلگرد | محدوده قطر و گریدهای محصول | تعیین آرایش پاس ها و تجهیزات نورد و تکمیل | ظرفیت اعلامی خط برای همه قطرها قابل دستیابی نیست |
| مفتول | دامنه قطر نهایی و محدوده محصول | اثر بر آرایش قفسه های نهایی و تجهیزات خروجی | خط فقط بخشی از سایزهای تجاری موردنظر را پوشش می دهد |
| مقاطع | نوع مقطع، سایزهای حداقل و حداکثر و تلرانس های اصلی | تعیین آرایش قفسه ها، غلتک ها و مراحل شکل دهی | مقایسه خطوطی که سبد محصول متفاوت دارند |
| سبد چندمحصولی | فهرست محصولات و سهم تقریبی هرکدام از برنامه تولید | تعیین میزان انعطاف پذیری و دامنه تنظیم خط | خرید خطی که تغییر محصول در آن محدود یا دشوار است |
نکته مهم این است که Product Range باید به صورت یک بازه تضمین شده تعریف شود، نه چند سایز نمونه. برای مثال، اگر کارخانه قصد تولید چند قطر میلگرد یا چند ضخامت ورق را دارد، فروشنده باید مشخص کند کدام بخش از این دامنه با پیکربندی پیشنهادی قابل تولید است و آیا برای بعضی سایزها تغییر غلتک، تغییر آرایش یا تجهیزات اضافه لازم خواهد بود.
تلرانس خروجی نیز باید همراه با ابعاد اعلام شود. دو خط ممکن است هر دو محصولی با قطر یا ضخامت یکسان تولید کنند، اما سطح کنترل ابعادی و دامنه قابل تضمین آن ها یکسان نباشد. بنابراین عبارت هایی مانند «خط میلگرد ۸ تا ۳۲ میلی متر» یا «خط ورق تا عرض مشخص» هنوز برای مقایسه فنی کامل نیستند، مگر اینکه مشخصات کیفی و تلرانس موردنیاز نیز به آن اضافه شود.
نکته انتخاب: Requirement خرید را با ساختار نوع محصول → دامنه ابعاد → تلرانس های اصلی → سایزهای غالب تولید → سبد کامل محصول تنظیم کنید. این اطلاعات باعث می شود فروشنده به جای پیشنهاد یک «دستگاه نورد» عمومی، خطی را پیشنهاد دهد که واقعاً دامنه محصول تجاری کارخانه را پوشش می دهد.
انتخاب بر اساس ظرفیت تولید
ظرفیت خط نورد باید بر اساس برنامه واقعی تولید کارخانه انتخاب شود، نه فقط عدد ظرفیت اسمی درج شده در پیشنهاد سازنده. ظرفیت ساعتی مشخص می کند خط در شرایط تعریف شده چه نرخ تولیدی دارد، اما ظرفیت سالانه به ساعات کاری، توقف های برنامه ریزی شده، تغییر محصول و ترکیب واقعی سبد تولید وابسته است. به همین دلیل دو خط با ظرفیت اسمی مشابه می توانند در برنامه تولید واقعی خروجی سالانه متفاوتی ایجاد کنند.
| معیار ظرفیت | چه چیزی باید مشخص شود؟ | اثر بر انتخاب خط | ریسک اتکا به عدد اسمی |
|---|---|---|---|
| ظرفیت ساعتی | تن بر ساعت برای محصول و سایز مشخص | تعیین اندازه تجهیزات و نرخ عبور ماده از خط | تعمیم ظرفیت یک محصول به کل سبد تولید |
| ظرفیت سالانه | تن در سال بر اساس ساعات عملیاتی واقعی | تعیین انطباق خط با هدف فروش و تولید کارخانه | محاسبه بر اساس ساعات ایده آل و بدون تغییر محصول |
| برنامه تولید | تعداد شیفت، روزهای کاری و توالی تولید | تعیین میزان استفاده واقعی از ظرفیت نصب شده | خرید ظرفیت بالاتر از آنچه برنامه کارخانه مصرف می کند |
| ترکیب محصولات | سهم هر سایز، گرید و خانواده محصول | تغییر نرخ متوسط تولید و تعداد تغییرات خط | فرض اینکه همه محصولات با حداکثر ظرفیت تولید می شوند |
| تغییر سایز و محصول | تعداد و دفعات تغییر در برنامه | اثر بر زمان در دسترس برای تولید | نادیده گرفتن زمان از دست رفته بین کمپین ها |
| محصولات غالب | سایزها و گریدهایی که بیشترین سهم تولید دارند | مبنای مناسب تر برای بهینه سازی خط | بهینه سازی خط برای محصولی با سهم کم از بازار هدف |
ظرفیت اسمی بدون Product Mix معیار کافی برای خرید نیست. برای مثال، یک خط میلگرد ممکن است در یک قطر مشخص بیشترین نرخ تولید را داشته باشد، اما اگر برنامه کارخانه شامل تعداد زیادی سایز با قطرهای متفاوت باشد، ظرفیت متوسط قابل دستیابی پایین تر از عدد حداکثری خواهد بود. همین منطق در خطوط ورق، مفتول و مقاطع نیز برقرار است.
واحد خرید باید از فروشنده بخواهد ظرفیت را برای محصولات اصلی سبد تولید به تفکیک اعلام کند. اگر یک پیشنهاد فقط عددی مانند «۵۰۰ هزار تن در سال» ارائه می دهد، باید مشخص شود این عدد بر اساس چه ترکیب محصول، چند ساعت کار سالانه و چه فرضی درباره تغییر سایزها محاسبه شده است.
در پروژه هایی با Product Mix متنوع، گاهی خطی با ظرفیت حداکثری کمتر اما انعطاف بالاتر در تغییر محصول، تطابق بیشتری با برنامه واقعی کارخانه دارد. در مقابل، اگر تولید روی تعداد محدودی محصول استاندارد و کمپین های طولانی متمرکز باشد، ظرفیت بالاتر روی همان محصولات می تواند اهمیت بیشتری پیدا کند.
نکته انتخاب: در RFQ فقط «ظرفیت سالانه موردنیاز» را اعلام نکنید؛ ظرفیت ساعتی هر محصول اصلی + ساعات کاری سالانه + سهم هر محصول از برنامه + تعداد تغییر سایز/گرید + ظرفیت سالانه هدف را مشخص کنید. خط مناسب باید ظرفیت موردنیاز را روی Product Mix واقعی کارخانه تأمین کند، نه فقط در شرایط اسمی سازنده.
انتخاب خط نورد گرم یا سرد بر اساس برنامه تولید
انتخاب بین خط نورد گرم و سرد باید از برنامه تولید کارخانه و مشخصات محصول قابل فروش شروع شود، نه از مقایسه کلی فناوری. نوع خوراک ورودی، محصول هدف، دقت ابعادی و کیفیت سطح موردنیاز، ظرفیت برنامه ریزی شده و سطح سرمایه گذاری تعیین می کنند کدام مسیر برای پروژه مناسب تر است.
| معیار تصمیم | چه چیزی باید در پروژه مشخص شود؟ | اثر بر انتخاب خط |
|---|---|---|
| نوع خوراک | اسلب، بیلت، کلاف یا نوار ورودی و شرایط آن | دامنه تجهیزات ورودی و فرآیندی را تعیین می کند |
| محصول هدف | ورق، نوار، مقطع یا محصول نیمه نهایی/نهایی موردنظر | مشخص می کند کدام مسیر تولید با سبد محصول هم خوان است |
| دقت ابعادی و کیفیت سطح | تلرانس ضخامت/ابعاد و سطح کیفی موردنیاز مشتری | نیاز به مراحل کنترلی و تکمیلی متفاوت ایجاد می کند |
| ظرفیت تولید | ظرفیت ساعتی و سالانه روی ترکیب محصول واقعی | روی آرایش، تعداد قفسه ها و سطح تجهیزات اثر دارد |
| تجهیزات موردنیاز | دامنه کامل تجهیزات اصلی و جانبی موردنیاز خط | Scope of Supply و پیچیدگی پروژه را تغییر می دهد |
| سطح سرمایه گذاری | بودجه قابل تخصیص به خط و زیرساخت های مرتبط | برخی پیکربندی ها سرمایه گذاری اولیه بسیار متفاوتی دارند |
اگر برنامه کارخانه بر تولید محصولاتی با تلرانس دقیق تر، کنترل بهتر ضخامت یا کیفیت سطح بالاتر متمرکز باشد، این Requirement باید مستقیماً در انتخاب مسیر نورد لحاظ شود. در مقابل، اگر هدف اصلی ظرفیت بالا برای محصولی با مشخصات متفاوت باشد، ممکن است اولویت طراحی خط به سمت نرخ تولید و آرایش دیگری تغییر کند.
نوع Feed نیز می تواند بعضی گزینه ها را از ابتدا حذف کند. کارخانه ای که خوراک مشخصی از واحد بالادست دریافت می کند نباید خط را مستقل از همان زنجیره انتخاب کند؛ زیرا تغییر نوع خوراک می تواند تجهیزات ورودی، آماده سازی و حتی کل Configuration پروژه را تحت تأثیر قرار دهد.
مقایسه سطح سرمایه گذاری نیز باید بین دو Scope هم سطح انجام شود. یک پیشنهاد نورد گرم یا سرد ممکن است فقط ماشین آلات اصلی را شامل شود، در حالی که پیشنهاد دیگر تجهیزات جانبی، کنترل، انتقال و بخش های تکمیلی بیشتری دارد. اختلاف قیمت در این حالت الزاماً ناشی از نوع فرآیند نیست.
نکته انتخاب: تصمیم را با ماتریس Feed → Product Mix → کیفیت و تلرانس موردنیاز → ظرفیت هدف → تجهیزات لازم → سرمایه گذاری قابل قبول انجام دهید. خط گرم یا سرد باید نتیجه این Requirementها باشد؛ نه یک انتخاب فناوری از پیش تعیین شده.
انتخاب خط پیوسته، پشت سرهم، برگشت پذیر یا پیکربندی های مرتبط
معماری خط نورد باید با ظرفیت هدف، دامنه محصول، میزان انعطاف موردنیاز و سطح سرمایه گذاری هماهنگ شود. در بازار، پیکربندی هایی مانند خطوط پیوسته، آرایش پشت سرهم (Tandem) و قفسه های برگشت پذیر (Reversing) بیشتر در خطوط محصولات تخت و برخی خطوط تخصصی کاربرد دارند؛ در مقابل، خطوط میلگرد، مفتول و مقاطع معمولاً با آرایش های متوالی قفسه ها مانند خشن کاری، میانی و نهایی طراحی می شوند. بنابراین یک معماری واحد را نمی توان برای همه خانواده های محصول به عنوان گزینه برتر معرفی کرد.
| معماری خط | شرایطی که معمولاً انتخاب را تقویت می کند | مزیت اصلی در تصمیم خرید | محدودیت یا ریسک انتخاب |
|---|---|---|---|
| خط پیوسته | تولید بالا و کمپین های نسبتاً پایدار | نرخ تولید و جریان مداوم تر | سرمایه گذاری و هماهنگی تجهیزات بیشتر |
| آرایش پشت سرهم (Tandem) | ظرفیت بالا در تولید محصولات تخت با دامنه مشخص | انجام کاهش ضخامت در چند قفسه متوالی | برای برنامه های بسیار متغیر ممکن است انعطاف کمتری نسبت به معماری های ساده تر داشته باشد |
| قفسه برگشت پذیر (Reversing) | ظرفیت متوسط تر، سبد محصول متنوع تر یا نیاز به انعطاف در تعداد پاس ها | انعطاف بیشتر در برنامه نورد | نرخ تولید معمولاً پایین تر از خطوط چندقفسه ای پیوسته |
| خط متوالی میلگرد و مقاطع | تولید پیوسته از بیلت یا بلوم در چند مرحله | تناسب با سبد مشخص سایز و ظرفیت صنعتی | تعداد و آرایش قفسه ها باید با Product Range واقعی هماهنگ شود |
| خط مفتول با بخش نهایی پرسرعت | ظرفیت بالا و دامنه قطر مشخص | تولید بالا در سایزهای هدف | طراحی بخش نهایی باید با محدوده قطر و سرعت برنامه تولید تطبیق داشته باشد |
| آرایش ترکیبی یا نیمه پیوسته | نیاز به توازن بین ظرفیت و انعطاف | امکان تنظیم بهتر سرمایه گذاری نسبت به برنامه تولید | باید Scope و نحوه ارتباط مراحل دقیقاً مشخص شود |
از نظر ظرفیت، هرچه برنامه تولید به تناژ بالا و کمپین های طولانی تر نزدیک شود، معماری های پیوسته و چندقفسه ای معمولاً اهمیت بیشتری پیدا می کنند. در مقابل، برای کارخانه ای که حجم تولید محدودتر اما تنوع محصول بالاتری دارد، انعطاف یک خط برگشت پذیر یا آرایش ساده تر می تواند ارزش بیشتری از ظرفیت حداکثری ایجاد کند.
دامنه محصول نیز عامل تعیین کننده است. اگر Product Mix شامل تغییرات زیاد در ضخامت، عرض یا سایز باشد، باید زمان و دامنه تغییر تنظیمات خط در پیشنهاد فروشنده بررسی شود. خطی که برای یک محصول اصلی بسیار بهینه است ممکن است برای سبد متنوع، محدودیت بیشتری ایجاد کند.
سطح سرمایه گذاری باید روی Scope یکسان مقایسه شود. پیکربندی پیوسته یا Tandem معمولاً به مجموعه هماهنگ تری از قفسه ها، محرکه ها، کنترل و تجهیزات انتقال نیاز دارد؛ در حالی که معماری ساده تر ممکن است سرمایه گذاری اولیه پایین تری داشته باشد اما ظرفیت کمتری ارائه کند. بنابراین معماری پیچیده تر فقط زمانی توجیه دارد که ظرفیت و برنامه فروش کارخانه بتوانند از آن استفاده کنند.
نکته انتخاب: معماری خط را با ماتریس ظرفیت هدف → Product Range → دفعات تغییر محصول → انعطاف موردنیاز → سرمایه گذاری قابل قبول انتخاب کنید. در RFQ از فروشنده بخواهید توضیح دهد چرا Configuration پیشنهادی برای همین برنامه تولید انتخاب شده و چه محدودیت هایی در ظرفیت یا تغییر محصول دارد.
هنگام مقایسه پیشنهاد تأمین کنندگان خط نورد چه مشخصات عملکردی بررسی شود؟
بعد از مشخص شدن معماری مناسب خط، مرحله مقایسه تأمین کنندگان باید از «نام تجهیزات» به خروجی تضمین شده خط منتقل شود. دو سازنده ممکن است برای یک Product Range مشابه، تعداد قفسه ها یا Configuration متفاوتی پیشنهاد دهند؛ اما معیار خرید باید این باشد که هر پیشنهاد در شرایط تعریف شده پروژه چه ظرفیت، چه دامنه تولید و چه کیفیت خروجی را به صورت قابل تضمین ارائه می کند.
در ارزیابی فنی، ظرفیت اعلامی باید با سرعت تولید، محصول مرجع و شرایط آزمون مرتبط باشد. همچنین دامنه ابعاد و گریدهای قابل تولید باید به صورت واقعی و قابل تعهد مشخص شود، نه صرفاً با چند محصول نمونه. تلرانس ابعادی و کیفیت خروجی نیز باید به Acceptance Requirement پروژه تبدیل شوند تا واحد خرید بتواند پیشنهادها را بر اساس عملکرد قابل اندازه گیری مقایسه کند.
در کنار این موارد، بازده تولید (Yield)، میزان محصول خارج از مشخصات و انعطاف خط برای تغییر سایز و Product Mix روی ارزش واقعی پیشنهاد اثر می گذارند. خطی که ظرفیت اسمی بالایی دارد اما در تغییر محصول افت تولید زیادی ایجاد می کند یا درصد بیشتری از خروجی آن خارج از Specification است، الزاماً گزینه عملکردی بهتری نیست.
نکته مقایسه: برای هر فروشنده یک ماتریس عملکردی واحد تشکیل دهید: ظرفیت تضمین شده → سرعت تولید → دامنه ابعاد و گرید → تلرانس و کیفیت خروجی → Yield → محصول خارج از مشخصات → زمان و محدودیت تغییر سایز. فقط پس از هم سطح کردن این موارد، اختلاف فنی میان پیشنهادها قابل ارزیابی است.
ظرفیت تضمین شده و سرعت تولید
در مقایسه پیشنهاد تأمین کنندگان، ظرفیت اسمی خط نباید مستقیماً معادل ظرفیت قابل دستیابی یا تضمین شده در نظر گرفته شود. عددی که سازنده به عنوان ظرفیت نامی اعلام می کند ممکن است بر اساس محصول مرجع، سایز مشخص و شرایط طراحی باشد؛ در حالی که خریدار باید بداند خط برای Product Mix واقعی کارخانه، چه نرخ تولیدی را می تواند به صورت قراردادی تضمین کند.
| شاخص عملکرد | چه چیزی باید در پیشنهاد مشخص شود؟ | ریسک مقایسه ناقص |
|---|---|---|
| نرخ عبور تولید (Throughput) | تن بر ساعت برای محصول یا محصولات مرجع مشخص | مقایسه اعداد بدون دانستن محصول مبنا |
| سرعت خط (Line Speed) | سرعت کاری قابل دستیابی برای سایز و محصول مشخص | فرض اینکه بیشترین سرعت خط برای همه محصولات قابل استفاده است |
| ظرفیت محصول محور | ظرفیت هر خانواده، سایز یا محصول اصلی | تعمیم ظرفیت یک سایز پربازده به کل Product Range |
| ظرفیت نامی | مبنای طراحی و شرایطی که عدد تحت آن اعلام شده است | استفاده از عدد تبلیغاتی به عنوان تضمین تولید |
| ظرفیت تضمین شده | حداقل عملکرد قابل تعهد تحت شرایط تعریف شده قرارداد | نبود معیار روشن برای آزمون پذیرش خط |
| شرایط تحقق ظرفیت | Feed، گرید، ابعاد، برنامه تولید و سایر فرضیات توافق شده | ایجاد اختلاف در زمان راه اندازی و تست عملکرد |
برای مثال، یک خط میلگرد ممکن است بیشترین ظرفیت خود را در یکی از قطرهای پرتیراژ ارائه دهد، اما نرخ تولید آن در سایزهای کوچک تر یا بزرگ تر متفاوت باشد. در خطوط ورق و نوار نیز سرعت قابل استفاده می تواند با ضخامت، عرض و گرید محصول تغییر کند. بنابراین عبارت هایی مانند «ظرفیت ۵۰۰ هزار تن در سال» یا «سرعت خط ۲۰ متر بر ثانیه» بدون مشخص کردن محصول مرجع، اطلاعات کافی برای مقایسه دو پیشنهاد ایجاد نمی کنند.
در RFQ بهتر است ظرفیت محصول محور برای محصولات اصلی سبد تولید درخواست شود؛ مثلاً نرخ تولید قابل تضمین برای چند سایز یا گریدی که بیشترین سهم برنامه کارخانه را تشکیل می دهند. این روش مشخص می کند فروشنده ظرفیت خط را روی کدام بخش Product Mix تضمین می کند و در چه بخش هایی نرخ تولید کاهش می یابد.
همچنین باید میان «قابل دستیابی» و «تضمین شده» تفاوت گذاشت. ممکن است سازنده حداکثر Performance قابل دستیابی را اعلام کند، اما در قرارداد عدد پایین تری را برای آزمون عملکرد تضمین کند. برای واحد خرید، عدد قراردادی و شرایط تحقق آن مبنای معتبرتری برای مقایسه است.
نکته استعلام: از هر تأمین کننده بخواهید Throughput، سرعت خط و ظرفیت تضمین شده را به تفکیک محصولات کلیدی ارائه کند و برای هر عدد، Feed، گرید، ابعاد محصول و شرایط آزمون را مشخص سازد. پیشنهادها را بر اساس Performance تضمین شده روی Product Mix واقعی مقایسه کنید، نه بیشترین ظرفیت نامی درج شده در کاتالوگ.
دامنه ابعاد و گریدهای قابل تولید
در پیشنهاد فنی، عبارت هایی مانند «خط تولید میلگرد»، «خط نورد ورق» یا «خط تولید مفتول» برای مقایسه تأمین کنندگان کافی نیستند. فروشنده باید دامنه واقعی تولید خط را مشخص کند؛ یعنی خط با چه نوع خوراکی، چه گریدهایی و در چه بازه ای از ابعاد خروجی قادر به تولید است. این دامنه باید برای همان پیکربندی پیشنهادی قابل دستیابی یا تضمین باشد، نه صرفاً بخشی از توان کلی فناوری سازنده.
| بخش دامنه تولید | چه چیزی باید در پیشنهاد مشخص شود؟ | اثر بر مقایسه تأمین کنندگان | ریسک ابهام |
|---|---|---|---|
| خوراک ورودی | نوع Feed و بازه ابعاد قابل پذیرش | مشخص می کند خط با خوراک واقعی کارخانه سازگار است یا خیر | پیشنهاد خطی که فقط با خوراک متفاوت به Product Range اعلامی می رسد |
| گریدهای قابل تولید | گرید یا خانواده گریدهای تضمین شده | مشخص می کند همه محصولات برنامه فروش تحت پوشش هستند یا خیر | تعمیم عملکرد یک گرید به همه فولادهای هدف |
| حداقل و حداکثر سایز | قطر، ضخامت، عرض یا سایز مقطع | مرز واقعی Product Range را مشخص می کند | تصور اینکه تمام سایزهای بین دو عدد بدون محدودیت قابل تولیدند |
| ترکیب Feed × Grade × Size | ماتریس محصولات قابل تولید | امکان مقایسه واقعی دو پیشنهاد را فراهم می کند | اعلام هر پارامتر به صورت جداگانه بدون تضمین ترکیب آن ها |
| محصولات دارای محدودیت | سایز یا گریدهایی که با ظرفیت یا کیفیت محدود تولید می شوند | نقاط ضعف پیشنهاد را مشخص می کند | مخفی ماندن محدودیت در انتهای دامنه تولید |
| نیاز به تغییر تجهیزات | مواردی که برای تولید محصول خاص به Roll، Guide یا تجهیزات متفاوت نیاز دارند | نشان می دهد Product Range با همان Scope قابل دستیابی است یا نیاز به اقلام اضافه دارد | مقایسه قیمت دو خط با دامنه تأمین متفاوت |
نکته مهم این است که دامنه سایز و دامنه گرید باید به صورت ترکیبی بررسی شوند. ممکن است تأمین کننده اعلام کند خط میلگرد ۸ تا ۳۲ میلی متر و چند خانواده گرید را تولید می کند، اما این الزاماً به معنی قابلیت تولید همه آن گریدها در تمام قطرهای اعلام شده نیست. برای خرید، ماتریس واقعی «گرید × سایز × خوراک» ارزش بیشتری از سه فهرست جداگانه دارد.
همین موضوع در خطوط محصولات تخت نیز مطرح است. عبارت هایی مانند «عرض تا ۱۶۰۰ میلی متر» یا «ضخامت از X تا Y» زمانی قابل اتکا هستند که مشخص شود این حدود برای چه گرید، عرض یا ضخامت متناظری قابل دستیابی اند. در بسیاری از پیشنهادها، حداقل ضخامت در بیشترین عرض یا برای همه گریدها الزاماً قابل دستیابی نیست؛ بنابراین نقاط مرزی دامنه تولید باید به صورت مشخص تأیید شوند.
واحد خرید همچنین باید مشخص کند آیا کل Product Range با همان تجهیزات داخل Scope قابل تولید است یا برای برخی سایزها و گریدها به مجموعه غلتک، گاید، قفسه یا تجهیزات تکمیلی اضافه نیاز خواهد بود. این تفاوت می تواند دو پیشنهاد ظاهراً مشابه را از نظر دامنه واقعی تأمین غیرهم سطح کند.
نکته استعلام: به جای درخواست «خط تولید میلگرد» یا «خط نورد ورق»، از فروشنده یک ماتریس Product Range شامل Feed → Grade → ابعاد خروجی → محدودیت ها → تجهیزات اضافی موردنیاز مطالبه کنید. پیشنهاد مناسب باید کل سبد محصول هدف کارخانه را با شرایط مشخص پوشش دهد، نه اینکه فقط چند سایز یا گرید نمونه را به عنوان توان خط معرفی کند.
تلرانس ابعادی و کیفیت محصول خروجی
در مقایسه تأمین کنندگان خط نورد، کیفیت خروجی باید با شاخص های قابل اندازه گیری همان خانواده محصول تعریف شود. برای ورق و نوار، تلرانس ضخامت، تختی و پروفیل اهمیت دارد؛ برای میلگرد، مفتول و مقاطع، تلرانس قطر یا ابعاد مقطع و الزامات سطحی مطرح می شود. بنابراین استفاده از یک فهرست ثابت برای همه خطوط، مقایسه فنی دقیقی ایجاد نمی کند.
| خانواده محصول | شاخص های مرتبط برای مقایسه | چه چیزی باید در پیشنهاد تضمین شود؟ | ریسک عبارت های کلی |
|---|---|---|---|
| ورق و نوار | تلرانس ضخامت، تلرانس عرض، تختی، پروفیل مقطع عرضی | حدود قابل تضمین در دامنه ابعاد و گریدهای هدف | عبارت «کیفیت بالا» بدون حد عددی قابل پذیرش نیست |
| میلگرد | تلرانس قطر/جرم واحد طول، هندسه و ابعاد آج در صورت الزام محصول | انطباق با Specification محصول هدف در سایزهای اعلام شده | یکسان فرض کردن دقت در تمام قطرهای Product Range |
| مفتول | تلرانس قطر، یکنواختی ابعادی و کیفیت سطح | محدوده قابل تضمین برای قطرها و گریدهای اصلی | اعلام فقط قطر اسمی بدون تلرانس |
| مقاطع | تلرانس ابعاد مقطع، ضخامت اجزا، راستایی و هندسه محصول | حدود ابعادی قابل دستیابی برای هر خانواده مقطع | استفاده از یک Accuracy عمومی برای مقاطع متفاوت |
| محصولات تخت با الزام سطحی | کیفیت سطح و عیوب قابل قبول طبق Specification | سطح کیفی مورد تعهد و روش ارزیابی آن | عبارت هایی مانند «سطح مناسب» بدون معیار پذیرش |
تأمین کننده باید این مقادیر را برای Product Range واقعی اعلام کند، نه فقط برای یک محصول مرجع. برای مثال، اگر خط ورق دامنه وسیعی از ضخامت و عرض دارد، باید روشن باشد تلرانس ضخامت یا تختی موردنظر در کدام ترکیب های عرض و ضخامت قابل تضمین است. بهترین عملکرد یک خط در محصول مرجع نباید به کل دامنه تولید تعمیم داده شود.
در مقاطع و محصولات طویل نیز باید Metric متناسب با محصول انتخاب شود. برای یک خط میلگرد، الزام اصلی ممکن است روی قطر، جرم واحد طول و مشخصات هندسی محصول باشد؛ در حالی که برای تیرآهن یا ناودانی، ابعاد مقطع، ضخامت اجزا و راستایی اهمیت بیشتری دارند. همین تفاوت باید در ماتریس مقایسه فروشندگان حفظ شود.
همچنین باید میان توانایی تولید و کیفیت تضمین شده تولید تفاوت گذاشت. اینکه خط بتواند یک سایز را تولید کند، الزاماً به معنی دستیابی به تلرانس یا کیفیت سطح موردنیاز مشتری نهایی در همان سایز نیست. این مرز باید در پیشنهاد فنی و آزمون پذیرش روشن باشد.
نکته استعلام: برای هر خانواده محصول فقط Metricهای مرتبط را وارد RFQ کنید و از فروشنده بخواهید حدود تضمین شده تلرانس ابعادی، تختی/پروفیل یا کیفیت سطح را به تفکیک Product Range اصلی اعلام کند. عبارت هایی مانند «High Quality Output» یا «دقت بالا» بدون عدد، استاندارد یا معیار پذیرش، برای مقایسه پیشنهادها ارزش فنی کافی ندارند.
بازده تولید و میزان محصول خارج از مشخصات
در مقایسه خطوط نورد، نرخ عبور تولید به تنهایی نشان نمی دهد چه مقدار محصول قابل فروش از خط خارج می شود. دو خط ممکن است تناژ ساعتی مشابهی داشته باشند، اما اگر یکی پرت بیشتر، محصول خارج از تلرانس یا مقدار بالاتری از محصول نیازمند اصلاح و دوباره کاری ایجاد کند، خروجی اقتصادی آن پایین تر خواهد بود. بنابراین بازده تولید (Yield) باید در کنار ظرفیت و کیفیت تضمین شده بررسی شود.
| شاخص | چه چیزی باید در پیشنهاد مشخص شود؟ | اثر بر خروجی اقتصادی | ریسک مقایسه ناقص |
|---|---|---|---|
| Yield تضمین شده | نسبت محصول قابل قبول به خوراک ورودی در شرایط مشخص | نشان می دهد چه سهمی از ماده ورودی به محصول قابل فروش تبدیل می شود | مقایسه دو خط فقط بر اساس تناژ عبوری |
| محصول خارج از مشخصات | سهم یا حد مجاز محصولی که تلرانس یا کیفیت موردنیاز را تأمین نمی کند | کاهش محصول قابل فروش | ظرفیت بالا ولی خروجی قابل قبول کمتر |
| ضایعات فرآیندی | محدوده ضایعات مرتبط با سر و ته زنی، برش یا مراحل تعریف شده خط | کاهش Yield نهایی | اعلام Yield بدون مشخص کردن اقلام داخل محاسبه |
| محصول نیازمند اصلاح | سهم محصولی که برای فروش به Rework یا طبقه بندی مجدد نیاز دارد | کاهش نرخ تحویل مستقیم به انبار محصول | پنهان شدن هزینه و زمان اصلاح در عدد تولید |
| Yield بر اساس Product Mix | بازده به تفکیک محصولات و سایزهای اصلی | امکان محاسبه خروجی واقعی برنامه تولید | تعمیم بهترین Yield به کل سبد محصول |
| مبنای تضمین | Feed، گرید، سایز و شرایط تولید مرتبط با عدد اعلامی | قابلیت مقایسه و پذیرش قراردادی | اعداد غیرقابل آزمون در مرحله تحویل خط |
برای واحد خرید، سؤال مهم این نیست که خط مثلاً چند تن در ساعت ماده را عبور می دهد؛ بلکه باید مشخص شود از این مقدار چند تن محصول منطبق با Specification و قابل فروش تحویل می دهد. اگر خط A و B هر دو Throughput مشابه داشته باشند اما Yield خط A بالاتر باشد، ظرفیت اقتصادی قابل استفاده آن می تواند بیشتر باشد.
همچنین نباید یک عدد Yield برای کل کارخانه بدون توجه به Product Mix پذیرفته شود. بازده ممکن است میان سایزها، گریدها و خانواده های محصول متفاوت باشد؛ به ویژه در نقاط مرزی دامنه تولید یا محصولاتی که تغییر سایز و تنظیمات بیشتری نیاز دارند. بنابراین پیشنهاد تأمین کننده باید مشخص کند عدد تضمین شده برای کدام محصولات و تحت چه شرایطی معتبر است.
تعریف «محصول خارج از مشخصات» نیز باید از ابتدا روشن باشد. اگر محصولی از تلرانس ابعادی، کیفیت سطح یا سایر معیارهای پذیرش تعیین شده خارج شود، باید معلوم باشد در محاسبه Yield چگونه طبقه بندی می شود. بدون این مرز، دو فروشنده ممکن است Yield مشابه اعلام کنند اما روش محاسبه متفاوتی داشته باشند.
نکته استعلام: از تأمین کنندگان بخواهید علاوه بر Throughput، Yield تضمین شده + حداکثر محصول خارج از Specification + مبنای محاسبه ضایعات + شرایط آزمون را برای محصولات اصلی اعلام کنند. معیار اقتصادی مناسب، بیشترین ماده عبوری از خط نیست؛ بیشترین محصول قابل فروش و منطبق با Specification از همان مقدار خوراک است.
انعطاف خط برای تغییر سایز و ترکیب محصول
در مقایسه پیشنهاد تأمین کنندگان، انعطاف خط باید از منظر توان واقعی خط برای جابه جایی بین محصولات برنامه تولید سنجیده شود، نه از روی شرح مکانیزم تغییر تنظیمات. سؤال خرید این است که Vendor با Configuration پیشنهادی، چه دامنه ای از سایزها و گریدها را می تواند با چه سرعت و محدودیتی در برنامه واقعی کارخانه پوشش دهد.
| شاخص عملکردی | چه چیزی باید در پیشنهاد مشخص شود؟ | اثر بر تصمیم خرید | ریسک مقایسه ناقص |
|---|---|---|---|
| دامنه تغییر سایز | سایزهایی که با همان خط قابل تولید هستند | نشان می دهد چه سهمی از Product Mix پوشش داده می شود | اعلام دامنه وسیع بدون بیان محدودیت های عملی |
| زمان تغییر محصول | زمان موردنیاز بین پایان یک محصول و شروع تولید پایدار محصول بعدی | مستقیماً بر زمان تولید قابل استفاده اثر دارد | مقایسه خطوط فقط بر اساس ظرفیت ساعتی |
| زمان رسیدن به تولید پایدار | فاصله شروع مجدد تا دستیابی به محصول منطبق با Specification | مشخص می کند تغییر محصول چه مقدار تولید مؤثر را کاهش می دهد | نادیده گرفتن ضایعات و افت تولید ابتدای کمپین |
| تعداد تغییرات قابل پشتیبانی | تناسب خط با تعداد Changeover برنامه ریزی شده در روز/هفته/ماه | برای کارخانه با Product Mix متنوع اهمیت بالایی دارد | انتخاب خطی بهینه برای کمپین های طولانی ولی نامناسب برای تولید متنوع |
| محدودیت ترکیب محصولات | مسیرهای تغییری که زمان یا محدودیت بیشتری دارند | امکان برنامه ریزی واقع بینانه تولید | فرض اینکه تغییر بین همه سایزها شرایط یکسانی دارد |
| تکرارپذیری بعد از تغییر | توان برگشت به تنظیمات و کیفیت موردنیاز محصول بعدی | کاهش عدم قطعیت در برنامه تولید | وابستگی زیاد عملکرد به تنظیمات مجدد طولانی |
برای کارخانه ای که چند محصول اصلی را در کمپین های طولانی تولید می کند، زمان تغییر سایز ممکن است وزن کمتری در انتخاب داشته باشد. اما اگر برنامه فروش شامل تعداد زیادی سایز، گرید یا سفارش های کوچک باشد، همان پارامتر می تواند تفاوت جدی میان دو پیشنهاد ایجاد کند. خطی با ظرفیت نامی بالاتر اگر زمان زیادی در تغییر محصول از دست بدهد، الزاماً خروجی سالانه بیشتری روی Product Mix واقعی ایجاد نمی کند.
بنابراین فروشنده نباید فقط عبارت هایی مانند «Flexible Line» یا «Quick Changeover» را در پیشنهاد ذکر کند. باید زمان تغییر بین چند سناریوی واقعی از سبد محصول خریدار اعلام شود؛ مثلاً تغییر بین دو سایز پرتکرار، تغییر از حد پایین به حد بالای دامنه تولید یا تغییر میان دو گرید اصلی.
همچنین باید مشخص شود پس از Changeover چه زمانی خط دوباره به خروجی منطبق و پایدار می رسد. صرف پایان عملیات تغییر کافی نیست؛ اگر بعد از آن دوره قابل توجهی برای تثبیت تولید لازم باشد، این زمان نیز بخشی از عملکرد واقعی پیشنهاد است.
نکته مقایسه: از هر Vendor بخواهید برای Product Mix واقعی کارخانه، زمان تغییر سایز + زمان رسیدن به تولید پایدار + محدودیت های تغییر بین محصولات + تعداد تغییرات قابل پشتیبانی را اعلام کند. انعطاف خط زمانی ارزش دارد که به زمان تولید قابل استفاده بیشتر روی سبد واقعی محصولات تبدیل شود.
قیمت ماشین آلات نورد بر چه اساسی متفاوت است؟
قیمت ماشین آلات نورد زمانی قابل مقایسه است که ابتدا نوع خط، دامنه محصول و سطح عملکرد مورد انتظار هم سطح شوند. یک خط نورد میلگرد با Product Range محدود، از نظر ساختار قیمت با خطی که دامنه وسیع تری از سایز و گرید را پوشش می دهد قابل قیاس نیست؛ همان طور که دو خط با ظرفیت اسمی مشابه ممکن است از نظر Performance تضمین شده، سرعت، Yield و کیفیت خروجی در سطح متفاوتی قرار داشته باشند.
بخش مهم دیگری از اختلاف قیمت به پیکربندی خط و محدوده تأمین مربوط است. تعداد و نوع قفسه ها، سطح اتوماسیون، تجهیزات انتقال، برش، خنک کاری، جمع آوری محصول و سایر بخش های داخل Scope می توانند قیمت پیشنهاد را به طور جدی تغییر دهند. به همین دلیل پیشنهاد ارزان تر ممکن است صرفاً تجهیزات کمتری را شامل شود و نباید پیش از هم سطح سازی دامنه تأمین به عنوان گزینه اقتصادی تر شناخته شود.
در نهایت، سازنده و کشور مبدأ، سطح مهندسی، نو یا کارکرده بودن تجهیزات و شرایط تجاری تأمین نیز روی قیمت خرید اثر می گذارند. برای تجهیزات وارداتی، نرخ ارز، حمل و شرایط واردات می توانند فاصله قابل توجهی میان قیمت کارخانه و مبلغ نهایی قابل تحویل ایجاد کنند. بنابراین تحلیل قیمت باید پس از تفکیک ارزش فنی خط از هزینه های تجاری و تأمین انجام شود.
نکته استعلام قیمت: پیشنهادها را به ترتیب نوع خط و Product Range → ظرفیت و Performance → Configuration → Scope of Supply → سازنده و مبدأ → وضعیت نو/کارکرده → ارز و شرایط واردات هم سطح کنید. اختلاف قیمت فقط بعد از این مرحله نشان می دهد کدام پیشنهاد واقعاً گران تر یا ارزان تر است.
نوع خط و دامنه محصول
نوع خط نورد و دامنه محصولی که باید پوشش دهد، از اولین عوامل ایجاد اختلاف قیمت میان پیشنهاد تأمین کنندگان است. قیمت یک خط صرفاً با عنوان کلی «نورد میلگرد»، «نورد ورق» یا «نورد مفتول» قابل قضاوت نیست؛ باید مشخص باشد خط برای چه خانواده محصولی، چه بازه ای از ابعاد و چه سطحی از تنوع تولید طراحی شده است. هرچه دامنه قابل تولید گسترده تر باشد، ممکن است تجهیزات، تنظیم پذیری و سطح مهندسی بیشتری موردنیاز باشد.
| عامل مؤثر بر قیمت | چه چیزی باید بین پیشنهادها هم سطح شود؟ | چرا قیمت را تغییر می دهد؟ | ریسک مقایسه نادرست |
|---|---|---|---|
| خانواده محصول | ورق، نوار، میلگرد، مفتول یا مقاطع | هر خانواده معماری و تجهیزات اصلی متفاوتی دارد | مقایسه قیمت خطوط با کاربرد تولیدی متفاوت |
| بازه ابعادی محصول | حداقل و حداکثر ضخامت، عرض، قطر یا سایز مقطع | دامنه وسیع تر می تواند نیاز طراحی و تجهیز خط را افزایش دهد | ارزان تر دیده شدن خطی که فقط بخشی از سایزهای هدف را پوشش می دهد |
| گریدهای قابل تولید | خانواده گریدهای موردنیاز کارخانه | بعضی دامنه های متریال الزامات بیشتری برای توان و کنترل خط ایجاد می کنند | مقایسه خط تک گرید با خط دارای دامنه گسترده تر |
| تنوع سبد محصول | تعداد محصولات و سایزهای داخل برنامه تولید | انعطاف بیشتر می تواند Configuration پیچیده تری لازم داشته باشد | پرداخت قیمت بالاتر برای انعطافی که کارخانه استفاده نمی کند |
| پوشش نقاط مرزی دامنه | قابلیت تولید واقعی در حداقل/حداکثر سایز و گرید | رسیدن به نقاط مرزی Product Range ممکن است تجهیزات یا توان بیشتری بخواهد | فرض اینکه همه نقاط بین Min و Max بدون محدودیت قابل تولیدند |
| نیاز به تجهیزات اختصاصی هر محصول | Roll، Guide یا تجهیزات تکمیلی موردنیاز برای دامنه هدف | دامنه تأمین را افزایش می دهد | مقایسه خط آماده تولید کل سبد با خطی که برای بخشی از محصولات تجهیزات اضافه می خواهد |
برای مثال، دو فروشنده ممکن است هر دو پیشنهاد «خط نورد میلگرد» ارائه دهند، اما یکی فقط سایزهای پرتکرار بازار را پوشش دهد و دیگری دامنه وسیع تری از قطرها و گریدها را تضمین کند. اختلاف قیمت میان این دو تا زمانی که Product Range واقعی مشخص نشده باشد، قابل تفسیر نیست.
در محصولات تخت نیز همین منطق برقرار است. خطی که محدوده باریک تری از عرض و ضخامت را تولید می کند ممکن است قیمت پایین تری داشته باشد، اما اگر کارخانه برای توسعه بازار به دامنه گسترده تری نیاز داشته باشد، این صرفه جویی اولیه با Requirement تجاری پروژه هم خوان نیست.
از طرف دیگر، گسترده ترین Product Range همیشه گزینه اقتصادی تر نیست. اگر بخش عمده فروش کارخانه روی چند سایز و گرید محدود متمرکز است، پرداخت برای انعطاف تولیدی که استفاده نخواهد شد می تواند سرمایه گذاری اضافه ایجاد کند. قیمت باید در برابر دامنه ای سنجیده شود که واقعاً در برنامه فروش و تولید وجود دارد.
نکته استعلام قیمت: برای هر پیشنهاد، یک ماتریس خانواده محصول → دامنه سایز → گریدهای قابل تولید → محدودیت ها → تجهیزات اضافی موردنیاز تهیه کنید. فقط خطوطی را از نظر قیمت مستقیم مقایسه کنید که Product Range موردنیاز کارخانه را در سطح مشابه پوشش می دهند.
ظرفیت و سطح عملکرد
ظرفیت و سطح عملکرد تضمین شده خط از مهم ترین عوامل اختلاف قیمت میان پیشنهادهای ماشین آلات نورد است. دو خط ممکن است از نظر خانواده محصول و حتی ظرفیت اسمی نزدیک باشند، اما اگر یکی نرخ تولید بالاتر، سرعت کاری بیشتر، Yield بهتر یا تلرانس خروجی دقیق تری را به صورت قراردادی تضمین کند، سطح فنی و در نتیجه قیمت آن می تواند متفاوت باشد.
| عامل مؤثر بر قیمت | چه چیزی باید بین پیشنهادها هم سطح شود؟ | اثر بر قیمت | ریسک مقایسه نادرست |
|---|---|---|---|
| ظرفیت تضمین شده | تن بر ساعت یا ظرفیت سالانه برای محصولات مرجع | ظرفیت بالاتر معمولاً به تجهیزات و توان نصب شده بیشتری نیاز دارد | مقایسه ظرفیت نامی یک خط با ظرفیت تضمین شده خط دیگر |
| سرعت تولید | سرعت قابل تضمین در سایزها و محصولات اصلی | سرعت بالاتر می تواند سطح طراحی و کنترل خط را افزایش دهد | استفاده از بیشترین سرعت تئوری به عنوان مبنای قیمت |
| بازده تولید (Yield) | مقدار محصول قابل فروش نسبت به خوراک ورودی | Yield بهتر می تواند ارزش عملکردی خط را بالا ببرد | ارزان تر دیده شدن خطی با ضایعات یا محصول خارج از مشخصات بیشتر |
| دقت و کیفیت خروجی | تلرانس های قابل تضمین برای Product Range هدف | سطح کنترل بالاتر می تواند تجهیزات اندازه گیری و اتوماسیون بیشتری بخواهد | مقایسه دو خط با کیفیت خروجی متفاوت |
| عملکرد در کل دامنه محصول | ظرفیت و کیفیت در سایزها و گریدهای اصلی | خطی که Performance را در دامنه وسیع تری حفظ می کند ممکن است گران تر باشد | تعمیم بهترین عملکرد یک سایز به کل سبد |
| تعهد قراردادی عملکرد | شاخص های قابل آزمون در تست پذیرش | تضمین گسترده تر، دامنه مسئولیت Vendor را افزایش می دهد | مقایسه پیشنهاد دارای Performance Guarantee با پیشنهاد صرفاً توصیفی |
برای مثال، دو خط ممکن است هر دو با ظرفیت نامی ۵۰۰ هزار تن در سال پیشنهاد شوند، اما یکی این ظرفیت را فقط برای چند محصول اصلی اعلام کند و دیگری ظرفیت، Yield و تلرانس مشخصی را روی بخش بزرگ تری از سبد تولید تضمین کند. این دو پیشنهاد از نظر Performance Level هم سطح نیستند و اختلاف قیمت آن ها را نمی توان صرفاً به برند یا حاشیه فروش نسبت داد.
همچنین ظرفیت بالاتر همیشه ارزش پرداخت بیشتر ندارد. اگر برنامه تولید کارخانه از ظرفیت پایین تری استفاده می کند یا گلوگاه واحدهای بالادست و پایین دست اجازه بهره برداری از ظرفیت اضافه را نمی دهد، پرداخت برای Performance بالاتر ممکن است ارزش اقتصادی عملی ایجاد نکند.
از طرف دیگر، قیمت پایین تر خطی که Performance آن فقط به صورت «قابل دستیابی» اعلام شده اما در قرارداد تضمین نمی شود، باید با احتیاط مقایسه شود. برای واحد خرید، عدد قابل اتکاتر همان عملکردی است که با شرایط Feed، Product Mix و معیار پذیرش مشخص، توسط سازنده تعهد می شود.
نکته استعلام قیمت: پیشنهادها را بر اساس ظرفیت تضمین شده + سرعت تولید + Yield + کیفیت خروجی + دامنه محصول تحت تضمین هم سطح کنید. هرچه سطح عملکرد بالاتر باشد، فقط زمانی پرداخت قیمت بیشتر توجیه دارد که همان Performance در برنامه واقعی تولید کارخانه موردنیاز باشد.
محدوده تأمین
محدوده تأمین یکی از مهم ترین عوامل اختلاف قیمت در پیشنهاد ماشین آلات نورد است؛ زیرا دو تأمین کننده ممکن است برای یک ظرفیت و دامنه محصول مشابه، دامنه متفاوتی از تجهیزات، مهندسی و خدمات را در قیمت خود لحاظ کرده باشند. بنابراین پایین تر بودن مبلغ یک پیشنهاد تا زمانی که مشخص نشود دقیقاً چه اقلامی داخل و خارج محدوده تأمین قرار دارند، به معنی ارزان تر بودن خط نیست.
| بخش مقایسه | چه چیزی باید در پیشنهاد روشن باشد؟ | اثر بر قیمت | ریسک مقایسه نادرست |
|---|---|---|---|
| تجهیزات اصلی نورد | تجهیزات اصلی و تعداد واحدهای داخل تأمین | بخش اصلی قیمت ماشین آلات را تشکیل می دهد | مقایسه خط کامل با پیشنهاد محدود به تجهیزات اصلی |
| تجهیزات ورودی و انتقال | تجهیزات دریافت خوراک و انتقال میان مراحل | اضافه یا حذف آن ها دامنه واقعی خط را تغییر می دهد | انتقال بخشی از خرید تجهیزات به خریدار |
| تجهیزات خروجی و تکمیل محصول | برش، خنک کاری، جمع آوری، کلاف پیچی و تجهیزات مرتبط | می تواند سهم مهمی از قیمت کل داشته باشد | مقایسه خط آماده تولید با خط ناقص در انتهای فرآیند |
| برق، کنترل و اتوماسیون | تابلوها، سامانه کنترل، ابزار دقیق و تجهیزات میدانی | سطح تأمین این بخش مستقیماً بر قیمت اثر دارد | فرض یکسان بودن سطح اتوماسیون در همه پیشنهادها |
| مهندسی | طراحی مکانیکی، برق، کنترل، جانمایی و مدارک فنی | میزان مسئولیت مهندسی تأمین کننده قیمت را تغییر می دهد | انتقال بخشی از طراحی به خریدار بدون توجه در مقایسه |
| قطعات یدکی و ابزار ویژه | قطعات اولیه بهره برداری، قطعات یدکی و ابزار مخصوص | دامنه اقلام تحویلی را افزایش می دهد | مقایسه پیشنهاد همراه قطعه یدکی با پیشنهاد بدون آن |
| نصب و راه اندازی | نصب، نظارت، راه اندازی و حضور متخصص | ممکن است داخل قیمت یا جداگانه اعلام شود | تصور کامل بودن پیشنهادی که فقط شامل تحویل تجهیزات است |
| آموزش و آزمون عملکرد | آموزش، آزمون ها و پشتیبانی تا رسیدن به عملکرد تضمین شده | دامنه تعهد تأمین کننده را افزایش می دهد | قیمت پایین تر در برابر مسئولیت کمتر سازنده |
برای واحد خرید، بهترین روش این است که هر پیشنهاد به یک جدول محدوده تأمین تبدیل شود و برای هر قلم مشخص باشد که شامل قیمت است، خارج از قیمت است، اختیاری است یا بر عهده خریدار قرار دارد. در غیر این صورت، ممکن است یک تأمین کننده قیمت بالاتری ارائه دهد اما برق، کنترل، قطعات یدکی و راه اندازی را نیز پوشش دهد، در حالی که پیشنهاد ارزان تر فقط ماشین آلات مکانیکی اصلی را شامل شود.
همچنین اقلامی که به صورت اختیاری پیشنهاد می شوند باید با دقت بررسی شوند. اگر یک تجهیز برای دستیابی به ظرفیت، دامنه محصول یا کیفیت تضمین شده پروژه ضروری باشد، نباید در مقایسه قیمت کنار گذاشته شود. ابتدا باید تمام اقلام لازم برای تحقق نیاز واقعی پروژه به قیمت پایه هر پیشنهاد اضافه شوند.
مرز مسئولیت میان تأمین کننده و خریدار نیز باید شفاف باشد. عباراتی مانند «تأمین توسط خریدار»، «تأمین داخلی» یا «خارج از محدوده» ممکن است قیمت فروشنده را کاهش دهند، اما نیاز پروژه را حذف نمی کنند. هدف نهایی این است که قیمت یک خط قابل بهره برداری با سطح مسئولیت مشابه مقایسه شود.
نکته استعلام قیمت: برای همه تأمین کنندگان یک جدول یکسان از محدوده تأمین ارسال کنید و تجهیزات اصلی، تجهیزات جانبی، برق و کنترل، مهندسی، قطعات یدکی، نصب، راه اندازی، آموزش و آزمون عملکرد را ردیف به ردیف مشخص کنید. پیشنهاد ارزان تر زمانی واقعاً ارزان تر است که بخشی از نیاز ضروری پروژه از آن حذف نشده باشد.
سازنده، کشور مبدأ و سطح مهندسی
نام سازنده و کشور مبدأ می توانند روی قیمت ماشین آلات نورد اثر قابل توجهی داشته باشند، اما این اختلاف نباید صرفاً به «برند» نسبت داده شود. در پیشنهادهای صنعتی، بخشی از فاصله قیمت معمولاً به سابقه سازنده در همان خانواده خط، عمق طراحی و مهندسی، میزان ساخت اختصاصی برای پروژه و سطح تضمین های فنی مربوط است. به همین دلیل دو خط با ظرفیت و دامنه محصول مشابه ممکن است قیمت یکسانی نداشته باشند.
| عامل مؤثر بر قیمت | چه چیزی باید بررسی شود؟ | اثر بر قیمت پیشنهاد | ریسک تصمیم نادرست |
|---|---|---|---|
| سازنده خط | سابقه در همان نوع محصول و ظرفیت | سازندگان تخصصی تر ممکن است قیمت بالاتری ارائه دهند | پرداخت صرفاً برای شهرت برند بدون مزیت مرتبط با پروژه |
| کشور واقعی ساخت | محل ساخت تجهیزات اصلی، نه فقط دفتر فروش | هزینه ساخت و زنجیره تأمین می تواند متفاوت باشد | نسبت دادن کل خط به کشور دفتر مرکزی |
| منشأ تجهیزات اصلی | محل ساخت اجزای کلیدی خط | ترکیب تجهیزات داخلی و وارداتی قیمت را تغییر می دهد | مقایسه دو پیشنهاد با منشأ تجهیزاتی متفاوت |
| سطح مهندسی پروژه | میزان طراحی اختصاصی بر اساس خوراک، محصول و ظرفیت | مهندسی سفارشی معمولاً هزینه بیشتری نسبت به طرح استاندارد دارد | پرداخت هزینه طراحی پیشرفته برای نیاز ساده |
| مسئولیت یکپارچه سازی | اینکه هماهنگی مکانیک، برق، کنترل و تجهیزات جانبی بر عهده چه طرفی است | مسئولیت گسترده تر سازنده می تواند قیمت را افزایش دهد | پایین تر دیده شدن پیشنهادی که یکپارچه سازی را به خریدار واگذار کرده است |
| دامنه تضمین فنی | شاخص های عملکردی که سازنده رسماً متعهد می شود | تعهدات فنی گسترده تر می تواند در قیمت منعکس شود | مقایسه پیشنهاد متعهد با پیشنهاد فاقد تضمین هم سطح |
کشور مبدأ نیز باید دقیق تعریف شود. یک شرکت ممکن است مهندسی را در یک کشور انجام دهد، قفسه ها را در کشور دیگری بسازد و بخشی از برق یا تجهیزات جانبی را از تأمین کنندگان ثالث تهیه کند. بنابراین عبارت هایی مانند «خط اروپایی» یا «ساخت کشور X» بدون فهرست منشأ تجهیزات اصلی، برای تحلیل اختلاف قیمت کافی نیست.
سطح مهندسی زمانی اهمیت بیشتری پیدا می کند که پروژه دارای خوراک خاص، دامنه محصول گسترده، محدودیت جانمایی یا الزامات عملکردی سخت گیرانه باشد. در چنین پروژه ای، قیمت بالاتر ناشی از مهندسی اختصاصی می تواند توجیه داشته باشد. اما برای خطی با محصول محدود و شرایط تولید استاندارد، پرداخت مبلغ بیشتر صرفاً به دلیل پیچیدگی طراحی همیشه ارزش ایجاد نمی کند.
واحد خرید باید همچنین تشخیص دهد آیا سازنده فقط فروشنده تجهیزات است یا مسئولیت هماهنگی و یکپارچه سازی کل خط را نیز می پذیرد. دو پیشنهاد با تجهیزات ظاهراً مشابه، اگر سطح مسئولیت مهندسی آن ها متفاوت باشد، از نظر قیمت هم سطح نیستند.
نکته استعلام قیمت: علاوه بر نام سازنده، در پیشنهاد بخواهید محل مهندسی، کشور ساخت تجهیزات اصلی، منشأ اجزای کلیدی، میزان طراحی اختصاصی و حدود مسئولیت یکپارچه سازی مشخص شود. قیمت بالاتر زمانی قابل توجیه است که سطح مهندسی یا مسئولیت فنی بیشتری برای نیاز واقعی پروژه ایجاد کند، نه صرفاً نام تجاری شناخته شده تر.
سیستم کنترل و اتوماسیون خط نورد را چگونه در پیشنهادها مقایسه کنیم؟
مقایسه سیستم کنترل خط نورد نباید به نام برند تجهیزات یا عبارت هایی مانند «اتوماسیون کامل» محدود شود. معیار اصلی برای واحد خرید این است که سامانه کنترل تا چه سطحی از فرآیند را پوشش می دهد، چه عملکردهایی را به صورت خودکار انجام می دهد و تا چه اندازه به حفظ تولید پایدار و کیفیت محصول کمک می کند. دو پیشنهاد با تجهیزات مکانیکی مشابه می توانند از نظر سطح کنترل و میزان وابستگی به اپراتور تفاوت قابل توجهی داشته باشند.
برای مقایسه صحیح، ابتدا باید مرزهای اتوماسیون هر پیشنهاد مشخص شود؛ سپس عملکرد کنترل سرعت و هماهنگی قفسه ها، کنترل ابعاد و کیفیت محصول، معماری PLC و HMI و قابلیت پایش و ثبت داده بررسی شود. صرف وجود این قابلیت ها کافی نیست و فروشنده باید روشن کند هرکدام برای کدام بخش خط، با چه سطحی از خودکارسازی و چه داده های ورودی ارائه می شوند.
این مقایسه زمانی ارزش خرید ایجاد می کند که سطح اتوماسیون با ظرفیت، دامنه محصول و الزامات کیفیت کارخانه متناسب باشد. سطح بالاتر کنترل همیشه توجیه اقتصادی ندارد، اما کمبود کنترل در نقاط حساس می تواند باعث ناپایداری تولید، وابستگی بیشتر به اپراتور یا دشواری در دستیابی مداوم به عملکرد تضمین شده شود.
نکته انتخاب: پیشنهادها را بر اساس نام سامانه یا برند تجهیزات مقایسه نکنید؛ برای هر خط، دامنه کنترل، عملکردهای خودکار، نقاط اندازه گیری و کنترل، معماری سامانه و داده های قابل ثبت را در یک ماتریس مشترک قرار دهید.
سطح اتوماسیون خط
برای مقایسه سطح اتوماسیون خط نورد، تقسیم بندی هایی مانند «دستی، نیمه اتوماتیک و تمام اتوماتیک» اطلاعات کافی برای خرید ایجاد نمی کنند. دو سازنده ممکن است هر دو خط خود را «کاملاً اتوماتیک» معرفی کنند، در حالی که تعداد و اهمیت عملکردهایی که واقعاً خودکار شده اند متفاوت باشد. معیار مناسب، فهرست دقیق وظایفی است که سامانه کنترل بدون دخالت مستمر اپراتور انجام می دهد.
| عملکرد خط | چه چیزی باید از تأمین کننده مشخص شود؟ | اثر بر ارزیابی پیشنهاد | ریسک ابهام |
|---|---|---|---|
| راه اندازی و توقف توالی تجهیزات | کدام بخش ها به صورت توالی خودکار کنترل می شوند؟ | میزان وابستگی خط به عملیات دستی را مشخص می کند | عبارت «راه اندازی خودکار» بدون تعیین محدوده |
| تنظیم پارامترهای تولید | کدام مقادیر بر اساس دستور تولید به طور خودکار فراخوانی یا اعمال می شوند؟ | سرعت آماده سازی خط و تکرارپذیری تولید را نشان می دهد | ورود دستی تعداد زیادی تنظیم برای هر محصول |
| هماهنگی فرآیند بین بخش ها | کدام حلقه های کنترلی به صورت پیوسته با یکدیگر هماهنگ هستند؟ | پایداری عملکرد خط را مشخص می کند | اتوماسیون جزیره ای بدون هماهنگی کافی |
| واکنش به تغییرات فرآیند | سامانه در برابر انحراف پارامترهای تولید چه اصلاحاتی را خودکار انجام می دهد؟ | توان حفظ شرایط پایدار تولید را نشان می دهد | وابستگی دائمی به تصمیم اپراتور |
| مدیریت دستور تولید | چه مقدار از تنظیمات محصول از طریق دستور یا Recipe تولید مدیریت می شود؟ | برای خطوط با سبد محصول متنوع اهمیت بیشتری دارد | تنظیم مجدد دستی پس از هر تغییر محصول |
| تشخیص و مدیریت خطا | کدام هشدارها، توقف های حفاظتی و توالی های بازیابی خودکار هستند؟ | سطح کنترل عملیاتی واقعی را روشن می کند | تصور سطح اتوماسیون بالا صرفاً به دلیل وجود HMI |
در استعلام، بهتر است از هر سازنده خواسته شود یک فهرست عملکردهای خودکار ارائه کند و برای هر عملکرد وضعیت «خودکار، نیازمند تأیید اپراتور یا دستی» را مشخص کند. این روش اختلاف میان دو پیشنهاد را بسیار شفاف تر از عنوان کلی سطح اتوماسیون نشان می دهد.
سطح مناسب نیز باید با نحوه بهره برداری کارخانه هماهنگ باشد. در خطی با تولید طولانی یک محصول ثابت، خودکارسازی برخی تغییرات مکرر ممکن است ارزش محدودی داشته باشد؛ اما در خطی با تغییر مداوم سایز و گرید، خودکارشدن فراخوانی تنظیمات، هماهنگی مراحل و مدیریت دستور تولید می تواند اهمیت بیشتری پیدا کند.
در عین حال، تعداد بیشتر عملکردهای خودکار به تنهایی نشانه پیشنهاد بهتر نیست. باید مشخص شود کدام عملکردها مستقیماً برای ظرفیت، پایداری تولید، کیفیت یا کاهش وابستگی به اپراتور در پروژه خریدار اهمیت دارند. قابلیت هایی که در برنامه واقعی کارخانه استفاده نمی شوند، صرفاً می توانند هزینه و پیچیدگی اضافه ایجاد کنند.
نکته انتخاب: به جای درخواست «اتوماسیون کامل»، در RFQ یک ماتریس وظایف تهیه کنید و از هر تأمین کننده بخواهید دقیقاً مشخص کند چه عملکردی خودکار شده، چه عملکردی نیازمند تأیید اپراتور است و چه کاری همچنان دستی انجام می شود. سطح واقعی اتوماسیون از روی این ماتریس قابل مقایسه است، نه عنوان تجاری سیستم.
کنترل سرعت و هماهنگی قفسه ها
در خطوطی که ماده به صورت پیوسته از چند قفسه عبور می کند، کیفیت سیستم کنترل فقط با دقت تنظیم دور هر محرکه سنجیده نمی شود؛ معیار اصلی این است که سرعت قفسه های متوالی تحت تغییرات واقعی فرآیند تا چه اندازه هماهنگ باقی می ماند. در چنین خطوطی، اختلاف کوچک در سرعت نسبی مراحل می تواند کشش یا فشار نامطلوب بین قفسه ها ایجاد کند و بر پایداری تولید اثر بگذارد.
| موضوع مقایسه | چه چیزی باید در پیشنهاد سازنده مشخص شود؟ | اهمیت برای خرید | ریسک پیشنهاد ضعیف |
|---|---|---|---|
| هماهنگی سرعت قفسه ها | نحوه حفظ نسبت سرعت بین مراحل مرتبط | پایداری عبور محصول در خط | نوسان شرایط بین قفسه ای |
| کنترل کشش بین قفسه ها | وجود و محدوده حلقه های کنترل مرتبط در خطوط نیازمند آن | جلوگیری از اعمال کشش نامناسب به محصول | بی ثباتی فرآیند و افزایش محصول خارج از مشخصات |
| واکنش به تغییر سرعت خط | نحوه هماهنگ شدن مراحل هنگام افزایش یا کاهش نرخ تولید | امکان تغییر سرعت بدون برهم خوردن شرایط پایدار | محدودشدن سرعت عملی خط نسبت به مقدار طراحی |
| عملکرد هنگام تغییر محصول | نحوه اعمال مجموعه تنظیمات سرعت برای سایزهای اصلی | تکرارپذیری پس از تغییر سایز | نیاز به تنظیم دستی طولانی برای رسیدن به شرایط پایدار |
| محدوده عملکرد تضمین شده | سایزها و سرعت هایی که هماهنگی در آن ها تضمین می شود | مشخص می کند کنترل فقط در شرایط مرجع مؤثر است یا در دامنه واقعی تولید | تعمیم عملکرد یک محصول مرجع به کل دامنه |
برای واحد خرید، عبارت هایی مانند «کنترل سرعت دقیق» یا «محرکه های هماهنگ» کافی نیستند. فروشنده باید مشخص کند سیستم در چه بخش هایی از خط به هماهنگی فعال نیاز دارد، چه متغیرهایی را کنترل می کند و این عملکرد در چه دامنه ای از محصولات و سرعت ها تضمین می شود.
اهمیت این قابلیت بین خطوط مختلف یکسان نیست. در یک آرایش پیوسته یا بخش های پرسرعت خط، هماهنگی میان قفسه ها می تواند جزو عملکردهای اصلی کنترل باشد؛ در حالی که در آرایش هایی که مراحل از نظر عبور ماده استقلال بیشتری دارند، همان سطح از کنترل هماهنگ ضرورت ندارد. بنابراین این شاخص باید فقط برای بخش هایی وارد مقایسه شود که Synchronization واقعاً بر عملکرد خط اثر می گذارد.
نکته استعلام: از سازنده بخواهید برای بخش های نیازمند هماهنگی، دامنه سرعت کاری، روش کنترل هماهنگی قفسه ها، عملکرد کنترل کشش و شرایط تضمین شده در محصولات اصلی را مشخص کند. معیار انتخاب، وجود قابلیت روی کاغذ نیست؛ حفظ تولید پایدار در سرعت و دامنه محصول موردنیاز کارخانه است.
کنترل ابعاد و کیفیت محصول
سیستم کنترل کیفیت خط باید بر اساس نوع محصول و مشخصه ای که واقعاً باید در حین نورد کنترل شود مقایسه شود. وجود تعداد زیادی حسگر یا حلقه کنترلی به تنهایی مزیت محسوب نمی شود؛ تأمین کننده باید نشان دهد برای همان خط پیشنهادی، کدام متغیرهای مؤثر بر ابعاد و کیفیت اندازه گیری می شوند و کدام انحراف ها به صورت خودکار اصلاح می شوند.
| نوع خط یا محصول | سیستم کنترلی مرتبط | چه چیزی باید در پیشنهاد مشخص شود؟ | ریسک انتخاب نادرست |
|---|---|---|---|
| ورق و نوار | کنترل ضخامت | محل اندازه گیری، نحوه اصلاح ضخامت و دامنه ای که دقت موردنظر در آن قابل حفظ است | وجود اندازه گیری ضخامت بدون حلقه اصلاح مؤثر |
| خطوط تخت نیازمند کنترل شکل | کنترل تختی و پروفیل | پارامترهای اندازه گیری شده و قابلیت اصلاح شکل محصول | دستیابی به ضخامت مناسب ولی خروجی نامطلوب از نظر تختی یا پروفیل |
| خطوط پیوسته حساس به کشش | کنترل کشش | نقاط کنترل و ارتباط آن با پایداری ابعاد محصول | تغییرات کشش و نوسان ابعاد یا شرایط نورد |
| میلگرد و مفتول | کنترل قطر و ابعاد محصول | محل اندازه گیری، دامنه سایز تحت پایش و نحوه واکنش به خروج از محدوده | اتکا به اندازه گیری نهایی بدون امکان اصلاح مؤثر فرآیند |
| مقاطع | کنترل ابعاد و شکل مقطع | ابعاد کلیدی قابل اندازه گیری و حدود کنترلی مرتبط | کنترل پارامتری که معیار اصلی پذیرش محصول نیست |
برای مثال، در یک خط محصولات تخت، پیشنهاد دارای اندازه گیری ضخامت زمانی ارزش بیشتری دارد که داده اندازه گیری وارد حلقه کنترل شود و سیستم بتواند انحراف را در حین تولید اصلاح کند. صرف نصب ابزار اندازه گیری، بدون مشخص بودن ارتباط آن با کنترل فرآیند، نباید با یک سامانه کنترل حلقه بسته هم سطح در نظر گرفته شود.
همین منطق در میلگرد، مفتول یا مقاطع نیز برقرار است. اگر معیار اصلی پذیرش محصول قطر یا هندسه مقطع باشد، باید مشخص شود این مشخصه کجا پایش می شود و خروج از محدوده چه واکنشی در سامانه ایجاد می کند. استفاده از سیستم های کنترل مخصوص محصولات تخت برای ارزیابی یک خط مقاطع، صرفاً فهرست تجهیزات را طولانی می کند و ارزش خرید ایجاد نمی کند.
نکته انتخاب: برای هر پیشنهاد ابتدا مشخصه های کیفی بحرانی همان خانواده محصول را تعیین کنید و سپس بررسی کنید چه چیزی اندازه گیری می شود → داده به کدام حلقه کنترل می رود → چه اصلاحی انجام می شود → این عملکرد در چه دامنه ای تضمین شده است. فقط سیستم هایی را مقایسه کنید که مستقیماً به کیفیت محصول هدف مربوط هستند.
PLC، HMI و معماری کنترل
در مقایسه سامانه کنترل خط نورد، نام برند PLC یا HMI به تنهایی معیار کافی برای انتخاب نیست. واحد خرید باید بررسی کند پلتفرم کنترلی تا چه اندازه قابل نگهداری است، قطعات آن در بازار قابل تأمین هستند، دسترسی فنی و مستندات کافی وجود دارد و سامانه چگونه با تجهیزات مختلف خط یکپارچه می شود. یک معماری پیشرفته اما بسته و دشوار برای پشتیبانی می تواند در بهره برداری بلندمدت ریسک بیشتری از یک پلتفرم رایج و قابل سرویس ایجاد کند.
| معیار خرید | چه چیزی باید در پیشنهاد مشخص شود؟ | اثر بر انتخاب | ریسک پیشنهاد ضعیف |
|---|---|---|---|
| پلتفرم کنترل | سازنده، خانواده سخت افزار و نسخه نرم افزاری | مشخص می کند سامانه تا چه حد استاندارد و قابل پشتیبانی است | وابستگی به پلتفرم خاص یا کم کاربرد |
| قابلیت نگهداری | امکان عیب یابی، تعویض ماژول و توسعه توسط تیم فنی | زمان توقف و وابستگی به سازنده را کاهش می دهد | نیاز به حضور Vendor برای تغییرات ساده |
| دسترسی به قطعات | وضعیت تأمین CPU، I/O، HMI و ماژول های اصلی | روی ریسک توقف بلندمدت اثر مستقیم دارد | قطعات کمیاب یا در آستانه خروج از تولید |
| دسترسی فنی | سطح دسترسی به برنامه، تنظیمات و نسخه پشتیبان | استقلال بهره بردار را مشخص می کند | قفل بودن نرم افزار یا نبود دسترسی کافی |
| مستندات | نقشه ها، فهرست ورودی/خروجی، منطق کنترل و نسخه های نرم افزاری | نگهداری و توسعه آینده را ساده تر می کند | وابستگی دائمی به دانش سازنده |
| یکپارچه سازی | ارتباط با درایوها، ابزار دقیق، سامانه های اندازه گیری و تجهیزات جانبی | سازگاری اجزای خط را مشخص می کند | ایجاد چند سامانه جدا از هم و دشواری عیب یابی |
برای مثال، اگر دو پیشنهاد از نظر سطح اتوماسیون مشابه باشند اما یکی از پلتفرمی استفاده کند که قطعات آن در بازار هدف به راحتی قابل تهیه است و مستندات کامل و دسترسی نرم افزاری در اختیار خریدار قرار می دهد، ریسک بهره برداری آن پایین تر خواهد بود. در مقابل، قیمت اولیه کمتر برای سامانه ای که قطعات یا دسترسی فنی آن محدود است می تواند در دوره بهره برداری هزینه و توقف بیشتری ایجاد کند.
معماری کنترل نیز باید از نظر یکپارچگی بررسی شود. هرچه PLC، درایوها، سامانه های اندازه گیری و تجهیزات جانبی با ساختار روشن تر و رابط های استانداردتری به هم متصل باشند، عیب یابی و توسعه آینده ساده تر است. معماری پیچیده تر زمانی ارزش دارد که مزیت عملی مشخصی برای پروژه ایجاد کند.
نکته انتخاب: در RFQ فقط نام برند PLC و HMI را نپرسید. از فروشنده بخواهید پلتفرم دقیق، وضعیت دسترسی به قطعات، سطح دسترسی خریدار به نرم افزار، مستندات تحویلی و روش یکپارچه سازی تجهیزات را اعلام کند. سامانه مناسب، سامانه ای است که علاوه بر عملکرد امروز، در سال های بهره برداری نیز قابل نگهداری و پشتیبانی باشد.
پایش تولید و ثبت داده
در مقایسه سامانه کنترل خط نورد، قابلیت پایش تولید زمانی ارزش خرید دارد که به واحد بهره برداری و نگهداری کمک کند وضعیت خط را در لحظه ببیند، علت توقف یا افت عملکرد را سریع تر تشخیص دهد و سابقه قابل اتکایی از تولید داشته باشد. صرف نمایش چند پارامتر روی صفحه اپراتوری، معادل یک سامانه مؤثر پایش و ثبت داده نیست.
| قابلیت | چه چیزی باید در پیشنهاد مشخص شود؟ | ارزش عملی برای خریدار | ریسک ابهام |
|---|---|---|---|
| پایش تولید | چه شاخص هایی مانند سرعت، تناژ، وضعیت تجهیزات و توقف ها نمایش داده می شوند؟ | امکان مشاهده عملکرد واقعی خط | نمایش اطلاعات محدود بدون دید کافی از فرآیند |
| هشدارها | نوع هشدارها، اولویت بندی و ثبت زمان وقوع | واکنش سریع تر اپراتور به شرایط غیرعادی | فهرست هشدارهای زیاد اما بدون اولویت و سابقه |
| عیب یابی | چه اطلاعاتی برای تشخیص علت توقف یا خطا در دسترس است؟ | کاهش زمان پیدا کردن منشأ مشکل | پیام خطای کلی بدون امکان ریشه یابی |
| ثبت داده | چه متغیرهایی، با چه بازه زمانی و برای چه مدتی ذخیره می شوند؟ | امکان بررسی روند تولید و تحلیل رخدادها | ثبت داده محدود یا بدون امکان بازیابی مناسب |
| ثبت توقفات | علت، زمان شروع، مدت و محل توقف چگونه ثبت می شود؟ | شناسایی نقاط پرتکرار کاهش بهره وری | اتکا به گزارش دستی اپراتور |
| گزارش تولید | چه گزارش هایی بر اساس شیفت، محصول یا سفارش قابل استخراج است؟ | امکان مقایسه عملکرد واقعی با برنامه تولید | وجود داده بدون قابلیت استفاده عملی |
در خطوطی با ظرفیت بالا یا سبد محصول متنوع، ثبت تاریخچه پارامترهای اصلی می تواند برای بررسی افت تولید، ناپایداری کیفیت یا توقف های تکرارشونده اهمیت بیشتری داشته باشد. برای مثال، اگر کاهش ظرفیت در یک سایز مشخص رخ دهد، وجود سابقه سرعت، وضعیت تجهیزات، هشدارها و زمان توقف می تواند مشخص کند مشکل مقطعی بوده یا الگوی تکرارشونده دارد.
در ارزیابی پیشنهاد، باید میان نمایش لحظه ای اطلاعات و ثبت قابل بازیابی داده تفاوت گذاشت. ممکن است سامانه مقدار زیادی اطلاعات را هنگام تولید نمایش دهد اما پس از پایان شیفت هیچ سابقه قابل استفاده ای باقی نماند. برای واحد خرید باید روشن باشد چه داده هایی ذخیره می شوند، مدت نگهداری آن ها چقدر است و آیا امکان استخراج گزارش وجود دارد.
همچنین وجود سامانه های گسترده تحلیل داده همیشه ضروری نیست. برای برخی خطوط، ثبت تولید، هشدارها، توقفات و چند پارامتر بحرانی کفایت می کند؛ در خطوط پیچیده تر، نیاز به تاریخچه گسترده تر و ابزارهای عیب یابی بیشتر قابل توجیه است.
نکته انتخاب: از تأمین کننده بخواهید دقیقاً مشخص کند چه داده هایی پایش می شوند، چه هشدارهایی ثبت می شوند، چه امکاناتی برای عیب یابی وجود دارد، چه متغیرهایی ذخیره می شوند و چه گزارش هایی قابل استخراج هستند. ارزش این بخش در حجم داده نیست؛ در قابلیت استفاده از داده برای کنترل تولید و کاهش زمان تشخیص مشکل است.
سخن آخر
ماشین آلات نورد از مهم ترین دستگاه های صنعتی در سامانه دریچه تجارت هستند که با هدف ایجاد فرم و شکل در قطعات فلزی کاربرد دارند. با کمک دستگاه نورد می توان انواع محصولات فلزی را در قالب شمش، لوله، پروفیل، ورق، سیم و... تولید کرد. این درحالی است که در بازار خرید و فروش ماشین آلات نورد، تقاضای زیادی برای خرید این محصولات توسط صنایع تولیدی به منظور تامین نیازهای اولیه و اساسی آن ها، به چشم می خورد. با توجه به نقش مهم و کلیدی انواع دستگاه های نورد در خرید و فروش ماشین آلات و تجهیزات کارخانه فولاد، در این مطلب به بررسی تمام آن چیزی که باید از نحوه طبقه بندی، انواع و مزایای دستگاه های نورد بدانید، پرداختیم.
سوالات متداول
ماشین آلات چیست؟
دستگاه نورد، نوعی وسیله مکانیکی محسوب می شود که برای تبدیل مواد خام فلزی به قطعات قابل استفاده در اشکال مختلف ورق، پروفیل، لوله و... کاربرد دارد.
در طبقه بندی انواع ماشین های نورد به چه فاکتورهایی توجه شده است؟
انواع ماشین های نورد را بر اساس فاکتورهایی چون دما، نحوه تغییر شکل و تعداد غلتک های دستگاه می توان در چند دسته کلی طبقه بندی کرد.
انواع ماشین های نورد از نظر دما کدام است؟
ماشین های نورد گرم و ماشین های نورد سرد از اصلی ترین انواع این تجهیزات با توجه به میزان دما هستند.
رایج ترین انواع تجهیزات و ماشین های نورد کدام است؟
نورد تیرآهن، نورد لوله و پروفیل، نورد صفحه ای و نورد سیم از پرکاربردترین انواع ماشین های نورد محسوب می شوند.


 زبان