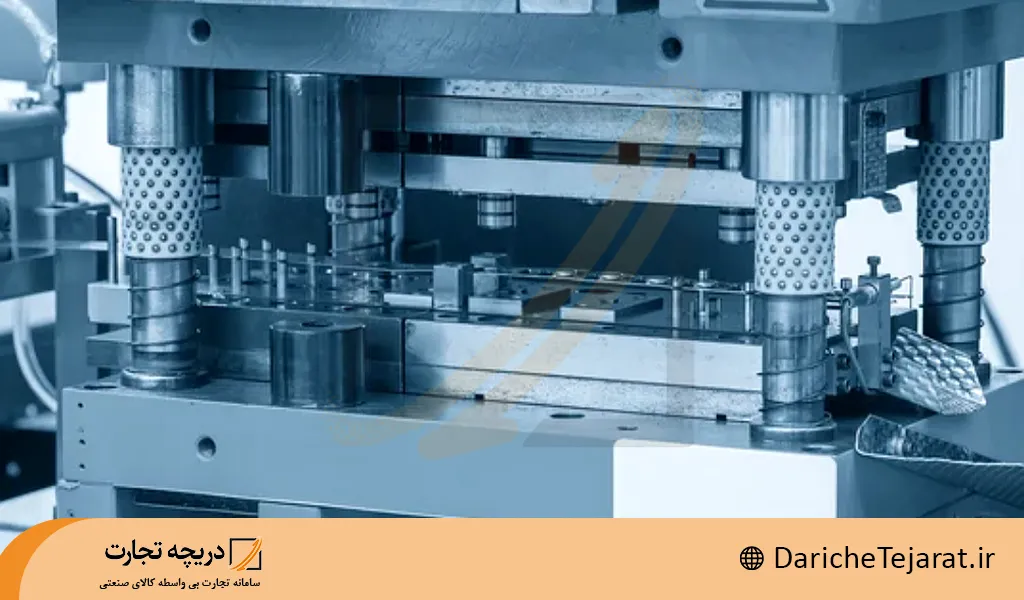
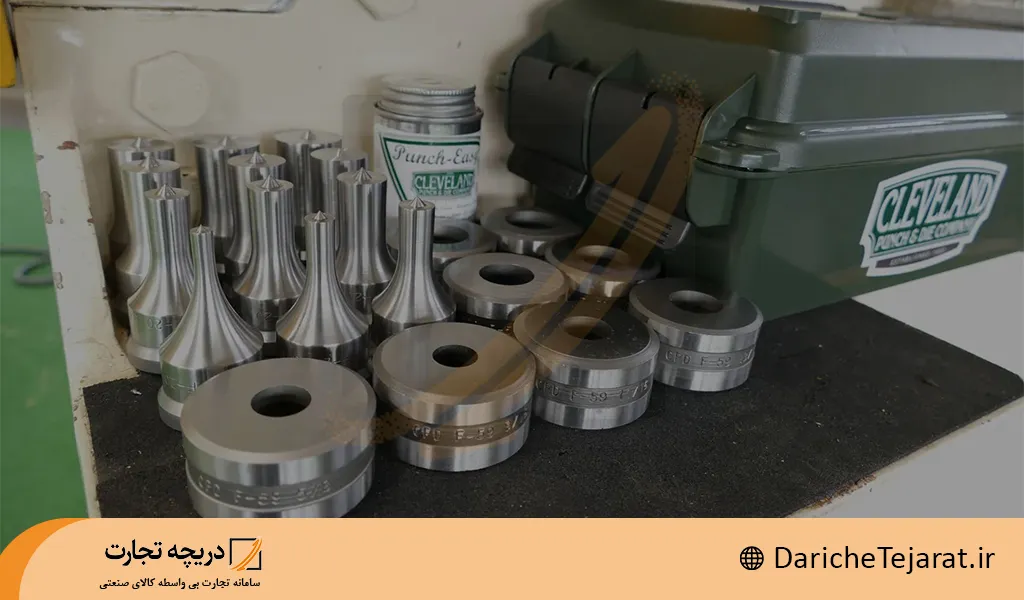
سنبه ماتریس به دو ابزار مکمل در قالب پرس گفته می شود که با اعمال نیرو به ورق فلزی، آن را برش می دهند، سوراخ می کنند یا شکل می دهند. سنبه معمولا بخش متحرک قالب است که به ورق فشار می آورد. ماتریس در سمت مقابل قرار دارد و دهانه یا شیار آن، همراه با شکل سنبه، نتیجه عملیات را تعیین می کند. برای مثال، در پانچ، سنبه گرد با عبور از ورق و ورود به دهانه ماتریس، یک سوراخ ایجاد می کند. در خمکاری، سنبه ورق را به داخل شیار ماتریس می فشارد تا ورق خم شود. همین سازوکار در تولید قطعاتی مانند براکت خودرو، بدنه لوازم خانگی و کاسه های فلزی به کار می رود.
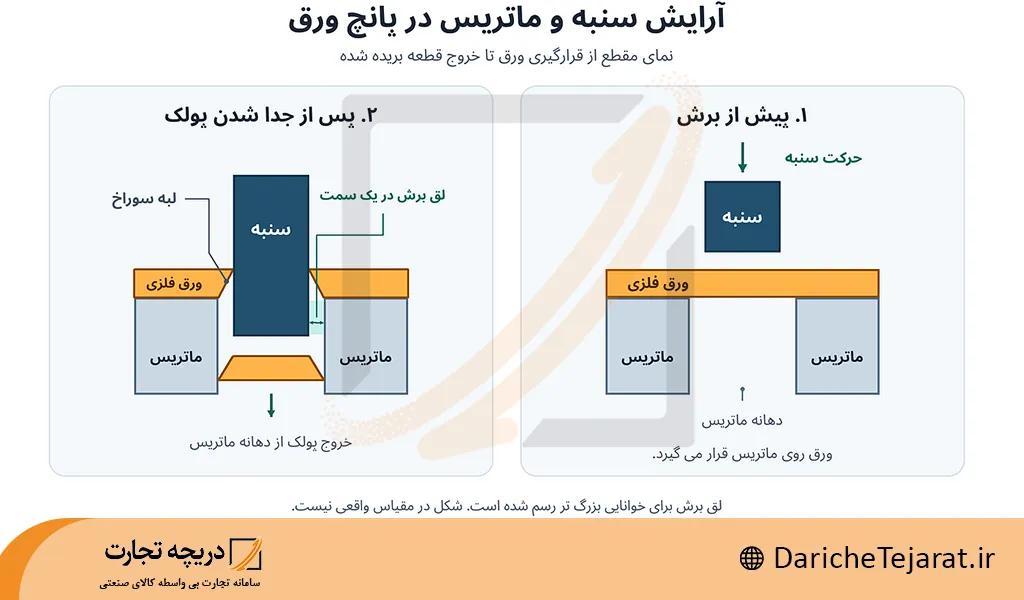
در قالب های برشی، فاصله بین لبه سنبه و ماتریس را «لق برش» می نامند. این فاصله بر اساس جنس و ضخامت ورق تعیین می شود و بر میزان پلیسه، نیروی لازم برای برش و عمر ابزار اثر می گذارد. جنس سنبه و ماتریس نیز باید با شرایط کار سازگار باشد تا ابزار در برابر سایش و ضربه دوام بیاورد. در این مقاله، تفاوت طراحی قالب های برش، خم و کشش عمیق، معیارهای انتخاب فولاد ابزار و مراحل ساخت سنبه ماتریس را بررسی می کنیم. روش های تشخیص سایش و پیشگیری از شکست سنبه نیز توضیح داده می شوند.
سنبه ماتریس چیست؟
سنبه ماتریس مجموعه ای از قطعات سخت و دقیق است که برای ایجاد برش، سوراخ، شکل دهی یا خم کاری فلزات عمدتا ورق ها و نوارهای فلزی استفاده می شود. در کاربردهای صنعتی، «سنبه» بخش نرِ سیستم است که با حرکت خطی یا ضربه ای وارد قطعه کار می شود و «ماتریس» بخش مادّه پذیر است که فرورفتگی یا سوراخ متناظر را دارد. در هر چرخهٔ پرس یا ضربه، سنبه و ماتریس با نیروی کنترل شده تماس برقرار می کنند و ماده بین آن ها تحت برش یا شکل دهی قرار می گیرد.
پیشنهاد تجاری: خرید یا فروش دستگاه خم کن
تفاوت کلیدی بین سنبه ماتریس و یک قالب کامل این است که مجموعه سنبه/ماتریس ابزار داخلی قالب است؛ قالب می تواند مجموعه ای از اجزا (کفشک، استریپر، پین های راهنما، بدنه فریم و…) باشد که سنبه ماتریس را در خود نگه می دارد و برای نصب روی ماشین های مختلف (پرس برک، پرس ضربه ای، دستگاه های پیشرونده) آماده می کند.
اجزای اصلی قالب سنبه و ماتریس
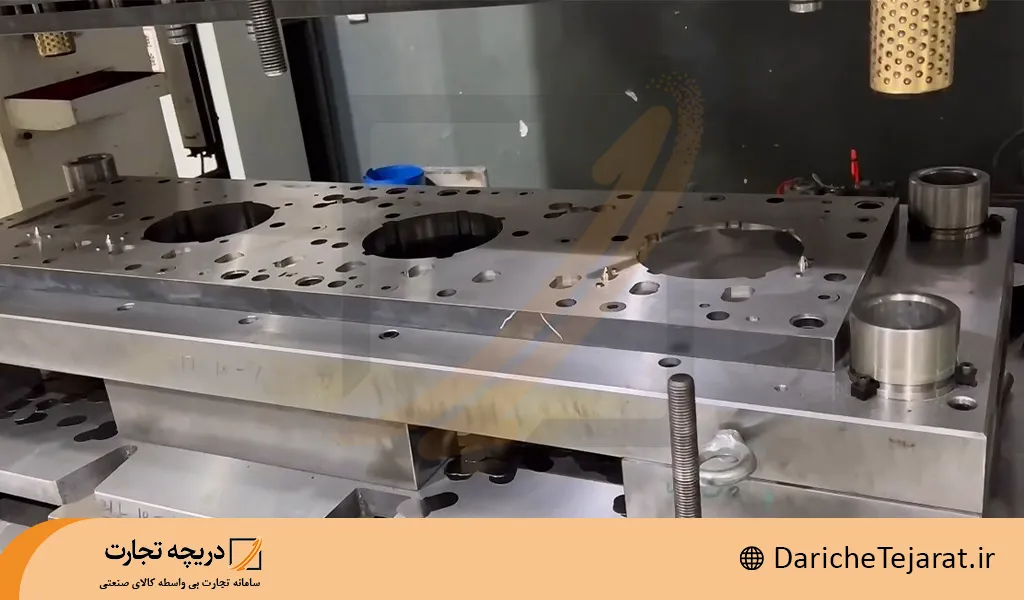
در یک قالب سنبه-ماتریس استاندارد اجزای زیر معمولاً وجود دارند. برای هر جز، نقش عملی و نکات طراحی را توضیح می دهیم:
سنبه چیست و چه وظیفه ای دارد؟
سنبه قطعه متحرک است که لبه فعال آن شکل هندسی مورد نظر را بر ورق تحمیل می کند. سنبه باید از فولاد ابزار سخت و با خواص مکانیکی بالا ساخته شود تا لبه تیز را نگه دارد. همچنین تحمل ضربه های چرخشی و خمش را داشته باشد (نواحی نگهداری و قاعده سنبه باید تقویت شود). فولاد آلیاژی چیست؟ انواعی از فولاد که برای افزایش برخی خواص مکانیکی آنها، عناصر خاصی مثل تنگستن، وانادیوم، مولیبدن و… به آنها اضافه میشود.
از سوی دیگر باید دارای پرداخت سطحی مناسب و لبه دقیق باشد تا کیفیت لبۀ قطعه نهایی مطلوب و عمر ابزار افزایش یابد.زاویه لبه، شعاع گوشه ها، و طول برش سنبه طبق نوع برش (برش کامل، خراش سطح، پانچ) محاسبه می شود.
ماتریس چیست؟
ماتریس بخش ساکن و ضدّ سنبه است. ماتریس دارای حفره یا شیار دقیقی است که سنبه وارد آن می شود. طراحی ماتریس باید:
- از نظر ابعادی از سنبه پیروی کند اما فاصله مناسب بین سنبه و ماتریس را حفظ کند.
- از فولاد سخت یا آلیاژ مقاوم ساخته شود و در بسیاری موارد برای افزایش مقاومت از insertهای کاربیدی یا عملیات سطحی استفاده می شود.
- سطوح داخلی ماتریس به گونه ای صیقل می شوند که افزایش اصطکاک و گیرپاژ اتفاق نیفتد.
نقش لق یا Clearance بین سنبه و ماتریس، چرا این مقدار حیاتی است؟
لق یا فاصله برش بین لبه سنبه و لبه ماتریس، تعیین کننده کیفیت لبه قطعه، نیروی برش لازم و عمر ابزار است. اگر لق بیش از حد بزرگ باشد، برش ناقص و لبه خرابی (بریدگی ناصاف، کشیدگی) رخ می دهد، اگر خیلی کم باشد، نیروی برش افزایش یافته و تنش های ضربه ای و شکست رخ می دهد. مقدار معمول لق بر اساس نوع ماده و ضخامت ورق تعیین می شود، برای فلزات معمولی حدود 6–12٪ ضخامت مواد اما مقادیر دقیق باید مهندسی شوند.
به نقل از medium :
با توجه به نیروی عظیمی که سنبه را به درون ماتریس میراند، باید اطمینان حاصل کرد که فاصله (لقگیری) کافی میان لبههای ابزار برش و ماتریس وجود دارد. این فاصله باید معادل ۴ تا ۸ درصدِ ضخامت ورقهای باشد که قرار است در آن سوراخ ایجاد شود. اگر این فاصله بیش از حد کم باشد، خطوط شکست به یکدیگر میرسند؛ این مسئله ممکن است منجر به پدیدهای موسوم به «صیقلکاری مضاعف» (double burnishing) شود و همچنین ممکن است به نیروی بیشتری برای انجام عملیات نیاز باشد.
اگر این فاصله بیش از حد زیاد باشد، فلز میان لبههای برش گیر میکند (فشرده میشود)؛ در نتیجه، پلیسههای اضافی روی قطعه کار ایجاد خواهد شد. بیشتر دستگاههای پرس سنبهای به صورت دستی کار میکنند، اما در کارخانههای تولیدی بزرگ، این دستگاهها به صورت مکانیکی (خودکار) عمل میکنند. رایجترین دستگاههای سنبهزنی صنعتی از فناوری CNC بهره میبرند؛ این دستگاهها، پرسهای بزرگی هستند که توسط کامپیوتر کنترل میشوند و معمولاً در انواع ریلی یا «تورت» (برجکی) ساخته میشوند.
دیاگرام ساده از آرایش سنبه و ماتریس
این دیاگرام کمک می کند تا روابط فشاری، محل تمرکز تنش و مسیر جریانی فلز در هنگام برش و شکل دهی دیده شود.
انواع سنبه و ماتریس
در عمل صنعتی، تنوع بسیار گسترده ای وجود دارد، در این بخش مهم ترین گروه بندی ها را شرح و برای هر یک مثال عملی ارائه می دهیم.
طبقه بندی بر اساس شکل سنبه
- سنبه تخت: لبه صاف برای برش های ساده و بلنکینگ. مثال: تولید برچسب فلزی ساده.
- سنبه مخروطی: برای ایجاد سوراخ های مخروطی یا شروع برش با کمترین شوک. مثال: سرپوش های فلزی که نیاز به نشیمن مخروطی دارند.
- سنبه رزوه دار: جهت ایجاد فرم های مارپیچ یا ایجاد رزوه در قطعات نازک، کاربرد در تولید قطعات خاص.
طبقه بندی بر اساس نوع ماتریس
- ماتریس سوراخ دار: شامل حفره ای است که سنبه از آن عبور می کند؛ معمول برای پانچ ها و سوراخکاری.
- ماتریس بسته: زمانی که ماده باید کامل شکل بگیرد و محدود شود (مانند عملیات کشش عمیق).
- ماتریس باز: برای عملیات برش آزاد یا خم های ساده.
قالب های عملکردی رایج
- قالب های برشی: مخصوص برش مستقیم و تولید قطعاتی که نیاز به لبه برش دقیق دارند.
- قالب های خم کاری: شامل سنبه و ماتریس با شیارهای زاویه ای که برای خم کاری ورق استفاده می شوند (پرس برک). مثال: تولید انواع پروفیل های قوطی یا بدنه لوازم خانگی.
- قالب های کشش: برای کشش عمیق و تولید قطعاتی که نیاز به تغییر شکل پلاستیک متمرکز دارند (مثل کاسه ها یا بدنه مخازن کوچک).
- پانچ و ماتریس برای عملیات پیشرونده: مجموعه ای از ایستگاه ها که به صورت متوالی برش، سوراخ، شکل دهی و خم را انجام می دهند؛ مثال: تولید قطعات الکتریکی از نوارهای رول شده.
پیشنهاد تجاری: خرید یا فروش قالب های صنعتی
جنس سنبه و ماتریس و معیارهای انتخاب متریال
انتخاب جنس یکی از حیاتی ترین مراحل طراحی است؛ اشتباه در انتخاب متریال می تواند به شکست زودرس، سایش سریع یا تغییر شکل ابزار منجر شود.
فولادهای ابزار سردکار و گرمکار که معمولاً استفاده می شوند
در ساخت سنبه و ماتریس، انتخاب فولاد مناسب یکی از حیاتی ترین مراحل است. فولادهای ابزار سردکار مانند D2 و معادل ژاپنی آن SKD11 به دلیل سختی سطحی بالا و مقاومت خوب در برابر سایش، برای برش های دقیق و عملیات با دمای پایین ایده آل هستند. این فولادها می توانند لبه های تیز را به خوبی حفظ کنند، اما چقرمگی نسبتاً کمتری دارند و در برابر ضربات شدید حساس هستند.
در مقابل، فولادهای ابزار گرمکار مانند H13 برای شرایطی مناسب اند که قالب در معرض دمای بالا یا شوک حرارتی قرار گیرد. این فولادها چقرمگی بالاتری دارند و در برابر ترک خوردگی ناشی از ضربه یا تغییرات حرارتی مقاوم هستند، هرچند سختی سطح آن ها معمولاً کمتر از فولادهای سردکار است.
پوشش ها و عملیات سطحی برای افزایش دوام
برای افزایش طول عمر و مقاومت ابزارها، گاهی از پوشش ها و عملیات سطحی استفاده می شود. نیتراسیون یک لایه سخت سطحی ایجاد می کند که مقاومت سایشی ابزار را بالا می برد و برای ماتریس ها و سنبه های برشی مناسب است. کروم سخت اصطکاک را کاهش داده و محافظت در برابر خوردگی و سایش فراهم می کند. همچنین پوشش های متنوع مانند TiN، TiCN و DLC با روش های PVD یا CVD برای کاهش سایش و چسبندگی مواد در کاربردهای با اصطکاک بالا کاربرد دارند.
مقاومت در برابر سایش و ضربه، تعادل طراحی
هر متریال بین سختی و چقرمگی تعادلی دارد. ابزارهایی که تحت ضربات پیوسته هستند، مانند پانچ های سریع، نیازمند چقرمگی کافی برای جلوگیری از شکست هستند، در حالی که ابزارهای برش دقیق به سختی بالاتر برای حفظ لبه های تیز نیاز دارند. انتخاب صحیح معمولاً بر اساس تجربه کارخانه و آزمون های عملی تعیین می شود.
جدول مقایسه خواص مکانیکی فولادهای سنبه و ماتریس
| معیار مقایسه | D2 (1.2379) | SKD11 | H13 (1.2344) |
|---|---|---|---|
| نوع فولاد | سردکار | سردکار | گرمکار |
| سختی پیش از سخت کاری، در حالت بازپخت | حدود ۲۱۰ برینل (HB) | حداکثر ۲۵۵ برینل (HB) | حدود ۱۸۰ برینل (HB) |
| سختی ابزار آماده کار، پس از سخت کاری و تمپر | ۵۴ تا ۶۲ راکول C (HRC) برای برش و پانچ، بسته به ضخامت و سختی ورق | ۵۸ تا ۶۲ راکول C (HRC) برای قالب برش | ۵۰ تا ۵۲ راکول C (HRC) برای قالب فورج فولاد و ۴۵ تا ۵۰ برای برش گرم با یکی از روش های پیشنهادی سازنده |
| سختی لایه بیرونی پس از نیتراسیون، طبق روش سازنده | حدود ۱۲۵۰ ویکرز (HV1) | در برگه فنی DC11 گزارش نشده است | حدود ۱۰۰۰ ویکرز (HV1) |
| تحمل ضربه و مقاومت در برابر ترک یا لب پریدگی | متوسط. ضربه های شدید ممکن است لبه ابزار را لب پر کنند. | از نظر کاربرد به D2 نزدیک است. تحمل ضربه به سختی نهایی و روش عملیات حرارتی بستگی دارد. | نمونه Orvar Supreme چقرمگی بالایی دارد و در برابر تغییر ناگهانی و تکراری دما مقاوم است. |
| مقاومت در برابر سایش | بالا، به ویژه وقتی تماس با ورق به مرور لبه ابزار را می ساید. | بالا. برای برش ورق هایی مانند فولاد زنگ نزن و فولاد پراستحکام کاربرد دارد. | نیتراسیون می تواند مقاومت سطح ابزار را در برابر سایش افزایش دهد. |
| کاربرد نمونه | سنبه پانچ و ماتریس برش ورق در تولید سری | قالب برش و پانچ سرد با نیاز به دقت ابعادی | سنبه و ماتریس شکل دهی گرم، قالب فورج و ابزار برش گرم |
| نمونه تجاری مبنای اعداد و توصیف ها | Sverker 21 از Uddeholm. | DC11 از Daido Steel. | Orvar Supreme از Uddeholm. |
فرایند ساخت سنبه و ماتریس
ساخت یک سنبه/ماتریس مطلوب نیازمند مراحل دقیق مهندسی و تولید است:
طراحی CAD و شبیه سازی
در مرحله طراحی، مدل سازی سه بعدی در نرم افزارهای CAD مانند SolidWorks، Creo یا Inventor اولین قدم حیاتی است. در این مرحله، هندسه دقیق سنبه و ماتریس، زوایا، شعاع ها، نقاط تکیه گاهی، تلرانس ها و محل اتصال به کفشک ها مشخص می شود. طراحی سه بعدی اجازه می دهد کوچک ترین تداخل یا خطای ابعادی قبل از ساخت شناسایی شود.
پس از تکمیل هندسه، معمولاً از روش تحلیل المان محدود (FEA) برای بررسی رفتار تنشی و تغییر شکل قطعات در شرایط بارگذاری واقعی استفاده می شود. این تحلیل کمک می کند محل های تمرکز تنش، احتمال ترک زایی، خم شدگی یا تغییر شکل ناخواسته شناسایی شود و طراحی نهایی از نظر استحکام و دوام بهینه گردد. در قالب های دقیق که تحت ضربات متوالی و نیروهای بالا قرار می گیرند، این مرحله یک الزام مهندسی است، نه یک انتخاب.
ماشین کاری دقیق
پس از نهایی شدن طراحی، ساخت قطعات آغاز می شود. ابتدا با فرز CNC و تراشکاری شکل کلی ابزار ایجاد می گردد. این مرحله برای رسیدن به ابعاد اصلی، حفره ها، پله ها و پایه های نصب حیاتی است. سپس برای بخش هایی که پیچیدگی بالا دارند مانند گوشه های داخلی تیز یا کانال های دقیق از فرآیند EDM وایرکات یا اسپارک استفاده می شود، زیرا ابزارهای برش معمولی توانایی ایجاد چنین جزئیاتی را ندارند.
خرید یا فروش: خرید یا فروش انواع دستگاه CNC
عملیات حرارتی برای افزایش سختی و خواص
پس از ماشین کاری، قطعات به صورت کنترل شده وارد مرحله عملیات حرارتی می شوند. بسته به نوع فولاد و کاربرد، فرآیند شامل آنیل برای حذف تنش های داخلی، کوئنچ برای سخت کاری، و تمپر برای تنظیم چقرمگی و کاهش شکنندگی است. هدف دستیابی به ساختار میکروسکوپی پایدار، سختی کافی روی لبه ها و مقاومت به شوک است.
در بسیاری از پروژه ها، تنها سخت کاری حجمی کافی نیست و با توجه به شرایط سایشی ابزار، از فرآیندهای سطحی مانند نیتراسیون، کروم سخت یا پوشش های PVD مثل TiN استفاده می شود. این پوشش ها اصطکاک را کاهش می دهند، چسبندگی ورق را کم می کنند و عمر ابزار را به طور چشمگیری افزایش می دهند.
کنترل کیفیت و تلرانس نهایی
در پایان ساخت و عملیات حرارتی، ابزار تحت بازرسی دقیق قرار می گیرد. اندازه گیری های ابعادی توسط دستگاه های CMM و میکرومترهای دقیق انجام می شود تا اطمینان حاصل شود تمامی تلرانس ها مطابق طراحی هستند. سطوح حیاتی از نظر زبری و کیفیت بررسی می شوند و تست های سختی سنجی برای کنترل نتیجه عملیات حرارتی به عمل می آید.
همچنین تطبیق کامل سنبه و ماتریس از نظر لق، هم محوری پین ها و تراز سطحی بررسی می شود، زیرا کوچک ترین انحراف می تواند موجب شکست، سایش سریع یا گیر کردن ورق شود. در نهایت، فقط زمانی اجازه نصب روی پرس داده می شود که ابزار در تمامی معیارهای کیفی تأیید شده باشد و تکرارپذیری عملکرد آن تضمین گردد.
کاربرد سنبه ماتریس در صنایع مختلف
از سنبه ماتریس در صنایع متعدد استفاده می شود؛ در ادامه برای هر صنعت یک مثال کاربردی و نکات مهندسی مرتبط می آوریم:
خودرو سازی:
در خطوط تولید خودرو، قطعات فلزی با تعداد بالا و تکرار زیاد تولید می شوند. قالب های پیشرونده برای تولید براکت ها، پروفیل ها و شاسی های کوچک کاربرد فراوان دارند. نکته: باید به دوام ابزار (تعداد ضربه بالا) و امکان تعویض ایستگاه ها توجه ویژه داشت.
لوازم خانگی:
قطعات لوازم خانگی غالباً نیازمند خمکاری دقیق و لبۀ تمیز هستند؛ استفاده از پرس برک و سنبه/ماتریس های مخصوص با تلرانس بالا ضروری است. (ارتباط با بازار قالب سازی و فروش ماشین آلات صنعتی اهمیت دارد.)
قطعات برقی و الکترونیکی:
در این بخش دقت ابعادی و تلرانس سوراخ ها (برای محکم سازی قطعات الکترونیکی) اهمیت دارد؛ تلرانس های دقیق پین ها و هم محوری از ضروریات است.
تولید قطعات هواپیما و کشتی:
در صنایع هوافضا و دریایی، علاوه بر دقت، توجه به متریال های خاص (آلومینیوم با آلیاژ بالا، فولادهای آستنیتی یا آلیاژهای مقاوم به خوردگی) و کنترل ترک ها و عملیات حرارتی اهمیت دارد.
خطاهای رایج در کار با سنبه و ماتریس
در کارگاه های قالب سازی و پرس، موارد زیر معمولاً به عنوان خطاهای رایج مشاهده می شوند؛ برای هر کدام علت و راه حل را می آوریم.
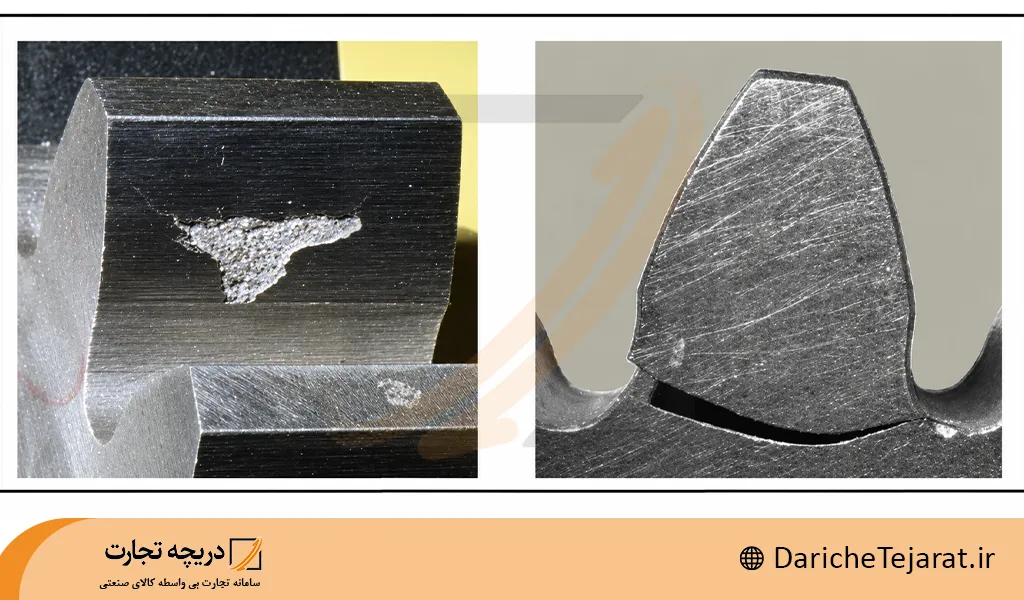
شکست سنبه در اثر انتخاب نادرست جنس یا هندسه نامناسب
یکی از رایج ترین آسیب ها در قالب های سنبه و ماتریس، شکست سنبه است. این مشکل معمولاً زمانی رخ می دهد که جنس فولاد سنبه متناسب با نوع بارگذاری و شوک های کاری انتخاب نشده باشد. به عنوان مثال، استفاده از فولادهایی با چقرمگی پایین در کاربردهای ضربه ای می تواند باعث ترک خوردگی و شکست ناگهانی شود. از طرفی طراحی نادرست مانند عدم ایجاد شعاع مناسب در پایه سنبه یا وجود گوشه های تیز و تمرکز تنش نیز احتمال شکست را افزایش می دهد. برای جلوگیری از این مشکل، انتخاب فولادهایی مثل D2، H13 یا SKD11 متناسب با شرایط کاری، انجام عملیات حرارتی دقیق و افزودن شعاع های تقویتی در ناحیه اتصال سنبه توصیه می شود.
سایش زودرس ماتریس
ماتریس در تماس مستقیم با ورق و ضربات کاری قرار دارد و اگر شرایط سایش کنترل نشود، خیلی زود لبه ها کند شده و کیفیت برش افت پیدا می کند. مهم ترین دلایل این اتفاق، اصطکاک بالا، انتخاب نامناسب جنس یا عدم استفاده از پوشش های سخت است. نبود روانکاری مناسب و تنظیم نادرست فاصله برشی نیز می تواند فرسایش را تشدید کند. راهکار مؤثر، استفاده از پوشش هایی مانند نیتراسیون یا کروم سخت، تنظیم دقیق لق، و انتخاب روانکار مناسب متناسب با نوع فرآیند و ورق است تا عمر ماتریس افزایش یابد و سطح برش تمیز باقی بماند.
عدم تطابق لق (Clearance) و عیوب لبه برش
لق ناکافی یا بیش ازحد بین سنبه و ماتریس، منجر به ایجاد پلیسه، ترک و کیفیت پایین لبه برش می شود. این خطا معمولاً به دلیل محاسبه اشتباه Clearance نسبت به ضخامت و جنس ورق یا مونتاژ نادرست اجزا رخ می دهد. برای جلوگیری از این مشکل باید لق با توجه به مشخصات ورق محاسبه شده و در مرحله مونتاژ با ابزارهای اندازه گیری دقیق و گیج های مخصوص کنترل شود. تنظیم صحیح Clearance علاوه بر کیفیت برش، تاثیر زیادی در افزایش عمر ابزار دارد.
تنظیم نادرست پرس یا تغذیه در قالب های پیشرونده
در قالب های پیشرونده، هماهنگی دقیق بین سیستم تغذیه ورق و ضربات پرس ضروری است. تنظیم غلط سرعت، نیروی پرس، کورس یا زمان بندی مراحل می تواند باعث گیرکردن ورق، شکست سنبه یا خارج شدن قطعه از سیکل تولید شود. توجه به کالیبراسیون دوره ای پرس، بازبینی سیستم فیدینگ و تنظیم صحیح توقف ها و سنسورها باعث می شود قالب بدون ضربه و خطا در سیکل های طولانی کار کند.
تفاوت سنبه ماتریس و قالب برش یا خم
در اصطلاح صنعتی، «قالب برش» یا «قالب خم» ممکن است مجموعه کاملِ فریم، کفشک، صفحات راهنما، استریپر، و دیگر اجزا را شامل شود؛ سنبه و ماتریس تنها دو عضو اصلیِ عملکردیِ داخلی این مجموعه هستند. به عبارت دیگر، سنبه-ماتریس بخشی از قالب است که عملیات مستقیم برش یا شکل دهی را انجام می دهد، اما قالب به عنوان یک مجموعه مکانیکی قابل نصب روی ماشین قلمداد می شود. بنابراین:
- سنبه/ماتریس = ابزار عمل کننده
- قالب = مجموعه کامل با اجزای جانبی و نگهدارنده
این تفکیک در قراردادهای قالب سازی، قیمت گذاری و نگهداری اهمیت دارد.
پیشنهاد تجاری: آگهی های دستگاه برش صنعتی
نگهداری، تعمیر و روش های افزایش عمر سنبه و ماتریس
برای افزایش عمر و ثبات عملکرد ابزارها باید یک برنامه سیستماتیک اعمال شود:
1. روانکاری صحیح سطوح تماس و انتخاب روانکار مناسب
برای افزایش طول عمر سنبه و ماتریس، روانکاری یکی از مهم ترین کارهاست. روانکار مناسب مانع از چسبندگی ورق به لبه ها شده و از ایجاد حرارت و سایش اضافی جلوگیری می کند. نوع روغن یا گریس باید بر اساس جنس قطعه کار، سرعت پرس و دمای فرایند انتخاب شود. در فرایندهای سریع یا ورق های فولادی سخت، روانکارهای با افزودنی ضدسایش و ضدچسبندگی نتیجه بسیار بهتری می دهند. استفاده از سیستم های اسپری اتوماتیک یا میست اویلر در تولیدهای انبوه توصیه می شود تا توزیع روانکار یکنواخت باشد.
2. بازبینی دوره ای و اندازه گیری های کنترل وضعیت
بازرسی دوره ای کلید جلوگیری از خرابی زودرس ابزار است. لبه های برش باید مرتباً از نظر لب پریدگی، لهیدگی یا تغییر فرم بررسی شوند. همچنین اندازه گیری سختی سطح و آزمون های تشخیص ترک، مثل تست ذرات مغناطیسی (MT) یا نفوذی رنگی (PT)، کمک می کند ترک های ریز زود شناسایی شوند. ثبت تعداد ضربات (Shot Count) و داشتن برنامه نگهداری پیشگیرانه برای قطعات حساسی مثل سنبه های بلند، راهنماها و بوش ها باعث می شود ابزار قبل از آسیب جدی سرویس شود.
3. تعویض در زمان مناسب و روش های تعمیر
تعویض به موقع قطعات فرسوده از توقف ناگهانی خط تولید جلوگیری می کند. در طراحی های حرفه ای از اینزرت های قابل تعویض برای سنبه و لبه ماتریس استفاده می شود تا فقط بخش آسیب دیده عوض شود. در برخی موارد امکان سنگ زنی کنترل شده لبه ها وجود دارد، اما باید با دقت انجام شود تا تلرانس ها تغییر نکند. جوشکاری بازسازی صرفاً در شرایط خاص و توسط متخصص انجام می شود و معمولاً نیازمند عملیات حرارتی مجدد است تا سختی و چقرمگی به حالت مطلوب بازگردد.
تفاوت طراحی سنبه و ماتریس در قالب های کشش، خم و برش
طراحی سنبه و ماتریس باید بر اساس نوع فرآیند به صورت مجزا بهینه شود:
قالب های کشش
در قالب های کشش، ورق باید بدون چروک، پارگی یا نازک شدگی بیش ازحد تغییر شکل دهد. به همین دلیل طراحی سنبه و ماتریس در این نوع قالب ها روی کنترل جریان فلز متمرکز است. لبه ها و شعاع ها کاملاً گرد و پولیش شده هستند تا اصطکاک کاهش یابد و ورق به نرمی روی ماتریس سر بخورد. همچنین در بسیاری موارد از بِلَنک هولدر و مواد روانکار مخصوص برای جلوگیری از چروک خوردگی استفاده می شود.
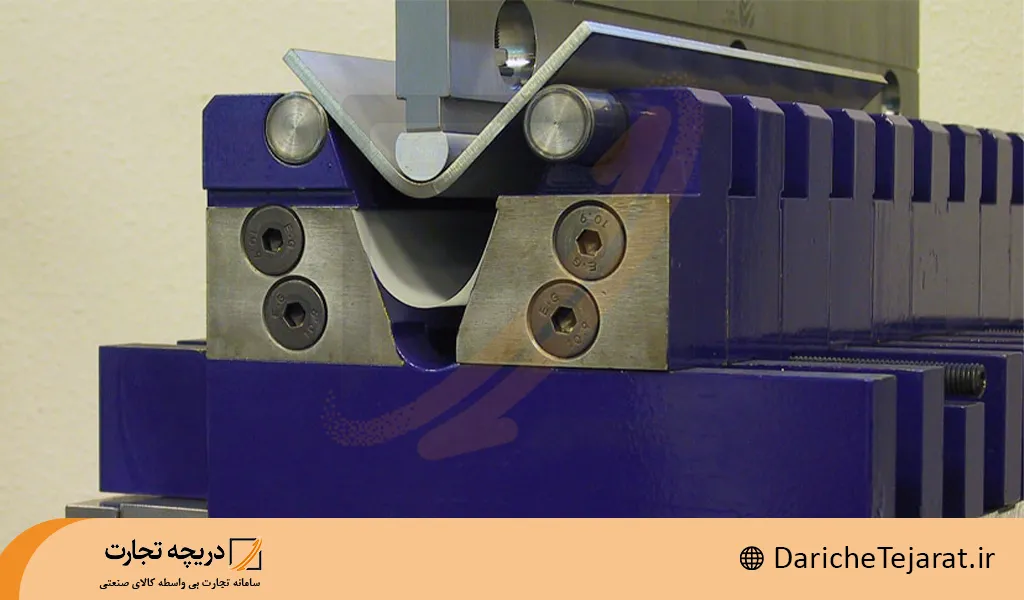
قالب های خم یا پرس بریک
در قالب های خم، هدف ایجاد زاویه دقیق بدون ترک خوردگی لبه هاست. در اینجا هندسه سنبه و عرض دهانه ماتریس نقش اصلی دارد؛ هرچه دهانه ماتریس کوچک تر باشد، شعاع خم تیزتر و فشار بیشتری به ورق وارد می شود. در پرس برک، انتخاب سنبه با زاویه مناسب (مثلاً ۸۵ یا ۹۰ درجه) و ماتریس با عرض درست، تعیین کننده کیفیت خم، میزان بازگشت فنری و سلامت لبه است. طراحی صحیح نقشی کلیدی در جلوگیری از شکستگی یا ترک ریز در ناحیه خم دارد.
قالب های برش
در قالب های برش، تمرکز اصلی روی کیفیت لبه برش و جلوگیری از تابیدگی ورق است. لبه سنبه و ماتریس باید دقیق سنگ زنی شده باشند و لق صحیح نسبت به ضخامت ورق در نظر گرفته شود تا پلیسه و کشیدگی ایجاد نشود. پرداخت سطحی عالی و گاه استفاده از پوشش های سخت مثل نیتراسیون یا TiN، عمر ابزار را بالا برده و یکنواختی برش را تضمین می کند. همین دقت باعث می شود قالب بتواند میلیون ها ضربه بدون افت کیفیت کار کند.
نقش تلرانس ها در دقت عملکرد سنبه ماتریس
کنترل تلرانس ها در طراحی و ساخت سنبه و ماتریس اهمیت حیاتی دارد، زیرا کوچک ترین خطا در ابعاد می تواند عملکرد قالب را مختل کند. تلرانس ها روی دقت شکاف بین سنبه و ماتریس، هم محوری پین های راهنما، تختی سطوح نصب و فاصله لبه های برشی اثر مستقیم دارند. زمانی که تلرانس ها درست تعریف و رعایت شوند، نتیجه آن تولید قطعات یکسان در هر ضربه، جلوگیری از لرزش و ایجاد گشتاورهای ناخواسته، و امکان مونتاژ یا تعویض سریع قطعات استاندارد خواهد بود.
در صنعت حرفه ای، برای تمام اجزا از جمله پین ها، بوش ها، محل قرارگیری سنبه و ماتریس و بدنه قالب یک جدول دقیق تلرانس گذاری تهیه می شود و این مقادیر در تمام مراحل ساخت و بازرسی نهایی اعمال می گردد تا دوام و دقت قالب تضمین شود.
تأثیر عملیات حرارتی بر سختی و عمر سنبه
عملیات حرارتی کنترل شده تعیین کننده ساختار میکروسکوپی و در نتیجه خواص مکانیکی است:
- سخت کاری (quench + temper): افزایش سختی و مقاومت سایشی؛ اما باید تمپر برای کنترل شکنندگی انجام شود.
- نیتراسیون: سختی سطحی بالا با هسته نسبتا چقرمه؛ برای ماتریس ها بسیار مناسب است.
- بازپخت (annealing): قبل از ماشین کاری پیچیده برای کاهش سختی و تسهیل براده برداری.
عملیات حرارتی مناسب، عمر لقمه برش و ماتریس را افزایش داده و ترک های ناشی از تنش های حرارتی را کاهش می دهد.
تفاوت سنبه ماتریس در پرس دستی و پرس دستگاهی
پرس دستی:
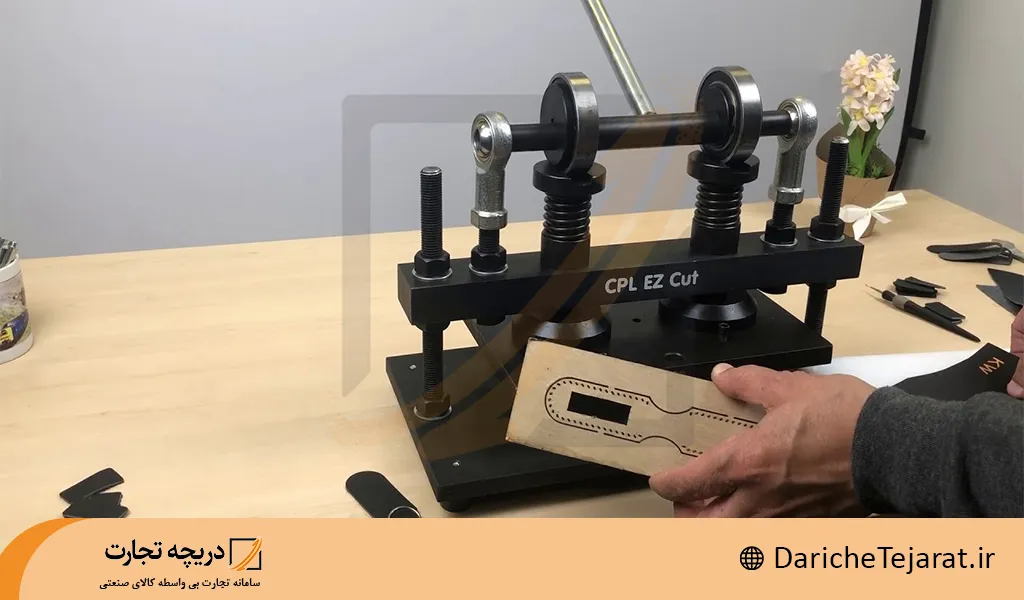
مناسب تولیدات کوتاه مدت یا کارگاهی؛ نیروی پرس معمولاً محدودتر است، نیاز به طراحی ای دارد که خطای اپراتور را تحمل کند. سنبه ها ممکن است شکل ساده تر و قابل تعویض سریع تری داشته باشند.
پرس CNC / اتوماتیک:
توانایی اعمال نیروهای بسیار بالا، سرعت تکرار و دقت زمانی؛ سنبه ها و ماتریس ها باید برای چرخه های بالا و هماهنگ سازی با سیستم کنترل طراحی شوند. در این محیط ها، تلرانس های دقیق تر و سیستم های پایش وضعیت ضروری اند.
مقایسه فولادهای ابزار سردکار و گرمکار برای ساخت سنبه ماتریس
فولادهای ابزار سردکار، مانند فولادهای سری پرآلیاژ مخصوص قالب سازی، به دلیل سختی سطحی بسیار بالا و مقاومت فوق العاده در برابر سایش، گزینه ای ایده آل برای قالب های برشی و پانچ کاری دقیق هستند؛ به ویژه در شرایطی که فرآیند با دمای پایین و ضربات متوالی همراه باشد. البته این فولادها چقرمگی کمتری نسبت به انواع گرمکار دارند و در برابر ضربه های شدید یا تنش های ناگهانی، احتمال ترک خوردگی و شکست در لبه ها وجود دارد؛ بنابراین هنگام طراحی لبه ها و عملیات حرارتی باید دقت بیشتری به خرج داد تا خطر ایجاد ترک کاهش یابد.
در مقابل، فولادهای ابزار گرمکار، مانند فولادهای آلیاژی مقاوم به حرارت و شوک، برای شرایطی طراحی شده اند که قالب در معرض دمای بالا یا تغییرات حرارتی سریع قرار دارد. این فولادها چقرمگی بالاتری داشته و در برابر ترک خوردگی ناشی از ضربه یا نوسان حرارتی عملکرد بسیار مطلوبی ارائه می دهند. هرچند سختی نهایی آن ها معمولاً کمتر از فولادهای سردکار است، اما در کاربردهایی مثل پرسکاری قطعات داغ، فرایندهای گرم، یا مواردی که ضربات شدید و حرارت توأمان وجود دارد، انتخابی مطمئن و بادوام محسوب می شوند.
پیشنهاد تجاری: خرید یا فروش ماشین آلات پردازش فلزی
نکات عملیِ نهایی برای کارگاه ها، خریداران و قالب سازان
اگر به دنبال خرید دستگاه CNC یا خرید ماشین تراش هستید تا ساخت سنبه و ماتریس را داخلی کنید، مطمئن شوید دستگاه توانایی دستیابی به تلرانس های مورد نیاز و عملیات مثل وایرکات یا سنگ زنی را دارد.
- در حوزه فروش ماشین آلات صنعتی، برای تولید قالب های پیشرونده به مکانیسم تغذیه دقیق و کنترل هم زمان ایستگاه ها نیاز دارید.
- برای تهیه مواد، بازار فروش فولاد ضد زنگ، فروش آهن آلات و خرید مقاطع فولادی را بررسی و از تأمین کننده ای با شناسنامه متالورژیکی مطمئن خرید کنید.
- نگهداری درست، ثبت تعداد ضربات (shot count) و اجرای برنامه پیشگیرانه باعث کاهش نیاز به تعویض و هزینه های توقف خط می شود.
در پایان
اگر قصد تهیه ابزار یا نیاز به خدمات قالب سازی دارید، قالب سازی، فروش ماشین آلات صنعتی، خرید دستگاه cnc، خرید دستگاه خم کن، فروش دستگاه برش، فروش فولاد ضد زنگ، فروش آهن آلات، خرید مقاطع فولادی، خرید ماشین تراش، قبل از هر خریدی مشخصات فنیِ مورد نیاز، ظرفیت تولید و بودجه واقعی را مشخص کنید و در انتخاب فروشنده به خدمات پس از فروش و قابلیت تعمیر توجه داشته باشید. برای سهولت دسترسی به تأمین کنندگان و مقایسه فنی پیشنهاد می کنم از سامانه دریچه تجارت استفاده کنید تا سریع تر تأمین کننده های معتبر و مشخصات فنی انواع ماشین آلات و مواد را مقایسه کنید.
سوالات متداول
مهم ترین عامل طول عمر سنبه و ماتریس چیست؟
طول عمر سنبه و ماتریس بیش از هر چیز به انتخاب صحیح متریال و انجام عملیات حرارتی دقیق وابسته است. فولاد مناسب باید سختی و چقرمگی لازم برای تحمل ضربات و سایش طولانی مدت را داشته باشد. علاوه بر این، تنظیم دقیق فاصله یا لق بین سنبه و ماتریس، روانکاری منظم و کنترل اصطکاک، و همچنین بازرسی دوره ای ابزارها برای شناسایی ترک ها یا ساییدگی های اولیه نقش بسیار مهمی در افزایش عمر مفید دارند. بدون رعایت این نکات، حتی بهترین فولادها هم به سرعت فرسوده خواهند شد.
چطور می توان کیفیت لبه برش را در قالب های پانچ افزایش داد؟
کیفیت لبه برش به دقت طراحی، تلرانس صحیح و پرداخت سطحی وابسته است. تنظیم دقیق فاصله بین سنبه و ماتریس (Clearance) باعث کاهش پلیسه و ترک در لبه می شود. استفاده از فولادهای ابزار با سختی بالا مانند D2 یا SKD11 لبه های برش را تیز و مقاوم نگه می دارد. علاوه بر این، اعمال عملیات سطحی و پوشش های مقاوم به سایش مانند نیتراسیون یا TiN اصطکاک را کاهش داده و چسبندگی فلز به ابزار را کم می کند. سنگ زنی دقیق لبه ها و صیقل کاری سطح نیز نقش کلیدی در تولید برش یکنواخت و طول عمر بالای ابزار دارد.
تفاوت قالب برشی و قالب خم با سنبه و ماتریس چیست؟
سنبه و ماتریس بخش عملیاتی اصلی قالب هستند که وظیفه مستقیم برش، پانچ یا شکل دهی فلز را بر عهده دارند. اما قالب یک مجموعه کامل است که شامل فریم، کفشک، استریپر، پین های راهنما و مکانیزم نصب روی دستگاه پرس می شود. به عبارت دیگر، سنبه و ماتریس «قلب قالب» هستند که عملیات واقعی را انجام می دهند، در حالی که قالب به عنوان ساختار نگهدارنده و رابط با ماشین، ایمنی و تکرارپذیری عملکرد را تضمین می کند. در انتخاب و نگهداری قالب، تفکیک این دو بخش اهمیت زیادی دارد.Top of FormBottom of Form
چرا تلرانس بین سنبه و ماتریس اهمیت دارد و چگونه باید تعیین شود؟
تلرانس یا فاصله بین سنبه و ماتریس تعیین کننده کیفیت لبه برش، میزان نیروی لازم برای برش و عمر ابزار است. اگر فاصله بیش ازحد بزرگ باشد، لبه ها نامنظم شده و برش ناقص می شود؛ اگر خیلی کوچک باشد، نیرو و تنش های ضربه ای افزایش یافته و احتمال شکست سنبه یا ماتریس وجود دارد. مقدار مناسب تلرانس معمولاً بر اساس نوع فلز، ضخامت ورق و نوع عملیات (برش کامل، پانچ یا خم کاری) محاسبه می شود و باید در مرحله طراحی و مونتاژ با ابزارهای دقیق کنترل شود تا کیفیت و عمر ابزار تضمین گردد.