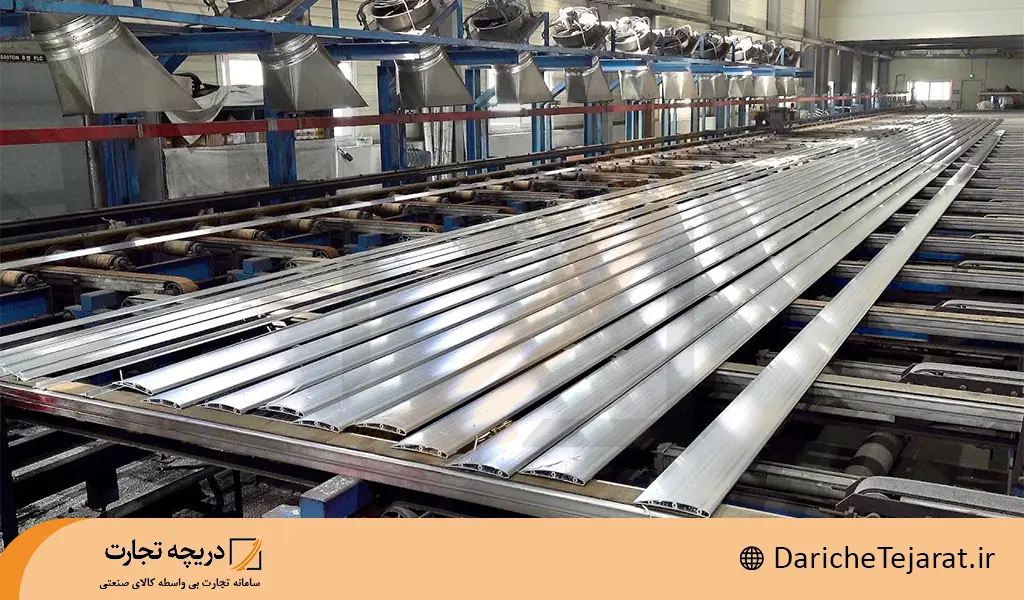
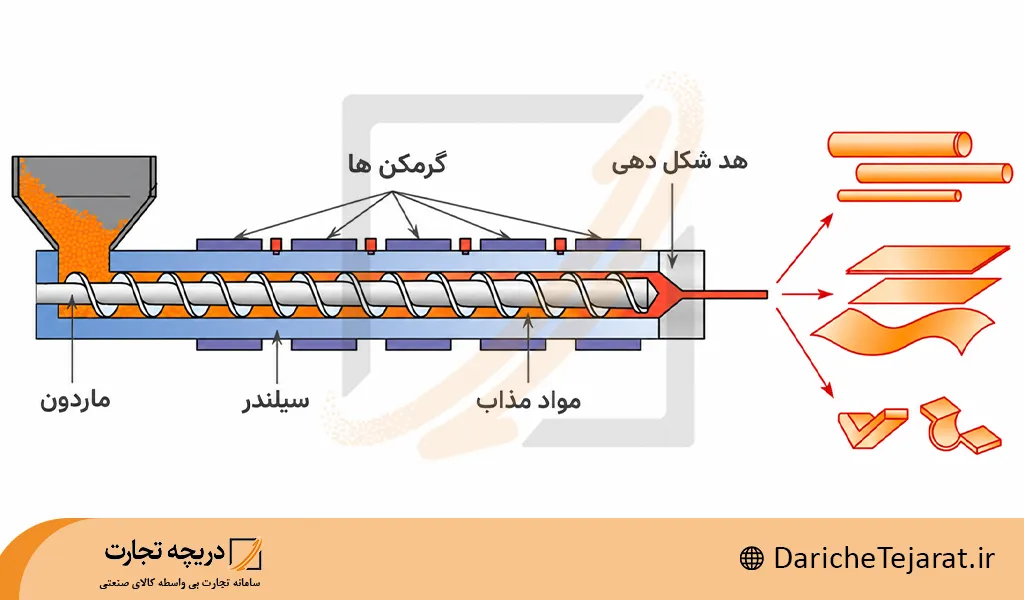
اکستروژن، فرایند شکل دهی مواد با اعمال فشار و عبور دادن آن ها از دهانه یک قالب است که معمولا محصولی طویل با سطح مقطع ثابت تولید می کند. شکل دهانه قالب تعیین می کند محصول خروجی، برای مثال، لوله ای توخالی، میله ای توپر یا پروفیلی با مقطع پیچیده باشد. در اکستروژن فلزات، پرس به قطعه اولیه فشار وارد می کند تا بدون نیاز به ذوب شدن، از قالب عبور کند؛ برای نمونه، شمش آلومینیوم معمولا پیش از این مرحله گرم می شود. در اکستروژن پلاستیک، مواد اولیه داخل دستگاه ذوب می شوند و با حرکت ماردون به سمت قالب جریان می یابند؛ سپس محصول خروجی خنک و در ابعاد مورد نیاز بریده یا جمع آوری می شود.
از اکستروژن برای تولید پروفیل های آلومینیومی در و پنجره، لوله و شیلنگ پلیمری، ورق پلاستیکی، روکش کابل و برخی لوله های پزشکی استفاده می شود. امکان ساخت مقاطع متنوع و تولید طول های زیاد، از دلایل کاربرد گسترده این روش است. کیفیت محصول به عواملی مانند جنس ماده، طراحی قالب، دما و سرعت فرایند وابسته است و در محصولات پلیمری، خنک کاری و کنترل ابعاد نیز اهمیت دارد. در ادامه، نحوه انجام اکستروژن، انواع روش ها، تجهیزات، کاربردها و محدودیت های آن را بررسی می کنیم.
پیشنهاد تجاری: خرید و فروش ماشین آلات کارخانه فولاد
اکستروژن چیست؟
فرآیند اکستروژن (Extrusion) یکی از روش های مهم شکل دهی مواد است که طی آن ماده اولیه که ممکن است فلز، آلیاژ، پلیمر یا ماده مرکب باشد، تحت فشار و در حالت نرم یا مذاب از طریق یک قالب به نام «قالب اکستروژن» یا die رانده می شود و در نتیجه محصولی با مقطع ثابت یا تقریباً ثابت و به طول دلخواه تولید می گردد.
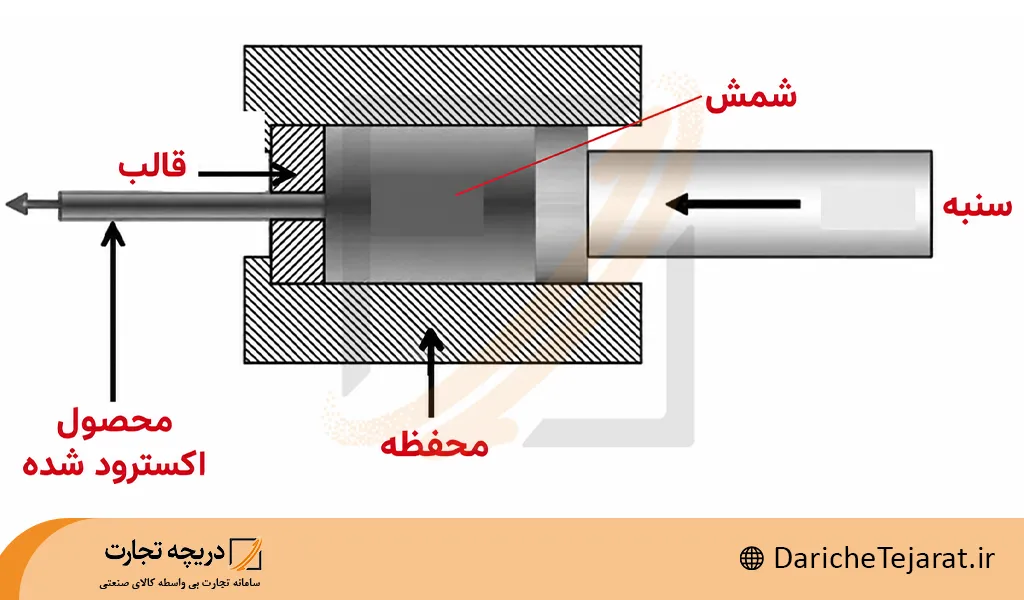
در تعریف صنعتی، اکستروژن یعنی قرار دادن ماده ای در محفظه (مثلاً بیلت فلزی یا پکی مواد پلیمر) و اعمال نیروی فشاری تا ماده از یک دهانه قالب عبور کند و به شکل مشخص خارج شود.
به دلیل قابلیت تولید پیوسته، مقاطع بلند، و تنوع زیاد در شکل مقطع، اکستروژن به عنوان یک تکنولوژی تولید مؤثر در صنایع فلزی، پلاستیک، خودروسازی، ساختمان، الکترونیک و … شناخته شده است.
همچنین، از دید طراحی مهندسی، قالب اکستروژن نقش تعیین کننده ای دارد چون شکل نهایی، کیفیت سطح، خواص مکانیکی و کارایی فرآیند اغلب به طراحی و جنس قالب و شرایط فرآیند مرتبط است.
6 نوع شاخص فرآیند اکستروژن
فرآیند اکستروژن بر اساس چند معیار قابل دسته بندی است: دمای کار، جهت جریان ماده نسبت به قالب، حالت ماده (گرم، سرد)، و نیز نوع دستگاه (پیچه تک، دوپیچه، ماردون). به چند نمونه مهم اشاره می کنم:
1. اکستروژن گرم :
در این روش، ماده فلزی (مثل آلومینیوم، مس، آلیاژها) تا دمایی بالاتر از دمای بازبلوری یا بازسازی (recrystallization) گرم می شود. سپس تحت فشار از قالب عبور می کند. استفاده از دمای بالا باعث کاهش نیروی مورد نیاز، بهبود شکل پذیری و کیفیت سطح می شود.
2. اکستروژن سرد :
ماده در دمای محیط یا نزدیک به آن اکستروژن می شود. این روش برای فلزاتی که دارای شکل پذیری کافی در دمای پایین هستند به کار می رود و مزیت آن بالاتر بودن دقت ابعادی و کیفیت سطح است اما نیروی مورد نیاز بالا است.
3. اکستروژن مستقیم :
در این حالت، ماده عمدتاً درون محفظه ثابت قرار دارد و پیستون یا رام ماده را به سمت قالب می فشارد.
4. اکستروژن غیرمستقیم :
در این نوع، قالب یا محفظه حرکت می کند و ماده ثابت است؛ یا به عبارت دیگر قالب ثابت ولی محفظه فشار یا رام حرکت می کند. مزیت اصلی آن کاهش اصطکاک بین ماده و محفظه است و بنابراین نیرو و سایش کمتر می شود.
5. اکستروژن پلیمر :
در این حالت، ماده اولیه پلیمرهای ترموپلاست یا برخی ترموست ها هستند؛ ضمن اینکه فرآیند پیوسته تر و با سرعت های بالاتر انجام می شود. مثلاً خوراک پودر یا گرانول در هاپر تغذیه شده، طی مراحل گرم شدن، نرم سازی و سپس عبور از قالب، پروفیل تولید می شود. پلیمر چیست؟ مواد سنتز شده از مواد آلی مثل انواع پلاستیک.
6. اکستروژن کامپوزیت یا مواد مرکب :
با ورود مواد تقویت کننده (الیاف، پودر، ذرات) یا طراحی های خاص، فرآیند اکستروژن به تولید مقاطع کامپوزیتی نیز توسعه یافته است. به عنوان مثال مطالعات اخیر در زمینه شبیه سازی جریان مواد چندفازی در اکسترودر دوپیچه منتشر شده اند.
جدول مقایسه فرآیندها
| فرآیند اکستروژن | هدف انجام فرآیند | کاربردها / شاخصه ها |
| اکستروژن گرم | افزایش شکل پذیری ماده فلزی، کاهش نیروی لازم، تولید مقاطع بزرگ فلزی | تولید تیرها و شش ضلعی ها، مقاطع ساختمانی فلزی، آلومینیوم کشی شده |
| اکستروژن سرد | تولید با تلرانس های بالا، سطح بهتر، استفاده از فلزات شکل پذیر | قطعات دقیق خودرو، شیرآلات، قاب های فلزی ظریف |
| اکستروژن مستقیم (Forward extrusion) | روش ساده و رایج برای مقاطع نسبتاً ثابت | تولید میله ها، لوله ها، پروفیل های ساده فلزات |
| اکستروژن غیرمستقیم (Backward extrusion) | کاهش اصطکاک و سایش، کاربرد در مواد چالش برانگیز | تولید مقاطع توخالی، آلیاژهای حساس، اشکال پیچیده تر |
| اکستروژن پلیمر | تولید پیوسته مقاطع پلاستیکی با سرعت بالا | لوله های PVC، ریل ها، پروفیل های پلیمر، نوارها |
| اکستروژن کامپوزیت / چند فازی | ترکیب مواد با خواص ویژه، تولید مقاطع نوین | پروفیل های ترکیبی فلز–پلیمر، آلیاژ تقویت شده، مواد سبک |
مراحل اجرای فرآیند اکستروژن
در این بخش، گام به گام عملیات اجرایی فرآیند اکستروژن توضیح داده می شود، از آماده سازی ماده تا خروج نهایی محصول.
1. آماده سازی مواد اولیه:
در ابتدا، ماده خام باید به شکل قابل استفاده برای اکستروژن آماده شود. برای فلزات، معمولاً بیلت (billet) یا بلوک فلزی تهیه می شود که ممکن است پیش گرم شود. برای پلیمرها، گرانول، پودر یا فلِیکها خشک شده و گاهی افزودنی ها (مثل پیگمنت ها، روان کننده، پرکننده) اضافه می شوند.
2. ذوب یا نرم سازی ماده:
پس از آماده سازی، ماده به مرحله ای وارد می شود که قابلیت جریان پیدا کند. در اکستروژن گرم فلزی، ماده تا دمای بالا گرم می شود تا شکل پذیری افزایش یابد. در اکستروژن پلیمر، ماده در داخل استوانه ماشین اکسترودر توسط دما و نیروی اصطکاک پیچ نرم یا ذوب می شود.
3. پیش راندن ماده به سمت قالب:
پس از نرم سازی، ماده توسط رام، پیچ یا ماردون به سمت قالب رانده می شود. این بخش شامل انتقال جرم، کنترل فشار، کنترل سرعت و اطمینان از پر شدن مناسب محفظه است. در اکستروژن دوپیچه یا ماردون، اختلاط و نرم سازی بهتر انجام می شود.
4. عبور از قالب (قالب اکستروژن):
قالب یا die بخش کلیدی است که شکل نهایی مقطع را تعیین می کند. ماده پس از ورود به قالب، تحت فشار از دهانه قالب عبور کرده و با شکل مورد نظر خارج می شود. طراحی قالب شامل کانال های ورودی، دیواره تفکیک کننده، لب (lip) و خروجی است. توجه به این نکته مهم است که سرعت جریان، فشار، دمای ماده و ویژگی ماده می تواند بر کیفیت محصول اثر بگذارد.
پیشنهاد تجاری: آگهی ماشین آلات نورد
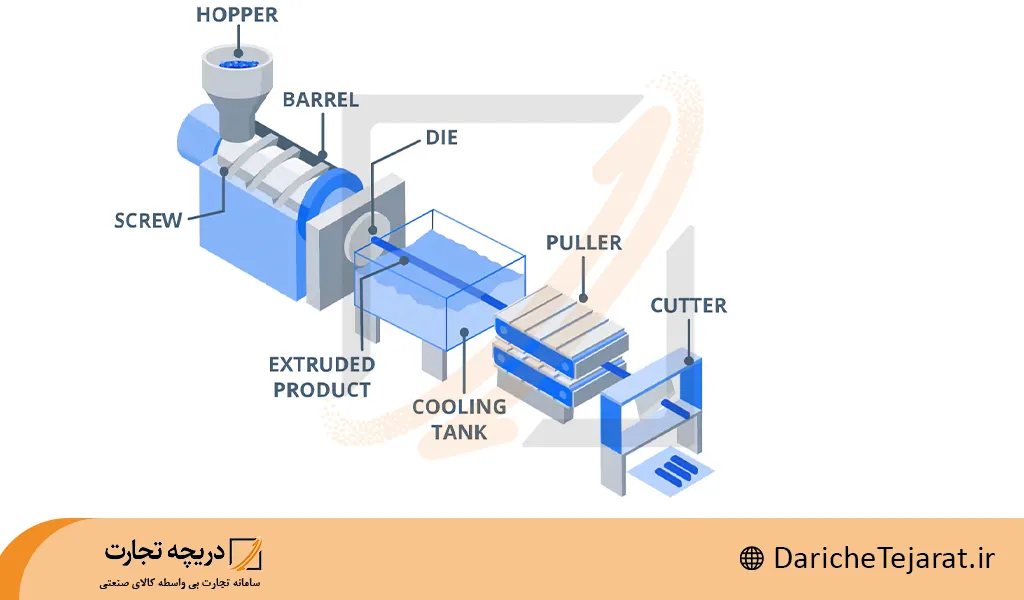
5. خنک سازی و تثبیت شکل:
پس از خروج از قالب، ماده باید سریع خنک شود تا شکل تثبیت گردد و تنش های پس از فرآیند کاهش یابد. برای فلزات، اغلب خنک کاری با آب یا هوا انجام می شود؛ برای پلیمر، ممکن است حمام آب، تونل خنک یا رول کشی استفاده شود.
6. برش یا جداسازی محصول:
در نهایت، محصول پیوسته تولیدشده ممکن است به طول های معین برش داده شود یا برای مرحله بعدی آماده شود. این برش ممکن است مکانیکی، حرارتی یا با اره باشد. اگر محصول نیاز به عملیات ثانویه داشته باشد (مثلاً اکسترود شده نیاز به ماشین کاری، خم کاری، جوش کاری دارد)، این مرحله آغاز می شود.
تجهیزات و اجزای فرآیند اکستروژن
برای اجرای موفق فرآیند اکستروژن، مجموعه ای از تجهیزاتی لازم است که هرکدام نقش ویژه ای دارند. استفاده از یک سیستم اتماسیون صنعتی برای هماهنگ سازی بسیار دقیق بخش ها و تجهیزات مختلف، نیز نیاز است.
دستگاه اکسترودر: تک پیچه، دوپیچه، ماردون
- اکسترودر تک پیچه : رایج در فرآیند پلیمر، دارای پیچ یا ماردونی است که مواد را تغذیه، ذوب و به سمت قالب منتقل می کند.
- اکسترودر دوپیچه : دارای دو پیچ هم راستا یا مخالف چرخش است؛ ویژگی آن اختلاط بهتر، یکنواختی بیشتر و مناسب برای مواد مرکب یا کاربردهای تخصصی است.
- ماردون و رام (Ram) برای فلزات: در اکستروژن فلزی اغلب از سیستم های هیدرولیک با رام یا پرس استفاده می شود که ماده را به سمت قالب پیش می رانند.
قالب (Die)
قالب یا die همان «قالب اکستروژن» است که مقطع نهایی محصول را شکل می دهد. طراحی قالب بسیار حساس است و شامل بخش های ورودی، کانال جریان، بخش توزیع جریان، لب (lip)، و خروجی است. سرعت و یکنواختی جریان، توزیع دما و فشار، و روانکاری سیال – ماده از ارکان مهم در طراحی و ساخت قالب صنعتی اکستروژن هستند.
سیستم گرمایش / کنترل دما
در فلزات برای گرم سازی بیلت یا ماده اولیه و نگه داشتن دما در حد مطلوب استفاده می شود. در پلیمرها نیز کنترل دمای استوانه ها، پیچ، و بخش ذوب بسیار مهم است تا ماده به حالت مناسب برای جریان برسد و از تخریب یا دگرگونی خواص ماده جلوگیری شود.
سیستم خنک سازی
پس از خروج از قالب، محصول نیاز به خنک سازی دارد تا شکلش تثبیت گردد. سیستم خنک سازی می تواند آب، هوا یا ترکیبی باشد؛ برای مقاطع بلند فلزی اغلب از تانک آب یا حمام استفاده می شود و برای پلیمرها از تونل هوای سرد یا سیستم های رول استفاده می شود.
تجهیزات تغذیه و پیش گرم
برای فلزات، تغذیه بیلت یا شمش، تمیزکاری سطح، پیش گرم آن اهمیت دارد. برای پلیمرها، تغذیه گرانول یا پودر، خشک سازی (برای حذف رطوبت)، افزودنی ها و پیش گرم اولیه ماده است.
سیستم انتقال پس از خروج
پس از خروج ماده از قالب، برای کشش، هدایت، برش، قطعه سازی، رول کشی یا بسته بندی، سیستم های انتقال لازم اند. این مرحله حتی می تواند شامل عملیات جانبی، کنترل ابعاد و تنظیم نحوه خروج محصول نیز باشد.
به نقل از tfgusa.com :
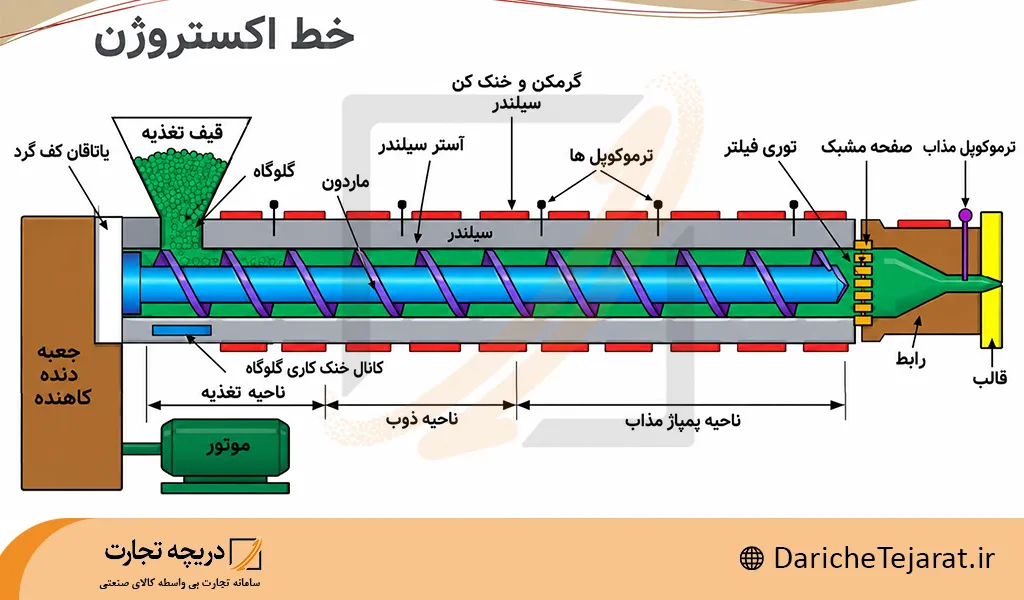
تجهیزات اکستروژن معمولاً از چند جزء اصلی تشکیل شدهاند:
- اکسترودر: اکسترودر که قلب فرآیند اکستروژن محسوب میشود، دستگاهی است که دارای یک ماردون (پیچ) یا یک پیستون (رام) برای انتقال مواد اولیه در طول سیستم است. این دستگاه با اعمال حرارت و فشار، مواد را نرم یا ذوب میکند تا برای شکلدهی آماده شوند.
- قالب (دای): قالب ابزاری دقیق است که به مواد در حین عبور از آن شکل میدهد و پروفیل مورد نظر را در آنها ایجاد میکند. طراحی شکل قالب بر اساس مشخصات محصول نهایی انجام میشود.
- سیستم خنککننده: پس از مرحله شکلدهی، سیستم خنککننده به جامد شدن مواد و تثبیت آنها در شکل نهایی کمک میکند. بسته به نوع مادهای که تحت فرآیند اکستروژن قرار میگیرد، این سیستم میتواند شامل حوضچههای آب، خنکسازی با هوا یا روشهای دیگر باشد.
مواد قابل اکستروژن
نوع ماده اولیه بسیار تأثیرگذار بر تمامی جنبه های فرآیند اکستروژن — شامل طراحی دستگاه، قالب، دما، سرعت، روانکاری و خنک سازی — است. در اینجا مواد پرکاربرد و محدودیت هایشان آورده شده اند:
فلزات مثل آلومینیوم، مس، فولاد، آلیاژها
فلزاتی مانند آلومینیوم، مس، برخی آلیاژهای فولادی یا آلیاژهای خاص، به وسیله فرآیند اکستروژن تولید می شوند. آلومینیوم به ویژه به دلیل شکل پذیری بالا، وزن کم، رسانایی خوب و قابلیت بازیافت زیاد، بسیار مورد استفاده است.
برای این مواد، دمای گرم کاری، روانکاری، کنترل ترک و اکسیداسیون، و طراحی قالب اهمیت ویژه ای دارد.
پیشنهاد تجاری: خرید و فروش فلزات رنگین
پلیمرها و پلاستیک ها
پلیمرها (ترموپلاست ها) مانند پی وی سی (PVC)، پلی پروپیلن (PP)، نایلون، و ترکیبات مختلف پرکننده دار و تقویت شده، از روش اکستروژن استفاده می کنند. در این مورد، ماده اولیه اغلب گرانول یا پودر است، داخل هاپر تغذیه می شود، ذوب می شود و سپس از قالب خارج می گردد.
مواد مرکب
مواد تقویت شده یا ترکیبی (مثل فلز–پلیمر، پلیمر–الیاف، کامپوزیت های الیافی) نیز قابلیت اکستروژن پیدا کرده اند. این مواد به دلیل پیچیدگی جریان ماده، نیازمند طراحی خاص قالب، کنترل دما و مدل سازی دقیق هستند.
محدودیت ها بر اساس ویژگی ماده
هر ماده ویژگی های خودش را دارد: ویسکوزیته مذاب، تغییرات دمایی، سختی، حساسیت به ترک، اکسیداسیون، هدایت حرارتی، اصطکاک در قالب و … . مثلاً فلزات بسیار سخت یا با مقاومت بالا ممکن است نیاز به نیرو، دستگاه بزرگ و طراحی پیچیده تر داشته باشند؛ پلیمرهایی با ویسکوزیته بالا یا حساس به دما ممکن است دچار مشکلات جریان یا ثبات شکل شوند. بنابراین انتخاب ماده و طراحی فرآیند باید متناسب با آن باشد.
پارامترهای مهم تأثیرگذار در فرآیند اکستروژن
کیفیت نهایی محصول و بهره وری فرآیند تا حد زیادی به کنترل دقیق پارامترهای زیر بستگی دارد:
- دما:
دما یکی از شاخص ترین پارامترهاست. در فلزات، دمای بالا شکل پذیری را افزایش می دهد ولی باید مراقب اکسیداسیون، دانه بندی و ترک حرارتی بود. در پلیمرها، دمای ذوب، ویسکوزیته مذاب و رفتار جریان ماده را تعیین می کند. - سرعت پیچ (یا رام):
سرعت حرکت پیچ یا رام تعیین کننده نرخ تولید، یکنواختی جریان، و زمان ماند ماده است. سرعت بالا ممکن است سبب نایکنواختی، ولتاژ حرارتی یا عیوب سطحی شود؛ سرعت خیلی پایین نیز ممکن است باعث کندی تولید و هدررفت شود. - طراحی قالب:
شکل کانال قالب، توزیع جریان ماده داخل آن، نسبت ضخامت دیواره، لب قالب، و محل خروج ماده همگی تأثیرگذارند. طراحی نامناسب باعث عیوبی مثل جریان ناهمگن، ترک، ته نشینی، یا اکسیداسیون می شود. به عنوان مثال، موضوع «دی سوِل» یا die swell در پلیمرها نیز متاثر از طراحی قالب است. - نسبت اکستروژن (Extrusion Ratio):
نسبت سطح مقطع ماده اولیه به سطح مقطع خروجی قالب یا به همین شکل تعریف می شود. هرچه این نسبت بزرگ تر باشد، فرآیند دشوارتر است و نیروی بیشتری لازم خواهد بود. - اصطکاک و روانکاری:
اصطکاک بین ماده و محفظه، یا بین ماده و قالب می تواند باعث افزایش نیرو، سایش قالب، افزایش دما، و کاهش کیفیت شود. استفاده از روانکارها، پوشش ها، یا طراحی کاهش اصطکاک بسیار مهم است. - خنک سازی:
میزان، سرعت و روش خنک سازی پس از خروج قالب تأثیر زیادی بر ساختار ماده، ترک ها، اعوجاج و خواص نهایی دارد. خنک کاری نامناسب ممکن است محصول را دچار تاب خوردگی، خمش، یا تنش داخلی کند.
مزایا و معایب اکستروژن
مزایا
- امکان تولید مقاطع طولانی با مقطع ثابت یا تقریباً ثابت: یکی از بزرگ ترین مزایای فرآیند اکستروژن است که می توان به طور پیوسته محصولی با طول زیاد تولید کرد.
- کاهش مقدار ضایعات: نسبت به بسیاری از روش های دیگر شکل دهی، ضایعات کمتری دارد چون ماده تقریباً به شکل نهایی تبدیل می شود و نیاز به ماشین کاری گسترده ندارد.
- امکان تولید اشکال پیچیده: با طراحی مناسب قالب، مقاطع دارای تخلخل، توخالی، یا شکل های خاص را می توان تولید کرد.
- کارایی بالا در تولید پیوسته: فرآیند اکستروژن معمولاً تولید پیوسته دارد، سرعت بالا، و هزینه تولید پایین تر به ازای واحد، خصوصاً برای تیراژ بالا گزارش می شود.
معایب / محدودیت ها
- نیاز به نیروی بالا: به ویژه برای مقاطع بزرگ یا مواد سخت، نیروی فشاری زیاد و دستگاه های بزرگ نیاز است.
- دشواری در مواد خیلی سخت: فلزات با مقاومت بالا، یا مواد خاص ممکن است شکل پذیری کافی نداشته باشند یا مستلزم پیش گرم بسیار بالا، قالب های مقاوم و تجهیزات ویژه باشند.
- مشکلات در قالب و انتقال حرارتی: طراحی قالب پیچیده، توزیع دما و فشار داخل قالب، سایش قالب و کنترل خنک سازی از معایب تکنیکی هستند.
- محدودیت تغییر مقطع زیاد: اگر نسبت تغییر مقطع (نسبت اکستروژن) خیلی زیاد شود، کیفیت سطح و یکنواختی ماده کاهش می یابد و احتمال ترک یا عیب بالا می رود.
مقایسه اکستروژن و دایکاستینگ و CCM
برای درک جایگاه فرآیند اکستروژن بهتر است آن را با دو فرآیند رایج دیگر مقایسه کنیم:
- در فرآیند دایکاستینگ، فلز مذاب به داخل قالب ریخته و تحت فشار بالا قالب گیری می شود. این روش برای تولید قطعات با ضخامت نه چندان زیاد، جزییات سطح بالا، ولی معمولاً طول کوتاه مناسب است. در مقابل، اکستروژن امکان تولید مقاطع بلند و یکنواخت را دارد.
- در فرآیند CCM فلز مذاب پس از ریخته گری پیوسته، نورد یا کشش می شود تا به ضخامت مشخص برسد و سپس ممکن است عملیات نهایی شود. این روش نیز برای تولید پیوسته ورق یا شمش های بزرگ کاربرد دارد. اما طراحی مقطع خاص یا مقاطع پیچیده آنچنان آسان نیست.
یک مثال از اکستروژن آلومینیوم
برای روشن تر شدن موضوع، مثال واقعی ای از فرآیند اکستروژن آلومینیوم را مرور می کنیم: فرض کنید تولید نوار آلومینیومی با مقطع پروفیلی ویژه برای قاب پنجره.
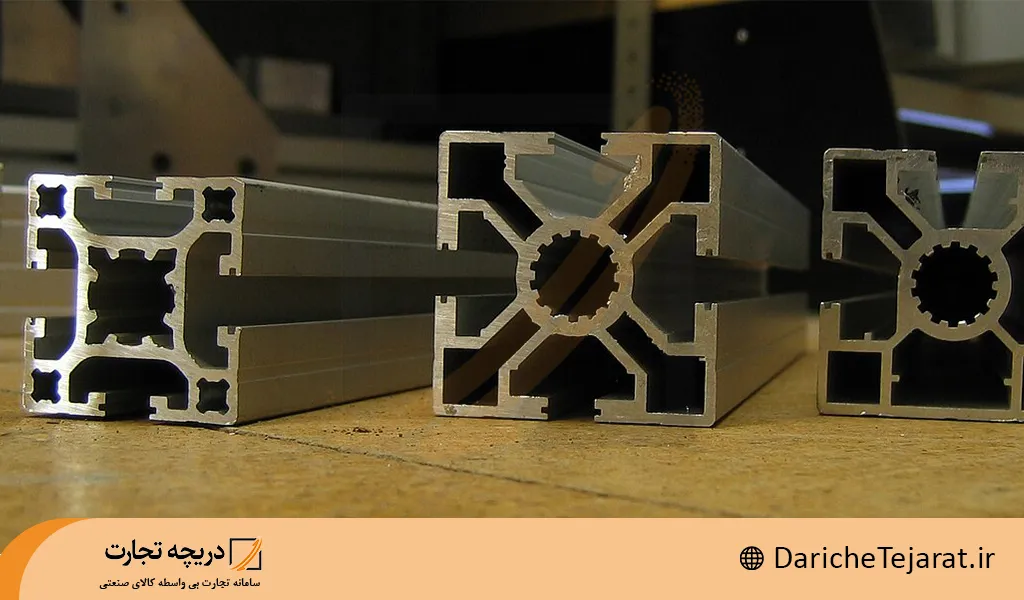
بیلت آلومینیوم پیش گرم می شود تا دمای مناسب (مثلاً 300-600 درجه سانتی گراد) برسد. سپس داخل محفظه دستگاه اکستروژن قرار می گیرد. فشار هیدرولیکی اعمال شده ماده را از داخل قالب عبور می دهد. قالب طراحی شده دارای مقطع خاص است که شکل نهایی پروفیل را تعیین می کند.
پس از خروج، نوار آلومینیومی توسط تانک خنک کننده عبور می کند تا شکل آن تثبیت شود. سپس به طول های مورد نظر برش داده می شود. نتیجه، پروفیلی با دقت ابعادی، سطح صاف، خواص مکانیکی خوب، و طول زیاد است. این پروفیل ممکن است به وسیله خم کاری بعدی برای تولید قاب پنجره نهایی استفاده شود (که در آن مرحله، «خرید دستگاه خم کن» یا استفاده از دستگاه خم کن مؤثر خواهد بود).
نکات مهندسی و طراحی قالب اکستروژن
طراحی قالب یکی از حساس ترین و حیاتی ترین بخش های فرآیند اکستروژن است و اشتباه در طراحی می تواند به هزینه های زیاد، ضایعات بالا یا کیفیت پایین منجر شود. در این بخش به نکات مهندسی کلیدی می پردازیم:
1. طراحی کانال جریان:
مسیر جریان ماده داخل قالب باید به گونه ای طراحی شود که توزیع سرعت، فشار و دما یکنواخت باشد. بخش های ورودی، توزیع کننده (manifold)، بخش لب (lip) باید با دقت طراحی شوند تا جریان منظمی داشته باشیم.
2. محاسبات فشار:
برای تعیین نیروی لازم، فشار در قالب، نیروهای اصطکاک و توزیع نیرو، محاسبات دقیق مهندسی الزامی است. این کار کمک می کند اندازه مناسب دستگاه اکستروژن، ضخامت دیواره قالب و نوع روانکار انتخاب شود.
3. انتخاب جنس قالب:
جنس قالب باید تحمل دما، فشار، سایش و خوردگی را داشته باشد. برای فلزات، قالب باید از فلزات آلیاژی با مقاومت به گرما و سایش بالا انتخاب شود؛ برای پلیمرها، ممکن است فولاد سخت یا آلیاژهای پوشش دار استفاده شوند.
پیشنهاد تجاری: درج آگهی فروش قالب صنعتی
4. خنک سازی مطلوب:
قالب باید دارای سیستم خنک کاری مناسب باشد تا دما از حد تعریف شده تجاوز نکند و یکنواختی دما در سطح قالب تضمین گردد. این امر به افزایش طول عمر قالب و کیفیت سطح کمک می کند.
5. نکات جلوگیری از عیوب:
طراحی باید به گونه ای باشد که از عیوبی مانند جریان غیر یکنواخت، حبس هوا، ترک، پوسته نشینی، ضایعات سطحی جلوگیری شود. استفاده از روانکار، پیش گرمایش ماده، کنترل سرعت و دما، و تمیزکاری قالب از عوامل مهم هستند.
روندهای نوین و تحقیقات جدید در اکستروژن
فرآیند اکستروژن با توسعه مواد، ماشین آلات و روش های شبیه سازی به سمت بهبود کارایی، کیفیت محصول و کاهش هزینه ها حرکت کرده است:
شبیه سازی اکستروژن:
استفاده از مدل های عددی، تحلیل المان محدود، و نرم افزارهای متنوع برای پیش بینی جریان ماده، دما، فشار و یکنواختی در قالب. این روش ها باعث بهینه سازی فرآیند، کاهش تست های فیزیکی و هزینه های تولید می شوند.
اکستروژن کامپوزیت:
تولید مقاطع ترکیبی فلز، پلیمر یا پلیمر، الیاف با ویژگی های ویژه مثل وزن کمتر، مقاومت بیشتر یا رسانایی بهتر. این حوزه تحقیقاتی در حال گسترش است.
مطالعه های جدید در مواد مرکب:
بررسی جریان چندفازی، تأثیر افزودنی ها، کنترل ساختار ریزدانه، بهبود خواص مکانیکی و همچنین بررسی کاربرد اکستروژن در تولید مواد با ساختار نانومتری.
سخن آخر
در نهایت، می توان گفت فرآیند اکستروژن از جمله ستون های اصلی در دنیای مهندسی ساخت و تولید است؛ روشی که به کمک آن می توان از ساده ترین مواد اولیه، قطعاتی با دقت بالا، استحکام زیاد و مقاطع پیچیده تولید کرد. از قالب اکستروژن گرفته تا طراحی سیستم خنک کاری و کنترل دما، هر جزء از این فرایند نیازمند شناخت دقیق، محاسبات مهندسی و تجربه عملی است.
در صنایع امروزی، شرکت هایی که توانایی طراحی و سفارش ساخت قالب اختصاصی را دارند، از رقابت فنی و اقتصادی قابل توجهی برخوردارند؛ چرا که می توانند شکل، خواص و کاربرد محصولات خود را با نیاز بازار منطبق کنند.
علاوه بر آن، پیشرفت در حوزه ماشین آلات و کنترل فرایند، امکان تولید سریع تر، دقیق تر و اقتصادی تر را فراهم کرده است. استفاده از فناوری های نوین در طراحی و تولید ماشین آلات صنعتی و دستگاه های مدرن اکسترودر، مسیر تولید را کوتاه تر و بهینه تر ساخته است. یکی از بهترین راه ها برای خرید و فروش و تبادل این امکانات صنعتی استفاده از ظرفیت های دیجیتال مثل سامانه دریچه تجارت است.
سوالات متداول
تفاوت اکستروژن گرم و اکستروژن سرد در چیست؟
در اکستروژن گرم، ماده تا دمایی نزدیک به نقطه ذوب حرارت داده می شود تا جریان پذیری افزایش یابد، که برای فلزاتی مانند آلومینیوم و مس بسیار رایج است. اما در اکستروژن سرد، ماده در دمای محیط شکل داده می شود و این روش معمولاً برای تولید قطعات با دقت بالا و استحکام زیاد (مثل قطعات خودرو و اتصالات مکانیکی) استفاده می شود.
مهم ترین عامل در کیفیت نهایی قطعه اکسترود شده چیست؟
عوامل مختلفی مانند طراحی صحیح قالب اکستروژن، کنترل دقیق دما و سرعت، انتخاب مناسب مواد اولیه و خنک سازی یکنواخت، تأثیر مستقیمی بر کیفیت محصول دارند. هرگونه نقص در این بخش ها می تواند باعث تغییر شکل، ترک، حباب یا ناهمواری در سطح قطعه شود.